

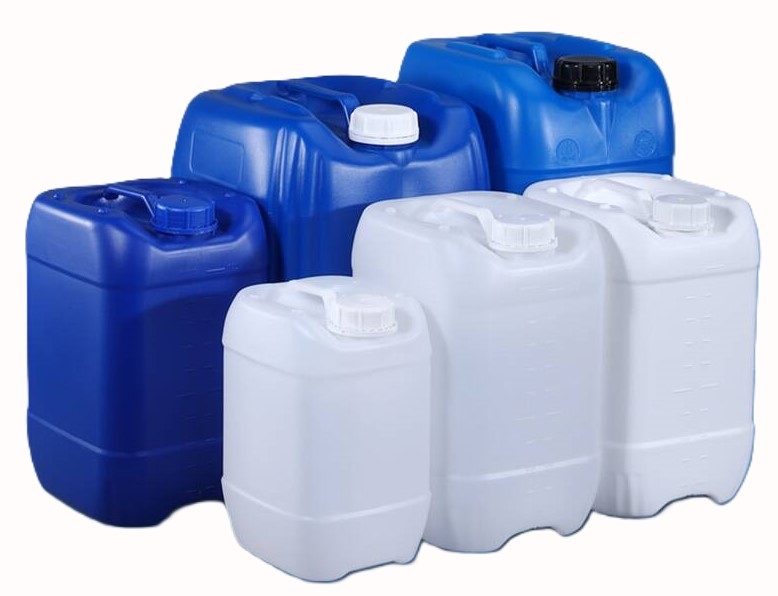
Memahami Co-penyemperitan pembentukan tiup: Teknologi, Keuntungan, dan Aplikasi
Apa tujuan dari Co-penyemperitan?
- Co-penyemperitan pembentukan tiup menggabungkan keunggulan plastik multiple ke dalam satu produk. Tujuan utama adalah sebagai berikut:
- Memperbaiki sifat perlindungan kemasan: Untuk menghalangi permeasi O2, CO2, kelembaban, wewangian, dan pelarut.
- Cost Reduction while Maintaining Performance: For example, lower-cost plastics or recycled materials can be used in the middle layer to reduce the consumption of expensive barrier resins, thereby lowering the cost of barrier containers.
- Meningkatkan perlindungan cahaya dari wadah: Untuk meningkatkan kemampuan wadah untuk melindungi dari cahaya.
- Peningkatan Permukaan: Plastik berwarna atau bahan dengan kilau, kemampuan cetak, dan ketahanan gores yang lebih baik dapat digunakan untuk lapisan luar untuk meningkatkan sifat permukaan wadah.
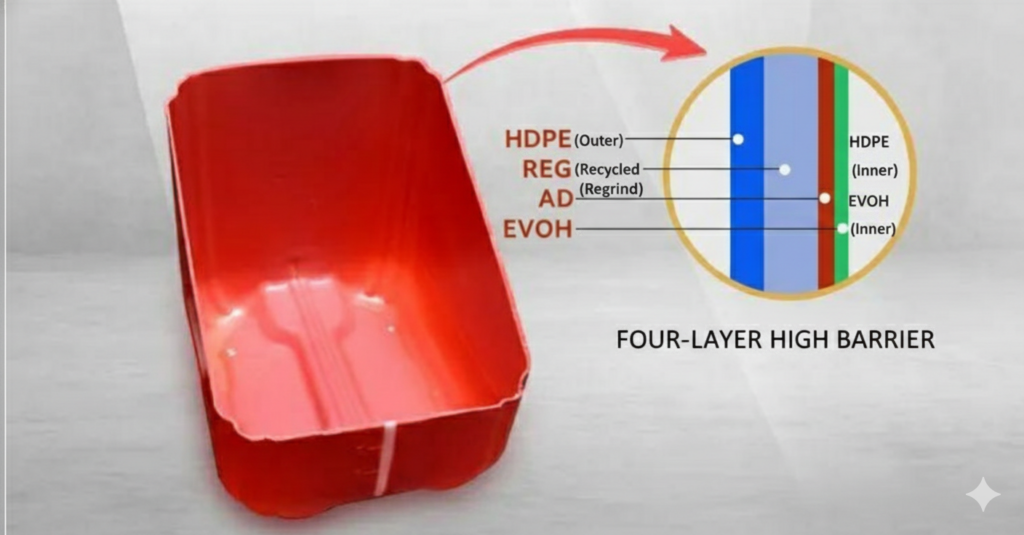
Knowledge Tip:
Struktur khusus: Membuat wadah dengan fitur khusus, seperti garis pengamatan (jendela level cairan), struktur hybrid lunak dan keras, atau wadah perbatasan komposit non-poros/poros/non-poros.
Materials for Pengadukan Multi-Tahap Blow Molding
- Co-penyemperitan pembentukan tiup, juga dikenal sebagai multi-layer pembentukan tiup, menggunakan dua atau lebih ekstruder untuk menyublimasi dan mencairkan plastik yang sama atau berbeda. Materi-materi ini dipadatkan di kepala acuan untuk mengekstrusi bagian sorotan multi-layer, yang kemudian dibelah membentuk dalam cetakan. Wadah multi-layer yang diproduksi dengan cara ini banyak digunakan dalam paket makanan, minuman, tangki bahan bakar, dan kemasan kimia.
- Materi homogen: Menggunakan dua atau lebih ekstruder dengan plastik yang sama, tetapi dengan warna atau tambahan (formulasi) yang berbeda.
- Materi heterogen kompatibel: Menggabungkan berbagai bahan (menghasilkan struktur komposit 2-7 lapisan) yang memiliki ikatan perbandingan alami yang baik. Wadah ini menawarkan kinerja mekanik, zat barier, dan khemikal yang luar biasa. Namun, saat jumlah lapisan meningkat, biaya materi, peralatan, dan cetakan juga meningkat. Seimbangan harus dilakukan antara kinerja wadah dan harga.
- Recycled Materials: Depending on the container’s application, regrind or scrap can be used in the inner or middle layers. This promotes the recycling of waste plastics, reduces material costs, and lessens environmental pollution.
Struktur Dasar dan Fungsi Dataran Multilayer
Tanpa memandang jumlah lapisan, struktur dasar terdiri atas lapisan dasar, lapisan ikat, dan lapisan fungsional.
(1) Peran lapisan dasar
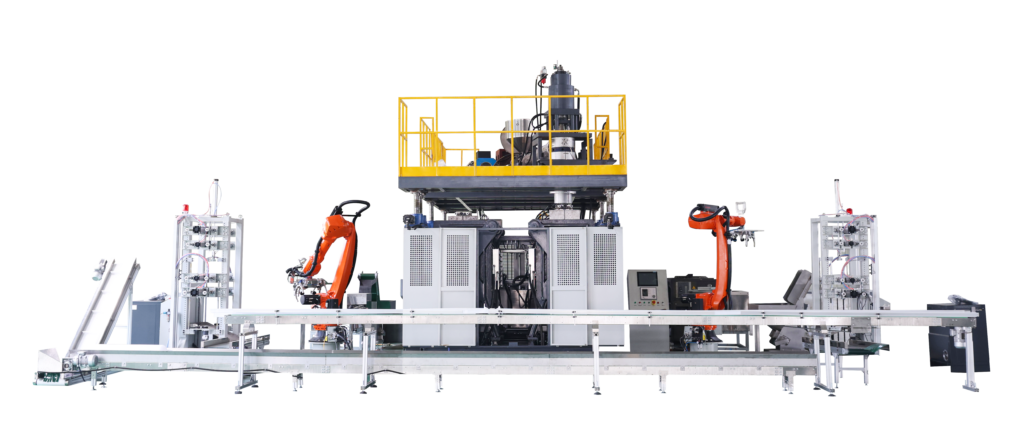
Ekstrüzyon ve boşaltma makinesi – APOLLO
Khasiat lapisan dasar terutama menentukan kekuatan, ketegasan, dan stabilitas dimensi dari kemasan. Ini juga merupakan sebagian terbesar dari ketebalan dinding.
(2) Peran lapisan fungsional
Lapisan fungsional berguna untuk menyediakan karakteristik kinerja khusus yang tidak dapat dicapai oleh lapisan dasar. Kebanyakan lapisan fungsional adalah lapisan penghalang, meskipun ini juga mungkin berisi lapisan yang meningkatkan sifat fisik dari kemasan, seperti meningkatkan suhu penyajian atau meningkatkan penampilan.
Fungsi lapisan penghalang adalah sebagai berikut:
- Untuk mencegah atau mengurangi permeasi gas (seperti oksigen, karbon dioksida, nitrogen, dan lain sebagainya).
- Untuk memblokir penetrasi kelembaban (kawan air) dan mengekang konduksi air atau zat cair lain melalui dinding kemasan.
- Untuk mencegah hilangnya aroma atau citarasa.
- Untuk memberikan efek perlindungan bagi kemasan itu sendiri.
(3) Peranan lapisan pengikat
Lapisan pengikat menjamin bahwa lapisan dasar dan lapisan fungsional melekat bersama secara efektif untuk mencegah terbongkaran (pelepasan) lapisan.
Dalam co-eksplotasi pemanasan, pengerutan blower, peyakapan antar lapisan antara resin dasar dan resin fungsional sering kali buruk. Jika pengerapan ini tidak ditingkatkan, kontainer multi-lapisan yang dihasilkan akan mengalami pelepasan lapisan. Hal ini menyebabkan penurunan kekuatan mekanis dan kinerja barier, dan pada akhirnya menyebabkan kontainer kehilangan nilai fungsionalnya. Cara yang paling ekonomis dan efektif untuk meningkatkan pengerapan adalah dengan menambahkan lapisan perekat di antara mereka, dengan menggunakan resin yang khusus dikenal sebagai resin perekat.
Bagaimana memilih resin lapisan dasar?
Sesuai dengan kebutuhan, hampir semua resin termoplastik yang sesuai untuk teknik blow molding dapat digunakan sebagai lapisan dasar. Pilihan resin dasar harus ditentukan oleh kebutuhan spesifik dari wadah. Lainnya, lapisan dasar biasanya menggunakan resin Polietilena (PE) atau Polypropylene (PP) yang ekonomis dan mudah diolah.
1. Pilihan resin polyethylene (PE)
PE terutama digunakan sebagai resin dasar karena alasan berikut:
- Harga terjangkau: Dengan menggunakan PE sebagai lapisan struktural, jumlah keseluruhan biaya pembungkus yang berlayer jauh lebih rendah.
- Properti fisik yang seimbang: Ini menyediakan kekuatan mekanis yang diperlukan selama penggunaan pembungkus, seperti ketahanan terhadap tekanan dan benturan.
- Penghalang kelembaban yang sangat baik: PE dengan efektif mencegah kelembaban luar memasuki dinding pembungkus, melindungi isinya. Sebaliknya, ia menjaga lapisan penghalang internal (lapisan tengah dan lapisan dalam) kering, mempertahankan kinerja penghalang tinggi dan mencegah hilangnya kelembaban dari isinya.
- Mudah dibentuk: PE memiliki karakteristik pengolahan yang bagus untuk pembentukan cincin.
Catatan teknis: Jika pembungkus berlayer memerlukan kinerja pada suhu rendah yang lebih baik, PE adalah pilihan yang lebih disukai. Di dalam keluarga PE, HDPE menawarkan kekuatan, ketegasan, dan kinerja penghalang uap air yang lebih tinggi, sedangkan LDPE menawarkan fleksibilitas yang lebih baik.
2. Pilihan Resin Polipropilena (PP)
Terlepas dari apakah PE atau PP yang dipilih, disarankan untuk menempatkan resin kelas blow molding sebagai prioritas, karena memiliki kekuatan pembakaran yang ideal untuk membentuk kontainer yang stabil.
3. Pilihan Resin Lainnya
5. Transparansi: PVC, PC, PET, atau PP dipilih apabila kontainer tersebut membutuhkan kejelasan.
- Ketahanan Suhu Tinggi & Kekuatan Dampak: PC sering digunakan untuk kemasan yang membutuhkan pemasakan panas atau sterilisasi pada suhu hingga 120°C.
- Kefleksibilan: Untuk botol tipe kompresi, PVC yang lembut, EVA, PU, elastomer termoplastik, atau EPDM sering digunakan.
- Ketahanan Kimia: Polisulfona dapat digunakan sebagai resin dasar untuk memberikan ketahanan kimia yang superior.
- Kekuatan Pembakaran: Polimer dengan nilai MFR (Melt Flow Rate) yang lebih rendah digunakan untuk memastikan kekuatan pembakaran yang tinggi di parison, yang bermanfaat bagi pembentukan kontainer yang panjang dan berdinding tebal.
- Bagaimana Menentukan Resin Lapisan Fungsional?
1. Pilihan Resin Pelindung
Lapisan pelindung sangat penting untuk mengurangi biaya dan memenuhi persyaratan kinerja yang tinggi (seperti kemasan makanan). Resin pelindung yang ideal harus memenuhi kriteria berikut:
Lapisan penghalang sangat penting untuk mengurangi biaya dan memenuhi persyaratan kinerja yang tinggi (seperti pembungaan makanan). Bahan penyusun penghalang yang ideal harus memenuhi kriteria berikut:
- Kelajuan transmisi oksigen (OTR): kurang dari 4 cm³·mm/(m²·24h·MPa) pada suhu 25 °C dan suhu kelembaban relatif 65%.
- Kelajuan transmisi uap air (WVTR): kurang dari 40g·mm/(m²·24h·MPa) pada suhu 40 °C dan suhu kelembaban relatif 90%.
- Kemampuan proses: mudah untuk dibentuk dan dilaminasi.
- Pemeliharaan aroma: ketahanan yang baik terhadap permeasi wangi/rasa.
Tinjauan: secara umum, jika polimer memiliki kelajuan transmisi oksigen (OTR) kurang dari 4 cm³·mm/(m²·24h·MPa), ia juga merupakan bahan barier yang sangat baik terhadap karbon dioksida, uap kimia, dan bau. Selain itu, ia menunjukkan absorpsi yang sangat rendah terhadap cairan atau aroma dari produk yang di kemas.
Komponen penghalang yang umum digunakan meliputi EVOH, PVDC, PAN, PA, PET, dan EVA. Di antara semua komponen tersebut, EVOH memiliki performa penghalang terbaik dan dianggap sebagai bahan penghalang yang terkenal. Lebih mudah diproses, memiliki transparansi yang baik, dan kualitas yang dapat diandalkan dalam hal kebersihan, ketahanan yang baik terhadap minyak dan pelarut organik, serta kinerja pemisahan aroma yang luar biasa.
Dari segi stabilitas termal, EVOH memiliki performa terbaik diikuti oleh PAN, sedangkan PVDC menunjukkan stabilitas termal yang buruk. Kedua komponen ini menyediakan performa penghalang yang baik terhadap oxigen dan karbon dioksida. Namun, performa penghalang EVOH dapat dipengaruhi oleh kandungan airnya. Selain itu, perubahan dalam sifat dan jumlah komponen pelapis penghalang juga akan mempengaruhi performa penghalang keseluruhan dari drum tersebut.
2. Pencarian polimer-polimer yang tahan panas
Jika lapisan fungsional memiliki tujuan untuk meningkatkan suhu operasi dari drum, harap memilih komponen dengan ketahanan panas yang lebih baik.
Misalnya, untuk meningkatkan suhu operasi wadah polieter yang digunakan dalam kemasan makanan dan memenuhi persyaratan pengisian panas (90 °C), proses pemanasan sekunder (125 °C), dan sterilisasi pasteurisasi (125–130 °C), polimer yang tahan panas seperti PC, PA, dan PP dapat diintegrasikan sebagai lapisan fungsional untuk meningkatkan kinerja termal wadah.
3. Seleksi Polimer untuk Meningkatkan Tampilan
Jika tujuannya adalah untuk meningkatkan sifat permukaan drum, harap memilih komponen yang memiliki sifat permukaan yang baik.
- Glossy / Kematangan CETAK: Lapisan polistirena (PS) dapat ditambahkan ke permukaan luar wadah PE atau PP untuk memberikan permukaan yang bergloss dan bisa dicetak.
- Penggunaan Warna yang Ekonomis: Lapisan tipis yang berwarna dari polimer yang sama dapat diperoleh dengan ekstrusi berdampingan atas lapisan dasar yang tidak berwarna untuk menghasilkan wadah berwarna dengan biaya lebih rendah (misalnya, lapisan luar yang bersinar-fotosensitiv untuk wadah jus jeruk atau wadah pelbagai kosmetik).
4. Other Functional Resins
- Jendela Permukaan: Plastik yang transparan seperti PVC, PET, PC, atau PP dapat digunakan untuk pernyataan visibillitas ("skripas penglihatan") (bagian-bagian urutan.)
- Keterampilan Sayatan: PVC, EVA, atau polimer termoplastik elastomer yang lembut digunakan untuk wadah yang fleksibel.
- Perbaikan resistan terhadap dampak: PC ditambahkan untuk meningkatkan kuat resistan wadah.
Penyebab dan Solusi Masalah dalam Produk-blown-pembentukan yang diperoleh dengan ekstrusi berdampingan
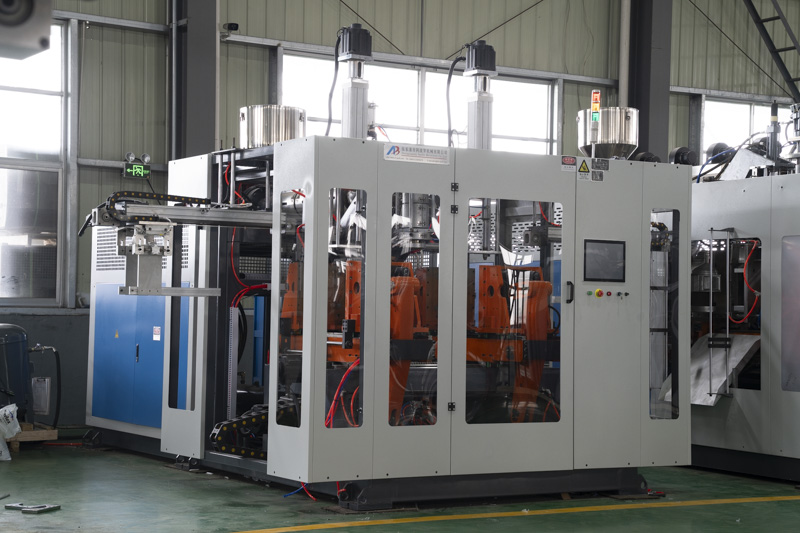
Produk-blown-pembentukan yang diperoleh dengan ekstrusi berdampingan mungkin memiliki beberapa masalah yang sama seperti blown-pembentukan biasa, beserta dua masalah khusus:
1. Mitos Apa? Kasus-hakiki dan Solusinya:
- 1. Delaminasi (lapisan menggadam secara terpisah) Penyebab dan solusi:
- Suhu semprot lapisan perekat terlalu rendah – bahan-bahan tidak menyatu dengan baik. Solusi: secara tepat meningkatkan suhu lapisan perekat untuk meningkatkan hubungan perekat.
- Suhu semprot terlalu tinggi – perekat mungkin menempel kearah yang tidak simpan pada lapisan-lapisan yang berdekatan. Solusi: secara tepat menurunkan suhu lapisan perligasikan.
- Air dalam bahan mentah – Solusi: keringkan bahan mentah sebelumnya sebelum diproses.
2. Batasan lapisan tidak rata Penyebab dan solusi:
- Suhu lapisan pembatas terlalu rendah atau terlalu tinggi - Solusi: perbaiki suhu ekstrudor dan kecepatan ekstrusi yang sesuai.
- Fluktuasi tekanan ekstrudor - dapat disebabkan oleh kecepatan putaran bilah yang tidak stabil atau desain bilah yang tidak tepat.
- Penampungan atau penurunan kualitas bahan di dalam alat cetak - Solusi: perbaiki saluran aliran alat cetak sesuai dengan karakteristik aliran bahan untuk menghindari penampungan.
Trik: Kebanyakan masalah berkaitan dengan ekstruder atau alat cetak. Oleh itu, pastikan desain bilah, suhu, dan aliran alat ini diatur dengan baik.






