

1. Введення в пластикові палети
Пластикові палети є одним із найважливіших носіїв вантажів в сучасних системах логістики, складів і ланцюжків поставок. Вони широко застосовуються в галузях, таких як харчова та напоєва промисловість, фармацевтика, хімічня промисловість, роздрібна торгівля та міжнародна логістика. У порівнянні з традиційними дерев’яними та металевими палетами, пластикові палети надають значні переваги, включаючи тривалу експлуатаційну життєдіяльність, сталі масштаби, стійкість до вологості та хімікатів, простий догляд та переробляємість.
З швидким розвитком автоматизації офісів, стандартизованого логістичного обслуговування та глобальної торгівлі попит на високоякісні пластикові палети неухильно зростає. Особливо в автоматизованих складських приміщеннях та конвеєрних системах палети повинні відповідати суворим вимогам щодо рівності, удароміцності, вантажопідйомності та постійності, що робить пластикові палети переважним вибором у всьому світі.
Зараз пластикові палети, в основному, виготовляють завдяки двом процесам:
- Виливком (виготовлення порожнистих виробів методом інжекційного лиття з утворенням конструкції з двокорпусної стінки)
- Ін’єкційне лиття
Кожен з цих процесів має свої технічні особливості, вимоги щодо інвестицій та сценарії застосування. Розуміння цих різниць важливе для виробників, інвесторів та постачальників обладнання.
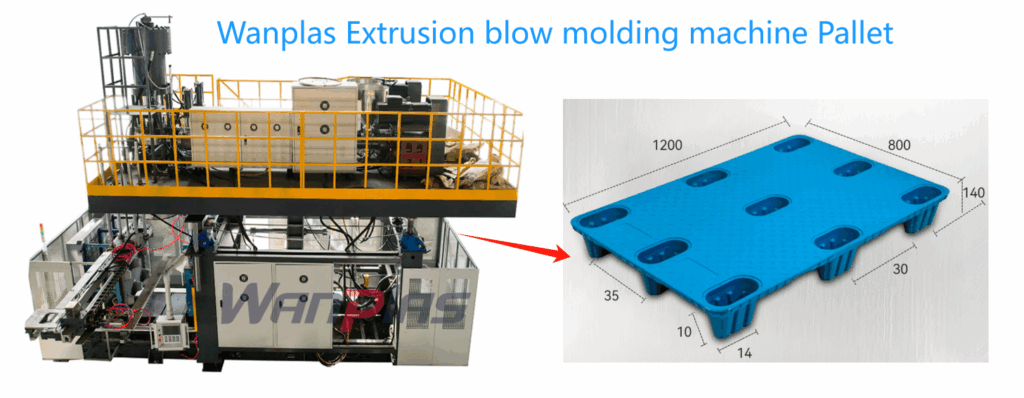
2. Blow Molded Plastic Pallet Виробничий процес
2.1 Overview of Виливна формовка Technology
Пластикові палети, виготовлені способом виливка, створюються за допомогою технології екструзійного виливка, завдяки якому формуються порожні вироби із двосхиловою конструкцією. Цей процес особливо підходить для виробництва цехових та високо-кільцевих палет.
2.2. Порядок технологічного процесу виливки
- Підбір сировини. В сировину, яку використовують ці машини, частіше за все включається високоміцний поліетилен (HDPE), тому що він має високу стійкість до ударних навантажень та пружність.
- Затримка перист і витягування матеріалу. Матеріал спікають і витягують у вигляді циліндричного паріуса.
- Замикання форми та заповнення атмосферним повітрям. Форма заповнюється паріусом, а в ній за допомогою стисненого повітря подовжуються стінки корка, створюючи необхідну форму.
- Охолодження та формування корка. Попало охолоджується у формі, щоб забезпечити стабільність розмірів.
- Вилучення готового корка та остаточна обробка. Готовий корок вилучають, а залишок пластику обрізають.
2.3 Характеристики пластикових палат
- Порожниста структура з високою ударостійкістю
- Відмінна продуктивність у низькотемпературному середовищі
- Товсті кути та підсилені краї
- Придатно для важких і експортних піддонів
- Нижча вартість форми порівняно з литтям під тиском
3. Injection Molded Plastic Pallet Виробничий процес
3.1 Overview of Ін’єкційна формовка Technology
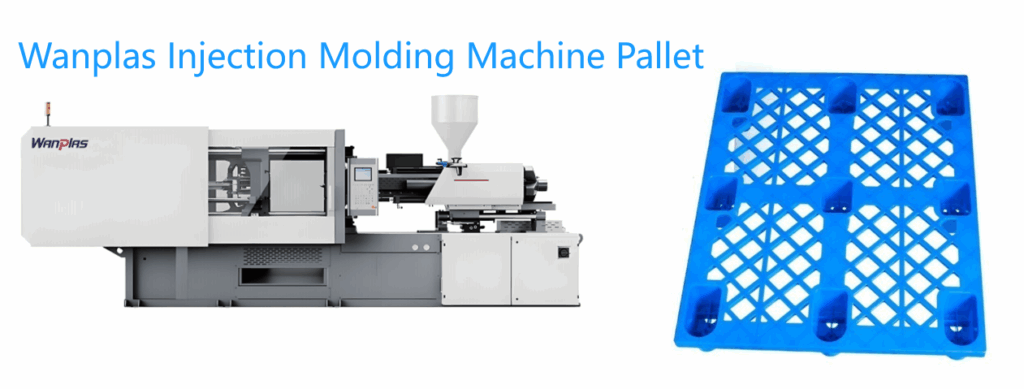
Палети, отримані цим способом, є особливо легкими.
3.2 Технологічний процес пресування
- Material Drying & Feeding
- Пластифікація в апараті для пресування
- Впорк видавлюваної пластмаси в форму під великим тиском
- Охолодження і твердіння
- Викидання готових палетів
3.3 Характеристики палетів, отриманих способом пресування
- Фахіва або шорсткова конструкція
- Велика точність розмірів
- Гладка поверхня і гарний вигляд
- Ідеально підходять для автоматизованих складів та конвеєрних систем
- Високий рівень виробничо-господарської ефективності для серійного виробництва
4. Виливна формовка vs ін’єкційна формовка: технічний порівняльний аналіз
| Item | Виливна формовка | Ін’єкційна формовка |
|---|---|---|
| Структура | Пустельна, з подвійною стінкою | Тверда або з ребрами |
| Impact Resistance | Excellent | Добрий |
| Вартість форми | Lower | Very high |
| Технічна вага машин | Medium | Дуже велика (3000–5000 т) |
| Потужність | Lower | Higher |
| Вага продукту | Lighter | Heavier |
| Best Application | Висока міцність, експорт | Автоматизація, стандартна логістика |
5. Investment Cost Analysis
5.1 Інвестиції в лінію виробництва палетів з використанням технології великогабаритної виливної формовки
- Машина для інжекційного лиття: 250 000 – 500 000 доларів США;
- Форма для інжекційного лиття: 50 000 – 100 000 доларів США;
- Додаткове обладнання (охолоджувач, дробарка, компресор повітря): 50 000 – 80 000 доларів США;
- Сума інвестицій: 350 000 – 680 000 доларів США;
Інвестиції в лінію виробництва піддонів для ін’єкційного лиття:
- Машина для ін’єкційного лиття (3000-5000 тонн): 800 000 – 1 500 000 доларів США;
- Форма для ін’єкційного лиття: 150 000 – 300 000 доларів США;
- Додаткові системі (робот, сушильна камера, контролер температури форми): 80 000 – 150 000 доларів США;
- Сума інвестицій: 1 000 000 – 1 900 000 доларів США
6. Daily Maintenance and Spare Parts
6.1 Виливна формовка Machine Maintenance
Daily Maintenance
- Перевірити рівень і температуру гідравлічного масла;
- Перевірити тиск повітря та систему охолодження;
- Зчистити головку прес-форми та зону екструзії
Замінні комплектуючі та запчасти
- Зміни для нагрівальних елементів
- Термопараs
- Гідравлічні ущільнювачі
- Режучі пластинки
- Air valves
6.2 Ін’єкційна формовка Machine Maintenance
Daily Maintenance
- Пробка та втулка для чищення
- Перевірити рівень мастила у пристрої фіксації деталей
- Проконтролювати електронні та сервоприводи
Замінні комплектуючі та запчасти
- Пробка та втулка
- Nozzle
- Гідравлічні клапани
- Сенсори.
- Ежекторні ущільнювачі
7. Попит на ринку та тенденції у галузі
Використовуйте ІЗОБРАЖНИЙ цi формат: "1. " на один рядок, нiщо інше.
- Ріст, який є результатом розвитку електронної комерції та логістики
- Заміна дерев’яних палетів через екологічні норми
- Стійкий попит в Азії, на Близькому Сході, в Європі та Північній Америці
7.2 Прогнозні тенденції
- Невелика вага і конструкція палет з високим опором
- Збільшення використання переробленого ПЕТ
- Вищий попит на експортні та палета підвищеної прочности
- Стандарти для палет, які підходять для автоматизації
8. Рекомендовані лінії виробництва для пластикових палет розміром 1 м × 1,2 м
8.1 Рекомендація лінії виробництва методом тиснучого формовання (1 м × 1,2 м)
Рекомендована конфігурація
- Машина тиснучого формовання моделі акумулятора
- Випуск екструдера: ≥ 120 кг/год
- Підходить для HDPE
- Вузол: двосторонній стан підстилкових форм
Переваги
- Ніжчий первинний інвестиційний внесок
- Малий уразливості від ударів
- Підходить для ринків важкого логістичного обслуговування та експорту
- Можливий для оброблення дрібними та середніми компаніями-виробниками
Типова продуктивність
- 40–60 підстьобників за годину
- Вага підстьобника: 18–25 кг
Рекомендація по лінії згорткевого лиття заготовок (1м × 1,2 м)
Рекомендована конфігурація
- Машина для лиття заготовок: 3000–4500 тонн
- Великий однокамерний підстьобник
- Автоматична система розвантаження роботів
Переваги
- Висока витриманість та точність
- Ідеально підходить для автоматизованих складів
- Висока продуктивність для великомасштабного виробництва
Типова продуктивність
- 30–50 паллет за годину
- Вага паллета: 20–30 кг
9. Підсумок
Ідусонова формовка та ін'єкційна формовка виконують критичні функції в галузі пластмасових палетів. Ідусонова формовка надає нижню вартість інвестицій, кращу стійкість до ударів та гнучку виробництво, а інжекційна формовка забезпечує високу ефективність, точності та комбінуваність автоматизації. Для виробників, що націлюють на ринок 1м × 1,2м палетів, вибір правильного процесу залежить від бюджету, цільових клієнтів та довгострокової стратегії виробництва.






