

1. Введение в пластиковые поддоны
Пластиковые поддоны являются одним из наиболее важных носителей нагрузки в современных системах логистики, хранения и цепочки поставок. Они широко используются в таких отраслях, как производство пищевых продуктов и напитков, фармацевтика, химическая промышленность, производство, розничная торговля и международная логистика. По сравнению с традиционными деревянными и металлическими поддонами пластиковые поддоны обладают значительными преимуществами, включая длительный срок службы, стабильные размеры, устойчивость к влаге и химическим веществам, легкость очистки и возможность утилизации.
С резким развитием автоматизации складских операций, стандартизации логистики и международной торговли спрос на высококачественные пластиковые поддоны постоянно возрастает. Особенно в автоматизированных складах и конвейерных системах пластиковые поддоны должны удовлетворять строгим требованиям к плоскости, ударной вязкости, нагрузкаем и стабильности, что делает пластиковые поддоны предпочтительным выбором во всем мире.
В настоящее время пластиковые поддоны в основном производят двумя процессами:
- Ручное формование (трубчатое ручное формование)
- Литье под давлением
Каждый из этих процессов имеет свои технические характеристики, требования к инвестициям и сценарии применения. Понимание этих различий — важно для производителей, инвесторов и поставщиков оборудования.
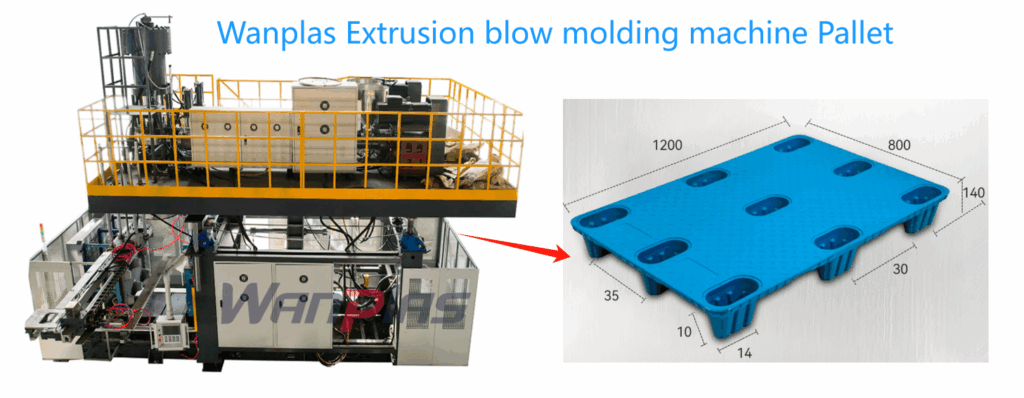
2. Blow Molded Plastic Pallet Процесс изготовления
2.1 Overview of Литье под давлением. Technology
Пластиковые поддоны, изготовленные путем ручного формования, производятся с использованием технологий экструзионного формования под давлением, при помощи которой получаются пустотелые изделия с двойной стеночной конструкцией. Этот процесс особенно подходит для производства тяжеловесных и ударопрочных поддонов.
2.2 Программа процесса литьевого формования
- Заряжение исходного материала Для обеспечения высокой ударной стойкости и жесткости обычно используется высокооптический полиэтилен (ВДП).
- Пластифицирование и экструзия Материал расплавляется и экструдируется в трубчатый шаблон.
- Закрытие формы и продувание С помощью сжатого воздуха форма захватывает шаблон и подтягивает его, чтобы он плотно прилегал к полости формы.
- Охлаждение и формирование Внутри формы палет охлаждается, чтобы обеспечить стабильность размеров.
- Удаление из формы и прищипывание Готовый палет извлекается, а излишки материала прищипываются.
2.3 Характеристики формованных под высоким давлением палет
- Пустотелая структура с высокой ударной прочностью
- Превосходные показатели в низкотемпературных условиях
- Толстые углы и армированные края
- Подходят для палет грузоподъемности и экспортных палет
- Высокая стоимость форм в сравнении с инжекционным формованием
3. Injection Molded Plastic Pallet Процесс изготовления
3.1 Overview of Литье под давлением. Technology
Шлифованные паллеты производятся путем впрыскивания расплавленного пластика в закрытую форму под высоким давлением. Этот процесс широко используется для производства стандартных паллет большого объема.
3.2 Технологический процесс литьевого формования
- Material Drying & Feeding
- Пластификация в инжекционной установке
- Инжекция под высоким давлением в пресс-форму
- Охлаждение и отверждение
- Выбрасывание готового поддона
3.3 Характеристики литых поддонов
- Твердое или рельефное армирование
- Высокая точность размеров
- Гладкая поверхность и хороший внешний вид
- Идеально подходит для автоматизированных складов и конвейерных систем.
- Высокая производительность при массовом производстве.
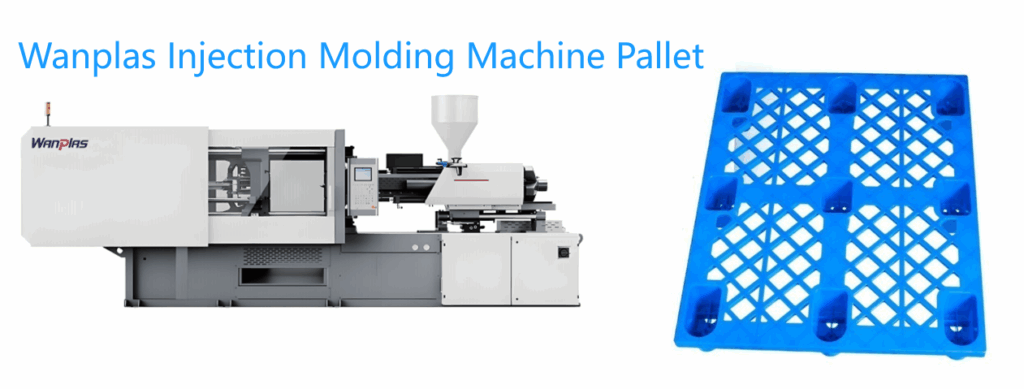
4. Соперничество в области литья под давлением и литья под прессом: техническая характеристика.
| Предмет | Литье под давлением. | Литье под давлением. |
|---|---|---|
| Структура. | Пластиковые изделия с полостью и двойной стенкой. | Твердые или ребристые пластиковые изделия. |
| Impact Resistance | Отлично | хорошее качество |
| Стоимость формы | Lower | Очень высокая степень очистки |
| нагрузка машины | Средний уровень | Очень крупные (3000–5000T). |
| Потребление энергии | Lower | Higher |
| Вес изделия. | Lighter | Heavier |
| Best Application | Тяжёлые, экспортные. | Автоматика, стандарт логистики. |
5. Investment Cost Analysis
5.1 Инвестиции в производственную линию для изготовления палет методом горячего прессования
- Машина для горячего прессования: от 250 000 до 500 000 долларов США
- Выдувная форма: от 50 000 до 100 000 долларов США
- Дополнительное оборудование (охладитель, дробилку, компрессор воздуха): от 50 000 до 80 000 долларов США
- Общий объем инвестиций: от 350 000 до 680 000 долларов США
5.2 Инвестиции в производственную линию по изготовлению палет методом литья под давлением
- Стан для литья под давлением (от 3000 до 5000 тонн): от 800 000 до 1 500 000 долларов США
- Форма для литья под давлением: от 150 000 до 300 000 долларов США
- Дополнительные системы (робот, сушильник, регулятор температуры форм): от 80 000 до 150 000 долларов США
- Общий объем инвестиций: от 1 000 000 до 1 900 000 долларов США
6. Daily Maintenance and Spare Parts
6.1 Литье под давлением. Machine Maintenance
Daily Maintenance
- Проверьте уровень и температуру гидравлического масла.
- Проверьте давление воздуха и систему охлаждения.
- Прочистка головки матрицы и зоны выдавливания
Общие запчасти
- Нагревательные ленты
- Термопараs
- Гидравлические манжеты
- Режущие пластины
- Air valves
6.2 Литье под давлением. Machine Maintenance
Daily Maintenance
- Прочистка винта и цилиндра
- Проверка смазки захвата
- Осмотр электрических и сервоприводных систем
Общие запчасти
- Винт и цилиндр
- Nozzle
- Гидравлические вакуумы
- Датчики.
- Выталкивающие пинцы
7. Спрос на рынке и тенденции отрасли
7.1 Спрос на глобальном рынке
- Рост, обусловленный электронной коммерцией и логистикой
- Замена древесных поддонов из-за экологических требований
- Стремление увеличить спрос в странах Азии, на Ближнем Востоке, в Европе и Северной Америке
7.2 Прогнозные тенденции
- Поддоны с небольшим весом и высокой прочностью
- Растущее использование переработанного HDPE
- Повышенный спрос на экспортные и грузоподъемные поддоны
- Стандарты для поддонов, совместимых с автоматизацией
8. Рекомендуемые производственные линии для пластиковых поддонов размером 1 м × 1,2 м
8.1 Рекомендация производственной линии для уплотнительной экструзии (1 м × 1,2 м)
Рекомендованная конфигурация.
- Машина уплотнительной экструзии аккумуляторного типа
- Объем выпуска: ≥ 120 кг/ч.
- Подходит для HDPE.
- Матрица: двойнозанятая палетная форма.
Преимущества
- Ниже початковые инвестиции.
- Сильная устойчивость к ударам.
- Подходит для сфер логистики с большими нагрузками и экспортных рынков.
- Удобна для малых и средних производителей.
Типичный выпуск.
- 40–60 паллет в час.
- Масса паллет: 18–25 кг.
Рекомендация по производственной линии пробивного литья (1 м×1,2 м).
Рекомендованная конфигурация.
- Машина для инъекционного литья: 3000–4500 тонн
- Гельзер одноячеистный для виброформования паллет
- Автоматическая система разгрузки робота
Преимущества
- Высокая точность и согласованность
- Идеально подходит для автоматизированных складских помещений
- Высокая производительность для массового производства
Типичный выпуск.
- От 30 до 50 паллет в час
- Масса паллеты: 20–30 кг
9. Заключение
Сметательное и литье под давлением играют ключевую роль в производстве пластиковых паллет. Сметательное оборудование обеспечивает меньшие инвестиции, лучшую устойчивость к ударам и гибкий производственный процесс, в то время как литье под давлением гарантирует высокую эффективность, точность и совместимость с автоматизацией. Для производителей, ориентированных на рынок паллет в 1 м × 1,2 м, выбор оптимального процесса зависит от бюджета, целевых клиентов и долгосрочной стратегии производства.






