

1. Einführung in Kunststoffpaletten
Kunststoffpaletten gehören zu den wichtigsten Lastträgern in der modernen Logistik, Lagersysteme und Lieferketten. Sie werden in Branchen wie Lebensmittel, Pharmazeutika, Chemie, Fertigung, Handel und internationale Logistik häufig eingesetzt. Im Vergleich zu traditionellen Holz- und Metallpaletten bieten Kunststoffpaletten mehrere Vorteile, darunter eine lange Lebensdauer, stabile Abmessungen, Beständigkeit gegen Feuchtigkeit und Chemikalien, einfache Reinigung und Recyclingfähigkeit.
Mit dem schnellen Entwicklung der Lagerautomatisierung, der standardisierten Logistik und des globalen Handels hat der Bedarf an hochwertigen Kunststoffpaletten kontinuierlich zugenommen. Insbesondere in automatisierten Lagern und Transportsystemen müssen Paletten strikte Anforderungen an Ebenheit, Schlagfestigkeit, Tragfähigkeit und Konsistenz erfüllen, was Kunststoffpaletten zu einer bevorzugten Wahl weltweit macht.
Zurzeit werden Kunststoffpaletten hauptsächlich durch zwei Verfahren produziert:
- Blasformen (Hohlblasformen)
- Spritzguss
Jedes Verfahren besitzt eigene technische Eigenschaften, Investitionsanforderungen und Anwendungsfälle. Die Beherrschung dieser Unterschiede ist für Hersteller, Investoren und Gerätelieferanten von entscheidender Bedeutung.
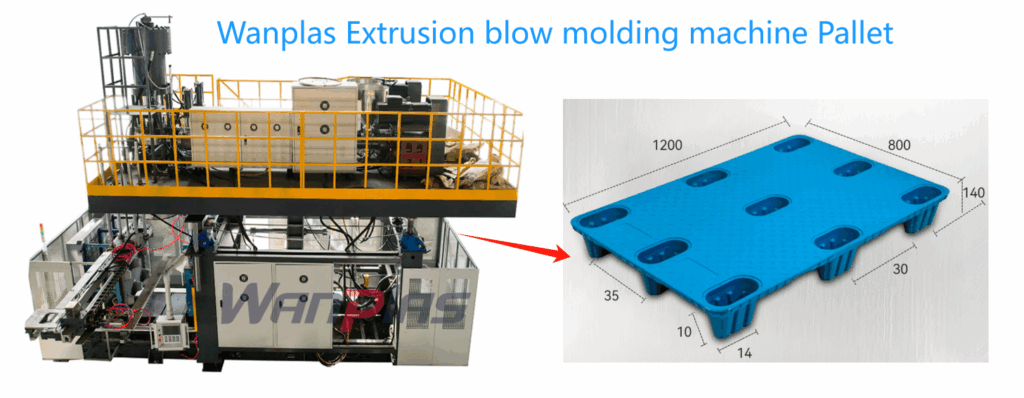
2. Blow Molded Plastic Pallet Fertigungsprozess
2.1 Überblick über die Blasformtechnik
Blasgeformte Kunststoffpaletten werden mit der Technologie der Extrusionsblasformung produziert, die hohle Produkte mit einer Doppelwandstruktur erzeugt. Diese Technologie ist besonders geeignet für die Herstellung von schwerlastfesten, schlagfesten Paletten.
2.2 Abluftprozess
- Zuführung der RohmaterialienAls Rohmaterial wird hauptsächlich hochdichtes Polyethylen (HDPE) verwendet, da es hervorragende Schlagfestigkeit und Duktilität aufweist.
- Plastifizierung und ExtrusionDas Material wird aufgeheizt und mittels Extrusion in ein rohrförmiges Parison (Länge 1300 mm, Durchmesser 300 mm) gepresst.
- Verschließen der Form und Belüften mit LuftDie Form wird um das Parison herum geschlossen, und komprimierte Luft ausbläst es, so dass es in die Formhöhle passt.
- Kühlung und FormgebungDie Palette wird im Formeninneren gekühlt, um die dimensionesstabilität zu gewährleisten.
- Entformen und AbschneidenDie fertige Palette wird entnommen, und Übermaterial wird abgeschnitten.
2.3 Eigenschaften von Blasformschalen
- Hohle Struktur mit hoher Schlagbeständigkeit
- Hervorragende Leistung in Umgebungen mit niedrigen Temperaturen
- Dicke Ecken und verstärkte Kanten
- Geeignet für Schwerschläge und Exportpaletten
- Geringere Kosten für die Form im Vergleich zum Spritzguss
3. Injection Molded Plastic Pallet Fertigungsprozess
3.1 Überblick über die Spritzgusstechnik
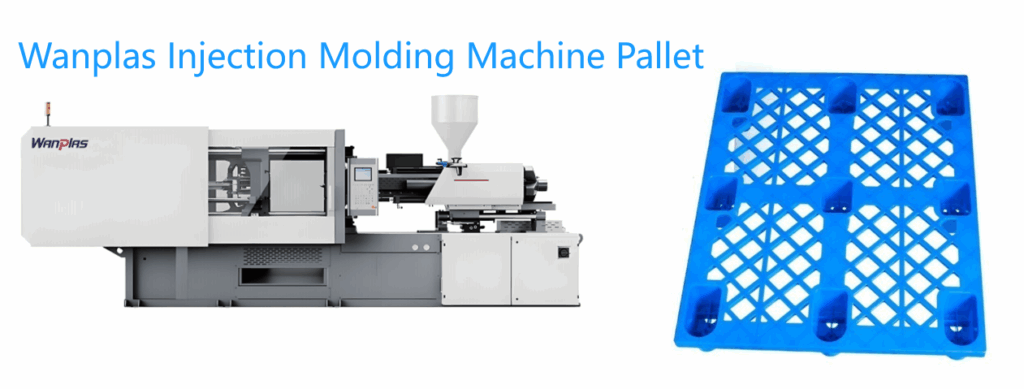
Spritzgusspalette werden hergestellt, indem geschmolzenes Kunststoff unter hohem Druck in eine geschlossene Form gespritzt wird. Dieser Prozess wird für die Herstellung von großen Mengen standardisierter Paletten eingesetzt.
3.2 Spritzgussprozess
- Material Drying & Feeding
- Plastifizierung in der Spritzgießanlage
- Injektion in den Form
- Kühlung und Festschmelzen
- Einschluss der fertigen Palette
3.3 Eigenschaften von Spritzgusspaletten
- Fest geformte oder mit Risten verstärkte Struktur
- Hohe Dimensionsgenauigkeit
- Glatte Oberfläche und gutes Aussehen
- Ideal für automatisierte Lager und Transportsysteme
- Hohe Produktionseffizienz für die Massenproduktion
4. Blasformen versus Spritzformen: technischer Vergleich
| Item | Blasformen | Spritzguss |
|---|---|---|
| Bauart | Hohl, Doppelwand | Fest oder geteert |
| Impact Resistance | Hervorragend | Gut |
| Produktionskosten | Tiefer | Sehr hoch |
| Maschinengewicht | Mittelmäßig | Sehr groß (3000–5000 t) |
| Energiekonsum | Tiefer | Höher |
| Produktgewicht | Lighter | Heavier |
| Best Application | Zahlreich, Export | Automatisierung, standardisierte Logistik |
5. Analyse der Investitionskosten
5.1 Investition in eine Blasformlinie für Paletten
- Spritzgußmaschine: USD
- Formenblasgerät: USD 50.000 bis 100.000
- Nebenanlagen (Kühler, Zerkleinerer, Luftkompressor):
- Gesamte Investition: USD 350.000–680.000
000–80.000 USD
- Spritzgußmaschine (3000–5000 T): USD 800.000 – 1.500.000
- Spritzgussform: USD 150.000 – 300.000
- 5.2 Investition in eine Spritzformlinie für Paletten
- Gesamte Investition: USD 1.000.000 – 1.900.000
6. Daily Maintenance and Spare Parts
6.1 Wartung der Spritzgußmaschine
Daily Maintenance
- Überprüfen Sie das Geschmeidigkeitseindruck von Kegeln, Kupplungen und Federn
- Überprüfen Sie das hydraulische Öl, das Luftdruck und das Kühlsystem
- Reinigen Sie die Düse und das Ausströmsgitter
Gängige Ersatzteile
- Heizbänder
- Thermoelements
- Hydraulische Dichtungen
- Schneidmesser
- Air valves
6.2 Wartung von Spritzgussmaschinen
Daily Maintenance
- Reinigen Sie Schraube und Rohr
- Kontrollieren der Schraubenspender-Schmierung
- Überprüfen Sie die elektrischen und Servosysteme
Gängige Ersatzteile
- Schraube und Hylle
- Nozzle
- Hydraulische Ventile
- Sensoren
- Ejektorstöpsel
7. Marktbedürfnisse und Branchentrends
7.1 Weltweite Nachfrage
- Wachstum durch E-Commerce und Logistik
- Austausch von Holzpaletten aufgrund von Umweltschutzvorschriften
- Starker Nachfrage in Asien, dem Mittleren Osten, Europa und Nordamerika
7.2 zukünftige Trends
- Leichte und hochfeste Palettenkonstruktion
- Gehngefährdete Heidelberg 000 Meter seinen Durchmesser verringert, wird im Feld nicht die geforderten Werte erreichen. Aus diesem Grund sind in-line Lasermessungen des Durchmessers und Closed-Loop-Wandkontrolle keine optionalen Verbesserungen an einer Kommunikationsrohrleitung; sie sind der Unterschied zwischen einer Leitung, die den Vorgaben entspricht, und einer, die bei 600 Metern stockt und den Baumeister veranlasst, eine unvorhergesehene Zugangspit zu eröffnen. GmbH (Heidelberg 000 Meter seinen Durchmesser verringert, wird im Feld nicht die geforderten Werte erreichen. Aus diesem Grund sind in-line Lasermessungen des Durchmessers und Closed-Loop-Wandkontrolle keine optionalen Verbesserungen an einer Kommunikationsrohrleitung; sie sind der Unterschied zwischen einer Leitung, die den Vorgaben entspricht, und einer, die bei 600 Metern stockt und den Baumeister veranlasst, eine unvorhergesehene Zugangspit zu eröffnen. Ltd.) ist ein weltweit tätiges Unternehmen, das das globale Networking von IT- und Telekommunikationsunternehmen betreibt,… Mehr
- Höhere Nachfrage nach Export-und Schwerlastpaletten
- automatisierungsfähige Palettennormen
Empfehlte Produktionslinien für 1m × 1,2m Kunststoffpaletten
8.1 Empfehlung zur Produktion der Blow-Molding-Linie (1m × 1,2m)
empfohlene Konfiguration
- Akkuablasssformmaschine
- Extrusionsleistung: ≥ 120 kg/h
- Geeignet für HDPE
- Form: Doppelstation Pallform
Vorteile
- Geringere anfängliche Investitionskosten
- Hervorragende Stoßfestigkeit
- Geeignet für logistische Hochlast-und Exportmärkte
- Flexibel für kleine und mittlere Hersteller
Typische Leistung
- 40-60 Paletten pro Stunde
- Palettengewicht: 18-25 kg
Empfehlung für eine Produktion mit 8,2 Spritzgussmaschinen (1 m × 1,2 m)
empfohlene Konfiguration
- Spritzgussmaschine: 3000-4500 Tonnen
- Großformatige Einflöcherform für Paletten
- Automatisches Robotentladungssystem
Vorteile
- Hohe Konsistenz und Präzision
- Ideal für automatisierte Lagerhallen
- Hoher Ertrag für die Massenproduktion
Typische Leistung
- 30–50 Paletten pro Stunde
- Palettengewicht: 20–30 kg
9. Schlussfolgerung
Sowohl Blasfolieren als auch Spritzguß spielen eine entscheidende Rolle in der Kunststoffpalletbranche. Blasfolieren bietet geringere Investitionskosten, bessere Stoßfestigkeit und flexible Produktion, während Spritzguss eine hohe Effizienz, Präzision und Automatisierungsfähigkeit bietet. Für Hersteller, die auf den Markt für 1m × 1,2m-Paletten zielen, hängt die Wahl des richtigen Verfahrens von Budget, Zielkunden und der langfristigen Produktionsstrategie ab.






