

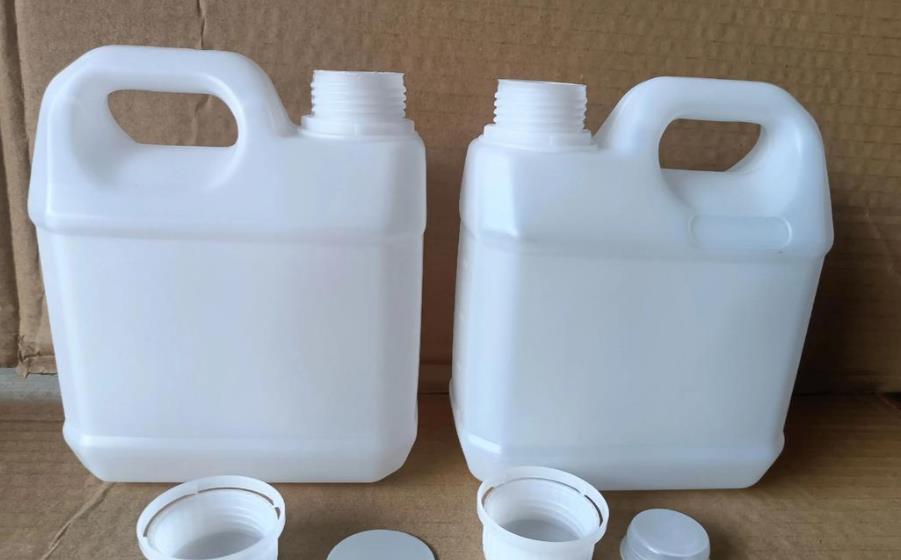
ในกระบวนการผลิตขวดพลาสติกโดยวิธีฉีดขึ้นรูปแบบจากการฉีดก๊าซ (Extrusion Blow Molding), ความหนาของผนังที่ไม่สม่ำเสมอเป็นหนึ่งในปัญหาที่พบบ่อยที่สุดและมีความสำคัญที่สุดต่อคุณภาพผลิตภัณฑ์ นอกจากจะทำให้คุณสมบัติทางเคมีของขวดพลาสติกลดลง ไม่สามารถทนปล่อยแรงกดและกระแทกได้แล้วยังอาจส่งผลต่อประสิทธิภาพการทำปิดสนิทและความตรงและสม่ำเสมอกันของผลิตภัณฑ์ อันนำไปสู่การเพิ่มการใช้วัตถุดิบและต้นทุนการผลิต นอกจากนี้ยังมีผลกระทบในเรื่องความปลอดภัยและสภาพแวดล้อมภายในโรงงานอันส่งผลต่อการผลิต พื้นที่เพาะปลูกและความสมบูรณ์ของวัตถุดิบ เพื่อให้เป็นไปตามมาตรฐานความปลอดภัยของอาหาร (Food Safety Standard) นอกจากนี้ กิจกรรมร่วมกันขององค์กรที่เกี่ยวข้องในธุรกิจผลิตภัณฑ์อาหารยังมีความสำคัญในการผลิตขวดพลาสติกที่มีคุณภาพสูงโดยการป้องกันและลดอันตรายจากการมีพันธุ์เปลี่ยน รวมทั้งการป้องกันอันตรายที่มาจากสิ่งแวดล้อมภายในโรงงาน ตลอดจนรักษาความสะอาดด้านสุขอนามัยและความปลอดภัย การศึกษาข้อมูลการผลิตแบบบูรณาการต่าง ๆ จึงควรรวมทั้งการวิเคราะห์การประมาณค่าและโครงสร้างซอฟต์แวร์ป้องกันการเฉพาะจำนวนของมวล และการตรวจสอบปริมาณการใช้ประโยชน์ทั้งหมดจากเครื่องออกไซด์ (Total Utility Metrics) ให้ตรวจสอบความเป็นไปได้ของเทคโนโลยีแต่ละขั้นตอนป้องกันการลบอุปกรณ์และบำรุงรักษาเฉพาะอุปกรณ์ที่มีความเสี่ยงสูงที่สุด บำรุงรักษาอุปกรณ์และเซตอคติสำหรับการประมวลผล บำรุงรักษาอุปกรณ์วัดและป้องกันการลบข้อมูลจากเครื่องวัดที่จะใช้ การปรับปรุงขั้นตอนและอุปกรณ์ต่อไปนี้เพื่อดำเนินการเป็นรอยต่อกับส่วนต่าง ๆ ของกิจกรรมที่เกี่ยวข้องในระยะยาวในโครงสร้างซอฟต์แวร์。
การวิเคราะห์สาเหตุหลักของความหนาแน่นผนังที่ไม่สม่ำเสมอ ของขวดพลาสติกที่ผลิตด้วยเครื่องบลอเมื่อแบบพิมพ์แรงดัน (Extrusion Blow Molding) รวมถึงความสม่ำเสมอของผนังขวดชนิดนี้ขึ้นอยู่กับความเสถียรของทั้งกระบวนการรวมทั้งขั้นตอนการขยายเหล็ก (plasticization) หน่วยแปรรูปเป็นไวย์ (parison extrusion) การบลอ่น (blow molding) และการตั้งค่าการเย็นลง (cooling setting) การแปรผันในแต่ละขั้นตอนอาจทำให้เกิดการแบ่งปันความหนาแน่นผนังที่ไม่เป็นไปตามนิยาม สามารถแบ่งสาเหตุหลักออกเป็น 5 กลุ่มได้แก่ สายพันธุ์วัตถุดิบ ลักษณะของตุ่ม จุดที่เครื่องอยู่ สภาพการปฏิบัติงาน และสภาพแวดล้อมในโรงงาน
ความสม่ำเสมอของความหนาแน่นของผนังขวดโพลีเอสเตอร์ที่ผลิตจากเครื่องย้อมแบบน้ำน้ำร้อนขึ้นอยู่กับความมั่นคงของทั้งกระบวนการชนิดอื่น ๆ รวมถึงการทำความเหลววัตถุต้นกำเนิด การบีบอัด การย้อม และการตั้งโปรไฟล์การทำเย็น การผิดพลาดในแต่ละขั้นตอนอาจทำให้การจัดวางความหนาแน่นของผนังไม่สมดุล โดยอาศัยประสบการณ์ในโรงงานจริง สาเหตุหลักสามารถแบ่งออกเป็น 5 ประเภท ได้แก่ คุณสมบัติของวัตถุต้นกำเนิด การออกแบบฉลาก เครื่องจักรสถานะ โครงการข้อมูล และสภาพแวดล้อมการผลิต
ใช้รูปแบบนี้อย่างถูกต้อง: "1. " ระหว่างบรรทัดเดียว, ไม่มีอะไรอื่น
วัตถุดิบเป็นปัจจัยพื้นฐานที่ส่งผลต่อความสม่ำเสมอของความหนาของผนัง ทั้งคุณสมบัติของวัตถุดิบเอง และคุณภาพการปรับปรุงก่อนการใช้งาน กำหนดแนวโน้มการเพิ่มความยืดหยุ่นและความเสถียรของแป้งผสม
- การแสดงผลละลายที่ไม่ตรงกัน: หากวัตถุดิบพลาสติกที่เลือกมีความแข็งแรงของละลายต่ำ, จำนวนไหลไม่สม่ำเสมอ, หรืออัตราละลาย (MI) อยู่ภายในช่วงที่ไม่ได้ใช้งาน, จะทำให้วัตถุประสงค์หดตัวไม่สม่ำเสมอในขณะเคลือบขึ้นรูป ด้วยคำอธิบายเช่นนี้, วัตถุดิบ HDPE ประเภทเดิมก่อให้เกิดการบางลงมากที่ด้านล่างเมื่ออัตราส่วนการปะทะ (blow up rate) มากกว่า 2:1; ในขณะที่วัตถุดิบ MI สูง (5~10g/10min) มีความไหลที่มากเกินไปซึ่งจะส่งผลให้มีการหดตัวของวัตถุประสงค์มากเกินไปโดยทำให้ท่อมีความหนาแตกต่าง
- ใช้รูปแบบนี้อย่างละเอียด: "1. " บนแถวเดียวกัน ไม่มีอะไรอื่น
(II) การออกแบบชิ้นงานที่เสียหายหรือการดูแลที่ไม่เหมาะสม
เครื่องพิมพ์เป็น "แบบอย่าง" ในการผลิตขวดพลาสติก การมีเหตุผลและความแม่นยำของรูปทรงของเครื่องพิมพ์จะกำหนดโดยตรงการกระจายความหนาแน่นของโม่ทรงหลังการนำมาบีบอัด การแก้ไขปัญหาที่พบมักจะอยู่ในด้านของหัวแผ่นเฟือง, ช่อง, ระบบระบายอากาศ, และระบบระบายความร้อน
- การออกแบบโครงสร้างหัวชิ้นงานที่ไม่มีประสิทธิภาพ: การออกแบบช่องไอของหัวชิ้นงานที่ไม่มีความยืดหยุ่น (เช่นแนวขอบหายไป เล็ก คล้ายฉาก) จะทำให้มีการเกาะตัวของละลายและความเร็วของไอที่ไม่สม่ำเสมอ; หากหากกระแสช่องหายไปบนหัวชิ้นงานอยู่ในอัตราความห่างเกิน
- 01 มม. หรือศูนย์แกนและรองแกนหัวชิ้นงานผิดพิกัด, ความหนาของผิวด้านรอบของชิ้นงานพร้อมเป็นจะขาดไปเกิน 2%, และก่อให้เกิดความหนาของผลิตภัณฑ์ที่เสร็จโครงออกมาเป็นไม่สม่ำเสมอ
- ความล้มเหลวของระบบระบายอากาศและระบายความร้อน: หากไม่สามารถเปิดช่องระบายอากาศ (φ0.5~1 มม., ระยะห่าง 50~100 มม.) ที่จุดสูงและมุมของช่องสุญญากาศของแม่พิมพ์ได้ หรือหากช่องระบายอากาศถูกบล็อก จะทำให้มีการเก็บอากาศขณะการบีบอัด และบริเวณบางส่วนไม่สามารถเข้ากับแม่พิมพ์ได้อย่างสมบูรณ์ ซึ่งจะทำให้เกิดความหนาขาดเกินไป; การกระจายอุณหภูมิที่ไม่สม่ำเสมอของระบบระบายความร้อน (ความแตกต่างในอุณหภูมิของพื้นผิวแม่พิมพ์เกิน 3 ℃) จะทำให้การพับหดตัวของพลาสติกไม่สม่ำเสมอ และทำให้เกิดความแตกต่างในความมันส่วนที่หนาและบาง
(iii) ความล้มเหลวหรือความไม่แม่นยำของส่วนประกอบของอุปกรณ์หลัก
ความแม่นยำของระบบอัด, ระบบบีบอัด, และระบบควบคุมของเครื่องบีบอัดบีบอัดคือตัวเลือกสำคัญในการให้ความมั่นคงแก่การผลิต การเปลี่ยนแปลงและการสึกกร่อนของอุปกรณ์และส่วนประกอบอาจทำให้เกิดปัญหาเรื่องความหนาของผนัง
- ระบบฉีดออกที่ไม่มีความมั่นคง: ระหว่างรอบการหมุนของวาล์วปั่นแปลง จะมีการลื่นล้มของตัวเครื่องหรือเกียร์ ดังนั้น จึงทำให้ความหยาบของปริมาณผลิตภัณฑ์ที่มีรูพรุนเปลี่ยนแปลง ทั้งนี้ ความขาดตนิ่งของอุณหภูมิในส่วนระบายความร้อนของท่อการคมนาคม (ความผันผวนเกินระดับ ±5°C) จะทำให้เกิดการย่อยพลาสติกไม่สำเร็จ หรือการเผาไหม้วัตถุดิบเกินไป ทำให้ความหนาแน่นของผลิตภัณฑ์เปลี่ยนแปลง และการสึกหรอของเครื่องปั่นแปลงและการติดขัดของมอดฟิลเตอร์ จะทำให้เกิดการเปลี่ยนแปลงของความดันผลิตภัณฑ์ที่จัดส่ง อีกทั้งยังทำให้ความหนาแน่นของผนังลื่นไปมากขึ้น
- การสลับความดันของระบบการบังแช่: การให้อากาศที่ไม่เสถียรหรือความล้มเหลวของอุปกรณ์ปรับความดันจะทำให้ความดันในการบังแช่มีความผันผวนอย่างชัดเจนในช่วง 0.2 ถึง 3 MPa, ทำให้ความเร็วในการขยายของร่างไม่สม่ำเสมอ; การตั้งค่าเวลาก่อนบังแช่และเวลาในการบังแช่ที่ไม่สมเหตุสมผล (เช่น การขาดเวลาผ่านนานเกินกว่ามากกว่า 0.5 วินาที) จะทำให้ความเย็นของร่างไม่สม่ำเสมอ, ทำให้มีความหนาไม่สม่ำเสมอ เช่น มีท่อหนาในด้านบนและบางในด้านล่าง หรือมีความหนาเกินในจุดที่ไม่สม่ำเสมอ
- การทำงานที่ไม่ปกติของระบบควบคุมความหนาแน่นผนัง: สำหรับเครื่องระเบิดแบบโลหะหุ้มเครื่องยนต์ ใช้ไฟฟ้า หากส่วนประกอบเช่น มอเตอร์เซอร์โว และเครื่องวัดอิเล็กทรอนิกส์ เกิดความเสียหาย จะทำให้การปรับความกว้างของลหะหุ้มไม่ถูกต้อง สถานที่ควบคุมความหนาแน่นผนังที่ไม่เพียงพอ (น้อยกว่า 30 สถานที่) หรือการตั้งค่าความคมบางที่ไม่สมเหตุสมผล ไม่สามารถทำให้พื้นที่ที่เปราะบางของตัวกลางได้อย่างมีเป้าหมาย นำไปสู่การสะเทือนความหนาแน่นของผลิตภัณฑ์ที่สำเร็จมากเกินไป
(iv) การตั้งค่าแบบไม่มีเหตุผล หรือการกำหนดค่าพารามิเตอร์ของกระบวนการที่ไม่เหมาะสม
การขาดความสมดุลของค่าที่ใช้ในกระบวนการอัดและบีบมือ, การเย็นตัว, และลิงก์อื่นๆ เป็นสาเหตุโดยตรงของความหนาของผนังที่ไม่สม่ำเสมอ, เนื่องจากการปรับสมดุลของค่าที่ใช้ไม่เพียงพอ
- ปัจจัยการแปลงที่ไม่สมดุล: อุณหภูมิต่ำเกินไปจะทำให้สารหล่อลื่นไหลเกินไปและแน่นเกินไป; อุณหภูมิสูงเกินไปจะทำให้กระบวนการพลาสติไซด์ช้าลง, สารหล่อลื่นไหลไม่ดี และคุณภาพการแปลงไม่สมบูรณ์ อีกทั้งความไม่ตรงกันระหว่างความเร็วการแปลงและความเร็วการเลื่อน (ความเร็วการเลื่อนไม่ได้ปรับให้แน่ใจตามอัตราส่วนการหดตัวของตัวโลหะหล่อ) จะทำให้ความหนาตัวแข็งแนวตั้งของตัวโลหะหล่อลื่นออกนอกเงื่อนไข 1.5%
- ปัจจัยการผลิตด้วยการฉีดที่ไม่เหมาะสม: การฉีดด้วยความดันต่ำและความเร็วต่ำ (0.2 ~ 0.5MPa, 1 ~ 3 วินาที) ที่ใช้สำหรับสินค้าที่มีผนังหนา จะทำให้มวลวัตถุบริเวณลำแสงเคลื่อนตัวไปด้านหลังของสายการผลิตไปช้า ส่งผลให้มวลวัตถุตึงตัวและแข็งตัว และบริเวณใกล้เคียงมีความหนาเกินไป; การฉีดด้วยความดันสูงและความเร็วสูง (1 ~ 3MPa,
- ค่าพิสูจน์ปฏิบัติการที่ไม่ตรงกัน: ความร้อนของน้ำทำน้ำเย็นที่สูงเกินไป (มากกว่าที่ 25 ℃) และความเร็วของการไหลที่น้อย ( <2m/s) จะทำให้ความร้อนมีประสิทธิภาพต่ำ, การตะกั่วแข็งช้าลง, และการพุพางตัวตะกั่วเพิ่มขึ้น; ไม่สามารถขยายเวลาการทำน้ำเย็นเป็น 20%~30% สำหรับพื้นที่ด้านท่อบานใหญ่ (เช่น ขอบปลาสติกที่ด้านล่าง) จะทำให้เกิดความบิดเบี้ยวหรือการขุดเล็กน้อยเนื่องจากความคงตัวแตกต่างกัน
(V) อุณหภูมียังสนามการผลิตที่สูงเกินไปหรือการสัมผัสปัจจัยข้อบกพร่องอื่น ๆ
เมื่ออุณหภูมายังสนามการผลิตสูงกว่า 30 ℃, ความเหลวของวัตถุดิบจะเปลี่ยนไปอย่างมาก, และความเร็วในการทำหน้าที่ปรับราคาจะเพิ่มขึ้น, ทำให้เป็นการควบคุมรูปร่างการขยายตัวที่ไม่แม่นยำ; ในเวลานั้น, ปัจจัยข้อบกพร่องเช่นฝุ่นตกค้างจากสำนักงานและกระแทกลม ๆ จะส่งผลกระทบต่อความแม่นยำของอุปกรณ์ (เช่นความเร็วของปากด้าม, การปรับสมดุลของปากแกน), และสะท้อนให้เกิดความไม่ชัดเจนของความหนาในรอยต่อ
(II) เครื่องมือแก้ไขปัญหาและการปรับปรุงระดับที่แนะนำ
05%; add
(I) ปรับปรุงการเลือกวัตถุดิบและกระบวนการการขัดสี ระบุความเหมาะสมของคุณภาพของวัตถุดิบอย่างแม่นยำ: เลือกวัตถุดิบที่มีความแข็งผสมที่เหมาะสมตามข้อกำหนดของผลิตภัณฑ์ การผลิตบรรจุภัณฑ์ขนาดใหญ่ (เช่น บ่อเก็บน้ำ 200 ลิตร) ใช้วัตถุดิบที่มี MI ต่ำ (0.3 ~
- 0 g / 10 min); สำหรับขวดผนังบาง, ใช้วัตถุดิบ MI ที่สูง (5 ~ 10 g / 10 min) และตระหนักถึงกระบวนการฉีดสูบที่รวดเร็ว การจับคู่กัน และปรับปรุงความสม่ำเสมอของการทนร้อนผนัง ให้ความสำคัญต่อโพลีเมอร์ตัวยาวที่มีกิ่ง (เช่น mPE, XLPE), นี้สามารถเพิ่มปริมาตรการผลิตออกได้ 3:1 และปรับปรุงสม่ำเสมอของการทนร้อนผนังได้ 15%
- การปรับค่านิยมด้านการเตรียมแบบรูปชนิดต้นกำเนิด: วัตถุดิบจากจุดกำเนิดหรือหรูหราจากแหล่งหลักต่าง ๆ ต้องใช้อย่างแยกกัน. เมื่อผสมวัตถุดิบ, ควรดำเนินการผสมกันเป็นเวลา 15~20 นาทีเพื่อประหยัดความแตกต่าง. ใช้ผสมวัตถุดิบก่อนใช้ (เช่น อุณหภูมิการทำความร้อนของ HDPE 80~100 ℃, ทั้งหมด 2~4 ชั่วโมง) เพื่อหลีกเลี่ยงความชื้นที่เกิน
01 มม. และตรวจสอบอย่างสม่ำเสมอและปรับให้ปราศจากอ่าวด้วยเครื่องวัดรอยฉีกหัก ปรับสมดุลของปริมาตรการผลิตปรับเปลี่ยนความยาวเมื่อผลิตภัณฑ์ มันปฏิบัติตามผลิตภัณฑ์ที่แบนตามปกติจะควบคุมอยู่ในระดับ
- ปรับปรุงโครงสร้างดอกและช่อง: ใช้สร้างทางไหลที่ทันสมัยเช่นแบบทะเลหมี่และแบบหอกให้ลดการเก็บรักษา; ตรวจสอบการห่างระหว่างปากแกนในระดับที่ต้องการการปรับตั้งอยู่ในระดับ ±
- 5:1 ~
5:1; สำหรับผลิตภัณฑ์ที่ซับซ้อน, ลดปริมาตรการการผลิตออกให้ต่ำลงเป็น
- ปรับสมรรถนะของระบบเคลื่อนไหว: ตรวจสอบความสึกหรอของแกนอัดและท่ออัดอย่างถาวร และปรับตั้งเครื่องยนต์และแพนเครื่องเพื่อให้การสั่นของแกนไม่เกิน ±1 รอบต่อนาที; ใช้การควบคุมวงรีแบบปิดสำหรับอุณหภูมิแต่ละส่วนของท่ออัด โดยการสั่นไม่เกิน ±5 องศาเซลเซียส รักษาให้ถูกสุขลักษณะของอุปกรณ์อัด ทำความสะอาดปั๊มและแผ่นกรองอย่างสม่ำเสมอเพื่อป้องกันการสั่นของแรงดัน; ใช้หัวชุบแบบอควอไลเซอร์สำหรับการผลิตผลิตภัณฑ์ขนาดใหญ่เพื่อลดเสาไหลจากโฉม
- ทดสอบความเสถียรของแรงดันระบบการกัดฉีด: ติดตั้งอุปกรณ์ปรับแรงดันที่มีความแม่นยำสูงที่ปลายมาตรฐานสายอากาศเพื่อให้การคลื่อนของแรงดันกัดฉีดอยู่ในช่วง ≤ ± 0.1 MPa; อัตราการกัดฉีดปรับตามความหนาแน่นของผลิตภัณฑ์ โดยใช้แรงดันต่ำและอัตราการหมุนต่ำสำหรับผลิตภัณฑ์ที่มีผนังบาง และแรงดันสูงและอัตราการหมุนสูงสำหรับผลิตภัณฑ์ที่มีผนังหนา ด้วยการปรับความถี่กัดฉีดและเวลาช้า อัตราเวลาช้าของผลิตภัณฑ์ปกติเท่ากับ ≤ 0.5 วินาที; ในEnvironment ที่มีอุณหภูมิต่ํา (≤ 15 องศาเซลเซียส) ให้ยาวขึ้นเป็น 0.3 วินาที
- ปรับเทียบระบบควบคุมหนาแนวผนัง: เลือกตัวควบคุมหนาแนวผนังที่มีความแม่นยำสูง มีมากกว่า 30 จุด (เช่น Moog, B&R), ตั้งกราฟควบคุมตามกฎการแผ่กระจายความหนาของผลิตภัณฑ์ และเพิ่มความหนาของตัวแทนก่อนหน้าเป็น 10% –20% สำหรับพื้นที่ที่เสี่ยงต่อความบาง (คอขวด, ท่อขวด) ปรับเทียบมอเตอร์เซโรโว และเครื่องวัดความยาวอย่างระมัดระวัง เพื่อให้การปรับความห่างระหว่างหลังฉีดมีความแม่นยำ ± 0.05 มม. และให้หัวฉีดหมุน (5 ถึง 10 รอบต่อนาที) เพื่อเป็นการปรับระดับความเร็วแรงดันลมรอบวงจรของวัสดุละลาย
2:1 ในพื้นที่ที่มีปัญหาในการเติมพลาสติกโดยตรงเพื่อให้แน่ใจว่าจะอยู่ในสภาพของราคาการหมุนหน่วง × คือ 3 ~ 6
- ปรับปรุงค่าตัวกรองการฉีด: ให้ตั้งค่าตั้งค่าอุณหภูมิของกระบอกตามคุณสมบัติของวัสดุต้นฉบับ เช่น อุณหภูมิของกระบอกขวด PET อยู่ที่ 260~280 ℃ และอุณหภูมิของหัวตัวกรองอยู่ที่ 270~290 ℃; คำนวณอัตราส่วนการคลื่นแนวตั้งในเวลาเรียลไทม์ด้วยวิธีการน้ำหนัก เพื่อให้แน่ใจว่าวิศวกรรมนำเชือก = ความเร็วในการฉีด × (1 + อัตราส่วนคลื่นแนวตั้ง) และปรับให้เข้ากับการบิดต่างจากความหนาของผนัง
- ควบคุมค่าผสมการในการฉีดอย่างแม่นยำ: ใช้กระบวนการฉีดฉีดแยกส่วนเป็นช่วง ๆ โดยเฉพาะอย่างยิ่งการฉีดแรกที่ความดันต่ำ (0.2-0.3MPa) เพื่อรูปทรงบล็อกแรก จะทำการฉีดต่อไปในความดันสูง (0.8-1.5MPa) เพื่อรักษาไม่ให้เกิดการดึงเกินไปในพื้นที่ส่วนต่างๆ ควบคุมระยะเวลาการฉีดแรกตามความยาวของบล็อก ส่วนกรณีที่มีส่วนบนหนาและส่วนล่างบาง ควรชะลอเวลาการฉีดแรก ส่วนกรณีที่มีส่วนล่างหนาและส่วนบนบาง ควรเร่งเวลาการฉีดแรก
- ใช้รูปแบบนี้อย่างแน่นอน: "1. " ต่อข้อความแต่ละข้อ, ไม่มีอะไรอื่นเลย
(V) ควบคุมสภาพแวดล้อมการผลิตและปัจจัยทางการทำงานที่เป็นกรรโค่
ควบคุมอุณหภูมิในสภาพแวดล้อมโรงงานอยู่ระหว่าง 18-25 องศาเซลเซียส เพื่อป้องกันการสลับเปลี่ยนของความไหลของวัสดุต้นแบบที่เกิดจากอุณหภูมิสูง อุปกรณ์ภายในโรงงานต้องมีอุปกรณ์ดักฝุ่นและอุปกรณ์นำความกระชากเข้าสู่ระบบ เพื่อลดผลกระทบของฝุ่นและความเคลื่อนไหวต่อความแม่นยำในการทำงานของอุปกรณ์ โดยทำความสะอาดบริเวณแปรรูปอย่างสม่ำเสมอ เพื่อป้องกันปัจจัยอื่นจากการผสมผสานเข้าไปในวัสดุต้นแบบหรือการบล็อกส่วนประกอบของเครื่องจักร
III. สรุปและคำอธิบาย
การควบคุมความสมบูรณ์แบบของหนาแน่นผนังในการผลิตขวดพลาสติกโดยเครื่องผลิตเส้นผ่านกึ่งกลางอัดขึ้นด้วยการบีบอัดเป็นงานวิเคราะห์แบบมีระบบที่ต้องใช้การปรับให้เหมาะสมหลายมิติจากวัสดุต้นทุน, เครื่องไม้อัด, ตัวอุปกรณ์, วิธีการ, และสิ่งแวดล้อม ดำเนินการผลิตจะต้องมีเครื่องมือตรวจสอบอย่างสม่ำเสมอเพื่อทดสอบประสิทธิภาพของวัสดุต้นทุน, ความแม่นยำของเครื่องไม้อัด, และค่าของเครื่องมือ ซึ่งสามารถพบและแก้ไขความผิดปกติที่อาจจะเกิดขึ้นได้ทันเวลา สำหรับผลิตภัณฑ์ที่ผลิตเป็นจำนวนมาก สามารถใช้การอัปโหลดน้ำหนักและการทดสอบเพื่อบังคับ พอเกิดความขัดแย้งขนาดผนังเท่ากับ ± 5% เครื่องจะหยุดการทำงานอัตโนมัติเพื่อปรับใดปรุงหนึ่งเพื่อป้องกันผลิตภัณฑ์ที่ไม่ผ่านการตรวจสอบ
นอกจากนี้ สภาพความเชี่ยวชาญของผู้ดำเนินการสายการผลิตก็มีผลต่อความแม่นยำในการปรับค่าระบบ โดยควรส่งเสริมการฝึกอบรมอย่างมีระบบเพื่อให้พนักงานเหล่านี้สามารถควบคุมเครื่องมือการจัดการความหนาแน่นผนังและปรับค่าระบบการผลิตได้อย่างมีประสิทธิภาพ การจัดการและควบคุมที่ดุจจากรางวัลเป็นการประเมินดัชนีคุณภาพผลิตภัณฑ์บนผลิตภัณฑ์อัตโนมัติสี่หัว ได้อย่างครอบคลุม จะช่วยลดปัญหาความบิดเบือนของความหนาแน่นผนัง พัฒนาคุณภาพผลิตภัณฑ์ และลดการบริโภควัสดุต้นน้ำ






