

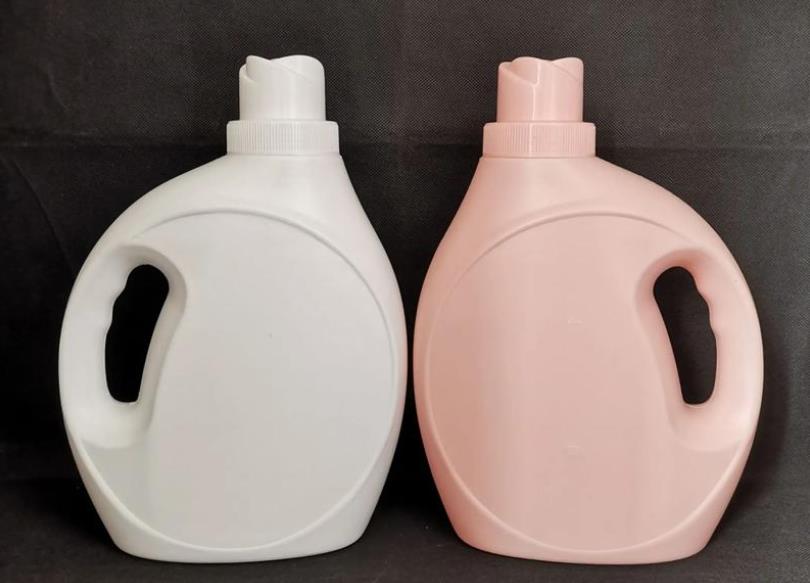
ผลงานด้านปั้นแล้วคุณภาพลื่นของวัสดุทำปั้นไม่ดี
Section I: สาเหตุและการแก้ไขปัญหาในการผลิตชิ้นส่วนด้วยกระบวนการประทับลงรูป
ผลงานด้านปั้นแล้ว ผลิตภัณฑ์มีรอยสกปรก
ผลงานด้านปั้นแล้ว ขอบและรอยต่อของผลิตภัณฑ์มีสะดุดตาและรอยหยัก
ผลงานด้านปั้นแล้ว ขอบของผลิตภัณฑ์มีสิ่งเป็นรอยสกปรก
ผลงานด้านปั้นแล้ว ผลิตภัณฑ์มีรอยด่าง และมีรอยสกปรก
ผลงานด้านปั้นแล้ว ปัญหาการหยดของผลิตภัณฑ์
ไม่สามารถปรับเทียบกันความกว้างของหน้าจอและลำตัว
1. แหวนไอถูกกัดแน่นในภาชนะในขั้นตอนการปั่น
2. ฐานแหวนไอต้นไดรฟ์สูญเสียการรองรับ
3. ความเหนียวของเซรามิกผงห้องปั่นสูงเกินไป
2. ลักษณะรอยขีดและสีผิวส้ม
สาเหตุ: ด้านผิวของมือฉีดไม่เรียบร้อย ไม่ติด หรือมีการสะสมของวัตถุดิบเหลืออยู่; ด้านผิวของตัวม้วนไม่เรียบร้อย ซึ่งจะทำให้เกิดรอยช้ำขึ้นโดยตรงในขั้นตอนการฉีด; การไหลเวียนของลมเย็นในวงล้อบริเวณลูกคุมไม่เท่ากัน จึงทำให้อุณหภูมิกันซึ่งปกคลุมรอบขอบขวดไม่สม่ำเสมอ
การแก้ไข: ประจุลฎบ่อยครั้งให้ผิวบริเวณแคบของมือฉีดเรียบร้อยขึ้น; ปรับความเร็วและอุณหภูมิในขั้นตอนการฉีดเพื่อลดรอยช้ำที่เกิดขึ้นในขั้นตอนการไหลของวัตถุดิบ; ปรับให้ตำแหน่งวงล้อบริเวณลูกคุมที่เดิมให้เท่ากัน เพื่อให้ปริมาณลมไหลปกคลุมรอบขอบขวดได้สม่ำเสมอ และควบคุมความเร็วการเย็นของขอบขวดให้เท่ากัน
3. รอยดำและรอยงูดำ
สาเหตุ: อุณหภูมิลูกคุมคงที่เกินไป ทำให้วัตถุดิบเสื่อมสภาพ; การสึกหรอของลูกคุมและเพลา ส่งผลให้เกิดสิ่งรบกวนจากวัสดุต่าง ๆ เปลี่ยนเป็นเม็ดกลางกลางหยาบขณะไหลผ่าน
การแก้ไข:ตรวจสอบ และปรับลูกคุมเพส้จรสับภายในเพลา; เปลี่ยนลูกคุมที่สึกหรอ หรือเพลา และทำการทนพลาสติกแกะสลักบนบริเวณนอก; คงดูแลและเปลี่ยนหนังผ้าเตรียมใช้งานตามที่กำหนดเพื่อให้วัตถุดิบมีความสะอาด
(3) การบิดและการกระแทกของผลิตภัณฑ์
ภาวะ: เนื้อขวดมีการขยายตัว และเกิดการบิดหัก ลักษณะเป็นมุมถล่มและการบิดหักอื่น ๆ ซึ่งขนาดความยาว ความสูง ความกว้าง และค่าความยาวยาวยาวของขวดไหลออกการชนที่จำกัดอัตรา ซึ่งไม่สามารถสอดคล้องกับข้อกำหนดต่าง ๆ ในการบรรจุลงและการรักษาความสะอาดได้
สาเหตุ: ความเย็นที่ไม่เพียงพอหรือความเย็นที่ไม่สม่ำเสมอ ส่งผลให้เนื้อขวดมีความผันแปร มีขนาดเล็กกว่าระดับการตั้งค่ามาตรฐาน; อุณหภูมิลูกคุมสูงเกินไป ทำให้กระบวนการเผาไหม้และผลิตเนื้อสึกเปลี่ยนแปลง; อัตราส่วนระหว่างลูกคุมและตัวบรรจุสูงเกินไป เกินความสามารถในการรับของวัตถุดิบ; ความเร็วการดึงที่ไม่สม่ำเสมอ และปัญหาการเปลี่ยนเปลี่ยนในระหว่างกระบวนการชน
การแก้ไข: ผู้ผลิตควรเพิ่มระยะเวลาการเย็นให้เป็น 20-30% การนำหนังสือฟอกสะอาดกับลูกคุมเพื่อเพิ่มผลของความเย็นให้มากขึ้นเพื่อให้เนื้อขวดเย็นของลูกคุมก่อนการเคลื่อนย้ายออกมาก่อน ข้อที่ต้องจัดการควบคุมอุณหภูมิของลูกคุมให้อยู่ในระหว่าง 15-25 องศาเซลเซียส เพื่อให้ผลการเผาไหม้มีความแม่นยำ และเป็นไปตามพารามิเตอร์ทางเทคโนโลยีเพื่อควบคุมอุณหภูมิของมือน้ำชนิดใดโดยพอดี เพิ่มการจัดการปุ่มการควบคุมตัวบรรจุไฟฟ้าเพื่อควบคุมอัตราส่วนระหว่างตัวบรรจุและตัวม้วนอยู่ในช่วง 2:1-2.5:1 เพื่อกระปรี้กระเปร่าเป็นไปด้วยดี; ควบคุมความเร็วการดึงให้ตลอดเวลา รักษาเครื่องใช้ไฟเครื่องจักรมาชชวนให้สูงขึ้น ปรับค่าความความยาวของผลิตภัณฑ์ให้ตลอดเวลา และปรับพารามิเตอร์ในเวลาต่าง ๆ
(IV) รอยแตกและสภาวะรอยที่ผิดปกติของตัวมือ: ส่วนผิวของตัวมือมีรอยบิดลอนและรอยแตก และร่างกายของขวดมีรอยชำรุดหลังจากการขึ้นรูป ส่งผลให้มีความแข็งแรงในระดับที่ไม่เพียงพออย่างมาก และอาจดูดซึมและรั่วได้ง่าย ๆ
ความผิดปกติ: ฝาประกอบมีช่องอเนกประสงค์และผุกร่อน และตัวขวดมีช่องว่างหลังจากฉีดพิมพ์ ซึ่งความแข็งแรงไม่เพียงพออย่างร้ายแรง และง่ายต่อการมีความเสียหายและรั่วไหล
สาเหตุ: ความเร็วการฉีดที่สูงเกินไป ทำให้เกิดแรงตกกระแทกของวัสดุที่สูงเกินไป; อุณหภูมิการละลายวัสดุต้นแบบที่ต่ำเกินไป ทำให้เกิดการเลื่อนพลาสติกที่ไม่เพียงพอ; การออกแบบชั้นสูงที่ไม่เหมาะสม ทำให้เกิดแรงต้านการไหลของวัสดุที่สูงเกินไป; ความชื้นของวัสดุต้นแบบที่สูงเกินไป ทำให้มีผลกระทบของกลิ่นสียูเรเนียมในขณะผลิต
แก้ไข: ลดความเร็วการฉีดให้ต่ำกว่าที่กำหนดเพื่อให้แน่ใจว่าการฉีดแผ่นไร้รอยต่อจะสม่ำเสมอ; เพิ่มอุณหภูมิของท่อและหัวแท่งเพื่อให้วัสดุมีความยืดหยุ่นพอสมควร; ปรับปรุงสถาปัตยกรรมของหัวแท่งเพื่อลดความต้านทานของไอน้ำแบบฉีด; และขยายขอบชิ้นงานให้กว้างขึ้นเป็น 0.5 มม.; ตรวจสอบความชุ่มชื้นของวัสดุอย่างเข้มงวด และเมื่อจำเป็นต้องเพิ่มเวลาการตากหากควบคุมไม่ได้
(ค) โครงความไม่ตรงของส่วนปากขวด
กรณีนี้: ตอนซิงของขวดมีอุปสรรคในการผลิต การรบกวน และการเพาะชำมากเกินไป การทะลุ และการรั่วไหลขณะเติม
สาเหตุ: ระบบถ่ายอากาศไม่พอดี ประสิทธิภาพการถ่ายอากาศไม่เพียงพอ การคาดห่วงตัวลูกสูบยังไม่แน่นพอ ทำให้เกิดรอยเพาะชำเกินไป อุณหภูมิสูงเกินไป ตอนซิงของตัวลูกสูบไม่วุ้นดี ไม่สามารถต่อขัดเข้ากับตัวแบบได้อย่างคล่องตัว การตั้งท่าไม่เป็นไปตามตำแหน่งที่กำหนด ทำให้ขวดไม่เติมเต็ม
วิธีแก้ไข: ทำการตรวจสอบและปรับปรุงระบบส่งลม, คลอรีสลัดมลทินจากปั๊มซึ่งเป็นปัจจัยที่ส่งผลต่อการควบคุมความแข็งแรงของลมก่อนส่งลม, ลดความดันลมก่อนส่งลมให้คงที่, บดแรงตาหมุนควบคุมเพื่อให้แรงการดึงแน่นน้อยกว่า 80%-90% ของแรงที่กำหนดในอุปกรณ์, เปลี่ยนเสาแนวไกด์และจานสำเร็จรูปที่แห้งกร่อน, ลดอุณหภูมิสำหรับเครื่องพิมพ์ส่วนแคบข้อปากขวด, เพิ่มอุปกรณ์ระบายความร้อนส่วนกลาง, ปรับเครื่องมาตรฐานตำแหน่งค้างอียิปต์ให้ถูกต้องเพื่อให้ถูกรวมกับทรงพิมพ์อย่างแม่นยำ
Section II: สาเหตุและการแก้ไขปัญหาในการใช้เครื่องในการผลิตชิ้นส่วนด้วยกระบวนการความร้อน
(I) เครื่องเสียแคลนหรืออุณหภูมิกลางไม่ก่อให้เกิดการทำงาน
เหตุการณ์: เครื่องไม่มีการตอบสนองหลังจากกดปุ่มสตาร์ท หรือการดำเนินการหนึ่งตัวเช่นการปิดกล่องเชื่อมแบบฉีด, การสั่นไหวด้วยลมอากาศ, หรือการปลดกล่องเชื่อม
แก้ไข: การเกิดความล้มเหลวในวงปิดไฟ, เช่น รอยร้าวของก้านวาล์วโซเลนอยด์และอุปกรณ์ที่ตีระหว่างความสัมพันธ์; ระบบเครื่องยนต์และเครื่องเรือนไฮดรอลิกที่ไม่ปกติ, ระดับแรงดันของแหล่งอากาศที่ไม่เพียงพอ, บล็อกของวงปิดน้ำมัน; การผูกปล่อยของอุปกรณ์ความปลอดภัย, เช่น หน้าปลอดภัยที่ล็อคไม่ถูก, ปุ่มล็อคฉุกเฉินที่ไม่รีเซ็ต
วิธีแก้ไข: ตรวจสอบวงปนเปื้อนด้วยเครื่องวัดแรงดันไฟฟ้า, ติดตั้งแปลงไฟที่ปลดออก, แก้ไขส่วนที่เสียหาย, ตรวจสอบแรงดันสายน้ำของแหล่งอากาศให้อยู่ระหว่าง 0.6 ถึง 0.8 MPa, ถูกล้างกรองสายมัน, และตรวจสอบระดับอุปกรณ์น้ำมันเครื่องกลโยก, คอยตรวจสอบว่าเก้าแก้วป้องกันอยู่ในตำแหน่ง, เปลี่ยนช่องปุ่มเดินหน้าเครื่องจักรอย่างฉับพลัน, และแก้ไขอุปกรณ์เกี่ยวข้องทางความปลอดภัย
(II) Abnormal อุณหภูมิของหัวท่อ
เหตุการณ์: ค่าแสดงอุณหภูมิแตกต่างจากค่าตั้งค่าอย่างมาก, มีการเกิดความร้อนอย่างรุนแรงหรือการระบายความร้อนที่ไม่เพียงพอ, มีผลต่อคุณภาพการละลายและสลายพลาสติก
พื้นที่ 1: สาเหตุ: มีการเสียบอัดหรือเคเบิลเสียหาย; การตั้งค่าปarameter PID ของเครื่องควบคุมอุณหภูมิที่ไม่ถูกต้อง; การไหลของน้ำเย็นในหัวปลายยางที่ไม่เพียงพอ ทำให้มีผลกระทบต่ำต่อการทำความเย็น
ลำดับรักษา: ค้นหาอุณหภูมิโดยใช้เครื่องวัดอุณหภูมิแบบเลเซอร์ (เทคโนโลยีอินฟราเรด) แล้วเปลี่ยนเคเบิลเสียบที่เสียหายและเสริมแผ่นรองท่อ; ปรับค่าปarameter PID ของเครื่องควบคุมอุณหภูมิใหม่เพื่อให้การควบคุมอุณหภูมิตรงตามมาตรฐาน
(ลำดับล่าง) ความเสียหายของวัสดุและการแห้งคราบ
กิ้วปัญหา: การรั่วไหลของวัสดุที่จุดเชื่อมต่อหัวปลายยางและหัวเครื่องจักร หรือการหมดกระทบรอบด้านภายในหัวปลายยาง ทำให้กระบวนการฉีดถูกตัดการผลิตไป
สาเหตุ: อายุการใช้งานที่เสื่อมสภาพของแผ่นยางป้องกันรั่วไหลของหัวปลายยาง; การเสียดสีของสกรูและท่อ, การขนส่งความแตกต่างที่ไม่สม่ำเสมอ; ชักถ่านพรายที่ยังไม่ได้ทำความสะอาดมานาน, ทำให้เกิดความถาวรก้อน; อุณหภูมาของหัวปลายยางที่ต่ำเกินไป, ปัญหาเย็นสำหรับหัวปลายยาง ทำให้ตัวพลาสติกดูเหมือนจะจะไม่ชนความดัน
การแก้ไข: เปลี่ยนแผ่นยางป้องกันรั่วไหลที่เสื่อมสภาพให้สังเกตการแน่นของจุดเชื่อมต่อ; ค้นหาข้อผิดปกติของสกรูและท่อแบ่ง, และทำการสัปปะรดเกลียวด้วยกระบวนการทำความสะอาดผิวถาวรตามลำดับ; ทำความสะอาดหน้ากากทางชักถ่านในประสิทธิภาพ; รองรับอุณหภูมาของหัวปลายยางเพื่อปรับปรุงมวลของความเปลี่ยนรูปที่เป็นจางมาก
Section III: สาเหตุและการแก้ไขปัญหาในกระบวนการผลิตชิ้นส่วนด้วยเฟืองและเร็ว
(I) Raw Material Adaptability Problems
กิ้วปัญหา: ความหลงลืมของการกระจายพลาสติกของวัสดุหลัก, ความแข็งแรงและความทนทานที่ไม่ตรงตามมาตรฐานของสายรัดบอดมัง เพื่อให้ไม่สามารถตอบสนองความทนทานต่อการกัดกร่อนของบรรจุภัณฑ์ให้พร้อมใช้งาน
สาเหตุ: การไม่เลือกวัสดุพิเศษประเภทเชื่อมที่พอดีตามมาตรฐาน, เช่น วัสดุ HDPE ที่มีความลื่นของมัน (MFR) ไม่อยู่ในช่วงระหว่าง 1-5g/10min; การดีเอ็นขาดความสุกของวัสดุ, ระบบของการคงสต็อกตัวนำที่ไม่สมบูรณ์; การปรับผสมวัสดุที่เกินไป, มีผลกระทบต่อการส่งมอบของวัสดุ
ลำดับรักษา: เลือกวัสดุเชื่อมที่แนบมาด้วยและมีความปรับแต่งมาตรฐาน, และให้ความสำคัญกับ HDPE Resin ที่มีความลื่นของมันที่สม่ำเสมอ; เลือกใช้หัวชักที่มีพละกำลังสูงเพื่อให้การปนเปื้อนของวัสดุ, ตัวทำละลาย, ตัวปรับปรุงสังเคราะห์เกิดความคุ้มค่า; ตรวจสอบความถี่การวนวัสดุหลอมที่ไม่เกิน 30% และให้ความสำคัญต่อความสะอาดของวัสดุลอมในการปรับปรุง การปรับปรุงคุณภาพของวัสดุ
(II) Feeding System Jamming
กิ้วปัญหา: การบริจาคที่ไม่เรียบลื่นในตะกอน, ปัญหาเกาะกำแพงที่เกิดขึ้นบ่อย, ทำให้ปริมาตรหลอมลื่นแปรปรวน และอาจมีผลต่อความต่อเนื่องของการผลิต
สาเหตุ: สารละลายที่มีความชื้นสูง, การหมดสภาพของยางที่มีฤทธิ์ดึงน้ำ เนื่องจากความชื้นสูง; การไหลของตะกอนลดลงเนื่องจากมุมเตี้ย แต่ในหลายกรณีสมควรเพิ่มมุมพกพา หรือต้องติดตั้งอุปกรณ์ปาดให้พ้นปัญหา; การไม่มีการรักษายางเสียงจราจร, หรือขาดความสามารถในการช่วยปรับปรุงการรวมตัวของวัสดุ
ลำดับรักษา: ทำความสะอาดวัสดุที่เป็นอาหารผักและมีฤทธิ์ดึงน้ำเสียระหว่างการขนส่ง; ขยายมุมของตะกอนให้ใหญ่หรือติดตั้งอุปกรณ์ปาดให้พ้นปัญหา; ปรับปรุงเครื่องอ่อนของเครื่องเสียงจราจรให้พร้อมใช้งาน; แก้ไขเส้นใยยางลื่นที่ผิดปกติ, การทาสีสำหรับการป้องกันการถล่ม, เพื่อปรับปรุงความสามารถในการส่งมอบ
(III) Abnormal Pneumatic System
ปรากฏการณ์: เสียงผิดปกติจากระบบนิวแมติกระหว่างการทำงานของอุปกรณ์ การทำงานของกระบอกสูบช้า ส่งผลต่อความแม่นยำในการเป่าขึ้นรูปและประสิทธิภาพการผลิต
สาเหตุ: การบำบัดแหล่งอากาศไม่เหมาะสม ปริมาณน้ำมันหรือความชื้นในอากาศอัดเกินไป; ตัวดูดซับเสียงอุดตัน ความดันไอเสียย้อนกลับสูงเกินไป; ท่ออากาศเสื่อมสภาพ การสั่นพ้องจากผนังชั้นในหลุดลอก
วิธีแก้ไข: ติดตั้งหน่วยสามเท (ตัวกรอง + วาล์วลดความดัน + ตัวหล่อลื่นละอองน้ำมัน) ระบายน้ำควบแน่นเป็นประจำเพื่อรับรองอากาศอัดที่สะอาดและแห้ง; ทำความสะอาดหรือเปลี่ยนตัวดูดซับเสียงเพื่อรับรองความดันไอเสียย้อนกลับ ≤0.05MPa; เปลี่ยนท่ออากาศ PU เป็นความหนาผนัง ≥3mm ควบคุมรัศมีการงอ ≥5 เท่าของเส้นผ่านศูนย์กลางท่อเพื่อหลีกเลี่ยงการสั่นพ้อง
IV. การป้องกันและแนะนำงานบำรุงรักษาในทุกวัน
1. การควบคุมวัตถุดิบ: จัดตั้งกลไกการตรวจสอบวัตถุดิบขาเข้า ตรวจสอบตัวชี้วัดเช่น อัตราการไหลหลอม เมื่อน้ำมัน ความชื้น และปริมาณสิ่งเจือปนอย่างเข้มงวด เพื่อป้องกันวัตถุดิบไม่ได้มาตรฐานเข้าสู่การผลิต; ทำการตรวจสอบล็อตเล็กสำหรับวัตถุดิบล็อตต่างๆ เพื่อรับรองความสามารถในการปรับตัวของกระบวนการ
อุปกรณ์ดูแลรักษา: พัฒนาบัญชีการดูแลรักษาที่เป็นมาตรฐาน, ควบคุมระดับน้ำมันล้าง, น้ำเย็น, และแรงดันแหล่งอากาศก่อนเริ่มเครื่องทุกวัน; คลีนดอกซัคของลูกบอลทุกสัปดาห์และตรวจสถานะการเชื่อมต่อของสายไฟฟ้าเชื่อมต่อ; เปลี่ยนกรองน้ำมันไฮดรอลิกทุกเดือน, สังเกตช่องว่างระหว่างฝาสกรูและแม่พิมพ์, และจัดหาตัวแทนที่อ่อนแอ เช่น กำลังไฟฟ้าและยาง
3. การควบคุมกระบวนการ: จัดตั้งฐานข้อมูลพารามิเตอร์กระบวนการหลัก และจัดทำขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) สำหรับขวดน้ำยาซักผ้าขนาดต่างๆ; บันทึกพารามิเตอร์หลักเช่น อุณหภูมิ ความดัน และความหนาผนังทุก 2 ชั่วโมงระหว่างการผลิตเพื่อให้เกิดการตรวจสอบย้อนกลับคุณภาพ
4. การอบรมคนงาน: ส่งเสริมการฝึกอบรมทักษะของผู้ใช้เพื่อให้พวกเขามีความเชี่ยวชาญในการทำงานเครื่อง, ปรับค่าพารามิเตอร์, การวินิจฉัยข้อผิดพลาด และทักษะอื่น ๆ; จัดประชุมวิเคราะห์คุณภาพอย่างสม่ำเสมอ, จัดทำการรวบรวมประสบการณ์ในการแก้ปัญหาที่พบบ่อย, และเพิ่มความรู้สึกเกี่ยวกับคุณภาพของพนักงานทั้งหมด
ความสำคัญ
คุณภาพการควบคุมในการผลิตขวดทำความสะอาดด้วยเครื่องผลิตด้วยการละลายและฉีดความร้อนเป็นโครงการอย่างมีระบบที่ต้องคำนึงถึงหลายปัจจัย เช่น วัสดุต้นทุน เครื่องมือ วัสดุและบุคลากร ในการผลิตจริง ควรปฏิบัติตามหลัก "การป้องกันก่อนและการตอบสนองอย่างรวดเร็ว" และแก้ไขปัญหาที่พบบ่อยได้อย่างมีประสิทธิภาพ โดยการปรับค่าผสมบารมีการผลิต การเพิ่มความแข็งแรงในการดูแลเครื่องมือ และการควบคุมวัสดุต้นทุนอย่างเข้มงวด นอกจากนี้ ควรที่จะค acumulates ประสบการณ์จากการผลิตเป็นประจำ และปรับปรุงแผนการผลิตอย่างต่อเนื่อง เพื่อเพิ่มอัตราส่วนการตรวจสอบผลิตภัณฑ์ ปรับลดต้นทุนการผลิต และเพิ่มประสิทธิภาพการผลิตให้สูงสุด






