

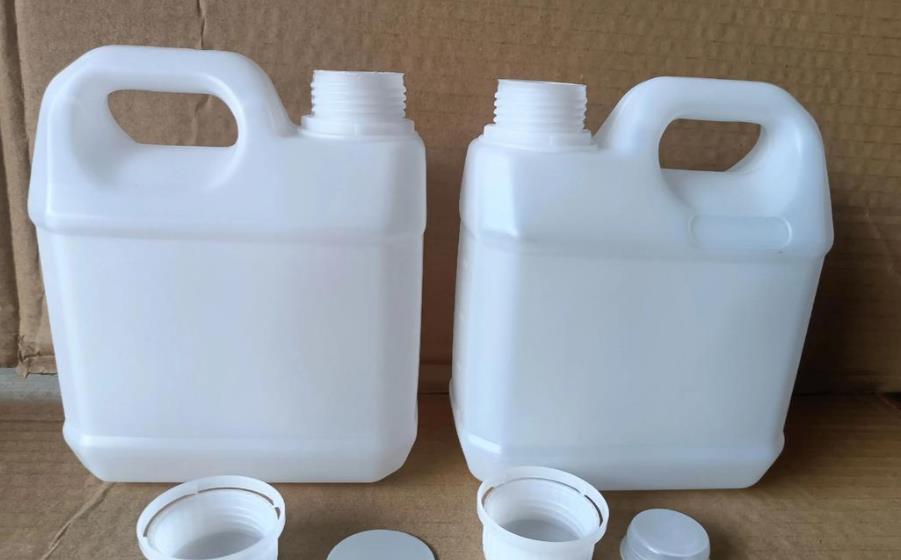
Plastik şişe üretiminde extrusyon damgalama işlemi sırasında, homojen duvar kalınlığı sorunu üretim kalitesini etkileyebilecek en yaygın ve kritik sorunlardan biridir. Bu defekt, sadece plastik şişelerin düşük mukavemetini (yeterli düzgünlük ve düşme direnci), ancak ürünlerin sızdırma performansı ve görünüm tutarlılığına da etki edebilir, bu nedenle mamul maliyetler de artar. Bu makalede, üretim pratikleri temelinde bu sorunun temel nedenlerini sistematik olarak analiz etmek ve hedeflenmiş çözümler önermek için, üretim şirketleri için teknik referans oluşturacaktır.
I. Homojen Duvar Kalınlığı Sorununun Başlıca Sebepleri Analizi
Extrudasyon damgalama makineleri tarafından üretilen plastik şişelerin duvar kalınlığının homojenliği, tüm işlem süresinin stabilitesine bağlıdır, bu da malzeme plastifiye edilmesi, parison extrudasyonu, damgalama işlemi ve soğutma ayarı içerir. Herhangi bir aşamanın sapması, duvar kalınlığının eşit olmayan dağılımı ile sonuçlanabilir. Pratik deneyimler doğrultusunda, temel nedenler beş kategori olarak sınıflandırılabilir: malzemelerin özellikleri, kalıba tasarım, cihaz durumları, işlem parametreleri ve üretim ortamı.
(I) Uygun Olmayan Malzeme Özellikleri veya Yanlış Ön İşlem
Malzemeler, duvar kalınlığının homojenliğine etkisi olan temel faktördür. Özel özellikleri ve ön işleme kalitesi, direkt olarak melt plastifiye etme etkisini ve akış stabilitesini etkiler.
- Melt Performansı Farklılığı: Eğer seçilen plastik malzeme, melt mukavemetinin düşük, akış dalgalanmasının büyük ya da melt indeksi (MI) uygulanabilir aralığın dışında ise, parisonun işlenme sırasında eşit olmayan bükülmeye neden olur. Örneğin, geleneksel HDPE malzemeleri, iyice büyütme oranı 2:1'den fazla olduğunda, taban bölmesindeki incelmeye yatkındır; fakat yüksek MI malzemeleri (5~10g/10dak), aşırı güçlü akışlılığına sahip olduğundan, hızlı damgalama işlemi ile uyumlu olmazsa, parisonun aşırı bükülmesi nedeniyle duvar kalınlığında sapmalara neden olabilir.
- Malzeme Karıştırma ve Katkı Maddesi Sorunları: Farklı köken ve kalitelerden gelen malzemelerin eşit olmayan karıştırılması veya katkı maddelerinin (antioksidanlar, kiracılar) eşit olmayan ilave oranı, meltin plastifiye olduktan sonra birbirine aykırı viskozite dağılımına neden olur. Ayrıca, malzemelerde karışmış kaba maddeler (bezler) ya da az kurutulmuş olması (nem içermesi) bir tarafı işleme altında yavaşlamak ya da buharlaşmak sebebiyle meltin homojenliğine zarar verebilir.
(II) Yanlış Kalıp Tasarımı veya Yanlış Bakım
Kalıp, plastik şişe biçiminde olan "şablon"dur. Unsurunun rasyonelliği ve doğruluğu, parisonun damgalama sonrası duvar kalınlık dağılımını doğrudan belirler. Ortak sorunlar, die tahtası, boşluk, açma ve soğutma sistemlerinde yoğunlaşmaktadır.
- Yanlış Die Tahtası Yapısı: Die tahtasının akış kanalının saçılı değil olma (kısaltmalar, basamaklar gibi) meltdeki tutma ve eşit olmayan akış hızını sağlar; eğer die dudak boşluğu tolere edilebilirliği ±0.01mm'den fazla ya da die çekirdeği ve die zımba merkezi hizalarında ayarlanmadıysa, parisonun çevresel duvar kalınlık sapması 2%'yi geçer, doğrudan bitmiş ürünün duvar kalınlığını eşit olmaz hale getirir.
- Aşırı Büyük Büyütme Oranı ve Boşluk Tasarımı: Gerçekten de yüksek büyütme oranı (en fazla ürün çapı/parison çapı) (3:1'yi aşan) dirsek, taban ve diğer kısımların aşırı olarak gerilip incelmesine meyillidir; kompleks biçimli ürünler (serbest şekil şişeler) için eşit olmayan büyütme oranı benimsenmez, örneğin yukarıdan aşağıya inebilen yere aşırı kalınlık yapar. Aynı zamanda boşluk yüzeyinin aşınması ve boyut farklılığı da duvar kalınlığının homojenliğine doğrudan etki etmektedir.
- Açma ve Soğutma Sistemlerinin İşleyişsizliği: Die kafası, boşlukun yüksek noktalarında ve köşelerinde açma deliklerinin (φ0.5~1mm, çaprazlığı 50~100mm) açılmaması veya açma deliklerinin tıkanmasına neden olursa, damgalama sırasında havalama tutulmasına, ve bölge malzeme içine tam olarak oturmamasına neden olur. Düzenli duvar kalınlığı artar; soğutma sisteminin (kalıp yüzey sıcaklığı farkı 3℃ fazla olan) eşit olmayan sıcaklık dağılımı, plastik kasılma ve kalın ve ince bölgelerde katılaşma farklılığını artırır.
(III) Ana ekipman bileşenlerinin bozukluğu veya yeterli hassasiyetin sağlanamaması
Preslişleme sistemi, boşaltma presleme sistemi ve preslişme boşaltma makinesinin kontrol sistemi, üretim stabilitesinin sağlanması için temel oluşturur. Cihaz yaşlanması ve bileşen aşınması, duvar kalınlığının sorunlarına neden olabilir.
- Preslişme sistemi bozukluğu: Presleme cihazının vidanın hızındaki değişme, motor veya hızı değiştirme cihazının kayması, presleme boşaltma miktarının değişmesine neden olacaktır; kafanın ısıtma bölümündeki sıcaklığın kontrolünün kaybolması (±5 ℃'den fazla değişme) saf malzemelerin tam plastifiasyonunu veya aşırı bozulmasını, sonuç olarak meltdişlişmekliğinin eşit olmamasını meydana getirecektir. Ayrıca, melzindeki pompanın aşınması ve filtre plakasının tıkanması, melzinin çıkış basıncının değişmesine neden olacaktır ve duvar kalınlığı sapmasının daha da kötüleşmesine yol açacaktır.
- Boşaltma presleme sistemi basıncının değişmesi: Düzensiz kompresör akış veya basınç sabitleme cihazının bozuk olması,
- 2 ~ 3MPa aralığında boşaltma basıncının ani dalgalanmasına sebep olacaktır, sonucu olarak preslişmenin genişleme hızının eşit olmamasına neden olacaktır; pre-boşaltma süresi ve boşaltma gecikme süresi (örneğin gecikme
5 saniye'den daha fazla) ayarlanmasında yanlışlıklar, preslişmenin eşit ısıtılmayarak, kalın duvar kalınlığının sorunlarına, örneğin tepe kısmı kalın ve tabanı ince veya lokal aşırı kalınlık gibi, sebep olacaktır.
Duvar kalınlığının kontrol sisteminin bozulması: Elektrikli damlatma kelimeye sahip preslişme makinelerinde, servomotorlar ve elektronik termometreler gibi bileşenlerin bozulması, damlatma kelimesi arasındaki arayanın yanlış ayarlanmasına neden olacaktır; yeterli duvar kalınlığı kontrol noktası (30 nokta'dan az) veya mantıksız eğim ayarları, parisonun kalınlaşma eğilimli alanlarını hedefe yönelik şekilde telafi edemeyecek ve son ürünün duvar kalınlığının aşırı sapmasına sebep olacaktır.
- İşlem parametrelerinin yanlış ayarları veya yanlış regülasyonu
- Preslişme, boşaltma, soğutma ve diğer bağlantılarındaki parametrelerin dinamik dengenin sağlanamaması, eşit duvar kalınlığının oluşmamasında doğrudan sebep olur, özellikle parametrelerin bağlantı regülasyonunun yetersiz olması durumunda.
- Preslişme parametreleri dengesizliği: Presleyme sıcaklığının aşırı yüksek olması, melzinin aşırı akışkanlığa ve aşırı öneceğe sebep olacaktır; sıcaklığın aşırı düşük olması, plastifikasyonun kısıtlanmasına, melzinin akışkanlığının kötüleşmesine ve eşit preslişme hacminin oluşmamasının önüne geçecektir. Aynı zamanda, preslişme hızı ve çekiş hızı arasındaki uyumsuzluk (çekiş hızının parison öneceği oranına dayalı olarak gerçek zamanlı olarak ayarlanmaması), parisonun eksenel duvar kalınlığının %1.5'ten daha fazla değişmesine sebep olacaktır.
Yanlış boşaltma parametreleri: Kalın duvarlı ürünler için kullanılan düşük basınç ve düşük hızı boşaltma (0.2 ~
5MPa, 1~3 saniye) yavaş kalıp doldurmasına sebep olarak parisonun soğutulması ve kısmen aşırı kalınlık oluşturacak. Ince duvarlı ürünler için kullanılan yüksek basınç ve yüksek hız boşaltma (1~3MPa,
(I) Hedefli Çözümler ve Optimizasyon Önlemleri
Yukarıdaki nedenlere yanıt olarak, duvar kalınlığının birliğini hassas bir şekilde kontrol etmek için “malzeme kontrolü – kalıp optimizasyonu – cihaz bakımı – işlem regülasyonu – çevre kontrolü” tüm sürecinden hedeflenen önlemler alınmalıdır.
(I) Malzeme Seçimi ve Pişirme Sürecinin Optimizasyonu
- Malzeme performansını tam olarak eşlemek: Ürün specifikasyonlarına uygun erime dayanımına sahip materyaller seçilmelidir. Büyük kaplar için (örneğin 200L hacimli depolama tankları), düşük MI malzemeleri (0,3~1,0g/10min) kullanın; ince duvarlı şişelerin için, yüksek MI malzemeler (5~10g/10min) kullanın ve hızlı blow molding süreciyle eşleştirin. Öncelik, akış oranını 3:1’e yükseltebilen ve duvar kalınlığının birliğini %15 artırabilen uzamış dallı polimerler (örneğin mPE, XLPE) olmalıdır.
- Malzeme Pişirme Sürecini Standardize Edin: Farklı köken ve sınıflardaki malzemeler ayrı ayrı kullanılmalıdır. Malzemeleri karıştırırken, homojenliğin sağlanması için karıştırma süresini 15~20 dakika uzatın. Malzemeleri kullanmadan önce kurutun (örneğin, HDPE kurutma sıcaklığı 80~100℃, süre 2~4 saat) 0,05%’ye ulaşan nem miktarını önlemek için. Erime elastikliğini iyileştirmek ve parison kamburlaşmasını azaltmak için 0,5%~1% nukleantaj maddeleri (talktum tozu, silika) ekleyin.
(II) Kalıp Tasarımını ve Düzenli Bakımını Optimize Edin
- Die Başlık ve Yeri Yapısını İyileştirin: Melt tutulmasının önlenmesi için die başlık akış kanalı için balina tipi ve asma tipi gibi ileri tasarlanmış tasarımlar kullanın; Die dudak boşluğu toleransını ±0,01mm civarına kontrol edin ve his deneyleri ile düzenli olarak kontrol edin ve kalibre edin. Ürün şekline göre blow-up oranını iyileştirin. Klasik ürünler için, 1,5:1~2,5:1’de kontrol edin; kompleks ürünler için, koyu alanlarda blow-up oranını 1,2:1’e düşürün, bu şekilde çekme oranı × blow-up oranı = 3~6 olmak üzere dengeli bir durum sağlanacaktır.
- Boşaltma ve Soğutma Sistemlerini İyileştirin: Mold yuvasının yüksek noktaları ve köşelerine φ0,5~1mm boşaltma delikleri ekleyin; derin yuvalı ürünler için iğne vana tipi boşaltma kullanın; soğutma suyu sıcaklığını 15~25℃ ve akış hızını ≥2m/s olarak kontrol edin; kalın duvarlarda soğutma difüzörleri ekleyin, böylece die yüzey sıcaklık farkı ≤3℃ olacaktır. Boşaltma deliklerini düzenli olarak temizleyin ve yuvayı aşınmadan dolayı meydana gelen boyut düzensizliklerini önleyin.
(III) Cihaz Bakımlarını Güçlendirin ve Hassas Kalibrasyon Yapın
- Ekstrüzyon Sistemi Stabilitesini Garantlayın: Ekstruder dişinin ve borunun aşınmasını düzenli olarak kontrol edin, motor ve redüktörü kalibre edin, böylece diş hızının dalgalanması ≤±1r/min olsun; borunun her bölümünün sıcaklığını kontrol eden kapalı döngü kontrolü yapın, bu şekilde böyle bir dalgalanma ±5℃ arasında kontrol edilmelidir. Melt pompası ve filtre plakasını tıkalı olmasından dolayı meydana gelen basınç dalgalanmalarını önlemek için düzenli olarak temizleyin; büyük ürün üretimi için akü tipi diş başlıklara başvurun, böylece parison kamburlaşmasını azaltın.
- Boşaltma Kalıbı Sistem Basıncını Stabilize Edin: Hava kaynağı tarafında yüksek hassasiyetli basınç stabilizasyon cihazı yerleştirin, böylece boşaltma basıncı dalgalanması ≤±0,1MPa olsun; ürün kalınlığına göre boşaltma hızını ayarlayın, ince duvarlı ürünler için düşük basınç ve düşük hız, kalın duvarlı ürünler için yüksek basınç ve yüksek hız kullanın. Boş alt zamanını ve gecikme süresini kalibre edin. Klasik ürünler için gecikme süresi ≤0,5 saniye, düşük sıcaklık ortamlarında (≤15℃) ise 0,3 saniye’den kısa olmalıdır.
- Duvar Kalınlığı Kontrol Sistemini Kalibre Edin: 30 noktasından fazla olan yüksek hassasiyetli duvar kalınlık kontrol cihazı (örneğin Moog, B&R) seçin, ürünün duvar kalınlığı dağılım kanununa göre kompensasyon çizelgesi ayarlayın ve ince olan alanlarda (şişe omuzu, şişe tabanı) kalınlaşmış parison kalınlığını %10~20 oranında önceden artırın. Servo motoru ve elektronik cetveli düzenli olarak kalibre edin, böylece diş dudak boşluğu ayarı hassasiyeti ±0,05mm olsun ve diş başlığının döndürülmesi (5~10r/min) yaparak erimein cirimli akış hızı farkını dengleyin.
(IV) Precisely Regulate Process Parameters
- Ekstrüzyon Parametrelerinin Optimizasyonu: Malzemelerin özelliklerine göre ekstrüzyon sıcaklığını (PET şişeler için boru sıcaklığı 260~280°C, die başı sıcaklığı 270~290°C) ayarlayın ve tartma yöntemiyle parison bükme oranını sürekli olarak hesaplayarak çekme hızı = ekstrüzyon hızı × (1 + bükme oranı) olmasını sağlayarak bükmelerin neden olduğu duvar kalınlığı sapmaları giderin.
- Blow Molding Parametrelerini Özenli Bir Şekilde Kontrol Edin: Segmentli bir blow molding işlemi uygulayın. İlk olarak yüksek sıcaklıkta (0.2~0.3MPa) az basınç altında "parison"u ilk olarak şekillletin, ardından yüksek basınçta (0.8~1.5MPa) blow moldinge devam ederek aşırı yerel gerilmelere karşı önlem alın. Parison uzunluğuna göre pre-blow süresini ayarlayın. Eğer üst kısım kalın, alt kısım inceyse, pre-blow süresini geciktirin; eğer alt kısım kalın, üstü inceyse, pre-blow süresini gecirin.
- Soğutma Parametrelerini Uyumlu Hale Getirin: Ürün kalınlığına göre soğutma süresini ayarlayın. Ince duvarlı şişelerin soğutma süresi 3~5 saniyedir, kalın duvarlı şişeler için bu süreden 8~12 saniyeye kadar uzatılır; kalın duvarlı bölge için ek olarak soğutma süresi %20~30 artırılır, bu sayede ürünün tam olarak katılaşmasını sağlar ve daralma farkları sebebiyle oluşan eşitsiz duvar kalınlığını düşürür.
(V) Üretim Ortam ve Müdahale Faktörlerini Kontrol Edin
Üretim tesisi ortam sıcaklığını, malzemelerin yüksek sıcaklık nedeniyle akışkanlıklarında yaşanabilecek dalgalanmaları önlemek için 18°C~25°C aralığında ayarlayın; toz giderme ve titreşim yutma sistemleri kurarak, toz ve titreşimin, ekipmanlarındaki işlem hassasiyetine zarar vermesini önleyin. Üretim alanı düzenli olarak temizlenerek, içeriğinden çıkarılan kirlerin malzemelere karışmasını önleyin ve ekipman parçalarını tıkamayı önleyin.
III. Özet ve Notlar
Ekstrüzyon uygulanan plastiği şişe üretiminde duvar kalınlığı birliğini kontrol etmek, malzemeler, kalıp, ekipman, süreç ve çevre gibi çok boyutlu ve uyumlu bir çalışmadır. Üretim sürecinde, düzenli bir denetim mekanizması kurulmalı ve malzemelerle ilgili performans, kalıp hassaslığı ve ekipman parametreleri düzenli olarak test edilmeli, eğer sorunlar varsa zamanında tespit ve çözüm yapılmalıdır; seri üretim ürünleri için ise online tartma ve test kullanılabilir. Duvar kalınlığı sapması ±5%’den fazla ise, makine otomatik olarak durdurularak ayarlanmalıdır, böylece parti hatalı ürünlerle karşılaşılmamalıdır.
Bunun yanı sıra, operatorların yetenek seviyesi parametre ayarının hassasiyetini doğrudan etkiler. Profesyonel eğitimler güçlendirilmelidir, böylece duvar kalınlığı kontrol sisteminin kullanımı ve süreç parametreleri arasında ilişki ayarlamasında temel yetenekleri mükemmelleştirerek, ürün kalitesi problemlerinin etkili bir şekilde giderilmesini, üretim kalitesinin artırılmasını ve malzeme tüketimi ile üretim maliyetlerinin düşürülmesini sağlayacaktır.






