

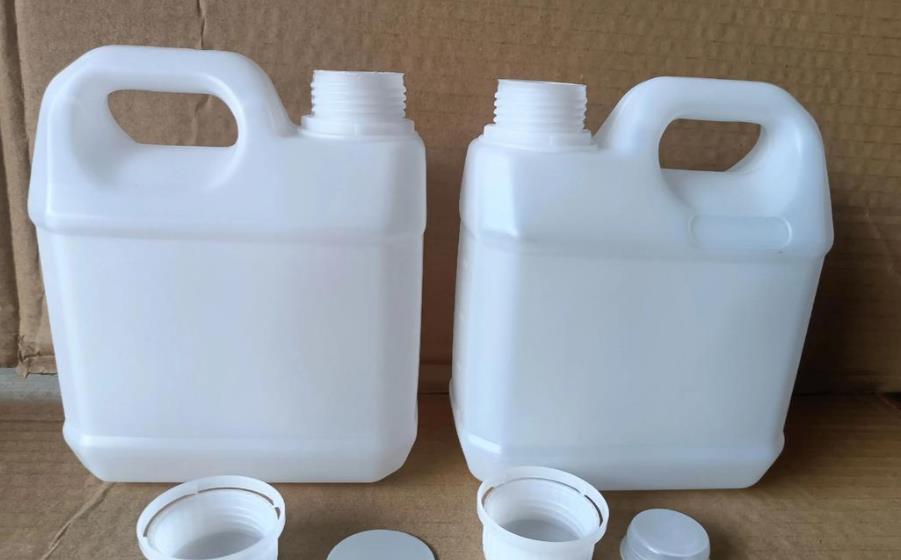
Dans le processus de production de bouteilles en plastique par moulage par extrudage et soufflage, l'inégalité de l'épaisseur des parois est l'un des problèmes les plus fréquents et critiques affectant la qualité des produits. Ce défaut n'entraîne pas seulement une diminution des propriétés mécaniques des bouteilles en plastique, telles que la résistance à la compression et à la chute, mais peut également affecter les performances d'étanchéité et la cohérence de l'aspect des produits, augmentant la consommation de matière première et les coûts de production. Cet article analysera systématiquement les principales causes de ce problème et proposera des solutions ciblées basées sur la pratique de la production, fournissant une référence technique aux entreprises de fabrication.
I. Analyse des causes principales de l'inégalité de l'épaisseur des parois
L'uniformité de l'épaisseur des parois des bouteilles produites par les machines de moulage par extrudage et soufflage dépend de la stabilité de tout le processus, y compris la plastification de la matière première, l'extrusion du démonstre, le moulage par soufflage et la mise en conformité au refroidissement. Les écarts dans n'importe quelle étape peuvent entraîner une distribution inéquitable de l'épaisseur. Sur la Base d'expériences pratiques, les principales causes peuvent être divisées en cinq catégories : propriétés de la matière première, conception du moule, état de l'équipement, paramètres du processus et environnement de production.
Propriétés inadéquates des matières premières ou traitement préalimentaire incorrecte
Les matières premières sont le facteur fondamental affectant l'uniformité de l'épaisseur des parois. Leurs propres propriétés et la qualité du traitement préalimentaire déterminent directement l'effet de plasticisation et la stabilité de coulée de la masse fondante.
- Performances inadaptées de la massefondante : si la matière première plastique choisie présente une faible résistance en masse fondante, de fortes fluctuations de coulée ou si l'indice de massefondante (MI) est hors de la plage applicable, cela conduira à un gaoutillage inégal du parison pendant l'extrusion. Par exemple, les matières premières HDPE classiques sont susceptibles de s'amincir excessivement au fond lorsque le ratio de gonflage dépasse 2 : 1 ; tandis que les matières premières à haut MI (5 ~ 10 g/10 min) présentent une fluidité excessive et, si elles ne sont pas adaptées à un procédé de moule-injection rapide, elles entraîneront une déviation de l'épaisseur des parois en raison de l'amincissement excessif du parison.
- Problèmes de mélange des matières premières et d'additifs : Un mélange inégal des matières premières issues de différentes origines ou de grades différents, ou un ratio d'ajout inadéquat des additifs (tels que les agents antioxydants et les agents de nucléation), conduira à une viscosité inégale de la matière fondue après plasticisation et à une distribution inégale du flux durant l'extrusion. Par ailleurs, des impuretés de matières premières ou un séchage insuffisant (qui contient de l'eau) peuvent entraîner une dégradation locale ou une vaporisation de la matière fondue pendant le traitement, ce qui altère l'uniformité de la matière fondue.
(II) Défaillance du design du moule ou entretien insuffisant Le moule est le “moule” pour la fabrication des bouteilles en plastique. La rationalité et la précision de sa structure déterminent directement la répartition de l'épaisseur des paraisons après la mise sous pression. Les problèmes courants se concentrent sur la tête de rampe, la cavité, l'échappement et les systèmes de refroidissement.
Le moule est le « modèle » de moulage des bouteilles en plastique. La rationalité et la précision de sa structure déterminent directement la répartition de l'épaisseur des parois du prémoulage après le moulage par soufflage. Les problèmes courants se concentrent sur la tête de meule, la cavité, l'évacuation et les systèmes de refroidissement.
- Structure inadaptée de la tête de mortaise : La conception non allégée du canal de séchage de la tête de mortaise (tel qu ' une corne morte, des marches) peut entraîner une rétention de la fusion et une vitesse de fluide inégale ; si la tolérance d'écartement des lèvres de mortaise dépasse ±0,01 mm, ou le centre du noyau de mortaise et du manchon de mortaise est désaligné, la variation de l'épaisseur du parison sur la circonférence dépassera 2 %, ce qui conduira directement à une épaisseur de paroi inégale du produit fini.
- Conception inadéquate de la cavité et du rapport de déformation : Un rapport de déformation excessivement élevé (diamètre maximal du produit / diamètre du parison) (supérieur à 3 : 1) est susceptible d'entraîner un surélétion et un affinement excessifs du sommet, du fond et des autres parties ; le ratio de déformation asymétrique n'est pas adopté pour les produits de forme complexe (tels que les bouteilles spéciales courbes), ce qui entraîne une épaisseur excessive dans les zones difficiles à remplir. Parallèlement, l'usure et la variation dimensionnelle de la surface de la cavité affecteront également directement l'uniformité de l'épaisseur de paroi.
- Défaut des systèmes d'évacuation et de refroidissement : L'absence d'orifices d'évacuation (φ0,5~1 mm, avec une distance de 50~100 mm) aux points élevés et aux coins de la cavité de la calandre ou leur obstruction entraîne une rétention d'air lors du mouleage par soufflage, et certaines zones ne peuvent pas s'adapter entièrement à la calandre, entraînant une épaisseur excessive ; une distribution inégale de la température du système de refroidissement (différence de température de surface de la calandre supérieure à 3 °C) entraîne une fonte inégale du plastique et une différence d'expansion entre les zones épaisses et les zones fines.
(III) Défauts ou manque de précision des composants d'équipement principaux L'exactitude du système d'extrusion, du système de moulage par soufflement et du système de contrôle de la machine à extruder/demouler par soufflement est la clé pour assurer la stabilité de la production. Le vieillissement de l'équipement et l'usure des composants peuvent causer des problèmes de épaisseur des parois.
Système d'extrusion instable : Fluctuation de la vitesse de la vis de l'extrudeur, dérapage du moteur ou de la boîte de transmission, entraînera des fluctuations dans le volume d'extrusion de la fonte ; la perte de contrôle de la température dans la section de chauffage du bac (fluctuation dépassant ±5 °C) entrainera une plasticisation inachevée ou une dégradation excessive des matières premières, résultant en une viscosité de la fonte inégale. De plus, l'usure de la pompe à fonte et l'encrassement du plateau filtrant entrainent des fluctuations de la pression de sortie de la fonte, aggravant ainsi l'écart d'épaisseur des parois.
- Fluctuations de la pression du système de soufflement : l'alimentation irrégulière d'air comprimé ou la panne du dispositif de stabilisation de la pression entraînent des fluctuations importantes de la pression de soufflage dans la plage de 0,2 à 3 Mpa, entraînant une vitesse d'expansion inégale du parison ; un réglage inapproprié du temps de pré-soufflement et du temps de retard du soufflement (tel qu'un retard dépassant 0,5 seconde) entrainera un refroidissement inégale du parison, entraînant une épaisseur des parois inégale, comme par example une paroi supérieure épaisse et une paroi inférieure mince ou une épaisseur locale excessive.
- Panne du système de contrôle de l'épaisseur des parois : pour les machines à souffler les moules électriques, si des composants tels que des servo-moteurs et des rulers électroniques tombent en panne, cela entraînera un ajustement imprecise de l'écart des lèvres de la cible. Un manque de points de contrôle de l'épaisseur des parois (moins que 30 points) ou un réglage non raisonnable des courbes ne peuvent pas compenser les zones à faible épaisseur du parison de manière ciblée, entrainant un écart excessif d'épaisseur des parois de l'objet terminé.
- (IV) Réglage irrégulier ou réglage incorrect des paramètres du processus
(IV) Configuration déraisonnable ou régulation inappropriée des paramètres du processus
Les défauts des paramètres de processus dans l'extrusion, la moulage par soufflage, le refroidissement et autres étapes qui ne parviennent pas à atteindre l'équilibre dynamique sont la cause directe de l'inégalité de l'épaisseur de paroi, en particulier lorsque la régulation des paramètres de liaison est insuffisante.
- Paramètres d'extrusion déséquilibrés : une température d'extrusion excessive entrainera une fluidité excessive de la masse fondante et un dégagement excessif ; une température trop faible conduira à un plastification insuffisant, à une fluidité insuffisante de la masse fondante et à un volume d'extrusion inégal. En même temps, le décalage entre la vitesse d'extrusion et la vitesse de traction (la vitesse de traction n'est pas réglée en temps réel en fonction du rapport de dégagement du parison) entraînera une fluctuation de l'épaisseur de paroi axiale du parison de plus de 1,5%.
- Paramètres de moulage par soufflage inadéquats : le moulage par soufflage à basse pression et à basse vitesse (0,2~0,5 MPa, 1~3 secondes) utilisé pour les produits à gros diamètre entraînera un remplissage lent du moule, ce qui entraînera un refroidissement et un durcissement du parison et une épaisseur excessive locale ; le moulage par soufflage à haute pression et à haute vitesse (1~3 MPa,
- Paramètres de refroidissement inadéquats : une température d'eau de refroidissement excessive (supérieure à 25 ℃) et un débit insuffisant (
(V) Températureérature excessive de l'environnement de production ou influence de facteurs d'interférence
Lorsque la température de l'environnement de production dépasse 30 ℃, la fluidité des matières premières variera considérablement et la vitesse de refroidissement du parison s'accélère, ce qui rend difficile le contrôle exact de la forme d'expansion ; en outre, les facteurs d'interférence tels que la poussière de l'atelier et la vibration affectent la précision d'opération des équipements (tels que la vitesse de la vis, l'ajustement des rebords d'injection), entraînant indirectement une inégalité de l'épaisseur de paroi.
Optimisez les solutions ciblées et les mesures d'optimisation
En réponse aux causes précitées, il est nécessaire de prendre des mesures ciblées qui englobent l'ensemble du processus « contrôle des matières premières – optimisation des moules – entretien des équipements – régulation du processus – contrôle de l'environnement » afin d'assurer un contrôle précis de l'uniformité de l'épaisseur des parois.
(I) Optimiser la sélection des matières premières et le processus de prétraitement
- Mettre en correspondance avec précision les performances des matières premières : sélectionner des matières ayant une résistance en fusion appropriée selon les spécifications du produit. Pour les récipients de grands volumes (tels que les réservoirs de stockage de 200 L), utiliser des matières premières à faible MI (0,3 à 1,0 g/10 min); pour les bouteilles à parois minces, utiliser des matières à MI élevé (5 à 10 g/10 min) et les associer à un processus de soufflage rapide. Il faut donner la priorité aux polymères à chaine long et à branches (tels que le mPE, l'XLPE) qui peuvent augmenter le rapport de gonflage à 3 : 1 et améliorer l'uniformité de l'épaisseur des parois de 15 %.
- Normaliser le prétraitement des matières premières : les matières premières d'origines ou de grades différents doivent être utilisées séparément. Lorsque les matières premières sont mélangées, prolonger le temps de mélangage à 15 à 20 minutes pour assurer l'uniformité. Séchir les matières premières avant utilisation (telles que la température de séchage du HDPE : 80 à 100 °C, durée : 2 à 4 heures) afin d'éviter une teneur en eau supérieure à 0,05 % ; ajouter 0,5 à 1 % d'agents nucléants (poudre de talc, silice) pour améliorer l'élasticité de la matière fondue et réduire la flanche du parison.
(II) Optimiser la conception des produits et l'entretien régulier
- Améliorer la structure de la tête d'injection et de la cavité : adopter des designs allégés tels que le type bec de poisson et le type suspendu pour le canal d'écoulement de la tête d'injection afin d'éviter la rétention de la matière fondue ; contrôler la tolérance de l'espace entre les lèvres du moule à ± 0,01 mm et vérifier et calibrer régulièrement avec des micromètres de détecteur. Optimiser le rapport de gonflage conformément à la forme du produit. Pour les produits conventionnels, le contrôler à 1,5 : 1 à 2,5 : 1 ; pour les produits complexes, réduire le rapport de gonflage à 1,2 : 1 dans les zones difficiles à remplir pour assurer un état d'équilibre où le rapport de tirage × rapport de gonflage = 3 à
- 7. Améliorer les systèmes d'évacuation et de refroidissement : ajouter des trous d'évacuation de φ 0,5 à 1 mm aux points et angles élevés de la cavité du moule ; utiliser une soupape à couronne pour les produits à cavité profondes ; contrôler la température de l'eau de refroidissement à 15 à 25 °C et le débit ≥ 2 m/s ; ajouter des buses de refroidissement dans les zones à parois épaisses pour s'assurer que la différence de température de la surface du moule est ≤ 3 °C. Nettoyer régulièrement les trous d'évacuation et polir la cavité pour éviter les déviations dimensionnelles causées par l'usure.
(III) Renforcer l'entretien des équipements et la calibration de précision
- Assurer la stabilité du système d'extrusion : vérifier régulièrement l'usure de la vis et du corps de l'extrudeur, calibrer le moteur et la boite de vitesse pour garantir que la fluctuation de la vitesse de la vis est ≤ ± 1 tr/min ; adopter un contrôle en boucle fermée pour la température de chaque section du corps, avec une fluctuation contrôlée à ≤ ± 5 °C. Nettoyer régulièrement la pompe de la matière fondue et la plaque filtrante pour éviter les fluctuations de la pression causées par l'obturation ; utiliser des têtes de moule avec accumulateur pour la production de produits de grande taille afin de réduire la flanche du parison.
- Stabiliser la pression du système de soufflage : installer un appareil de stabilisation de la pression haute précision à l'extrémité de la source d'air pour s'assurer que la fluctuation de la pression de soufflage est ≤ ± 0,1 MPa ; ajuster la vitesse du soufflage en fonction de l'épaisseur du produit, en utilisant une pression basse et une vitesse faible pour les produits à parois minces, ainsi qu'une pression élevée et une vitesse élevée pour les produits à parois épaisses. Calibrer le temps de soufflage et le temps de délai. Pour les produits conventionnels, le délai est ≤ 0,5 seconde ; dans des environnements à basse température (< 15 °C), raccourcir celui-ci à ≤ 0,3 seconde.
- Calibrer le système de contrôle de la épaisseur des parois : sélectionnez un contrôleur d'épaisseur de parois de haute précision doté de plus de 30 points (tel que Moog, B&R), configurez une courbe de compensation en fonction de la loi de distribution de l'épaisseur des parois du produit et augmentez d'10 % à 20 % l'épaisseur du prototype dans les zones à risque de faibles épaisseurs (épaule de la bouteille, fond de la bouteille). Calibrez régulièrement le moteur servo et la règle électronique afin de garantir une précision d'ajustement de l'espacement des lèvres de la matrice de ±0,05 mm et de permettre la rotation de la tête de matrice (5 à 10 t/min) pour compenser la différence de vitesse circulaire du flux de la fusion.
(IV) Réguler avec précision les paramètres de procédé : régler la température d’extrusion en fonction des propriétés de la matière première, par exemple, la température du fourreau d’une bouteille en PET est comprise entre 260 et 280 °C, et la température de la tige d’extrusion est comprise entre 270 et 290 °C. Evaluer en temps réel le taux d’extension de la parison par la méthode du pesage, afin de s’assurer que la vitesse de traction est égale à la vitesse d’extrusion multipliée par (1 + taux d’extension), dans le but de compenser les déviations d’épaisseur de paroi engendrées par l’extension.
- Optimiser les paramètres d’extrusion : régler la température d’extrusion en fonction des propriétés de la matière première, par exemple, la température du fourreau d’une bouteille en PET est comprise entre 260 et 280 °C, et la température de la tige d’extrusion est comprise entre 270 et 290 °C. Evaluer en temps réel le taux d’extension de la parison par la méthode du pesage, afin de s’assurer que la vitesse de traction est égale à la vitesse d’extrusion multipliée par (1 + taux d’extension), dans le but de compenser les déviations d’épaisseur de paroi engendrées par l’extension.
- Réguler avec précision les paramètres de moulage par soufflage : adopter un processus de moulage par soufflage segmenté, commencer par un soufflage à faible pression (0,2 à 0,3 MPa) afin de donner une forme initiale à la parison, puis terminer le moulage par soufflage à haute pression (0,8 à 1,5 MPa) pour éviter les déformations locales excessives. Regler le temps de soufflage en fonction de la longueur de la parison. Si la partie supérieure est épaisse et la partie inférieure fine, retarder le temps de soufflage ; si la partie inférieure est épaisse et la partie supérieure fine, avancer le temps de soufflage.
- Adaptateur les paramètres de refroidissement : ajuster le temps de refroidissement en fonction de l’épaisseur de la paroi du produit. Le temps de refroidissement pour les bouteilles aux parois fines est de 3 à 5 secondes, et pour les bouteilles aux parois épais, il est prolongé à 8 à 12 secondes ; le temps de refroidissement pour les zones aux parois épais est en outre prolongé de 20 à 30 %, afin de garantir la solidification complète du produit et de réduire l’inégalité de l’épaisseur de paroi due aux différences de retrait.
(V) Contrôler l’environnement de production et les facteurs d’interférence
Régler la température de l’environnement d’atelier entre 18 et 25 °C, afin d’éviter les fluctuations de fluidité de la matière première engendrées par une température élevée ; installer un équipement de dépoussièrage et des dispositifs d’absorption des chocs, dans le but de réduire l’impact de la poussière et des vibrations sur la précision de l’exploitation des équipements. Nettoyer régulièrement le site de production, afin d’empêcher que des impuretés ne se mélangent à la matière première ou ne bloquent les éléments des équipements.
III. Résumé and Remarques
Le contrôle de l’uniformité de l’épaisseur de paroi dans la production de bouteilles en plastique par des machines à extrusion-soufflage est un travail systématique qui nécessite une optimisation multidimensionnelle des matières premières, des moules, des équipements, des procédés et de l’environnement. Au cours du processus de production, un mécanisme d’inspection régulier devrait être établi afin de tester régulièrement les performances des matières premières, la précision des moulages et les paramètres des équipements, et de détecter et résoudre en temps utile les problèmes potentiels ; pour les produits de production de masse, la pesée et les tests en ligne peuvent être adoptés. Lorsque la déviation d’épaisseur de paroi est supérieure à ±5 %, la machine s’arrête automatiquement pour l’ajuster, afin d’éviter les produits non qualifiés par batch.
En outre, le niveau de compétences des opérateurs affecte directement la précision du réglage des paramètres. Il y a lieu de renforcer la formation professionnelle, afin que ceux-ci maîtrisent des compétences essentielles telles que l’opération du système de contrôle de l’épaisseur de paroi et l’ajustement en liaison des paramètres de procédé. Au travers d’une gestion et d’un contrôle de processus raffinés, le problème de l’inégalité de l’épaisseur de paroi peut être résolu efficacement, la stabilité de la qualité du produit peut être améliorée, et la consommation de matières premières et les coûts de production peuvent être réduits.






