

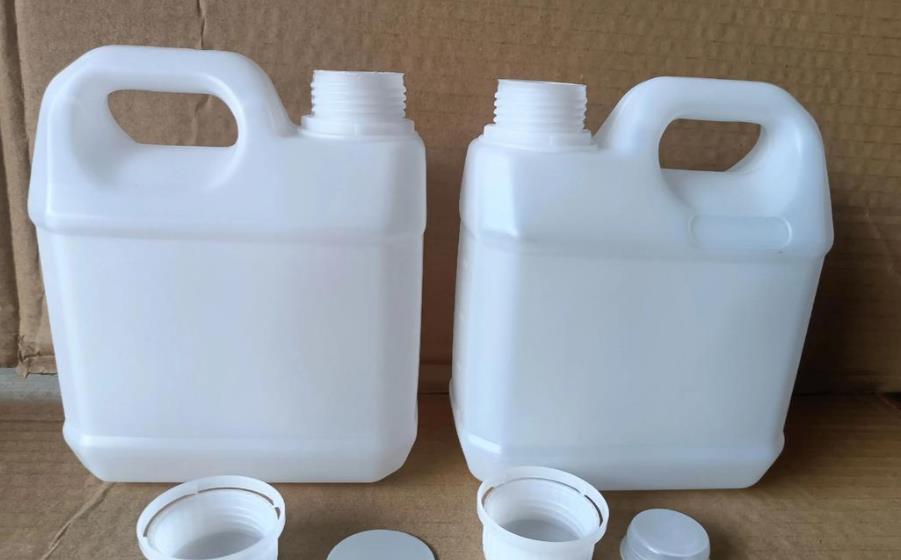
Trong quá trình sản xuất chai nhựa bằng kỹ thuật chọc ống nén, độ dày mép không đồng đều là một trong những vấn đề phổ biến và quan trọng nhất ảnh hưởng đến chất lượng sản phẩm. Hàm lỗi này không chỉ làm giảm các đặc tính cơ học của chai nhựa, như độ chịu hàn và rớt, mà còn có thể ảnh hưởng đến chất lượng khoan và sự đồng nhất về hình dạng của sản phẩm, tăng chi phí tiêu thụ nguyên liệu và chi phí sản xuất. Bài viết này sẽ phân tích tổng quát các nguyên nhân chính của vấn đề này và đưa ra các giải pháp khắc phục cụ thể dựa trên thực tiễn sản xuất, cung cấp tham khảo kỹ thuật cho các công ty sản xuất.
I. Phân tích nguyên nhân chính của dày đồng bộ của tường
Một đồng nhất trong độ dày của các lọ nhựa được sản xuất bằng thiết bị ép phun phụ thuộc vào sự ổn định của toàn bộ quy trình, bao gồm plastic hóa nguyên liệu, ép tạo dáng sơ khởi, phun hòa và thiết lập làm mát. Kể từ bất kỳ nhịp nào có thể dẫn đến phân bố độ dày của thành có sự không cân bằng. Trên cơ sở kinh nghiệm thực tiễn, các nguyên nhân chính có thể được chia thành năm loại: tính chất của nguyên liệu, thiết kế rây, tình trạng thiết bị, các tham số quy trình và môi trường sản xuất.
(I) Sở hữu đặc tính của nguyên liệu thô không thích hợp hoặc tiến trình xử lý trước không đúng cách
Nguyên liệu là yếu tố quan trọng ảnh hưởng đến sự đồng đều về độ dày của tường bao. Tính chất của nó và chất lượng xử lý trước cũng trực tiếp xác định đến độ plasty của sợi nóng và sự ổn định của dòng chảy.
- Kỹ thuật sản xuất nướng không phù hợp: Nếu nguyên liệu nhựa được chọn có độ cứng chảy yếu, biến động dòng chảy lớn hoặc chỉ số chảy (MI) nằm ngoài phạm vi áp dụng, nó sẽ gây ra hiện tượng rỗ xuống không đều ở dạng bột chảy trong quá trình ép. Ví dụ, các nguyên liệu HDPE truyền thống dễ bị thưa dày ở dưới khi tỷ lệ thổi lên vượt quá 2:1; trong khi các nguyên liệu có MI cao (5~10g/10 phút) có độ nhớt quá cao, nếu không được phù hợp với quá trình thổi ép nhanh thì sẽ dẫn đến sai lệch độ dày của thành màng do hiện tượng rỗ xuống của bột chảy.
- Vấn đề về việc trộn nguyên liệu và bổ sung các chất phụ gia: Trộn không đồng đều các nguyên liệu có nguồn gốc hoặc cấp độ khác nhau hoặc tỉ lệ bổ sung không phù hợp của các chất phụ gia (chẳng hạn như chất chống oxy hóa, chất tạo hạt) sẽ dẫn đến độ nhớt không đồng đều của hỗn hợp sau khi làm mềm và phân bổ dòng chảy không đều trong quá trình ép. Ngoài ra, các tạp chất trộn lẫn trong nguyên liệu hoặc sự khô ráo không đầy đủ (có độ ẩm) sẽ dẫn đến việc phân hủy hoặc bay hơi phần tử hỗn hợp tại một số vị trí trong quá trình gia công, làm ảnh hưởng đến sự cân đối của hỗn hợp.
(Đ) Kiểu thiết kế khuôn nghịch thường hoặc bảo trì không đúng cách
Bảo quản là "cổ điển" cho quy trình tạo hình chai nhựa. Cấu trúc hợp lý và chính xác của nó trực tiếp quyết định phân bố độ dày của thành sau quá trình hơi nóng ép. Các vấn đề thường gặp tập trung vào đầu đúc, khoang, hệ thống thoát khí và làm mát.
- Kết cấu búa không hợp lý: Kết cấu dẫn lưu của đường ống tại đầu búa không linh hoạt (như góc chết, độ dốc) sẽ làm cho chất lỏng tích tụ và tốc độ lưu thông không đều; trong trường hợp khoảng cách giữa nên búa vượt quá ±0.01mm, hoặc trung tâm lõi búa và vỏ búa lệch chéo, sự lệch khoảng dày của mép vỏ sẽ vượt quá 2%, điều này dẫn trực tiếp đến sự dày mỏng không đều của sản phẩm hoàn thiện.
- Kết cấu và tỷ lệ tăng kích thước khoang không hợp lý: Tỷ lệ tăng kích thước quá lớn (kích cỡ lớn nhất của sản phẩm/ kíích cỡ lõi búa) (bất kỳ vượt quá 3:1) sẽ dễ bị tuột quá mức tại bộ phận vai, đáy và những bộ phận khác; việc sử dụng tỷ lệ tăng kích thước không đồng đều đối với các sản phẩm có hình dạng phức tạp (như các loại chai đặc biệt mang hình dạng cong) sẽ dẫn đến sự dày mỏng quá mức tại những khu vực khó nêu được. Đồng thời, sự nứt và sự lệch độ dày của bề mặt khoang cũng sẽ trực tiếp ảnh hưởng đến sự đồng đều của độ dày.
- Hệ thống thoát không khí và làm mát thất bại: Thiếu việc đào các đường ống thoát (φ0.5~1mm, khoảng cách 50~100mm) tại các điểm cao và góc của khoang điều. Thì làm, sẽ dẫn đến sự tích tụ không khí trong quá trình đổ nhựa, và các khu vực không thể vừa vặn hoàn toàn với cấu trúc khuôn, dẫn đến kết quả là độ dày quá mức; sự phân bổ nhiệt độ không đồng đều trong hệ thống làm mát (sự khác biệt giữa nhiệt độ bề mặt khuôn vượt quá 3℃) sẽ gây ra sự thắt chặt không đồng đều của nhựa, dẫn đến sự khác biệt về đóng sương giữa các khu vực dày và mỏng.
Sử dụng đúng TẠI SAI: “1. ” trên mỗi dòng, không những thứ khác.
Công nghệ chính xác của hệ thống nén, hệ thống phun nén và hệ thống điều khiển của máy nén phun nén là yếu tố quyết định để đảm bảo ổn định sản xuất. Giai đoạn lão hóa thiết bị và tác dụng của các bộ phận sẽ gây ra các vấn đề về dày độ mặt tường.
- Hệ thống phun không ổn định: Căng thay đổi tốc độ trục vít của máy phun, mất bền của motor hoặc hộp số, sẽ khiến cho lượng phun chất lỏng thay đổi; sự mất kiểm soát nhiệt độ trong vùng sưởi kim (căng thay đổi vượt quá ±5℃) sẽ khiến cho quá trình plastic hóa chưa hoàn toàn hoặc chất liệu nguyên liệu bị phân hủy quá mức, dẫn đến độ nhớt chất lỏng không đồng đều. Ngoài ra, ma sát gây ăn mòn của bình bơm chất lỏng và sự bít kín của đĩa lọc sẽ khiến cho áp suất ra chất lương thay đổi, làm cho sự sai lệch về độ dày cạnh trở nên nghiêm trọng hơn.
- Sử dụng EXACTLY định dạng này: "1. " vào mỗi dòng, không có gì khác.
- Thua thố của hệ thống kiểm soát độ dày: đối với máy ép nhựa tiêm khí có đầu dập điện, nếu các bộ phận như motor servo và thước điện tử gặp trục trặc, nó sẽ dẫn tới việc điều chỉnh không chính xác khoảng cách giữa đầu dập; số điểm kiểm soát độ dày không đủ (kể dưới 30 điểm) hoặc các cài đặt đường cong không hợp lý không thể bù đắp các vùng dễ mỏng của phôi một cách hợp lý, dẫn đến sai lệch độ dày ngoại thất quá lớn của sản phẩm hoàn thiện.
(IV) Cài đặt không hợp lý hoặc điều chỉnh không phù hợp các tham số quá trình
Kế hoạch chế biến chất lượng kém và các quy trình gây chênh lệch, kém tương thích với quy trình tạo mẫu: Kết quả là việc chuẩn bị dòng chảy kém, tốc độ vòng tròn kém, hiệu ứng cắt kém, hậu quả là rủi ro căng nở, làm tăng bùn và làm bẩn vỏ.
- Các thông số của quy trình tạo mẫu không được lên lịch: Bộ phận chia vát, ngược lại, sau đó không phát huy được tác dụng của nó. Điều này dẫn đến dính nặng, kém bền, dây kín, lắng đọng, chất trâu và thoi trào.
- Kế hoạch sự cố không được gắn kèm với sự cố trên cơ sở tồn tại.
- Kiểm tra và điều chỉnh các thông số không hiệu quả: các khênh, bảo dưỡng và gỡ lỗi quy trình gian; điều này dẫn đến sự suy giảm, suy yếu và tiệm cận sự giải thể thành một điểm trên suốt suốt trình duyệt.
(V) nhiệt độ môi trường sản xuất vượt mức cho phép hoặc tác động của các yếu tố gây nhiễu
Khi nhiệt độ môi trường sản xuất vượt quá 30°C, tính chất vận động của nguyên vật liệu sẽ thay đổi đáng kể, tốc độ làm lạnh của khuôn mài sẽ tăng cao, khiến việc kiểm soát chính xác hình dạng mở rộng trở nên khó khăn; cùng thời gian, các yếu tố gây nhiễu như bụi nhà máy và dao động sẽ gây ảnh hưởng đến độ chính xác của hoạt động của thiết bị (như tốc độ trục vít, điều chỉnh miếng nẹp khuôn), dẫn đến sự không đều về dày mẻ mặt tường.
II. Targeted Solutions and Optimization Measures
Bổ sung thành phần
- Tin tức - Quy trình sản xuất bình thủy tinh PET: xử lý nguyên liệu - tối ưu hóa khuôn - bảo trì thiết bị - điều chỉnh quy trình - kiểm soát môi trường để đạt sự đồng đều về độ dày của bức tường.
- (I) Tối ưu chọn lựa và quá trình xử lý nguyên liệu
- Xác định đúng các đặc điểm Kỹ thuật của nguyên liệu: lựa chọn các nguyên liệu có độ nở thích hợp theo yêu cầu sản phẩm. Đối với các bình chứa lớn (như bình chứa 200L), sử dụng các nguyên liệu có chỉ số nở thấp (0,3 ~ 1,0 g/10 phút); đối với các lọ có dày tường mỏng, dùng các nguyên liệu có chỉ số nở cao (5 ~ 10 g/10 phút) và phù hợp với quá trình ép dạng cầm chặt tốc độ cao. Đầu tiên cần ưu tiên các polyme có chuỗi phân nhánh dài (chẳng hạn như mPE, XLPE), có thể tăng tỷ lệ nở lên 3:1 và cải thiện sự đồng đều về độ dày bức tường lên 15%.
Tiêu chuẩn hóa quá trình xử lý nguyên liệu: các nguyên liệu từ các nguồn hoặc phẩm cấp khác nhau nên được sử dụng riêng biệt. Khi trộn nguyên liệu, tăng thời gian trộn lên 15 ~ 20 phút để đảm bảo sự đồng đều. Xử lý các nguyên liệu bằng cách làm khô (chẳng hạn như nhiệt độ làm khô HDPE là 80 ~ 100 ℃, thời gian là 2 ~ 4 giờ) để tránh độ ẩm vượt quá 0,05%; thêm 0,5% ~ 1% các chất kích hạt (bột talc, silica) để tăng tính đàn hồi của hỗn hợp nấu chảy và giảm hàm lỏng của mẫu.
- (II) Tối ưu hóa thiết kế khuôn và bảo trì thường xuyên
- Tối ưu hóa cấu trúc đầu khuôn và thùy khuôn: sử dụng các thiết kế dáng nhọn như kiểu đuôi cá và kiểu treo để ngăn chặn sự bít chỗ của hỗn hợp nấu chảy; kiểm soát sai lệch khoảng cách mép khuôn trong phạm vi ± 0,01 mm và kiểm tra và khổ chuẩn định kỳ với các dụng cụ đo kích thước. Tối ưu hóa tỷ lệ nở theo đúng hình dạng sản phẩm. Đối với các sản phẩm thông thường, kiểm soát nó ở mức 1,5:1 ~ 2,5:1; đối với các sản phẩm phức tạp, giảm tỷ lệ nở xuống 1,2:1 trong các khu vực khó để đổ để đảm bảo trạng thái cân bằng là tỉ lệ kéo × tỷ lệ nở = 3 ~
7. Tối ưu hóa hệ thống thông gió và làm mát: thêm các lỗ thoát dạng vòng tròn kích cỡ 0,5 ~ 1 mm ở điểm cao và góc của lỗ khuôn; sử dụng van hình mũ để thông gió cho các sản phẩm lồi sâu; kiểm soát nhiệt độ nước làm mát ở mức 15 ~ 25 ℃ và tốc độ dòng ≥ 2 m/s; thêm ống làm mát ở các khu vực dày tường để đảm bảo sự khác biệt nhiệt độ giữa bề mặt khuôn ≤ 3 ℃. Thường xuyên làm sạch các lỗ thông gió và đánh bóng bề mặt thùy để tránh sai lệch kích thước do mài mòn.
- (III) Tăng cường bảo trì thiết bị và cân chỉnh chính xác
- Bảo đảm sự ổn định của hệ thống xả: kiểm tra định kỳ độ mòn của trục cán và ống xả, cân chỉnh động cơ và hộp giảm tốc để đảm bảo sự biến đổi tốc độ trục trong phạm vi ± 1 r / phút; sử dụng hệ thống kiểm soát vòng tròn để kiểm soát nhiệt độ của mỗi phần của ống, với sự biến đổi trong phạm vi ± 5 ℃. Thường xuyên làm sạch bơm hỗn hợp và tấm lọc để ngăn chặn sự thay đổi áp suất do sự bít tắc; sử dụng đầu khuôn kiểu bình chứa loại có đệm đựng để giảm sự lỏng của mẫu cho sản xuất các sản phẩm lớn.
- Bổ sung áp suất xả khuôn ủ: cài đặt một thiết bị ổn định áp suất chính xác tại đầu nguồn khí để đảm bảo điều chỉnh biến đổi áp suất xả khuôn ủ ≤ ± 0,1 MPa; điều chỉnh tốc độ xả khuôn ủ theo độ dày sản phẩm, sử dụng áp suất thấp và tốc độ thấp cho các sản phẩm có dày tường mỏng và áp suất cao và tốc độ cao cho các sản phẩm có dày tường lớn. Cân chỉnh thời gian xả trước và mức chậm trễ. Đối với các sản phẩm thông thường, thời gian chậm trễ ≤ 0,5 giây; trong môi trường nhiệt độ thấp (< 15 ℃), làm ngắn nó trong phạm vi 0,3 giây.
(IV) Precisely Regulate Process Parameters
- Cân chỉnh hệ thống điều khiển độ dày bức tường: lựa chọn một hệ thống điều khiển độ dày chính xác hơn với hơn 30 điểm (chẳng hạn như Moog, B&R), đặt một hàm điều chỉnh theo các luật phân bố độ dày bức tường của sản phẩm, và tăng trước độ dày mẫu thêm 10% ~ 20% cho các khu vực dễ nhão (vai ổ, đáy bình). Cân chỉnh thường xuyên động cơ servo và cờ lê điện tử để đảm bảo độ chính xác chỉnh sửa khoảng cách mép khuôn ± 0,05 mm, và cho phép đầu khuôn xoay (5 ~ 10 r / phút) để cân bằng mức chuyển động ngang của hỗn hợp.
- Kiểm soát chính xác các tham số nhấn chai: Sử dụng phương pháp đập chai theo từng phần, đầu tiên chỉ đập ở áp suất thấp (0.2~0.3MPa) để tạo vóc bề ngoài đầu tiên cho mẫu, sau đó tiến hành đập chai với áp suất cao (0.8~1.5MPa) để tránh kéo căng quá mức ở nơi chính. Điều chỉnh thời gian đập đầu theo chiều dài của mẫu. Nếu lớp trên dày và lớp dưới mỏng, kéo dài thời gian đập; nếu lớp dưới dày và lớp trên mỏng, rút ngắn thời gian đập.
- Phối hợp các tham số làm lạnh: Điều chỉnh thời gian làm lạnh theo độ dày bề mặt sản phẩm. Thời gian làm lạnh cho chai có bề mặt mỏng là 3~5 giây, còn cho chai có bề mặt dày là 8~12 giây; thời gian làm lạnh cho khu vực có bề mặt dày thêm được kéo dài 20%~30% để đảm bảo sản phẩm đóng chặt hoàn toàn và giảm sự bất đều về độ dày do sự thay đổi quá trình thuỷ hoạt.
(V) Kiểm soát môi trường sản xuất và các yếu tố gây ảnh hưởng
Kiểm soát nhiệt độ trong nhà máy từ 18~25oC để tránh biến động độ trong của nguyên liệu do nhiệt độ cao; cài đặt thiết bị loại bỏ bụi và các thiết bị hấp thụ 충 lực để giảm ảnh hưởng của cát bụi và rung động đến độ chính xác hoạt động của thiết bị. Hằng ngày phải dọn dẹp địa điểm sản xuất để tránh các tạp chất bị lẫn vào nguyên liệu hoặc làm tắc nghẽn các bộ phận của thiết bị.
III. Summary and Notes
Kiểm soát mức ổn định về độ dày vỏ trong sản xuất chai bằng máy đập chai có ống xêp là một công việc toàn diện đòi hỏi tối ưu hóa đa chiều trong các vấn đề như nguồn nguyên liệu, khuôn mẫu, thiết bị, quy trình và môi trường sản xuất. Trong quá trình sản xuất, cần thiết lập một cơ chế kiểm tra thường xuyên để kiểm tra thường xuyên hiệu năng nguyên liệu, độ chính xác khuôn mẫu và các tham số của thiết bị, đồng thời phát hiện và xử lý kịp thời các vấn đề có thể xảy ra; đối với các sản phẩm trong số lượng lớn thì có thể áp dụng phương pháp cân và kiểm tra trực tuyến. Khi sai lệch về độ dày vượt quá ±5%, máy sẽ tự động dừng để điều chỉnh để tránh những mặt hàng không đạt yêu cầu.
Ngoài ra, trình độ của người điều khiển trực tiếp ảnh hưởng đến độ chính xác của việc điều chỉnh các tham số. Nên tăng cường đào tạo chuyên môn để đảm bảo họ nắm được các kỹ năng cơ bản như hoạt động của hệ thống kiểm soát độ dày vỏ và việc điều chỉnh liên kết các tham số quy trình. Cùng với việc quản lý và điều khiển trong chu trình hoàn chỉnh, vấn đề về sự bất đồng về độ dày vỏ có thể được giải quyết một cách hiệu quả, độ ổn định về chất lượng sản phẩm được cải thiện và phí phụ cho nguyên liệu và sản xuất có thể giảm.






