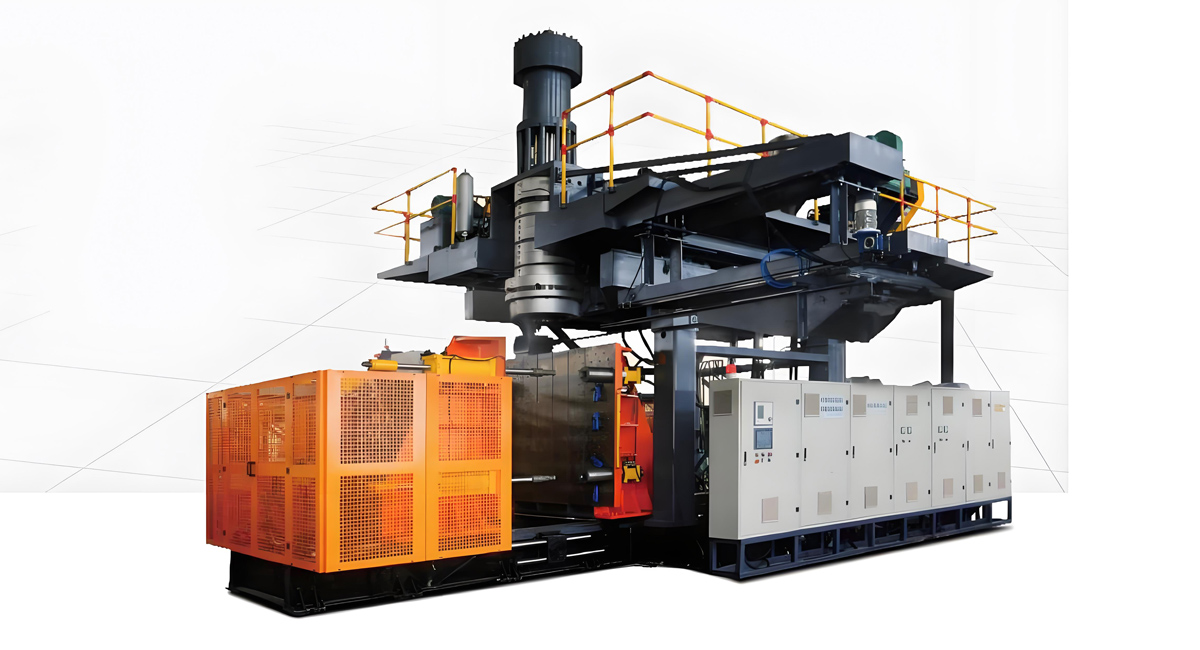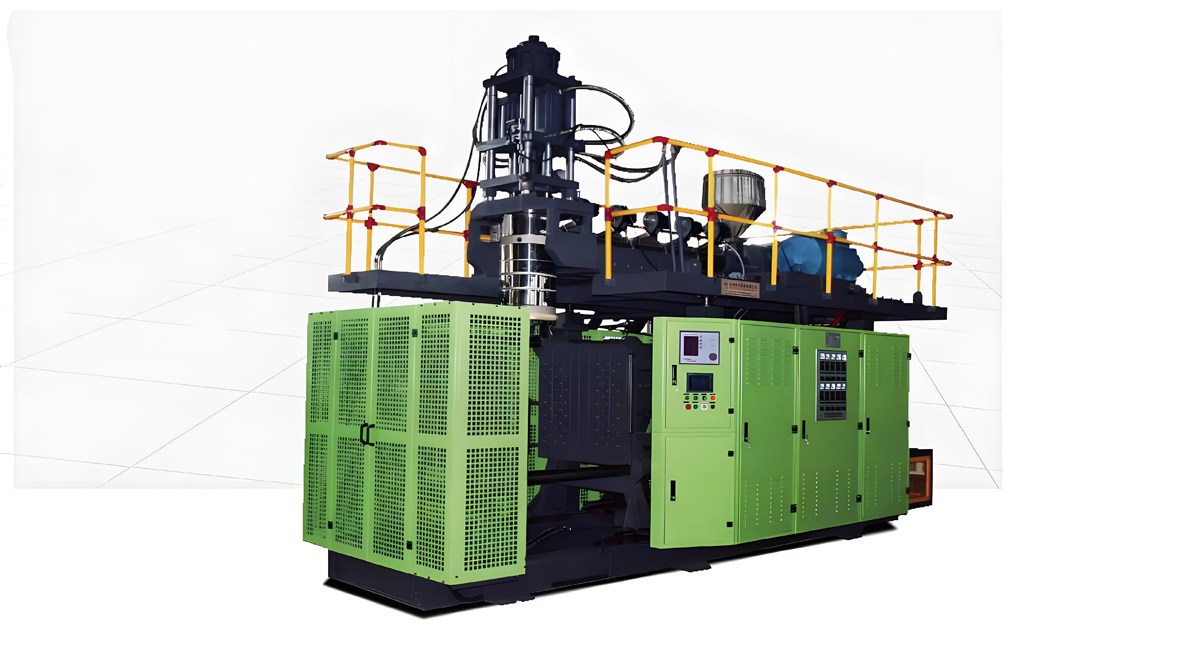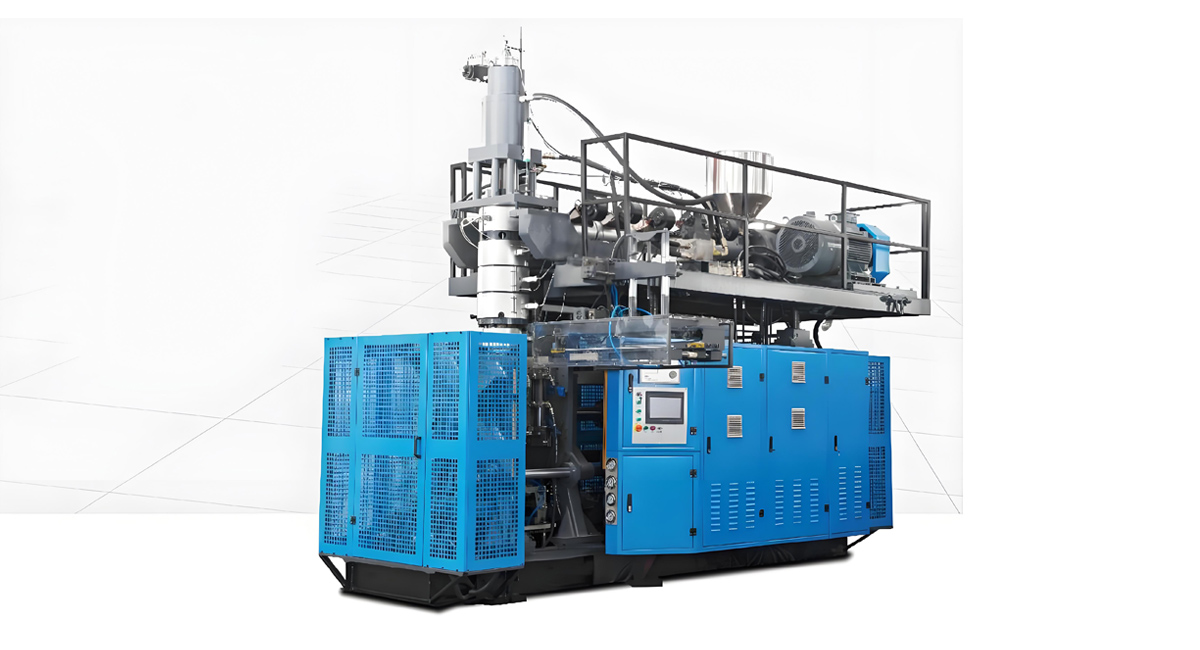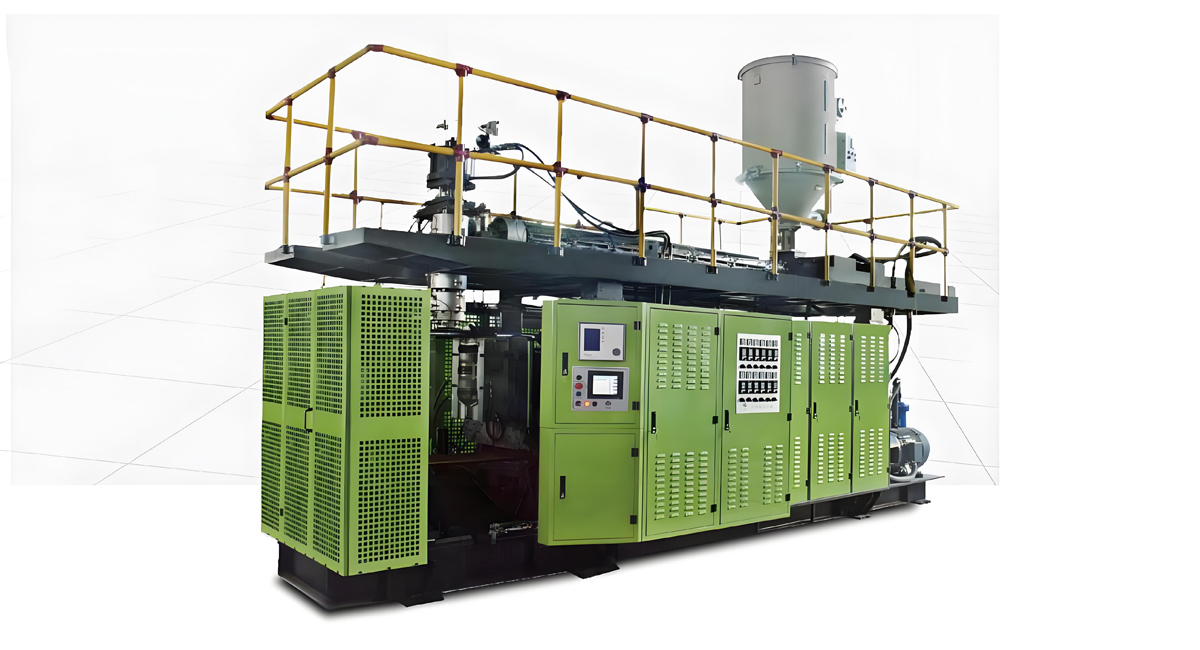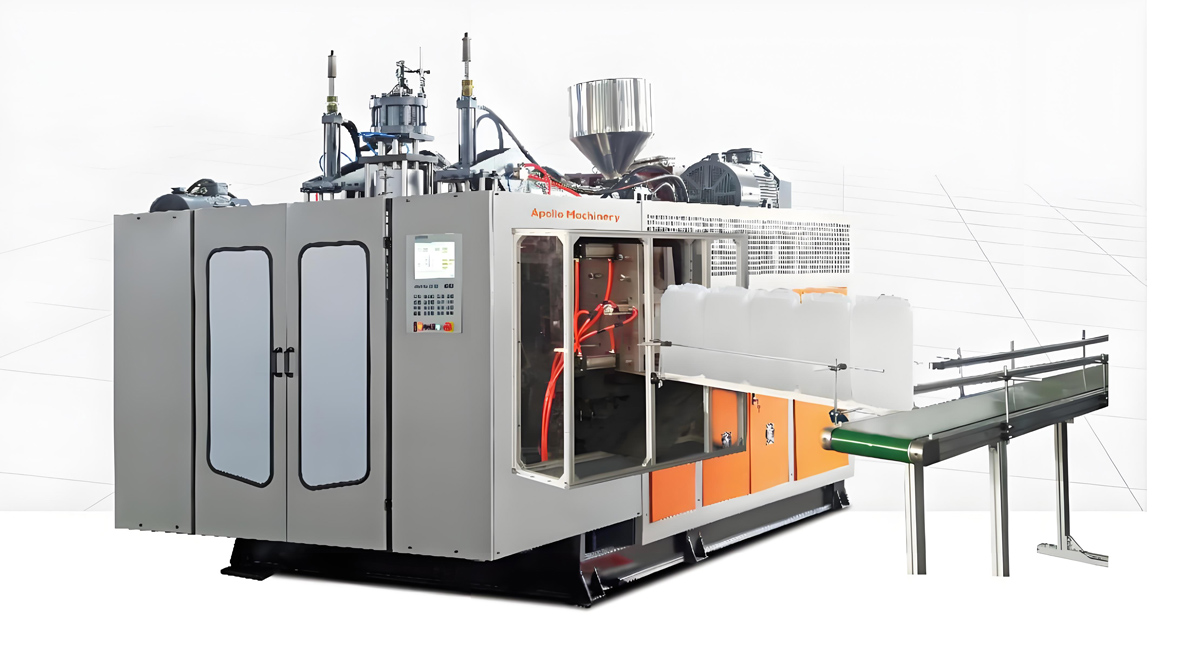
Si vous descendez presque n'importe quelle rue, entriez dans n'importe quelle école ou aéroport, ou si vous vous placez sur le trottoir devant une maison, vous rencontrerez l'un des produits les plus nombreux et les plus importants à l'échelle mondiale des machines à extrusion de moulage par soufflage : les corbeilles à double paroi produites par extrusion et moulage par soufflage, en polyéthylène à haute densité, dont une grande partie est réutilisée. Ces corbeilles à double paroi, accessibles sur chenille, les poubelles publiques, les conteneurs de recyclage à codes de couleur et les bacs à compost pour jardins privés sont massivement produits par extrusion et moulage par soufflage à partir de polyéthylène à haute densité, dont une grande partie est recyclée. C'est l'une des applications les plus importantes et les plus visibles de cette technologie, et elle se situë̂e au centre de thèmes qui touchent tous les êtres humains sur la terre : l'hygiene urbaine, l'économie circulaire, la politique de zéro déchet, et la lutte contre la pollution plastique. Cet article propose une analyse d'application à l'échelle mondiale de la production de corbeilles à double paroi par extrusion et moulage par soufflage, qui couvre les matériaux, le procédé à double paroi, les configurations des machines, la robustesse, le codage des couleurs, l'automatisation et les tendances qui remodelent la gestion municipale et domestique des déchets. Pour les fabricants de corbeilles, les acheteurs municipaux et les fournisseurs d'équipement, la compréhension de ce système de production est la clé des récipients qui survivent pendant des années d'utilisation rude tout en étant emblématiques du message de recyclage qu'ils promulent.
Qu'est-ce qu'une corbeille à double paroi soufflée ?
Une corbeille à double paroi soufflée est tout conteneur creux, généralement en polyéthylène à double paroi, fabriqué par extrusion et moulage par soufflage dont le rôle est de contenir, trier, transporter ou composter des déchets solides. Cette catégorie est plus extensive que la corbeille de cuisine. Les corbeilles sur chenille de cent litres et plus transportent les ordures ménagères et matériaux recyclables vers les camions de collecte. Des bacs publics fixes decorrentent les rues, les parcs, les gares de transport en commun et les campus d'enseignement. Les stations de recyclage à codes de couleur séparent le papier, le plastique, le verre et le métal dans les bureaux et les salles de spectacle. Les bacs à compost et les bacs pour déchets organiques dirigent les restes de nourriture vers les dépôts de déchets. Les corbeilles cliniques et industrielles servent des flux spécialisés. Ce qui les unit, c'est un habitacle creux, sans joint, résistant aux chocs, résistant aux intempéries qui doivent survivre aux chutes, aux impacts, aux UV et aux nettoyages agressifs pendant des années. Et parce que le produit lui-même est en plastique, il est aussi la preuve la plus visible du recyclage dans la vie quotidienne, ce qui explique pourquoi le même secteur industriel qui fabrique les corbeilles en les fabriquant de plus en plus en utilisant le même plastique qu'il recycle.
Pourquoi l'extrusion et le moulage par soufflage sont-ils utilisés pour les bacs ?
Parmi les technologies de formage, l'extrusion et le moulage par soufflage sont les plus adaptés aux grands conteneurs creux et robustes. Les bacs en acier rouillent, s'abîment et sont pénibles à transporter. Le moulage par injection fabrique des pièces rigides, mais ne peut pas produire de grands habitacles creux sans assembler les pièces l'une à l'autre, et le coût d'outillage pour un corps de bac grand est énorme. Le moulage par rotatif fabrique des habitacles creux, mais à des cycles lents et avec moins de contrôle de paroi, ce qui est important lorsque le poids et le coût sont décisifs sur des millions d'unités. L'extrusion et le moulage par soufflage, en extrudant un parison et en le gonflant à l'intérieur d'une double cavité refroidie, produisent un seul habillage en polyethylène parfaitement adhérent avec un contrôle programmable de la distribution de la paroi et une excellente résistance aux impacts, à un coût qui convient aux appels d'offres municipaux. Il peut aussi passer de corbeille de table à chariot sur chenille d'une capacité de deux cent litres sur la même famille de machines. Pour les volumes et les prix des services de gestion des déchets mondiaux, la parfaite adhérence, la résistance aux impacts et un contrôle de la paroi font de l'extrusion et le moulage par soufflage la technologie de base.
L'ampleur mondiale de la demande de bacs
Les bacs à déchets et de recyclage sont nécessaires dans chaque ville, chaque village et chaque maison, et la demande est structurelle et croissante. L'urbanisation concentre les citoyens et leurs déchets, et chaque nouveau quartier a besoin de chariots sur chenille et de bacs publics. Les mandats de recyclage et de diversion des dépôts de déchets, adoptés sur les continents, multiplient le nombre de bacs séparés par ménage, de un à trois, quatre ou plus. Le tourisme, le transit et les événements nécessitent des récipients publics robustes. Les mandats de compostage ajoutent les flux de déchets organiques. Contrairement aux produits électroniques de consommation, les bacs occupent beaucoup d'espace et sont mieux produits près de leurs marchés, de sorte que la capacité est régionale plutôt que concentrée chez un seul exportateur. Cette demande mondiale et décentralisée en fait une application résiliente et stratégiquement importante de la machine, et elle fait du bac l'un des produits les plus essentiels de l'industrie des plastiques pour la santé publique et l'économie circulaire.
Permet de résister à la violence
Les résines utilisées pour les bacs soufflés sont choisies d'abord pour leur robustesse et leur résistance aux intempéries, puis pour leur durabilité. Le polyéthylène à haute densité est le matériau phare car il résiste aux chocs, à l'humidité et à la plupart des produits chimiques ménagers, et c'est le plastique le plus facilement recyclé pour fabriquer des bacs. Pour les bacs publics et de ruâle, le contenu recyclé est désormais une spécification plutôt qu'un bonus, plusieurs programmes exigeant un pourcentage élevé de résine post-consommation ou post- industrielle dans le corps, et certains pays imposent direct un contenu recyclé de 100%. Les peroxydes UV et les pigments sont ajoutés pour que les couleurs restent codées et que la surface ne perde pas son aspect grâce aux rayons ultraviolets, ou ne se décolle ou ne devienne fragile sous le soleil à cause des années d'exposition directe au soleil. La couleur est fonctionnelle, pas cosmétique, car elle encode le flux de déchets, de sorte que les pigments doivent être stables et homogènes. Comme le corps pourrait être recyclé un jour pour fabriquer un nouveau bac, le contrôle de la contamination durant la production est au moins aussi important que les caractéristiques mécaniques (durabilité, résistance), ce qui explique pourquoi les principaux fabricants fonctionnent en recyclage fermé dans le cadre de l'usine.
Le procédé de double paroi par soufflage
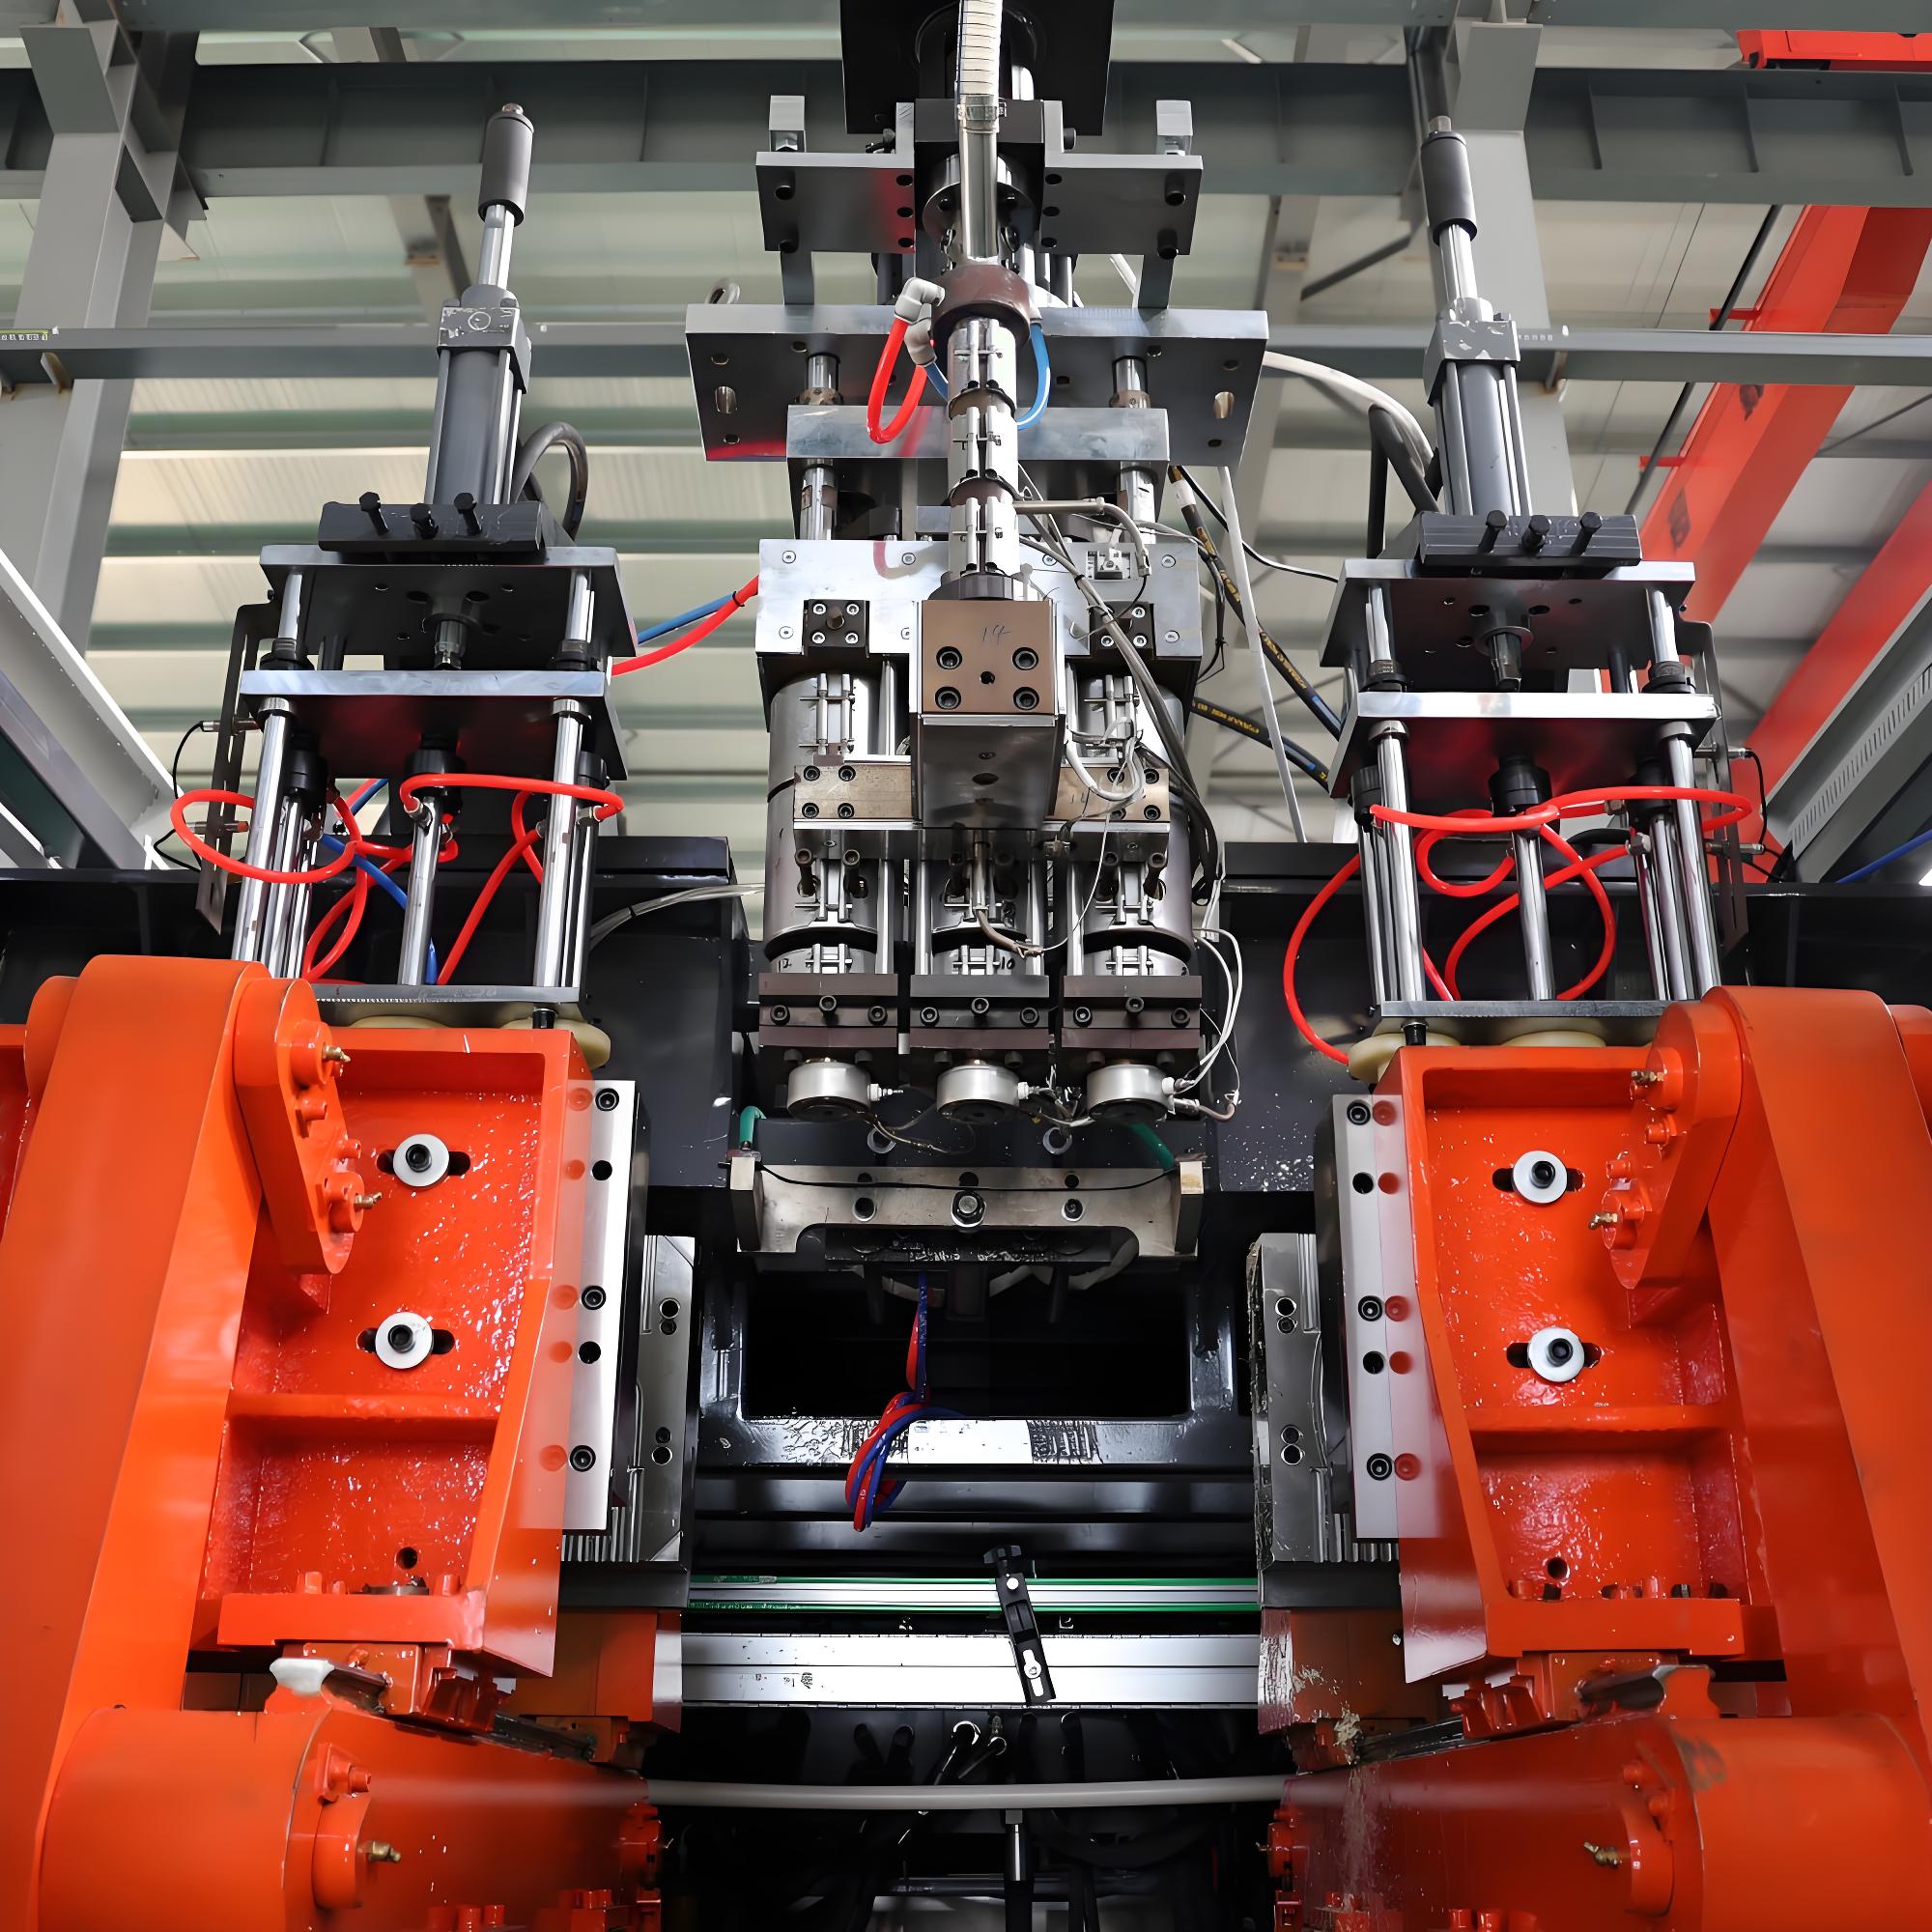
Le procédé plus défi ni de tout le formage est le moulage par soufflage à double paroi. Au lieu d'un seul corps, le parison est gonflé contre une cavité formée pour former deux parois qui se rejoignent sur leur bord, pour donner une chambre rigide et droite, résistant aux enroulements et isolante vis à vis des températures. Le cycle commence par des extrudeurs qui fondent la résine, souvent mélangée à du recyclé, et qui alimentent une tête de matrice qui forme un gros parison ; pour les chariots de rue, une tête accumulateur stocke la fonte et la libère rapidement. Le moule se ferme, serrent les bords, et une tige de soufflage gonfle le parison pour qu'il s'adapte aux deux parois de la cavité. Après le refroidissement, la pièce est éjectée pour la taille, la fixation de la poignée ou de la roue, et le montage du couvercle. Étant donné que le corps d'un bac est volumineux et porteur lorsqu'il est plein, le contrôle de l'épaisseur de la paroi et la soudure de finition sans défaut sont essentiels, et le cycle, mesuré en minutes, intègre le découpage, le montage, et les tests de fuite autour du mouleur.
Configurations de la machine pour les corps de grosse dimension
Les fabricants de contenants choisissent l’architecture de la machine en fonction de la taille du corps, du volume annuel et du mélange de produits. Les machines à extruder continue tête accumulateur dominent les chariots à roues de grande dimension, car elles donnent la masse et la vitesse de parison nécessaires à ces pièces. Les configurations à navet et à moulinet multiplient la capacité de production en exécutant plusieurs matrices par machine, ce qui aide les fabricants à répondre aux flambées saisonnières des déploiements municipaux. Les grandes plaques et la grande force de serrage maintiennent les matrices à grande taille contre la pression interne. Étant donné que les programmes de production de contenants durent des années et que les volumes sont énormes, les fabricants de machines accordent une attention particulière à la durabilité, à la conservation des recettes et à la reproductibilité, et les lignes modernes intègrent le déflachage, la soudure des poignées, l’insertion des roues et des axes ainsi que l’impression dans une seule cellule autour du moule à souffler. Pour les corps à double paroi, le moule et les outils de parison sont conçus pour former deux parements de manière fiable, une compétence spécialisée chez les fournisseurs de machines qui distingue les mouleurs de produits de base des producteurs de contenants qualifiés.
Programmation du parison pour le poids et le coût
Le moteur économique des contenants soufflés est la programmation du parison. Un contrôleur modifie l’écartement du moule et l’épaisseur du parison le long de sa longueur pour faire atterrir le matériau là où se concentre la contrainte, par exemple le long de la jante, de la base et des bosses de poignée, tout en épurant sur les murs larges et plats pour économiser la résine et le poids. Sans une programmation soignée, un corps de chariot serait épouvantablement épais pour éviter les endroits moins épais, ce qui gaspillerait des kilogrammes sur chaque unité et eleverait le coût et les émissions de carbone. Avec cela, la même résistance et la même résistance à l’impact sont obtenues avec un poids moindre, et les économies semultiplient sur des millions de contenants par an. La gestion des recettes stocke le profil de parison par taille de conteneur, permettant de modifier rapidement et de façon reproductible entre des familles de produits. Pour les grands contenants de chariot où l’uniformité des murs régit tant la durabilité que le coût, la précision de la programmation est la capacité la plus importante sur laquelle une ligne de production peut investir.
Épaisseur des murs, rigidité et empilage
Un conteneur soufflé gagne en rigidité grâce à sa géométrie à double paroi, laquelle résiste beaucoup mieux à la déformation que la seule paroi. Les concepteurs équilibrent l’épaisseur des murs, les rayons des coins et la structure de la base pour atteindre un classement de charge cible, la marge qui permet à un conteneur complet de survivre à l’empilage, à l’inversion et à l’écrasement par les engins de ramassage. Puisqu’un chariot placé sur le bord de la route qui se divise ou un conteneur public qui s’écrase crée un désordre et augmente le coût, la réserve de rigidité est un facteur de sécurité conçu à l’avance, et non une après-journée. Le fait de réussir cet équilibre distingue un conteneur fiable d’un conteneur défaillant, et il est un critère clé lorsque l’on qualifie une ligne de production pour le service municipal. La géométrie d’empaillage et d’empilage est conçue de manière à ce que les contenants vides soient expédiés et stockés de manière dense, ce qui diminue silencieusement les coûts de fret et d’entrepôt dans toute la chaîne de valorisation.
Durabilité contre les UV, le temps et le nettoyage
Les conteneurs affrontent probablement l’un des styles de vie extérieurs les plus durs de biens soufflés : un ensoleillement continu, la pluie et le gel-serrage, le chauffage et l’abus mécanique provoqué par le ramassage et l’utilisation publique. Le polyéthylène résiste à l’humidité et la plupart des déchets chimiques, mais les UV attaquent la chaîne polymérique si elle n’est pas stabilisée, entraînant un dépoussièrage de la surface et une embrittlement finale. La résistance aux fissures est importante où les couvercles se fissurent et les arbres s’installent. Les conteneurs sont également nettoyés à sec et lavés à l’aide de produits chimiques de plusieurs fois, de sorte que la couleur reste figée et l’intégrité de la surface doit résister à un service agressif. Les fabricants valident la durabilité contre les intempéries au moyen d’un vieillissement accéléré à l’UV et au thermique, et les fournisseurs de renom publient la durée de vie prévue. Puisqu’un conteneur qui se fend dans la rue crée des déchets et des risques d’hygiène, la validation de la durabilité est une étape incontournable dans la production de conteneurs, et c’est pourquoi les adjudications municipales spécifient des exigences minimales en matière d’épaisseur des murs et de stabilisateurs.
Couvercles, roues, pédales et intégration du système
Un conteneur à déchets est rarement un corps nu ; il devient un système à travers des éléments d’emboîtement. Les couvercles articulés et clipables empêchent les intempéries, les parasites et les odeurs. Les roues et les arbres roufent les chariots lourds en blocs de roulement qui peuvent être déplacés par un seul ouvrier. Les pédales à pied fournissent une ouverture sans mains pour la hygiène. Les rebords verrouillables ou compatibles avec le verrouillage supportent le paiement au fur et à mesure et le ramassage sécurisé. Puisqu’elles subissent les plus fortes contraintes, ces éléments doivent être situés dans des régions à mur épais et moulés ou soudés avec soin pour éviter les voies de fuite ou les taraudages. Concevoir le conteneur et ses éléments comme un système intégré, plutôt que d’entailler des pièces à l’issue, est ce qui distingue un conteneur fiable d’un conteneur défaillant, et il est un critère clé lors de la qualification d’une ligne de production pour un service municipal exigeant où une roue cassée bloque toute la route.
Applications de ramassage municipal et sur le bord de la route
Le ramassage sur le bord de la route municipal est le plus important moteur de la soufflage des conteneurs, et sa croissance est une histoire de politique environnementale. Les chariots roulants transportent les ordures ménagères, les déchets recyclables et les déchets organiques vers des camions automatisés, améliorant l’hygiène et la sécurité des travailleurs tout en augmentant les taux de compostage. Les villes qui étendent le recyclage multi-fractions multiplient les chariots par maison, et les commandes se font dans des volumes d’adjudication énormes. Puisqu’un conteneur qui fuit, se divise ou obstrue un bras de ramassage, ces produits constituent une infrastructure pour la santé publique et les objectifs climatiques. Les fabricants qui font appel aux municipalités pondèrent les murs uniformes, les couvercles colorés, la durée de vie UV et la fourniture rapide de grandes quantités au cours des saisons de déploiement, et l’expansion mondiale du secteur, depuis les villes en émergence jusqu’aux programmes de rétroconversion mûrs, constitue le vent d’appui les plus forte au sein de la soufflage de conteneurs dans le monde entier.
Espace public et conteneurs de rue
Les conteneurs publics constituent une catégorie distincte et essentielle. Les conteneurs de rue, de parc, de transport en commun et de campus doivent résister au vandalisme, aux intempéries et à l'utilisation incorrecte, tout en étant faciles à vider et à nettoyer. Beaucoup d'entre eux sont montés sur mur, dotés d'une capote ou conçus pour empêcher toute déversement inapproprié et l'accès des insectes. Étant donné que ces produits affectent l'hygiène publique et l'apparence de l'espace partagé, ils sont conçus selon des normes robustes, souvent spécifiées, et leurs couleurs et leur étiquetage indiquent le flux des déchets. Les fabricants documentent la résistance aux chocs, la résistance aux décolorations et la facilité d'entretien, et les conséquences d'un défaut, telles qu'un conteneur public éclaté ou un liner colmaté, font de la qualité une question non négociable. Pour les fournisseurs, la fourniture de conteneurs dans l'espace public est un marché défendu, doté de spécifications, plutôt qu'un jeu de prix pur, et récompense les producteurs qui contrôlent la qualité du corps et des accessoires.
Composteurs et conteneurs de déchets organiques
Les composteurs et les conteneurs de déchets organiques sont une catégorie en croissance rapide, car les villes et les ménages détournent des déchets alimentaires vers le sol plutôt que vers les déchetteries. Ces conteneurs doivent résister à l'humidité, à l'activité microbienne et souvent au contact du sol, tout en restant suffisamment légers pour pouvoir être manipulés. Les récipients à compost domestiques, les chariots à déchets organiques posés sur le trottoir et les contenants de collecte communautaire se basent tous sur la même coque monomatière en polyéthylène résistants aux produits chimiques. Étant donné que les déchets organiques sont humides et odorants, la conception de la calotte et du drainage est plus importante que pour le recyclage secs. Les producteurs insistent sur l'étanchéité, la durée de vie en UV et la compatibilité avec les environnements de compostage, et l'expansion de la catégorie est directement liée à la politique climatique et de diversion des déchetteries. Pour une industrie des conteneurs souvent scrutée dans le débat sur les plastiques, le conteneur de déchets organiques est une contribution concrète à la gestion des déchets circulaires et à faible émission.
Recyclage, codage de couleur et circularité
Les conteneurs sont à la première ligne du débat sur le recyclage, et cela fait de la circularité une tendance déterminante pour la catégorie. Étant donné que la plupart des conteneurs sont en polyéthylène unique-matière, ils sont facilement recyclables en fin de vie, et la résine reconditionnée réintègre les mêmes corps qui la collectent, closant le cercle au sein de l'usine. Les principaux producteurs spécifient une haute teneur en matière recyclée post-consommation dans le corps du chariot en conservant les performances intactes, et les couvercles codés par couleurs indiquent le flux concerné. Les programmes de collecte à la demande et de reprise collectent les conteneurs en fin de vie avant qu'ils ne deviennent des déchets. Pour un produit parfois critiqué lors du débat sur les plastiques, démontrer qu'un conteneur est recyclable, bien âgé et fabriqué avec de la matière réutilisée est un argument puissant, et cela récompense les producteurs qui contrôlent précisément la qualité de la résine et de la contamination plutôt que de poursuivre la matière première la moins coûteuse.
Contrôle de la qualité et tests
Les conteneurs soufflés exposent sérieusement les fluctuations de processus car un défaut entraine des fuites, des déchirures ou des routes de collecte bloquées. Les tests de chute et d'impact vérifient si un corps plein ou vide résiste à la manipulation et à la compression du camion. Les tests de charge et de stacking vérifient la rigidité et la réserve des murs. Les tests de rotation des roues, des paliers et des pédales simulent des années d'utilisation. Les vieillissements accélérés en UV et thermiques prévoient la durée de vie. La cartographie de l'épaisseur des murs vérifie si aucune section ne tombe en dessous de la spécification, particulièrement le long des références et des bases. La réponse appropriée à tout défaut est de l'aborder comme une donnée de processus, de l'identifier en fonction d'un paramètre contrôlable, par exemple le programme de verres, la température de fusion ou le moment de soufflage, et de corriger la cause plutôt que de réparer les pièces individuelles, ce qui ne fait que masquer un problème systémique qui se reproduira sur la prochaine production de milliers de pièces.
Défauts et dépannage
Plusieurs défauts se reproduisent dans les programmes de conteneurs, et chacun pointe vers une cause contrôlée. Les murs minces à l'assise ou aux bords indiquent un programme de verres médiocre et présentent un risque de déchirure ou de déformation sous charge. La faiblesse à la ligne de soudure ou à la trappe indique une température non uniforme ou une pression de soufflage insuffisante et est dangereuse sur un corps porteur. Les lignes de séparationчными ou lasées reflètent des problèmes d'outils ou de serrures et peuvent blesser les manipulants ou coincer les sacs. Les marques d'assiette ou les coups courts indiquent des problèmes de matière ou de température. Les bulles, les gels ou la contamination indiquent des problèmes de résine ou d'environnement, et la contamination est très grave lorsque le corps est destiné à un reconditionnement en circuit fermé. La réponse disciplinée est de stabiliser le programme de verres, de vérifier la température de fusion et la pression de soufflage, et d'inspecter l'outillage selon un calendrier, car un conteneur qui tombe en défaut en service crée un risque d'hygiène et de perturbation de la collecte.
Automatisation et Industrie
0
Choisir la bonne machine pour un programme de conteneurs Domaine d'application Atteindre les objectifs de triage à la source, respecter la législation environnementale, garantir un niveau de service optimal pour les usagers et minimiser les coûts, tous ces éléments contribuent à définir le programme de conteneurs qui convient à votre ville. Définissez le mix des produits : petits conteneurs pour bureaux, contenants publics de taille moyenne ou chariots à roues de 200 litres, puis définissez le volume annuel et les marchés cibles. Définissez d'abord les parties les plus importantes et les plus petites, ainsi que la production maximale de l'année, puis adaptez l'architecture de la tête d'accumulateur, le nombre de cavités ou de moules, la force de serrage et la taille de la plaque selon les cibles. Déterminez l'automatisation et l'intégration ultérieure à partir des coûts de main-d'oeuvre et des attentes de spécification. Vous devrez aussi vérifier la compatibilité des matériaux pour votre stratégie de contenu recyclé, de regrindage et de codification par couleur. Assurez-vous de la résolution du contrôle du modèle, de la possibilité de formulaire à double paroi et des tests en aval, tels que les vérifications de chute et du cycle des roues. Insistez sur les installations de référence à la même échelle de conteneur et sur l'assistance locale en matière de pièces de rechange, car une ligne de conteneurs immobilisée pendant un lancement municipal peut entraîner la rupture d'un contrat public. Enfin, modèlez le coût total par unité d'une production conforme et durable, plutôt que de comparer les prix des machines. La bonne machine vous fournira des conteneurs, à votre volume, de qualité et de durée, au coût le plus faible durable.
Le choix d'une machine commence par l'assortiment de produits : bassins de bureau de petites tailles, conteneurs publics de taille moyenne ou chariots roulants de deux cents litres, puis le volume annuel et les marchés cibles. Déterminez d'abord les corps les plus grands et les plus petits ainsi que la production saisonnière maximale, puis adaptez l'architecture du capteur, le nombre de cavités ou de moules, la force de serrage et la taille de la plaque au marché cible. Déterminez l'automatisation et l'intégration en aval en fonction des coûts de main-d'œuvre et des attentes vis-à-vis des spécifications. Vérifiez la compatibilité des matériaux pour votre stratégie en matière de contenu recyclé, de regrind et de colorisation. Vérifiez la résolution du contrôle du matricage, la capacité à deux parois ainsi que les tests en aval, notamment les contrôles de chute et de circulation des roues. Insistez sur les installations de référence à la même échelle des bassins et sur le soutien local en matière de pièces de rechange, car une ligne de bassins arrêtée pendant une mise en service dans la collectivité pourrait entrainer la rupture d'un contrat public. Enfin, modélisez le coût total par unité de production conforme et durable, plutôt que de comparer les prix de tête des machines. La machine adéquate fournit vos bassins, à votre volume, robustes et cohérents, au coût le plus bas et durable.
Exigences de sécurité et fonctionnelles
La sécurité des bacs est conçue, non inspectée. La conception structurelle maintient l'épaisseur de la paroi et la géométrie dans des limites qui permettent de supporter les chutes, la compacité et l'empilement. Les couvercles et les charnières doivent fonctionner de manière sécuritaire pendant leur durée de vie indiquée. Les roues et les axes doivent supporter les charges exigées sans risquer de se déraciner. Dans les bacs publics, la résistance aux tampons et les bords sûrs protègent les utilisateurs. Puisque la défaillance d'un bac peut blesser un travailleur, laisser circuler des déchets ou perturber une route de collecte, les producteurs documentent les limites de conception et les instructions d'utilisation, et les principaux fournisseurs fournissent un soutien en matière de spécifications et d'installation, plutôt que simplement de vendre un corps. Pour les flux de déchets cliniques ou industriels, des exigences supplémentaires de confinement et d'étiquetage s'ajoutent, et le bac devient un élément d'une chaîne de manipulation réglementée, plutôt qu'un simple conteneur.
Paysage réglementaire
La production de baquets est façonnée par un patchwork de normes et de politiques qui varient en fonction de l'utilisation et de la région. Les achats des collectivités municipales précisent souvent la content non recyclée, la couleur codée, les dimensions et les exigences minimales en matière de résistance. Les réglementations relatives aux déchets et au recyclage fixent des objectifs de reclassement qui encouragent la demande de modèles à plusieurs flux. Les règles relatives aux déchets chimiques et aux déchets biologiques ajoutent des exigences en matière de confinement et d'étiquetage. Les réglementations relatives au recyclage et aux plastiques imposent d'autres exigences en matière de contenu et de valorisation à la fin de la vie utile. Étant donné que certains modèles de baquets peuvent être commercialisés dans différentes régions, les grands fournisseurs se conforment aux normes les plus strictes et maintiennent la documentation demandée par les auditeurs. Pour les producteurs, la réglementation constitue un préalable à la commercialisation, et c'est pourquoi le moulage par soufflage des baquets nécessite davantage de ressources de conformité que les contenants industriels en général, tout en rémunérant les fournisseurs qui peuvent justifier des compétences en matière de durabilité circulaire.
Comparaison des contenants moulés par soufflage avec les alternatives.
Pour comprendre les contenants moulés par soufflage, il faut les comparer aux alternatives. Les contenants en acier soudés sont connus, mais rouillent, s'usent et sont difficiles à transporter. Les contenants moulés par injection peuvent être rigides, mais ils ne peuvent pas produire de corps creux sans soudure et présentent des coûts d'outillage élevés pour les grands modèles. La moldeuse rotative permet de fabriquer des contenants creux de grandes dimensions, mais à un rythme lent et avec un contrôle de parois moins précis, ce qui est important pour les volumes municipaux. Le polyéthylène moulé par soufflage présente l'avantage d'offrir un contenant creux léger, exempt de soudures, résistant aux rayures, doté d'un contrôle programmable des parois et d'une rigidité double paroi, produit en quantité municipale. Le choix de la technologie adéquate dépend du volume, de la taille, des besoins en durabilité et des coûts totaux, et ne peut pas être décrit comme une technologie la mieux adaptée à un domaine particulier. Toutefois, pour les conteneurs de rue et les contenants publics courants, la soupline par extrusion est le choix incontestable.
Applications par secteur
Les bacs moulés par soufflage servent un ensemble de secteurs inhabituellement large, c'est pourquoi la demande mondiale est significative et résistante. Les municipalités utilisent des chariots roulants et des poubelles publiques pour la collecte et l'hygiène à une échelle gigantesque. Les programmes de recyclage utilisent des conteneurs codés par couleurs pour enseigner et appliquer le tri. Le compostage utilise des chariots et des récipients pour les déchets organiques dans le cadre d'objectifs climatiques. Le commerce et les transports utilisent des bacs pour les bureaux, les aéroports et les stations. La santé et l'industrie utilisent des récipients spécialisés pour des flux contrôlés. Chaque secteur ajoute sa propre norme au besoin structurel commun, mais tous se basent sur le même ADN de la fabrication : du polyéthylène sans soudure, le moulage par souffle précis et un contrôle de qualité rigoureux. Cette large diffusion signifie qu'une seule plateforme de moulage par soufflage peut servir de nombreux programmes de gestion des déchets, stabilisant l'utilisation des capacités pour les producteurs à travers les variations saisonnières et régionales dans les achats.
Erreurs courantes dans la production de bacs
Plusieurs erreurs se répètent dans les programmes de lamination. Un investissement insuffisant dans le contrôle du film entraîne les économies de poids et de coût les plus faciles chez un opérateur de grande taille. L'ignorance de la répartition des parois à l'extrémité des roues et en bas de la cage entraîne des ruptures ou des déformations sous charge. Le traitement des moules comme des marchandises rentre dans le champ de la dissimulation et des séparations faibles compromettant les raccords. Le saut ou le manque d'échantillonnage lors des tests de chute et de cycle de la roue exposent l'entreprise à des risques sur un conteneur à vocation cruciale. L'ignorance de la stabilisation par UV et la cohérence de la résine altèrent la durabilité à long terme. Le fait de permettre la contamination dans le recyclage à circuit fermé compromettra les allégations en matière de contenance recyclée. L'absence de documentation des recettes et de la traçabilité des matériaux rend les vérifications et les retraits plus difficiles. Le manque de spécification dans l'automatisation invite des problèmes de main-d'œuvre et de cohérence à des volumes de production qui sont soumis à des municipalités. Chacune de ces erreurs peut être évitée avec une ingénierie disciplinée, et leur absence est souvent la différence entre un programme de lamination rentable et conforme et une source chronique de rebut, de défaillances sur le terrain et d'escalade de la part des clients.
Une étude de cas sur l'allégement du poids et la circularité
Pour illustrer l'aspect économique, supposons que le fabricant de chariots sur roulettes applique un programme de rationalisation de l'état d'usinage pour réduire l'épaisseur de la paroi à partir d'une section lourde uniforme à un profil programmé qui ne s'épaissit que le long des jantes, des bases et des bossages des poignées. À l'échelle de millions de chariots par an, même une simple réduction du poids par unité retire une importante quantité de résine de la chaîne d'approvisionnement et réduit le coût des matériaux, à condition que les tests de chute et de charge soient toujours passées avec marge. Combiné à un corps en matière recyclée à forte teneur en matières régénérées et à un programme de récupération des quantités quittées avant qu'elles ne deviennent des déchets, le fabricant transforme un récipient de base en un produit efficace et circulaire. L'investissement consiste principalement dans la possibilité de contrôler l'état d'usinage et dans une offre de matières régénérées qualifiées, qui se rentabilisent par les économies de matériaux et la préférence de la marque. Si l'on multiplie ce raisonnement à l'échelle d'un déploiement généralisé de la collecte, le contrôle de l'épaisseur de la paroi devient l'une des actions les plus rentables disponibles, ce qui explique pourquoi les principaux fabricants de moudons d'extrusion investissent maintenant dans cette technologie.
Questions fréquemment posées
Pourquoi beaucoup de bases sont glissées ? Parce que le procédé produit des récipients creux, sans soudures, légers, résistants aux bosses et avec un contrôle programmable de l'épaisseur de la paroi, à faible coût, idéaux pour les chariots, les poubelles publiques et les récipients de compostage. Les bassins glissés sont-ils recyclables ? Oui, la plupart sont en polyéthylène monomatière, facilement recyclable et souvent fabriquées avec du contenu en matières régénérées post-consommation. La durée de vie de la base est-elle limitée ? Avec une stabilisation et une installation appropriées, les bases en polyéthylène servent pendant de nombreuses années à l'extérieur et plus longtemps lorsqu'elles sont protégées. Pourquoi les couleurs des bassins sont-elles importantes ? La couleur encode le flux des déchets, donc les couvercles stables et codés enseignent aux citoyens à trier. Une base peut-elle être trop légère ? Oui, si elle est sous-pondérée, elle se déforme ou se fend, de sorte qu'il faut alléger sans réduire l'épaisseur de la paroi partout.
Conclusion
Les bassins d'écoulement et de recyclage glissés constituent l'un des produits les plus significatifs de la machine à mouler par extrusion, formant solidement la base de l'hygiène dans les espaces publics, de la récupération des matières résiduelles, du compostage et de la promesse visible d'une économie circulaire dans la vie quotidienne. De la rigidité double paroi et du contrôle de l'état d'usinage à la durabilité UV, au tri codé par couleur, aux chariots sur roulettes, à l'hygiène dans les espaces publics, à la récupération des matières résiduelles organiques, aux corps en matière recyclée et à la récupération des bassins en fin de vie, le système de production est mature mais en constante évolution. Pour les fournisseurs et les acheteurs, le succès consiste à ajuster la machine et l'outillage à la gamme de produits et au volume municipal, à concevoir les conteneurs pour avoir un impact et une réserve de paroi, à contrôler la distribution de la paroi pour économiser du poids et des coûts, et à choisir des partenaires qui soutiennent la ligne au cours des saisons de déploiement et des contrats de collecte. À mesure que l'attention mondiale sur l'hygiène, le climat et la circularité des plastiques s'intensifie, la capacité de l'industrie des bassins à fournir des récipients robustes, cohérents et réellement recyclables déterminera son prochaine décennie, et la machine à mouler par extrusion demeurera au centre de cette histoire essentielle.