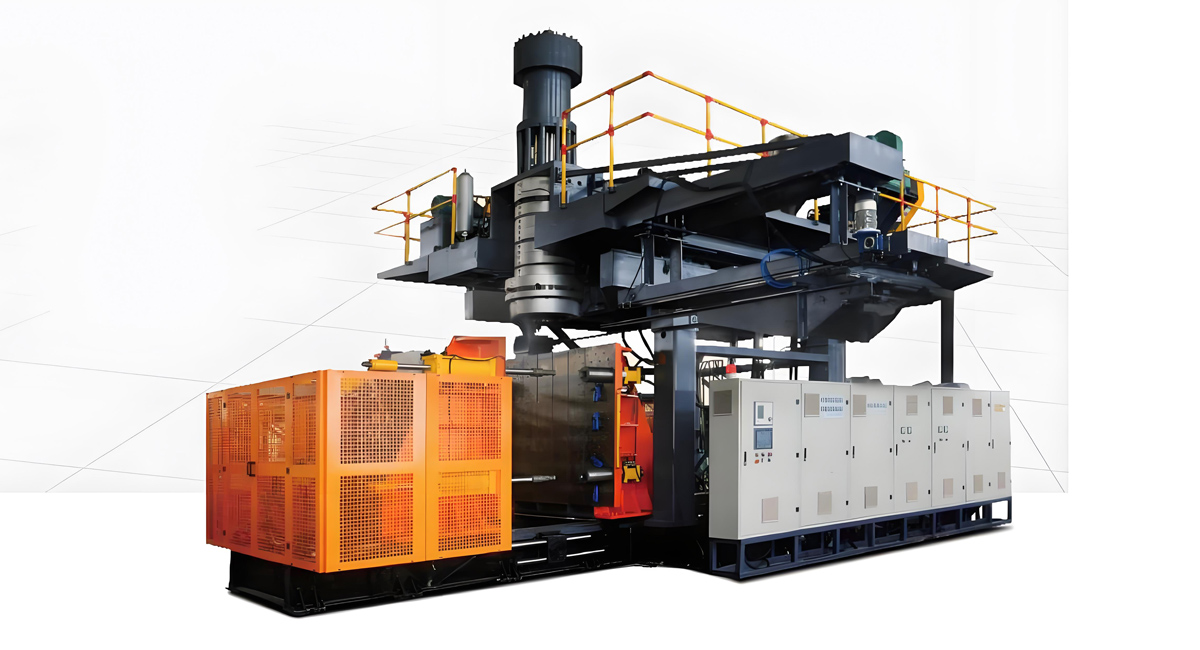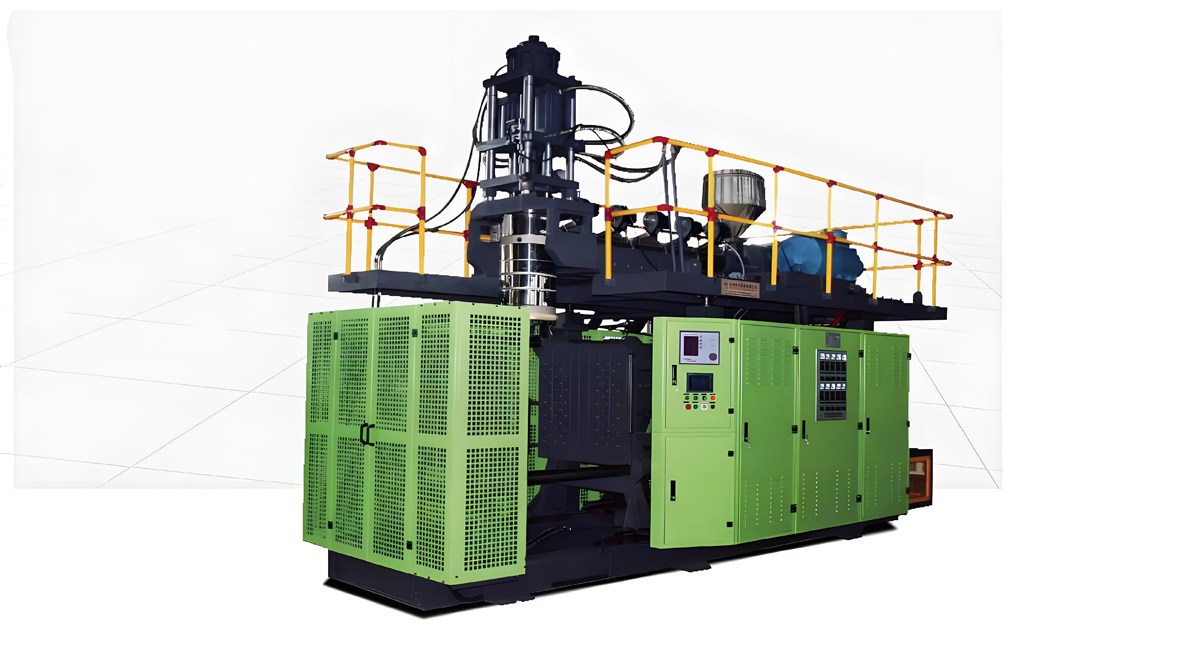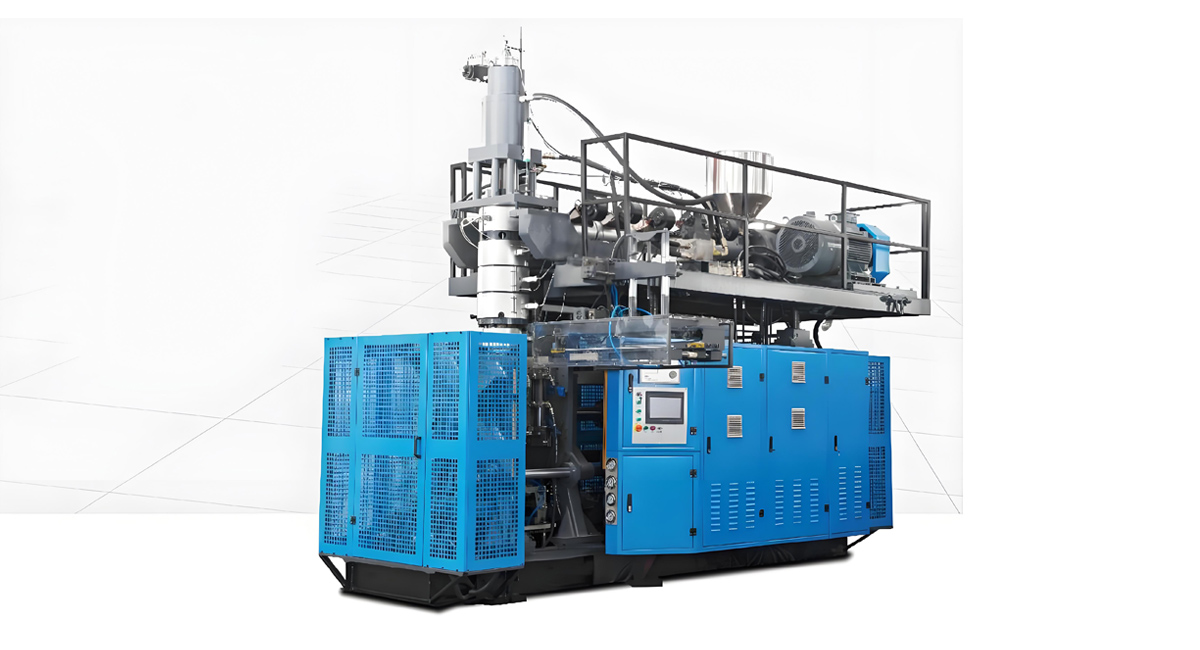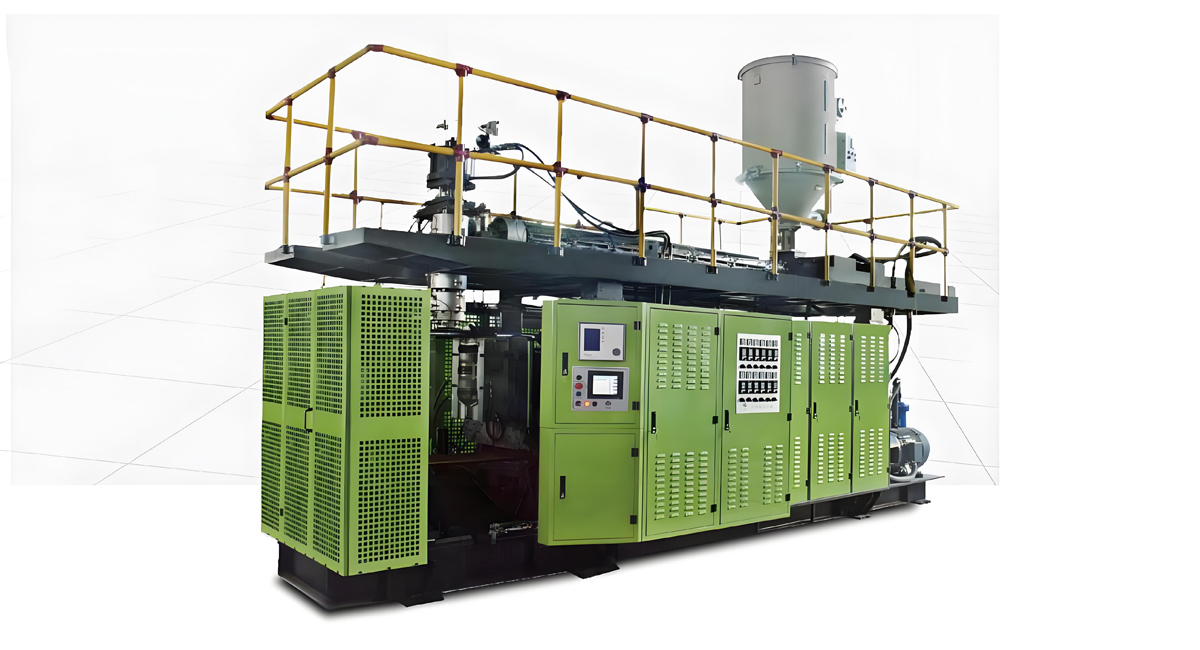
Lorsque vous entrez dans une salle d’hôpital, un centre chirurgical ou une clinique vaccinale, vous êtes entouré d’un type de produit en polymère que la plupart des patients ne nomment pas, mais qui est indispensable dans la médecine moderne : les produits médicaux et pharmaceutiques moulés par soufflage. Les flacons de liquide pour perfusion intraveineuse, les composants de thérapie respiratoire, les réservoirs stériles d’irrigation et d’alimentation entérale, les fioles de réactifs à usage unique, ainsi que les housses de dispositifs à usage unique sont faits en grande partie par le moulage par soufflement à partir de polymères de catégorie pharmaceutique. Ce procédé est l’une des applications les plus exigeantes et les plus vitales du système de moulage par soufflement, et il se trouve au cœur des préoccupations mondiales qui touchent chacun de nous : l’accès aux soins de santé, le vieillissement de la population, la préparation aux pandémies et la sécurité des dispositifs médicaux à usage unique. Cet article propose une analyse mondiale de la production de produits médicaux et pharmaceutiques sur des machines de moulage par soufflement, qui aborde les matériaux, les exigences de processus propre, la configuration des machines, la conformité aux réglementations et à la biocompatibilité, le contrôle qualité, la durabilité, l’automatisation et les tendances qui remodelent les plastiques médicaux. Pour les fabricants de dispositifs médicaux, les fabricants sous-traitants et les acheteurs d'équipement, la compréhension de ce système de production est la clé pour la mise sur le marché de produits de santé conformes, stériles et abordables à l'échelle mondiale.
Quels sont les produits médicaux et pharmaceutiques moulés par soufflement ?
Un produit médical ou pharmaceutique moulé par soufflement est tout item plastique creux, formé par le moulage par soufflement, qui entre en contact ou contient un médicament, un liquide ou une substance biologique destinés au diagnostic, au traitement ou à la prévention des maladies. La catégorie est beaucoup plus extensive qu’un simple flacon. Les flacons de liquides pour perfusion intraveineuse déversent du sérum physiologique, du dextrose et des médicaments directement dans la circulation sanguine. Les flacons d’irrigation lavent les plaies et les cavités corporelles pendant les opérations chirurgicales. Les récipients d’alimentation entérale livrent de la nutrition aux patients qui ne peuvent pas avaler. Les composants de thérapie respiratoire, tels que les réservoirs de nébuliseur et les chambres d’humidification, délivrent des médicaments sous forme d’aérosols dans les poumons. Les fioles de réactifs de diagnostic et les fioles de lavage soutiennent les laboratoires et les examens sur le lieu de l’HCA. Les coques de dispositifs à usage unique enferment les outils qui ne doivent jamais être réutilisés. Ce qui les unit, c’est une géométrie concave, continue, sans fuite, contrôlée en matière de contaminants qui doit rester stérile ou propre jusqu’au moment de l’utilisation, c’est pourquoi le moulage par soufflement est préfacé à l’injection de moulage avec des soudures ou le verre, dans les quantités et la pureté que requiert la santé.
Pourquoi le moulage par soufflement pour les produits médicaux ?
Parmi les technologies de formage, le moulage par soufflement est le mieux adapté aux pièces médicales creuses, continues, sans fuite et contrôlées en matière de contaminants. Le verre est fragile, lourd et la casse pose un risque de coupures dans les établissements cliniques. L’injection de moulage n’arrive à former un item creux qu’en soulevant deux moitiés et la ligne de soudure est un éventuel levier de fuite et une voie de particules que les spécifications médicales punissent. Le moulage par soufflement, consistant à extruder un parison et à l’enfler à l’intérieur d’une cavité refroidie et propre, fabrique une coque continue, sans joint interne, offrant une grande clarté lorsque cela est nécessaire, et un contrôle des parois efficace. Il permet également de passer économiquement de petits flacons de lavage à des récipients d’infusion de plusieurs litres sur la même famille de machines. Pour les soins de santé, où une fuite ou un contaminant dans une ligne IV peut nuire à un patient, l’intégrité continue du moulage par soufflement n’est pas une commodité mais une exigence de sécurité, et c’est pourquoi la technologie établit le maillage des emballages médicaux.
L’échelle mondiale de la demande de produits médicaux
Les produits médicamenteux et pharmaceutiques mouillés par soufflement sont nécessaires sur tous les continents et la demande est structurelle plutôt que cyclique. Le vieillissement de nombreuses populations augmente les besoins de soins de longue durée qui dépendent de l’infusion thérapeutique, de la nutrition entérale et du soutien respiratoire. Les programmes universels de couverture sanitaire et de soins de campagne étendent les produits d’IV et d’irrigation dans des zones où ils étaient manquants auparavant. L’amas de préparatifs pandémiques, fortement exposés par les récentes crises de santé mondiales, ont poussé les gouvernements à sécuriser la production locale et régionale de plastiques médicaux essentiels. À la différence des produits de consommation, de nombreux produits médicaux obéissent à des gages réglementaires stricts, ce qui fait en sorte que la production se concentre près des écosystèmes pharmaceutiques et de l’équipement médicaux établis en Asie, en Europe et en Amérique du Nord, avec un développement de la capacité dans les autres régions. Cette demande mondiale, réglementée, confère au moulage par soufflement un rôle résilient et stratégiquement important dans l’application des machines et fait des produits médicaux creux l’un des produits les plus discrètement essentiels de l’industrie des plastiques.
Les matériaux pour les produits à usage pharmaceutique
Les résines utilisées pour les produits médicaux mouillés par soufflement sont choisies tout d’abord pour leur biocompatibilité et leur inertie chimique, puis pour leur transparence, leur résistance et leur workability. Le polyéthylène, sous des grades en basse densité et en haute densité, est le matériau d’apparence dans les récipients d’IV et d’irrigation, car il est inerte à la plupart des infusions, pauvre en solvants et facile à polyter. Le polypropène offre une résistance aux températures plus élevées pour les produits pouvant être autoclavés ou stérilisés par chaleur. Les copolymères de spécialité et les matériaux cycliques-olefini s’appliquent lorsque la transparence, la barrière à l’humidité ou les solvants limités sont essentiels. Pour toute résine, la conformité avec les normes pharmaceutiques, la traçabilité documentée et la libération des additifs nocifs sont absolues, et les fournisseurs publient leur conformité à des normes comme la classe VI de l’USP ou la biocompatibilité ISO
À la différence de nombreux plastiques d’ingénierie, ces polyoléfines n’ont pas besoin d’une dessiccation énergique, ce qui simplifie la manipulation dans les locaux propres et leur stabilité chimique est précisément la raison pour laquelle les régulateurs les acceptent pour un contact direct avec les médicaments et les liquides.
Le processus de moulage par soufflement dans des conditions propres
Configuration de la machine pour les volumes médicaux.
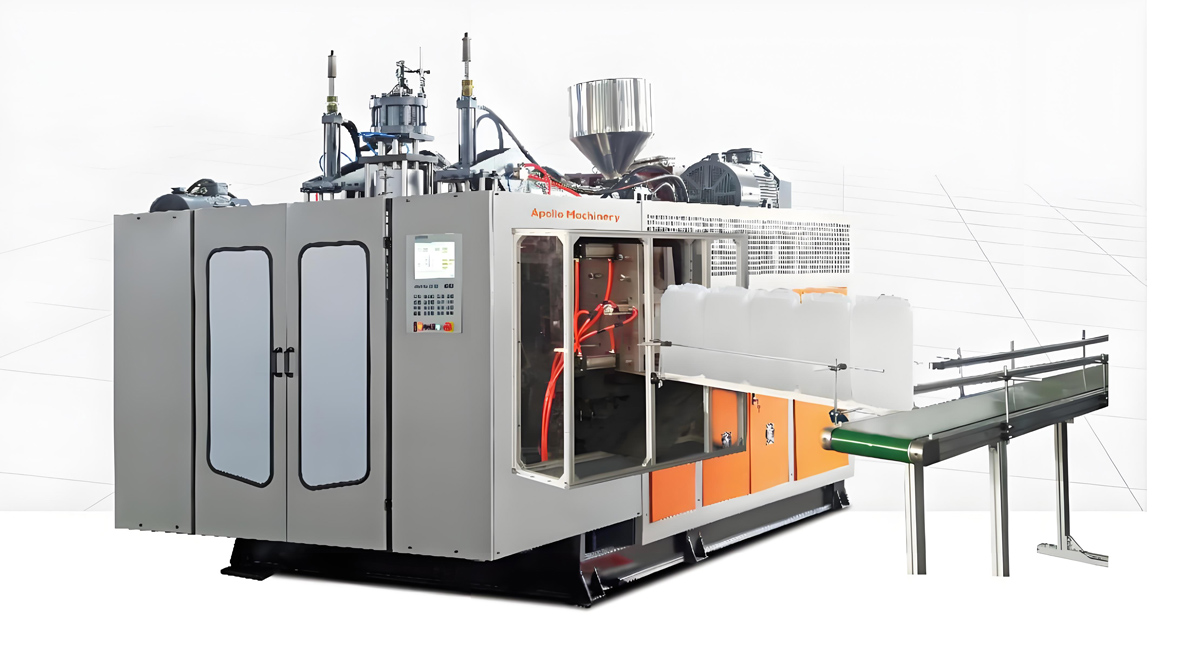
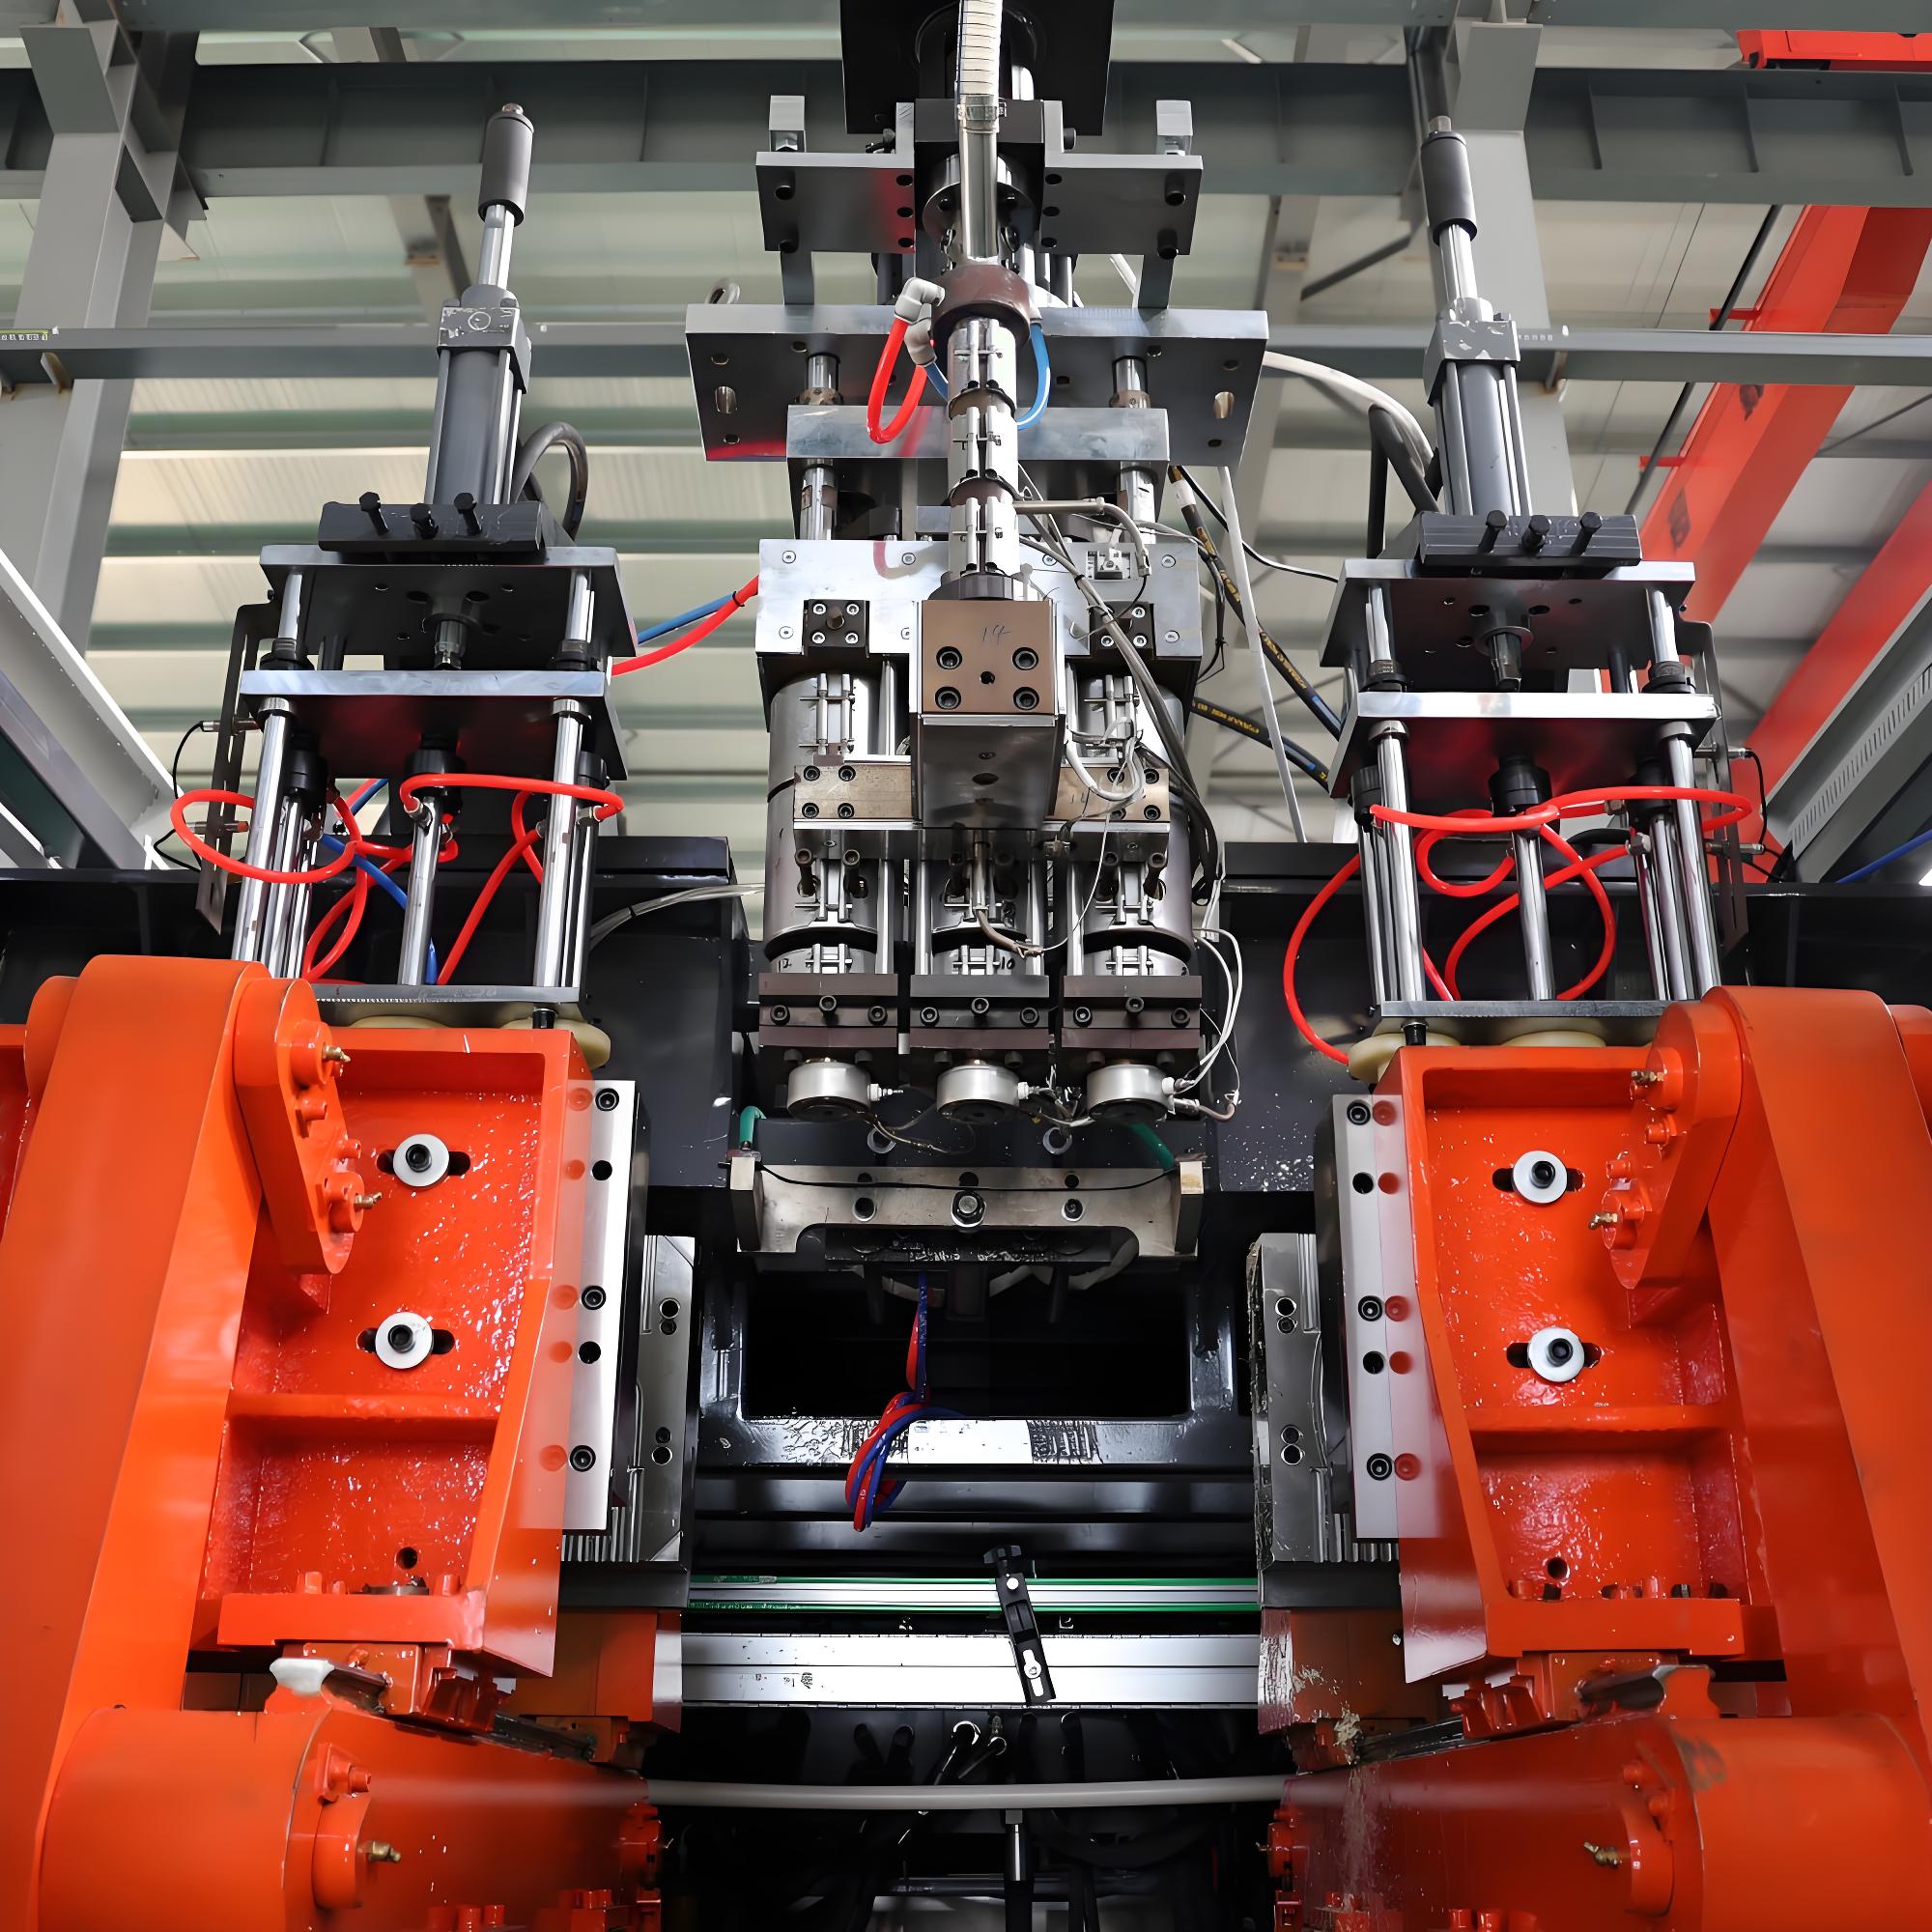
Les producteurs médicaux choisissent l'architecture de la machine en fonction de la taille de la pièce, du volume annuel et du mélange de produits. Les machines à extruder continue avec des projecteurs et à souffler alternativement dominent les petits flacons et vials, car elles optimisent le rendement et la flexibilité. Les configurations à roue et rotative multiplient le volume de production pour les flacons d'infusion et d'irrigation de haute capacité où des millions d'unités par an sont nécessaires. Les moules à multi-cavités augmentent le rendement en maintenant la répétabilité dimensionnelle. Du fait que les programmes médicaux courent souvent pendant des années avec des spécifications stables, les constructeurs de machines accordent une importance particulière à la répétabilité, au stockage des recettes et au traitement doux et à faible teneur en particules, et les lignes modernes intègrent le désétiquetage, le finissage du goulot, les tests de fuite et l'inspection visuelle dans une seule cellule autour de la machine à souffler. Les cadres compatibles avec la salle blanche, les surfaces de contact en acier inoxydable et l'air de refroidissement filtré sont des attentes standard plutôt que des options.
Programmation du pâre et du contrôle de l'épaisseur de paroi.
Le moteur économique et qualitatif des produits médicaux moulés par soufflage est la programmation du parison. Un contrôleur modifie l'espacement du dé sur toute sa longueur et l'épaisseur du parison de manière à ce que le matériau atterrisse au point où se concentre la contraintes, comme à proximité des goulots et des bases, tout en les aténuant sur les parois cylindriques pour économiser de la résine. Sans une programmation soignée, un flacon serait épais partout pour éviter les endroits fins, faisant gaspiller la polymère sur chaque unité. Avec cette programmation, on atteint le même rendement en matière de rupture, d'écoulement et de fuite à un poids plus faible, et les économies se multiplient sur des centaines de millions de produits médicaux par an. La gestion des recettes enregistre le profil de parison par taille du conteneur, permettant de changer rapidement et de manière répétable entre différentes familles de produits sans re-conception des outils. Pour les contenants médicaux où l'uniformité de la paroi régit autant la sécurité du patient que le coût, la précision de la programmation est la compétence la plus importante que peut investir une ligne de production médicale.
Stérilité, propreté et contrôle des particules.
Les produits laminés par soufflage médicaux sont définis moins par leur forme que par leur propreté. En fonction du produit, l'exigence varie de la propreté visuelle à la stérilité, et chaque niveau modifie l'environnement de production. Les chambres d'environnement contrôlé limitent la teneur en particules dans l'air et le nombre de microbes. Le moule et le système de traitement de l'air sont conçus pour éviter de produire de la poussière et l'air comprimé destiné au soufflage est filtré et souvent séché pour éviter la contamination par l'humidité et les huiles. Le personnel doit porter des vêtements de protection, se produire à un point de douche et utiliser un flux d'air unidirectionnel pour protéger la surface du produit. Étant donné que une seule particule ou colonie de microbe dans une ligne d'infusion peut provoquer une infection grave, les producteurs documentent le monitoring de l'environnement, valident les procédures de nettoyage et les auditent à intervalles réguliers. Pour les fournisseurs, la certification de la propreté est une exigence d'entrée sur les marchés réglementés, et c'est la raison pour laquelle la technique de laminage par soufflage médicale comporte davantage de charges environnementales que la production générale de conditionnement.
Fermetures, joints et intégration du système.
Un conteneur médical est rarement une simple coque ; il devient un système grâce à des vis, tampons anti-fausse et ports stériles. Les ports en fente et les sites d'injection permettent aux cliniciens de connecter des lignes d'infusion sans compromettre la stérilité. Les fermetures surcapsulées et les tampons démontables protègent le contenu jusqu'à ce qu'il soit utilisé. Étant donné que ces éléments concentrent les contraintes et constituent l'interface entre le produit et le patient, ils doivent être positionnés dans les zones de paroi plus épais et être finis avec soin pour éviter les voies de fuite et les bords affûtés. Concevoir le conteneur et sa fermeture en tant qu'un système intégré conçu, plutôt que de monter des pièces après coup, c'est ce qui distingue un produit médical fiable d'un produit dangereux, et c'est un critère essentiel pour la qualification d'une ligne de production à des fins de fabrication de produits pharmaceutiques.
Compatibilité biologique et chimique.
Les contenants médicaux passent leur vie en contact avec des médicaments, du sérum physiologique, des nutriments ou des fluides biologiques, dont beaucoup interagissent avec les plastiques. Les polyoléfines résistent à un large éventail de produits injectables, mais leur compatibilité dépend du grade, du temps de contact, de la température et de la formulation spécifique livrée, de sorte que les producteurs valident les matériaux du contenant par rapport à la substance médicamenteuse ou au fluide. Pour les agents les plus sensibles, des couches barrières ou peu extrageables à l'intérieur et des polymères spécialisés protègent la stabilité du produit et la sécurité des patients. Les études de compatibilité, les tests d'extraits et les tests de substances chimiques à l'état libérable guident la spécification, et les fournisseurs réputés publient les médicaments ou fluides qui peuvent être contenus dans leurs contenants. Faire l'erreur constituera un danger : un contenant qui diffuse une substance ou qui s'amincit sous l'action d'un médicament peut nuire au patient, raison pour laquelle la validation de la compatibilité est une étape non négociable dans la production médicale.
Production régionale et résilience de la chaîne d'approvisionnement.
Les produits laminaires par soufflage médicaux suivent la demande sanitaire et les écosystèmes réglementaires, et les dernières urgences sanitaires à l'échelle mondiale ont remodelé la façon d'organiser l'approvisionnement. Les clôstres pharmaceutiques et médicaux établis en Asie, en Europe et en Amérique du Nord hébergent la majeure partie de la capacité qualifiée, mais la valeur stratégique de l'approvisionnement régional et redondant est maintenant mieux comprise. La résine est fournie à l'échelle mondiale, de sorte que les producteurs surveillent les prix de la matière première et la logistique, mais le conteneur stérile fini est volumineux et sensible au temps, ce qui fait de la production locale ou à proximité une priorité pour les éléments essentiels. Les machines, les produits de consommation pour les salles de nettoyage et l'approvisionnement en résine de qualité médicale sont plus concentrés, avec un petit nombre de fournisseurs mondiaux de machines à plier par soufflage et de polymères à faible extraction. Pour les systèmes de santé, un approvisionnement régional de contenants médicaux qualifiés améliore la résilience et réduit les frais de transport et les délais de livraison, tandis que pour les acheteurs d'équipement le marché mondial des machines offre un large éventail de capacités et de prix. La politique commerciale et les tarifs peuvent redistribuer l'approvisionnement, mais la logique consistant à produire les plastiques médicaux essentiels près du patient demeure dominante.
Cadres réglementaires et de qualité
Les produits médicaux coulés sous pression sont façonnés par des cadres réglementaires rigoureux qui varient selon les régions mais convergent vers la sécurité des patients. Les bonnes pratiques de fabrication régissent les installations, la documentation et la traçabilité. Les normes de biocompatibilité, telles que la norme ISO 10993, et les tests de pharmacopées, tels que le USC classe VI, évaluent la sécurité des matériaux pour le contact avec le corps. Les autorités pharmaceutiques et des dispositifs, telles que la FDA des États-Unis, l'EMA européenne et leurs homologues, examinent les soumissions et inspectent les sites. Pour les produits stériles, une vérification de la stérilisation et du traitement aseptique est nécessaire. Étant donné que la conception unique peut être vendue dans différentes régions, les principaux fournisseurs sont certifiés selon la norme la plus stricte pertinente et maintiennent la documentation que les auditeurs exigent. Pour les producteurs, la réglementation constitue un préalable à l'entrée sur le marché, et c'est pourquoi la coulage sous pression est un secteur d'activité économique défender, mais aussi ce pourquoi il comporte des frais de conformité plus importants que les conteneurs industriels généralisés.
Contrôle de qualité et tests
Les produits médicaux coulés sous pression présentent un risque important de dérive du processus car tout défaut pose un risque d'infection, de fuite ou d'erreur de dosage. La cartographie de l'épaisseur des parois vérifie si aucune section n'est inférieure aux spécifications, en particulier près des couvercles et des bases. Les tests de fuite et de pression contrôlent le revêtement et les coutures sous pression pour confirmer qu'il ne projette pas lorsqu'il se branche à une ligne d'injection intravénue. Les inspections visuelles et automatisées visuelles détectent les surbrillance, les courts estampages et les défauts de surface susceptibles d'accueillir des contaminants. Pour les produits stériles, les tests de particules et microbiennes vérifient le niveau de propreté. La réaction appropriée à tout défaut est de le traiter comme une donnée de processus, de le tracer à un paramètre contrôlable, tel que le programme d'écart des matrices, la température du composé, ou le temps de soufflage, et de corriger la cause principale plutôt que de réparer des pièces individuelles, qui ne font que masquer un problème systémique qui se reproduira dans la prochaine série de millions.
Défauts et dépannage
Plusieurs défauts se reproduisent dans les programmes médicaux, et chacun en pointe une cause contrôlable. Les parois fines à la base ou au couvercle indiquent une programmation faible du matériau et un risque de rupture sous pression. Une faiblesse à la jonction de soudure, où les fronts de matière se rencontrent, indique une température inégale ou une pression de soufflage faible et peut être dangereuse sur un récipient à fluide. La surbrillance ou les lignes d'épaississement reflètent l'usure des matrices ou des problèmes aux pincemen et peuvent compromettre les joints ou blesser les manipulateurs. Les marques de plonchage ou les courts estampages signalent des problèmes de matériau ou de température. Les bulles, les gels ou la contamination indiquent des problèmes de resine ou d'environnement dans un processus qui nécessite une propreté élevée. La réponse disciplinée consiste à stabiliser le programme du matériau, à vérifier la température et la pression de cristallisation et à inspecter les outils selon un calendrier, car un produit médical qui échoue sur le terrain peut nuire directement à un patient plutôt que de simplement s'écouler.
Dispositifs à usage unique et déchets
Les dispositifs à usage unique ont transformé la lutte contre les infections en éliminant le recyclage et la contamination croisée, et le coulage sous pression est essentiel pour beaucoup d'entre eux. Les ports d'aspiration, les chambres de nébulisateurs, les bacs de lavage et les enveloppes de dispositifs sont produits sous forme d'articles stériles, hermétiques et à usage unique que les cliniciens ouvrent et réordinent. La pandémie a renforcé la valeur stratégique de l'approvisionnement à usage unique, mais elle a aussi accru le contrôle des déchets en plastique. Les principaux producteurs répondent par des choix de matériau mono-élément, des programmes de retrait ou de récupération d'énergie lorsque le règlement le permet. Pour un produit souvent critiqué au cours de la polémique sur le plastique, faire valoir que le dispositif médical est nécessaire, efficace et éliminé de façon responsable, c'est raconter une histoire puissante et c'est récompenser les producteurs qui maîtrisent avec précision la pureté et la contamination des matériaux plutôt que de chasser les encres les moins chères.
Automatisation et Industrie
0
Les lignes médicales sont très automatisées car les coûts de la main-d'œuvre, la cohérence et la traçabilité jouent un rôle essentiel en situation de réglementation. Le manutention robotique déplace des coques fragiles et stériles sans les toucher ou les marquer. Le déflashage, le finiage des couvercles, les tests de fuite et l'inspection visuelle s'intègrent autour du coulage sous pression pour un flux totalement automatisé. La gestion des recettes, les diagnostics à distance et l'enregistrement de données soutiennent la traçabilité de lots que les autorités réglementaires et les clients pharmaceutiques exigent. Les sites de pointe envoient les données de cycle et de qualité vers les systèmes de fabrication et appliquent une maintenance prédictive pour éviter les arrêts inattendus qui pourraient interrompre l'approvisionnement d'un médicament essentiel. Étant donné que la coupe d'une ligne médicale peut bloquer l'approvisionnement en fluides d'un hôpital, la couche numérique n'est pas optionnelle ; c'est une exigence contractuelle et les acheteurs d'équipement doivent choisir des machines dotées d'interfaces de données ouvertes plutôt que de commandes isolées.
Choisir la machine appropriée pour un programme médical
Sécurité et exigences fonctionnelles Les produits médicaux sont conçus pour être sûrs, et non pour être inspectés. La conception structurale maintient la épaisseur de la paroi et la géométrie dans des limites qui permettent la remplissage, le transport et la manipulation cliniques. Les récipients pour fluides doivent résister aux infusats spécifiques et rester étanches sous pression. Les produits stériles doivent protéger leur contenu jusqu'au point d'utilisation et résister à la contamination lors de l'ouverture. Les boîtiers des appareils doivent contenir les instruments sans arêtes tranchantes ou particules. L’évacuation, la retenue du couvercle et l’intégrité du port empêchent les fuites et les ruptures. Étant donné qu’un défaut d’un élément médical peut nuire directement à un patient, les producteurs documentent les limites de conception et les directives d’utilisation, et les principaux fournisseurs fournissent un soutien en matière de spécification et de validation, et non simplement la vente d’un récipient.
Comparaison des pièces médicales moulées par soufflage avec les alternatives
Comprendre la pièce médicale moulée par soufflement nécessite de la comparer à d’autres solutions. Les récipients en verre sont inerts mais fragiles, lourds et dangereux lorsqu’ils se cassent près des patients. Les récipients moulés à injection à deux pièces exigent le soudage et comportent une couture quiminézique qui est punie par les spécifications médicales. Le sweet spot de l’oléfin polyoléfin moulé par soufflement est un emballage transparent, léger, difficilement extraitable, étanche à l’air de, et qui possède un contrôle précis de la paroi et une compatibilité bioclinique, produit à des volumes médicaux. Le choix de la bonne technologie dépend de la stérilité, du volume et du coût total, et non d’une seule technologie optimale, mais pour les produits IV, d’irrigation et respiratoires, le moulage par soufflement est la solution acceptée, qui assure un équilibre entre la sécurité et l’économie.
Applications selon le cadre de soins Les produits médicaux moulés par soufflement s’adressent à un large éventail de cadres de soins, c’est pourquoi la demande mondiale est élevée et résiliente. Les hôpitaux et les centres de chirurgie utilisent des récipients IV, d’irrigation et d’entère dans des volumes énormes. Le care à domicile et prolongé s’appuie sur les produits d’infusion et d’alimentation pour les personnes en situation de longue durée. Le care respiratoire utilise des chambres d’aspiration et d’hydratation pour l’asthme, les MLAC et la récupération post-chirurgicale. Le domaine de la médecine diagnostique et les laboratoires utilisent des flacons de réactifs et de lavage pour les tests. Les programmes de vaccination et d’urgence utilisent des récipients d’échantillons dans des volumes massifs pendant les épidémies. Chaque cadre de soins y associe sa propre stérilité, sa biocompatibilité ou ses spécifications pharmaceutiques en supplément de la nécessité structurelle commune, mais tous s’appuient sur le même ADN de fabrication : l’oléfin polyoléfin, le moulage par soufflement précis et un contrôle rigoureux de la qualité. Cette large gamme permet qu’un seul plateau de moulage puisse servir à plusieurs programmes de soins, stabilisant l’exploitation de la capacité pour les producteurs par le biais des variations de la demande.
Erreurs courantes dans la production médicale
Plusieurs erreurs se reproduisent dans les programmes médicaux. La sous-investissement dans le contrôle de la mise en forme supprime les économies les plus faciles en poids et en coût pour une pièce de grande volume. L’ignorance en matière de propreté et de surveillance de l’environnement introduit un risque de particules ou de microbes qui ne sont pas détectés par l’inspection avant qu’un patient ne soit touché. Le traitement des moules comme des produits de base conduit à un flash et à des mi-ID faibles, qui compromettent les joints. L’omission ou le manque d’échantillonnage dans les tests de fuites et de vision expédie un risque sur un produit crucial pour la sécurité. L’omission de la certification de la résine et de la traçabilité destabilise la conformité en matière de biocompatibilité. L’omission de la documentation des recettes et des historiques de lots rend plus difficile les vérifications et les retraits. L’omission de la spécification de l’automatisation invite des problèmes de manutention et de cohérence à des volumes médicaux. Chacune de ces erreurs est évitable grâce à une ingénierie disciplinée, et les éviter est souvent la différence entre un fournisseur de produits médicaux conforme et un fournisseur permanent de déviations et d'escalades des plaintes des clients.
Étude de cas du coût et de la conformité
Pour illustrer les économies, imaginons qu’un producteur de flacons d’infusion applique un programme de mise en forme précis pour réduire l’épaississement de la paroi de toute une section plus lourde et uniformisée à un profil programmé, qui épaisse uniquement à l’embout et à la base. À l’échelle de centaines de millions de flacons par an, même une légère réduction du poids par flacon retire une quantité importante de résine du circuit typiquement de distribution et réduit le coût des matières premières, pour autant que les tests de fuites et de déchirement restent passés avec marge. Associé à la mise à niveau d’un environnement cleanroom, à l’inspection visuelle automatisée et à un ensemble de validation de l’extractabilité documenté, le producteur transforme un conteneur de base en un produit démontrant sa qualité et sa conformité. L’investissement concerne principalement la capacité de contrôle de la mise en forme, la discipline du cleanroom et les systèmes de données de qualité, qui rapportent des économies en matières, l’approbation réglementaire et la préférence de la marque. Résumant cette logique à l’échelle du système de soins de santé national, le contrôle de l’épaississement de la paroi et de la propreté devient une des actions les plus rentables, ce qui explique pourquoi les principaux fabricants de moulages par soufflement en médicales investissent maintenant dans ces dispositifs.
Questions fréquemment posées
Pourquoi sont nombreux les récipients médicaux moulés par soufflement ? Parce que le processus produit des emballages transparents, légers, peu extraibles, étanches à l’air, disposant d’un contrôle programmable de l’épaississement dans des conditions de cleanroom, idéaux pour les produits IV, d’irrigation et respiratoires. Les emballages médicaux moulés par soufflement sont-ils sûrs pour le corps ? Ils ligent lorsqu’ils sont fabriqués à partir de résines qui sont certifiées biocompatibles et qui sont conformes aux normes telles que ISO 10993 et USP Class VI et validées pour le contact spécifique. Peut-on les utiliser pour tous les médicaments ? Les polyolefines sont résistant à de nombreux infusats mais la compatibilité doit être validée contre le médicament spécifique, la concentration et le temps de contact. Comment garder les produits stériles ou propres ? Grâce à une production dans un environnement contrôlé, à l’air filtré, à l’équipement de protection individuelle, à un nettoyage validé et à des couvercles étanches jusqu’au point d’utilisation. Pourquoi la production médicale est-elle réglementée ? Étant donné que les produits entrent en contact avec le corps humain, les bonnes pratiques de fabrication, la biocompatibilité et les autorités pharmaceutiques régissent la production.
Questions fréquentes
Pourquoi de nombreux récipients médicaux sont moulés sous pression ? Parce que le processus permet de produire des objets creux légers pleins, sans joints, à faible concentration d'extraits et étanches, dont le contrôle des parois est programmable, dans des conditions de pureté idéales pour les produits IV, d'irrigation et respiratoires. Les produits médicaux moulés sous pression sont-ils sûrs pour le corps ? Ils le sont si ils sont fabriqués à partir de résine certifiée biocompatible et si ils répondent à des normes telles que ISO 10993 et USP Class VI et sont validés pour une utilisation spécifique. Peut-on les utiliser pour tous les médicaments ? Les polyoléfines résistent à de nombreux infusants, mais la compatibilité doit être validée pour chaque médicament, sa concentration et son temps de contact. Comment les tenir stériles ou propres ? Par la production en environnement contrôlé, l'air filtré, l'utilisation de housses, un nettoyage validé et des fermetures étanches avant l'utilisation. Pourquoi la moulding sous pression en médecine est-elle réglementée ? Parce que les produits entrent en contact avec le corps humain, la bonne pratique de fabrication, la biocompatibilité et les autorités pharmaceutiques régissent la production.
Conclusion Les produits médicaux et pharmaceutiques produits par le procédé de l’extrusion par soufflage sont, si l’on en croit la nomenclature, les produits les plus vitaux produits par une machine à extrusion par soufflage. Ils sous-tendent en silence une thérapie par perfusion sûre, une chirurgie, des soins respiratoires, un diagnostic et une réponse au niveau pandémique, pour des milliards de personnes. De l'intégrité sans soudure des polymères oléfiniques et de la programmation du parison à la discipline en salle blanche, en passant par la validation de la biocompatibilité, les bouchons stérile, la sécurité des dispositifs à usage unique et la récupération responsable des plastiques médicaux, le système de production est mature, mais en constante évolution. Pour les fournisseurs et les acheteurs, le succès consiste à adapter la machine et le moule au mix de produits et au volume réglementé, à concevoir pour la stérilité et la biocompatibilité, à contrôler la distribution et la propreté des parois pour économiser la masse et réduire les risques, et à choisir des partenaires qui soutiennent la ligne au travers d’audits et des pics de demande. Alors que l’attention mondiale se concentre sur l’accès aux soins de santé, le vieillissement de la population et la préparation aux pandémies, la capacité de l’industrie du soufflage-mouline à fournir des produits conformes, stériles et abordables définira sa prochaine décennie, et la machine à soufflage-mouline restera au centre de cette histoire essentielle.
Les produits médicaux et pharmaceutiques moulés par soufflage figurent parmi les productions les plus essentielles de la machine à extrusion soufflée, sous‑jacent les thérapies d'infusion sûres, les opérations chirurgicales, les soins respiratoires, le diagnostic et la réponse aux pandémies pour des milliards de personnes. De l'intégrité des polyoléfines sans soudures à la programmation du parison, en passant par la discipline des salles blanches, la validation de la biocompatibilité, les fermetures stériles, la sécurité des dispositifs à usage unique et la récupération responsable des plastiques médicaux, le système de production est mature mais en constante évolution. Pour les fournisseurs et les acheteurs, le succès réside dans l'adéquation de la machine et des outils au mélange de produits et au volume réglementé, dans la conception pour la stérilité et la biocompatibilité, dans le contrôle de la distribution et de la propreté des parois pour économiser masse et réduire les risques, et dans le choix de partenaires qui soutiennent la chaîne grâce à des audits et des surcroît de demande. À mesure que l'attention mondiale sur l'accès aux soins de santé, le vieillissement des populations et la préparation aux pandémies s'intensifie, la capacité de l'industrie du moulage par soufflage médical à fournir des produits conformes, stériles et abordables déterminera sa prochaine décennie, et la machine à extrusion soufflée restera au centre de cette histoire essentielle.