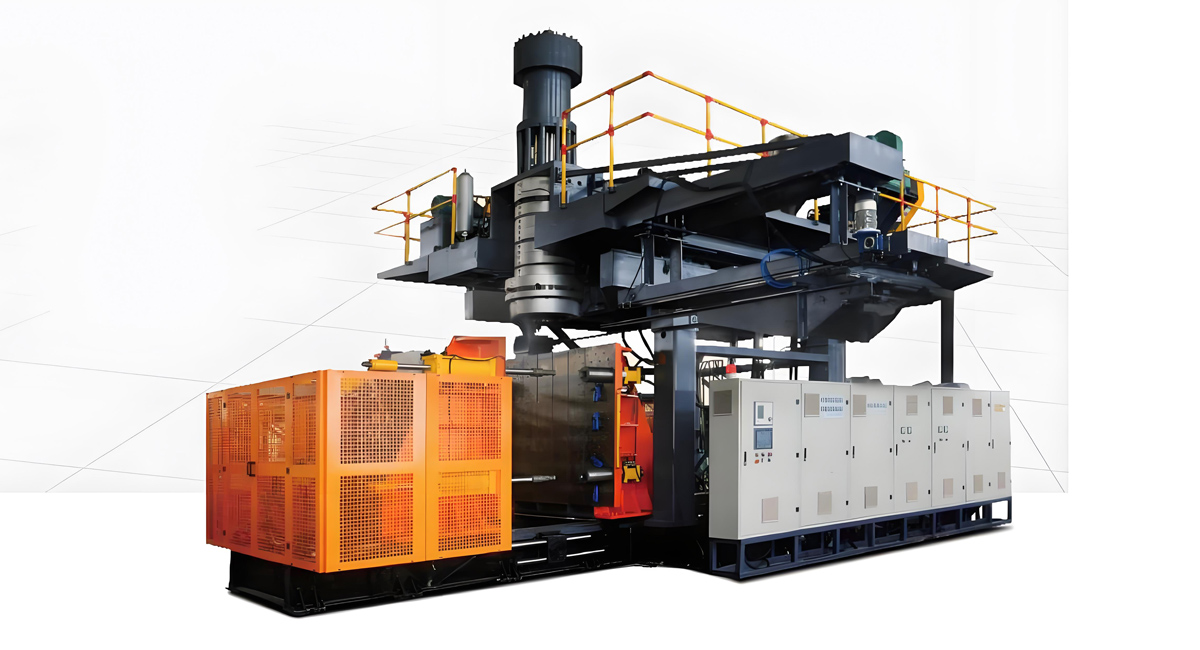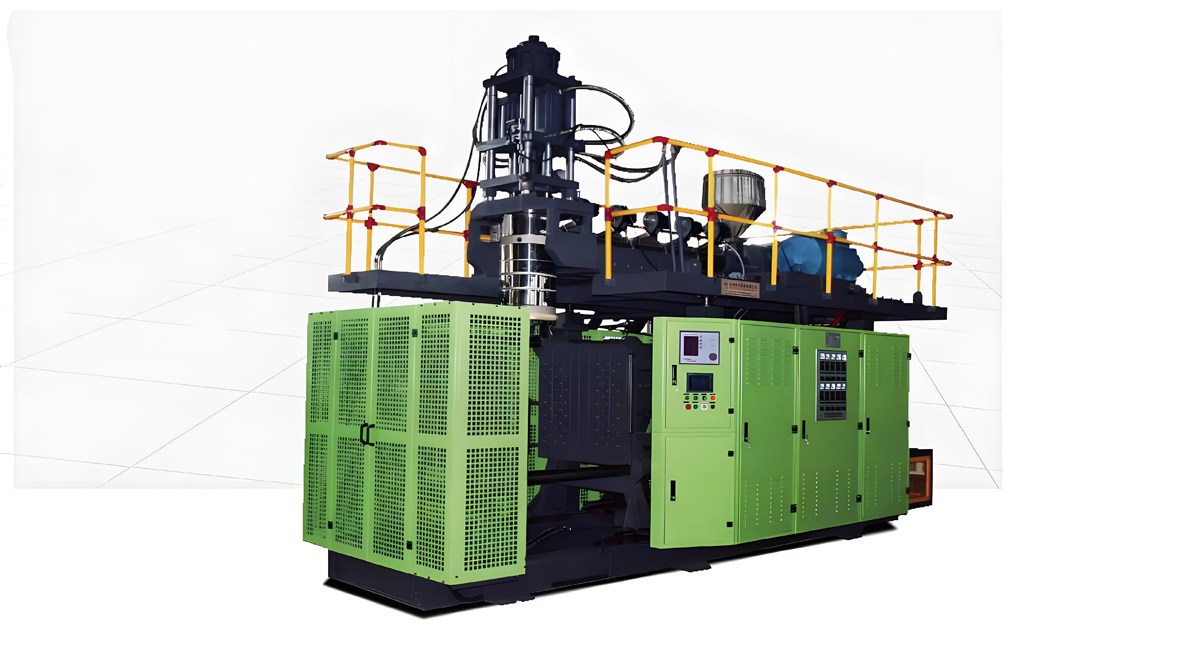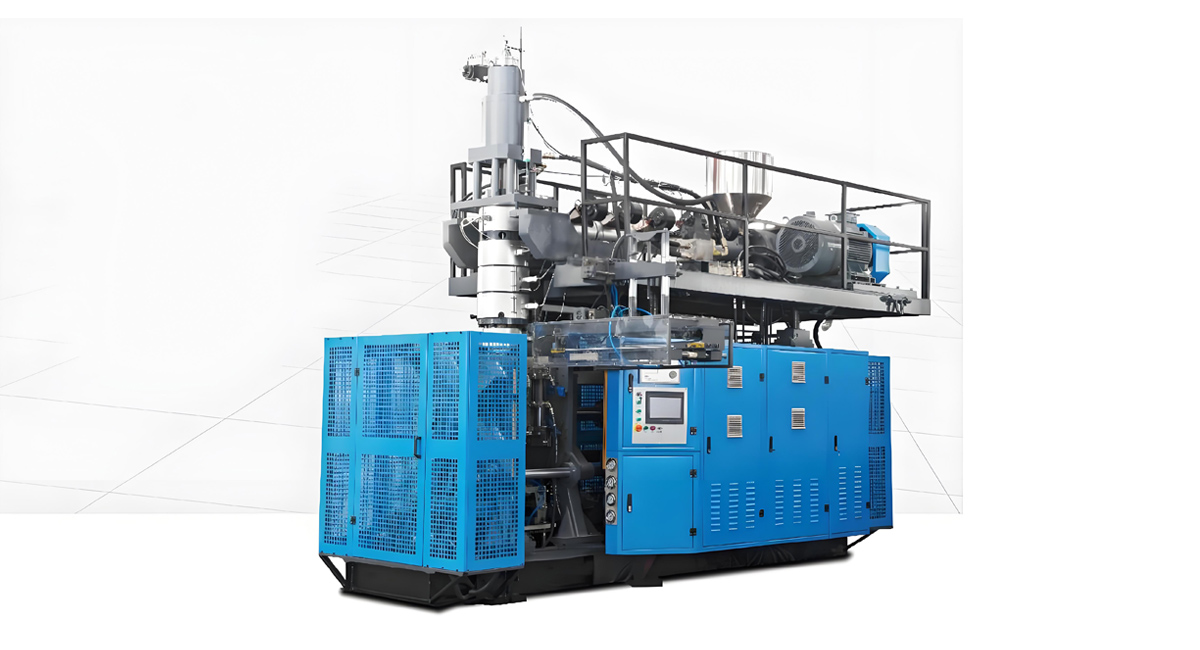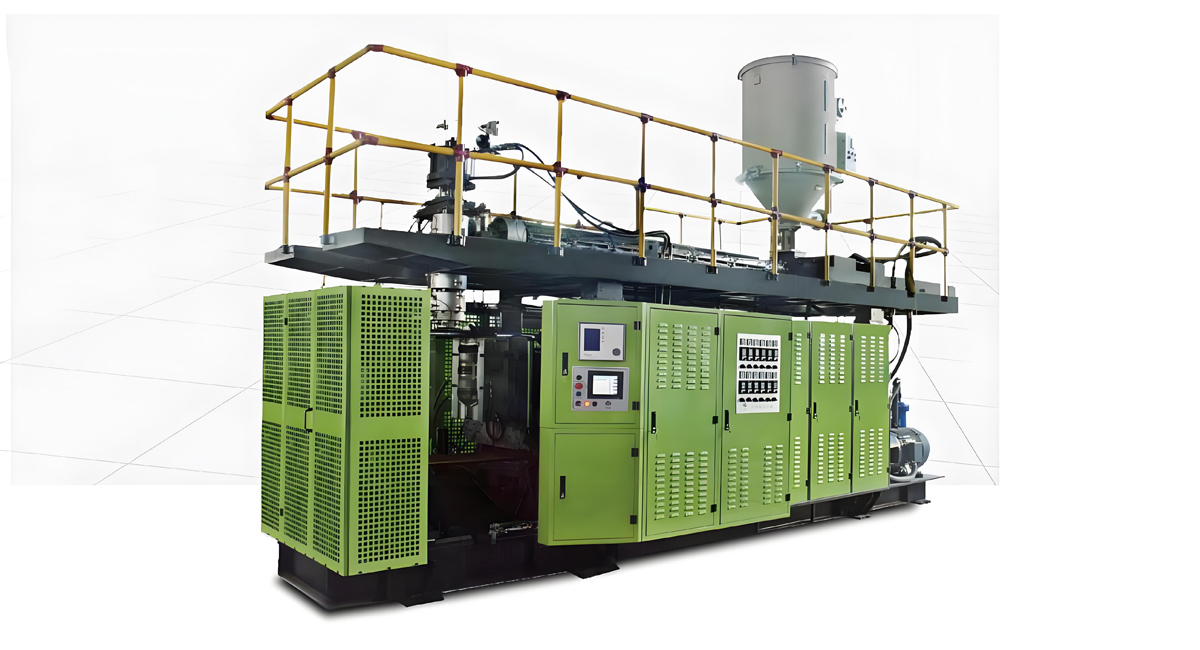
Если пройти почти по любому улице, заглянуть в школу или аэропорт или подойти к бордюру перед домом, вы найдете один из самых многочисленных и влиятельных продуктов машин для экструзионного литья под давлением — контейнеры, изготовленные на основе высокопрочного полиэтилена, причем большое количество этого полиэтилена перерабатывается. Шариковые контейнеры для урбанистического сбора, общественные урн для оставления мусора, емкости с расцветками для рециркуляции отходов и резервуары для компостирования чаще всего изготавливаются на машинах для экструзионного литья под давлением из полиэтилена высокой плотности, причем большая часть этого полиэтилена перерабатывается. Это одно из самых крупных и общественно значимых применений этой технологии, и оно находится в центре тем, которые касаются каждого жителя земли: уборки в городе, кругового экономического развития, политики безотходности и борьбы с загрязнением пластмасой. В этом материале представлен всеобщий анализ производства контейнеров для переработки и смесей отходов на машинах для экструзионного литья под давлением, охватывающий материалы, двустенный процесс, конфигурации машин, долговечность, расцветки, автоматизацию и тенденции, которые меняют подходы к тому, как управляются городские и бытовые отходы. Для производителей контейнеров, муниципальных заказчиков и поставщиков оборудования понимание этой производственной системы является ключом к созданию контейнеров, которые могут служить годами, выдерживая сильные воздействия, и при этом содержать послание об утилизации, исходящее от них.
Что такое контейнера для смеси или переработки отходов, изготовленные методом экструзионного литья под давлением
Контейнер для смеси или переработки отходов — это любой большой, полый, как правило, двухстенный контейнер из полиэтилена, изготовленный методом экструзионного литья под давлением, предназначенный для хранения, сортировки, транспортировки или компостирования твердых отходов. Категория эта шире, чем кухонная урна. Шариковые контейнеры объемом сто и более литров транспортируют бытовые отходы и вторсырье к транспортным средствам для их собирания. Стационарные общественные урны стоят на улицах, в парках, на вокзалах и университетских кампусах. Контейнеры с расцветками для разделения отходов в офисах и местах проведения мероприятий отделяют бумагу, пластик, стекло и металл. Контейнеры для компостирования и органических материалов отводят кухонные отходы от захоронения в бомбоубежища. Клинические и промышленные контейнеры предназначены для специализированных стоков. То, что объединяет все эти изделия, — это гладкая, устойчивая к сколам, атмосферостойкая полая оболочка, которая должна выдерживать падения, удары, УФ-излучение и грубый уход в течение многих лет. Поскольку сам продукт изготовлен из пластика, он является самым видимым свидетельством утилизации в повседневной жизни, поэтому та же промышленность, которая изготавливает контейнеры, все чаще перерабатывает сам пластик за счет его переработки.
Почему метод экструзионного литья под давлением подходит для изготовления контейнеров
Среди технологий отливки метод экструзионного литья под давлением как нельзя лучше подходит для полых крупных и прочных контейнеров. Бин из стали ржавеют, деформируются и тяжело перемещать и перевозить. С помощью литья под давлением производятся жесткие детали, но без сварки слитых частей нельзя создать крупную полую оболочку, а стоимость инструментов для крупного корпуса достаточно высока. С методом ротационного литья можно изготавливать полые изделия, но при медленных циклах и с меньшим контролем профиля стенок, что особенно важно для контейнеров больших масс и ценовых категорий. Метод экструзионного литья под давлением обеспечивает производство единого изделия из высокопрочного полиэтилена с предварительно распределенным набором толщин стенок и отличной ударопрочностью при стоимости, которая входит в рамки тендеров с муниципальными заказчиками. Он также масштабируется от небольшой настольной урны до двухсотлитрового контейнера на колесах на той же линейке машин. Для мировых масштабов производства контейнеров для заботы об отходах, герметичность, ударопрочность и контролируемое распределение толщин стенок делают метод экструзионного литья под давлением основной технологией.
Масштаб глобального спроса на контейнеры
Контейнеры для смеси и утилизации нужны в каждом городе, поселке и доме, и их спрос имеет структурный и ростовый характер. Урбанизация концентрирует людей и отходы, и в каждом новом районе требуются контейнеры на колесах для урбанистического сбора и общественные контейнеры. Указания по утилизации и переработке отходов, принятые в разных странах мира, приводят к тому, что в каждом доме нарастает количество отдельных контейнеров от одного до трех, четырех и более. Для туризма, транспорта и событий требуются прочные общественные контейнеры. Указания о компостировании добавляют струи органических отходов. В отличие от потребительской электроники контейнеры объемные и производятся лучше вблизи их рынков, поэтому производственные мощности ориентированы на региональные объемы, а не на сосредоточение в руках одного экспортера. Глобальный, децентрализованный спрос на контейнеры делает экструзионное литье под давлением важной, стратегически значимой ветвью применения машины и делает контейнер одним из тихих основополагающих продуктов пластиковой промышленности для общественного здравоохранения и кругового экономического развития.
Материалы для жизни в тяжелых условиях
Резины, из которых изготавливаются контейнеры для смесей и переработки, отдают предпочтение поначалу жесткости и устойчивости к атмосферному воздействию, а затем — экологичности. Высокопрочный полиэтилен — работающая лошадка, поскольку он устойчив к ударам, влаге и большинству химических веществ в отходах и потому является пластиком, который легче всего перерабатывать в контейнеры. Для общественных и контейнеров на колесах содержание рецикля, которое зачастую служит не бонусом, а спецификацией, устанавливается в большинстве программ, причем требуется высокая доля полиэтилена, полученного из бытовых или производственных отходов, в корпусе. В него входят стабилизаторы и пигменты, чтобы цвета оставались расцветками и чтобы поверхность не постукивала или не покрывалась трещинами под воздействием солнца в течение многих лет. Цвет служит функциональной, а не декоративной целью — обозначать направление утилизации отходов, поэтому пигменты должны быть стабильными и равномерными. Поскольку сам корпус может в будущем быть подвернут в новый контейнер, контроль за загрязнением в процессе изготовления не менее важен, чем механические свойства, потому ведущие производители работают с замкнутыми циклами рециклинга внутри цеха.
Процесс двойного литья под давление для контейнеров
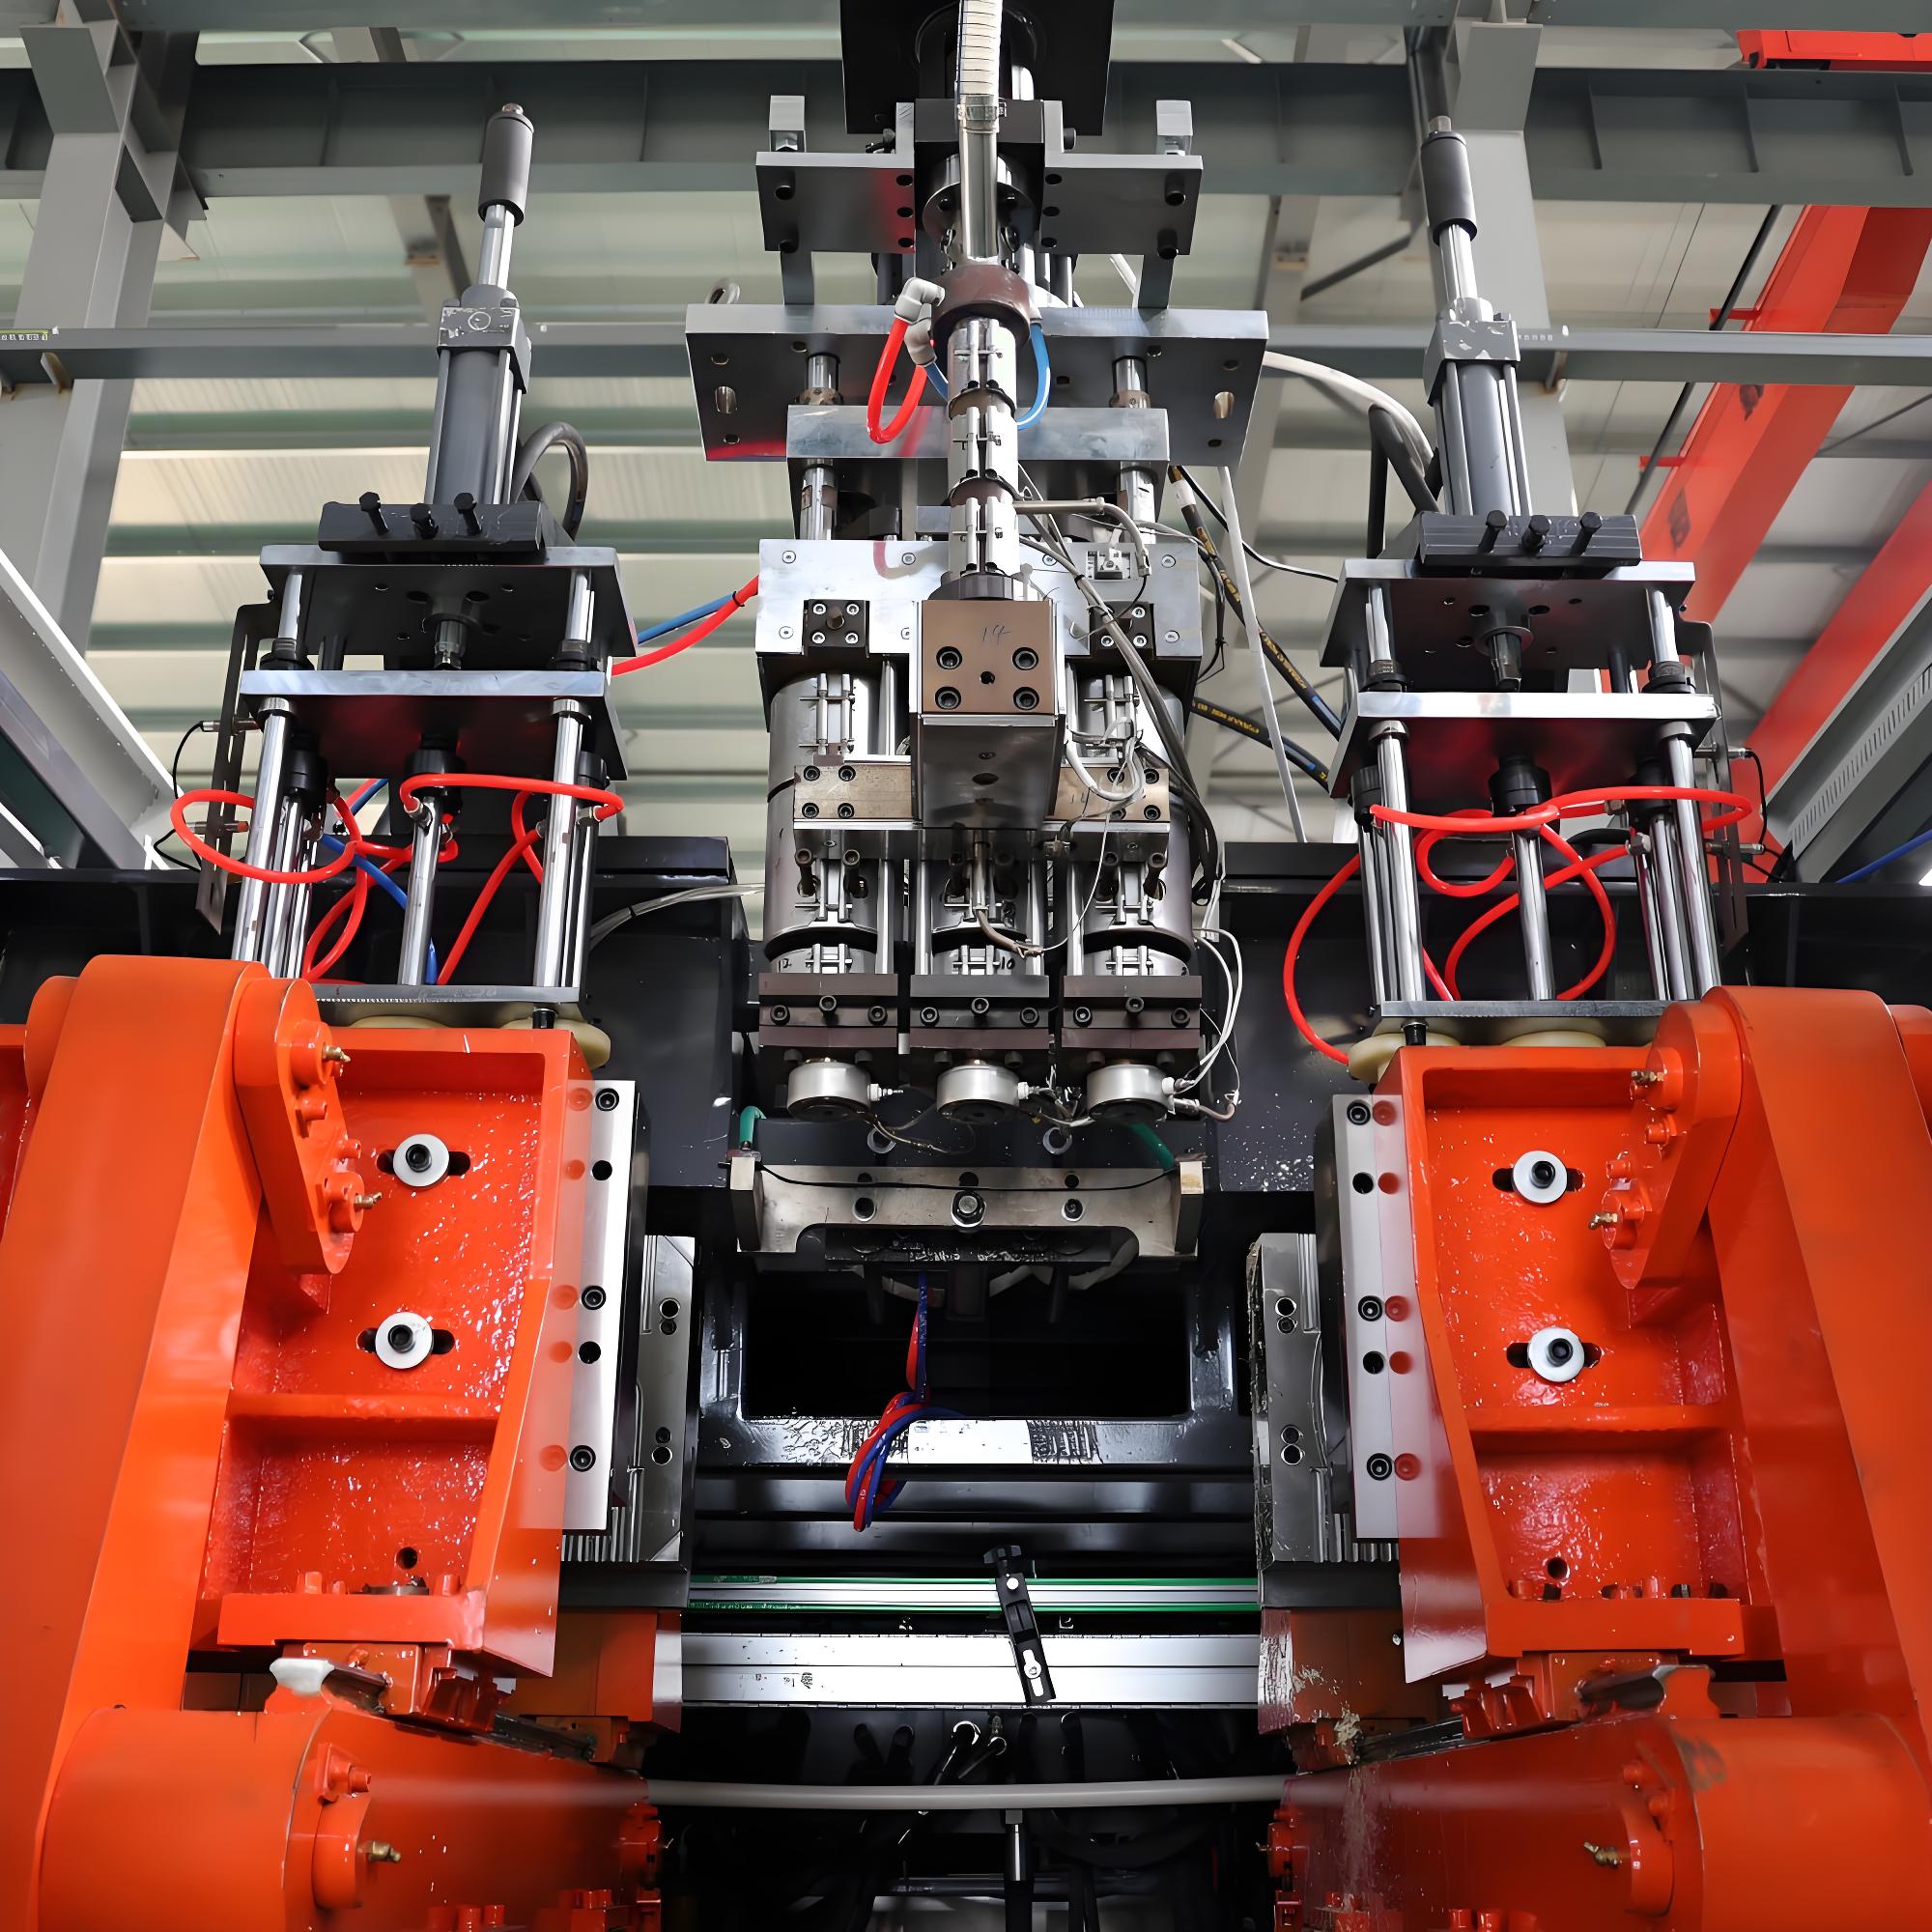
Определяющим процессом для контейнеров является двойное литье под давление. Вместо однослойной оболочки распариваемую форму катализируют, а затем, когда расплавивший полиэтилен выбрасывается из металлической формы, его внутрь воспламеняют, придавая ему форму полой двойной стенки, оболочки, которая устойчива к сколам и способна защищать от перепадов температур. Цикл начинается с экструдеров, перетирающих полиэтилен, чаще всего с добавлением рециклина, и подающих в головку-формитель, в которой формируется тяжелый пароформа. Для больших контейнеров на колесах акумуляторная головка накапливает расплавы и быстро отдает их. Модели закрываются, щелкают по периметру, а затем сверлильный пин воспламеняет расплавленную форму, образуя под давлением полую стойкую камеру, которая защищает от проколов и обеспечивает теплоизоляцию. После охлаждения изделие выбросом извлекается, чтобы оправлять, клепать или крепить колеса и монтировать крышку. Поскольку корпус контейнера большой и несет свою нагрузку, когда заполнен, контролюемое распределение толщины стенок и безупречная сварка на месте загиба важны, а цикъл, измеренный в минутах, интегрирует окружающие операции на улице экструдера: обрезку, монтаж ручек и колес и сборку крышки.
Конфигурации машин для больших корпусных изделий.
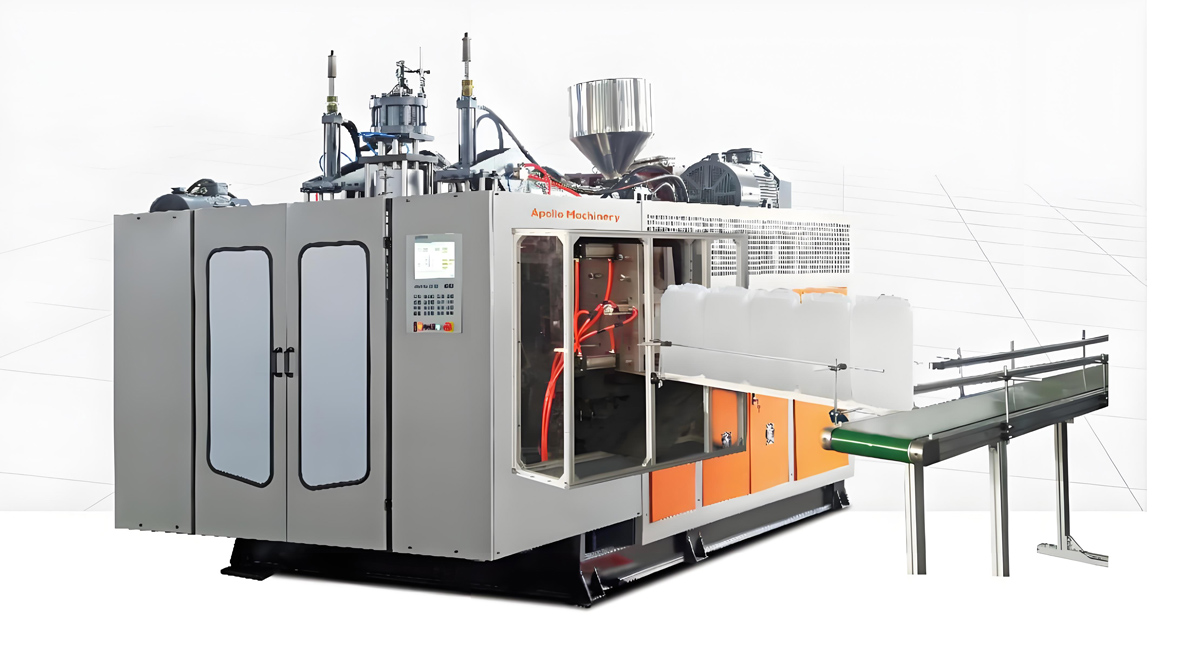
Изготовители контейнеров выбирают архитектуру машины в зависимости от размера корпуса, годового объема и ассортимента продукции. Машины непрерывного экструдирования с аккумулятором и головкой преобладают в больших колесных тележек, поскольку они обеспечивают требуемую массу и скорость рассоединения. Конфигурации шатлов и роторов ускоряют пропускную способность, подключая несколько форм на одну машину, что позволяет производителям удовлетворять сезонные всплески муниципальных расширений. Большие плиты и сильная сила зажима держат большие формы под давлением. Поскольку программы изготовления контейнеров продолжаются годами, а объемы гигантские, производители машин подчеркивают долговечность, хранение рецептов и повторяемость, а современные линии интегрируют дефлаширование, сварку ручек, вставку колес и осей и печать в одну ячейку вокруг формообразующего устройства. Для корпусов с двойными стенками инструмент и форма закрепляются для надежного формирования двух стенок, что является специализированным качеством поставщиков машин, отделяющим поставщиков стандартных форм от квалифицированных производителей контейнеров.
Программирование рассоединения для веса и стоимости.
Экономической силой прессформованных контейнеров является программирование рассоединения. Управляющий модуль изменяет расстояние между формообразующей частью и толщину рассоединения по его длине таким образом, чтобы материал находился в местах концентрации напряжения, таких как по краям, основам и выступам ручек, а толщина рассоединения уменьшалась на широких плоских стенках для экономии смолы и веса. Без тщательного программирования контейнерный корпус будет сгущаться везде, чтобы избежать тонких мест, растрачивая килограммы на каждый выструганный изделие и повышая стоимость и содержание углерода. Благодаря этому достигается необходимая прочность и упругость при меньшей массе, а экономия увеличивается многократно при миллионах изготовляемых контейнеров в год. Управление рецептур хранит профиль рассоединения для каждого размера контейнера, что позволяет быстро и повторно переключаться между семействами продуктов. Для больших корпусов контейнеров, в которых единообразие стенок определяет как прочность, так и стоимость, точность программирования является самой важной производительной способностью, в которую можно инвестировать на производственном линии.
Толщина стен, жесткость и укладка.
Прессформованный контейнер приобретает жесткость благодаря своей геометрии с двойными стенами, которая гораздо лучше противостоит выгибу по сравнению с одной кожей. Предприниматели балансируют толщину стенок, радиус углов и конструкцию основы, чтобы достичь целевой нагрузки, запаса прочности, позволяющего наполненному контейнеру выдерживать укладку, переворачивание и сжатие сборных грузовиков. Поскольку контейнер на лужайке, разорвавшийся или отечественный контейнер, разбившийся, создает беспорядок и затраты, резерв жесткости является встроенным фактором безопасности, а не послесвадебной деталью. Правильный баланс отличает надежный контейнер от недобросовестного, и это ключевой критерий при квалификации производственной линии для муниципальной службы. Геометрия укладки и укладки проектируется таким образом, чтобы пустые контейнеры отправлялись и хранились в стесненном пространстве, что неожиданно снижает стоимость перевозки и складских услуг по всей цепи поставок.
УФ-излучение, погода и долговечность очистки.
Контейнеры сталкиваются с одним из самых суровых открытых условий жизни развесованных изделий: постоянным воздействием ультрафиолета, дождем и перепадами температур, теплом и механическим воздействием при сборе и общественном использовании. Полиэтилен противостоит влаге и большинству отходов, но УФ-излучение атакует полимерную цепь, если её не стабилизировать, в результате чего на поверхности образуется каштановый налёт и, в конечном итоге, замыкание. Стрессоустойчивость имеет значение там, где шарниры крышек и оси монтируются. Контейнеры также подвергаются давлению и химической очистке не один единственный раз, поэтому цветовая стабильность и целостность поверхности должны выдержать интенсивное использование. Производители проверяют стойкость к погоде путем ускоренного воздействия УФ-излучения и термического старения и известные поставщики публикуют ожидаемый срок службы. Поскольку контейнер, который треснул на открытой улице, создает мусор и риск гигиены, проверка долговечности является неотъемлемым шагом в производстве контейнеров, и именно поэтому при выборе производителя в тендерах для муниципальной службы заказчики указывают минимальные требования к толщине стенок и стабилизаторам.
Крышки, колеса, педали и интеграция системы.
Умственный контейнер редко бывает пустым корпусом; он превращается в систему благодаря фурнитурным элементам. Откидные или кликовые крышки обеспечивают защиту от дождя, тревожных животных и запахов. Колеса и оси превращают тяжелые тележки в подвижные контейнера, которые один работник может перемещать. Выдвижные педали обеспечивают открытие без использования рук для соблюдения гигиены. Замок или замочная фурнитура поддерживает режим сбороплаты и надежный сбор. Поскольку эти элементы подвергаются наибольшему воздействию, их необходимо размещать в наиболее толстых областях стенок и формовать или сваривать с осторожностью, чтобы избежать путей утечки или вылеза. Разработка контейнера и его деталей как единой интегрированной системы, а не сборка деталей позже, отличает надежный контейнер от недобросовестного, и это ключевой критерий при квалификации производственной линий для требовательного муниципального обслуживания, когда сломанное колесо заводит за собой всю линию.
Аппараты для сбора отходов на муниципальных площадках и на тротуарах.
Муниципальный сброс отходов на тротуарах является крупнейшим драйвером прессования под давлением для контейнеров и его рост связан с политикой окружающей среды. Колесные тележки транспортируют бытовые отходы, смешанный вторичный сырьевой продукт и органические отходы в автоматизированные грузовики, улучшая гигиену и безопасность работников и повышая показатели сортировки. Гражданские власти, вводящие многопотоковое переработку,multi-Stream Recycling,распространяют контейнеры на дома, а закупка происходит в гигантских тендерных объемах. Поскольку разбитый контейнер протекает, разбивается или заклинивает привод сборника, эти изделия являются инфраструктурой для государственной и климатической политики. Производители, поставляющие муниципалитетам, акцентируют внимание на постоянную толщину стенок, цветовую разметку крышек, сроке службы под воздействием ультрафиолета и быстром своде большого объема в периоды запуска, и глобальная экспансия сектора, от развивающихся городов до стабильных программ модернизации, является самым сильным долгосрочным запасом для прессования под давлением для контейнеров по всему миру.
Общественные пространства и уличные контейнеры.
Общественные контейнеры представляют собой отдельную и важную подкатегорию. Уличные, парковые, транзитные и кампусные контейнеры должны противостоять вандализму, погодным условиям и неправильному использованию, при этом их нужно легко освобождать и очищать. Многие из них крепятся к стене, оборудованы капаком или отверстиями, чтобы предотвратить неправильное утилизацию и доступ насекомых. Поскольку эти изделия влияют на общественную гигиену и внешний вид общественных пространств, их изготавливают в соответствии со строгими стандартами, а цвет и маркировка сообщают, какой поток отходов они предназначены. Производители документируют ударостойкость, стойкость цвета и легкость обслуживания, а последствия отказа, разрыва общественного контейнера или засорения несущего элемента делают качество неотъемлемым. Для поставщиков рынок поставок контейнеров для публичного пространства является оправданным, ориентированным на спецификации, а не чисто ценовым, и он вознаграждает производителей, способных контролировать качество корпуса и креплений.
Контейнеры для компоста и органических отходов.
Контейнеры для компоста и органических отходов – это быстро развивающаяся категория, поскольку города и дома перераспределяют пищевые отходы из свалок в почву. Эти контейнера должны противостоять влаге, микробной активности и часто контакту с грунтом, при этом они должны быть достаточно легкими для перемещения. Домашние компостирующие кубы, урны для хранения органических отходов на тротуаре и контейнеры для общего сбора как правило находятся в одних и тех же полиэтиленовых корпусах. Поскольку органические отходы влажные и пахнут, дизайн крышки и отводной подводки имеет более важное значение, чем для сухого переработки. Производители заявляют о надежной герметизации, сроке службы в условиях воздействия ультрафиолета и совместимости с компостирующей средой, а рост этой категории напрямую связан с климатическими условиями и политикой отвода отхода на свалки. Для рынка, который часто подвергается критике в связи с дискурсом, связанным с пластиком, демонстрация того, что контейнер можно переработать, что он долговечный и изготовлен с использованием вторичного материала, является убедительной историей, и она вознаграждает производителей, которые контролируют качество и содержание примесей в конкретно, а не преследуют дешевый сырье.
Классификация по цветам и циркулярность.
Контейнеры стоят на передовой линии дискурса об утилизации, и это делает циркулярность определяющей тенденцией для отрасли. Поскольку большинство контейнеров изготовлено из полиэтилена, они легко подлежат переработке по завершении срока службы, а повторно переработанная жидкая пластмасса вновь попадает в те же заготовки, в результате чего создается замкнутый цикл. Лидеры рынка требуют высокого содержания вторичного полиэтилена в корпусе, обеспечивая при этом сохранение эксплуатационных характеристик, а цветовые кодировки крышек учат граждан, за каким потоком отходов идет речь. Системы приема (take-back) и рециркуляции собирают контейнеры в конце их жизни до того, как они станут отходами. Для продукта, критикуемого во время дискурса, связанного с пластиком, демонстрация того, что контейнер можно переработать, а изделие имеет долгий срок службы и изготовлено с использованием рециклированного материала, является убедительной историей, и она вознаграждает производителей, которые контролируют качество и содержание примесей именно, а не преследуют дешевый сырьевой материал.
Контроль качества и испытания.
Закатно-литые контейнеры подвержены серьезным отклонениям в результате процессов изготовления, поскольку поломка означает течи, разрывы или отсутствие путей для сбора отходов. Тесты выброса и удара подтверждают, что полностью заполненный или пустой корпус выдерживает транспортировку и сжатие грузовичных поддонов. Тесты нагрузки и укладки проверяют жесткость и толщину стенок. Тесты на ход и колесные оси поддерживают цикл движения колес. При испытаниях по ультрафиолетовому излучению и нагреванию корректируется срок службы. Направление по картированию толщины стенок подтверждает, что ни один сегмент не попадает ниже требуемых норм, особенно в зонах толкающих и опорных элементов. Правильный ответ на любой дефект – это констатировать происхождение проблемы как процессные данные, отследить конкретный параметр, например программу напудривания, температуру расплава, или точное время выдувания, и исправить фактор, вызывающий дефект, а не избавляться от индивид-та дефектов, приклеивая их, что только скрывает системную проблему, повторяющуюся в серии рейсов, проходящих ежедневно.
Дефекты и решение проблем.
Несколько дефектов повторяются в ряде программ по изготовлению контейнеров, и каждый из них указывает на контролируемый фактор. Тонкие стенки в местах крепления или нахватов указывают на некачественную настройку программы напудривания и риск разрыва или вмятинут по ходу загрузки. Такие дефекты свидетельствуют о неравномерной температуре или низком давлении выдувания и представляют опасность для нагруженного корпуса. Разноцветные оболочки, острые разделительные линии указывают на изношенную механизацию и проблемы с зажимом, и они вызывают травмы у рабочих или могут зацепить корзины. Углубления или короткие места разрыва указывают на материальные или температурные проблемы. Пузыри, гель и загрязнения указывают на проблемы с пластиком или условиями окружающей среды, и загрязнение особенно серьезно, если корпус предназначается для переработки в циркулярное кольцо. Такой ответ: стабилизировать программу напудривания, проверить температуру расплава и давление выдувания и инспектировать технологию в определенные сроки, потому что дефект в работе снижает уровни гигиены и повреждает каналы для сбора отходов.
Автоматика и индустрия
0.
Выбор подходящего оборудования для линию производства отсеков. Выбор оборудования начинается с типового ряда продукции: маленькие отсеки для стола, контейнеры общественного назначения среднего размера или двухсот-литровые колесничные тележки; затем учеты высотно-плоской структуры, количество полостей (или форм), зажимной сила и размер верхней плиты в соответствии с целевыми параметрами. Определите максимальный и минимальный размеры, а также пиковые сезонные объемы, а затем свяжите эти параметры с структурой аккумулятора, количество полостей (или форм), зажимной силой и размером плиты. Решение вопросов автоматизации и интеграции на поточное оборудование зависит от расходов на рабочую силу и требований по спецификациям продукции. Необходимо еще подтвердить совместимость материалов для будущей продукции с рециклируемым наполнителем, переплавкой и цветовой кодировкой. Проверьте разрешение контроля за объемом формования, наличие двухстенной конструкции и возможности последующих проверок, например, методом падения и вращения колес. Попросите показать примеры установок в аналогичных масштабах по производству отсеков и местную поддержку запасных частей, так как пробой линий при муниципальном выборе оборудования может означать нарушение договора с городом. Наконец, лучше всего рассматривать реальные расходы на производство одного отсека при обеспечении соответствия этих расходов требованиям, чем сравнивать начальные цены оборудования. Правильное оборудование позволит получать отсеки в необходимом объеме, прочные и стабильные, по минимально возможным затратам.
Выбор машины начинается с состава продукции: небольшие столовые урны, средние общественные контейнеры или двухсотлитровые колесничные тележки, затем годового объема и целевых рынков. Определите самые крупные и наименьшие модели, а также сезонный пик производства, а затем подберите архитектуру аккумулятора-корпуса, количество полостей или отливки, силу зажима и размер плиты для достижения цели. Решите, требует ли автоматика и последующая интеграция сокращения трудоемкости и соответствие спецификациям. Убедитесь в совместимости материалов для реализации вашей стратегии использования вторичных ресурсов, повторной переработки и цветового кодирования. Проверьте разрешением управления паром, возможность наличия двойных стенок и последующие тесты, такие как проверка падения и проверка диапазона оборота колес. Настоятельно требуйте установка на аналогичном диаметре корзины и поддержку запасных частей в локальном регионе, поскольку остановка линии зарядки урн во время муниципальной презентации может привести к нарушению публичного контракта. Наконец, расчтите общую стоимость на единицу соответствующего, долговечного оборудования, а не сравнивайте начальную цену машины. Правильная машина выпускает ваши корзины в нужном объеме, прочной и полностью соответствующей требованиям, по самой низкой устойчивой цене.
Требования безопасности и функциональные требования
Безопасность баков заложена в конструкцию, а не проверяется отдельно. Структурный дизайн обеспечивает толщину стенок и геометрию в пределах, при которых баки устойчивы к падениям, уплотнению и сгруппированию. Крышки и петли должны функционировать безопасно в течение своего рабочего цикла. Колеса и ося вращения должны выдерживать первоначальные нагрузки, при этом не допускается их смещение. Для общественных баков устойчивость к подделке и безопасные края защищают пользователей. Поскольку поломка бака может травмировать работника, пролить мусор или нарушить маршрут сбора, производители документально обосновывают конструкционные ограничения и рекомендации по эксплуатации. Крупные поставщики предоставляют не только товар, но и техническую документацию, в то время как более мелкие компании обычно просто продают бак. Для клинических и промышленных потоков мусора к требованиям к бакам добавляются дополнительные меры предосторожности и требования к маркировке, которые делают баки частью регулируемого цепного процесса обращения с отходами, а не просто контейнером.
Регуляторный ландшафт
Продукция бункера формируется из суммы стандартов и политик, которые отличаются в зависимости от сферы применения и региона. В муниципальных закупках часто указываются минимальные показатели содержания вторичного сырья, цветовое кодирование, размеры и долговечность. Правила по отходам и переработке устанавливают цели переработки, которые стимулируют спрос на мультишурупы. Правила по химическим и клиническим отходам включают требования к контейнеру и маркировке. Правила по переработке и пластмас достигают дополнительных требований к содержанию и рекуперации после выработки продукта. Так как единая модель бункера может продаваться в различных регионах, ведущие поставщики сертифицируются в соответствии со строжайшими соответствующими стандартами и поддерживают документальные проверки аудиторов. Для производителей регулаторные требования являются шлюзом на рынок, и именно поэтому blow-molding бункеров, требует дополнительного подтверждения соответствия требованиям, чем общие промышленные контейнеры, при этом поставщики, могут доказать круговое обуславление отвечают критериям и получают заслуженные награды.
Сравнение уплотненных контейнеров с альтернативами
Для понимания уплотненного контейнера необходимо сравнить его с альтернативными вариантами. Сварные стальные контейнеры предлагают известность, но они подвержены коррозии, легко повреждаются и тяжело перевозить. Туилированные контейнеры могут обладать жесткой конструкцией, но не могут создавать крупные бесшовные полые предметы без сварных секций, а также обладать огромными затратами на инструменты при больших размерах. Ротационное литье позволяет создавать крупные полые предметы, но при этом циклы производства выполняются медленно и контроль над стенками не настолько точен, что имеет значение при муниципальных объемах. Красота удачного выполнения полиэтиленового круглого литья заключается в том, что получается крупный, бесшовный, легкий, устойчивый к повреждениям от ударов, с программируемым контролем стенок и двойной стенкой жесткости, который производится в муниципальных объемах. Выбор правильной технологии зависи от объема, размера, необходимости долговечности и общей стоимости, однако для основных мусорных корзин и общественных контейнеров экструзионное литье является предпочтительным вариантом.
Применения по секторам
Уплотненный контейнер используется в широком перечне отраслей, поэтому глобальный спрос на него остается стабильным. Мэрии используют колесничные машины и общественные контейнеры для сбора и ухода за свалками в огромных масштабах. Программы переработки использованы цветовыми кодами контейнеров для обучения сортировке и контроля за ею. В компостировании применяются машины с мусором органического отхода и резервуары для достижения целей, связанных с климатом. Торговля и транспорт используют контейнеры для офисов, аэропортов и станций. Сфера здравоохранения и промышленности используют специализированные контейнеры для контролируемых потоков. Каждый сектор дополняет свои стандарты к общей структурной потребности, но все они опираются на тот же производственный свод: незашитый полиэтилен, точенное круглолітье и строгий контроль качества. Это разнообразие означает, что одна платформа круглолития может обслуживать множество программ обращения с мусором, стабилизируя использование мощности для производителей в сезонных и региональных изменениях заказах.
Обычные ошибки в производстве контейнеров
Несколько ошибок повторяются в различных проектах по контейнерам. Недостатнее внимания придается контролю формирований, что влечет за собой простую экономию веса и затрат на крупном предмете. Игнорирование распределения стенок вокруг колес и оснований приводит к расхлабухиванию или повреждению под нагрузкой. Третирование форм как коммерческих товаров способствует возникновению откатов и слабого сцепления, что угрожает креплениям. Скидывание или недостаточное тестирование в процессе падения и вращения колес является источником риска для контейнера, играющего ключевую роль в сфере безопасности. Игнорирование стабилизации вытяжки и предельно допустимой согласованности смолы стабилизирует долговечность в перспективе. Затруднение удаления загрязнений из замкнутых цикла рециклина позволяет оспаривать статус восходящих изделий. Недокументирование рецептов и отслеживание материалов затрудняет проверки и отзывы. Неуместная спецификация автоматизации открывает в муниципальных объемах путь к трудностям с персоналом и постоянством. Любая из этих ошибок поддается устранению при помощи целенаправленного проектирования, и избежать их означает разницу между прибыльной, соблюдающей нормативы программой по контейнерам и постоянным источником сбросов, поломок на месте и недовольства клиентов.
Изучение оптимизации весовых и циркулярных характеристик.
Чтобы лучше проиллюстрировать экономику, рассмотрим производителя тележечных контейнеров, который применяет точную программу формирования профиля, чтобы уменьшить толщину стенки только вдоль колес, основ и ручек. В масштабах миллионов контейнеров, произведенных в год, даже умеренное снижение веса на единицу продукции позволяет изъять из цепочки поставок значительное количество резины и сократить стоимость материала при условии, что тесты на отрывистость и нагрузку сохранят приемлемые показатели. В сочетании с высоким содержанием рециклируемого материала в корпусе и программой массового приема контейнеров в конце срока службы, прежде чем они конвертируются в отходы, производитель превращает обычный контейнер в достоверно эффективный и циркулярный продукт. Инвестиции в основном связаны с возможностью управления формованием и квалифицированным рециклируемым материалом, которые окупаются благодаря снижению материальных затрат да. предпочтительности бренда. Первый, насколько быстро осуществляется национальный сбор контейнеров, и что управление толщиной стенок – это одна из наиболее высокодоходных мер, реализуемых сегодня ведущими производителями гибких трилитровых цилиндров.
Часто задаваемые вопросы
Почему многие урны изготавливаются методом горячего качения? Потому что этот процесс обеспечивает получение бесшовных, легких, не поддающихся уводам сгибам полых контейнеров с регулированием толщины стенок и жесткостью двойной стены при низком уровне затрат, что идеально подходит для вилиц, общественных контейнеров и контейнеров для компостирования. Подлежат ли эти контейнеры утилизации? Да, они, как правило, изготавливаются из однородного полиэтилена и легко поддаются утилизации, а часто делаются с использованием материалов, рециркулируемых из отходов после потребления. Как долго служат контейнеры? При правильной устойчивости к ультрафиолету и установке полиэтиленовые контейнеры служат много лет на открытом воздухе и дольше, когда размещены в огороженном месте. Почему цвета контейнеров имеют значение? Цвет определяет поток отходов, поэтому стабильные, кодированные крышки учат граждан сортировать отходы. Может ли контейнер быть слишком легким? Да, легкие корпуса могут защемиться или расколоться, поэтому их изготовление с учетом остаточной толщины стен позволяет обеспечить сохранение испытанной основой, а не просто уменьшить толщину везде.
Заключение
Выдувные контейнеры для вторсырья и утилизации являются одним из наиболее значимых продуктов оборудования для экструзионного литья под давлением, играя тихой роль в обеспечении городской санитарии, а также в приоритизации вторичной переработки, компостирования и лужаек для сбора макулатуры. От двойной стены жесткости и программирования заготовки до UV-стойкости, цветового кодирования сортировки, колесных ведер для улицы, гигиены общественных пространств, приоритизации органического мусора, корпусов с добавлением вторичного сырья и рециклинга контейнеров при достижении конца срока их эксплуатации, система производства достигла зрелости, но постоянно развивается. Для поставщиков и покупателей успех заключается в совпадении оборудования и инструментов с ассортиментом продукции и общим объемом, в проектировании с учетом степени нагрузки и запаса стены, контроля распределения стенок с целью экономии веса и затрат, а также выбора партнеров, которые поддерживают производство в течение всего периода развертывания и заключения контрактов на сбор. Когда внимание всего мира на санитарию, климат и циркуляризацию пластика становится все более интенсивным, способность индустрии контейнеров к доставке прочных, единообразных и действительно подлежащих переработке контейнеров определит ее следующее десятилетие, а экструзионное литье под давлением будет по-прежнему находиться в центре этой волнующей истории.