

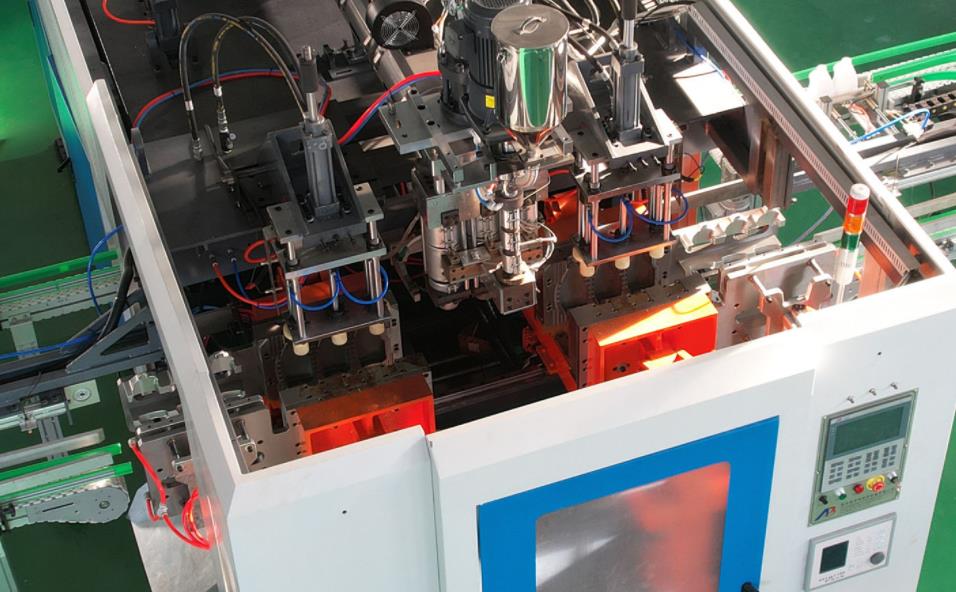
I. Klasifikasi dan Karakteristik Utama Produk Plastik Berlapis
Produk plastik berlapis merupakan barang dengan struktur ruang tertutup yang dihasilkan dari proses pemanasan dan pemutaran, yang banyak digunakan dalam kemasan, industri, otomotif, dan berbagai bidang lain. Mereka terbagi menjadi empat kategori sesuai dengan aplikasi dan struktur:
| Kategori produk | Typical Produk | Persyaratan Struktur dan Performa Utama | Bahan baku utama |
|---|---|---|---|
| Produk hampa dalam kemasan | Galon minuman, drum kimia, dan kaleng makanan | Kepatuhan yang baik, tahan terhadap korosi kimia (untuk kemasan kimia), mematuhi standar produktivitas makanan | HDPE (Polyethylene Tinggi-Kekerasan), PET (Polyethylene terephthalate), PP (Polipropilen) |
| Kategori kontainer industri | Tangki penyimpanan besar, tangki transportasi, dan kotak peralatan | Kuat, tahan pukulan, tahan penuaan, dan stabil dimensi | HDPE, LLDPE (Polietilen Rendah Densitas Linier), PVC (Polivinil Klorida) |
| Kategori otomotif dan transportasi | Tangki bahan bakar, saluran sistem pendingin udara, dan inti bumper | Tahan terhadap minyak dan suhu (untuk tangki bahan bakar), ringan, dan kuat struktur | HDPE (untuk tangki bahan bakar), PP (untuk saluran udara), |
| Kategori perlengkapan sehari-hari | kursi plastik, mainan, dan bagian peralatan fitness, | kekuatan yang baik, penampilan menarik, biaya rendah, | PP, LDPE (Polyethylene Berdensitas Rendah), dan ABS (Acrilonitrile Butadiene Styrene), |
II. Titik-titik utama proses produksi produk plastik hampa,
pembentukan tiup ekstrusi adalah proses pembentukan utama untuk produk hampa, dengan titik sentralnya terletak pada kontrol yang cermat terhadap "pembentukan parison - pasang pengisian - pendinginan dan penipisan". Perbedaan proses untuk produk yang berbeda terutama tercermin dalam dimensi berikut:
1. Pemilihan Bahan Baku dan Pre-Treatment,
- Produk Kemasan: HDPE untuk makanan harus mematuhi standar FDA/GB 4806; drum kimia perlu menggunakan polietilen berdensitas tinggi (densitas ≥ 0,94 g/cm³) yang tahan asam dan basa, dan pre-treatment membutuhkan pengeringan (kelembaban ≤0,02%),
- Kontainer industri: tangki penyimpanan besar lebih memilih HDPE dengan indeks aliran panas tinggi (MI = 0,3-1,0 g/10 menit) untuk memastikan kelenturan parison,
- Bagian otomotif: tangki bahan bakar membutuhkan HDPE yang tahan barier (ditambahkan dengan lapisan barier EVOH), dan saluran pendingin udara membutuhkan PP yang tahan usia (dengan aditif stabilisir UV).
Proses kualiti kawalan Parison
Parison adalah dasar untuk membentuk produk berongga, dan konsistensi ketebalan dindingnya langsung menentukan kualitas produk:
- Produk kecil (misalnya, botol minuman): Deviasi ketebalan dinding parison ≤±5%, dilengkapi dengan bibir peleburan listrik atau sistem pengaturan ketebalan dinding axial;
- Produk-produk besar (misalnya, tangki penyimpanan 1000L): Gunakan pembentukan parison jenis accumulator untuk mencegah keruntuhan parison yang disebabkan oleh ekstrusi kontinu; volume accumulator harus sesuai dengan berat produk (volume accumulator = berat produk × 1,2~1,5);
- Produk-produk berikutan (misalnya, tangki bahan bakar barier): Gunakan kepala acuan co-eksrasi berikutan, dengan kecepatan eksrasi yang sinkronis dari bahan di setiap lapisan (kesalahan ≤ ±2%);
3. Pengaturan Inflasi dan Pendinginan
- Nilai inflasi: 1,5~3:1 untuk produk pengemasan kecil, 1,2~2:1 untuk wadah industri besar; tekanan inflasi 0,3~0,8MPa (dipengaruhi oleh ukuran produk);
- Waktu pendinginan: 5~15s untuk produk-produk kecil, 30~120s untuk produk-produk besar; rongga perlu memiliki saluran pendinginan multi-lapisan (diferensial suhu ≤ ±3℃);
- Waktu pemisahan rongga: Pencetaknya ketika produk telah didinginkan di bawah suhu distorsi panas (sekitar 80℃ untuk HDPE, sekitar 100℃ untuk PP) untuk mencegah deformasi.
III. Kerangka Ukurans for Selection of Mesin pengolahan ekstrusi dan pembentukan cetakan
Penentuan mesin-blown-cetakaned ekstrusi harus sesuai dengan jenis produk, kebutuhan kapasitas produksi, dan standar kualitas, dengan keputusan utama yang diawali dari tiga aspek: "Tipe mesin – pemasangan sesuai parameter – pemilihan konfigurasi".
1. Tipe Mesin Selection (by Forming Metode)
| Tipe Mesin | Karakteristik inti | Jangkauan produk yang sesuai | Kapasitas produksi |
|---|---|---|---|
| Mesin pembentukan tiup Ekspresi Kontinyu | Eksrasi parison kontinu, efisiensi tinggi, struktur sederhana | Produk-produk yang tidak mengandung (≤200L), misalnya, botol-produk minuman, drum kimia | 500~5000 buah/per hari (pada satu stasiun) |
| Mesin pengecoran berbahan bakar | Pembakaran disimpan di saringan, eksrasi tunggal dari parison-parison besar | Produk-produk yang tidak mengandung besar (≥200L), misalnya, tangki penyimpanan, tangki transportasi | 10~50 buah/hari (stasiun tunggal) |
| Ekstrusi multi-layer Blow Molding Mesin | Berbagai sistem ekstrusi, membentuk produk komposit beberapa lapisan | Produk-produk penghalang (tangki bahan bakar, drum kemasan dengan lapisan pelindung yang tinggi) | 300~2000 buah/hari (stasiun tunggal) |
| Mesin injeksi Stretch pembentukan tiup (SBM) terintegrasi | Proses injeksi preform + streaching + pengisian, presisi tinggi | Produk terbalik dengan presisi tinggi (misal, botol minuman plastik PET) | 1000~10.000 buah/hari |
2. Pemetaan Parameter Penting
(1) Sistem ekstrusi Parameters
- Diameter sekrup: Selected according to product weight (reference formula: screw diameter D(mm)≈√(product weight(g)/10)):
- Produk kecil (≤1kg): D=30~50mm;
- Produk menengah (1~10kg): D=50~90mm;
- Produk besar (≥10kg): D=90~150mm;
- Rasio panjang-diameter (L/D): 20~25:1 untuk bahan baku poliolefin, 18~20:1 untuk bahan baku yang sensitif terhadap panas seperti PVC;
- Kapasitas eks tradersi: harus sesuai dengan kebutuhan kapasitas produksi (kapasitas eks tradersi = berat produk × produksi harian ÷ waktu produksi ÷ tingkat hasilan);
(2) SISTEM PEMATANG Parameters
- Tekanan pemegang: dihitung sesuai dengan luas proyeksi produk (tekanan pemegang (kN) = ukuran luas proyeksi produk (cm²) × 0,3 ~ 0,5) untuk menghindari keretakan pada saat pengisian;
- Jarak penempatan pusat batu permintaan: ≥1,5 kali tinggi produk maksimum untuk memastikan ruang pengelembagaan;
- Ukuran penempatan ukuran batuan: cocokkan panjang dan lebar batuan, menyisakan posisi untuk saluran air pendingin dan interface pneumatik.
3. Merek dagang and Konfigurasi Selection
- Kebutuhan level basis (produk batch kecil, biaya rendah): mesin ekonomi lokal (misal, merk-merk dari Zhangjiagang, Ningbo), yang dilengkapi dengan kontrol PLC dan penyesuaian ketebalan dinding manual, cocok untuk produk harian kecil;
- Kebutuhan level menengah (produksi skala besar): merek lokal menengah (misal, Jinwei, Tongda), yang dilengkapi dengan sistem penyesuaian ketebalan dinding otomatis dan pemegang servo, cocok untuk drum kimia dan saluran udara otomotif.
- Keperluan tinggi (tingkat presisi tinggi, produk dengan barier yang tinggi): merk impor (misalnya, Kautex dari Jerman, Battenfeld dari Austria.) atau mesin kelas menengah domestik, yang dilengkapi dengan kepala ekstrusi bersegi banyak dan sistem inspeksi kualitas online, cocok untuk tangki bahan bakar dan kemasan dengan barier yang tinggi.
IV. Kasus-kasus yang cocok untuk mesin produksi dan pembentukan tiup untuk produk tanah melingkar yang typikal
Case 1: Produksi of 20L HDPE Drum Kimia
- Keperluan produk: ketebalan dinding yang seragam (≥1.5mm), kestabilan (tidak rusak setelah terjatuh
- 8m), sesuai dengan standar makanan/kimia
- Mesin pembentukan tiup yang direkomendasikan: mesin pembentukan tiup ekstrusi terus menerus (bobot tangki 65 mm, L/D=24:1), yang dilengkapi dengan sistem kontrol ketebalan dinding sumbu
- Parameter proses: suhu ekstrusi 180~200℃, rasio ulang 2:1, tekanan inflasi
Case 2: Produksi of 1000L HDPE Wadah Penyimpanan Besar
- 5MPa, waktu pendinginan 20s;
- Kapasitas produksi: 800 buah/hari untuk satu stasiun, tingkat hasil ≥98%
- Keperluan produk: penampilan murni tanpa sambungan, ketahanan gesekan (tidak pecah dalam gaya ganti aman pada -20℃), masa pakai ≥10 tahun;
- Mesin pembentukan tiup yang direkomendasikan: mesin pembentukan tiup jenis akumulasi (kapasitas akumulator 50 kg, bobot tangki 120mm), dengan dua kepala ekstrusi untuk pembentukan bergantian;
Parameter proses: tekanan akumulasi 15~18MPa, kecepatan ekstrusi parison 50mm/s, rasio ulang
- 5:1, waktu pendinginan 90s;
- Mesin pembentukan tiup yang direkomendasikan: Mesin pembentukan tiup jenis accumulator dengan enam lapisan ekstrusi (diameter skru 90mm/65 mm/45mm,/65 mm/90mm masing-masing), dilengkapi dengan pengaturan tebal dinding menggunakan servo;
- Parameter proses: Suhu lapisan HDPE 190 ~ 210℃, suhu lapisan EVOH 230 ~ 240℃, tekanan inflasi
- 6MPa, waktu pendinginan 45 detik;
Kapasitas produksi: 300 potong/hari untuk mesin tunggal, tingkat hasil ≥97%.
V. Keputusan Seleksi dan Saran Optimalisasi
- 1. Prinsip prioritas untuk seleksi
- Adaptabilitas produk terlebih dahulu: Berprioritas memastikan jenis mesin dan parameter sesuai dengan struktur produk (misalnya, mesin jenis accumulator harus dipilih untuk produk besar);
- Kedua: Mempertimbangkan keseimbangan antara kapasitas produksi dan biaya: Pilih mesin tunggal untuk produksi kecil-batch, dan jalur produksi multi-stasiun atau secara otomatis (termasuk penyisipan dan inspeksi otomatis) untuk produksi besar-batch;
Biaya pengoperasian dan perawatan jangka panjang: Pilih merek dengan suku cadang umum dan layanan pasca-penjualan yang sempurna (misalnya, siklus pembelian suku cadang untuk mesin lokal ≤ 3 hari).
- 2. Poin utama untuk pengendalian biaya
- Investasi awal: Mesin lokal lebih murah 50 – 70% dibandingkan dengan mesin impor, dan mesin kelas menengah memiliki kemampuan biaya terbaik (menyelesaikan 80% kebutuhan produksi produk hol).
- Biaya operasi: Mesin penuh elektrik menghemat energi 30 – 40% dibandingkan dengan mesin hidrolik, cocok untuk produksi berkesinambungan jangka panjang;
3. Pengaturan Jaminan Kualitas
- Sangat penting untuk produk berpresisi tinggi: sistem kontrol ketebalan dinding, pengukur ketebalan online, sistem koreksi distorsi otomatis;
- Sangat penting untuk produk besar: sistem stabilisasi tekanan akumulator, sistem pendinginan suhu perbedaan cetakan;
- Sangat penting untuk produk penghalang: kepala ekstrusi multi-lapis, modul kontrol lapisan bahan;
Jantung produksi produk plastik kosong terletak pada "kesesuaian proses", dan seleksi mesin ekstrusi patah salur harus sejalan dengan jenis produk, kapasitas produksi, dan persyaratan kualitas – mesin ekstrusi kontinu untuk produk kemasan kecil, mesin akumulator untuk produk industri besar, dan mesin ekstrusi multi-lapis untuk produk presisi tinggi / penghalang. Pada pengambilan pada kenyataannya, disarankan untuk melakukan verifikasi produksi tes batch kecil terlebih dahulu, kemudian menentukan konfigurasi mesin akhir, sementara mengecilkan investasi awal dan biaya operasi dan perawatan jangka panjang untuk mencapai keseimbangan optimal antara efisiensi produksi dan kualitas produk.
Mesin Pembentukkan Bising Dengan Pemampatan Apollos Recommendations for Different Hollow Plastik Produk
I. Overview Produk Apollo
Apollo offers comprehensive extrusion blow cetakaning solutions spanning 5ml to 5000L production capacity, with three primary series tailored to different hollow plastic product needs:
| Series | Jangkauan Kapasitas | Fitur Utama | Aplikasi Tipikal |
|---|---|---|---|
| ABLB Series | 200ml-30L | Produksi berkecepatan tinggi (hingga 1900 pcs/jam), disesuaikan dengan servo, desain kompak | Kemasan botol kecil, wadah rumah tangga, vial medis |
| siri ABLD | 20L-1500L | Desain tipe penyimpanan, kekuatan pemasangan tinggi, kapasitas cetakan besar | tangki industri, drum kimia, wadah IBC, pallet |
| Sepenuhnya Elektrik Series | 200ml-30L | Penghematan energi hingga 30-40%, pengendalian ketebalan dinding seberapa halus 0,05 mm, suara rendah | Peralatan medis berpresisi tinggi, kemasan kosmetik, kemasan makanan |
| Ekstrusi multi-layer | 1L-1000L | Hingga 5 lapisan, kemampuan penghalang EVOH, kontrol lapisan penghalang seberapa halus 2μm | Tangki bahan bakar, kemasan makanan tinggi penghalang, kemasan farmasi |
Gunakan format ini dengan tepat: "1. Terjemahan" per baris, tidak ada yang lain.
1. Produk Megaloman
Botol Minuman (500ml-20L)
- Kecil PET/HDPE bottles (500ml-3.5L):
- ABLB 75II – Specialized for water, medical, and oil bottles with stable performance and low energy consumption
- ABLB 75II – khusus untuk botol air, medis, dan minyak dengan performa stabil dan konsumsi energi rendah
- Fitur utama: sistem servo, tekanan memadat 0,8MPa, volume udara 1,2 m³/detik, akurasi ketebalan dinding ±1%
- Besar containers (5L-20L):
- ABLB 100 – 30L max capacity, 55kW screw power, 230kN clamping force
- 900 pcs/saat
Wadah Makanan (1L-50L)
- ABLB 90 (16L capacity) – PLC-controlled with color touchscreen, suitable for sauces, condiments, and bulk food storage
- Sepenuhnya Elektrik ABLE 80/100 Series – Energy-efficient (15kW/hr vs 25kW/hr for hydraulic models) for food-grade applications requiring stability
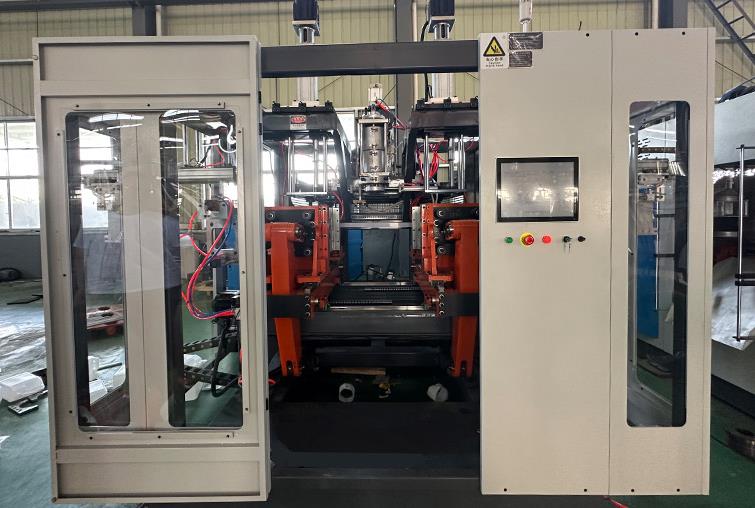
2. Kategori Container Industri
Drum Kimia (20L-200L)
- ABLD 80-90 Storage Jenis (30L-60L) – Tinggi torque screw design for HDPE chemical-resistant containers
- Ideal untuk kemasan bahan minyak makanan, bahan pengelasan, dan bahan cair industri
- Ideal untuk kemasan kimia yang korosif dengan ketebalan dinding yang seragam (≥1,5 mm) dan ketahanan jatuh.
Wadah Penyimpanan Besar (300L-1500L)
- ABLD 120-150 Series – Berat-duty storage-type machines:
- ABLD 120: volume maksimal 300L, sekrup tunggal 120mm, output 350 kg/jam
- ABLD 150: volume maksimum 1500L, pasangan mata bor 120mm, keluaran 840kg/jam
- Keuntungan utama: Stabilisasi tekanan silinder penyimpanan (15-112,8 MPa), kepala giling ganda untuk produksi berkelanjutan, dan siklus pendinginan 90 detik untuk produk besar
Pallet dan Kontainer Pengiriman
- ABLD 150 – Customizable for plastic pallets with special bottom blowing and material support functions
- Dapat menghasilkan pallet tahan lama (≤50 kg) dengan tulang struktur dan punggungan yang terintegrasi.
3. Kategori Otomotif / Transportasi
tangki Pemakaian Bahan Bakar (20L-120L)
- 5-lapis Co-extrusion siri ABLD – HDPE+Barrier EVOH construction:
- Konfigurasi tuas yang beragam (90 mm/65 mm/45 mm/65 mm/90 mm) untuk pengaturan lapisan yang akurat.
- Kontrol suhu lapisan EVOH pada 230-240 °C dengan akurasi ±1 °C.
- Membentuk permeabilitas bahan bakar ≤2g/m²·hari
Saluran Udara dan Bagian Dalam
- Sepenuhnya Elektrik ABLE 110 II – 30L capacity with 28:1 Ratio L/D for PP-dasard automotive components
- Manfaat: Kebisingan rendah (≤75 dB), tidak ada risiko kontaminasi minyak hidraulik, dan respons yang cepat untuk bentuk yang rumit.
Kategori Umum Harian (Kategori perlengkapan sehari-hari)
Kursi dan Utamaan dari Plastik (1L-50L)
- ABLB 55/80 Series – Versatile machines for hollow furniture components and toys
- Fitur: pengontrol suhu cetakan, penguapan samping opsional untuk desain yang rumit
- Efisiensi produksi: 800-1200 potong/hari untuk kursi, 1500-2500 potong/hari untuk boneka
III. Matriks Pilihan Mesin Apollo
1. Menurut volume produk dan jenisnya
| Jenis produk | Model. Desain yang telah dioptimalkan mengurangi konsumsi energi sebesar 20-30% dibandingkan dengan model standar. yang dianjurkan | Parameter utama | Why Apollo? |
|---|---|---|---|
| Botol kecil (≤ | ABLB 75II | Paku: 65 mm, Produksi: 120 kg/jam, Penahanan: 150 kN | Efisien dalam penggunaan energi, operasional yang stabil, dan waktu siklus yang lebih cepat sebesar 30% dibandingkan dengan pesaing |
| 5L) | ABLB 100 | skru: 100mm, Produksi: 200kg/jam, Pengencangan: 230kN | Kontrol ketebalan dinding MOOG, akurasi ±0.1mm |
| Kontainer tengah (5L-30L) | ABLD 90 | Kapasitas silinder: 24L, produksi: 300kg/jam, cengkeraman: 900kN | Desain tipe penyimpanan mencegah pengenduran bahan komposit |
| Silinder industri (≥ 300L) | ABLD 150 | Tangki ganda: 120mm x 2, produksi: 840kg/jam, cengkeraman: 1800kN | Kepala yang menggunakan dua diam, mengurangi penggunaan energi sebesar 40% dan mempercepat produksi sebesar 15% |
| Produk pembatas (tangki bahan bakar) | 5-lapisan ABLD | Tangki berkali-kali, kemampuan pembatas EVOH | Pengontrol lapisan yang akurat, ketepatan ketebalan barier 2µm |
| Peralatan medis presisi | Sepenuhnya Elektrik ABLE 80 | Semua listrik, menghemat energi 30%, kebisingan: ≤75dB | Tidak ada risiko kontaminasi minyak hidraulik, tebal dinding ±0.05mm |
2. Menurut persyaratan produksi
Produksi dengan kecepatan tinggi (> 1000 potong/jam)
- ABLB Series Double Stasiun – Up to 1900 pieces/hr for small bottles
- Sepenuhnya Elektrik Series – Faster response (motor delay <0.1s) for high-speed cycles
Prioritas Efisiensi Energi
- Sepenuhnya Elektrik ABLE Series – 30-40% less energy consumption (e.g., 15kW/hr vs 25kW/hr for 5L drums)
- siri ABLD with Servo Pump – Hydraulic models with servo oil pumps save 40% energy
Presisi dan Kualitas yang Sangat Penting
- Ekstrusi multi-layer – For barrier produk requiring ±2μm layer thickness control
- Sepenuhnya Elektrik with Online Thickness Gauge – Real-time monitoring and adjustment
IV. Mengapa Memilih Apollo untuk Produksi Plastik Bulat Anda?
1. Keuntungan Teknis
- Kontrol Tebal Dinding yang lebih baik: Kontroler 100 titik MOOG menjamin presisi ±0,1 mm (standar industri adalah ±0,5 mm)
- Efisiensi Energi: Teknologi servo yang dipatenkan mengurangi biaya energi hingga 30-40%
- Kemampuan Multiproses: Dukungan simultan untuk pengisapan bagian bawah, sisi, dan dukungan bahan
- Fleksibilitas Pengurutan: Mampu menangani pengurutan dengan ukuran mulai dari 400×550mm hingga 1600×255 kw tergantung pada model
2. Manfaat yang Bertitik-Titik pada Aplikasi
- Makanan/Bubuk: Bahan yang memenuhi standar FDA, tidak ada risiko kebocoran minyak hidrolik, ideal untuk kontak langsung dengan makanan
- Otoritas: Teknologi barrier untuk tangki bahan bakar, desain ringan untuk meningkatkan efisiensi bahan bakar
- Medis: Operasi bersih, pengendalian toleransi ketat, cocok untuk kemasan steril
- Industri: Konstruksi yang tahan lama, kemampuan operasi 24/7, dan perawatan minimal
3. Manfaat biaya kepemilikan
- Investasi awal: 20-30% lebih rendah daripada merek Eropa yang sebanding dengan spesifikasi yang sama
- Perawatan: Adanya lebih sedikit komponen yang bergerak (terutama pada model listrik), jarak perawatan yang lebih lama sebesar 50%
- Kemampuan kompatibilitas cetakan: desain antarmuka standar mengurangi biaya cetakan hingga 15-20%
V. Saran Penyelekan Akhir
- For Kecil Packaging Produk (≤20L):
- Produksi tingkat dasar: ABLB 45/55 (1L-3L) – Ekonomis dengan otomatisasi dasar
- Produksi kelas menengah: ABLB 80/90 (10L-16L) – Kontrol ketebalan dinding yang diperkuat dan kecepatan produksi
- Presisi kecepatan tinggi: ABLE 100 Elektronik sepenuhnya – hemat energi sebesar 30%, ideal untuk kemasan berkualitas
- For Industrial and Besar Produk (≥20L):
- Tabung kimia (20L-200L): ABLD 80-90 Tipe Penyimpanan – Menghilangkan penurunan kasar untuk dinding yang seragam
- tangki besar (≥300L): ABLD 120/150 - Desain twin-skru untuk applikasi yang menghasilkan output tinggi dan berkinerja kuat.
- For Otomotif and Barrier Produk:
- tangki bahan bakar: Seri ABLD 5-lapisan - Mengintegrasikan lapisan penghalang EVOH untuk penahanan bahan bakar.
- Ruang pengangkut udara: Sepenuhnya Elektrik ABLE 110 II - Kekuatan dan kontrol yang akurat untuk geometri kompleks
- For Medical and Precision Produk:
- Sepenuhnya Elektrik Series – No hydraulic fluid risk, 0.05mm wall thickness precision
- ABLB 75II – Specialized design for medical vials and pharmaceutical packaging
VI. Langkah-langkah implementasi
- Analisis Produk: Tentukan volume, bahan, dan persyaratan kualitas
- Perencanaan Kapasitas: Hitung output jam yang diperlukan (tambahkan 20% untuk ekspansi di masa depan)
- Daftar perangkat pendukung: Sesuaikan dengan seri Apollo berdasarkan matriks di atas
- Hubungi Apollo: Permohonan konsultasi teknis dan uji coba pabrik (sampel produksi)
- Pilihan Akhir: Pilih model dengan opsi yang sesuai (kontrol ketebalan dinding, tingkat otomatisasi)
Catatan: Apollo menawarkan dukungan purna jual yang komprehensif, termasuk layanan teknis 24/7, penyediaan suku cadang, dan pelatihan operator untuk memastikan integrasi yang mulus ke garis produksi Anda.






