

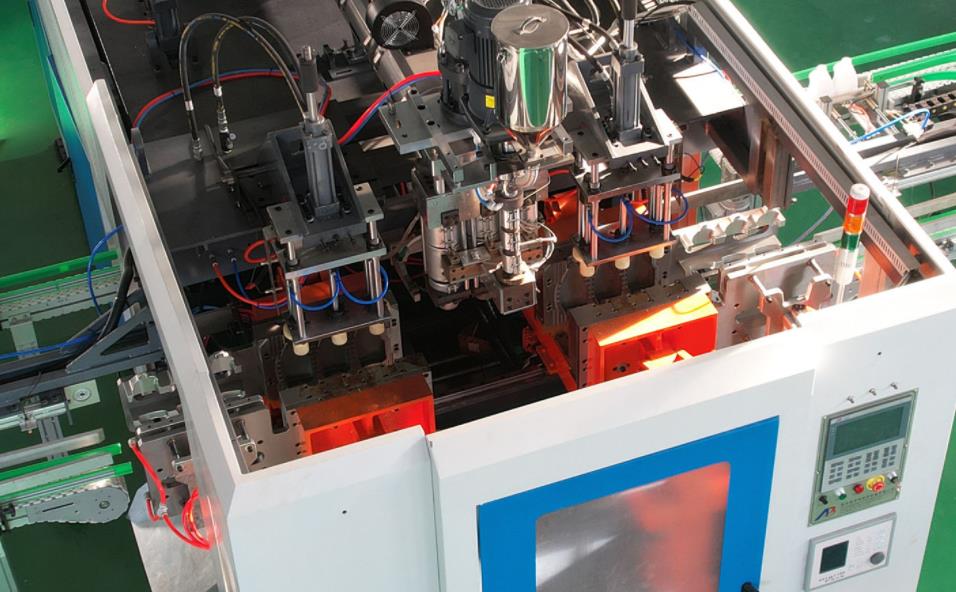
I. 分類 and 主要特長 of Hollow プラスチック 製品
マイクロセルプラスチック製品は、ブローモールングプロセスによって成される閉塞状の空洞構造を有する製品で、包装、産業、自動車などの分野で広く用いられています。用途と構造に応じて、次の四つのカテゴリーに分けられます。
| 製品カテゴリ | Typical 製品 | 基盤の構造と性能に対する要件 | メインパイプ 原材料 |
|---|---|---|---|
| 空ケース製品 | 飲み物のビン、化学ドラム、食品缶 | 優れた密封性、化学品への耐摩耗性(化学品のパッケージに使用)、食品級基準への適合 | HDPE製品(高密度ポリエチレン), PET(ポリエチレンテレフタラート)、PP (ポリプロピレン) |
| 工業用コンテナカテゴリー | 大型貯蔵タンク、輸送タンク、工具箱 | 高強力、衝撃強度、耐老化性、寸法安定性 | HDPE製品、LLDPE(線形低密度ポリエチレン)、PVC(塩化ビニル) |
| 自動車・交通機関関連分野 | 燃料タンク、空調ダクト、バンパー素材 | 耐油性、耐温性(燃料タンクの場合)、軽量性、構造強度 | HDPE製品(燃料タンク)とPP(空調ダクト) |
| 日用品カテゴリー | プラスチックチェア、玩具、フィットネス機器部品 | 優れた靭性、魅力的な見た目、低価格 | PP、LDPE(低密度ポリエチレン)、ABS(アクリロニトリルブッテン・スチレン共重合体) |
II. 空洞プラスチック製品の製造工程の主なポイント
空洞製品の主流の成形工程は、換気進成形–膨張溶射装置—冷却と応力設定の正確な制御にあります。異なった製品間での工程の違いは主に次のようなものに反映されます;
1. 原材料の選択と前処理
- 包装製品:フードグレードHDPE製品はFDA/GB 4806規格に準拠している必要があります。化学ドラムでは、耐酸耐アルカリ高密度ポリエチレン (密度 ≥0.94g/cm³) を使用し、前処理には乾燥(水分含量 ≤0.02%)が必要です。
- 工業用容器:大型の貯蔵槽では、フォーミングの流動性を確保するために高フローインデックスHDPE製品(MI=0.3 ~
- 0g/10min)を使用します。
自動車部品:燃料タンクでは、バリアーHDPE製品(EVOHバリアーレイヤーを付加)を使用し、空調管では耐老化性PP(紫外線安定剤を付加)を使用します。
2.フォーミング品質コントロール
- フォーミングはホーロー製品の基礎であり、その壁厚の均一性は直ちに製品品質を決定します。
- 小型製品(例えば飲料容器):フォーミングの壁厚の偏差は±5%以内で、電動の切り止め部分または軸方向の壁厚管理システムが装備されている必要があります。
- 大型製品(例えば1000Lの貯蔵タンク):連続押出によるフォーミングの貯蔵欠けを回避するため、蓄積式のフォーミングを採用します。蓄積容積は製品重量と同等にする必要があります(蓄積容積 =製品重量 ×
2 ~
- 5)。
- 多層製品(例えばバリアー燃料タンク):多層共押出成形金型を使用し、各層の材料の圧出速度を同調します(偏差 ≤ ±2%)。
- 3.膨張と冷却設定
III.押出ブロー成形機の選定時に考えるコア寸法
押し出しブロー成形機の選定は、製品タイプ、生産能力要件、品質基準といった三つの観点から決定されるが、具体的には「機械タイプ − パラメーター等の適合性 − 構成の選択」という順序で決定する。
1.機械の種類選定(圧形方式による)
| 機械タイプ | 主要特長 | 該当する製品範囲 | 生産能力 |
|---|---|---|---|
| 連続押出吹き型成形機 | 連続的なパリソン押出、高効率、シンプルな構造 | 小中型の空容器(≤200 L)、たとえば飲料ボトル、化学ドリンク缶 | 500~5000 個/日(単一工場) |
| 蓄電池式ブロー成形機 | 蓄電池内に溶液を蓄え、大量のパリソンを単一押出 | 大型の空容器(≥200 L)、例如貯蔵タンク、輸送タンク | 10~50個/日(単一システム) |
| 多層共押出システム Blow Molding PN | 複数の押出システムを使用して、複層コンポジット製品を作成する | バリア製品(燃料タンク、高バリア能包装ドラム) | 300~2000個/日(単一システム) |
| インジェクションストレッチ・ブロー成形統合機 | インジェクションプレビーム+伸張+膨脹、高精度 | 高精度の小型空容器製品(例:PET飲料用ビン) | 1000~10000個/日 |
2. 主要パラメーター Matching
(1) 押出システム パラメータs
- スクリュー径: Selected according to product weight (reference formula: screw diameter D(mm)≈√(product weight(g)/10)):
- 小型 製品 (≤1kg): D=30~50mm;
- 中型 製品 (1~10kg): D=50~90mm;
- 大型 製品 (≥10kg): D=90~150mm;
- 長さ/直径比(L/D):ポリオレフィン原料では20~25:1、熱に敏感な原料(例えばPVC)では18~20:1
- 押出容量:生産能力要件に合致している必要があります(押出容量=製品重量 × 日産出量 ÷ 生産時間 ÷ 収率率)。
(2) クランプシステム パラメータs
- 締付力: 袋のインフレーション時に袋口が開くことを防ぐため、製品の計画面積に基づいて(締付力(kN)=最大計画面積(cm²)×0.3~0.5)算出します。
- テンプレートストローク:≥1.5倍の最大製品高さで、脱熱スペースを確保します。
- 金型設置サイズ:金型の長さと幅が一致し、冷却水チャネルと空気圧インターフェースの位置を確保します。
3.ブランドと構成の選定
- エントリレベルのニーズ(小規模バッチ、低コスト):国内の経済的なマシン(例えば、Zhangjiagang や Ningbo などのブランド)は、PLC制御と手動の壁厚調整が標準装備されており、小さな日用製品に適しています。
- 中級ニーズ(大規模生産):国内の中間層のブランド(例えば、ジンウェイ、東大)は、自動壁厚制御システムとサーボクランプを搭載し、化学ドラムや自動車用エアダクトに適しています。
- 高級ニーズ(高精度、高バリアプロダクト):ドイツのカウテックス、オーストリアのバテンフェルドなどの輸入ブランド、または国内の高級機械は、多層共押出後のダイヘッドとオンライン品質検査システムを備えており、燃料タンクや高バリアパッケージングに適しています。
IV. 代表的な空胆製品の製造とブロー成型機のマッチング事例
ケース1:20L HDPE製品化学ドラムの生産
- 製品要件:均一な壁厚(≥1.5mm)、落下耐力(1.8mの落下で破損しない)、食品/化学グレードの基準に準拠すること
- 推奨されるブロー成型機:連続押出成型機(スクリュー径65 mm、L/D=24:1)、軸方向の壁厚制御システムを備えたもの
- プロセスパラメータ:押出温度180~200℃、吹上げ比2:1、インフレーション圧力0.5MPa、冷却時間20秒
- 生産能力:一台から800個/日、収率率 ≥98%
ケース2:1000L HDPE製品大型貯蔵タンクの生産
- 製品要件:溶接箇所のない一体成形、衝撃強度(-20℃でダクロッハム衝撃に耐えること)、寿命 ≥10年
- 推奨される吹塑機:蓄電池式吹塑機(蓄電池容量50 kg、ねじ径120mm)、制膜回転を実現するデュアル金型装置を備えています。
- 製程パラメータ:蓄電池圧 15~18MPa、先芯押出速度50mm/s、飛散比
- 5:1、冷却時間90s。
ケース3:自動車用HDPE製品燃料タンクの生産
- ケース3:自動車産業のHDPE製品製品・燃料タンクの生産
- 製品要件:多層バリア(HDPE製品+EVOH)、油性物質の浸透抵抗(浸透率≤2 g/m²·日)、軽量。
- 推奨される吹塑機:5層共押出蓄電池式吹塑機(ねじ径 90mm/65 mm/45mm(45ミリメートル)/65 mm/90mm)、サーボによる壁厚調節機能が搭載されています。
- 製程パラメータ:HDPE製品層温度190~210℃、EVOH層温度230~240℃、膨張圧力0.6MPa、冷却時間45s。
生産能力:1台の単一工場では300個/日(生産率≥97%)。
V.選択決定および最適化の提案
- 1.選択の優先順位原則
- 生産能力とコストのバランス:小ロット生産には片面の単体装置を選択し、大ロット生産には多面機または完全自動化生産ライン(自動トリミング機能と検査機能を含む)を選択
- 長期運用・保守コスト:汎用部品と完璧なアフターサービスを備えたブランドを選択する(国内機械の部品調達サイクルは3日以内である)。
コスト管理のポイント
- 初期投資:国内機械は輸入機械より50〜70%ほど安価で、ミッドエンド機はハローゲージ生産ニーズの80%に対応する最適なコストパフォーマンスを発揮する
- オペレーションコスト:フルイーオディスクリションマシンは、ハイドロリフトマシーンに比べて30〜40%の省エネルギーが可能であり、長時間の連続生産に適している
- 金型コスト:総投資額の20〜30%を占め、優先すべきはホットランナー金型 (パリオン品質の向上とスクラップ率の低減)
3. Quality Assurance 構成
- 高精度製品の要である:壁厚制御システム、オンライン厚さ計、自動偏差補正システム
- 大型製品の要である:蓄電機構による圧力安定化システム、金型内差温冷却システム
- バリア製品の要である:複層共押出成形金型、材料層制御モジュール
ホールタイププラスチック製品生産の核心は「プロセス適性」であり、押出ブロー成形機の選定は、製品タイプ、生産能力、品質要件と正確に整合させる必要がある—小型包材製品向けは連続押出機、大型工業製品向けは蓄電式型、高精度/バリア製品向けには複層共押出機。実際の選定では、まず小規模バッチによる試運転を行い、その後に最終的な機器構成を決定するとともに、初期投資と長期運用・保守コストをバランス良く配分することで、生産効率と製品品質の最適なバランスを実現することが推奨される。
アポロ圧延注 Molding PNは、さまざまな中空プラスチック製品向けにお勧めです。2. ABLB 75II – 耐水、医療、オイルボトル向けの専用機で、安定した機能と低いエネルギー消費を実現。3. 小型PET/HDPE製品ボトル(500ml~3.5L):ABLB 75II – 耐水、医療、オイルボトル向けの専用機で、安定した機能と低いエネルギー消費を実現。主な特長:サーボ駆動システム、0.8MPaの吹き出し圧力、1.2m³/minの空気量、±1%の壁厚精度。生産能力:シングルステーション:1200本/時、ダブルステーション:1900本/時
I. アポロ 製品 ライン Overview
アポロは5mlから5000Lまでの幅広い生産能力に対応し、多様なハローゲージ製品ニーズに対応する三つの主要シリーズを提供しています。
| Series | 容量範囲 | 主要機能 | 代表的な用途 |
|---|---|---|---|
| ABLB Series | 200ml-30L | 高速生産(最大1900個/時間)、サーボ制御、コンパクトなデザイン | 小型包装瓶、家庭用容器、医薬品用ガラスレンズ |
| ABLD シリーズ | 20L-1500L | ストレージ型構造、高い締め付けトルク、大きな金型容量 | 産業用タンク、化学ドラム、IBC トート、パレット |
| フルエレクトリック Series | 200ml-30L | 30~40%のエネルギー節約、±0.05mmの精度による壁厚管理、低騒音 | 高精度医療機器、コスメボトル、食品包装 |
| 多層共押出システム | 1L-1000L | 最大5層、EVOHバリア機能、2μmの精密なバリア層制御 | 燃料タンク、高バリア性食品容器、医薬品パッケージ |
II. 製品カテゴリー別のアポロ機器の推奨事項
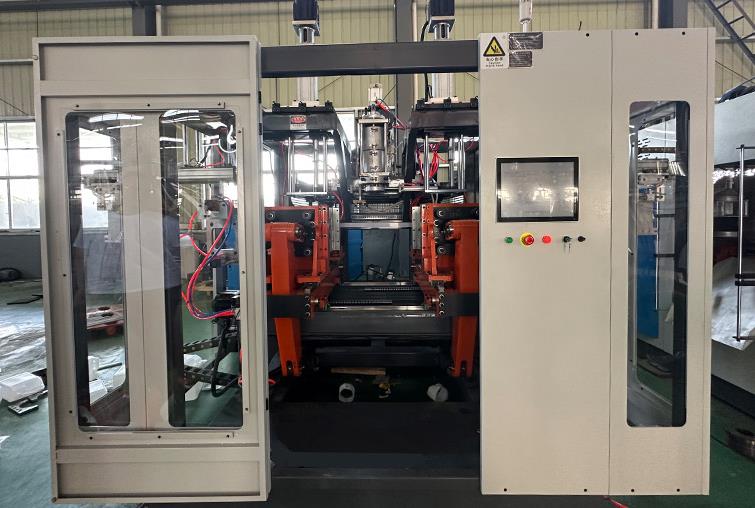
1. 空ケース製品
飲料ボトル(500ml-20L)
- 小型 PET/HDPE製品 bottles (500ml-3.5L):
- ABLB 75II – Specialized for water, medical, and oil bottles with stable performance and low energy consumption
- 主な特長:サーボ駆動システム、0.8MPaの吹き流し圧力、1.2m³/分の空気量、±1%の壁厚精度
- 生産能力:単一ステーション - 1200本/時間、2台のステーション - 1900本/時間
- 大型 containers (5L-20L):
- ABLB 100 – 30L max capacity, 55kW screw power, 230kN clamping force
- 食用油や洗剤、工業用液体の包装に最適
食品容器(1L~50L)
- ABLB 90 (16L capacity) – PLC-controlled with color touchscreen, suitable for sauces, condiments, and bulk food storage
- フルエレクトリック ABLE 80/100 Series – Energy-efficient (15kW/hr vs 25kW/hr for hydraulic models) for food-grade applications requiring stability
2. 産業用コンテナーカテゴリー
化学ドラム (20L-200L)
- ABLD 80-90 Storage 種類 (30L-60L) – 高 torque screw design for HDPE製品 chemical-resistant containers
- 特長:100ポイントのMOOGパリションコントローラ、900kNの締め付け力、0.8MPaの吹き出し圧力
- 耐腐食性の化学物質を包装するには、均一な壁厚(≥1.5mm)と耐落下性が必要です
大型貯蔵タンク (300L-1500L)
- ABLD 120-150 Series – 重量型-duty storage-type machines:
- ABLD 120: 最大容量 300L、単一 120mm スクリュー、推奨出力 350 kg/時間
- ABLD 150:最大容量1500L、蓄音機内蔵120mm二重ねじ、840kg/時間出力
- 主な利点:ストレージシリンダの圧力安定化(15~18MPa)、連続生産向けのダイヘッド、大型製品の場合は90秒の冷却サイクル
パレットおよび輸送コンテナー
- ABLD 150 – Customizable for plastic pallets with special bottom blowing and material support functions
- 構造用リブと一体型ハンドルを備えた重量物用パレット(≤50 kg)を生産可能
3. 自動車・交通機関関連分野
燃料タンク(20L~120L)
- 5 層 Co-extrusion ABLD シリーズ – HDPE製品+EVOH 屏障 construction:
- 正確なレイヤー制御のための複数のネジ構成(90mm/65 mm/45mm(45ミリメートル)/65 mm/90mm)
- EVOH層の温度を±1℃の精度で230-240℃に制御します
- 2g/m²・日以下の燃料透過性を実現する
2g/m²・日以下の燃料透過性を実現する
- フルエレクトリック ABLE 110 II – 30L capacity with 28:1 L/D 比率 for PP-ベースd automotive components
- メリット:低騒音(≤75dB)、油による汚染の危険がない、複雑な形状への高速レスポンス
4. 日用品カテゴリー
プラスチックチェアと玩具(1L ~ 50L)
- ABLB 55/80 Series – Versatile machines for hollow furniture components and toys
- 特長: 金型温度制御、複雑なデザイン向けのオプショナルサイドブロワー
- 生産効率:椅子では800〜1200個/日、おもちゃでは1500〜2500個/日
III. アポロ機器選定マトリックス
1. 製品の数量と種類
| 製品タイプ | 推奨モデル | 主要パラメータ | Why アポロ? |
|---|---|---|---|
| 小型ボトル(≤ 3.5L) | ABLB 75II | ナット:65 mm、出力:120 kg/時間r、締付力:150kN | 15%、お客様の管理コストを10%、環境負荷を10%増加させる「環境メスキン」を販売り |
| 角のくぼみを修正するのに必要な時間を短縮し、削減 | ABLB 100 | ねじ: 100mm, 出力量: 200kg / hr, クランプ: 230kN | MOOGによる壁厚調整、±0.1mmの精度 |
| エネルギー効率の高い安定した運転、競合他社より30%のサイクル時間の短縮 | ABLD 90 | 中型容器(5L〜30L) | MOOGによるウォール厚さ制御、±0.1mmの精度 |
| 大型ドラム(30L〜200L) | ABLD 150 | 収納型設計により製造品の歪みを防止 | ストレージ:24L、出力量:300kg/hr、圧縮力:900kN |
| Barrier 製品 (fuel tanks) | 5層ABLD | 多数のねじによるEVOHのバリア性能 | 精密な層制御、バリア厚さの精度2μm |
| 精密医療機器 | フルエレクトリック ABLE 80 | オール電動、省エネルギー 30%、騒音: ≤75dB | 油圧油での汚染を起こさない、壁厚 ±0.05mm |
2. 製造要件別
高速生産 (>1000個/時間)
- ABLB Series Double 工場 – Up to 1900 pieces/hr for small bottles
- フルエレクトリック Series – Faster response (motor delay <0.1s) for high-speed cycles
エネルギー効率優先
- フルエレクトリック ABLE Series – 30-40% less energy consumption (e.g., 15kW/hr vs 25kW/hr for 5L drums)
- ABLD シリーズ with Servo Pump – Hydraulic models with servo oil pumps save 40% energy
精密性と品質が重要
- 多層共押出システム – For barrier 製品 requiring ±2μm layer thickness control
- フルエレクトリック with Online Thickness Gauge – Real-time monitoring and adjustment
IV. あなたの空きプラスチック生産にアポロを選ぶ理由
1. 技術的な利点
- 優れた壁厚制御: MOOG の 100 点制御装置により、±0.1mm の精度を実現します(業界標準は ±0.5mm)
- エネルギー効率: 特許取得のサーボ技術により、電気費用を30~40%削減できます。
- マルチプロセス機能: ボトムブロー、サイドブロー、材料支援の同時サポートが可能です。
- 金型の柔軟性: モデルにより幅400×550mmから幅1600×2200 mmまで対応します。
2. 適用範囲-Specific Benefits
- 食品・飲料: FDAに準拠した材質を採用し、液圧オイル漏れのリスクがなく、直接食品に接触する用途に最適です。
- 自動車: 燃料タンクのバリアテクノロジー、軽量設計により、燃費の向上が可能です。
- 医療: クリーンな作業、厳格な許容誤差コントロールが可能で、滅菌性の高い包装に適しています。
- 産業: 耐久性の高い設計で、24時間・7日営業が可能で、保守が最小限に抑えられます。
3. 保有コストのメリット
- 初期投資: 同様のスペックのヨーロッパ製ブランドより20〜30%低価格
- 保守メンテナンス: 移動部品が少ない (特に電気型では)、メンテナンス間隔が 50% 長くなる
- 型互換性: 標準インターフェース設計により、金型コストが 15% から 20% 削減される
V. 最終的に推奨するモデル
- For 小型 Packaging 製品 (≤20L):
- 入門レベルの生産: ABLB 45/55 (1L~3L) - 基本な自動化で経済的に
- 中級レベルの生産: ABLB 80/90 (10L~16L) - 墻厚さコントロールが強化され、生産速度が向上
- 高速高精度: 完全電動 ABLE 100 - エネルギー削減 30% および最高級のパッケージングに最適です
- For Industrial and 大型 製品 (≥20L):
- 化学ドラム (20L~200L): ABLD 80-90 ストレージ型 - 材料伸びが均一になるようにパシオンの下垂を排除します
- 大型タンク (≥300L): ABLD 120/150 - 高出力と重たい用途に対応するツインスプレヒューロン設計
- For 自動車産業 and Barrier 製品:
- 燃料タンク: 5 層 ABLD シリーズ - 燃料を固定するための EVOH バリア層を統合
- エアダクト: 完全電動 ABLE 110 II - 静かな動作で複雑な形状を正確に制御します
- For Medical and Precision 製品:
- フルエレクトリック Series – No hydraulic fluid risk, 0.05mm wall thickness precision
- ABLB 75II – Specialized design for medical vials and pharmaceutical packaging
導入手順
- 製品分析:仕様、材質、製品品質についての要件を確認
- 設備計画:必要な時間あたりの生産量を算出 (将来の拡張にも対応するため20%を足す)
- 機器の選定:上記マトリックスに基づきアポロシリーズを選定
- アポロ社に連絡:技術的な相談や工場試験 (製造サンプル) を依頼
- 最終選択:適切なオプション(壁厚制御、オートメーションレベル)を備えたモデルを選択します
注: アポロは、24時間365日の技術サービス、交換部品の供給、オペレータのトレーニングなど、包括的なアフターサービスを提供し、生産ラインへのシームレスな統合を実現します。






