

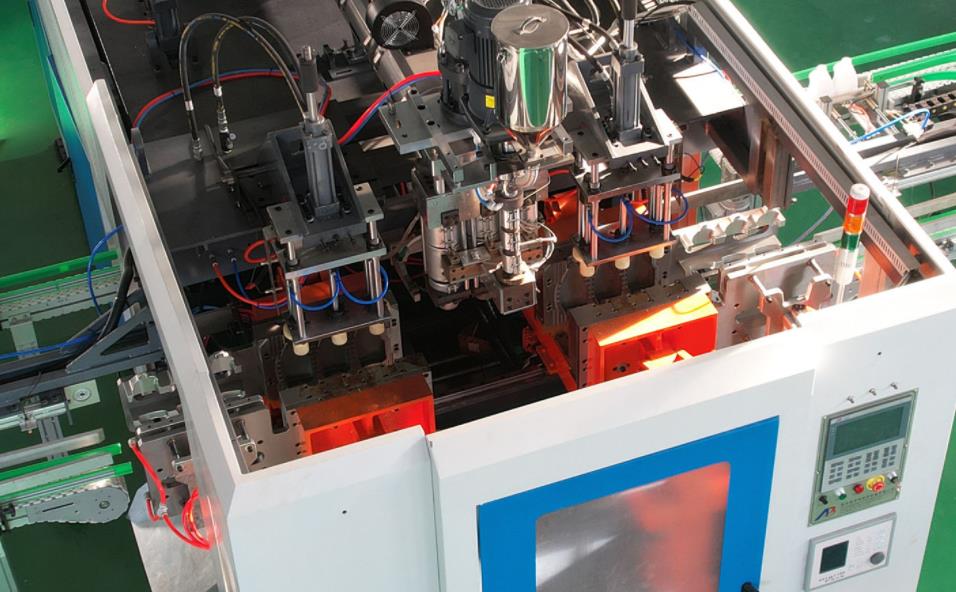
I. Classeificação e Características Básicas de Produtos Plásticos Vazios
Os produtos plásticos vazios são artigos com estruturas de cavidade fechada formados por processos de moldeagem por sopro, largamente utilizados na embalagem, indústria, automotiva e outros campos. Dividem-se em quatro categorias de acordo com a aplicação e a estrutura:
| Produto Category | Typical Produtos | Requisitos estruturais e de desempenho | Principal Materiais primários |
|---|---|---|---|
| Packaging Hollow Produtos | Garrafas de bebidas, tambores químicos, latas de alimentação | Boa vedação, resistência à corrosão química (para embalagens químicas), conformidade com padrões de qualidade alimentar | HDPE (Polietileno de alta densidade), PET (Polietileno tereftalato), PP (Polipropileno) |
| Industrial Container Category | Tanques de armazenamento grandes, tanques de transporte, caixas de ferramentas | Alta resistência, resistência a impactos, resistência ao envelhecimento, estabilidade dimensional | HDPE, LLDPE (Linhaar Low-Densidade Polyethylene), PVC (Vinil Clorado) (Cloreto de Vinilo) |
| Automotiva/Transport Category | Tanques de combustíveis, dutos de ar condicionado, núcleos de embreagens | Resistência a óleo/ temperatura (para tanques de combustível), leveza, resistência estrutural | HDPE (para tanques de combustível), PP (para dutos de ar condicionado) |
| Diário Sundry Category | Cadeiras de plástico, brinquedos, componentes de equipamentos de fitness | Boa dureza, aparência atrativa, baixo custo | PP, LDPE (Polietileno de Baixa Densidade), ABS (Acrilonitrila, Butadieno, Estireno) |
II. Pontos Centrais do Processo de Produção para Produtos de Plástico com Cavidades
A moldeeamento por sopro por extrusão é o processo de formação predominante para produtos com cavidades, cujas principais características consistem no controle preciso da “formação do parison – montagem por inflação – resfriamento e fixação”. As diferenças entre os diferentes produtos decorrem principalmente das seguintes dimensões:
1. Seleção de Materiais de Básico e Pretratamento
- Produtos de embalagem: O HDPE de qualidade alimentícia deve cumprir os padrões FDA/GB 4806; os tambores químicos devem usar polietileno de alta densidade (density ≥0,94g/cm³) resistente a ácido e álcali, e o pretratamento requer secagem (conteúdo de umidade ≤0,02%);
- Containers industriais: Tanques de armazenamento grandes preferem HDPE de índice de fluidez elevada (MI = 0,3-1,0g/10min) para garantir a fluidez do parison;
- Peças para automóveis: Tanques de combustível necessitam de HDPE com barreira (adicionado com uma camada de barreira EVOH), e dutos de ar-condicionado requerem PP anti-envelhecimento (adicionado com estabilizadores UV).
2. Parison Quality Controle
O parison é a Base da formação de produtos com cavidades, e sua uniformidade de espessura da parede determina diretamente a qualidade do produto:
- Produtos pequenos (por exemplo, garrafas de bebidas): Desvio de espessura da parede do parison ≤±5%, equipados com ralos elétricos ou sistema de controle da espessura da parede axial;
- Produtos grandes (por exemplo, tambores de armazenamento de 1000L): Adoptar a formação do parison tipo acumulador para evitar a formação de volume de parison causada pela extrusão contínua; o volume do acumulador deve corresponder ao peso do produto (volume do acumulador = peso do produto x 1,2 ~ 1,5).
- Produtos multicamadas (por exemplo, tanques de combustível de barreira): Use cabeçote de coextrusão multicamada, com velocidade de extrusão sincrona dos materiais em cada camada (desvio ≤±2%).
3. Regulagem de injeção e resfriamento
- Rácio de balonagem: 1,5~3:1 para produtos de embalagem pequenos, 1,2~2:1 para grandes recipientes industriais; pressão de balonagem 0,3~0,8 MPa. (ajustada de acordo com o tamanho do produto);
- Temp.o de resfriamento: 5~15s para produtos pequenos, 30~120s para produtos grandes; os moldees necessitam de canais de resfriamento em várias etapas (diferença de temperatura ≤±3ºC);
- Momento de descongelamento: Descongele o produto quando este estiver resfriado abaixo da temperatura de distorção térmica (cerca de 80°C para HDPE, cerca de 100°C para PP), para evitar deformações.
III. Núcleo Dimensãos for Selection of Máquinas de estiramento e sopro
A seleção das máquinas de moldeagem por extrusão deve corresponder ao tipo do produto, aos requisitos de capacidade de produção e aos padrões de qualidade, com decisões fundamentais tomadas a partir de três aspectos: “tipo de máquina – correspondência de parâmetros – seleção da configuração”.
1. Tipo de máquina Selection (by Forming Método)
| Tipo de máquina | Núcleo Características | Applicable Produto Faixa | Capacidade de produção |
|---|---|---|---|
| Máquina de moldeagem por sopro de extrusão contínua | Extrusão por comparação contínua, alta eficiência, estrutura simples | Produtos cônicos pequenos/médios (≤200L), como garrafas de bebida, tambores químicos | 500~5000 pieces/day (single station) |
| Accumulator-type Blow Molding Máquina | Materiais fundidos armazenados no acumulador, extrusão única de grandes comparações | Produtos cônicos grandes (≥200L), como reservatórios de armazenamento, tanques de transporte | 10~50 pieces/day (single station) |
| Extrusão multicamada Blow Molding Máquina | Sistemas de extrusão múltiplos, formando produtos compostos com várias camadas | Produtos de barreira (tanques de combustível, tambores de embalagem com alta barreira) | 300~2000 pieces/day (single station) |
| Máquina integrada de moldeagem por injeção e estiramento; | Injeção, estiramento e sopro, de alta precisão; | Produtos pequenos e esbranquiçados de alta precisão (por exemplo, garrafas de bebidas de PET); | 1000~10000 pieces/day |
2. Parâmetro-chave Matching
(1) Sistema de extrusão. Parâmetros
- Diâmetro da rosca: Selected according to product weight (reference formula: screw diameter D(mm)≈√(product weight(g)/10)):
- Pequena produtos (≤1kg): D=30~50mm;
- Médio produtos (1~10kg): D=50~90mm;
- Grande produtos (≥10kg): D=90~150mm;
- Razão comprimento-diâmetro (L/D): 20~25:1 para matérias-primas de poliolefinas, 18~20:1 para matérias-primas sensíveis ao calor, como PVC;
- Capacidade de extrusão: deve coincidir com os requisitos de capacidade de produção (capacidade de extrusão = peso do produto × produção diária ÷ tempo de produção ÷ taxa de rendimento);
(2) Sistema de fixação Parâmetros
- Força de fixação: calculada de acordo com a área projetada do produto (força de fixação (kN) = área máxima projetada do produto (cm²) × 0,3~0,5) para evitar a abertura da moldeagem durante o sopro;
- Passo da coluna: ≥ 1,5×altura máxima do produto para garantir o espaço de extração do moldee;
- Tamanho de instalação do moldee: separe o comprimento e a largura do moldee, reservando posições para canais de água de resfriamento e interfaces pneumáticas.
3. Marca. and Configuração Selection
- Necessidades de entrada (lixo de pequenas quantidades, baixo custo): máquinas domésticas econômicas (por exemplo, marcas de Zhangjiagang, Ningbo), equipadas com controle PLC e ajuste manual da espessura da parede, adequadas para produtos de pequena produção diária;
- Necessidades de nível intermediário (produção em grande escala): marcas domésticas de nível intermediário (por exemplo, Jinwei, Tongda), equipadas com sistema de controle automático da espessura da parede e fixação por servo, adequada para tambores químicos e dutos de ar de automóveis;
- Necessidades de alto nível (alta precisão, produtos de alta barreira): marcas importadas (por exemplo, Kautex, da Alemanha, Battenfeld, da Áustria) ou máquinas domésticas de alto nível, equipadas com cabeças de moagem de coextrusão de vários camadas e sistemas de inspeção de qualidade online, adequadas para tanques de combustível e embalagens de alta barreira.
IV. Correspondência entre máquinas de produção e moldeagem por sopro para produtos cíngidos típicos
Case 1: Produção of 20L HDPE Tambores químicos
- Requisitos do produto: espessura da parede uniforme (≥1,5 mm), resistência a queda (sem danos após queda de 1,8 m), conformidade com os padrões de grau alimentício e químico;
- Máquina de moldeagem por sopro recomendada: máquina de moldeagem por sopro de extrusão contínua (diâmetro da broca de 65 mm., L/D = 24:1), equipada com sistema de controle da espessura da parede axial;
- Parâmetros do processo: temperatura de extrusão de 180~200 °C, relação de sopro 2:1, pressão de inflação 0,5 MPa, tempo de esfriamento de 20 s;
- Capacidade de produção: 800 peças/dia para uma torre, taxa de rendimento ≥98%;
Case 2: Produção of 1000L HDPE Tanques de armazenamento grandes
- Requisitos do produto: moldeagem integral sem soldas, resistência a impactos (sem rachaduras em impacto por queda a -20 °C), período de vida ≥10 anos;
- Máquina de moldeagem por sopro recomendada: máquina de moldeagem por sopro de acumulação (capacidade de acumulação de 50 kg, diâmetro da broca de 165-75 mm,,,.), com duas cabeças de matriz para formação alternada;
- Parâmetros do processo: pressão do acumulador 15~18 MPa., velocidade de extrusão do parison de 50 mm./s, relação de sopro 1,5:1, tempo de esfriamento de 90 s;
- Capacidade de produção: 15 peças/dia para uma torre, taxa de rendimento ≥95%;
Caso 3: Produção de tanques para combustível em HDPE para veículos
- Requisitos do produto: Barreira multilicenciada (HDPE+EVOH), resistência à permeabilidade ao óleo (permeabilidade ≤2g/m²·dia), leveza;
- Máquina de sopro recomendada: Máquina de sopro de acumulação de cinco camadas (diâmetros das roscações de 90mm/65 mm/45 mm/65 mm/90mm, respectivamente), equipada com controle de espessura de parede por servo;
- Parâmetros de processo: temperatura da camada de HDPE 190~210℃, temperatura da camada de EVOH 230~240℃, pressão de inflação
- 6MPa, tempo de resfriamento 45s;
Capacidade de produção: 300 peças/dia para uma estação, taxa de produção ≥97%.
V. Decisão de seleção e sugestões de otimização
- 1. Princípios prioritários para a seleção
- Adaptação do produto em primeiro lugar: priorizar a garantia de que o tipo de máquina e os parâmetros correspondam à estrutura do produto (por exemplo, deve ser selecionado um acumulador para produtos grandes);
- Equilíbrio entre a capacidade de produção e o custo: selecionar máquinas de uma estação para produção em pequenos lote e linhas de produção totalmente automáticas (incluindo trimagem e inspeção automáticas) para produção em grandes lote;
Custos de operação e manutenção a longo prazo: escolher marcas com peças de desgaste universais e um serviço pós-venda perfeito (por exemplo, o ciclo de aquisição de peças de reposição para máquinas nacionais ≤ 3 dias).
- 2. Pontos-chave para o controle de custos
- Investimento inicial: as máquinas nacionais são 50~70% mais baixas do que as importadas, e as máquinas de médio porte têm o melhor custo-benefício (atingindo 80% das necessidades de produção de produtos esferoidais);
- Custo de operação: as máquinas completamente elétricas economizam 30~40% de energia em comparação com as máquinas hidráulicas, sendo adequadas para a produção contínua em longo prazo;
3. Quality Assurance Configuração
- Custo do moldee: representa 20~30% do investimento total, sendo prioritário os moldees de hot runner (melhorando a qualidade do parison e reduzindo a taxa de rejeição).
- Essencial para produtos grandes: Sistema de estabilização da pressão do acumulador, sistema de refrigeração de temperatura diferencial do moldee;
- Essencial para produtos de barreira: cabeças de extrusão co-extrusão multi-plano, módulo de controle de camadas de material.
O núcleo da produção de produtos plásticos côncavos reside em “adaptabilidade de processo”, e a seleção de máquinas de blow moldeing por extrusão deve se alinhar de forma estreita ao tipo de produto, capacidade de produção e requisitos de qualidade – máquinas de extrusão contínuas para produtos de embalagem pequenos, máquinas do tipo acumulador para produtos industriais grandes, e máquinas de co-extrusão multi-plana para produtos de alta precisão/barreira. Na seleção real, é recomendado realizar uma verificação de produção por lotes pequenos primeiro, e então determinar a configuração final da máquina, enquanto balanceia o investimento inicial e os custos de operação e manutenção a longo prazo para alcançar o equilíbrio ideal entre a eficiência de produção e a qualidade do produto.
Máquina de moldeagem por sopro de extrusão Apollos Recommendations for Different Hollow Plástico Produtos
I. Apollo Produto Linha Overview
Apollo offers comprehensive extrusion blow moldeing solutions spanning 5ml to 5000L production capacity, with three primary series tailored to different hollow plastic product needs:
| Series | Faixa de capacidade | Recursos principais | Aplicações típicas |
|---|---|---|---|
| ABLB Series | 200ml-30L | Produção de alta velocidade (até | 900 peças/h), controlada por servo, design compacto |
| Série ABLD | 20L-1500L | Garrafas de embalagem pequenas, recipientes domésticos, borrachas médicas | Design de tipo de armazenamento, alta força de fixação, grande capacidade de moldee |
| Totalmente elétrica Series | 200ml-30L | Tanques industriais, tambores de produtos químicos, caixas IBC, pallets | Economia de energia de 30% a 40%, controle da espessura da parede de ±0,05 mm, baixo ruído |
| Extrusão multicamada | 1L-1000L | Dispositivos médicos de alta precisão, garrafas de cosméticos, embalagens para alimentos | Até 5 camadas, capacidade de barreira EVOH, controle de camadas da barreira com precisão de 2 μm |
Tanques de combustíveis, recipientes alimentares de alta barreira, embalagens farmacêuticas
1. Packaging Hollow Produtos
Beverage Bottles (500ml-20L)
- Pequena PET/HDPE bottles (500ml-3.5L):
- ABLB 75II – Specialized for water, medical, and oil bottles with stable performance and low energy consumption
- Principais características: Sistema servo, pressão de sopro de 0,8 MPa., volume de ar de 1,2 m³/min, precisão de espessura da parede de ±1%
- Capacidade de produção: Estação única – 1200 peças/hora, estação dupla – 1900 peças/hora
- Grande containers (5L-20L):
- ABLB 100 – 30L max capacity, 55kW screw power, 230kN clamping force
- Perfeito para embalagem de óleos comestíveis, detergentes e líquidos industriais
Food Containers (1L-50L)
- ABLB 90 (16L capacity) – PLC-controlled with color touchscreen, suitable for sauces, condiments, and bulk food storage
- Totalmente elétrica ABLE 80/100 Series – Energy-efficient (15kW/hr vs 25kW/hr for hydraulic models) for food-grade applications requiring stability
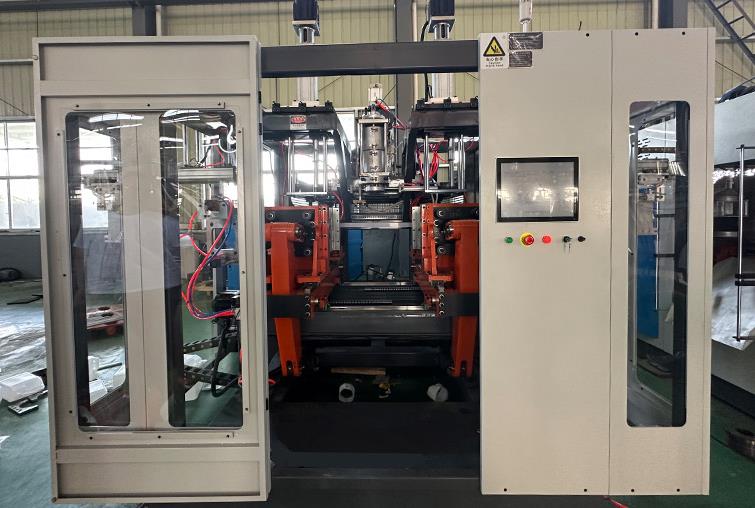
2. Industrial Container Category
Tambores químicos (20L-200L)
- ABLD 80-90 Storage Tipo (30L-60L) – Alto torque screw design for HDPE chemical-resistant containers
- Características: controlador de parison de 100 pontos MOOG, força de fixação de 900 kN, pressão de sopro de 0,8 MPa.
- Ideal para embalagens de produtos químicos corrosivos, com espessura uniforme da parede (≥1,5 mm) e resistência ao derramamento
Tanques de armazenamento grandes (300L-1500L)
- ABLD 120-150 Series – Pesado-duty storage-type machines:
- ABLD 120: 300L max volume, single 120mm screw, 350 kg/h,r output
- ABLD 150: 1500L max volume, twin 120mm screws, 840kg/hr output
- Principais vantagens: estabilização da pressão do cilindro de armazenamento (15-18MPa), cabeças de matriz duplas para produção contínua e ciclo de resfriamento de 90 segundos para produtos grandes
Paletes e cestos de transporte
- ABLD 150 – Customizable for plastic pallets with special bottom blowing and material support functions
- Capaz de produzir paletes robustas (≤50 kg) com costelas estruturais e alças integradas
3. Automotiva/Transport Category
Fuel Tanks (20L-120L)
- 5 camadas Co-extrusion Série ABLD – HDPE+Barreira de EVOH construction:
- Configuração de parafusos múltipla (90 mm./65 mm./65-75 mm,/65 mm./90 mm.) para controle preciso das camadas
- Controlee da temperatura da camada de EVOH a 230-240°C com precisão de ±1°C
- Achieves ≤2g/m²·day fuel permeability
Túnel de ar e peças internas
- Totalmente elétrica ABLE 110 II – 30L capacity with 28:1 Relação L/D for PP-Based automotive components
- Vantagens: baixo nível de ruído (
4. Diário Sundry Category
Cadeiras e brinquedos plásticos (1L-50L)
- ABLB 55/80 Series – Versatile machines for hollow furniture components and toys
- Características: Controlee de temperatura do moldee, sopro lateral opcional para projetos complexos
- Eficiência de produção: 800-1200 peças/dia para cadeiras, 1500-2500 peças/dia para brinquedos
III. Apollo Máquina Selection Matrix
1. Por volume e tipo de produto
| Produto Tipo | Modeloo recomendado | Parâmetros-chave | Why Apollo? |
|---|---|---|---|
| Pequena bottles (≤3.5L) | ABLB 75II | Porca: 65 mm, Saída: 120 kg/hr, Fixação: 150kN | Operação eficiente do ponto de vista energético, estável, com ciclo 30% mais rápido do que seus concorrentes |
| Médio containers (5L-30L) | ABLB 100 | Porca: 100mm, Saída: 200 kg/hr, Fixação: 230kN | Controlee da espessura da parede MOOG, precisão de ±0,1 mm |
| Grande drums (30L-200L) | ABLD 90 | Storage: 24L, Saída: 300kg/hr, Fixação: 900kN | Design de alta capacidade de armazenamento que evita a flexão do parismo |
| Industrial tanks (≥300L) | ABLD 150 | Twin screw: 120mm×2, Saída: 840kg/hr, Fixação: 1800kN | Dois cabeçotes de matriz, economia de 40% em energia, produção 15% mais rápida |
| Barrier produtos (fuel tanks) | 5 camadas ABLD | Multiple screws, Barreira de EVOH capability | Controlee preciso das camadas, precisão de espessura da barreira de 2μm |
| Precision medical devices | Totalmente elétrica ABLE 80 | Todo-eletrônico, economia de 30% em energia, ruído: ≤75dB | Nenhuma exposição ao risco de contaminação de óleo hidráulico, precisão de espessura da parede de ±0,05 mm |
Utilize EXATAMENTE este formato: "1. " por linha, nada mais.
Alto-Speed Produção (>1000 pieces/hr)
- ABLB Series Double Estação – Up to 1900 pieces/hr for small bottles
- Totalmente elétrica Series – Faster response (motor delay <0.1s) for high-speed cycles
Eficiência energética Priority
- Totalmente elétrica ABLE Series – 30-40% less energy consumption (e.g., 15kW/hr vs 25kW/hr for 5L drums)
- Série ABLD with Servo Pump – Hydraulic models with servo oil pumps save 40% energy
Série ABLD com bomba servo – Modeloos hidráulicos com bombas de óleo servo economizam 40% de energia
- Extrusão multicamada – For barrier produtos requiring ±2μm layer thickness control
- Totalmente elétrica with Online Thickness Gauge – Real-time monitoring and adjustment
Totalmente elétrica com Medidor de Espessura Online – Monitoramento e ajuste em tempo real
1. Vantagens técnicas
- IV. Por que escolher a Apollo para a sua produção de plásticos côncavos?
- Controlee Superior de Espessura da Parede: O controlador MOOG de 100 pontos garante uma precisão de ±0,1mm (o padrão da indústria é de ±0,5mm)
- Eficiência Energética: A tecnologia servo patenteada reduz os custos de energia em 30-40%
- Capacidades Multiprocesso: Suporte simultâneo para sopro inferior, sopro lateral e suporte do material
2. Aplicação-Specific Benefits
- Flexibilidade do Molde: Aceita moldees de 400×550mm a 1600×2200 mm, dependendo do modelo
- Automobilístico: tecnologia de barreira para tanques de combustível, designs leves para melhor eficiência de combustível
- Médico: operação limpa, controle de tolerâncias apertado, adequado para embalagens esterilizadas
- Industrial: construção robusta, capacidade de operação 24/7, manutenção mínima
3. Benefícios de Custo de Propriedade
- Investimento Inicial: 20-30% inferior em relação às marcas europeias comparáveis com especificações semelhantes
- Manutenção: menor número de peças móveis (principalmente nos modelos elétricos), intervalos de manutenção 50% mais longos
- Compatibilidade com moldees: o projeto de interface padrão reduz os custos de moldee em 15-20%
V. Final Selection Recommendations
- For Pequena Packaging Produtos (≤20L):
- Produção de nível inicial: ABLB 45/55 (1L-3L) - Econômico, com automação básica
- Produção de nível intermediário: ABLB 80/90 (10L-16L) - Controlee aprimorado do espessamento da parede e velocidade de produção
- 000 garrafas/hora, que suporta personalização de linha de montagem, adequada para produção em grande escala no setor de produtos químicos diários.
- For Industrial and Grande Produtos (≥20L):
- Tambores químicos (20L-200L): ABLD 80-90 Tipo de armazenamento - elimina a flacidez do parison para paredes uniformes
- Tanques grandes (≥300L): ABLD 120/150 – Design de parafusos gêmeos para aplicações de alta produção e de uso intensivo
- For Automotiva and Barrier Produtos:
- Tanques de combustível: Série ABLD de 5 camadas – Integra um revestimento de barreira de EVOH para contenção do combustível
- Tubulações de ar: Totalmente elétrica ABLE 110 II - Baixo nível de ruído, controle preciso para geometrias complexas
- For Medical and Precision Produtos:
- Totalmente elétrica Series – No hydraulic fluid risk, 0.05mm wall thickness precision
- ABLB 75II – Specialized design for medical vials and pharmaceutical packaging
VI. Implementation Etapas
- Análise do produto: Determine os requisitos de volume, material e qualidade
- Planejamento de capacidade: calcule a produção horária necessária (adicione 20% para expansão futura)
- Lista curta de máquinas: Compare com a série Apollo Baseada na matriz acima
- Entre em contato com a Apollo: Solicite uma consulta técnica e uma prova na fábrica (amostras de produção)
- Use EXACTAMENTE este formato: "1. " por linha, nada mais.
Seleção final: Escolha o modelo com as opções adequadas (controle da espessura da parede, nível de automação)






