

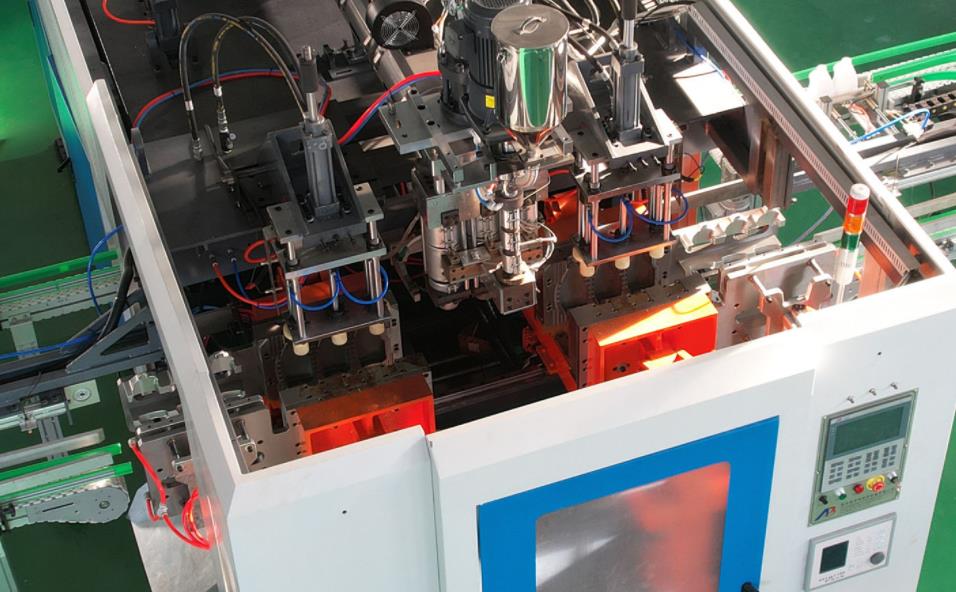
I. Классификация and Основные характеристики of Hollow Пластик Продукты
Пластмассовые изделия с полыми конструкциями, сформированные процессами экструзии, широко используются в упаковке, промышленности, автомобильной промышленности и других областях. Они подразделяются на четыре категории в зависимости от применения и структуры:
| Категория продукта | Typical Продукты | Основные структурные и требования к производительности | Главная Сырье |
|---|---|---|---|
| Packaging Hollow Продукты | Бутылки для напитков, химические барабаны, коробки с пищей | Отличная герметичность, устойчивость к химическому воздействию (для химической упаковки), соответствие стандартам в области пищевых продуктов | ГИДРОФОЛЬВЕН (ПОЛИЭТИЛЕН ПРОИЗВОДСТВЕННОЙ ТИПА ВЫСОКОЙ ПАРОДИРОСТИ), ПЕТ (полиэтилентерефталат):, PP (полипропилен), |
| Промышленная категория контейнеров | Большие резервуары, транспортные баки, ящики для инструментов | Высокая прочность, ударопрочность, устойчивость к старению, стабильность размеров | HDPE, LLDPE (Строчкаar Low-Плотность Polyethylene), PVC, (поливинилхлорид), |
| Автомобильная/Transport Category | Газовые баки, воздуховоды системы кондиционирования, ядра бамперов. | Устойчивость к маслу и температуре (для газообразных баков), легкость и конструкционная прочность. | HDPE (для нефтяных баков), ПП (для воздуховодов). |
| Ежедневная эксплуатация Sundry Category | Пластиковые стулья, игрушки и части спортивного оборудования. | Высокая прочность и привлекательный внешний вид, низкая стоимость. | PP, LDPE (Low-Плотность Polyethylene), ABS (акрилонитрил-бутадиени-стирол) |
Вторая точка: основные моменты производственного процесса для полых пластиковых изделий.
Литье под давлением – формовка является основным процессом формирования полых изделий, и его суть заключается в точном контроле "формирования штампа – налива – охлаждения и закрепления". Различия в процессе для различных продуктов основно отражаются в следующих параметрах:
1. Raw Выбор материала and Pretreatment
- Продукты упаковки: пищевая HDPE должна соответствовать стандартам FDA/GB 4806; для химических баков необходимо использовать полиэтилен высокой плотности, устойчивый к действию кислот и щелочей (плотность ≥0,94 г/см³), а предварительная обработка включает сушку (содержание влаги ≤0,02%);
- Индустриальные контейнеры: для больших резервуаров предпочтительно использует высокий индекс жидкости HDPE (MI =
- 3-1.0 г/10 мин), что обеспечивает свободное движение штампа;
Детали автомобилей: топливные баки требуют HDPE с барьерным слоем (с добавлением EVOH) и воздуховоды системы кондиционирования – устойчивые к старению ПП (с добавкой стабилизаторов от ультрафиолетового излучения).
Выравнивание является основой для формирования полых изделий, и точность толщины стенки напрямую влияет на качество продукта:
- Небольшие изделия (например, бутылки для напитков): отклонение толщины стенки выравнивания ≤ ± 5%, оборудованное электрическими зажимными краями пресса или системой контроля толщины стенки в продольном направлении;
- Большие изделия (например, бункеры для хранения объемом 1000 литров): необходимо использовать при формировании выравнивания типа аккумулятора, чтобы избежать провала выравнивания в результате непрерывного экструдирования; объем аккумулятора должен соответствовать массе продукта (объем аккумулятора = масса продукта × 1,2−1,5);
- Многослойные изделия (например, реакционные баковы для горючих веществ): следует использовать многокамерные головки экструзии в сочетании, при этом скорость экструзии материалов в каждом слое должна быть синхронизированной (отклонение ≤ ± 2%).
Настройка надуваемости и охлаждения
- Коэффициент надуваемости: 1,5−3:1 для малых упаковочных изделий, 1,2−2:1 для больших промышленных контейнеров; давление надуваемости 0,3−0,8 МПа (настраивается в зависимости от размера изделия);
- Время охлаждения: 5−15 сек для малых изделий, 30−120 сек для больших изделий; пресс-формы должны иметь многопроцессные каналы охлаждения (разница температур ≤ ± 3℃);
- Время отпускания: освобождается, когда продукт охладится до температуры деформации от пластичности (примерно 80℃ для HDPE, примерно 100℃ для ПП), чтобы избежать деформаций.
III. Ядро Размерs for Selection of Машины для экструзионного литья под давлением
Выбор экструзионных машин для продувки требует соответствия типу продукта, требованиям производственной мощности и стандартам качества, а самые важные решения принимаются по трем аспектам: «тип машины — соответствие параметров — выбор конфигурации».
1. Тип машины Selection (by Forming Метод)
| Тип машины | Основные характеристики | Сфера применения продукта | Производственная мощность. |
|---|---|---|---|
| Машина непрерывного экструзии и литьевого формования | Непрерывное экструдирование пар на пресс-формы с высокой эффективностью и простой конструкцией. | Маленькие/средние продукты с полыми стенками (≤200 л), такие как бутылки для напитков, металлические бочки для химических веществ. | От 500 до 5000 штук в день (один станок). |
| Линия прессования под давлением типа аккумулятор. | Нагретý расплав хранится в аккумуляторе, происходит одноэкструзионное формирование больших пар. | Крупные продукты с полыми стенками (≥200 л), такие как резервуары для хранения, транспортные емкости. | От 10 до 50 штук в день (один станок). |
| Многослойная экструзия Blow Molding Машина | Спецсистемы с несколькими экструдерами для формирования многослойных композиционных изделий. | Барьерные изделия (топливные резервуары, упаковочные бочки с высоким уровнем защиты). | От 300 до 2000 штук в день (один станок). |
| Интегрированное оборудование для литьевого вытягивания под давлением. | Предварительно нагнетенный изогнутый изделие + натяжение + надувание, высокое качество; | Высокоточные небольшие изогнутые изделия (например, бутылки для напитков из ПЭТ); | От 1000 до 10000 изделий в сутки; |
2. Ключевой параметр Matching
(1) Система экструзии. Параметрs
- Диаметр шнека: Selected according to product weight (reference formula: screw diameter D(mm)≈√(product weight(g)/10)):
- Малый Продукты (≤1kg): D=30~50mm;
- Средний Продукты (1~10kg): D=50~90mm;
- Большой Продукты (≥10kg): D=90~150mm;
- Соотношение длины и диаметра (L/D): 20~25:1 для полиолефиновых сыпучих материалов, 18~20:1 для теплостойких сыпучих материалов, таких как ПВХ;
- Свойства экструзии: должна соответствовать требованиям производительности (мощность экструзии = вес продукта × дневный выпуск ÷ время производства ÷ коэффициент полезного действия);
(2) Система захватывания. Параметрs
- Упругость поджимной плиты: вычисляется в зависимости от проектной площади продукта (силой поджимной плиты (кН) = максимальная проектная площадь продукта (см2) × 0,3~0,5), чтобы избежать разрыва форм при надувании;
- Штовх бойлера: не менее 1,5 × максимальной высоты продукта для обеспечения свободного пространства после отжимания;
- Размер установки форм: должно соответствовать длине и ширине форм, резервировать места для каналов охлаждения и пневматических интерфейсов;
3. Торговая марка and Конфигурация, Selection
- Базовые потребности (малые партии, низкие затраты): дешевые отечественные машины (например, бренды из Цянцзянского, Нинбоского), в стандартной комплектации с системой управления на базе ПЛК и ручной регулировкой толщины стенки, подходящие для небольших ежедневных партий;
- Средние потребности (массовое производство): среднепрофильные отечественные бренды (например, «Джинвай», «Тонгда»), оборудованные автоматическими системами регулировки толщины стенки и пневматическим прижимом, подходящие для химических бочек и воздуховодов автомобилей;
- Высокопроизводительные потребности (высокоточные, продукты с высокой герметичностью): импортные бренды (например, «Каттекс» из Германии, «Батенфельд» из Австрии) или высокопроизводительные отечественные машины, оборудованные головками для многослойного экструзионного смешения и системами онлайн-контроля качества, подходящие для бензобаков и упаковки с высокой герметичностью;
IV. Соответствие случаев производства и машин для формования под типичные изогнутые изделия
Case 1: Производство of 20L HDPE Химические барабаны
- Требования к изделию: Одномерная толщина стенок (≥1,5 мм), устойчивость к падениям (без повреждений после падения на 1,8 м), соответствие стандартам пищевой и химической промышленности;
- Рекомендуемый ротационный формирователь: Ротационный формовщик с непрерывной экструзией (диаметр шнека 65 мм, L/D = 24:1), оснащенный системой регулирования толщины стенок;
- Параметры процесса: Температура экструзии 180~200 °C, коэффициент раздувания 2:1, давление раздувания 0,5 МПа, время охлаждения 20 с;
- Производственная мощность: 800 штук в сутки, для одного завода, коэффициент приработки ≥98%.
Case 2: Производство of 1000 л. HDPE Большие резервуары для хранения
- Требования к изделию: Целостное литье без швов, ударостойкость (без трещин в результате удара с высоты 2,0 м при температуре -20°C), срок службы ≥10 лет;
- Рекомендуемый ротационный формовщик: Переносный формовщик типа аккумулятора (капацитет аккумулятора 50 кг, диаметр шнека 120 мм), с двумя гладящими головками для чередующейся формовки;
- Параметры процесса: Давление в аккумуляторе 10-18 МПа, скорость экструзии парообразятеля 50 мм/с, коэффициент раздувания 1,5:1, время охлаждения 90 с;
- Производственная мощность: 15 штук в сутки, для одного завода, коэффициент приработки ≥95%.
Case 3: Производство of Автомобильная HDPE Fuel Tanks
- Требования к изделию: Многослойный барьер (ПЭТИ+ЕВОХ), устойчивость к проникновению масел (проницаемость ≤2 г/м²·сутки), небольшой вес;
- Рекомендуемый ротационный формовщик: Пятислойный формирователь со сплошной экструзией (диаметры шнеков 90 мм/65 мм/45 мм/65 мм/90 мм соответственно), оснащенный системой регулирования толщины стенок;
- Параметры процесса: Температура слоя ПЭТИ 190~210 °C, температура слоя ЕВОХ 230~240 °C, давление раздувания 0,6 МПа, время охлаждения 45 с;
- Производственная мощность: 300 штук в день для одного станка, коэффициент полезного действия ≥97%.
В. Решение по выбору и предложения по оптимизации
1. Приоритетные принципы выбора
- Первое — пригодность продукции: приоритет следует отдавать обеспечению соответствия типа и параметров оборудования структуре продукта (например, при производстве крупных изделий следует выбирать станки с аккумуляторной системой).
- Баланс между производственной мощностью и стоимостью: для производства небольших партий следует выбирать станки с одним станком, а для производства крупных партий — многостаночные или полностью автоматическое оборудование с функциями автоматического вырезания и проверки качества продукции;
- Издержки на долговременное техническое обслуживание и ремонт: следует выбирать бренды с универсальными износоустойчивыми деталями и отличными условиями послепродажного обслуживания (например, срок поставки запасных частей для отечественного оборудования не превышает 3 дней).
2. Key Points for Стоимость Управление
- Первоначальные затраты: отечественное оборудование стоит на 50—70% дешевле, чем импортное, а средне-типальные станки имеют наилучшее соотношение цены и качества (они удовлетворяют 80% потребностей в изготовлении пустотных изделий).
- Издержки на эксплуатацию: оборудование, работающее исключительно от сети, потребляет на 30—40% меньше энергии по сравнению с оборудованием с гидравлическим приводом и подходит для длительной непрерывной работы;
- Издержки на пресс-форму: они составляют 20—30% от общей стоимости инвестиций и приоритет следует отдавать пресс-формам с горячими резьбовыми ободьями (это позволяет повысить качество оттисков и уменьшить количество отходов).
3. Quality Assurance Конфигурация,
- Необходимо для изделий с высокой точностью: система контроля толщины стенок, автономное приспособление для проверки толщины, система коррекции отклонений с помощью измерений параметров изготовления.
- Необходимо для крупных изделий: система стабилизации давления в аккумуляторе, система охлаждения пресс-форм с дифференциальным температурным режимом.
- Необходимы для продуктов с барьерными свойствами: головки многократной смыкания слоя, модуль управления слоями материала.
Ядро производства полых пластиковых изделий заключается в «адаптивности процесса», и при выборе машин экструзии — холодного литья важно учитывать тип продукта, производительность и требования к качеству — непрерывные фитинги для небольших упаковочных изделий, фитинги вида аккумулятора для крупнотоннажных промышленных товаров, а также многократные разрезные головки для высокоточных барьерных продуктов. При выборе рекомендуется сначала провести производство в небольших партиях для проверки, а затем определить окончательную конфигурацию машины, соблюдая баланс начальных инвестиций и долгосрочных затрат на эксплуатацию и техническое обслуживание с целью достижения оптимального сочетания эффективности производства и качества продукции.
Машина для экструзионного литья под давлением Аполлонs Recommendations for Different Hollow Пластик Продукты
I. Аполлон Продукт Строчка Overview
Компания «Аполло» предлагает комплексные решения по производству экструзионного холодильного литья, охватывающие производственную мощность от 5 мл до 5000 л, с тремя основными сериями, адаптированными к различным потребностям полых пластиковых изделий:
| Series | Диапазон производительности. | Основные функции | Типовые применения |
|---|---|---|---|
| ABLB Series | 200ml-30L | Высокая производительность (до 1900 ведер/ч), сервопривод, компактная конструкция | Низкотарифные бутылки для упаковки, домашние контейнеры, медицинские флаконы |
| Серия ABLD | 20L-1500L | Дизайн бака, высокая сила зажима, большой кассетный объем | Индустриальные емкости, химические бочки, контейнеры IBC, паллеты |
| Полностью электрическая Series | 200ml-30L | Экономия электрической энергии на 30−40%, контроль толщины стенки ±0,05 мм, низкий уровень шума | Высокоточные медицинские приборы, флаконы для косметики, упаковка для пищевых продуктов |
| Многослойная экструзия | 1L-1000 л. | До 5 слоев, возможность барьерного слоя EVOH, контроль барьерного слоя с точностью от 2 мкм | Бензовозы, товары для питания с высокими барьерными свойствами, упаковка для фармацевтических препаратов |
II. Рекомендации компаний «Аполло» по категориям товаров
1. Packaging Hollow Продукты
Бутылки для напитков (500 мл – 20 л)
- Малый PET/HDPE bottles (500ml-3.5L):
- ABLB 75II – Specialized for water, medical, and oil bottles with stable performance and low energy consumption
- Основные характеристики: система с сервоприводом, давление выдува 0,8 МПа, объем воздуха 1,2 м3/мин, точность толщины стенки ±1%
- Производительность: для одной станции – 1200 шт/ч, для двойной станции – 1900 шт/ч
- Большой containers (5L-20L):
- ABLB 100 – 30L max capacity, 55kW screw power, 230kN clamping force
- Идеально подходит для упаковки съедобного масла, чистящих средств и промышленных жидкостей
Контейнеры для продуктов питания (1 л – 50 л)
- ABLB 90 (16L capacity) – PLC-controlled with color touchscreen, suitable for sauces, condiments, and bulk food storage
- Полностью электрическая ABLE 80/100 Series – Energy-efficient (15kW/hr vs 25kW/hr for hydraulic models) for food-grade applications requiring stability
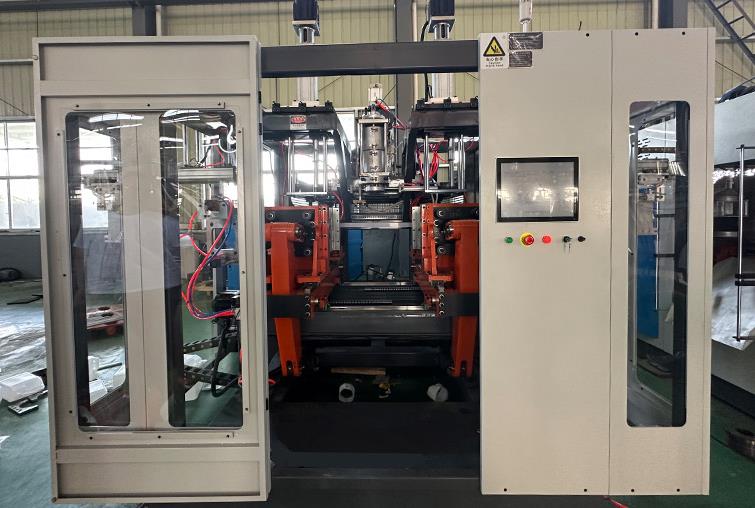
2. Категория промышленных контейнеров
Химические барабаны (20L-200L)
- ABLD 80-90 Storage Тип (30L-60L) – Высокая torque screw design for HDPE chemical-resistant containers
- Функции: контроллер MOOG с 100-бальной шкалой, давление захвата 900 кН, давление надуваемого воздуха 0,8 МПа
- Идеально подходит для упаковки химических веществ, подверженных коррозии, с однородной толщиной стенок (≥ 1,5 мм) и устойчивой к падению
Большие резервуары для хранения (300L-1500L)
- ABLD 120-150 Series – Тяга.-duty storage-type machines:
- ABLD 120: максимальный объем 300 л, один винт диаметром 120 мм, выход 350 кг/ч
- ABLD 150: максимальный объем 1500 л, два винта диаметром 120 мм, выход 840 кг/ч
- Основные преимущества: стабилизация давления в цилиндре хранения (15-18 МПа), двойные штампы, позволяющие обеспечить непрерывную работу, и цикл охлаждения в течение 90 секунд для крупногабаритных продуктов
Палеты и транспортные контейнеры
- ABLD 150 – Customizable for plastic pallets with special bottom blowing and material support functions
- Способен производить грузоподъемные паллет (≤ 50 кг) с структурными ребрами и интегрированными ручками
3. Автомобильная/Transport Category
Бак для топлива (20 литров – 120 литров)
- 5-слойный Co-extrusion Серия ABLD – HDPE+Барьер EVOH construction:
- Многоступенчатая конструкция винтов (90 мм/65 мм/45 мм/65 мм/90 мм) для точного управления слоями
- Контроль температуры EVOH-выстилающего слоя на уровне 230-240°C с точностью ±1°C
- Выполняет защиту от проникновения топлива в объеме ≤2 г/м²·сутки
Контроль температуры EVOH-выстилающего слоя на уровне 230-240°C с точностью ±1°C
- Полностью электрическая ABLE 110 II – 30L capacity with 28:1 Коэффициент L/D for PP-основаd automotive components
- Каналы воздуховода и внутренние части
4. Ежедневная эксплуатация Sundry Category
Пластиковые кресла и игрушки (1L-50L)
- ABLB 55/80 Series – Versatile machines for hollow furniture components and toys
- Мебель и игрушки (1 л – 50 л)
- Эффективность производства: 800-1200 штук в день для кресел, 1500-2500 штук в день для игрушек
Функции: контроль температуры пресс-формы, дополнительное дроссельное вентирование для сложной конструкции
Производительность: 800-1200 единиц в день для стульев, 1500-2500 единиц в день для игрушек
| Тип продукта | Рекомендуемая модель | Основные параметры | Why Аполлон? |
|---|---|---|---|
| Маловодные емкости (≤3,5 л) | ABLB 75II | Болт: 65 мм, Выход: 120 кг/чr, Зажимы: 150kN | Энергоэффективная, стабильная работа, цикл обработки на 30% быстрее, чем у конкурентов |
| Средние контейнеры (5 л-30 л) | ABLB 100 | Болт: 100mm, Выход: 200 кг/чr, Зажимы: 230kN | Контроль толщины стенок МУУГ, точность ±0,1 мм |
| Большие барабаны (30 л-200 л) | ABLD 90 | Вместимость: 24 л, производительность: 300 кг/ч, зажим: 900 кН | Конструкция с резервуаром предотвращает провисание барабана |
| Промышленные баки (≥300 л) | ABLD 150 | Двойной шнек: 120 мм ×2, производительность: 840 кг/ч, зажим: 1800 кН | Двойные головки без повреждения, экономия энергии на 40%, ускорение производства на 15% |
| Barrier Продукты (fuel tanks) | 5-слойная машина ABLD | Многоугольные винты, возможность наличия барьера EVOH | Точное управление слоями, точность толщины барьера 2 мкм |
| Прецизионные медицинские приборы | Полностью электрическая ABLE 80 | Целиком электрическая серия – 30% экономия энергии, шум: ≤75 дБ | Отсутствие риска загрязнения гидравлической жидкостью, точное регулирование толщины стенок ±0,05 мм |
2. В зависимости от требований производства
Высокоскоростное производство (>1000 штук/час)
- ABLB Series Double Станция – Up to 1900 pieces/hr for small bottles
- Полностью электрическая Series – Faster response (motor delay <0.1s) for high-speed cycles
Приоритет энергоэффективности
- Полностью электрическая ABLE Series – 30-40% less energy consumption (e.g., 15kW/hr vs 25kW/hr for 5L drums)
- Серия ABLD with Servo Pump – Hydraulic models with servo oil pumps save 40% energy
Точность и качество имеют ключевое значение
- Многослойная экструзия – For barrier Продукты requiring ±2μm layer thickness control
- Полностью электрическая with Online Thickness Gauge – Real-time monitoring and adjustment
Четвертый. Почему стоит выбрать Аполлон для производства подвесных пластиковых изделий?
1. Технические преимущества
- Энергоэффективность: запатентованая сервотехнология снижает затраты на энергию на 30-40%
- Многозадачность: одновременная поддержка донного пузырирования, бокового пузырирования и подкрепления материала
- Гибкость пресса: адаптируется к прессам от 400×550 мм до 1600×2200 мм в зависимости от модели
- Сплав для пищевой и сырой воды: материалы, соответствующие требованиям FDA, отсутствие риска утечки гидравлического масла, идеально подходит для непосредственного контакта с пищевыми продуктами
2. Заявка-Specific Benefits
- Автомобилестроение: барьерная технология для топливных баков, светотехнические решения для повышения топливной эффективности
- Медицина: чистая операция, строгий контроль толщины, подходит для стерильной упаковки
- Промышленность: усиленная конструкция, возможность круглосуточной эксплуатации, минимальный ремонт
- Первоначальные инвестиции: на 20-30% ниже, чем у сопоставимых европейских брендов с аналогичными техническими характеристиками
3. Стоимость of Ownership Benefits
- Первоначальные инвестиции: на 20-30% ниже, чем у сопоставимых европейских брендов с аналогичными характеристиками
- Техническое обслуживание: меньше движущихся частей (особенно в электрических моделях), интервал технического обслуживания увеличился на 50%
- Совместимость пресс-формы: стандартный дизайн интерфейса позволяет сократить расходы на пресс-форму на 15–20%
IV. Рекомендации по финальному выбору
- For Малый Packaging Продукты (≤20L):
- Низовая линия производства: ABLB 45/55 (1L-3L) – экономичная с базовым автоматизацией
- Средняя линия производства: ABLB 80/90 (10L-16L) – расширенный контроль толщины стенок и скорость производства
- Высокоскоростная точность: полностью электрический ABLE 100 – экономия энергии на 30%, идеален для упаковки премиум-класса
- For Industrial and Большой Продукты (≥20L):
- Химзащитные баки (20 л – 200 л): тип ABLD 80–90 — исключает провисание массового состава для создания однородных стенок
- Большие резервуары (≥ 300 л): серия ABLD 120/150 — конструкция двойного винта для больших показателей и тяжелых приложений
- For Автомобильная and Barrier Продукты:
- Горючие баки: серия ABLD с 5 камерами — интегрированный слой барьера EVOH для удержания горючим
- Air ducts: Полностью электрическая ABLE 110 II – Low noise, precise control for complex geometries
- For Medical and Precision Продукты:
- Полностью электрическая Series – No hydraulic fluid risk, 0.05mm wall thickness precision
- ABLB 75II – Specialized design for medical vials and pharmaceutical packaging
VI. Этапы внедрения
- Анализ продукта: определение объема, материала и требований к качеству
- Планирование мощности: расчёт необходимого чассового производства (прибавить 20% для дальнейшего расширения)
- Краткий список оборудования: соответствие серии Аполлон данным из вышеприведённого матрикса
- Свяжитесь с Аполлон: запросите техническую консультацию и заводское тестирование (образцы производства)
- Финальний выбор: выберите модель с соответствующими опциями (контроль толщины стенок, уровень автоматизации)
Примечание: Аполлон предлагает комплексную поддержку продаж, включая техническую поддержку 24/7, поставку запасных частей и обучение персонала, чтобы обеспечить безупречную интеграцию в ваш производственный процесс.






