

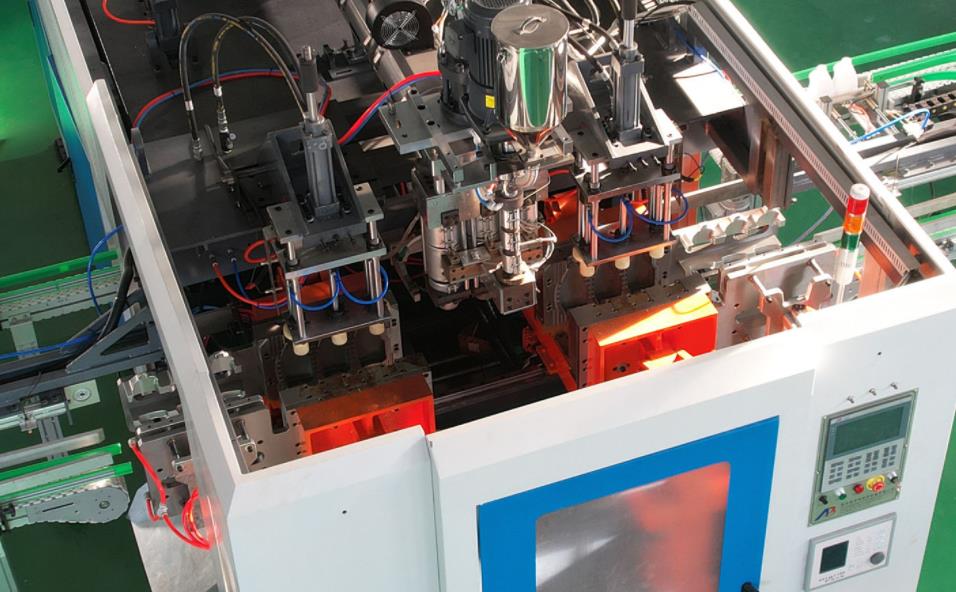
I. Klassifikation und Kernmerkmale hohler Kunststoffprodukte
Hohle Kunststoffprodukte sind Artikel mit geschlossenen Hohlkamerastrukturen, die durch Blasformverfahren gebildet werden und in der Verpackung, der Industrie, der Automobilindustrie und anderen Bereichen weit verbreitet sind. Sie werden in vier Kategorien unterteilt, je nach Einsatzzweck und Struktur:
| Produktkategorie | Typical Produkte | Kernstrukturelle und leistungsbezogene Anforderungen | Hauptauftrag Rohmaterialien |
|---|---|---|---|
| Verpackungslose Produkte | Getränkeflaschen, chemische Trommeln, Lebensmitteldosen | Gute Dichtheit, chemische Korrosionsbeständigkeit (für chemische Verpackungen), Übereinstimmung mit Lebensmittelnormen | HDPE (Polyethylen hoher Dichte), PET (Polyethylenterephthalat), PP (Polypropylen) |
| Industriewannenkategorie | Großspeicherbehälter, Transportbehälter, Werkzeugboxen | Hohe Festigkeit, Schlagfestigkeit, Alterungsbeständigkeit, Größesstabilität | HDPE, LLDPE (lineares Niederdichtheitspolyethylen), PVC (Polyvinylchlorid) |
| Automobilindustrie/Transport Category | Treibstofftanks, Klimaanlagenleitungen, Stoßträger | Frost-, Öl- und Temperatureraturbeständigkeit (für Treibstofftanks), leichtes Gewicht, strukturelle Festigkeit | HDPE (für Kraftstofftanks), PP (für Luftkanäle) |
| Täglich Sundry Category | Plastisch Stühle, Spielzeug, Teile von Fitnessgeräten | Gute Festigkeit, attraktives Erscheinungsbild, niedrige Kosten | PP, LDPE (Low-Dichte Polyethylene), ABS (Acrylonitril-Butadien-Styren) |
II. Kernpunkte des Produktionsprozesses für hohlstoffliche Produkte
Das Extrudierensblowmoulding ist der Standartsformprozess für hohlstoßartige Produkte, wobei dessen Kern in der gewissenhaften Steuerung von "Parison-Formung, Inflation in Form geben, Kühlung und Festsetzen" besteht. Die Prozessdifferenzen für verschiedene Produkte zeigen sich vor allem in folgenden Größeen:
1. Auswahl von Rohstoffen und Vorbehandlung
- Verpackungsprodukte: Lebensmittelqualitatives HDPE muss an den Standarts der FDA/GB 4806 entsprechen; chemische Trommel sollten hochdichtes Polyethylen (Dichte ≥ 0,94 g/cm³) verwenden, das gegen Säuren und Sockeln beständig ist. Die Vorbehandlung erfordert Trocknung (Feuchtigkeitsgehalt ≤ 0,02%);
- Industrielle Behälter: Große Lagerbehälter bevorzugen HDPE mit hohem Schmelzflußindex (MI = 0,3-1,0 g/10 min), um die Fließfähigkeit des Parison zu gewährleisten;
- Automobilteile: Kraftstofftanks benötigen barrierefähiges HDPE (mit EVOH-Barriereschicht), und Klimaanlagenkanäle erfordern antiverfallendes PP (mit UV-Stabilisatoren).
2. Parisation (Kontrolle der Vormaterialienqualität)
Das Parison ist die Grundlage für die Formung von hohlstofflichen Produkten, und seine Wandstärkenuniformität bestimmt direkt die Produktqualität:
- Kleine Produkte (z. B. Getränkeflaschen): Abweichung der Wandstärke des Parison ≤ ± 5%, ausgestattet mit elektrischen Stanzenätzen oder axialem Wandstärkensteuerungssystem;
- Große Produkte (z.B. 1000L-Tanks): Verwenden Sie den Parisons-Drückeprozess, um ein Verknicken des Parisons aufgrund einer kontinuierlichen Extrudieren zu vermeiden. Der Volumen des Akkussors sollte dem Produktgewicht entsprechen (Akkusvolumen = Produktgewicht × 1,2~1,5).
- Mehrschichtige Produkte (z.B. Barrieren-Tanks): Verwenden Sie Mehrschichtextrusionsformarbeiten mit synchroner Extrudierensgeschwindigkeit der Werkstoffien in jeder Schicht (Abweichung ≤±2%).
3. Inflation und Kühlung Einstellungen
- Aufblasungsverhältnis: 1,5~3:1 für kleine Verpackungsprodukte, 1,2~2:1 für große Industriebehälter; Inflationsdruck 0,3~0,8MPa (an die Produktgröße angepasst);
- Kühlungszeit: 5~15s bei kleinen Produkten, 30~120s bei großen Produkten; Formen benötigen mehrstufige Kühlkanäle (Temperatureraturunterschied ≤±3°C);
- Entformungstaktik: Entformen, wenn das Produkt unter der Temperatureratur des Wärmeverzerrungtemperaturs abgekühlt ist (ca. 80°C für HDPE, ca. 100°C für PP), um Verzerrungen zu vermeiden.
III. Kern Größes for Selection of Extrudierensblasformen
Die Auswahl von ExtrudierensblowWerkzeugingmaschinen muss dem Produkttyp, den Produktionskapazitätsansprüchen und den Qualitätsstandards entsprechen, wobei die Entscheidungen aus drei Aspekten resultieren: „Maschinentyp – Parametermatching – Konfiguration auswählen“.
1. Auswahl des Maschinentyps (nach der Formungstechnik)
| Maschinentyp | Kerncharakteristika | Anwendbare Produktpalette | Produktionskapazität |
|---|---|---|---|
| kontinuierliche Extruderingummiermaschine | Kontinuierliche Parisonextrusion, hohe Effizienz, einfache Struktur | Kleine/Mittlere Hohlprodukte (≤200l), z.B. Getränkeflaschen, Chemikalientanks | 500 ~ 5000 Stücke/Tag (einzige Standard) |
| Akkumulatorbasierte Blow-Forming-Maschine | Schmelzware im Akkussor, einzige Extrudieren größerer Parisonen | Große Hohlprodukte (≥200l), z.B. Tanks für Lagerung, Transporttanks | 10~50 Stück pro Tag (einzelner Standard) |
| Mehrschichtige Co-Extrudieren Blow Molding Antibakterielle Aktivität | Mehrere Extrudierenssysteme zur Herstellung mehrschichtiger Verbundprodukte | Vorfilme (Tankzelle, Behälter zu hohe Barrierfestigkeit) | 300~2000 Stück pro Tag (einzelner Standard) |
| Integrierte Maschine für Spritzform-und Stretch-Blownetzen | Spritzform + Stretch + Aufblasen, sehr hohe Präzision | Kleine Hohlprodukte mit hoher Präzision (z. B. PET-Flaschen für Getränke) | 1000~10000 Stück pro Tag |
2. Parametrikonformität
(1) Extrudierenssystem Parameters
- Schneckendurchmesser: Selected according to product weight (reference formula: screw diameter D(mm)≈√(product weight(g)/10)):
- Kleine Produkte (≤1 kg): D=30~50 mm
- Mittelgroße Produkte (1~10 kg): D=50~120 kg/h
- Große Produkte (≥10 kg): D=90~110–160 kW
- Länge-Durchmesser-Verhältnis (L/D): 20 bis 25:1 für Polyolefin Rohmaterialien, 18 bis 20:1 für hitzeempfindliche Rohstoffe wie PVC;
- Extrudierenskapazität: Must der Produktionskapazität entsprechen (Extrudierenskapazität = Produktmasse × tägliche Produktion ÷ Produktionszeit ÷ Ertragsrate).
(2) Aufspannsystem Parameters
- Befestigungskraft: Berechnet nach der projizierten Produktfläche (Befestigungskraft (kN) = maximal projizierte Produktfläche (cm²) × 0,3 bis 0,5), um ein Öffnen der Matrize während des Aufblasens zu vermeiden;
- Stempelweg: ≥ 1,5 × maximale Produkthöhe, um dem Blasenraum Gedeihen zu lassen;
- Installation. der Matrize: Einpassung der Länge und Breite der Matrize, Beachtung von Belegung für Kühlwasserkanäle und Pneumatikanschlüsse.
3. Wahl der Marke und der Konfiguration
- Bedarf im Einstiegssegment (kleine Serien, geringe Kosten): Domestische wirtschaftliche Maschinen (z. B. Marken aus Zhangjiagang, Ningbo), standardmäßig mit PLC-Steuerung und manuelle Einstellung der Wandstärke, geeignet für kleine tägliche Produkte;
- Bedarf im mittleren Segment (massive Produktion): Domestische Marken im mittleren Segment (z. B. Jinwei, Tongda), ausgestattet mit einem automatischen System zur Kontrolle der Wandstärke und Servopressen, geeignet für chemische Trommel und Kühlkanäle in Kraftfahrzeugen;
- Bedarf im Hohe-End-Segment (hohe Präzision, Produkte mit hoher Barriere): Importeure (z. B. Kautex aus Deutschland, Battenfeld aus Österreich) oder domstizische Hohe-End-Maschinen, ausgestattet mit mehrschichtigen Extrudierensstechblöcken und Systemen zur Online-Kontrolle der Qualität, geeignet für Tankbehälter für Kraftstoffe und Verpackungen mit hoher Barriere;
IV. Geeignete Anwendungen für Dolmetschmaschinen und Extrudierensblasventilatoren für typische Hohlprodukte
Fall 1: Produktion von 20L-HDPE-Kunststofftrommeln
- Produktanforderungen: einheitliche Wandstärke (≥ 1,5 mm), Dropprobabilität (keine Beschädigungen nach 1,8 m Fallen), Übereinstimmung mit Standarts für Lebensmittel- und chemische Produkte;
- Empfohlene Blasventilatormaschine: kontinuierliche Extrudierensblasventilmaschine (Schraubendurchmesser 65 mm;, L/D = 24: 1), ausgestattet mit einem axialen System zur Kontrolle der Wandstärke;
- Prozessparameter: Extrudierungstemperatur 180~200℃, Blauschlusserverhältnis 2:1, Inflationsdruck 0,5 MPa, Kühldauer 20s;
- Produktionskapazität: für das Einzelabtreiberei 800 Stück/Tag, Ertragsquote ≥ 98%;
Case 2: Produktion of 1000L HDPE Große Speicherbehälter
- Produktanforderungen: Integralformung ohne Schweißnähte, Stoßigkeit (kein Spröden bei Fallhammerprüfungen bei -20℃), Lebensdauer ≥ 10 Jahre;
- Empfohlene Blasventilatormaschine: Verdichtertyp-Blasventilmaschine (akkumulatorische Kapazität 50 kg, Schraubendurchmesser 120mm), mit zwei Düsenköpfen für alternative Formung;
- Prozessparameter: Akkumulatordruck 15~18MPa, Extrudierensgeschwindigkeit des Parisons 50mm/s, Blauschlusserverhältnis 1,5:1, Kühldauer 90s
- Produktionskapazität: 15 Teile / Tag für einen einzelnen Standard, Erzeugungsrate ≥95 %.
Fall 3: Herstellung von Automobile-HDPE-Treibstofftanks
- Produktanforderungen: Mehrschichtige Barriere (HDPE+EVOH), Ölpermeabilitätsbeständigkeit (Permeabilität ≤2 g/m²·Tag), Leichtgewicht;
- Empfohlene Blasformmaschine: Fünftschichtige Co-Extrudierens-Akkumulatorformenmaschine (Schraubendurchmesser 120 kg/h/65 mm;/Wie viel Leistung kann eine einzelne Faygo,-Leitung liefern?/65 mm;/120 kg/h jeweils), ausgestattet mit einer Servostruktur zur Steuerung der Stärke der Wände;
- Prozessparameter: Temperatureratur der HDPE-Schicht 190 bis 210 °C, Temperatureratur der EVOH-Schicht 230 bis 240 °C, Druck im Blasgang 0,6 MPa, Kühlzeit 45 s;
- Produktionskapazität: 300 Teile / Tag für einen einzelnen Standard, Erzeugungsrate ≥97 %.
V. Entscheidungsentscheidung und Optimierungsvorschläge
1. Prioritätkriterien für die Auswahl
- Anpassungsfähigkeit des Produkts: es ist vorrangig erforderlich, dass Maschine und Parameter dem Produktaufbau entsprechen (z. B. für große Produkte ist eine Akkumulatoriormaschine zu wählen);
- Ausgewogenheit zwischen Produktionskapazität und Kosten: Für die Produktion in kleinen Stückzahlen sind Einzelstationenmaschinen zu wählen, für die Produktion in großen Stückzahlen sind Mehrstations-Maschinen oder vollautomatische Produktionssysteme (inklusive automatische Beendung und Inspektion) geeignet;
- Langfristige Betriebskosten und Wartungskosten: Es ist ratsam, Marken zu wählen, die universelle Verschleissteile und perfekte After-Sales-Service-Leistungen bieten (z. B. die Förderungszyklen der Ersatzteile für die inländischen Maschinen sind ≤ 3 Tage).
2. Schlüsselpunkte für die Kostenkontrolle
- Erstinvestition: Inlandische Maschinen sind 50 bis 70 % günstiger als importierte Maschinen, und Maschinen der mittleren Preisklasse bieten das beste Preis-Leistungs-Verhältnis (Sie decken 80 % der Anforderungen an die Produktion von hohlen Produkten ab);
- Betriebskosten: Vollständig elektrische Maschinen sparen 30 bis 40 % Energie gegenüber hydraulischen Maschinen und eignen sich für eine langfristige kontinuierliche Produktion;
- Preis für Formen: 20 bis 30 % des Gesamtinvestitionskostenanteils werden für heiße Runner-Formen aufgewendet (Verbesserung der Parisonsqualität und Reduzierung der Abfallquote);
3. Konfiguration für Qualitätssicherung I. Übersicht über die Apollo-Produktreihe
- Unabdingbar für hochgenaue Produkte: System zur Steuerung der Wanddicke, Online-Abkantuntersucher, automatisches Korrektursystem für Abweichungen;
- Unabdingbar für große Produkte: System zur Stabilisierung des Akkumulators, System zum Kühlen der Temperatureraturunterschiede im Forminnenseitenbereich;
- Unabdingbar für Barrierprodukte: Kopf der Mehrschichtverformung, Modul zur Kontrolle von Werkstofflagen;
Der Kern der Herstellung von hohlen Kunststoffprodukten besteht in der Prozessanpassungsfähigkeit, und bei der Auswahl von Extrudierens- und Blasformanlagen muss genau auf die Produktart, der Produktionskapazität und die Anforderungen an die Qualität abgestellt werden – kontinuierliche Extrudierensanlangen für kleine Verpackungsmaterialien, Akku-artige Anlagen für große Industrieprodukte und Mehrschichtverformungs-Anlagen für hochgenaue/Barriereprodukte. Bei der tatsächlichen Auswahl wird empfohlen, zunächst eine kleine Serienproduktion zu verifizieren, um dann die endgültige Maschinenkonfiguration festzulegen und die Investitionskosten und die Langzeitkosten für Betrieb und Wartung in Balance zu bringen, um das optimale Verhältnis zwischen Produktionseffizienz und Produktqualität zu erzielen.
Apollo Extrudierens-Blownudelmaschines Recommendations for Different Hollow Kunststoff Produkte
Hohlverpackung
Apollo offers comprehensive extrusion blow Werkzeuging solutions spanning 5ml to 5000L production capacity, with three primary series tailored to different hollow plastic product needs:
| Series | Fertigungsvolumen | Kernmerkmale | Typische Anwendungen |
|---|---|---|---|
| ABLB Series | 200ml-30L | Hochgeschwindigkeitsproduktion (bis | 900 Teile/h), Servo-gesteuertes, kompaktes Design |
| ABLD-Serie | 20L-1500L | Kleine Verpackungsflaschen, Haushaltsbehälter, medizinische Vials | Speichertechnik, hohe Klemmkraft, große Formkapazität |
| Vollelektrisch Series | 200ml-30L | Industriebehälter, chemische Tanks, IBC-Tote, Paletten | Hochgenaue medizinische Geräte, Kosmetikflaschen, Lebensmittelverpackungen |
| Mehrschichtige Co-Extrudieren | 1L-1000L | Bis zu 5 Lagen, EVOH-Barrierefähigkeit, 2-mikron präzise Kontroll der Barrierschicht | Kraftstofftanks, hochbarrierefähige Lebensmittelbehälter, Pharmaziepackungen |
II. Apolla-Maschinenempfehlungen nach Produktkategorie
Getränkekisten (500 ml-20 l)
Getränkeflaschen (500 ml-20 l)
- Klein PET/HDPE bottles (500ml-3.5L):
- ABLB 75II – Specialized for water, medical, and oil bottles with stable performance and low energy consumption
- Hauptmerkmale: Servo-gesteuertes System, 0,8 MPa Blowdruck, 1,2 m³/min Luftmenge, ± 1% Dichtegenauigkeit bei der Wandstärke
- Produktionskapazität: Einzelstation – 1200 Stück/h, Doppelstation – 1900 Stück/h
- Großmanufaktur containers (5L-20L):
- ABLB 100 – 30L max capacity, 55kW screw power, 230kN clamping force
- Perfekt für fette Öle, Waschmittel und industrielle Flüssigkeiten
Essensbehälter (1L-50L)
- ABLB 90 (16L capacity) – PLC-controlled with color touchscreen, suitable for sauces, condiments, and bulk food storage
- Vollelektrisch ABLE 80/100 Series – Energy-efficient (15kW/hr vs 25kW/hr for hydraulic models) for food-grade applications requiring stability
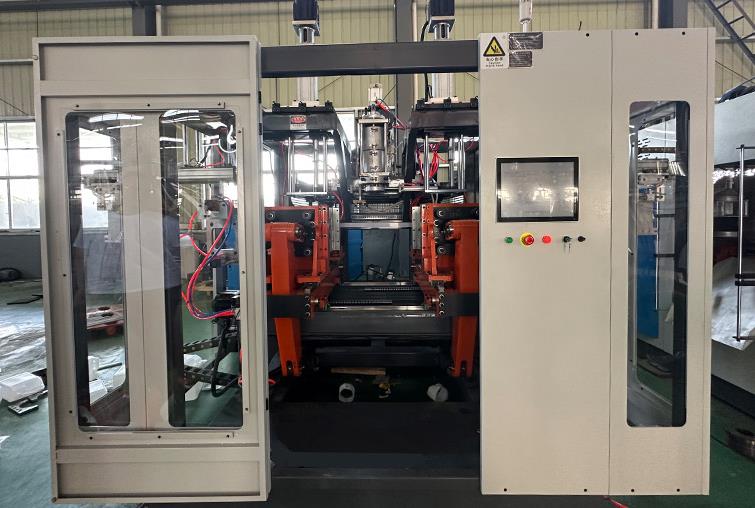
2. Kategorie industrieller Behälter
Chemische Drähte (20L-200L)
- ABLD 80-90 Storage Typ (30L-60L) – Hohe torque screw design for HDPE chemical-resistant containers
- Funktionen: 100-Punkt-MOOG-Parison-Steuerung, 900kN Klemmkraft, 0,8 MPa Blasdruck
- Ideal für korrosive chemische Verpackungen mit gleichmäßiger Wandstärke (≥ 1,5 mm) und Fallbeständigkeit
Große Speicherbehälter (300L-1500L)
- ABLD 120-150 Series – Schwer-duty storage-type machines:
- ABLD 120: maximal 300 L Volumen, einziger 120-mm-Schraubenschlauch, 350 kg/h Ausstoß
- ABLD 150: maximales Volumen von 1500 l, Twin-Schrauben mit Tabelle Durchmesser, Leistung von 840 kg/h
- Hauptvorteile: Stabilisierung des Lagerzylinder-Drucks (15–18 MPa), Doppel-Walzenköpfe für eine kontinuierliche Produktion und ein 90 Sekunden langer Kühlzyklus für große Produkte
Paletten und Transportcontainere
- ABLD 150 – Customizable for plastic pallets with special bottom blowing and material support functions
- Kann schwere Paletten (≤ 50 kg) mit strukturförmigen Rippen und integrierten Handgriffen produzieren
3. Kategorie Automobilindustrie/Transport
Kraftstofftanks (20L-120L)
- 5-Schicht Co-extrusion ABLD-Serie – HDPE+EVOH-Barriere construction:
- Mehrere Schraubenkombination (120 kg/h/65 mm;/Wie viel Leistung kann eine einzelne Faygo,-Leitung liefern?/65 mm;/120 kg/h) für eine präzise Schichtkontrolle
- EVOH-Schicht-Temperatureratursteuerung bei 230 bis 240 °C mit einer Genauigkeit von ± 1 °C
- Durchlässigkeit für Kraftstoffe von ≤2g/m²·Tag
Luftkanäle und Innenteile
- Vollelektrisch ABLE 110 II – 30L capacity with 28:1 L/D-Verhältnis for PP-Basisd automotive components
- Vorteile: Geräuscharm (
4. Täglich Sundry Category
Kunststoffstühle und Spielzeuge (1L-50L)
- ABLB 55/80 Series – Versatile machines for hollow furniture components and toys
- Funktionen: Temperatureraturregelung im Werkzeug, optionales Seitenablüften für komplexe Designs
- Produktionseffizienz: 800-1200 Stühle pro Tag, 1500-2500 Spielzeuge pro Tag
III. Apollo-Maschinenauswahlmatrix
1. Menge und Typ der Nebenprodukte
| Produkttyp | Empfohlener Typ | Schlüsselparameter | Why Apollo? |
|---|---|---|---|
| Kleine Flaschen ( | ABLB 75II | Schraube: 65 mm;, Leistung: 120 kg/h,, Spannung: 150 kN | Energieeffiziente, stabile Betriebsweise, 30 % kürzere Zykluszeit als bei Wettbewerbern |
| Mittlere Container (5L-30L) | ABLB 100 | Schraube: 100 mm, Leistung: 200 kg/h, Spannung: 230 kN | MOOG-Wandstärkekontrolle, Präzision auf ±0,1 mm |
| Große Drähte (30L-200L) | ABLD 90 | Lagerung: 24L, Leistung: 300kg/h, Spanne: 900kN | Konstruktion mit Speichemix, welcher die Faltenbildung verhindert |
| Industrietanks (≥ 300 L) | ABLD 150 | Doppelgeschwindigkeitszylinder: Tabelle x 2, Leistung: 840 kg/h, Spannung: 1800 kN | Doppelte Werkzeuge, 40 % Energieeinsparung, 15 % höhere Produktionsgeschwindigkeit |
| Barriervorbereitungen (Treibstofftanks) | 5-Schichten ABLD | Mehrere Schrauben, Barrierefunktionen mit EVOH | Präziser Schichtkontroll, Genauigkeit der Barrierschichtstärke bis auf 2μm |
| Präzisionsmedizinische Geräte | Vollelektrisch ABLE 80 | Strombetrieb, 30 % Energieeinsparung, Geräusch: ≤75 dB | Kein Risiko einer Verunreinigung mit Hydrauliköl, Wanddicke ± 0,05 mm |
2. Gemäß Produktionsanforderungen
Hochgeschwindigkeitsproduktion (> 1000 Einheiten/h)
- ABLB Series Double Standard – Up to 1900 pieces/hr for small bottles
- Vollelektrisch Series – Faster response (motor delay <0.1s) for high-speed cycles
Energieeffizienz als Priorität
- Vollelektrisch ABLE Series – 30-40% less energy consumption (e.g., 15kW/hr vs 25kW/hr for 5L drums)
- ABLD-Serie with Servo Pump – Hydraulic models with servo oil pumps save 40% energy
Genauigkeit und Qualität sind entscheidend
- Mehrschichtige Co-Extrusion – For barrier Produkte requiring ±2μm layer thickness control
- Vollelektrisch with Online Thickness Gauge – Real-time monitoring and adjustment
IV. Warum wählen Sie Apollo für Ihre Produktion von hohl geformten Kunststoff?
1. Technische Vorteile
- Überlegene Kontrolle der Wanddicke: Der MOOG-100-Punktregler gewährleistet eine Präzision von ±0,1 mm (der Branchenstandard beträgt ±0,5 mm)
- Energieeffizienz: Die patentierte Servotechnologie reduziert die Energiekosten um 30–40 %
- Mehrfachprocesse: Simultane Unterstützung für Bodenblasen, Seitenblasen und Werkstoffunterstützung
- Formflexibilität: Passt zu Formen vom 400×550 mm bis zu 1600×2PVC-Harz (K-Wert 65 bis 68), je nach Modelll
2. Anwendung-Specific Benefits
- Lebensmittel und Getränke: FDA-kompatibele Werkstoffien, kein Gefahr eines Hydrauliköl-Lecks, ideal für direkten Kontakt mit Lebensmitteln
- Automobilindustrie: Barrieretechnologie für Benzintanks, leichte Konstruktion für verbesserte Kraftstoffeffizienz
- Medizin: Sauberer Betrieb, strenge Toleranzkontrolle, geeignet für sterile Verpackungen
- Industrie: Robuste Konstruktion, 24/7 Betriebskapazität, minimale Wartung
3. Kosten von Beschaffung und Betrieb
- Erstinvestition: 20–30 % günstiger als vergleichbare europäische Marken mit ähnlichen Spezifikationen
- Wartung: Weniger bewegliche Teile (insbesondere bei elektischen Modelllen), Wartungsintervalle sind um 50 % länger.
- Formkompatibilität: Standart-Interface-Design senkt die Formkosten um 15-20 %
V. Empfehlungen für die endgültige Auswahl
- For Klein Packaging Produkte (≤20L):
- Einstiegsebene Produktion: ABLB 45/55 (1-3 Liter) – Wirtschaftlich mit grundlegender 000 US-Dollar bis
- Mittelklasseproduktion: ABLB 80/90 (10-16 Liter) – Verbesserte Dämmungskontrolle und Produktionsgeschwindigkeit
- Hochgeschwindigkeitsgenauigkeit: Vollelektronische ABLE 100 – 30 % Energieeinsparung, ideal für Premium,-Verpackungen
- For Industrial and Großmanufaktur Produkte (≥20L):
- Chemische Drum (20-200 Liter): ABLD 80-90 zu Lager-Typ – Eliminiert die Ausbeulung der Verdampfungen für einheitliche Wände
- Große Tanks (≥ 300 L): ABLD 120/150 – Doppelschnecken-Konstruktion für hohe Leistungen und schwere Anwendungen
- For Automobilindustrie and Barrier Produkte:
- Brennstofftanks: 5-Schichtserien ABLD – Integriert eine EVOH-Barriere für die Konfektionierung von Brennstoffen
- Luftkanäle: Völlig elektrische ABLE 110 II – Niedriges Geräuschniveau, präzise Steuerung für komplexe Geometrien
- For Medical and Precision Produkte:
- Vollelektrisch Series – No hydraulic fluid risk, 0.05mm wall thickness precision
- ABLB 75II – Specialized design for medical vials and pharmaceutical packaging
VI. Durchführungsmaßnahmen
- Produktanalyse: Bestimmen des Volumens, des Werkstoffien und der Qualitätsanforderungen
- Kapazitätsplanung: Berechnen der erforderlichen stündlichen Produktion (hinzufügen von 20 % für zukünftige Erweiterungen)
- Maschinenkürzung: Übereinstimmung mit der Apollo-Serie auf Basis der oben genannten Matrix
- Kontaktieren Sie Apollo: Fordern Sie eine technische Beratung und eine Fabriktestung (Produktionsproben) an
- Endgültige Auswahl: Wählen Sie das Modelll mit den entsprechenden Optionen (Steuerung der Wandstärken, Automatisierungsgrad)
Hinweis: Apollo bietet umfassende After-Sales-Unterstützung, einschließlich 24/7-Technischen Service, Ersatzteilsversorgung sowie Schulungen für Betreiber, um eine reibungslose Integration in Ihre Produktionslinie zu gewährleisten.






