Stanujący na przystani, odwiedzający farmy wędliniowe w pobliżu wybrzeża lub pływający na kajakach i deskach do wody, dostrzegi się rodzaj produktu plastikowego, który nie może być wymieniony w gospodarce morskiej: części spotykające się próżniowo na stronie formowania. Nawigacyjne żagla, folie pływające w farmach wędliniowych, oznaczniki prowadzenia, uporządkowanie żywności, klimatyzacja itp. są przeważnie wytwarzane przez formowanie próżniowe z polietylenu morski. Jest to jedna z najtrwalszych i najbardziej globalnie istotnych zastosowań maszyny do formowania próżniowego i jest podstawą tematów, które dotyczą wszystkich: gospodarstwa morskiego, żywności z akwakultury, bezpiecznej najazdy, rekreacji na wybrzeżu i walki z tworzywami sztucznymi w oceanie. Ta nota przedstawia globalną analizę produkcji produktów szwedzających, akwakultury i rekreacyjnych na maszynach do formowania próżniowego, obejmując materiały, zespół oprocentowania próżniowego, konfiguracje maszyny, trwałość w soli i słońcu, kontrolę jakości, trwałość środowiska, automatyzację oraz tendencje, które kształtują plastyki morskie. Dla producentów produktów morskich, dostawców akwakultury i kupujących sprzęt zrozumienie tego systemu produkcji jest kluczem do bezpiecznych, bujnych i odpowiedzialnych produktów na wodzie.
Czym są produkty szwedzające morskie, akwakultury i rekreacyjne
Produkt szwedzający morski lub rekreacyjny to każdy produkt plastikowy o formie dyskowej, wytworzony formowaniem próżniowym, którego zadaniem jest pływanie, oznaczanie lub zapewnianie strukturalnej, wodnistej ciemnicy nad wódą lub na niej. Kategoria jest znacznie szersza niż tylko jeden buj. Marker nawigacyjne kierują statki bezpiecznie przez porty i rzeki. Bujy mooringowe i ankorowe trzymają rurki i łańcuchy w miejscu. Folie pływające i buje w farmach akwakultury dostarczają żywności dla setek milionów ludzi. Pierścionki i pomoce osobiste utrzymywające na powierzchni zapewniają ochronę pływakom i załogom. Dodatki rekreacyjne dla kajaków, kanów i desek do wody dostarczają płynących na jeziorach, rzekach i wybrzeżach. Bujki docieplające i pontony podnoszą przejścia do wysokości nad poziomem wody. To, co je łączy, to bezawaryjna, szczelna, bezodporna geomedia dyskowa, która musi pływac kontynuować przez lata słońca, soli, obciążeń i burz, dlatego formowanie próżniowe jest preferowane nad stal, piankę lub formowanie rotacyjne przy objętościach i kontroli ścian, jakie wymaga woda.
Dlaczego formowanie próżniowe do produktów szwedzających
Zśród technologii formowania, formowanie próżniowe jest unikalnie dostosowane do dużych, bezawaryjnych, dyskowych części. Bujy stalowe rdzewieją w wodzie morskiej i są ciężkie, a ich punkcje mogą uszkodzić. Produkty wypełnione pianką tracą odporność na płynęcie z biegiem czasu i nie można je wypełnić wododpornie jako jednego odrębnego oparcia. Formowanie rotacyjne wytwarza duże dyskowe części, ale o wolnych cyklach pracy i z mniejszą precyzyjną kontrolą ścian, co ma znaczenie, gdy waga, koszt i konsystencja są kluczowe w dziesiątkach tysięcy jednostek. Formowanie z obrotem nie może stworzyć dużej bezawaryjnej, dyskowej oparcia bez łączenia części. Formowanie próżniowe, poprzez wygięcie pasua i napumpowanie go wewnątrz ochłodzonej, często dwukrotnie ścianionej komory, tworzy jedno bezawaryjne oparcie z polietylenu o programowalnym rozkładzie ściany i doskonałe uwalnianie ciężaru. Może się też skalować od małego oznacznika bujów do całościowego dna kajaka na tej samej linii rodziny maszyn. Dla objętości i cen globalnego rynku morskiego i rekreacyjnego, połączenie bezpieczeństwa próżniowego, odporności na korozję i kontroli ścian czyni formowanie próżniowe standardową technologią.
Globalny wymiar popytu na produkty morskie
Produkty szwedzające morskie, akwakultury i rekreacyjne są potrzebne na każdym wybrzeżu i wodospadzie, a prawdopodobnie wymaganie jest strukturalne i rosnącym. Akwakultura jest obecnie głównym źródłem białka dla człowieka, redukując nacisk na dziką rybakę, i każda farmy potrzebują bujów, folii i bujów w tysiącach. Globałna obróbka kotwiny zależy od pomników nawigacyjnych i infrastruktury mooringowej dla bezpiecznej przejścia. Rekreacja na wybrzeżu, od kajakowania do pływania na desce, stała się wysokim gospodarstwem rekreacyjnym globalnym. Wiaty morskie i energia morska zwiększają marker i bujy do konserwacji. Na różnice z łatwymi produktami konsumenckimi, te produkty są duże i najlepiej produkowane w pobliżu wybrzeży i jezior, dlatego wydajność jest regionalna, a nie skumulowana w jednym eksportatorze. Ten globalny, dewizjonalizowany popyt oznacza, że formowanie próżniowe jest wytrzymałą strategicznie istotną aplikacją maszyny, a produkty szwedzające stanowią jeden z najbardziej cichych i niezbędnych wyników przemysłu tworzyw sztucznych dla gospodarki morskiej.
Kompozyt materiału dla trudnych warunków morskich
Wybór surowców za produktami żaglinowymi opiera się najpierw na wytrzymałości w słońcu i soli, a następnie na uwalnianiu ciężaru i koszcie. Wysoki polietylen jest konnym wózem, ponieważ odporny jest na wodę morską, uderzenia i większość chemikaliów morskich, i łączy się czysto do struktur dwukierunkowych. Przymiotlane i włókno cięte stopnie dodają przyczepności dla części, które są narażone na zmrożenie-tworzenie lub ciężkie obciągi wiązań. Pionowe warstwy polietylenu mogą być formowane, aby dodać odporność na płynię i elastyczność bez dodatkowego wagi. Ponieważ te produkty zamieszkują na zewnątrz przez lata, stabilizatory i przeciwutleniacze są złożone w celu zapobiegania chałconom i zgrubieniu. Zgodnie z żywnością pakowaną, odchody są mniej istotne, ale długoterminowa odporność na warunki atmosferyczne i uderzenia jest wszystkim, dlatego klasy morskie są określone ze stabilizatorami dostosowanymi do dziesięcioletniego życia na zewnątrz.
Proces formowania próżniowego z dwiema kładkami
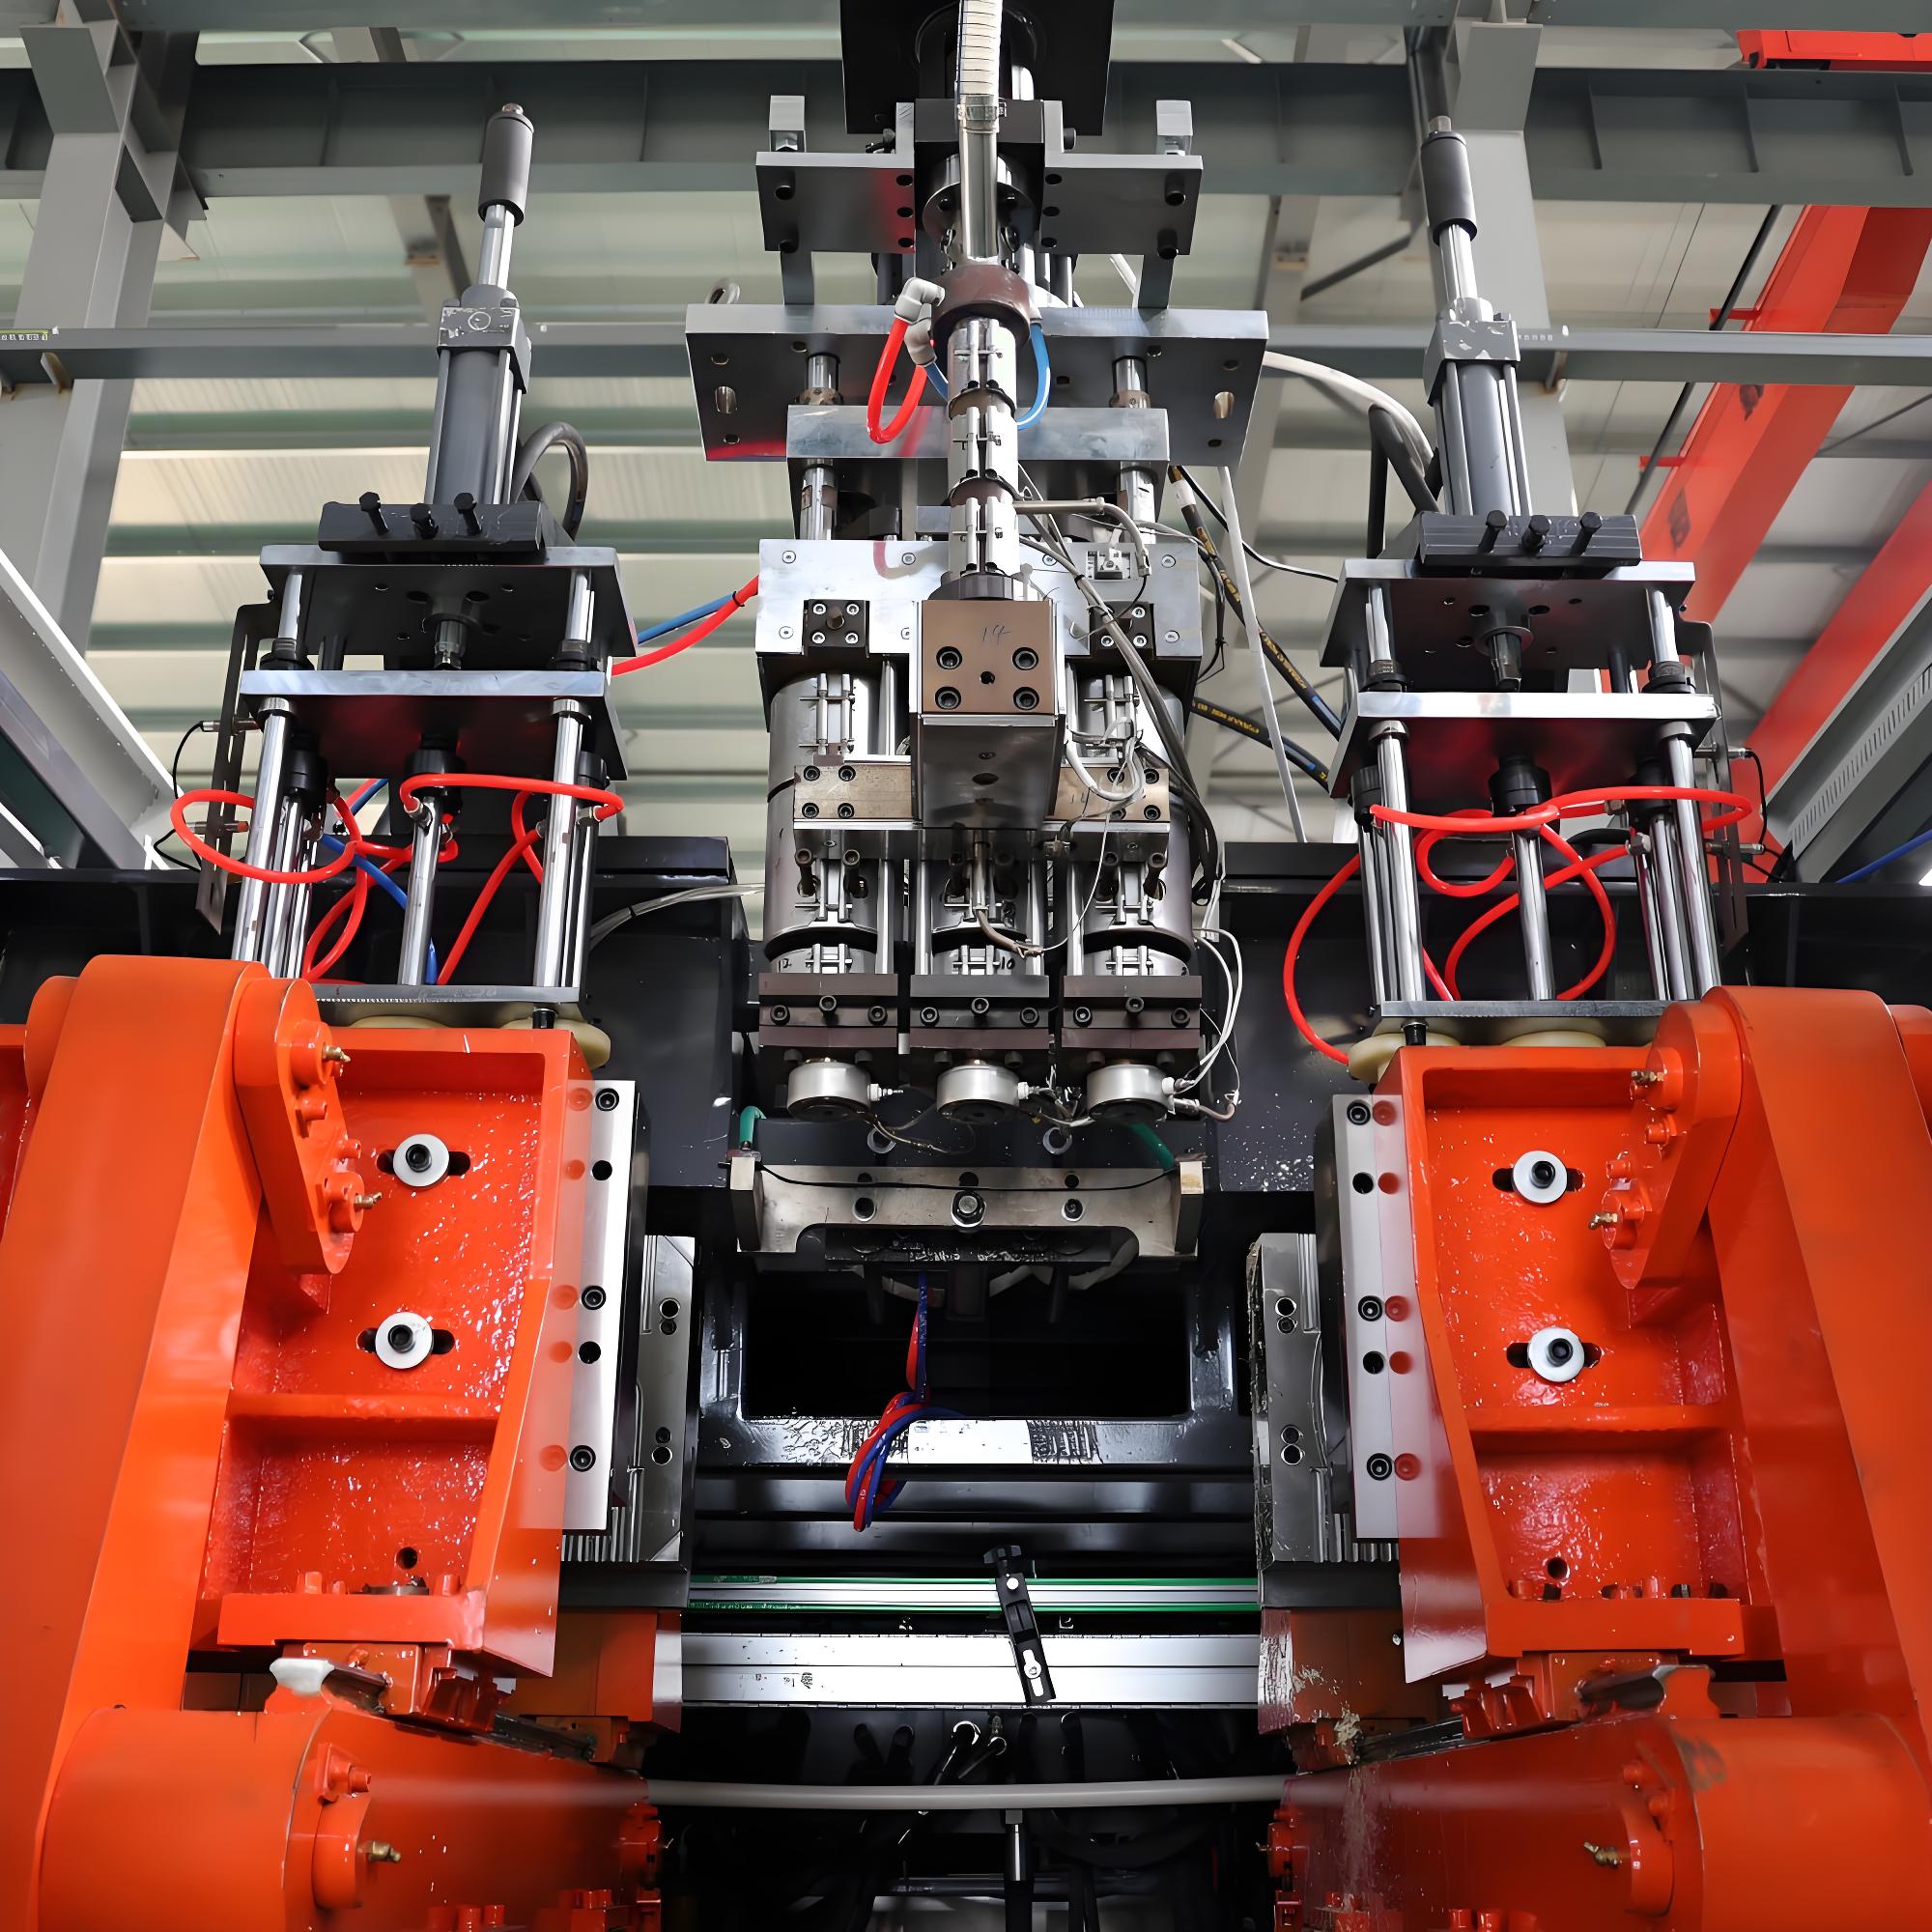
Pozytywnym procesem produktów szwedzających jest formowanie próżniowe z dwiema kładkami. Zamiast pojedynczej skóry, parasja jest podnoszona przeciw komorze kształtowanej tak, aby utworzyć dwie skórki połączone u krawędzi, tworząc dyskowa, powietrznista i / lub wyplowna komora, która jest od razu drobna i elastyczna. Cykel rozpoczyna się od ekstruzer, który roztapia żywność i dostarcza głowicę dołową, która kształtuje ogromny parasję; dla dużych części zawiesza arekulator przechowuje roztop i szybko zdejmuje go. Odlew zamyka się wokół parasy, obcinuje granice i pinium natężonego powietrza napętra plynęć parasją tak, aby dopasowywała się do obu ścian komory. Po охładzeniu, produkt jest wygłodzony na punkty cięcia i montażu. Ponieważ produkt musi utrzymywać się pływącym i wodoodpornym przez lata, kontrola grubości ściany i bezawaryjna zgięcona podkładka są kluczowe, a cykl, mierzony w minutach, integruje przecięcie, łączenie na prąd oraz testowanie ciśnienia wokół formatora próżniowego.
Konfiguracje maszyn dla dużych części
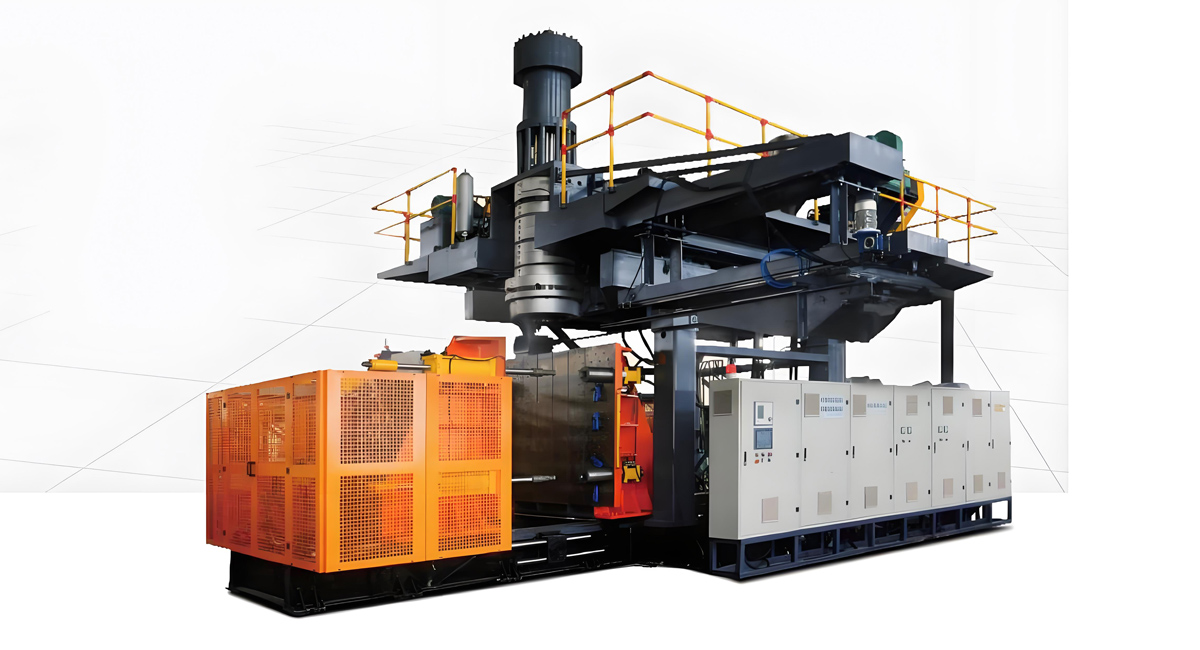
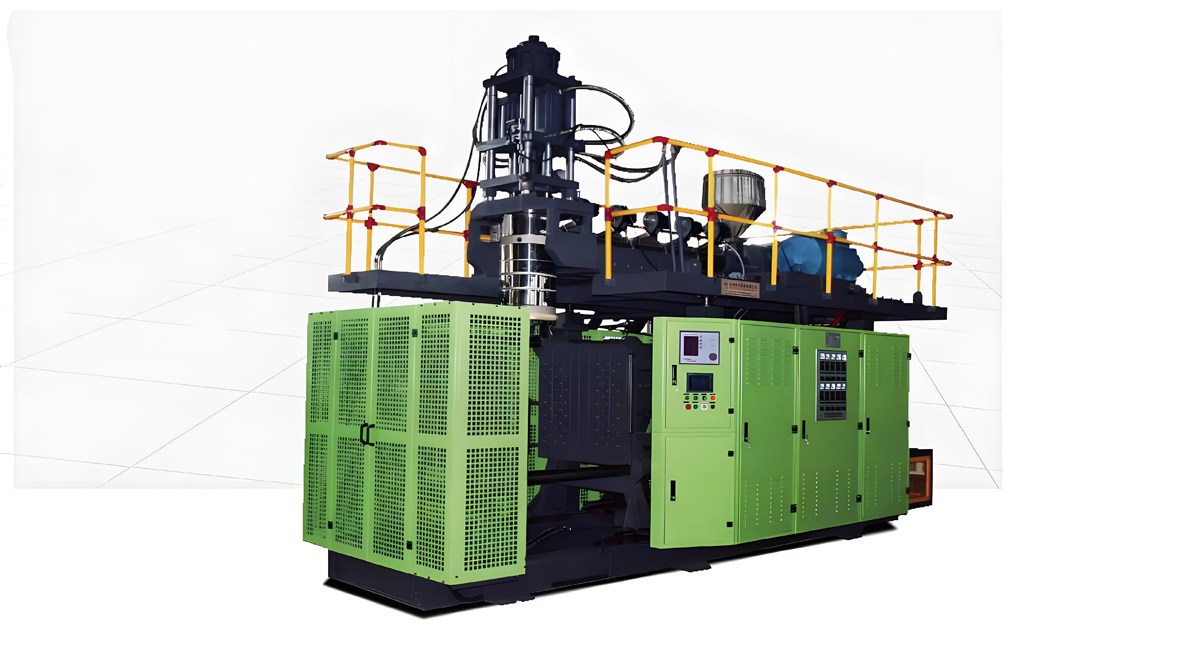
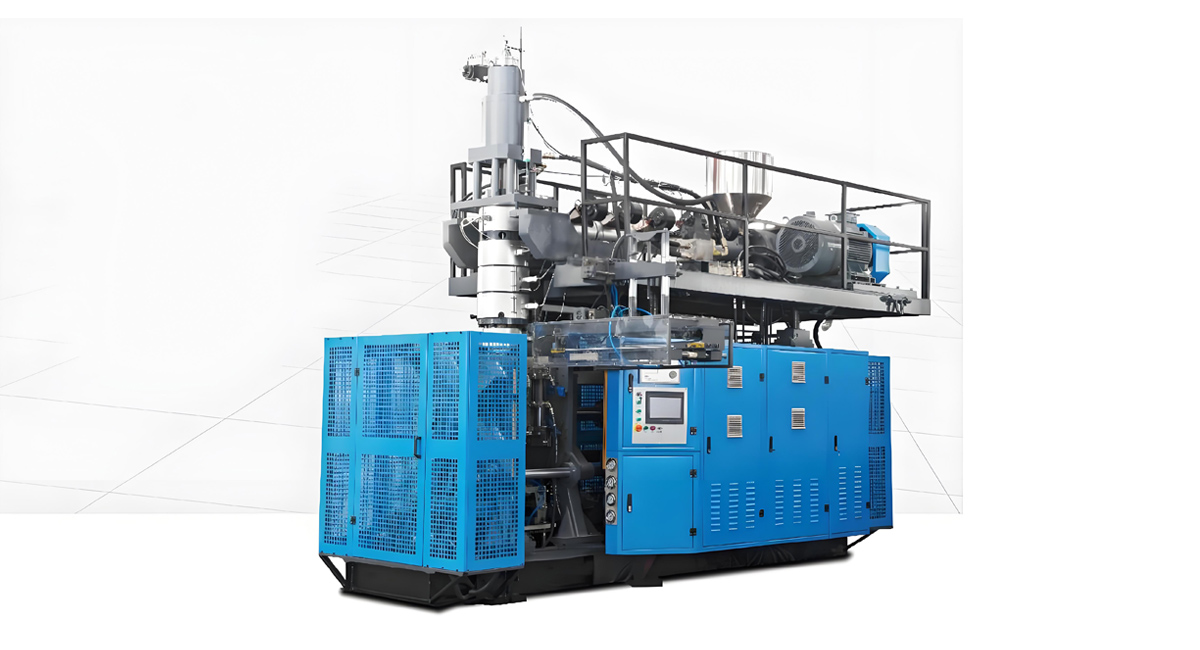
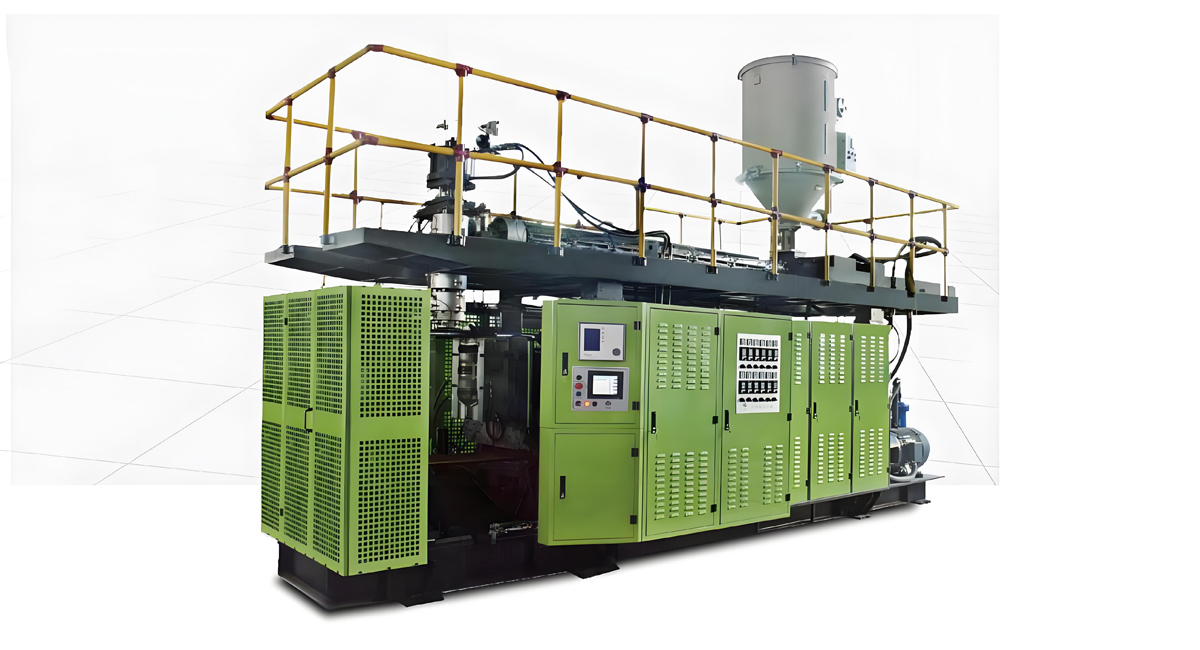
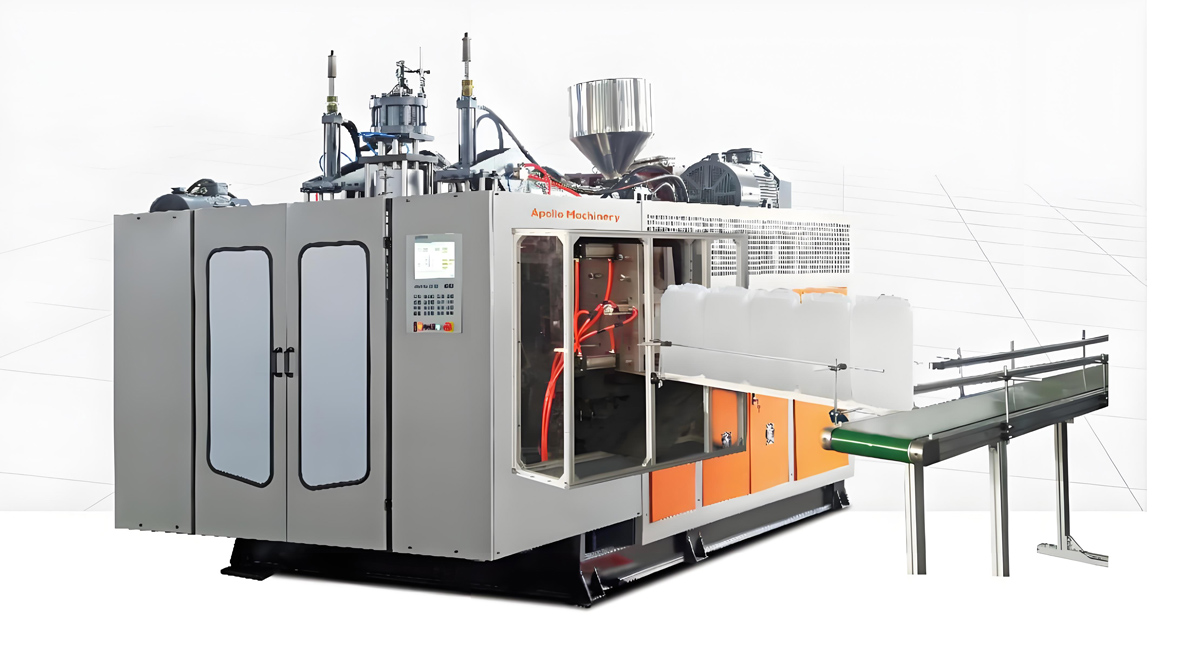
Producentzy morskie dobierają strukturę maszyn w oparciu o wielkość części, ilość produkcji rocznie oraz zakład rozmaitych produktów. Maszyny eksploatujące technologię ciągłej formy doskonalenia bez poruszania nosek są dominujące w produkcji bujczyków i kadłubów, ponieważ zapewniają masę i prędkość doskonalenia, jakich te części wymagają. Konfiguracje o współczynniku przewożenia, jak shuttle i rotające, pomnażają wydajność, dzięki razowym działaniom różnych form na jednej maszynie, co ułatwia dostarczanie produktów na potrzeby sezonowych form rekreacji i ciągłego rozszerzania akwakultury. Duże płytki i duża siła klipu utrzymują znaczące formy przed siłami wewnętrznymi. Z uwagi na to, że programy morskie często są realizowane przez wiele lat, koncepcyjni konstruktorzy podkreślają trwałość, przechowywanie receptur i powtarzalność, a nowoczesne linie integrują deflashing, łączenie portowe, testowanie ciśnienia i oznakowywanie w pojedynczej komórce wokół maszyna formująca. W przypadku części z dwukomorowych ścian, narzędzia do formowania i doskonalenia są projektowane tak, aby bez problemów tworzyć dwie warstwy, co jest specjalizowanym biegiem pomysłodawców maszyn.
Programowanie doskonalenia w celu uzyskania popłuczności i wagi
Inżynierią ekonomiczną i wydajnościową produktów eksploatowanych metodą formowania parzenowym jest programowanie doskonalenia. Kontroler zmienia odległość między formami i grubość doskonalenia wzdłuż ich długości, tak aby materiał lądował tam, gdzie koncentrują się naciski, jak np. wzdłuż skrzyżowanych krawędzi i punktów mocowania, podczas gdy uwolnianie w tej części pomaga w oszczędności w resindze i w wadze. Bez starannej generacji programu, na przykład butelka o stopniu popłuczności pozostawałaby grubsza w każdym miejscu, by uniknąć miejsc o niskiej wadze, co oszczędza kilogramy od każdej jednostki i zmniejsza popłuczność. Dzięki temu, dobra popłuczność i odporność na uszkodzenia są osiągane przy mniejszych wagach, a oszczędność mnoży się w kilku tysiącach bujczyków lub kadłubów rocznie. Zarządzanie recepturami przechowuje profil doskonalenia, dostosowany do każdej wielkości i umożliwia szybkie i powtarzalne przesiadki między rodzajami produktów. W przypadku dużych części popłuczających, w których wytrzymałość ścian zależy zarówno od bezpieczeństwa, jak i kosztów, precyzja programu jest jedną najważniejszą cechą, którą może zainwestować linia produkcyjna w produkty morskie.
Popłuczność, wytrzymałość i napełnianie pieniastem
Flotacja tonący produkt przychodzi do popłuczności ze względu na uwolniony tlen w otwartym otoczeniu w zamkniętej, hermetycznej obudowie, a wytrzymałość ze względu na geometryczną konstrukcję o dwukomorowej ścianie. W części, która nie może splątywać, jeżeli zostanie dosięgnięta, jedwabistá gniazdo jest formowany lub wstrzykiwany pomiędzy skórami, tak aby uszkodzenie jednej z nich nie uniemożliwiło zwarcie produktu. Projektanci zrównowują grubość ścian, geometrię komory i opcjonalną kieszeń poumaleńską, by osiągnąć celowy rezerw tonący, marżę, która utrzymuje produkt na powierzchni, gdy pracuje pod obciążeniem, lodem lub częściowym zalewem. Rozwiązanie danej sytuacji to fakt, że markerowość butelki, która splątuje, lub koło położone na dnie, które się popsuje, może dyskutować ruchy statków lub utratę chlewienia. Dlatego rezerw tonalny jest wbudowany w stopień bezpieczeństwa, a nie poświęcony. Dzięki temu, prawidłowy zrobienie tego jest to, co oddziela zaufane produkt Morskie od niebezpiecznego, a jest to kluczowym czynnikiem w kwalifikowaniu linii produkcyjnych dla zabezpieczeń krytycznych tonączących.
UV, solanka i trwałość w środowisku
Produkty Morskie stojące w najrozległej warunkach na zewnątrz w oddziale wyrobie formowanych metodą parzenia – stale poddają się strefom ultrawysokiej radiacji, rozlaniu solanki, zmiany temperatury i mechanicznemu niszczeniu w wyniku łódek i sztormów. Polietylen odporny jest na solankę chemicznie, ale wibrogrody niszczą odpowiedź na molekule polimeru, jeżeli nie jest stabilizowana, co sprawia, że powierzchnia powraca do stanu natłuszczonego i na końcu wysycha. Odporność na pęknięcia mechaniczne ma znaczenie tam, gdzie liny i dołączone akcesoria prowadzą do lokalnych obciążeń. Bioczystość, to rozwój mączek, przepaści i wysokich moszczy, jest sterowana dzięki wyborowi powierzchni i regularnemu czyszczeniu, a nie tylko węglem. Producentzy validują odporność na żywotność za pomocą przyspieszonego technicznego testowania na UV i solankę, a zaufane dostawcy publikują oczekiwane żywotność. Ponieważ element, który splątuje w otwartym stole, może zostać z dnia na dzień stracony lub stać się niebezpiecznym otłuszczonymi odpadami, to wywiady żywotność są niezbędnym krokiem w procesie produkcji tonączących.
Łąki, akcesoria i integracja systemu
Produkt tonący jest w dużej mierze narażony na korozję z materiałami metalowymi bądź doskonaleniem, bądź pojedynczywymi dołączanymi akcesoriami, które pozwalają na montaż sił i linkach podpór. Obróbki rur bądź wieszaków pozwalają na użycie systemowej obudowy składowej sprzęty i narzędzia do wychwytywania, a podkładki uzyskiwane metodą wbudowanej formy koncentrują obciążeń tam, gdzie tonączny jest podwyższony lub mocowany. Ponieważ te elementy poddawane są najwyższym obciążeniom, muszą znajdować się w grubych obszarach ścian i być formowane i zamontowane z ostrożnością, aby uniemożliwić odwapnienie lub ucieczkę. Projektowanie produktu tonącego i jego akcesoriów, jako integralnej konstrukcji, a nie jako spośród połączonych elementów, jest to, co dzielić produkt zaufany Morskie i produkt niebezpieczny, a jest to kluczowym czynnikiem w kwalifikowaniu linii produkcyjnych do wymagań niezawodnego użytkowania wcześniej.
Przetwory jądrowe
Akwakultura jest ogromnym ruchawcem produkty eksploatowanych metodą formowania parzenia, a jej wzrost jest oparty na bezpieczeństwie żywności. Siatki obwodu lub ogrodzenia jądrowe popłuczają ryb i schronów koralowych, podtrzymując siatki na odpowiedniej głębokości i wytrwując w obciążeniach sztormowych. Bujeczki napędowe i chodnikowe tworzą platformy dla dotacji i zatruć. Butelki markujące ścieg graniczki i podwodne sprzęt, który chroni zarówno ryby, jak i bezpieczeństwo morsko-płytkoszytowego. Ponieważ pełna utrata niemal całego jądra instancji ryb lub zlnienie statku, to te części są krytycznymi elementami infrastruktury w zakresie dostarczenia białka. Producentzy ośrodków jądrowego koncentrują się na ciągłej popłuczności, stopniu wytrzymałości na UV i szybkim, ogromnym wskażeniu produktów w okresie budowania instancji. Rozwój sektora jest jednym z klarownych kierunków w długiej perspektywie ekonomicznej i jest one z najsilniejszych kwestii ruchawcy jednego z departamentów w regionach morskich.
Navigacja, bezpieczeństwo i wskaźniki lądowania
Wskaźniki navigacyjne i bezpieczeństwa to w pełni odrębna i niezbędna subkategoria. Buje portowe i kanałowe kierują statki przez bezpieczną wodę i często są kodowane kolorami i kształtem zgodnie z standardami międzynarodowymi. Buje lądowania i ankarów trzymają statki i sprzęt na miejscu. Ringi ratunkowe i buje oznaczające chronią pływaków, obsadę i służby ratownicze. Ponieważ te produkty wpływają na życie i majątkę na morzu, są wykonane zgodnie z rygorystycznymi standardami widoczności, pływności i wpływu, a wiele z nich jest wyposażone w ciężar lub obciążenie, które jednoczą je. Producenty dokumentują rezydencję pływności, odporność na kolor i skuteczność w przypadku uszkodzenia, a konsekwencje braku bujnego oznaczenia kanału lub oddzielnego lądowania sprawiają, że jakość jest niepodważalna. Dla dostawców, produkty pływające do celów navigacyjnych i bezpieczeństwa są obronną, specyfikacją determinowaną rynkiem, a nie czystym grą w cenie.
Miasteczko rekreacyjne
Miasteczka rekreacyjne są najbardziej widoczną częścią formowania bombkami morza. Kajaki, kanady i deski do odkrywania i stand-up są produkowane z bombkami fusowymi lub podsklepowanymi z jednym elementem o kształcie pancerza, które są lekkie, sztywne i odporne na uderzenia, co ułatwia pływanie milionom konsumentów na jeziorach, rzekach i brzegach. Kołobrzegi, małe łodzie i pomoce do pływania i surfa przedłużają kategorię. Ekonomika rekreacji przekształciła się w duży, światowy rynek wolnego czasu, a zdolność formarsji bombkowych do tworzenia gładkiego, pławnego ciała przy dostępnej cenie jest powodem, dla którego sprzęt poziomów podstawowych jest tańszy. Wolność projektowania, integracja kolorów i trwałość sprawiają, że bombki fusowe są ulubionym elementem w flotach wynajmujących i szkołach, gdzie zastoja niestałe, a sektor ten nieustannie rozciąga możliwości przy produkcji.
Recykling i plastik morski
Produkty morskie znajdują się na pierwszej linii debaty o plastikowych odpadach morskich, przez co zrównoważony rozwój jest kierunkiem decydującym dla kategorie. Boża część ferropedów jest wykonana z monofilamentowego polietylenu, tak aby była łatwo recyklowalna na koniec jej zycia, a pozyskany plastik może wrócić w skład strukturowych warstw. Najważniejsze firmy wprowadzają certyfikowany materiał recyklowany i konstruowany z odpadów morskich do zewnętrznej lub strukturnej warstwy, pamiętając o zachowaniu niezmiennej jakości produkcyjnej. Programy pobrania i odzyskiwania zbierają lodówki i dna po zamknięciu ich naturalnej żywotności, zanim stają się moczami morskimi. W przypadku produktu, który często jest krytykowany w ramach debaty o plastiku, udowodnienie, że ferroped jest łatwo recyklowalny, ma długi okres eksploatacji i jest wykonany z materiałów pozyskanych z odpadów, stanowi mocną historię, która nagradza producentów, którzy dokładnie kontrolują jakość i zanieczyszczenie kleju.
Kontrola jakości i testy
Produkty formarskie morskie wyraźnie podkreślają odchylenia w procesie, gdyż utratę, zaginienie lub zagrożenie stanowią niepowodzenie. Testy pływności i rezerwy flotationu potwierdzają, że element pływnie z wymaganą marginesem pod obciążeniem. Testy hydrostatyczne i ciśnieniowe sprawdzają, czy obudowa i szwy są odporne na wolne przepływy. Testy uderzen i spuszczane potwierdzają wytrzymałość przy obróbce i w czasie burzy. Procesy odpryskiwania w wyniku ekspozycji na promieniowanie UV i sól rzucają światło na żywotność eksploatacyjną. Badanie grubości ścian w razie wycieku po każdym odcinku przekonuje, czy nie ma żadnego fragmentu, który spada poniżej specyfikacji, szczególnie wokół przejść naierowanych. Odpowiednim sposobem na korektę jakiegokolwiek usterki jest rozpatrywanie jej jako danych procesowych, dokonując z nią korespondencji z kontrolowanym parametrem, takim jak program akceptowania ramki, temperatura topienia, albo czasy blasty, a następnie przywracanie pochodzącego stanu pierwotnego, zamiast opatrzenia poszczególnych elementów, co tylko ukrywa problemy systemowe, które ponowny wystąpią w kolejnym cyklu produkcji.
Usterki i rozwiązywanie problemów
Kilka usterek wystąpi w procesach morskich i każda wskazuje na kontrolowalny wywołujący jej odczyn. Grube ściany w narożnikach lub krawędziach wskazuje na niewłaściwy program akceptowania parissiona i ryzyko utraty bujności lub skoku. Niewiarygodne żelosty lub grubości warstwy w miejscach połączeń ramki rejestrują nierównomierną temperaturę lub niższy ciąg blasty i są niebezpieczne dla wyżywienia pomostowego. Lany lub ostre oznaki odmiany wiążą się z zużytymi ramkami lub problemami z zamknięciem i mogą zmniejszyć trwałość gniazd oraz uderzyć operatorów. Marce w miejscu nasiadania lub krótkie odcinki wskazują na problemy materiałowe lub temperaturowe. Pęcherze, geli czy zanieczyszczenia świadczą o problemach z materiałem lub obecności środów, z jakich wydechany jest klik, a konsekwencjami niewłaściwego stanu szczelności jest śmierć obciążenia morskiego, a nieodpowiednia jakości produkcyjna może doprowadzić do stawszenia istniejących instalacji morskich.
Automatyzacja i Industria
0
Wybór odpowiedniej maszyny dla programu morskiego
Wybór maszyny zaczyna się od mieszanki produktów: małych poparów szarakowych, średniej wielkości kule do wieszaków czy pełnych butelek desek kajakowych, a następnie od ilości rocznej produkcji i celowych rynków. Należy określić największe i najmniejsze części oraz maksymalny sezonowy obrót, a następnie dopasować architekturę akumulatora głowicy, liczbę komór czy gierek, siłę uchwytów i rozmiar płytki do celów. Decydować o automatyzacji i integracji w dalszym ciągu na podstawie kosztów pracy i oczekiwań w kwestii specyfikacji. Potwierdzić kompatybilność materiałów dla strategii o stężeniu UV, z zawartością przeżytków czy wypełnionej pianką. Sprawdzić rozdzielczość sterowania bukowaniem, możliwości podwójnej ściany oraz testy w ciągu procesu, takie jak sprawdzenie gęstości i nie dopuszczania do wydostania na powierzchnię. Wybrać lokalne zestawy części zamiennych, ponieważ przerwanie produkcji w miesiącu budowy może skutkować opuszczeniem istotnej infrastruktury. Na koniec, modelować całkowity koszt jednostki produktów zgodnych ze standardami, odpornych na zlizy i nie dopuszczających do przeniknięcia na czele z cieniem nad ceną maszyny. Odpowiednia maszyna produkuje naszyjniki, w ilości odpowiadającej zapotrzebowaniu, bezpiecznie i trwale, przy najmniejszych możliwych kosztach.
Wytyczne bezpieczeństwa i funkcjonalne
Bezpieczeństwo produktu morskiego jest projektowanych, a nie sprawdzanych. Projekt strukturalny obejmuje grubość ścian i geometryczne ograniczenia, które przezwyciężają naciski od siłow, burz i uderzeń. Naszyjniki muszą zachować rezerwę gęstości nawet przy próbie perforacji lub częściowej zalania. Markery orientacyjne muszą być nadal widoczne i samozaginalne. Deski kajakowe muszą przewozić natężenie obciążenia bezpiecznie i odporne na uszkodzenia w wyniku opadnięcia. W odniesieniu do miejsc montażu zamocowanych pod wodą lub ukrytych pod wodą, bardzo ważne jest oznaczanie obciążeń i integralność połączeń. Ponieważ awaria produktu morskiego może spowodować opuszczenie sprzętu, utraty zapasów lub zagrożenie życia, producenci dokumentują granice projektowe i wskazówki operacyjne, a cała rzesza producentów zapewnia wsparcie w zakresie specyfikacji i montażu zamiast po prostu sprzedawania ostatecznego produktu. Dla producentów normaty stanowią barierę wejścia na rynek, arazem to tyle, ile makroprodukcja przędzenia obrotowego wymaga większego kosztu zapewnienia zgodności, niż w przypadku ogólnoindywidualnych pojemników.
Krajobraz regulacyjny
Produkcja produktów morskich jest złożona z mapki standardów, które ujednolicone są w zależności od zastosowania i regionu. Markery orientacyjne stosują międzynarodowe i krajowe systemy kolorystyczne, kształtowe i techniczne. Sprzęt rekreacyjny i aparaty flotacyjne szczegółowo regulują gęstość i konstrukcję. Regulacje środowiska, w tym te, które dotyczą odrzuconych urządzeń rybackich i odpadów morskich, coraz częściej regulują zwrot na koniec życia. Regulacje dotyczące recyklingu i plastików dodają dodatkowe wymagania dotyczące zawartości i oznaczeń. Ponieważ jeden projekt może być sprzedawany w różnych regionach, pierwsze dostawcy certyfikują w najbardziej rygorystycznych standardach, które są zgodne, i przechowują dokumenty, na które naciskają audytorzy. Dla producentów normaty stanowią barierę wejścia na rynek, i to tyle, ile makroprodukcja przędzenia obrotowego wymaga większego kosztu zapewnienia zgodności, niż w przypadku ogólnoindywidualnych pojemników.
Porównanie produktów lętownych z konstrukcyjnych z alternatywami
Zrozumienie produktu lętowniczo-blow-moldingowego wymaga porównań z alternatywami. Pożydłe konstrukcje stalowe oferują znajomość, ale korozyją, ważą więcej i zanikają, jeśli są uszkodzone. Konstrukcje wypełnione pianką tracą gęstość wraz z upływem czasu i nie mają zabezpieczenia jednoczesnej skóry. Obrócone formowanie tworzy duże, puste konstrukcje, ale procedura ma dłuższy cykl i mniej precyzyjną kontrolę grubości ścian, co ma znaczenie przy morskich wymiarach. Konstrukcje z tworzywa sztucznego gotowane zieleniem wymagają lasowania i ograniczają rozmiar. Najlepszym obszarem tworzywa polietylenowego jest duża, jednoczesna, lekka, niekorozyjna konstrukcja pusta, z precyzyjną kontrolą grubości ścian i dwuwarstwową gęstością powietrza, produkowana w morskich ilościach. Wybór odpowiedniego sposobu jest funkcją ilości, rozmiaru, potrzeb gęstości powietrza i całkowitego kosztu, a nie jedną najlepszą technologią. W przypadku popularnych poparów, konstrukcji wieszaków i butelki kajakowych prędkość przędzenia jest wybierana.
Zastosowania w różnych sektorach
Produkt morski lętowniczo-blow-moldingowy służy niezwykle szerokiej macierzy sektorów, dlatego globalna zapotrzebowanie jest duże i elastyczne. Akwakultura używa konstrukcji wieszaków i pośredników i przejawów granicznych w ogromnych ilościach. Przeładunki i porty wykorzystują markery orientacyjne i ogrzdzenia żeglugowe dla bezpiecznego przejazdu. Straże kościołowe i ratownicy korzystają z ołówek ratunkowych i poparów orientacyjnych dla bezpieczeństwa. Rekreacja wykorzystuje butelki kajakowe, kajaki i płozy kajakowe oraz zabawki pływające dla globalnego rynku rekreacyjnego. Energia offshore wykorzystuje markery i konstrukcje serwisowe do instalacji wiatrowych i morskich. Każdy sektor równolegle zależny jest od własnego wzoru bezpieczeństwa lub nawigacyjnego, ale wszyscy korzystają z wspólnego DNA budowlanego: bezszczelnego polietylenu, precyzyjnego formowania przędzenia i rygorystycznej kontroli jakości. Ta szerokość oznacza, że jednocześnie platforma przędzenia może obsługiwać wiele programów skupionych na obrzeżach, stabilizując wykorzystanie kapacity producenta w zależności od zmiennych sezonu i regionu.
Najczęstsze błędy w produkcji morskiej
Właściwie wiele błęd powtarza się w programach morskich. Niedoinwestowanie w kontrolę bukowania pozbawia najłatwiejszej wagi i gęstości powietrza w dużej konstrukcji. Zignorowanie rozłożenia grubości na krawędziach i punktach montażu prowadzi do utraty gęstości powietrza lub uszkodzenia podłogów pod obciążeniem. Zdecyduj się na to, że giere regulowane są jako surowe towary, zmniejszające elastyczność łączy i kompromitujące wzmocnienia. Zatrzymaj się na bukowaniu gęstości i próbach odpadania, aby zapobiec zagrożeniom bezpieczeństwa na konstrukcji. Zastrzeżenie się UV stabilizacji i konsystencji lateksów destabilizuje trwałość długoterminową. Zastrzeżenie się przepisu i trzymanie śladu materiału utrudniają weryfikacje i powroty. Zdecyduj się na automatyzację, aby uniknąć problemów z nieprzewidywalnością i wykończeniem, zwłaszcza przy morskich wymiarach. Każdy z tych błędu można uniknąć z dyscypliny technicznej. Duże koszty zamieszania, trwałe niepowtarzalność i złożone konkretne warunki wydają się być warunkami, które mogą odrzucić dany program w skali nawet jednego paragrafu.
Studium przypadku dotyczące stabilności i kosztów
Aby przedstawić aspekt ekonomiczny, przeanalizujmy sytuację producenta flot wystawczych w hodowlaniach akwarystycznych, który stosuje precyzyjne programowanie parisonu, aby zmienić grubość ściany z jednolitego ciężkiego profilu na programowany profil, który grubszy tylko wzdłuż zgrzewanych krawędzi i wstawek. Na skali tysięcy flot rocznie nawet niewielki redukcja masy na poszczególnej części eliminuje znaczną ilość tworzywa sztucznego z łańcucha dostaw i obniża koszty materiałów, pod warunkiem, że testy stabilności i wpływu dzięki rezerwie stabilności uda się przeprowadzić z marginesem. W połączeniu z zewnętrznym warstwą o zawartości materiałów pochodzących z recyklingu i programem kolekcjonowania końcówek życia flot, przed przekształceniem ich w opony morskie, producent zamienia prostą flotę w niezwykle efektywny i cykliczny produkt. Inwestycja polega głównie na funkcjonalności sterowania parisonem i kwalifikowanym materiale pochodzącym z recyklingu, co się zwraca poprzez oszczędności w zakresie materiałów i preferencje marki. Po wielokrotnim zastosowaniu tego podejścia w całej narodowej żywności, kontrola grubości ścian staje się jednym z najbardziej opłacalnych działań dostępnych, co wyjaśnia, dlaczego najważniejsze firmy produkujące formy do blachowania pod wpływem powietrza inwestują w nią już teraz.
Często zadawane pytania
Dlaczego wiele flot morskich jest formowanych przez blachowanie? Ponieważ proces ten tworzy pełne, lekkoodległe, odporne na korozję, programowalne obiekty o odpowiedniej grubości ścian i dwukomorową stabilność w niskich kosztach, idealne do flot, koców i podwozie. Są floty formowane blachowaniem bezpieczne w wodzie morskiej? Są bezpieczne, gdy są wykonane z tworzyw sztucznych klasy morskiej z stabilizatorem UV i potwierdzoną rezerwą stabilności oraz integralnością zgrzewów. Mogą one zapaść, jeśli zostaną uszkodzone? Floty o zewnętrznym, jednokomorowym skórze mogą stracić stabilność, dlatego części kluczowe pod względem bezpieczeństwa używają projektów o dwukomorowej konstrukcji lub zaprawionych żelazem, które pozostają na powierzchni, jeśli są uszkodzone. Jak długo posłużą produkty morskie? Z odpowiednią stabilizacją UV i montażem, floty z polietylenu posłużą przez wiele lat na świeżym powietrzu i dłużej, jeśli są zabezpieczone. Dlaczego proces formowania przez blachowanie morski jest regulowany? Ponieważ produkty wpływają na bezpieczeństwo łodzi, bezpieczeństwo rekreacyjnych sportów morskich i zanieczyszczenie oceanu, dlatego nawodniejsze, flotationowe i środowiskowe przepisy obowiązują w zależności od regionu.
Zakończenie
Produkty flotacyjne morskie, dotyczące akwakultury i rekreacji, znajdują się wśród najważniejszych produktów z maszyny do wycinania i formowania przez blachowanie, spokojnie wspierając bezpieczne przewozy, wysoki produkty białkowe dla miliardów ludzi, sporty wodne na brzegach i walkę z plastikiem w oceanie. Od stabilności dwukomorowej, programowania parisona, do odporności na stres UV i sól, wsparcia koców akwakultury, bezpieczeństwa łodziska, podwozi sportowych, zawartości recyklingu kierowanej do oceanu i cyklicznego odzyskiwania końcówek życia flot, system produkcji jest dojrzały, ale i ciągle ewoluując. Dla dostawców i nabywców, sukces polega na dopasowaniu maszyny i narzędzi do mieszanki produktów i objętości tam, gdzie są hodowane, projektowaniu w celu zapewnienia rezerwy stabilności i odporności morskiej, utrzymaniu kontroli rozłożenia grubości ścian, aby oszczędzić masę i koszty, oraz wyborze partnerów wspierających linię w okresie budowy i cykli huraganów. Po tym, jak uwaga na gospodarkę morską, bezpieczeństwo żywności i ochronę oceanów wzrasta, zdolność branży formowania przez blachowanie morskiego do dostarczania wiarygodnych, stabilnych i zrównoważonych produktów będzie definiować jej następny dekadę, a maszyna do wycinania i formowania przez blachowanie znajdzie się w centrum tej ważnej opowieści.