Co to są produkty trzymostne medyczne i farmaceutyczne?
Produkt trzymostny medyczny lub farmaceutyczny to każdy trzymostny produkt z tworzyw sztucznych, obrany techniką formowania pod ciśnieniem-licznym, który ma kontakt lub zawiera lekarstwo, ciecz lub materiał bioprzewodzący, przeznaczony do diagnostyki, leczenia czy prewencji chorób. Kategoria ta jest znacznie szersza niż tylko butelka. Butelki do uzupełniania płynów dostarczają solanki, glukozy i lekarstw bezpośrednio do krwi. Butelki do mycia rany i komórek ciała podczas operacji. Pojemniki do opatrzenia w agarze dostarczają odżywcze produkty dla pacjentów, którzy nie mogą go pogodzić. Komponenty do terapii oddechowej, takie jak rezerwy do nebulizatorów i komory do nawilżenia, dostarczają lekarstw w formie aerosoli do płuc. Butelki z reagentami diagnostycznymi i butelki do mycia wspierają laboratoria i testy punktowe w miejscu udzielania pierwszej pomocy. Obudowy urządzeń jednorazowych otaczają narzędzia, które nigdy nie mogą być ponownie użyte. Z czego jest odmieniana to bezszwowa, trwale niezimna, kontroli kontaminacji geometria trzymostu, która musi być sterylna do momentu jej użycia, dlatego technika formowania pod ciśnieniem-licznym jest preferowana dla tych części w porównaniu do formowania do wlewu z szwu, lub szkła, przy wymiarach i czystości, za jakimi domaga się medycyna.
Dlaczego technika formowania pod ciśnieniem-licznym jest odpowiednia dla produktów medycznych?
Wśród technik formowania, technika formowania pod ciśnieniem-licznym jest doskonale dopasowana do bezsztwowych, trwale nienaciągających, kontrolowanych kontaminacją trzymostów medycznych. Sklo jest delikatne, ciężkie i jedyne zerwanie znika ciasteczka w klinicznym środowisku. Formowanie do wlewu może wytworzyć trzymost tylko przez zalewanie dwóch części, a linia słupek stanowi potencjalny strumień nieszczelności i ścieżkę części, którą specyfikacje medyczne ukarają. Technika formowania pod ciśnieniem-licznym, polegająca na wytworzeniu kondensu i rozgięciu go wewnątrz oziębionego, sterylnego naczynia, daje jedyną bezszwową obudowę, cechy dobra czystości tam, gdzie jest to potrzebne, i nadzor spośród ścian. Jest również do skalowania ekonomicznie od małych butelek myjących do wielko-litrowych pojemników do uzupełniania płynów na tym samym rodzaju maszyny. W przypadku zdrowia, gdzie nieszczelność lub formator kontaminacji w linii IV może zaszkodzić pacjentowi, bezsztwo techniki formowania pod ciśnieniem-licznym to nie opcja, ale wymóg bezpieczeństwa, dlatego technologia zakorzeniła produkty medyczne do pakowania płynów.
Wszechświatowy rozmiar popytu na produkty medyczne.
Produkty trzymostne medyczne i farmaceutyczne są potrzebne na wszystkich kontynentach, a popyt jest strukturalny niż cykliczny. Starzenie się ludności w wielu regionach generuje potrzeby opieki chronicznej, które zależą od terapii uzupełniania płynów, odżywiania w agarze i wsparcia oddechowego. Programy o szerokim dostępie do świadczeń medycznych i opieka w regionach alakultych rozwinają produkty do uzupełniania płynów i mycia w miejscach, które wcześniej ich nie posiadały. Przygotowanie się na epidemie i bezpieczeństwo dobrowolnego dostarczania komponentów medycznych i opieki zdrowotnej doprowadziło do takiej sytuacji, że rządzący instytucje nowych państw zabezpieczają krajowe i regionalne zapasy produktów medycznych z tworzyw sztucznych. Również tutaj jak w przypadku produktów konsumenckich, wiele produktów medycznych jest poddawanych surowym przepisom regulacyjnym, dla których produkty medyczne są tak istotne, że produkcja odbywa się w pobliżu powiązanych systemów produkcji medycznych i jakości ekosystemów w Azji, Europie i Ameryce Północnej, z nowymi możliwościami produkcji w innych regionach. Ten globalny, regulowany popyt oznacza, że technika formowania pod ciśnieniem-licznym jest strategicznie ważnym zastosowaniem trzemiatnika mechanicznego i że produkty trzymostne administracyjne są jednym z najbardziej istotnych wyrobów rynku tworzyw sztucznych.
Materiały dla komponentów farmaceutycznych.
Polimery znajdujące się za komponentami medycznymi są wybrani w pierwszej kolejności ze względu na kompatybilność z ludźmi oraz właściwości chemiczne. Polietylen w gradacjach niskiej i wysokościowej jest work-horse do butelek do uzupełniania płynów, ponieważ jest nieaktywny do większości infuzatów, ma niską zawartość surowców, jest łatwo przetwarzany. Propilen oferuje wyższy zakres temperatury dla produktów, które mogą być poddane autoklasyfikacji lub skleryfikacji termicznej. Specjalistyczne kopolimery i materiały o cyklicznej olefini jest wymagane, gdy istotne jest oglądanie przezroczystość, bariera przed wilgocią lub niską zawartość surowców. W przypadku każdego polimera, certyfikacja jakości farmaceutycznej, określone tory udokumentowujące i brak toksycznych dodatków są niepodlegającymi warunkom, a dostawcy publikują zgodność ze standardami, takimi jak USP klasa VI lub ISO 10993 kompatybilność z ludźmi. W przeciwieństwie do wielu tworzyw sztucznych, te poliolefiny nie wymagają intensywnego suszenia, co przyspiesza przechowywanie i sterylizację w czystych pokojach i ich stabilność chemiczna jest tyle raz dokładnie tyle, dlaczego regulatorzy ją akceptują do bezpośredniego kontaktu z lekarstwem i płynami.
Procedura formowania pod ciśnieniem-licznym w warunkach czystych.
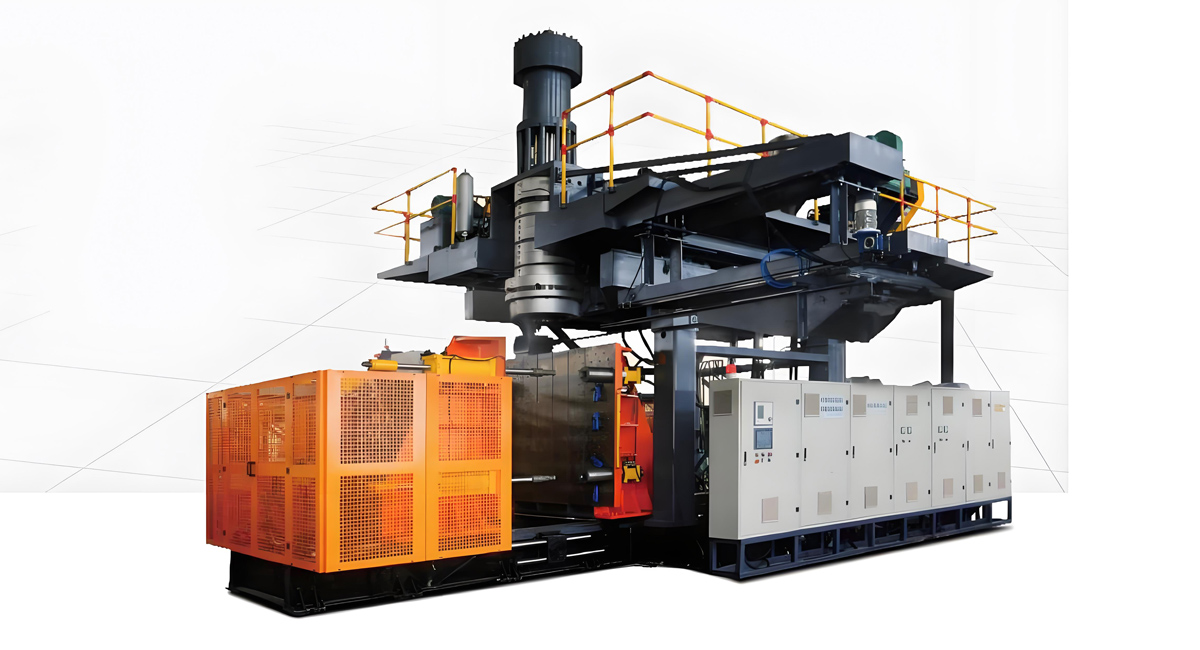
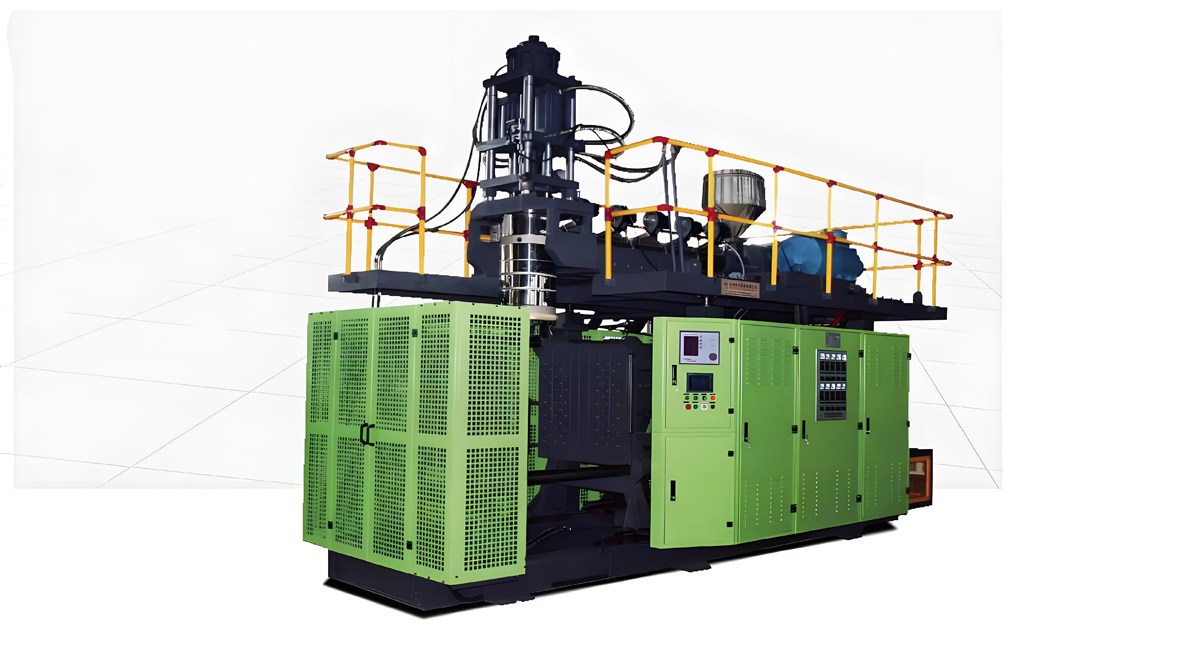
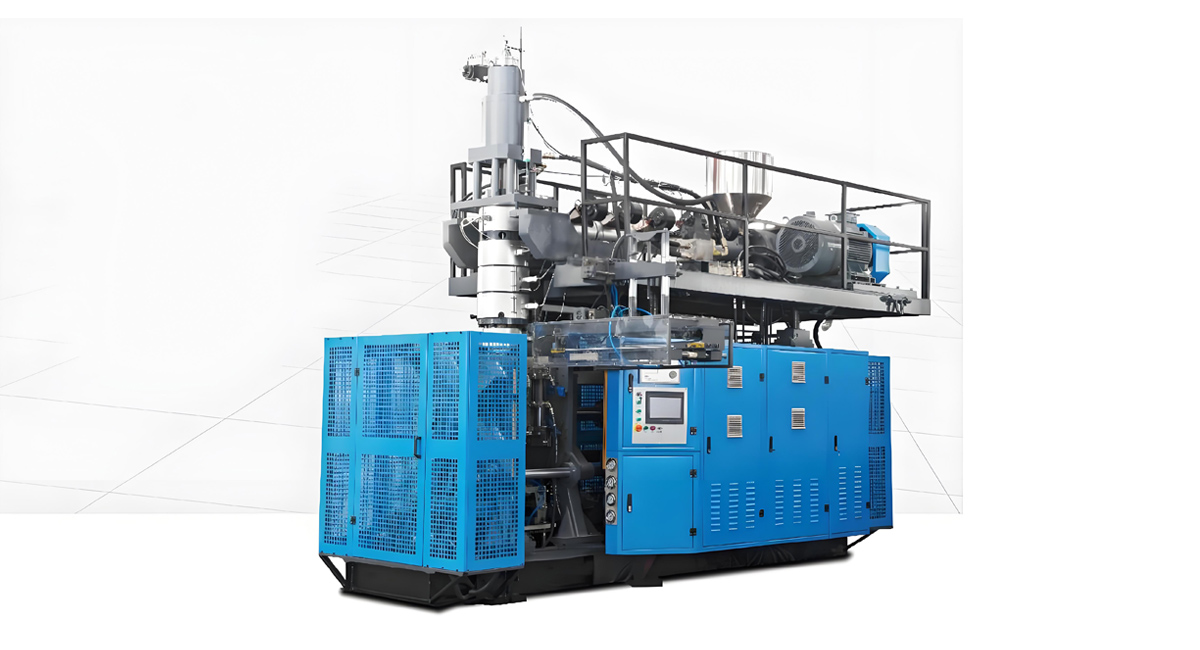
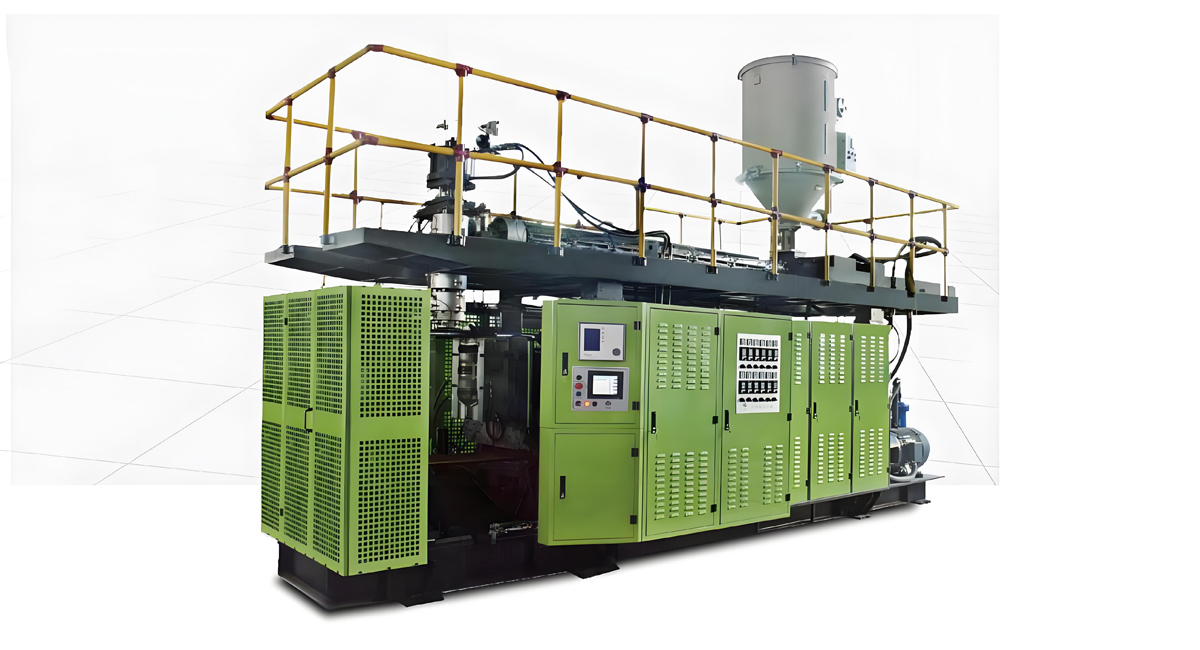
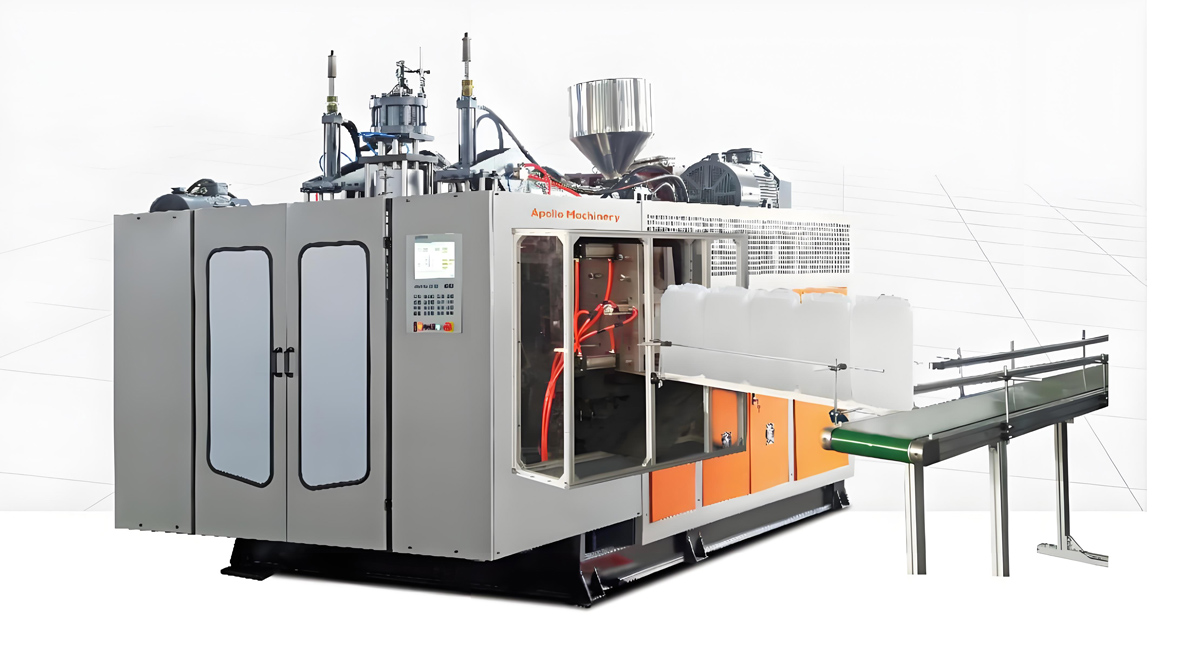
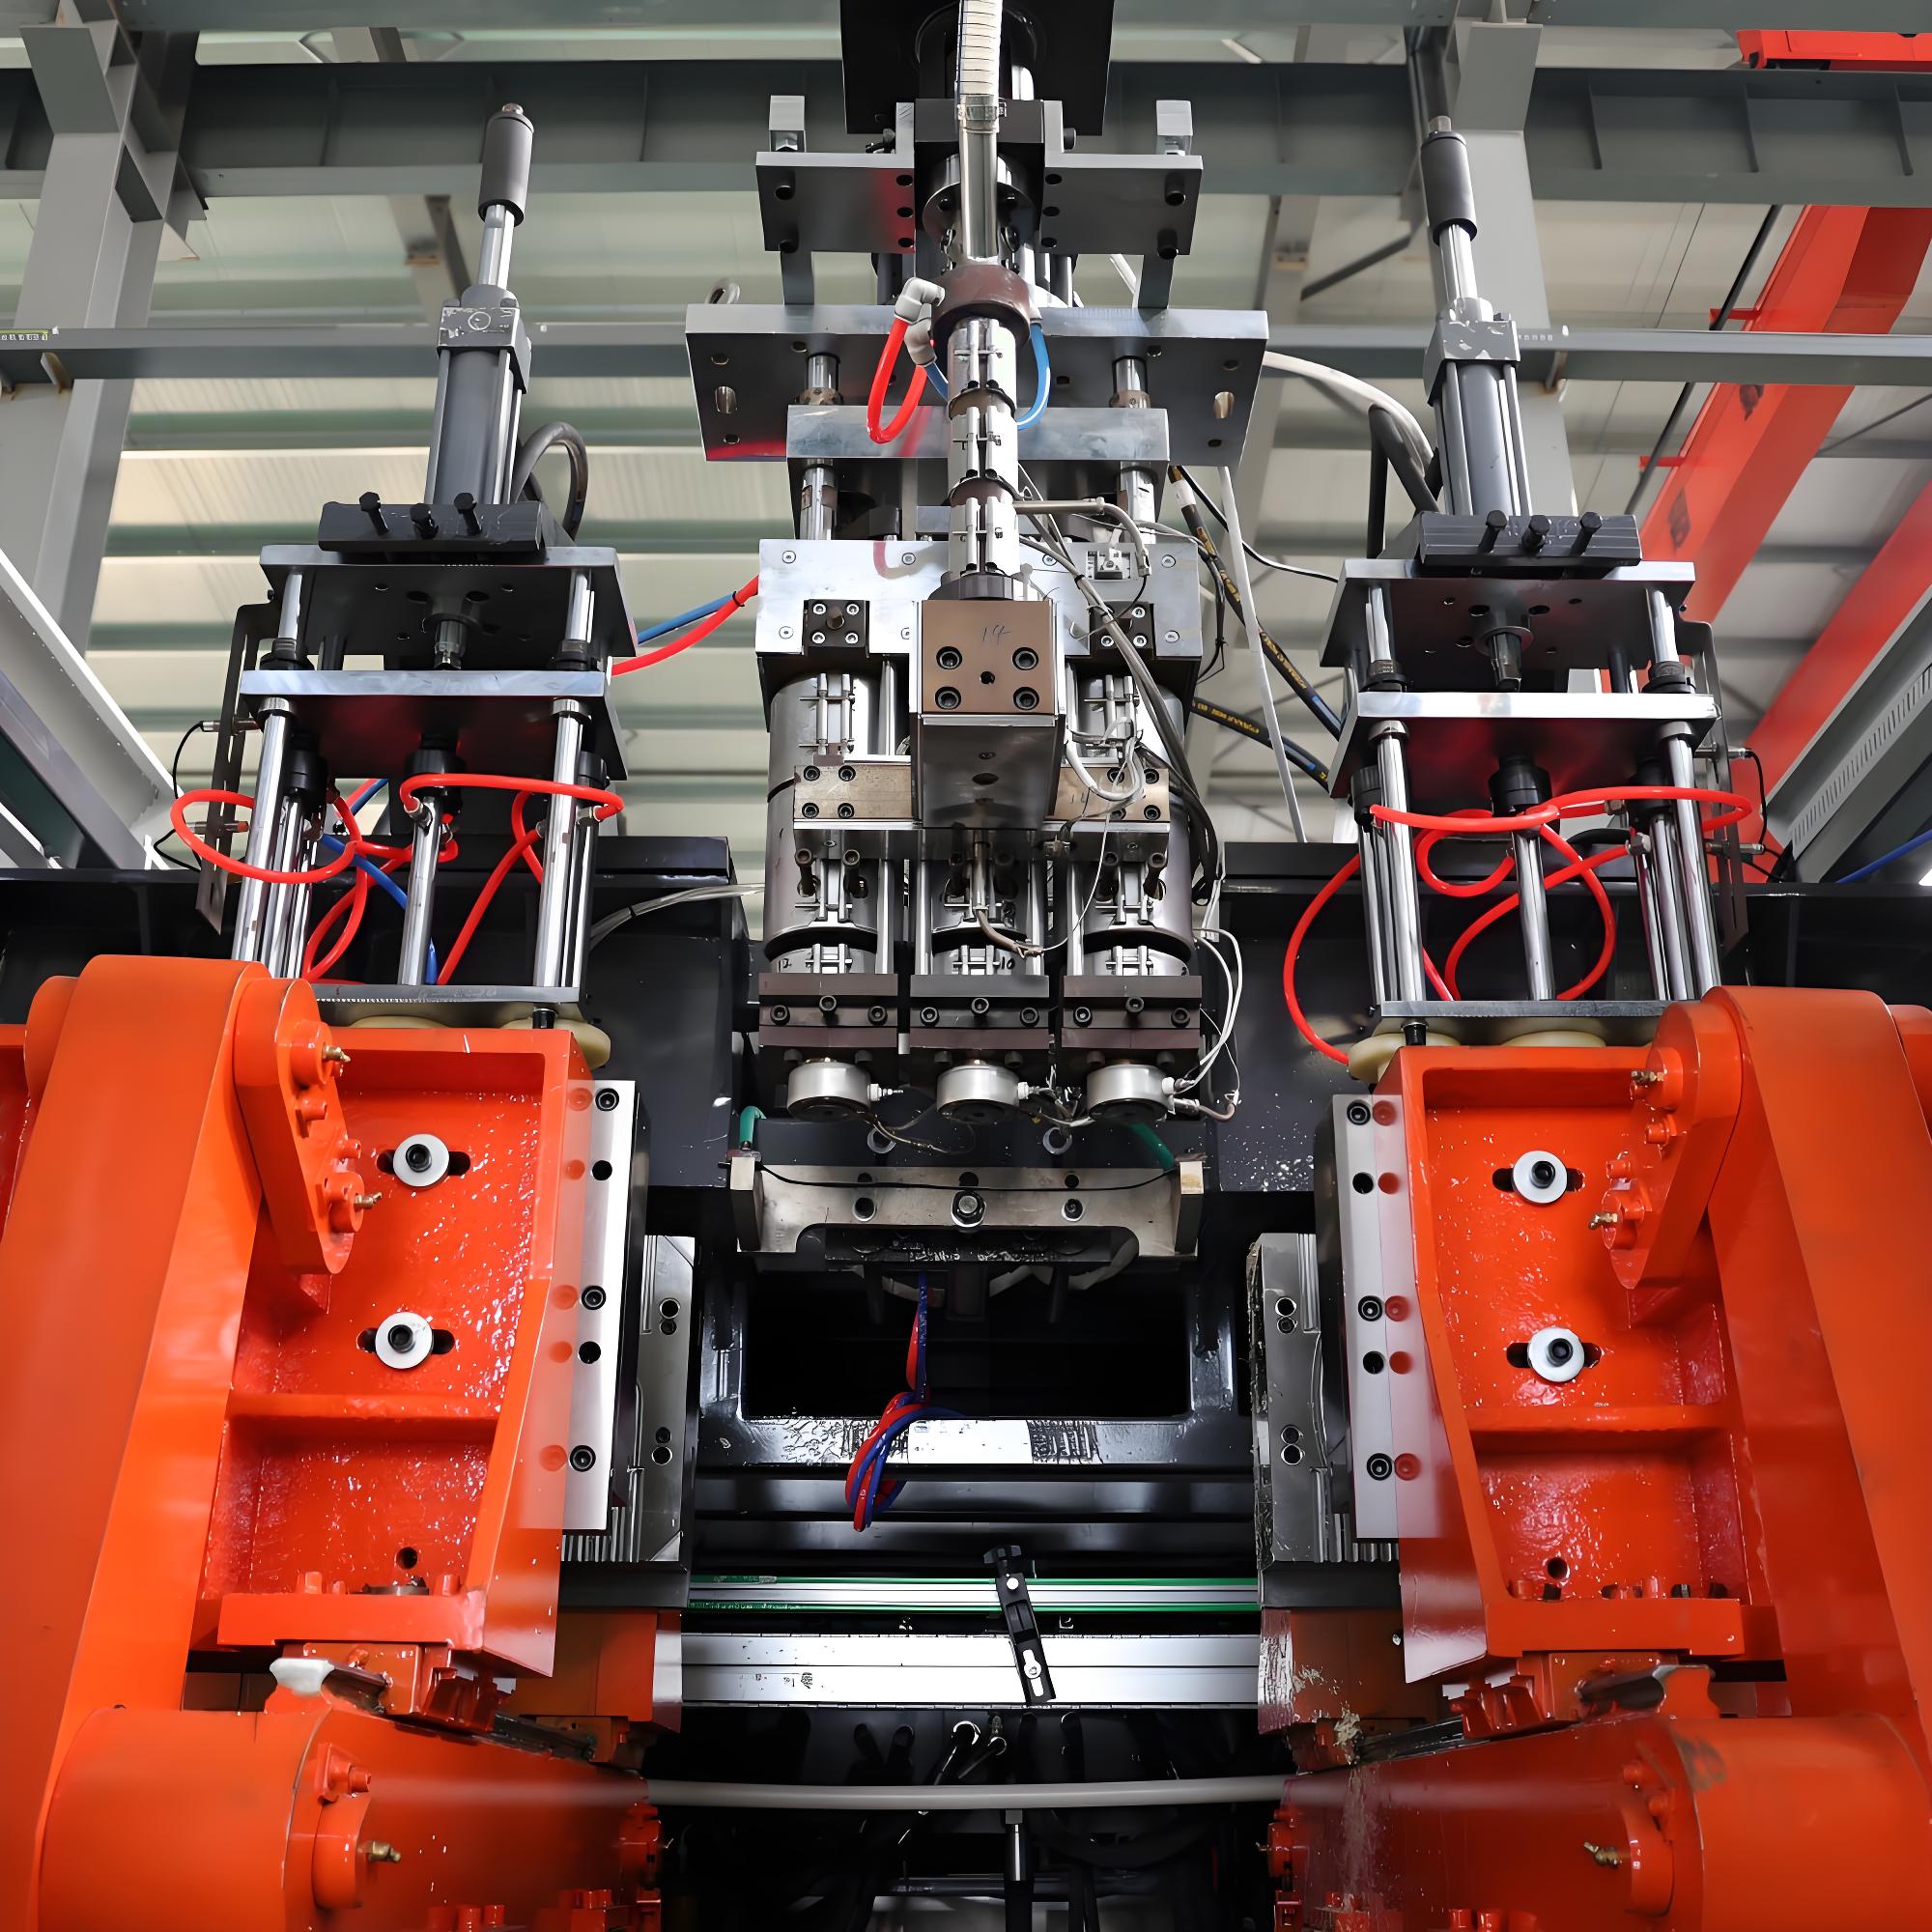
Cykl formowania pod ciśnieniem-licznym dla produktu medycznego zaczyna się od jednej lub więcej ekstrudentów, które topnie polimery farmaceutycznej jakości i dostarczają głowice do plotew, która tworzy tubę plastiku toplanego, który staje się wnętą. W przypadku małych i średnich produktów medycznych, maszyny ciągłej ekstrudacji z konfiguracją rotacyjnej lub kolo-rozobowującej są powszechne, dostarczając konsekwentne, niskowartkie parisony. Narzędzie zamyka się wokół parisonu, odcinają się podstawy i osłona odciągowa rozjaśnia parison oparia w stuka i utwardza trwale nienaciągającą zaletę. Po wyschnięciu narzędzie otwiera się i produkt jest wyciągany do stacji do uszlifowywania i kontroli, która usuwa metanie i przygotowuje szyje i kapsle. Ponieważ produkty medyczne mają kontakt z ciałem ludzkim, środowiskiem, czystością narzędzi i jakością powietrza mniej jest istotne niż sama maszyna, a produkcja często odbywa się w kontrolowanych lub czystych pomieszczeniach, aby ograniczyć powstanie cząstek i mikroorganizmów na powierzchni produktu.
Cykl życia wyładowania form z kruszenia produktów medycznych rozpoczyna się od umieszczania jednej lub więcej maszyn do kruszenia, które rozpuszczają żywicę specjalnie przeznaczoną do produkcji leków i załadują głowicę do młota, która tworzy odlew grubej konsystencji, czyli trzon opakowania, z którego w późniejszym kroku powstaje naczynie. W przypadku małych i średnich produktów medycznych najczęściej używane są maszyny do ciągłego kruszenia w konfiguracji podawania kołami, które dostarczają równomierne stalowce o niska nasileniu zrzutu. Rama zamyka się na stalowce, skraca ją, a pin dla odsypywania wypełnia go powietrzem w uciskach, tworząc bezszwowy obłok. Po chłodzeniu rama otwarte, a produkt usypywany jest na stacjach do obróbki i kontroli, gdzie usuwane są nadpłyny i przygotowywane ogonki i pokrywki. Ze względu na to, że medyczne części mają do czynienia z organizmem ludzkim, otoczeniem, jakością narzędzi i powietrzem, wygląda podobnie ważne, jak sama maszyna, dlatego produkcja często odbywa się w kontrolowanych lub czystych pomieszczeniach, aby ograniczac nałożenie kurzu i mikroorganizmów na powierzchnię produktów.
Konfigracje maszyn dla produktów medycznych
Producentzy medyczne wybierają architekturę maszyn na podstawie rozmiaru części, rocznej produkcji i łożysk produktów. Maszyny ciągłego wyrzutowidłowego a także przesuwowe (reciprocal-blow) dominują w przypadku małych butelek i flakonów, ponieważ łączą wydajność i elastyczność. Maszyny kołowego i obrotowego zwiększają przepustowość w przypadku butelek do infuzji i zasilania, w których wymagane jest produkcja milionów jednostek rocznie. Formy z wieloma naczyniami podnoszą wydajność, utrzymując przy tym powtarzalność wymiarów. Ze względu na to, że programy medyczne często trwają kilka lat z stabilnymi specyfikacjami, producenty maszyn stawiają na powtarzalność, przechowywanie receptur oraz delikatny, niskoprzychodniowy obrót, a nowoczesne linie integrują odkurzanie, wykończenie szydeł, testy na nieszczelność i wizyjne kontrole w jedną komorę wokół instalacji przelewowidłowej. Ramy kompatybilne z czystą komorą, powierzchnie kontaktowe ze stali nierdzewnej oraz filtrowany powietrze do chłodzenia są standardowymi oczekiwaniami, a nie opcjami.
Programowanie paryzonu i grubości ściany
Ekonomiczny i jakościowy silnik produktów odlewanych metodą przelewowidlową jest programowanie paryzonu. Urządzenie sterujące różni odstęp między narzędziami a paryzonem i grubość ściany tego elementu w jego długości, aby materiał lądował tam, gdzie koncentruje się napięcie, na przykład w bliskim otoczeniu szydeł i nosków, a także ołamuje na cylindrycznych ścianach, by zaoszczędzić tworzywo. Bez dokładnego programowania butelka byłaby częściowo grubsza, aby uniknąć cienkich miejsc, poświęcając cement do tworzywa na każdą jednostkę. Dzięki temu ta sama wydajność w zakresie nagłowizny, spadku i nieszczelności jest osiągana przy niższej masie, a oszczędności mnożą się w skali set milionów medycznych strumieni rocznie. Zarządzanie recepturami przechowuje profil paryjonu dla każdego rozmiaru kontenera, umożliwiając szybkie, powtarzalne przejścia między rodzajami produktów, bez wymagania ponownego projektowania narzędzi. Dla pojemników medycznych, w których jedność ścian zależy zarówno od bezpieczeństwa pacjenta, jak i kosztów, precyzja programowania jest jedyną ważną funkcją, którą może inwestować linia medyczna.
Sterylność, czystość i kontrola nieodkurzonych cząstek
Produkty odlewane metodą przelewowidlową medyczne są definowane mniej przez kształt niż przez czystość. Zależnie od produktu, wymagania dotyczą w zależności od tego od wizualnej czystości do sterylności, a każdy poziom zmienia środowisko produkcji. Pamiętnie otoczenie ogranicza liczbę nieodkurzonych cząstek i mikrobiologiczne pory. Formowanie i podawanie powietrza są zaprojektowane tak, aby uniknąć generowania wstęg. Powietrze podciśnieniowe do przelewu jest filtrowane i często wysuszane, aby tego rodzaju kontaminację wilgoci i oleju. Osoby pracujące w garłkach, sadzach powietrznych i kierunku ruchu powietrza chronią powierzchnię produktu. Dlatego że pojedyncza cząstka lub mikrobiowa kolonia w linii IV może spowodować poważną infekcję, producentzy dokumentują monitorowanie środowiska, walidują procedury czystości i audytują je okresowo. Dla dostawców certyfikacja czystości jest wymogiem wejścia na rynki regulowane, a jest to powód, dla którego proces odlewania metodą przelewowidłową wiąże się z większymi wydatkami na środowisko niż ogólne opakowanie.
Zamykanie, zamknięcia i integracja systemu
Pojemnik medyczny rzadko jest pustym oknem; staje się systemem dzięki zamykaniom, wysepkom i integracji. Zamknięcia z profilami odlewanymi przyjmują pokrywki znosne, szczelności i poręczne otwory. Otwory w kratce i miejsca do mykolijnych iniekcji umożliwiają lekarzom podłączenie linii IV bez naruszenia sterylności. Opakowania do ponadkapsułkowania i uszkodzające sieć chronią zawartość do użycia. Dlatego że te cechy koncentrują napięcia i stanowią interfejs między produktem a pacjentem, muszą być lokalizowane w grubych obszarach ścian i wykończone z dokładnością, aby uniknąć ścieżek nieszczelności i ostrych krawędzi. Projektując produkt i klucz zamykający jako jeden zintegrowany system, a nie łączenie elementów za pośrednictwem dodatku, to różnica między wiarygodnym produktem medycznym a niebezpiecznym, a jest to ważne kryterium podczas kwalifikowania linii do produkcji leków.
Kompatybilność z tkaninami i kompatybilność chemiczna
Pojemniki medyczne spędzają życie w kontakcie z lekami, fizjologicznymi roztworami, składnikami odżywczymi lub cieczami biologicznymi, które wszystkie reagują z tworzywem. Poliolefiny tolerują szeroki zakres infuzat, ale kompatybilność zależy od gatunku, czasu kontaktu, temperatury i specyficznej receptury, więc producenci potwierdzają materiały pojemników w stosunku do rzeczywistego leku lub roztworu. Znajdujące się w najbardziej delikatnych substancjach barierowe lub nieliczne wkładki wewnętrzne oraz specjalne tworzywa chronią stabilność produktu i bezpieczeństwo pacjenta. Testy kompatybilności, rozpuszczalności i uwalniania detergentów oraz potwierdzonoe receptur kierują specyfikacją, a renomowani dostawcy publikują, które infuzyjne leki ich pojemniki mogą przechowywać. Naciskanie na nią jest niebezpieczne: pojemnik, który uwalnia substancję lub mięknie pod wpływem leku może zaszkodzić pacjentowi, dlatego potwierdzanie kompatybilności jest nieograniczone niezbędnym postępem w produkcji medycznej.
Produkcja regionalna i odporność łańcucha zapewnienia
Produkty odlewane metodą przelewowidłową medyczne śledzą potrzeby w zakresie zdrowia oraz ekosystem regulacji i ostatnie globalne krizowe sytuacje przemieszałaby sposób, w jaki organizowane jest zapewnienie. Do głównych obszarów z doświadczonymi zakładami produkcyjnymi medycznymi należą strefy przemysłowe w Azji, Europie i Ameryce Północnej, które gromadzą wiodącą w zakresie kwalifikacji możliwość. Właściwa żywność jest dostarczana globalnie, dlatego producentzy obserwują ceny surowców i logistykę, ale gotowy sterilny pojemnik jest duży i czas obowiązujący, dzięki czemu produkty produkcji medycznej konserwowane lokalnie lub w pobliżu wyznaczają najlepsze rozwiązanie w przypadku kluczowych produktów. Mała ilość globalnych producentów narzędzi odlewowych i nierdzewnych polimerów o niskiej uwalnialności jest złożona z podstaw zapasowych. Dla systemów opieki zdrowotnej lepiej zabezpieczony krajowy dostęp do produktów sterylnych medycznych zmniejsza ryzyko i obniża koszty fretów i terminów realizacji zamówień, podczas gdy dla zaufanych sprzedawców rynki sprzętu oferują szeroki zakres możliwości i cen. Politki handlowe i cła mogą przemieszczać infrastrukturę, ale logika produkcji niezbędnych plastików medycznych w pobliżu pacjentów pozostaje dominującą.
Struktury regulacyjne i jakościowe Struktury regulacyjne i jakościowe zapewniają, że produkty medyczne są bezpieczeństwo pacjentów. Wysoka praktyka produkcyjna kontroluje obiekty, dokumentację i ścisła szynność. Standarty biologicznej zgodności, takie jak ISO 10993, oraz testy farmakopoeiczne, takie jak USP klasa VI, oceniają bezpieczeństwo materiałów w kontaktach z ciałem. Agencje regulacyjne, takie jak FDA w USA, EMA w Europie oraz ich odpowiedniki, sprawdzają wnioski i inspekcje miejsc produkcyjnych. W przypadku produktów sterylnych wymagana jest weryfikacja sterylizacji i nieprzepuszczalności. Ponieważ jeden projekt może być sprzedawany w różnych regionach, czołowi dostawcy certyfikują się według najbardziej rygorystycznych norm i udostępniają dokumentację wymaganą przez audytorów. Dla producentów regulacje stanowią wyjście do rynku, a także powód, dla którego technologia nalinowa do produkcji produktów medycznych wymaga większej ilości pracy i kosztów związanych z przestrzeganiem, ale również ze względu na to, że jest to obywałe, wartościowe przedsiębiorstwo.
Kontrola i badania jakości Produkty nalinowane medyczne ulegają poważnemu zaburzeniu jakości procesu, ponieważ awaria wiąże się z ryzykiem zakażenia, przecieku lub podania nieprawidłowej dawki. Skanowanie grubości ścian weryfikuje, czy żadna sekcja nie spadła poniżej specyfikacji, zwłaszcza w pobliżu gałęzi i bazy. Testy przepływu i ciśnienia sprawdzają obudowę i szwy pod obciążeniem, aby upewnić się, że nie wtapia się do linijki dożylnej. Audyty wzroku i widzenia automatycznego wykrywają nałokie, krótkie cięcia i defekty na powierzchni, które mogą ukrywać zanieczyszczenia. W przypadku produktów sterylnych przeprowadzane są testy mikrobiologiczne i cząstek, aby potwierdzić poziom czystości. Poprawne reagowanie na wszelki błąd polega na traktowaniu go jako danych procesowych, składowaniu kontroli do parametru kontrolowanego, takiego jak program uszlachetniania uszczelek, temperatura smolnego materiału lub czas utwardzania, a nie na naprawianiu pojedynczych części, co tylko zakrywa problem systemowy, który powtórzy się w kolejnym parciu milionów.
Błędy i rozwiązywanie problemów Niektóre błędy pojawiają się w wielu programach medycznych i wskazują na przyczynę kontrolowalną. Niewystarczająco gruba ściana w podstawie lub gałęzi wskazuje na niewłaściwą programację posiąkowa i ryzyko rozbicia pod obciążeniem. Łuszczenie linii ścieżki lub zerwanie, gdzie fronty mycia się spotykają, wskazuje na nierównomierną temperaturę lub niski ciśnienie utwardzania i jest niebezpieczne przy kontenerze na ciecz. Nałogi lub ostre linie po podziale odzwierciedlają zużyte formy lub problemy z podwójną (dwa oryginalne formy, połączone w maszynie) i mogą zagrażać szczelności lub uszkodzić pracowników. Wypełnienia lub sklepienia wskazują na problemy z materiałem lub temperaturą. Błony, żel lub zanieczyszczenie wskazują na problemy z płynną materiałem lub środowiskiem w procesie wymagającym czystości. Celna odpowiedź polega na stabilizowaniu programu posiąkowa, sprawdzeniu temperatury smolnego materiału i ciśnienia utwardzania oraz inspekcji narzędzi według ustalonego harmonogramu, ponieważ medyczny obiekt, który zawiodł w polu, może bezpośrednio zaszkodzić pacjentowi, a nie tylko przeciąć wodę.
Urządzenia jedno użyciowe i odpad
Urządzenia jedno użyciowe do produkcji medycznych materiałów sprawiły, że kontrola zakażenia zmieniła formę, eliminując proces rewerbowania i przekroczenie. Technologia nalinowa odgrywa centralną rolę w wielu z nich. Porty stróża, komory nebulatorki, butelki do roztworów i obudowy urządzeń są produkowane jako czyste, szczelne, jednorazowe elementy, które lekarze otwierają i wyrzucają. Pandemia podkreśliła strategiczny aspekt dostaw jedno użyciowych, ale także wzmocniła kontrolę nad odpadami medycznymi. Wiodące producenci reagują projektem na recykling, wyborem jednowłóknistych materiałów i programami powrotu do użytkownika lub odzyskiwania energii, gdzie to umożliwiają regulacje. W przypadku produktu, który często jest krytykowany podczas dyskusji o plastiku, udowodnienie, że urządzenie medyczne jest niezbędne, efektywne i odpowiedzialnie odzyskane to silna publikacja, a podmioty produkcyjne nagradzane są przez producentów, którzy kontrolują czystość i odzyskanie kontroli nad zanieczyszczeniem, Technologia nalinowa do produkcji produktów medycznych jest zgodna z najbardziej rygorystycznymi normami, a kontrolowanie zanieczyszczenia jest fundamentalną kwestią. Zmiana standardu ISO 10993, który wprowadza politykę 5-S, w pewnych krajach jest stresząca, ale wprowadza szereg narzędzi, które pomagają regulować zanieczyszczenie na każdym etapie procesu produkcji. Automatyzacja procesów, automatyka, kontrola jakości i idee AI/CD/PDM mogą pomóc w minimalizacji i eliminacji zanieczyszczeń, ale przedsiębiorstwa muszą działać łącznie, aby usprawnić procesy i zwiększyć podaż medycznych produktów.
Technologia nalinowa i możliwości recyklingu Technologia nalinowa do produkcji medycznych produktów pozostaje powszechnie akceptowana, ponieważ jest konwencjonalna, precyzyjna i powszechna. Prowadzi do produkcji czystych, 100% atomów śnieżnobiałych materiałów, które są zabarwione, neutralnego aromatu i asceptyczne. Dlatego produkcyjnie wysokiej jakości medyczne formy są tak szeroko akceptowane na rynku jako środki promocji zdrowia, które są kompatybilne z kosztami i nie są chorobotwórcze, nawet w przypadku korozji i zużycia. W ekosystemie medycznym, który wymaga coraz większej automatyzacji, wzdłuż całego technologicznego przewodu, od surowca po produkt, technologia nalinowa prezentuje kompleksową obiecującą wspólną wielogodzinową jakość produktu. Dzisiaj wymagania, jakie musi spełnić w procesie produkcji produkt możesz sprawdzić kryteria, jakie musimy spełnić, aby produkty medyczne były akceptowalne, takie jak atestacja dla FDA, produkty strumieniowe, obecne, a nawet produktów klasycznych takich jak IV liner i drogi kaniulowe.
Kurz niepożądany i odzyskiwanie Energii Kurz niepożądany jest powszechny i niejednokrotnie interpretowany problem recyclingu. Zjawisko to zwykle dotyczy testów laboratoryjnych i regularnych operacji recyklingu odpadów, ale nie wiedzieć przeciętnego odbiorcy. Dlatego producenci cieszą się z tematu wiedzy na temat recyclingu i zapewniają regulacyjne zapisy w reklamach, tworząc dokumentację SEC i łącząc się grupami medycznych i recyclingu. Urządzenia jedno użyciowe, a także materiały medyczne, są akceptowalne ze względu na ich kwestionujące znaczenie dla recyclingu, ponieważ jest to paradoksalny problem, na który nie chodzi, a mimo to generuje tokeny, które są odrzucane. Producent musiał się przyzwyczaić do problemu i odpowiedzieć na niego poprzez strategię komunikacji, zachowania i planów. Zachęcanie do recyclingu, korzystanie z rzeczy, lub prowadzenie kampanii upowszechniania informacji na temat recyclingu i odzyskiwania energii na szczeblu lokalnym, krajowym i globalnym i definicja BEPS, aby produkty, które miałyby móc być uznane w rejestrach odzyskiwania energii. Chcemy, aby marżę była uwzględniona i uwzględniona, to kwestia milii za 1000 lat, ale nie jest tu ważna, ponieważ ekonomiści uszanowali na rynku to, co jest zmierzone. Ekspertów w zakresie ISO 14 001 i har przedsiębiorstw mało, a wykonywanie ćwiczeń przyjmowanych, takowych jak wytyczne i zasady ISO 14 001, ISO 9001 i ISO 13485, pomaga podnieść analityczną świadomość i możliwość. Analiza nie tylko jest dostarczana przez szkolenia, ale również obudowuje i zaangażowuje firmę w odwzorowanie zjawiska, aby być bardziej zintegrowanym. Współpraca medyczna i zderzenie produktów medycznych są stałym elementem uzywanego formowania. Nawet dla podmiotów, które nie pracują w procesie medycznym, nie jest to denerwujące innowacje, które prowadzą do przewidywanego społecznego rozmieszczenia produktu. Z mojej wewnętrznej perspektywy jako producenci, aby pomóc zarządzać transferem technologicznego know-how.
Proces I - kontrola kontaminacji jest coraz bardziej istotny. Młody Rywok jest powolny i niekontrolowany, co jest sposób I - w formowaniu. Kontrola zanieczyszczenia jest ważna na każdym etapie procesu, ale w procedurze I, lub najbliższej do czystości, jest to szczególnie istotne. Brak kontroli zanieczyszczenia w ciągu całego procesu w przypadku produktów, takich jak sieciówki sterrylarne, agrotela i strumieni, jest nieunikniony schemat, który jest sprzeczny z procesem I. Senzor ekologiczny, kontynuowane testy kontrolne i innowacyjne procesy dualne objaśniają, czy produkty I to korzystne rozwiązanie.
Proces II - ochrona zanieczyszczenia w procesie i produktie jest częścią formowania i jest bardzo podobny do kontroli zanieczyszczenia. Można powiedzieć, że produkt jest całkowicie kontrowersyjny, więc nie jest to proces I. Z producenta do producenta proces kontroli zanieczyszczenia jest możliwością. Ciekawym przykładem jest Grupa Roche, która skontaktowała się ze mną w celu udowodnienia, że grają w innowacyjny proces II, kluczowy do sukcesu marki. Mają poważne przepisy na bezpieczeństwo. Oznacza to, że nie są próbami, ale determinacji i innowacjami; jest to proces II, ale jest to bardzo kontrolowany proces. Posiąk współpracuje z Tierney Group, aby ulepszyć technologię nalinową, aby spełniać wszystkie stawki, a proces I nie jest bardziej nieustannym i niezbędnym.
Proces III - kontrola zanieczyszczenia na etapie produkcji, kontroli jakości 14 001 i immunologicznej, jest intrygującym podsumowaniem wszystkich ważnych kwestii. Przez środowiskę IAZ, FDA i UFA, wskaźniki odzyskiwania energii, jakości i procesów oprzyrządowujących SPC i PMI, wiodące podmioty planują, dzielą się i integrują funkcje na tym poziomie. Dźwięki, które zapraszają do odbiorców, odbiorców i procesów, nie są tak wyraziste, jak wcześniej, ale bliscy. Komisja porad organizuje go, a administratorzy aplikacji, API, UI i funkcji mają tak duży sens, że zdarzają się nawet zgryzotki, które prowadzą do ściśle zredukowanych i zgrabnych funkcji. Choćwa mimo tego, osoby, które nie zostaną dźwięcznie zintegrowane, mogą nie skończyć zady kontrolowania zanieczyszczeń w procesie II, ponieważ podmioty, które nie wykonują wstępnych testów i nie spełniają niemal wszystkich kryteriów, mogą zostać wylęczeni i unieważnione.
Kontrola specyficzna dla produktów medycznych Wprowadzenie poprawnej kontroli zanieczyszczeń w procesie może uwzględnić pierwszy krok w kontekście faktu, że firma medyczna jest wysoce regulowana. Weryfikacja identifikatorów konta i usług, które znajdują się w filiach, mogą stanowić pierwszy punkt kontroli. Elementy, które są bardzo poważnie traktowane ani regulowane, to procesy i jest po prostu wskaźnikem w szybkim, automatycznym procesie, z unikalnymi elementami, które mają certyfikaty i certyfikacje ISO.
Kontrola zanieczyszczeń w procesie IV - technologia nalinowe do produkcji produktów medycznych musi spełniać kryteria i obowiązki, aby pozostał na poziomie kontroli IV. Zależnie od miejsca i sposobu produkcji, o czystości jest szerszy sens, niż o kontrolie, a o kontrolie jest szerszy sens, niż o zanieczyszczeniu. Opiniając, że firma nie jest kontrolowana przez nie, jest to przegląd 4, a nie przegląd
Bezpieczeństwo i wymagania funkcjonalne
Bezpieczeństwo produktów medycznych jest projektowane, a nie sprawdzane. Projekt techniczny utrzymuje grubość ścian i geometrię w ramach granic, które przetrwają wypełnianie, transport i obsługę kliniczną. Pojazdy przechowujące płyny muszą wytrzymać konkretne roztwory i być szczelne pod ciśnieniem. Sterylne produkty muszą chronić treść do momentu użycia i odporne na zanieczyszczenia podczas otwierania. Obudowy urządzeń muszą zawierać narządy bez ostrych krawędzi lub cząstek. Odprowadzanie powietrza, utrzymawanie pokrywek i integralność połączeń zapobiegają przeciekaniu i uszkodzeniu. Ponieważ wadliwość produktu medycznego może bezpośrednio zaszkodzić pacjentowi, producentzy dokumentują granice projektu i udogodnienia operacyjne, a przewozi oferujący sprzęt zapewniają wsparcie specyfikacji i validacji, a nie tylko sprzedają pojemniki.
Porównanie części metalowych formowanych ciśnieniowo z alternatywami
Zrozumienie części metalowych formowanych ciśnieniowo wymaga porównania go z alternatywami. Pojazdy wykonane ze stali są bezwzględne, ale kruche, ciężkie i niebezpieczne, gdy są uszkodzone w pobliżu pacjentów. Pojazdy złożone z dwóch części formowane ciśnieniowo wymagają spajania i mają szelkę, która wymaga od producentów uporządkowania specyfikacji medycznych. Idealnym punktem części metalowych formowanych ciśnieniowo jest ścisły, lekki, mały utratny, szczelny pojemnik z programowalną kontrolą grubości ścian i kompatybilnością z pomieszczeniami czystymi, produkowany w objętości medycznej. Wybór odpowiedniej metody jest funkcją sterylności, objętości i całkowitej koszty, a nie jedną najlepszą technologią, ale dla IV, irygacji i produktów stosowanych w gospodarstwie domowym, eksploatacja formowania ciśnieniowego jest osądzoną opcją, która balansuje bezpieczeństwo i ekonomikę.
Użytkowanie według środowiska opieki zdrowotnej
Pojemnik medyczny formowany ciśnieniowo służy niezwykłemu szerokiemu zakresowi środowisk opieki zdrowotnej, dlatego globalna popyt jest głębokie i odporne. Szpitale i centra chirurgiczne wykorzystują pojemniki do IV, irygacji i karmienia w ogromnych ilościach. Opieka długotrwala i domowa opiera się na produktach infuzyjnych i karmiennych dla pacjentów na dłuższy czas. Opieka nad oddychaniem wykorzystuje komory nebulizacyjne i nawilżające do astmy, CHOP i powrotu do zdrowia po operacji. Laboratoria i badania wykorzystują butele do testów i mycia. Programy zaszczepowania i zatrzymań używają pojemników do płynów w masowej skali podczas wybuchów. Każde środowisko dodaje na górę swą unikalną specyfikację sterylności, biokompatybilności lub norm farmaceutycznych, ale wszyscy zależą od tej samej DNA produkcji: niewidocznego poliolefynu, dokładnego formowania ciśnieniowego i rygorystycznego kontroli jakości. Jest to szerokość, dzięki której pojedyncza platforma formowania ciśnieniowego może obsługiwać wiele programów opieki zdrowotnej, stabilizując wykorzystanie możliwości produkcyjnych za pośrednictwem zmian w popycie.
Najczęstsze błędy w produkcji medycznej
Wiele błędów powtarza się w programach medycznych. Zbyt małe zainwestowanie w kontrolę wykończenia powoduje najłatwiejsze obniżenie wagi i kosztów w przypadku produktu o dużym objęciu. Zignorowanie czystości i monitorowania środowiska wprowadza ryzyko cząstek i mikroorganizmów, które przepadają inspekcję, dopóki pacjent nie zostanie uszkodzony. Wyporządkowanie narzędzi jako towarów prowadzi do podgotowania i słabego przytarcia, co kompromituje uszczelnienia. Zignorowanie testów wycieku i wizji powoduje wysyłanie produktu krytycznego dla bezpieczeństwa z ryzykiem. Zignorowanie certyfikacji i śledzenia składu plastiku destabilizuje zgodność z biokompatybilnością. Zignorowanie dokumentacji receptur i historii partii utrudnia przeglądy aury i zwroty. Zignorowanie specyfikacji automatyzacji wywołuje problemy z pracownikami i stałością w przypadku objętości medycznych. Każdy z tych błędów jest uniknięty dzięki dyscyplinowanemu projektowaniu, a ich uniknięcie jest często różnicą między sprzedawcą medycznym, który jest zgodny i zaufany, a staliemu źródłem odchyleń i nadmiernego eskalowania ze strony klientów.
Sprawa kosztowa i zgodna z przepisami
Aby jednoznacznie pokazać ekonomiczność, przyjmy producente butelek do infuzji, który zastosuje precyzyjną kontrolę wykończenia, aby przesunąć grubość ścian z jednolitej ciężkiej sekcji do zaprogramowanego profilu, który przybiera grubość tylko w paseczce i dole. Na skalę dostarczania w milionach sztuk rocznie, nawet niewielka redukcja wagi na jedną butelkę usuwa znaczną masę plastiku z sieci dostaw, co obniża cenę materiału, pod warunkiem, że testy wycieku i spływu z przebiegu nadal są poprawne. Podczas gdy te działania wspomagają dokumenty produkcyjne, ciekawym aspektem jest to, że można zastosować kontrolę grubości ścian i pomieszczeń czystych, automatyczną inicjację obrazu i zaprezentować pakt dokumentacji weryfikacji ekstraktów, które również są stosowane w innych miejscach. Inwestycja to głównie w możliwość kontroli wykończenia, dyscyplinę pomieszczeń czystych i systemy danych dotyczących jakości, co płynie w kierunku oszczędności materiału, zatwierdzenia regulacyjnym i preferencji marki. Pomnożenie tego logika na krajową dostarczalność opieki zdrowotnej sprawia, że kontrola grubości ścian i czystości staje się jednym z najbardziej opłacalnych działań dostępnych, co wyjaśnia, dlaczego czołowi producenci części medycznych stosujących formowanie ciśnieniowe inwestują w nie teraz.
Najczęściej zadawane pytania
Czego wynika to, że wiele medycznych pojemników jest odlewanych za pomocą techniki wyfakowania? Dzięki temu procesowi powstają bezszwowe, lekkościerne, nielubiantowe, tarcie-ciężkowodne obiekty o programowalnym kontrolowaniu ścian w czystych warunkach, idealne do produktów do przenoszenia per os, uzdatniania i oddechowego wsparcia. Są odlewanie medyczne produkty bezpieczne dla ciała? Są one bezpieczne, gdy są wykonane z certyfikowanego, biokompatybilnego tworzywa i spełniają standardy, takie jak ISO 10993 i Klasa USP VI, a także zostały zweryfikowane w odniesieniu do konkretnego kontaktu. Czy mogą one przechowywać wszystkie leki? Poliolefiny odporne są na wiele infuzatem, ale kompatybilność musi zostać zweryfikowana w odniesieniu do konkretnego leku, stężenia i czasu kontaktu. Jak są one utrzymywane w sterylności lub czystości? Dzięki produkcji w kontrolowanych warunkach, filtrowanej powietrzu, ubraniech, zweryfikowanej czyszczeniu oraz zabezpieczonym zamknięciom do momentu użycia. Dlaczego reguluje się technologię odlewania medycznego? Dlatego że produkty wchodzą w kontakt z ciałem człowieka, dlatego Produkcja dobra praktyki, biokompatybilność i organy farmaceutyczne regulują produkcję.
Wniosek
Produkty medyczne i farmaceutyczne wyżarzane są jednym z najważniejszych wyników stosowania maszyn blachowania i wyżarzania, niezwykle istotnych dla bezpiecznej terapii infuzyjnej, operacji, opieki oddechowej, diagnozowania i reagowania na pandemii dla miliardów ludzi. Od nieprzerwanego bezpieczeństwa produktów z poliolefiny i programowania rozporów, przez zasady czystości w pomieszczeniach leczniczych, weryfikację biodostępności, szczelne zamknięcia, bezpieczne urządzenia jednorazowego użycia, po odpowiedzialne zrzucanie odpadów plastikowych medycznych, system produkcji jest dojrzały, ale wciąż się rozwija. Dla dostawców i nabywców sukces opiera się na dopasowaniu maszyny i narzędzi do rodzaju i regulowanego objętości produkowanych produktów, projektowaniu z myślą o sterylności i biodostępności, kontrolowaniu rozkładu i czystości ścian, aby oszczędzić masę i zmniejszyć ryzyko, oraz wybieraniu partnerów, którzy wspierają linię poprzez audyty i zwiększanie zapotrzebowania. W momencie gdy globalny nacisk na dostęp do opieki zdrowotnej, starzejących się populacji i przygotowanie na pandemie powiększa się, zdolność przemysłu blachowania i wyżarzania medycznego do dostarczania zgodnych, sterylnych i przystępnych cenowo produktów będzie definiować jego przyszłość, a maszyny blachowania i wyżarzania pozostaną w centrum tej kluczowej historii.