Покладки на робочому причалі, відвідуй нафаршировану рибні ферму або крізь, а потім, встань на кептені і ви побачите новий клас синтетичних продуктів, яких немає у морських системах безперервності виробництва: литі пневматично. Неймовірно просто щоде вкуві окажетеся на рибалковому амбарелі, у високій плавовій стоянці стоїть десь далеко в глибині океану, що провітрює повітря своїми масочками, видно жлескову силу, заточену до цього металу, активних масивних ящиків вздовж берега, патрульного корабля і, може, і бою собі рятувальницького дирижабліка. Отже, слід припустити: цей зовнішній чар робить їх вражаючою напів-лялькою.
Що означають морські, аквакультурні та розважально-рекреаційні надувні продукти
Морський або розважально-рекреаційний надувний продукт — це будь-який об'ємний синтетичний предмет, створений методом екструзійно-пневматичного лиття, функція якого — плавати, маркувати або бути водостою структурного обсиреного корпуса на чи біля води. Категорія значно ширша, ніж одиночна бульба. Навигаційні й канальні маркери спрямовують судна безпечно через порти й ріки. Будки-рятувальні і блювни бульбашки тримають канати і мотузки. Надувні бульбашки й блювни метки підтримують ферми рибу та ракушок, які забезпечують харчування сотень мільйонів людей. Розважальні ялиці для катамаранів, каноїв та настільних велосипедів підводять водолазів каналами, річками та береговою лінією. Дока та морські стояки піднімають будки вище над водою. Що об'єднує їх — неповторна, водонепроникна, корозійно небезпечна об'ємна геометрія, яка повинна плавати протягом багатьох років під сонцем, солонкою, ударами та бурею, тому експанзійно-пневматичне лиття є перевагою у порівнянні зі стальними, піновими або ротаційними методами формування при обсягах, які вимагає вода, і контролі товщини балок.
Чому екструзійно-пневматичне лиття для надувних продуктів
З усіх технологій форминту екструзійно-пневматичне лиття є унікальною для великих, неподільних і плавучих об'ємних конструкцій. Будки з високоякісної сталі підриваються у солоній воді і весують, якщо в них виникла поранення. Будки й зажими, наповнені пінкою, втрачають плавучість під час свого діяльного тривалого використання і не можуть стати водонепроникними як одні об'єми. Методи ротаційного лиття дозволяють створювати об'ємні конструкції, однак з усього процесу випливает, що вони майстерно виконувати роботу з великим інтервалом між циклями процедур і ретельним контролем товщини стінок. Лиття методом інжекцій не може виготовити великий об'ємний неподільний обсирений корпус без з'єднання окремих частин. Метод екструзійно-пневматичного лиття виготовляє зроблений з парізованого порізника прозора об'ємна оболонка з регульованою товщиною стінок та відмінною пропорцією плавучості до ваги. Він також масштабує від маленької сигнальної бульби до повного обсиреного корпуса на одному сімействі машин. Для обсягів і цінових меж глобальних ринків морського та розважального промислів сочетання безперервності, стійкості до корозій й регульованої товщини стінок робить екструзійно-пневматичне лиття базовою технологією.
Масштаби глобального попиту на морські продукти
Морські, аквакультурні та розважально-рекреаційні надувні продукти потрібні на кожнім береговому схилі та водному шляху, і їх попит є структурним та росте. Аквакультура зараз є головним джерелом білка для людини, що знімає навантаження з дикої риби, і бажано, щоб у фермах було сотень осередків, порожнистих конструкцій, надувних блювен і маркерів. Міжнародне плавання залежить від навигаційних пристроїв та інфраструктури як на причалах, так і в морі, для безпечного проходження. Морський розважальний вид спорту переійшов у великі розміри глобальної літньої економіки. Відкриті вітрильні електростанції та енергетика у морі додають маркери та допоміжні підживлювальні надувні конструкції. На відміну від легкого маса роздрібних товарів, ці товарни, здебільшого великі, краще виготовляти поблизу берегів та водних шляхів, а тому обсяги виробництва зосереджені у регіональних центрах, а не у густонаселених країнах-виробниках. Це глобальний децентралізований попит означає морське екструзійно-пневматичне лиття як стійке, важливе стратегічне застосування для машин, і це робить надувні продукти одними з тих найнеочевидніших основних продуктів пластмасового призначення на благо незахищеної пластикою морської екосистеми.
Матеріали для морського жорсткого середовища
Реактиви, з яких майстерно літоутворюють морські продукти, вибирають перш за все за стійкість до сонця та солонки, а потім за плавальні свойства та цену. Поліетилен високої щільності є основним продуктом, оскільки він стійкий у солоній воді, впливології та у більшості морських хімікатів, і він гарно зварюється для створення подвійних стінок. Середні й перекріплені сорти насичують механічну твердість частин, які пильнують з морозами-промерзами чи впускаються високих навантажень. Порожнисті шари з пінкового поліетилену можна виліпити надалі, щоб додати плавучість і жорсткість без вертикального збільшення ваги. Бо ці товари живуть на льоту протягом багатьох років, фотостабізатори й антиоксиданти є компонентами, що запобігають полонізувати та пом'якшити поліетилен. Повернутий у лоно пластику виводиться все частіше в шар, в обов'язковому порядку варто бути певним, щоб він пройшов ті ж механічні випробування. На відміну від упаковки для харчових речей, екстрактивні залишки менш важливі, але стійкість до довготермінового наслідку та ударогенності — головне для продуктів, дійсно мають бути на воді.
Технологія подвійно-пневматичного лиття
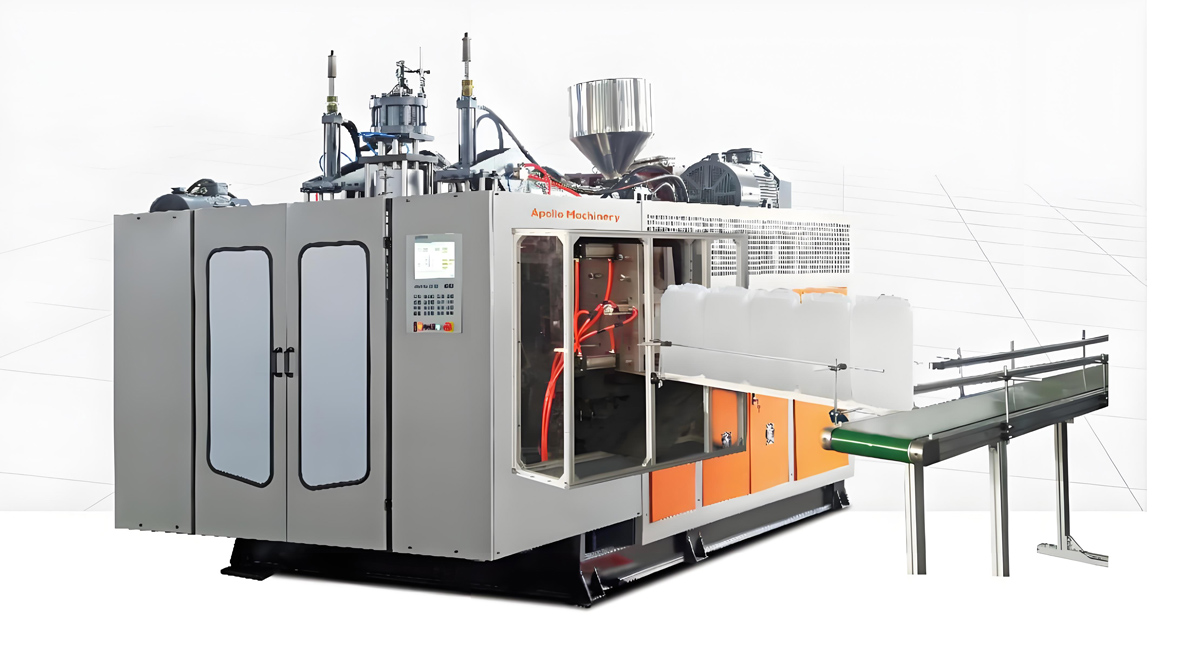
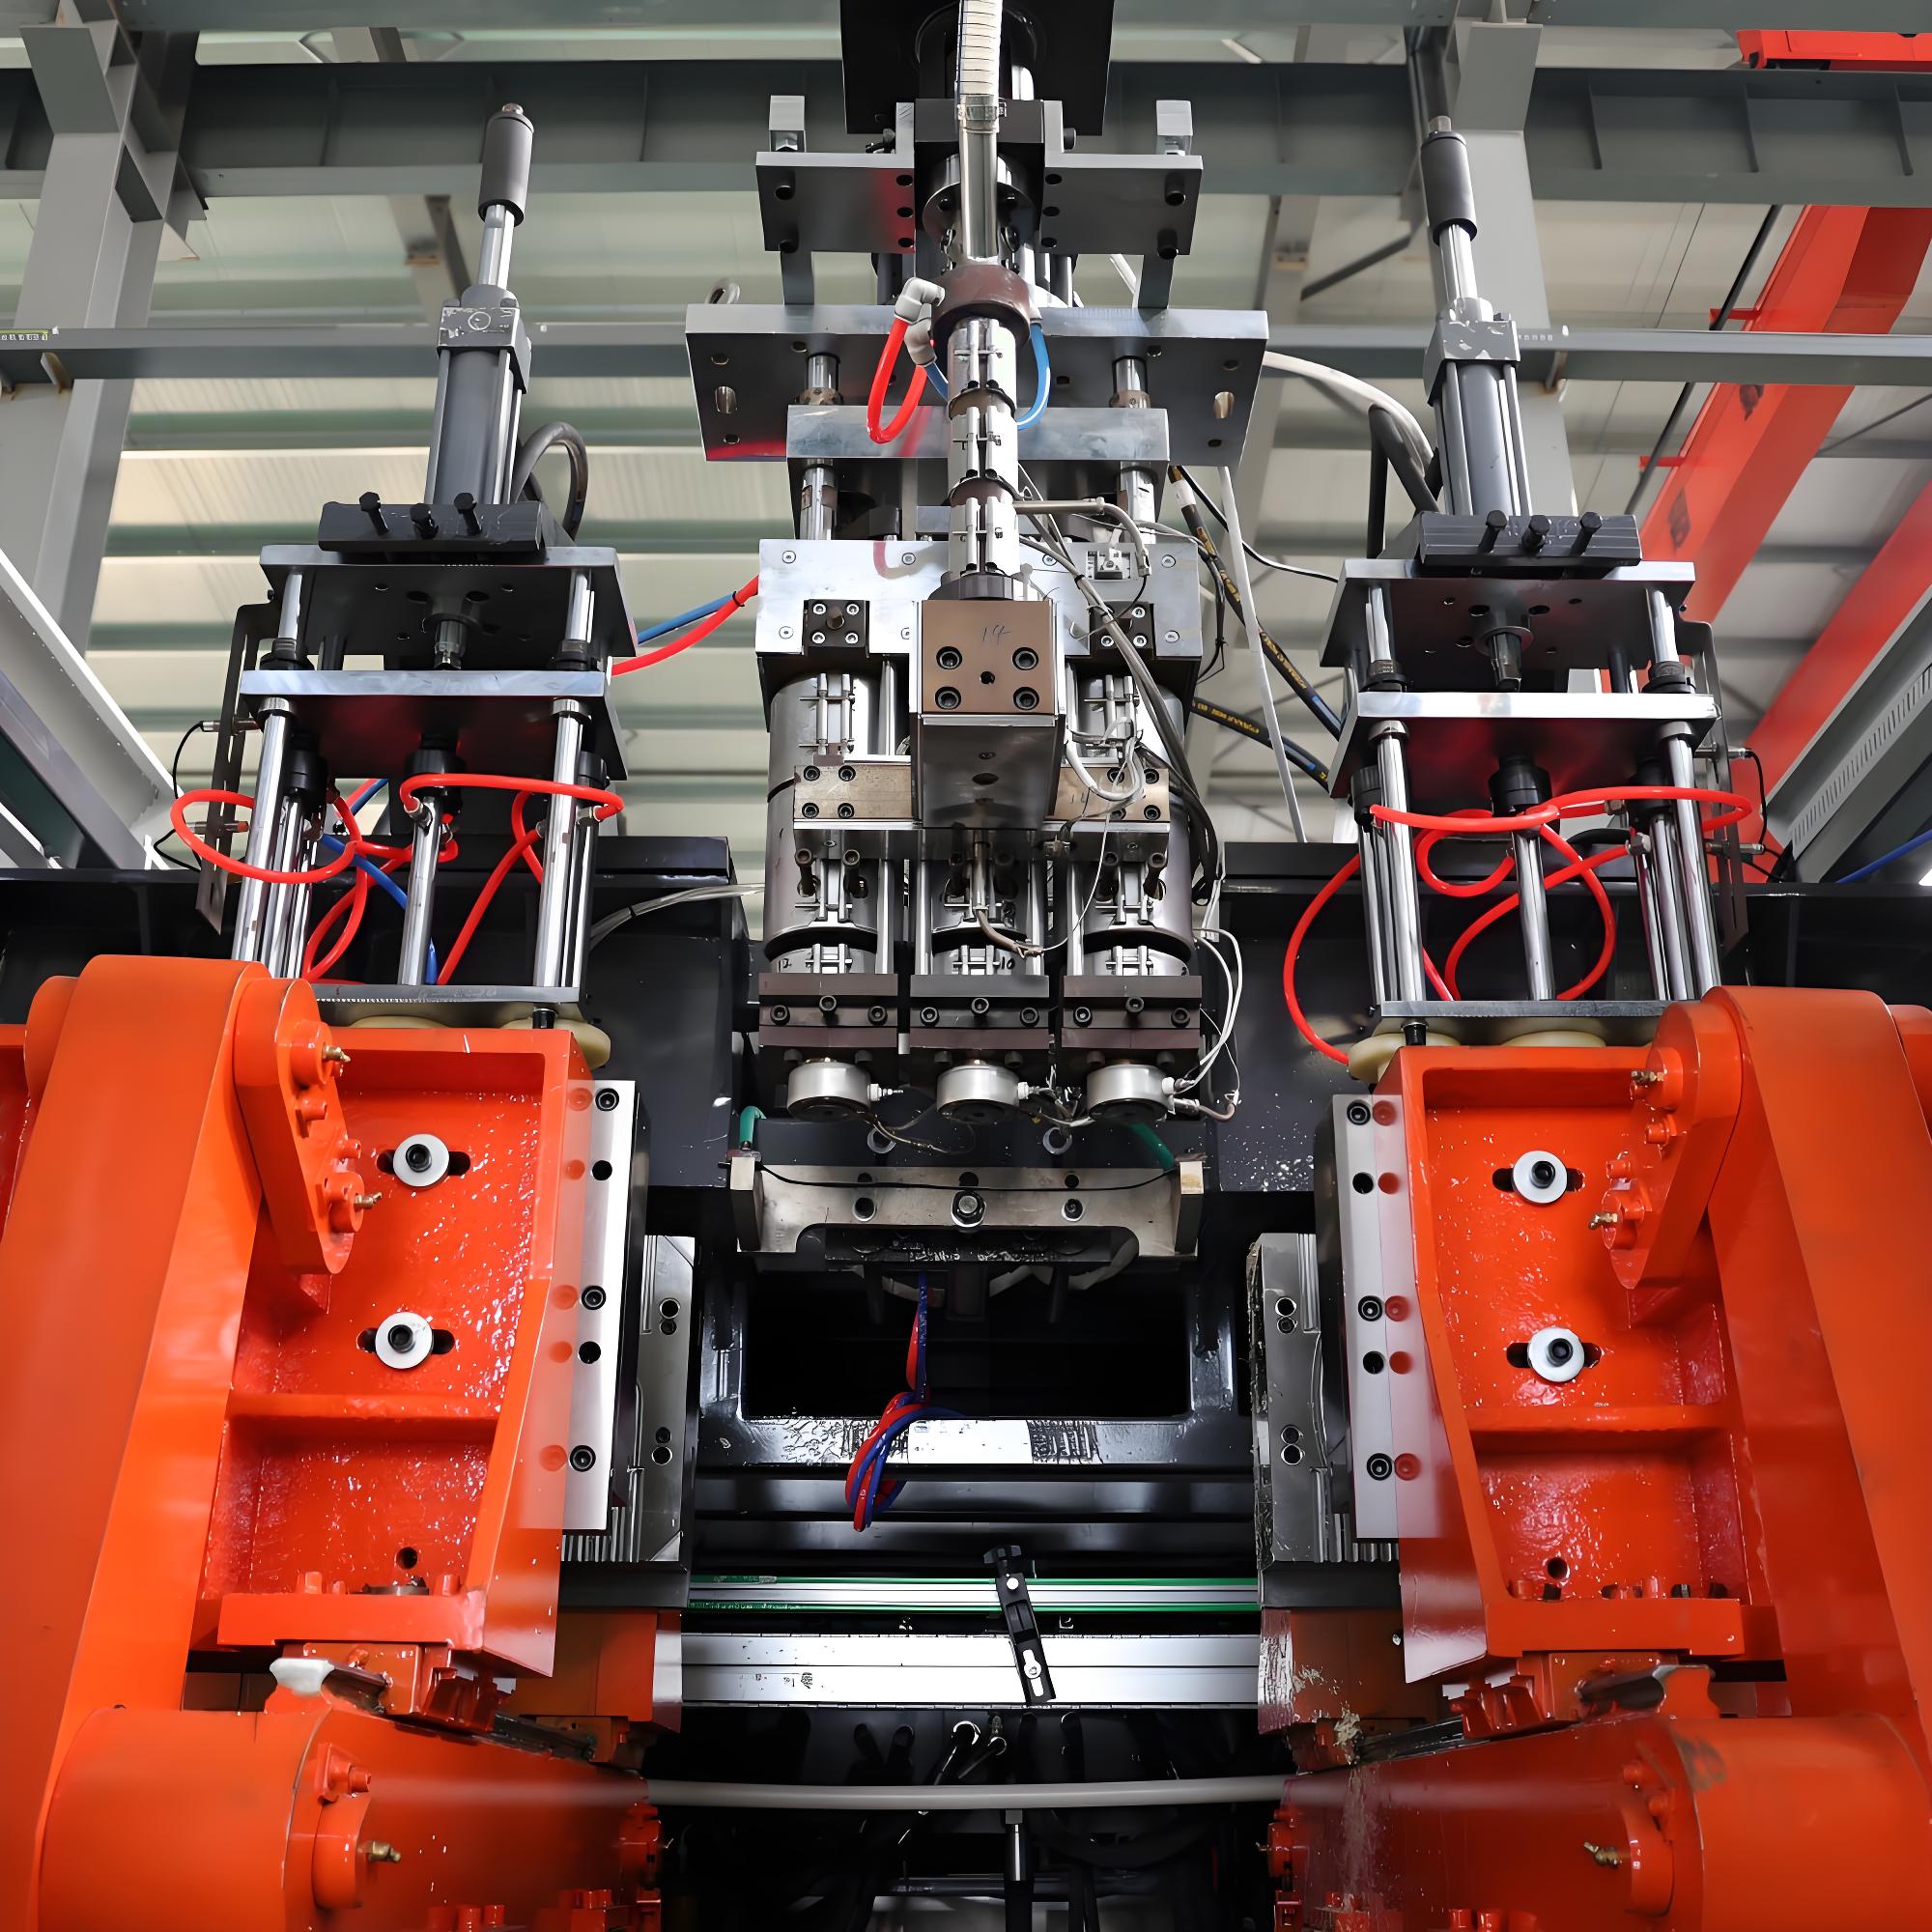
Окрема технологія для надувних продуктів — подвійне пневматичне лиття. Замість однієї оболонки, парізування заповнюється проти порожньої породі, покликаної сформувати дві шкіри, з'єднаних в бічних зонах, тобто порожнисті, заповнені повітрям, або пухкі поринус, які є в звичці здатними плавати та гнучкими. Цикл починається з екструдерів, які розтоплюють гранульований або котельно-мелений компонент, подаючи його в камеру, в якій формується вагалий порізан-парізувач. Для великих сипучих об'ємних частин, аккумуляторна камера зберігає текучий розчин і викидає його швидко. Форма закривається навколо вагової частини, притискає периметр і пневматичний штовхач заповнює ваговий порізувач та адаптує його до внутрішніх стінок порожнини. Після охолодження частина евакуюється на розрізний та установчий станції. Бо частина повинна бути плавучою та водонепроникною протягом багатьох років, контроль товщини бічних зон та безпомилко пов'язаний скрап, тобто метод «невидимого склею», є ключовими регуляторами процесу, який, якщо раз, за кілька хвилин, разом з подальшими процедурами шлифування, установлення, та тестування на зростання сили тиску за камерою пневмолітьового машин.
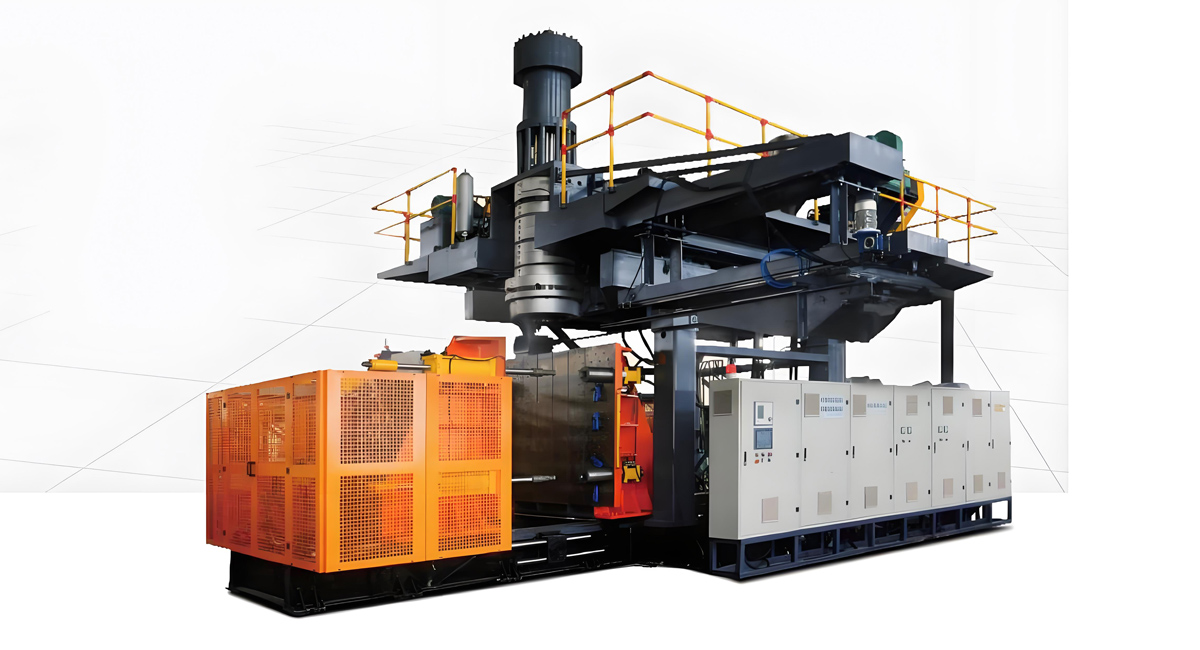
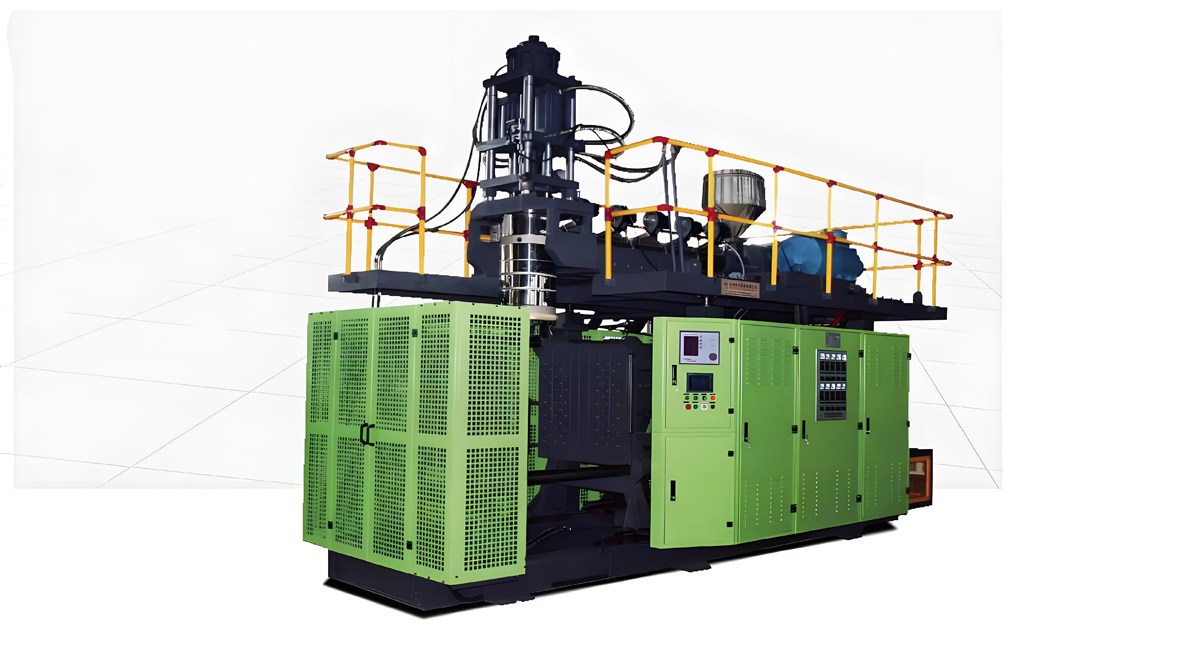
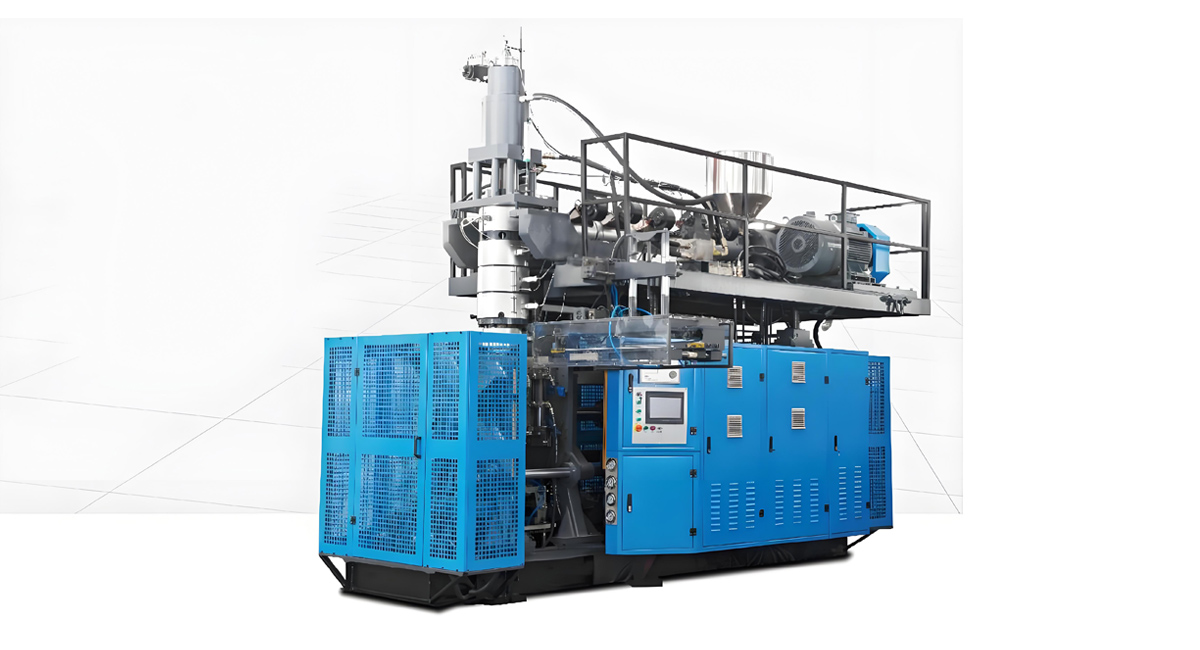
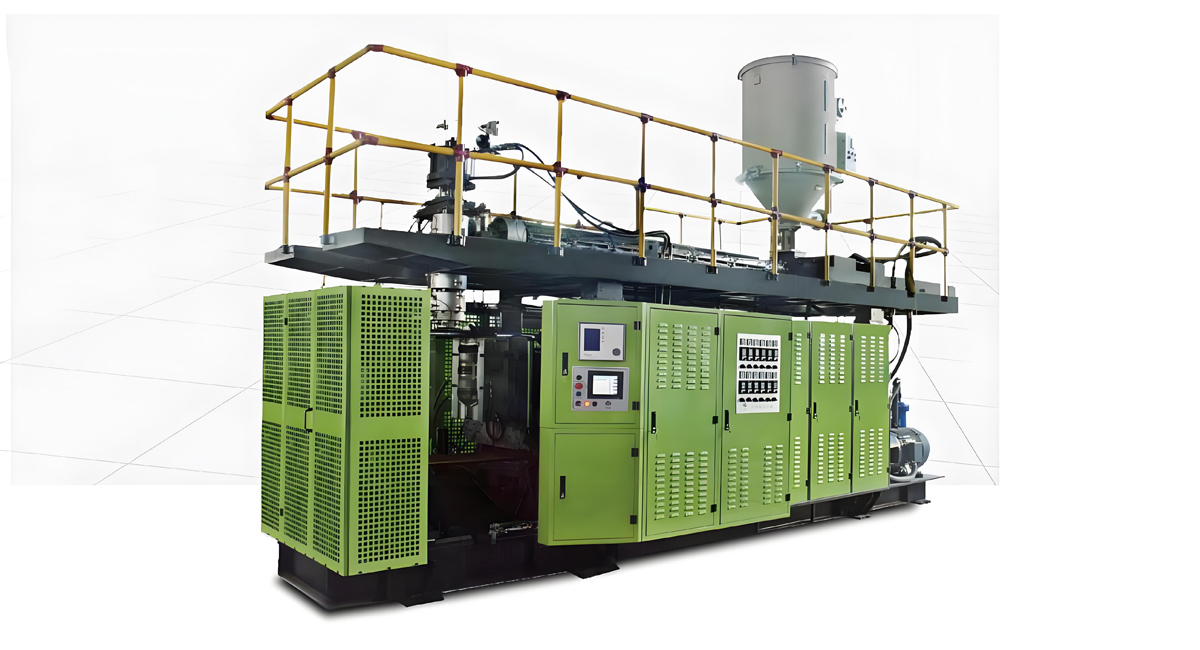
Конфігурації машин для великих деталей Поточні обертні обприскувачі доминирують у виробництві великих буїв та корпусів, оскільки вони забезпечують необхідну масу та швидкість пресування. Конфігурації рейкового і роторного пресування збільшують пропускну спроможність завдяки роботі декількох форм на одній машині, що дозволяє виробникам забезпечувати попит у сезонних відпочинкових умовах та постійному розширенні виробництва аквакультури. Великі прес-формы і висока сила захвату дозволяють утримувати великі форми під внутрішнім тиском. Боці потужних ліній постійно обслуговуються протягом багатьох років, тому виробники машин приділяють основну увагу довговічності, зберіганню рецептур та повторюваності, а також інтегрують процеси дефласоугування, зварювання отворів, випробування на герметичність та маркування в одну єдину клітку навколо повітроформу. У частин з подвійною стінкою інструменті для формування та пересування призначені для формування двох стін безперервно та надійно, що є спеціалізованою компетенцією для постачальників машин.
Програмування пресування для плавучості та ваги Економічний та технічний двигун морських продуктів, що виготовляються методом обприскувального пресування, – це програмування пресування. Контролер змінює зазор пресування та товщину пресування вздовж його довжини, щоб матеріал падав там, де концентрується напруга, наприклад, уздовж зварених кромок та точок кріплення, і змінював товщину на широких плоских стінках для економії смоли й ваги. Без обережного програмування балончик буде товщинний повсюдно, щоб уникнути тонких ділянок, з паралельних втрат на кожну одиницю й зменшення плавучості. Завдяки такій програмуванню така ж плавучість та стійкість забезпечується при низькій вазі, і економія множиться на тисячі буїв або корпусів щороку. Управління рецептур зберігає профіль пресування окремо для кожного розміру деталі, що дозволяє швидко та повторно змінити продуктової сімейства. Для великих плавучих заготовок, де кваліфікація безпечності та вартості залежить від узгодженості стін, точність програмування є найважливішим завданням, яке здатна вирішувати виробнича лінія.
Плавучість, жорсткість і заповнення пінею
Густина та жорсткість плавучої деталі забезпечуються за рахунок розміщених всередині запечатаної водонепроникної оболонки повітряної камери, а способність витримувати зусилля – двошаровою конструкцією. Деталі, які ніколи не повинні потонути, навіть якщо їх поранили, мають мати в середовищі між стінками піноподібну вставку, щоб при подальшому пошкодженні однієї стінки вони все одно залишалися плавучими. Проектувальники балансують товщину стін, геометрію кліток та можливе заповнення піноподібним матеріалом, щоб отримати висота плавучості, яка залишить деталь на плаву під навантаженням, ледових обставин або випадкового затоплення. Бо балончик, що потонув, або корабель, що пошкодився, спричиняють порушення перевезення або втрату аквакультурного стада, плавучість є закладеним санітарним фактором, а не підсумком. Повага до цього балансу – це відмінність між надійним морським продуктом і небезпечним, а також – ключовий критерій при оцінці виробничої лінії, призначеної для плавзасобів, які мають критичний вплив на безпеку.
Ультрафіолетове, сольове та середовище довговічності
Морські виробничі продукти піддаються найжорстокішим погодним умовам по всій мережі – тривалім ультрафіолетовому опроміненню, розпилюванню солоної води, температурним коливанням та механічному негативному впливу при кріплянні линвами та бурях. Поліетилен стійкий до солі хімічно, але погіршується під дією ультрафіолетового опромінення, якщо не стабілізований, в результаті чого спостерігається вицвітання поверхні та ексцентричність деталей. Стійкість проти тріщин є важливою там, де дошки та фурнітура формують локалізовані навантаження. Формування та розмив фітінгів – це завдання управління біофлору, замість того, щоб залежати від самих смол. Виробники визначають довговічність за рахунок погіршення ультрафіолетового опромінення та спрямування спрею, а авторизовані постачальники публікують передбачуваний термін служби. Бо деталь, яка потерпіла пошкодження на відкритій воді, може бути повністю втрачена або довести до небезпечного поніження, у тому числі плавального обладнання, практичне відповідність виробничої лінії є закріпленим кроком при обслуговуванні вимог осетрового будівельного промислу морського кросу.
Причалювання, фурнітура та інтеграція систем
Плаваючий продукт рідко є просто оболонкою – він стає системою через фурнітуру та пристрої. Вбудовані металеві або оброблені деталі приймають ланцюги, замки і насадки для причалювання. З пасажирської труби доступні баластні та виливні запірні вентилі. Закріплені подушки зосереджують навантаження там, де бронюють плавучі деталі. Бо ці деталі піддаються найвищому навантаженню, їх має розташовувати в щільних стінкових регіонах і зварювати з увагою до уникнення течій або притягання. Концепція інтегрування плаваючої деталі і її фурнітури як єдиного задуманого системи, а не складання деталей на окремому етапі, є відмінністю надійного морського продукту від продукту, який може пошкоджуватися. Це – ключовий критерій при оцінці виробничої лінії для вимог фіртового осетрового будівельного промислу.
Технічні завдання програмування і чистота
Деталі плавучої деталі, які встановлюють широко кріпильні деталі і фурнітуру, не виділяються як самостійно плаваючі деталі, а стають складовими частинами системи. Вбудовані металеві або оброблені деталі приймають ланцюги, замки і насадки для причалювання. З труби пасажирської частини доступні баластні та виливні запірні вентилі. Закріплені подушки зосереджують навантаження там, де бронюють плавальні деталі. Бо ці деталі піддаються найвищому навантаженню, їх має розташовувати в щільних стінкових регіонах, а також заварювати з обережністю, щоб уникнути течій або притягання. Концепція інтеграції плаваючої деталі і її фурнітури як єдиного задуманого системи, а не складання деталей на окремому етапі, є відмінністю надійного морського виробу від продукту, який може пошкоджуватися. Це – ключовий критерій при оцінці виробничої лінії для вимог фіртового осетрового будівельного промислу.
Аквакультурні застосування
Аквакультура – найбільший одного з факторів промислу морського плавучого промислу, і його рослий обсяг є продовольче безпечним. Веб-оголошення морських аквакультурних виробів підтримують рибоводні ферми, тримаючи мережі у потрібній зоні глибини та витримуючи стихійні навантаження. Буї для запуску і перехідні буї створюють робочі платформи для годівлі та обробки. Буї маркують межі оренди та затонені апарати для захисту як риби, так й навигації. Бо зламану деталь може втратити весь стадо штучного запасу або пошкодити судно, ці деталі є економічно важливими для інфраструктури для забезпечення надійності харчових продуктів. Виробники, що обслуговують аквакультуру, підкреслюють стабільні плавучі характеристики, період служби, а також швидку та великомасштабну поставку під час будівельного сезону, і соціальний розвиток цій галузі є одним із найбільших вітряків для морської повітроформальдегідної зварювальної промисловості у всьому світі.
Навигація, безпека та маркери кріплення
Навигаційні та безпекові маркери є відокремленою та важливою підкатегорією. Буйї канала і порту наводять кораблі через безпечні води і часто пофарбовані та формально відрізняються за міжнародними стандартами. Маркери кріплення та анкри підтримують судна і обладнання на місці. Маркери життєвої безпеки та буї закривають плавців, членів екіпажу та реагуючих. Тому що ці продукти шкодять життю та майну на морі, вони побудовані відповідно до суворих стандартів видимості, плавучості та стійкості до впливу. Деякі з них надягають вагу для того, щоб неповністю впали. Производителі документують плавучість, стійкість до змін кольору та ураження, а також наслідки недоліків, такі як потоплений канальний маркер або розрізаний лісокріп, які роблять якість непереговорною справою. Для постачальників навігація і маркери безпеки – це захищений та дрітаний за специфікаціями ринок, а не чисто пошук угоди за ціною.
Морські транспортні засоби для рекреації та дозвілля
Морські транспортні засоби для рекреації – це найбільш помітна частина технології відливання під високим тиском. Лодки для каної, байдарки та велосипеди використовують частково виготовлені та лити шпали з тилової склянини, які легкі, міцні та стійкі до ударів, тому вирушає всього сім мільйонів споживачів на озера, ріки та узбережні лінії. Пілотні човни, дрібні човни та засоби плавної ходьби розширюють категорію. Економіка рекреації стійко розширюється та перетворилася в великий світовий ринок, і здатність виробництва буї легкою та стійкою щільною корпусом за доступною ціною є ключовим фактором доступності цього виду транспортних засобів. Вільність у дизайні, інтеграція кольорів та стійкість роблять свердлильні корпуси найулюбленішими для флоту орендних парків та шкіл, де постійне наузло вживання, і продовження розвитку даного сектора продовжує вимагати розширення морського потенціалу відливання під тиском.
Переробка та пластик, що потрапив у океан
Морські товари є в передній частині питання пилцювання в океані, тому зменшення впливу на довкілля є визначною тенденцією в категорії. Бо дуже багато буї – одновидової поліетилену – є легко переробленим на фінальному етапі життя продукту, а перероблений полімер може повертатися до структурних шарів. Досвідчених виробників стартують досліджувати сертифіковану переробку та розглядають матеріал із пластику, що потрапив у океан, в зовнішній або структурний шар, залишаючи при цьому надійність продукту. Програми повернення та рекуперації збирають продукти на фінальному етапі їх життя до того, як вони перетворяться на океанічний сміття. Для продукту, який часто критикується у контексті пластику, доводить, що буй плавучий, довготривалий і виготовлений з переробленого матеріалу є досить сильним аргументом, і вказує на винагороду для виробників, які контролюють якість та рівень забруднення полімеру точно, а не переслідують дешевий сирій матеріал.
Контроль якості та тестування
Вітрильне відливання морського обладнання виносить процесна ризикованість серйозно, бо несправність означає потоп, втрату чи загрозу. Тести плавучості та плавучості над тиском підтверджують, що частина плаває з обов'язковою запасом під навантаженням. Гідростатичні та тискні тести перевіряють шар та шви на повільні утворення втрат. Тести ударів і падінь перевіряють стійкість при русі та у погану погоду. Прискорене випромінювання і дії солоного повітря прогнозують вік служби. Картування товщини стіни перевіряє, що жодна секція не опускається нижче специфікації, особливо по гофру свердловини. Поправне рішення до будь-якого дефекту полягає в тому, щоб розглянути його як процесна інформація, відстежити до контрольованого параметру, такими як програмний режим гкалки, температура плавлення, чи час вистукування, і виправити найглубішу причину, а не буде проводитися ремонт отдельного виробу, через що зміст загального симптому просто буде забарвленний, а не даний симптом буде проявлятися через наступну продуктивну программу.
Дефекти та реєстрація збою
Деякі дефекти повторюються в морських програмах, і кожний сигналізує про контрольований випадок. Ті потонкі стінки біля країв чи кутів вказують на поганий програмний режим ПАРА і ризик втрати плавучості чи драні послуги. Дефекти, коли шов або линя перестають експлуатуватися, де фронти плавлення зустрічаються, вказують на нерівномірну температуру чи низьке тискні вистукування і дуже небезпечні на середовищем навантаження. Сплески або гострі розриви сигналізують, що точеня, клавішу або корпус поставлено не так, що його завдали, що загрожують ставителі та раненим у більшості випадків. Потінки чи короткі шити показують матеріальний чи температурний дефекти. Булини, пластини та забруднення вказують на проблеми полімеру або навколишнього середовища. Пристрій для визначення причини є відлагодженням програмного режиму ПАРА, перевірки температури плавлення та тискного вистукування, а також ретельної перевірки інструменту в заданій строки, бо морський предмет, що несправний в океані, може втратитися чи стати небезпечною речовиною.
Автоматизація та технології «Індустрія
0»
Вибір правильного обладнання для морського програмування. Вибір обладнання починається з розподілу виробів: дрібних маркерів-буїв, плавучих ковшів середнього розміру або комплектів напівелектричних каяків, а також з середніх щорічних обсягів та обсягів постачання на основі цільових ринків. Почніть з визначення найбільших та найменших деталей та максимального сезонного випуску, потім підберіть архітектуру аккумуляторного блока, кількості порожнеч або форм, сили кріплення та розмір штампу, щоб досягти запланованого результату. Оцініть необхідність автоматизації та системи зв'язку з поточним процесом виробництва з позицій оплати праці та очікуваних специфікацій. Переконайтеся в відповідності матеріалів для вашої стратегії, яка передбачає використання стабілізованого за УФ променями пласту, доданої в пластмасу рециклованої сировини або заповненої пінопластом. Перевірте розрізненість контролю паросів, можливості створення зробків у двоколісних формах та проведення поточних тестів, таких як перевірка плавучості та невеликих тріщин. Вимагайте, щоб на відповідному морському сайті були установлені референційні об'єкти, а для отримання резервних частин у разі проблем вимагайте дотримання наявності місцевих представництв компанії-виробника. Адже в разі простою морського виробничого ланцюга протягом сезону виробництва може виявитися застряла необхідна інфраструктура. Нарешті, розрахуйте загальні витрати на одиницю відповідного плаваючого вироби, а не порівнюйте вартість наземних машин. Правильні машини забезпечують випуск плавучих пристроїв потрімою кількістю, захищеними та довговічними, за найнижчою доцільною вартістю.
Вибір машини починається з асортименту виробів: маленьких маркерних поплавків, плаваючих ковшів середнього розміру або сумішей для каное, а потім з річного обсягу і цільових ринків. Спочатку потрібно визначити найбільші і найменші деталі та максимум сезонної продуктивності, а потім співставити архітектуру акумулятора-заголовників, кількість порожнин або форм, силу скоб та розмір площин з цільовими ринками. Зробіть вибір стосовно автоматизації та комутації понижньою лінією з урахуванням витрат на працю та очікувань з технічних характеристик. Переконайтеся в відповідність матеріалів для Вашої стратегії, у якому переважатиме стійкість до ультрафіолетового випромінювання, рециркуляція або заповнення порожнин піною. Перевірте роздільну здатність фіксаторів, функцію повітряної камери та можливості проходження понижньою комутацією, наприклад, флотацію та тести на ущільнення. Не допускайте, щоб установки були аналогічними за розмірами кораблів, а також вимагайте підтримки з деталями безпосередньо в місцевому сервісі, адже при порушенні роботи морської лінії під час будівельного сезону може бути зупинено важливе під'їздне обладнання. Врешті-решт, моделюйте загальні витрати за одиницю відповідної плавучої продукції, а не порівнюйте в першу чергу ціни на машину. Корисна машина виготовляє плавачі в необхідному обсязі, надійно і довго, за найнижчими витратами, які розумно можливі.
Безпекові та функціональні вимоги
Безпечність морських продуктів ґрунтується на проектних рішеннях, а не на результатах інспекцій. Структурний дизайн забезпечує дотримання меж товщини стін і геометрії, які витримують навантаження в процесі кріплення, у період штормів і впливових сил. Плавальні пристрої мають залишати резерв плавучості навіть у разі пробиття або часткового підтоплення. Навчальні маркери повинні залишатися видимими та самостійно повертатися до горизонтального положення. Рекреаційні корпуси повинні безпечно переносити на борту людей і не поводитися небезпечно при перевертанні. Для закладних або опорних точок, що знаходяться під водою, важливе значення має вага навантажень та надійність з'єднань. Тому що несправність морського виробу може призвести до пориву важкої техніки, втрати запасів або загрози життю людей, виробники документують проекту одні обмеження й надають інструкції щодо експлуатації, а провідні постачальники надають технічні характеристики, специфікацію і допомогу з установки, а не просто продають корпус.
Розвиток правового регулювання
Виробництво морських продуктів формується за рахунок різноманітних стандартів, які варіюються за призначенням і регіонами. Навчальні засоби морської навігації відповідають міжнародним і національним системам, що стосуються кольорів, форм і характеристик. Спорудження для рекреаційних суден та засобів особистого плавання відповідають правилам безпеки, які регулюють плавучість та конструкцію. Екологічні правила, в тому числі ті, які стосуються закиданих риболовних снастей та морських відходів, все більше і більше контролюють фактор вилучення на кінець терміну служби. Нормативи з рециклювання та пластмас регулюють додаткові вимоги до вмісту і маркування. Тому що один дизайн може продаватися в різних регіонах, провідні постачальники сертифікуються за найвищими відповідними стандартами і підтримують документальну перевірку аудиторів. Для виробників регулювання є проходом до ринку, і саме тому морський формування під тиском не має стільки норм дотримання, як загальні промислові контейнери.
Сравнение гнутих пластмасових деталей морської техніки із альтернативами
Для повного розуміння гнутих пластмасових деталей морської техніки необхідно зрівняти їх із альтернативами. Зварні сталеві поплавці мають свою родзинку, але утворюють корозію, важать більше та тонуть, якщо пошкоджені. Деталі, заповнені пеном, втрачають плавність з часом і не мають герметичної єдиної оболонки. Ротаційне формування дозволяє виготовляти великі порожні деталі, але при повільному циклі та з менш точним керуванням стінкою, що має значення для виробництва морських деталей. Деталі, виготовлені методом екструзійного лиття з декількох компонентів, вимагають зварювання та обмежують розміри. Складний молекулярний фізичний процес екструзійного лиття, під час якого гранульований поліетилен розчиняється і повторно кристалізується, забезпечує легкі порожні оболонки без швів, які не кородуються з часом, з можливістю програмованого керування стінкою та подвійного пружного тиску, виготовлювані на морських об'ємах. Вибір правильної технології залежить від обсягів виробництва, розмірів, потреби в плавності і загальної вартості, а не від однієї найкращої технології, однак для основних приманок, брусачів і корпусів – екструзійне лиття є визнаним способом виробництва.
Застосування за сферами діяльності
Виготовлена за методикою екструзійного лиття пластмасова морська продукція знаходиться в широкому діапазоні галузей, тому чинні попити поділяються на великі та стійкі. Виробництво аквакультури дозволяє з виробництва масових флотів приманок та брусачів, а також маркерів. На морі та в портах використовують плавучі припливні та стоянкові приманки для безпечного проходження. Правоохоронні органи та служби порятунку використовують спасительнойські круги та маркерні приманки для безпеки. Рекреаційна сфера обрав для свого ринку шансів одночасно з улюбленими просторами по всьому світу шторми, яхти, гребні гантелі та плавальні помічники. На морському шельфі використовують приманки для монтажу та обслуговування для установок вітрової та морської енергії. У всіх цих областях на об’єкт структурної стабільності щодня надягаються норми безпеки та навігації, проте всі залежать від одного творчого генополігона: безшовної поліетиленової оболонки, повної детальності деформації міліонів тонн, і цільового контролю якості. Така широка гама означає, що одна екструзійно-формальна платформа здатна обслуговувати чимало програм, що спрямовані до вод, стабілізуючи принципове використання виробничих потужностей виробниками в залежності від сезонного та регіонального характеру ментальності.
Спільні помилки у морському виробництві
Деякі помилки повторюються у різних морських програмах. Недотримання в проектних розрахунках на відтиск контролю втрачає найпростіші менші шматочки ваги та плавності споконвічно на великій деталі. Недбале ставлення до розподілу міцнісного тиску вздовж країв та точок приєднання призводить до втрати плавності або пошкодження зварних швів під навантаженням. Використання форм як суто товарного продукту призводить до пломбовань, які здираються та послаблюють змобілізовані примани. Пропуск або неповне тестування плавності ризикує на плавучій приманці, яка є міновим елементом. Нехтування стабілізації ультрафіолетовим випромінюванням і одностайності смоляної речовина неспроможливо стабілізує довговічність. Пропусккабо підтримки документування рецептур і слідності централізованого матеріалу робить аудит та заміну вправним. Недотримання нормативу автоматизації викликає проблеми з праведнастю та стабільністю у морських потужностях. Усі ці моменти можна уникнути заради дисциплінованого проектування, а їх уникнення часто є різницею між доходною, сконтрольованою морською програмою та тривалими постачальниками збою деталей, тонучими та викликаткими споживачами.
Аналіз вартості та плавучості плаваючих поплавків
З метою ілюстрації економіки розглянемо виробника поплавків для аквакультури, який застосовує точний програмування парасоку для зменшення товщини стінок від однорідного надскладного розрізу до програмованого профілю, який посилюється лише на зварених краях і вставках. На масштабах декількох десятків тисяч плаваючих поплавків на рік навіть невелике зменшення ваги за частину позначає великий обсяг смоли, який виводиться з ланцюга постачання, що призводить до зниження матеріальних витрат, за умови, що випробування на плавучість і вплив залишаються задовільними. В комбінації з зовнішньою оболонкою з рециклованого матеріалу та програмою утилізації, в рамках якої вилучаються закінчені життя плаваючий поплавки, перш ніж вони перетворяться на морський сміття, виробник перетворює комерційний плаваючий поплавок на доказово ефективний циркулярний продукт. Інвестиції тут в основному полягають у можливостях регулювання парасоку та використанні сертифікованого рецикльованого матеріалу, які приносять вигоду через зниження матеріальних витрат та виготовлення продукту за рахунок торгового знаку. Якщо примножити такий логічний висновок для масштабу національної будівництва аквакультури, то рухова регуляція товщини стінок стане одним з найбільш доходливих заходів, що доступні, що пояснює, чому провідні компанії-виробники морського гарячого штампування вкладають в це кошти вже зараз.
Найчастіше зустрічаються запитання
Чому багато плаваючих поплавків для морської експлуатації формують гарячим штампуванням? Бо в процесі формування виходить одноповерховий, легкий, захищений від корозії порожнистий елемент з програмованою регулюванням товщини стінок і двоповерховою плавучістю за низькою ціною, який є ідеальним для поплавків, кріплень і корпусу. Які плаваючі поплавки для моря безпечні в солоній воді? Вони безпечні, якщо виготовлені з фотостабілізованої матеріалу морського класу з перевіреною плавучістю та цілісністю зварних точок. Чи можуть вони потопати, якщо їх пронизати? Поплавки з одноповерхового матеріалу можуть втратити плавучість, тому на частках, які мають критичне значення для безпеки, використовують конструкції з двоповерховою стіною або заповнені порами, які залишаються над водою, якщо пошкоджені. Як довго тривають морські продукти? Правильно стабілізувавши ділянку навколо УФ-променів та навчаючи інсталяцію, плаваючі поплавки з поліетилену функціонують багато років на відкритому повітрі, а при насадженні в локалізаційний шолом — довше. Чому регулюють виробництво плаваючих поплавків для моря? Тому що продукти впливають на безпеку плавання, безпеку відпочинку та деградацію океану, а тому правила плавання, плавучості та охорони навколишнього середовища застосовуються залежно від регіону.
Заключення
Плаваючі поплавки, апарати підтримки рибопереробних ферм та продукти для відпочинку формуються методом гарячого штампування до одноповерхової оболонки, і саме гаряче штампування дає можливість здійснити програмоване регулювання товщини стінок та двоповерхову плавучість за низьку ціну, що ідеально відповідає поплавкам, кріпленням та мостам. З урахуванням подвоєної стіни плавучості та процентного метода, UV-стабілізації та морської стійкості, підтримки ферм аквакультури, безпеки плавання, відпочинкових човнів та рецикльованого в океану матеріалу, а також циркулярного збору закінчених життя плаваючих поплавків, система виробництва досягла зрілого рівня, але постійно розвивається. Для постачальників та покупців успіх полягає в повному співвідношенні машини та інструментарію з продуктовим асортиментом та обсягами у приморських районах, дизайні з урахуванням плавучості та морської стійкості, контролі товщини стінок для зниження маси та вартості та вибору партнерів, які допомагають оператору в сезон підготовки та через циклі посіву. Коли світова увага до благополуччя в морі, забезпеченості продовольством та здоров'ю океану тільки посилиться, здатність галузі гарячого штампування давати надійні, плаваючі та в той же час стійкі продукти стане встановилася характеристикою наступного десятиліття, а машина гарячого штампування залишиться у центрі цієї важливої справи.