Стоя на пристани, посетите офшорную рыбоводную ферму или плывите на каяке по прибрежному озеру, и вы увидите класс пластикового продукта, без которого не обходится голубая экономика: экструдированные изделия для плавучести и структурные полости. Навигационные морские буи, плавучие клетки для аквакультуры, маркеры причалов, спасательные круги и днища каяков и бордовых выдвижных лодок в основной степени изготавливаются экструдированием под давлением из полиэтилена для кораблестроения. Это одно из самых надежных и глобально значимых применений машины для экструдионного литья под давлением и оно занимает центральное место в темах, касающихся каждого: голубый сектор экономики, продукты питания из аквакультуры, безопасная доставка, прибрежный отдых и борьба с пластиковым мусором в океане. В этой статье предоставлен глобальный анализ производства морских, аквакультурных и спортивных плавучих изделий на машинах для экструзионного литья под давлением, охватывающем материалы, двойные стенки плавучести, конфигурации машин, долговечность в соленой воде и солнце, контроль качества, устойчивость, автоматизацию и тенденции, которые меняют облик морских пластичных изделий. Для производителей морских изделий, поставщиков аквакультуры и покупателей оборудования разбираться в этой производственной системе — это ключ к надежным, плавучим и ответственным продуктам на воде.
Какие существуют продукты для плавучести в морской, аквакультурной и рекреационной сферах
Плавательный или рекреационный продукт из пластика — это любой полый пластиковый предмет, образованный экструзионным экструзионным формованием, предназначенный для плавательных средств, обозначения или создания плавучей структурной оболочки на воде или близко к ней. Эта категория гораздо шире, чем просто буй. Навигационные и канальные знамёна направляют суда безопасно по портам и рекам. Бои для якорной обвязки и анемоскопические буи удерживают веревки и цепи на месте. Плавательные шары для аквакультуры и лодочные буи поддерживают фермы по разведению рыбы и моллюсков, которые кормят сотни миллионов людей. Реактивные круги и средства индивидуальной плавсозвучности защищают пловцов и экипаж. Рекреационные днители для байдарок, каноэ и досок для водных видов спорта транспортируют бортовиков на озера, реки и берега. Бои для причалов и понтонов поднимают переходы над отливом. Что их объединяет, так это безшовная, водонепроницаемая, коррозионностойкая полость, которая должна оставаться плавательной в течение многих лет под воздействием солнца, солёной воды, ударов и штормов. Поэтому экструзионное экструзионное формование предпочтительнее стали, пенопласта или ротационного формования при масштабах и стабильности стенок, необходимых для водной среды.
Почему экструзионное литье под давлением для флотации
Среди технологий формования экструзионное выдувное литье идеально подходит для крупных, непрерывных, плавающих полых деталей. Сталинные плавучие устройства подвержены коррозии в соленой воде, являются тяжелыми и тонут, если в них есть дыры. Поры, наполненные пеной, теряют плавучесть с возращением и не могут быть обделены водонепроницаемым слоем, поскольку формируются из отдельных половин. В ротационной формовке изготавливаются большие полые детали, но при медленных циклах обработки и с меньшей прецизией управления стенками, что имеет значение, когда вес, стоимость и явная последовательность определяются для тысяч единиц. Инжекционное литье не может изготовить большую непрерывную полую оболочку без сварки деталей. При экструзионном выдувном литье пиломатериал выдувается и надувается внутри охлаждённой, часто с двойной стенкой полости, в результате чего получается один непрерывный полиэтиленовый слой с программируемым распределением стенок и отличным отношением плавучести к весу. Кроме того, процесс масштабируется от маленького идентификационного заряда до целикового днища каяка на том же семействе машин. Для объемов и ценовых секторов мировых морских и развлекательных рынков комбинация непрерывности, устойчивости к коррозии и управляемого распределения стенок делает экструзионное выдувное литье базовым технологией.
Глобальный спрос на морские изделия. Океанские, аквакультурные и рекреационные плавучие изделия необходимы на всех береговых линиях и водных артериях, и их спрос является структурным и растет. Аквакультура сегодня является основным источником человеческого белка, снимает нагрузку с диких рыбных запасов, и на каждой ферме необходимы сотни кемповых ячеек, платформ и буев. Глобальное судоходство зависит от навигационных средств и инфраструктуры для причала для безопасного прохода. Рекреативный отдых на побережье от каякинга до надувного шейнинга превратился в крупную глобальную отрасти беспрерывного досуга. Морской и ветровой энергетики предлагают дополнительные плавучие плавучие изделия. Вопреки легким потребительским товарам, эти продукты отличаются большой масой и поступаются компани, производит их вблизи береговых линий и водных артерий, поэтому их производственные мощности сконцентрированы на региональном уровне, а не в руках одного экспортера. Такое распределение глобального спроса означает, что морское литье под давлением является стратегически важным направлением применения машин и делает плавучие изделия одним из тихих и важнейших результатов развития пластмассовой промышленности для благополучия океанов.
Продукты плавучей упаковки для морской и аквакультурной промышленности, а также для рекреационных целей необходимы на всех побережьях и внутренних водных путей, и спрос на них является структурным и растущим. В настоящее время аквакультура является основным источником белка для человека, снимающим нагрузку с диких угодий рыболовства, и каждая ферма нуждается в клетках, плавучих средствах и буях в количестве тысяч. Глобальное судоходство зависит от навигационных средств и инфраструктуры стоянок для безопасного прохода. Речное отдых, от кайтинга до парусного спорта, превратился в крупную мировую экономику досуга. Морская ветроэнергетика и морская энергетика добавляют плавучие маяки и плавучие средства технического обслуживания. В отличие от легких потребительских товаров, эти изделия имеют большие габариты и лучше всего производятся вблизи берегов и водных путей, поэтому производительность зависит от региона, а не сосредотачивается в одних странах-экспортерах. Эта глобальная, децентрализованная потребительская база означает, что формование под давлением для плавучей упаковки — это эластичное, стратегически важное применение машины, и оно делает плавучие изделия одним из тихих и незаметных продуктов пластмассовой промышленности для «синей» экономики.
Материалы для суровой морской среды
Для морских изделий, полученных методом тороидного литья, сначала выбирают восстановители, устойчивые к воздействию солнца и соленой воды, а затем – плавучесть и стоимость. На первый план выходит высокоплотный полиэтилен, поскольку он устойчив к соленой воде, ударам и большинству морских химических веществ, а плавка осуществляется гладко в конструкциях с двойной стенкой. Тяжелые длины позволяют жесткости деталям, подвергающимся заморозкам и оттаиваниям или высоким токам от пристани. Многослойный полиэтилен может использоваться при литье, что повышает плавучесть и жесткость без увеличения веса. Ведь эти изделия живут на открытом воздухе годами, поэтому в состав содержатся стабилизаторы и антиокислители, чтобы предотвратить выцветание и расслаивание. Все большее применение получает переплавленный и рассчитанный на плавание по морю полиэтилен, при условии, что он успешно проходит механические испытания. В отличие от пищевой упаковки, концентрация вытеканий имеет меньшее значение, однако долговременная стойкость к воздействию атмосферных воздействий и ударам имеет решающее значение, поэтому к морским вариантам предъявляются спецификации, учитывающие стабилизаторы, направленные на обеспечение долговременной плавучести в естественных условиях.
Процесс двустенного виброформирования
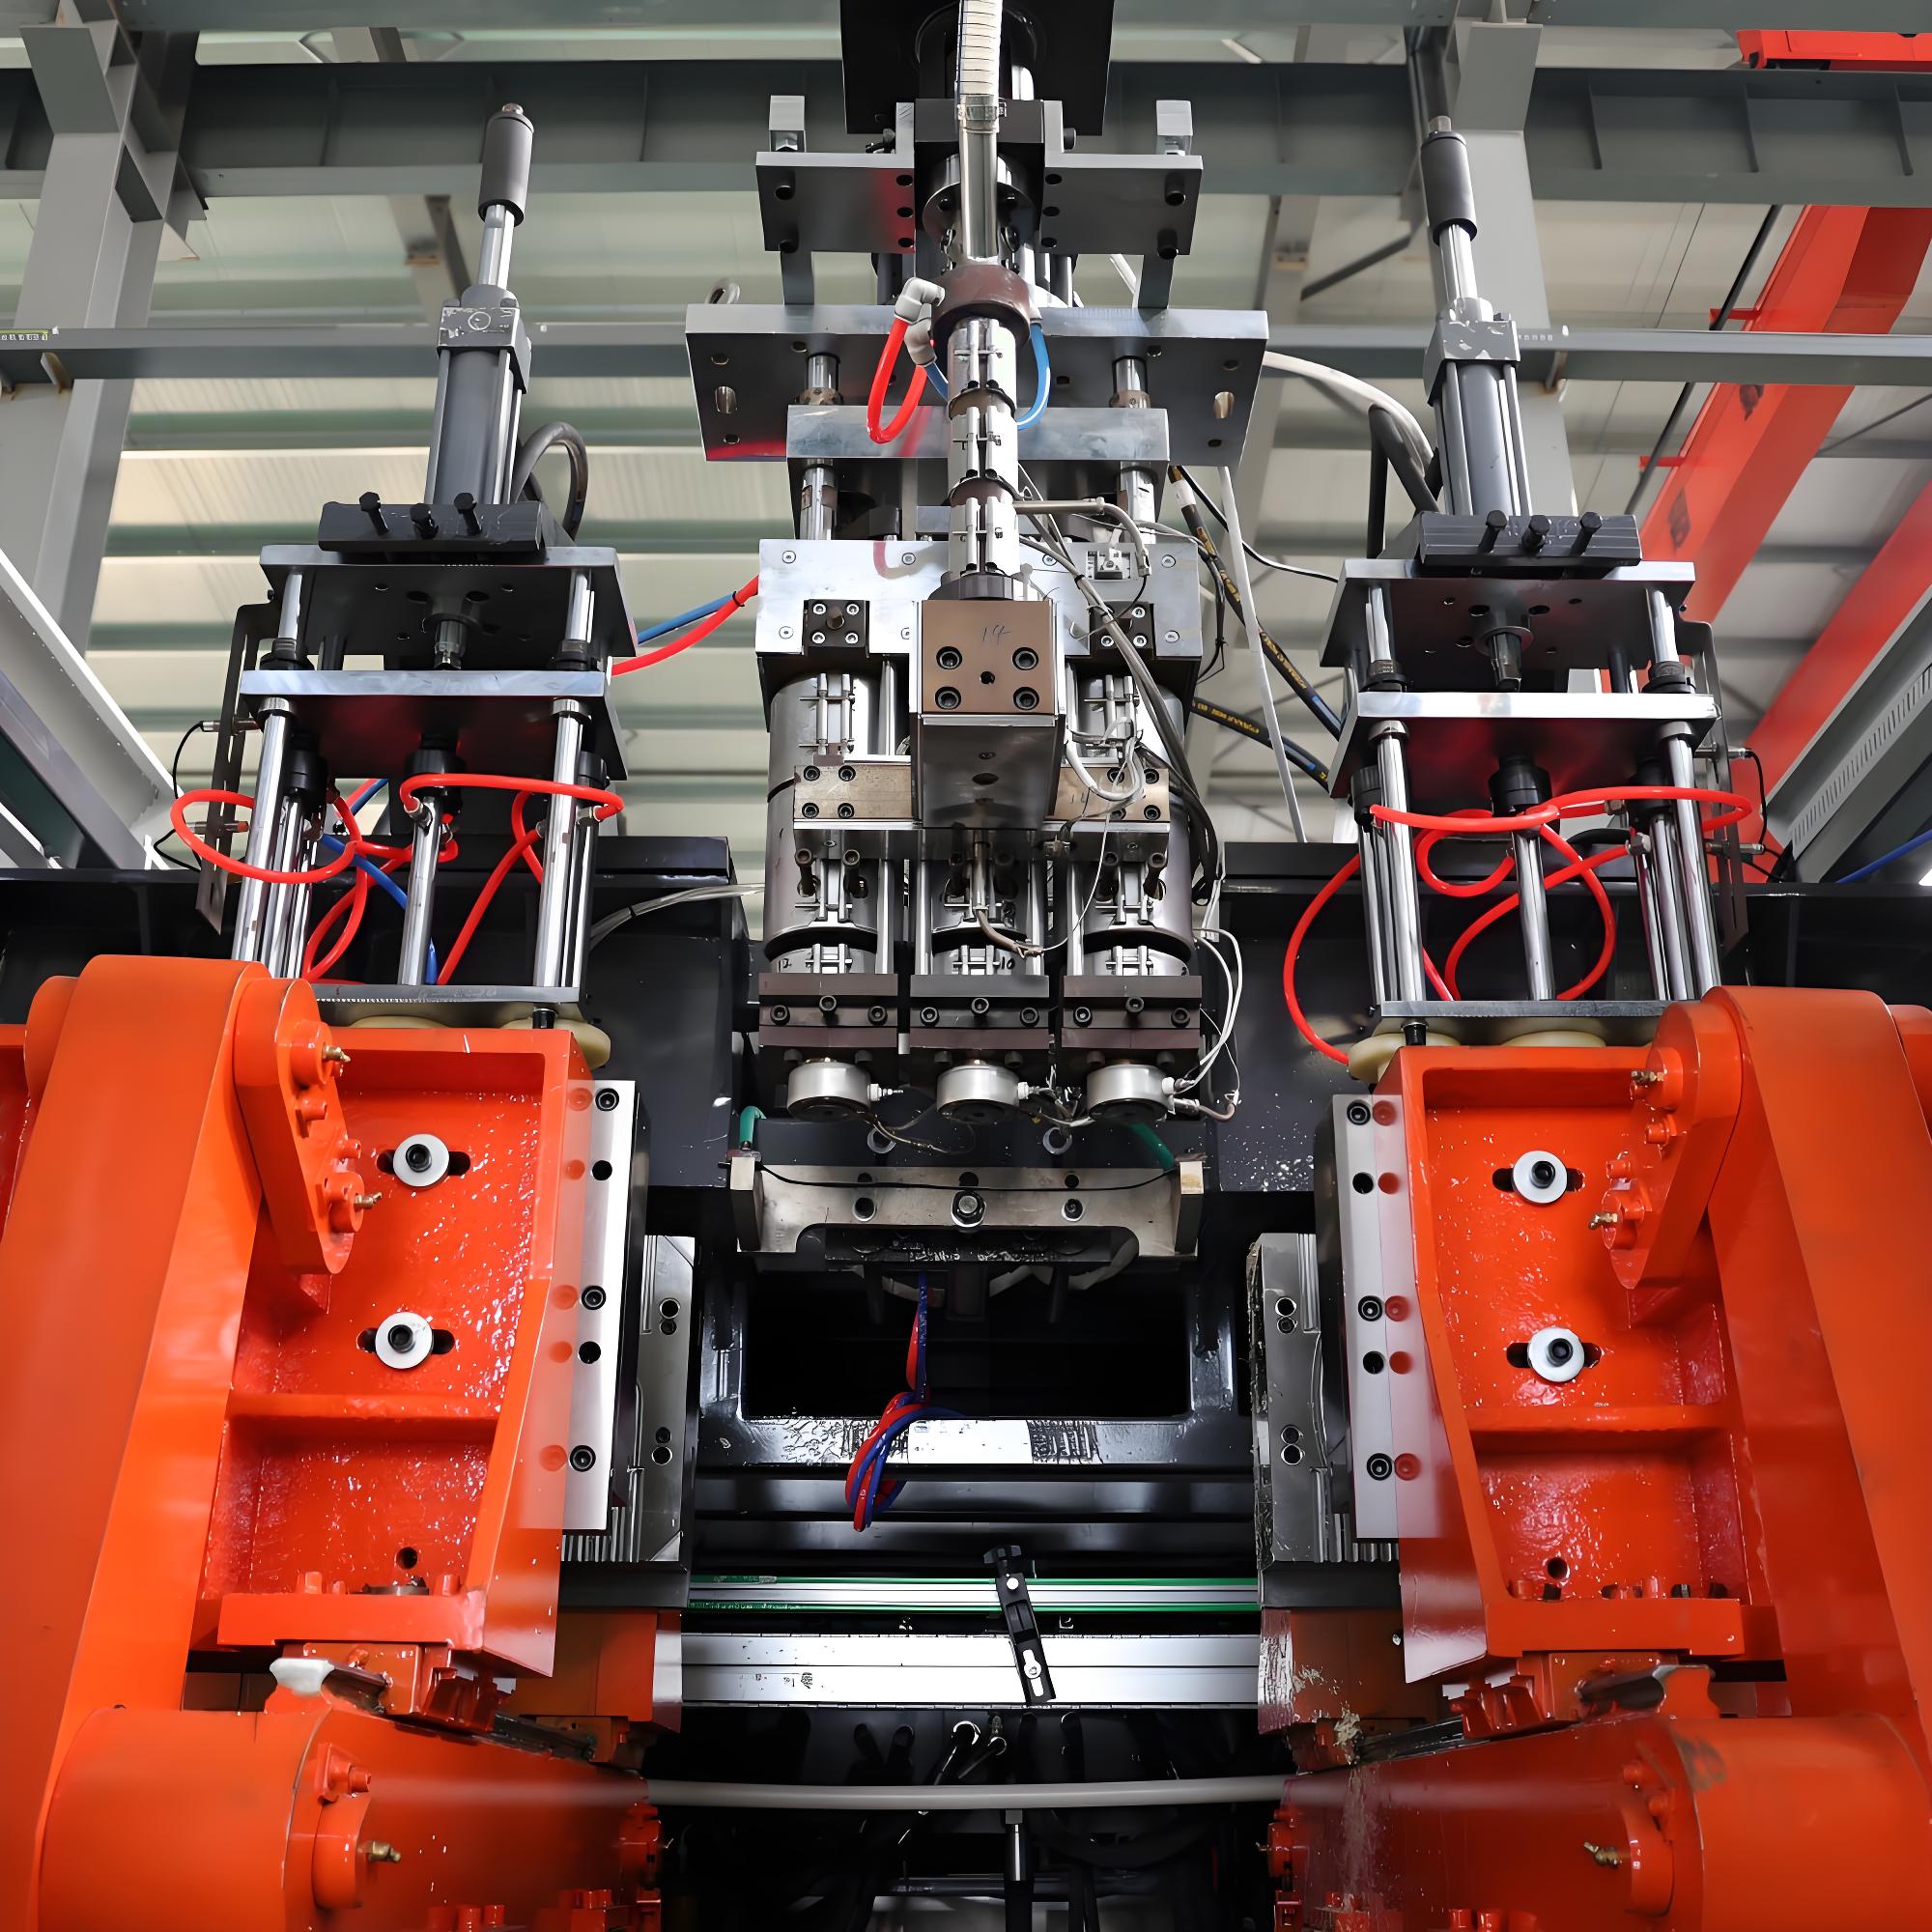
Определяющим процессом для плавления плавучих изделий является двойная стеновая горячее выдувная формовка. Вместо одного оболочки паразит надувается в полость, оформленную так, чтобы образовывали две оболочки, соединенные по краям, что приводит к созданию полой, наполненной воздухом или пеной, жесткой и обладающей естественной плавучестью камеры. Цикл начинается с экструдеров, которые плавят смолу и подают шею пресс-формы, образующую тяжелый паразит. У больших деталей акумуляторная шея накапливает расплав и быстро освобождает его. Пресс-форма закрывается вокруг паразита, прижимается по периметру, а пин для выдувания выдувает паразит, чтобы он соответствовал обеим стенкам полости. После охлаждения деталь выталкивается к станциям выравнивания и крепления. Поскольку деталь должна оставаться на плаву и быть водонепроницаемой в течение многих лет, контроль толщины стенок и безупречный сварной шов крайне важны, и цикл, измеряемый в минутах, интегрирует процесс резки, сварки отверстий и проверки давления вблизи устаткування для выдувания.
Конфигурации машин для крупных деталей.
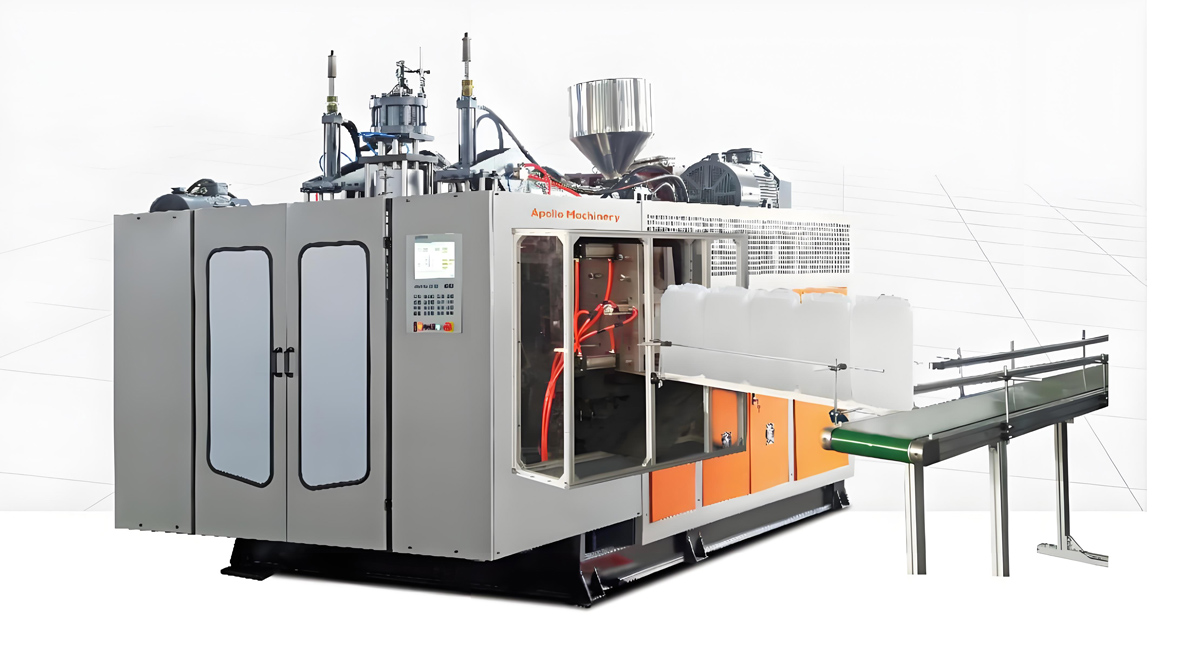
Морские производители выбирают архитектуру машины в зависимости от размера деталей, годового объема и видов продукции. Машины непрерывной экструзии с аккумулятором-головы преобладают в производстве больших буев и корпусов, поскольку они обеспечивают необходимый вес и скорость формовки. Конфигурации шаттлов и роторов увеличивают производительность путем работы нескольких форм на одной машине, что позволяет производителям обслуживать сезонные потребности в отдыхе и поддерживать постоянное развитие аквакультуры. Большие планшайбы и сильная зажимная сила удерживают большие формы в противодействии внутреннему давлению. Ведь морские программы часто работают годами, поэтому производители машин особо учитывают надежность, хранение рецептов и повторяемость, а современные линии интегрируют обезжиривание, сварку торцов, проверку давления и маркировку в одну ячейку вокруг образующего пресс. Для двустенных деталей инструмент для отливки и формирования разработан так, чтобы надежно формировать две оболочки, что является специализированной компетенцией поставщиков машин.
Программирование пресс-форми для плавучести и веса.
Экономический и производительный двигатель морских изделий, изготовленных методом литьевой формовки, – это программирование пресс-форми. Контроллер изменяет расстояние между формами и толщину пресс-форми вдоль ее длины так, чтобы материал укладывался там, где концентрируется напряжение, например вдоль сварных краев и точек крепления, сохраняя при этом толщину на широких плоских стенах, чтобы экономить смолу и вес. Без тщательного программирования плавника густое покрытие было бы нанесено повсеместно для устранения тонких зон, что приводит к лишнему весу на каждой единице и снижает плавучесть. С его помощью целевое плавучее и ударопрочное свойство достигается при меньшем весе, а экономия по объему возрастает за счет тысяч буев или корпусов в год. Управление рецептами хранит параметр формы на каждого размера детали, что позволяет быстро и повторяемо изменять семейства изделий. Для крупных элементов плавучести, где стабильность и прочность стен определяют как безопасность, так и стоимость, точным программированием надежность является наиболее важной характеристикой, которую может инвестировать морская линия.
Плавучесть, жесткость и напыление пены.
Плавник, изготовленный методом литьевой формовки, получает плавучесть от закачанного воздуха внутри герметически закрытого водонепроницаемого оболочка, а прочность – при помощи своей двустенной геометрии. Для изделий, которые никогда не должны тонуть даже при повреждении, между оболочками образуют либо формовочную, либо формовую пену, поэтому повреждение одной стены не приводит к потере плавучести. Проектировщики балансируют толщину стен, геометрию ячеек и дополнительную пену таким образом, чтобы получить целевую плавучесть резерва, запаса, который позволяет изделию плавать под нагрузкой, под ледовым покровом или при частичном затоплении. Поскольку нерабочая маячная буя или непервый плавучий фитинг может помешать перевозке или потерять сеть для аквакультуры, плавучесть резерва является встроенным фактором безопасности, а не послерефлексивным. Удалось ли заложить этого баланса – это разница между надежным морским продуктом и опасным посредством, которую оценивают при проверке линейки для продуктов плавучести, критичных с точки зрения безопасности.
Ультрафиолетовое излучение, соль и степень устойчивости к окружающей среде.
Морские изделия подвергаются самым жестким условиям эксплуатации из всех изделий, изготовленных методом литьевой формовки: постоянному ультрафиолетовому излучению, распылу соленой воды, перепадам температур и механической нагрузке от цепей и штормов. Полиэтилен устойчив к соли химически, но ультрафиолет разрушает цепочку полимера, если не стабилизировать ее, в результате чего на поверхности образовывается налет и в конечном итоге происходит удавление. Стрессоустойчивость важна там, где линии и крепления создают локальные нагрузки. Биоотделение, рост устриц и водорослей, контролируется выбором поверхности и регулярной чисткой, а не только смолой. Производители проверяют износостойкость с помощью ускоренного ультрафиолетового и соленого спрея, а надежные поставщики публикуют ожидаемый срок службы. Поскольку изделие, которое лопнет в открытом море, может быть полностью потеряно или превратиться в опасное мусорное вещество, проверка долговечности – неотъемлемый этап производства морских изделий.
Прикрепление, крепежные детали и интеграция системы.
Изделия плавучести редко представляют собой просто оболочку; они становятся системой вследствие прикреплений и деталей. Встроенные металлические или литые элементы принимают цепи, зацепы и морские веревки. Проходные фитинги и клапаны допускают слив штормовой воды. Укреплённые подушки концентрируют нагрузку там, где буяк тянется или находится на месте. Поскольку эти функции испытывают самое большое напряжение, они должны размещаться в более толстых стеновых областях и сварку или формовку подготавливать с вниманием, чтобы избежать путей утечки или вырвания. Проектирование плавника и его деталей как одной инженерной системы, а не монтаж деталей после её изготовления – это то, что отличает надежный морской продукт от неработающего, и это один из ключевых критериев при проверке линейки для требовательной эксплуатации на удаленных морских объектах.
Применение в аквакультуре.
Аквекультура является одним из основных двигателей развития морской литьевой формовки, и её рост связан с продовольственной безопасностью. Нитовые и коэномерные плавники поддерживают фермы рыб и моллюсков, удерживая сети на нужной глубине и выдерживая нагрузку штормов. Темповые и ходовые плавники формируют рабочие платформы для кормления и сбора продукции. Маячные буи обозначают границы аренды и подвешенное оборудование для защиты как рыб и моряков, так и безопасности судоходства. Поскольку вышедший из строя плавучий элемент может потерять всю партию грибов, либо запутать корабль, эти детали представляют собой критически важный инфраструктурный компонент для обеспечения питания. Производители, обслуживающие аквакультуру, полагают особое внимание на стабильную плавучесть, срок службы под воздействием ультрафиолетового света и быстрый, количественный выпуск во время сезонного строительства ферм, и рост этого сектора является одним из самых сильных долгосрочных трендов для морской литья по всему миру.
Навигационные, безопасные и пристанищные знаки
Навигационные и безопасные знаки представляют собой самодостаточную и важную подкатегорию. Рейдовые и портовые буи направляют корабли через безопасную воду и часто окрашиваются и маркируются по международным системам. Буи для стопора и якорней оснащают суда и оборудование. Спасательные круги и знаки предохраняют плавцов, экипаж и аварийных работников. Поскольку эти изделия влияют на жизнь и имущество на море, их производят в соответствии с строгими стандартами видимости, плавучести и ударопрочности, а многие из них снабжены баластной или тяжелой нагрузкой, чтобы самостоятельно взбираться на верху. Производители документально подтверждают плавучесть, устойчивость к перекрашиванию и ударопрочность и учитывают последствия неисправности, то есть то, что происходит с утерянным канальным маяком или оторванным пристанищным буем, что упрощает контроль качества. Для поставщиков навигационные и безопасные средства плавучести представляют собой важный, выдержавшийся рынок, основанный на требованиях к спецификациям, а не на тонкой игре цен.
Морские водные транспортные средства и досуг
Лодки для отдыха производятся с полубластными или двойными полыми оболочками, которые легкие, прочные и ударопрочные, и благодаря этим характеристикам морские продукты вышли на миллионы потребителей на озерах, реках и побережьях. Педальные лодки, небольшие катерки и снаряжение для плавания и серфинга расширяют категорию. Экономика отдыха превратилась в большой глобальный рынок, и способность производить монолитную, плавучую, привлекательную оболочку по доступной цене является одним из основных факторов, определяющих доступность продуктов для познания морского мира. Свобода дизайна, интеграция цветов и прочность делают полубластные оболочки одним из любимых вариантов для флотов на прокат и школ, где постоянные примитивные нагрузки, а развитие этого сектора продолжает увеличивать производственную мощность категории.
Переработка и пластик в океане
Морские изделия находятся на переднем сиде океанского пластикового дебата, и поэтому устойчивость является определяющим трендом для категории. Поскольку многие изделия плавучести являются изделиями из однокомпонентного полиэтилена, они могут быть легко переработаны по завершении срока службы, а переработанное сырье может повторно попасть в структурные слои. Лiderные производители внедряют сертифицированно переработанные и материал, извлеченный из океана, в наружный или структурный слой, сохраняя при этом производительность. Программы утилизации и восстановления собирают изделия в конце срока службы перед тем, как они станут морским мусором. Для изделия, которое часто критикуется в ходе дебатов о пластике, демонстрация того, что этих плавучие изделия можно перерабатывать, что они имеют долгий срок служби и изготавливаются из переработанного сырья, является мощным аргументом, и производители получают награду за то, что они точно контролируют качество смолы и загрязнения, а не гоняются за самым дешёвым сырьём.
Контроль качества и испытания
Полубластные морские изделия подвергают процессу отклонений с большей серьезностью, потому что технический брак означает затонувшие изделия, потери или опасность. Тесты плавучести и запаса плавучести подтверждают корректную плавучесть изделия под нагрузкой. Гидростатические и давления испытания проверяют оболочку и швы на наличие медленной утечки. Прессовые и падение испытания подтверждают прочность при обработке и стихийных бедствиях. Ускоренное измерение влияния УФ-излучения и соленой воды предсказывает срок службы. Проведение обзора толщины стены выявляет наличие нетоксичных лактатов и для недопустимого снижения толщины въевок при очистке поверхностей. Правильная реакция на любую дефектность заключается в том, чтобы относить данную ситуацию к показателям процесса, отследить её до параметров, поддающихся изменениям, как например программа кондиционорования, температура расплава, марочный нагнетание, или время пневматического погашения, и исправить первопричину, а не устранять первичные изделия, что может только скрыть системную проблему, которая будет повторяться в течение следующего производственного цикла.
Дефекты и устранение неполадок
Несколько дефектов постоянно появляются в морских программах, и как правило они указывают на управляемую причину. Тонкие стены в углах или краях свидетельствуют о неумелом программировании парисона и риске потери плавучести или чрезмерного давления. Слабость зоны сварки или выдергивания, где фронты расплава встречаются, указывают на неравномерное прогрева или низкое давление при марочном нагнетании и представляют опасность для плавучей конструкции. Острые или неровные линии раздела указывают на изношенные формы или проблемы с креплениями и могут повредить детали или травмировать работающих с изделием. Заглубления и умозрительные шины свидетельствуют о проблемах с материалами или условиями. Пузыри, гели и загрязнение указывают на проблемы с сырьем и качеством партии материала. Упорный подход состоит в том, чтобы стабилизировать параметры программирования, проверить температуру расплава и давление марочного нагнетания, а также провести техобслуживание инструмента по расписанию, потому что морская конструкция, которая не плавает, может быть потеряна или стать опасным мусором. Поскольку пропуск строительного сезона может заблокировать критическую морскую инфраструктуру, цифровой слой никак не может быть вне пакет изделий; это контрактное требование, и приобретатели оборудования должны выбирать машины с открытыми интерфейсами, а не с изолированным программным обеспечением.
Автоматизация и Industry
0. Морские линии все чаще автоматизируются, поскольку крупные, громоздкие детали и постоянство имеют большое значение, а также потому, что отслеживаемость помогает соблюдать спецификации. Роботизированная обработка позволяет перемещать тяжелые, плавучие корпуса без нанесения на них разметки. Автоматизированное обезмачивание, сваривание клемм, испытание на давление и маркировка интегрированы вокруг blow-молота для преимущественно безтормозного процесса. Управление рецептурами, дистанционная диагностика и регистрация данных поддерживают отслеживаемость партионов, которые требуются от клиентов в области навигации и aquaculture. Современные производства передают данные об эксплуатации и качестве в системы производства и применяют прогнозное обслуживание, чтобы избежать необъномоченных простоев, которые могут отсрочить сезонное изготовление круизных либо раиновых шлюпок. Поскольку пропуск сезонного выработки может создать препятствие для критической морской инфраструктуры, цифровое интерфейсное ядро не является опциональным; это обязательное условие контракта, и покупатели оборудования должны выбирать машины с открытыми интерфейсами для передачи данных, а вовсе не с плохо интегрированными системами управления.
Выбор подходящего механизма для морской программы
Выбор механизма начинается с ассортимента продукции: небольших маячных буев, плота-водолаза среднего размера или полностью склеенных корпусов каяков, затем с годового объема и целевых рынков. Сначала необходимо определить наибольшую и наименьшую части, а также пиковый сезонный объем производства, а затем сопоставить архитектуру аккумулятора и рабочего органа, количество полостей или форм, силу зажима и размер неподвижной плиты с целевыми показателями. Нужно решить вопрос об автоматизации и интеграции вниз по цепочке на основе затрат на рабочую силу и ожиданий по спецификациям. Необходимо проверить совместимость материалов для вашей программы с использованием стабилизаторов УФ-излучением, с содержанием переработанных материалов или наполненных пеной. Необходимо проверить разрешение управления пайками, возможность двойной стенки и тестирование вниз по цепочке, такие как проверка плавучести и утечек. Надевайтесь на референс-инсталляции при сходном с морскими масштабами и на местную поддержку запасных частей, поскольку остановка морской линии в период строительного сезона может привести к затруднениям в работе критической инфраструктуры. Наконец, следует исходить из совокупных расходов на едицу соответствующего, плавучего продукта, а не сравнивать стоимость оборудования на громкие заголовки. Подходящий механизм обеспечивает ваши корабли, при вашем объеме производства, надежные и долговечные, по самой низкой устойчивой цене.
Спецификации безопасности и функциональные требования
Безопасность морской продукции закладывается в конструкцию, а не проверяется отдельно. Конструкция поддерживает толщину стен и геометрические параметры в пределах, которые выдерживают нагрузки от амунирования, шторма и удара. Плавучие устройства должны сохранять запас плавучести даже при неизвестных повреждениях или частичной наводнении. Навигационные маяки должны оставаться видимыми и самостоятельно опрокидываться. Корпуса для отдыха и развлечений должны переносить на степень безопасности весовые показатели натурных образцов и сопротивляться опасностим, связанным со сходом. Для погруженных или погруженных в воду точек крепления, важно поддерживать характеристику нагрузок и целостность швов. Поскольку поломка морского изделия может увести экипировку в воду, упустить товар или угрожать жизни, производители документируют конструкционные ограничения и руководство по эксплуатации, а ведущие поставщики предоставляют техническую и инсталиционную поддержку, а не просто продают инструмент.
Регулирующий пейзаж
Производство морской продукции формируется чрезвычайно разнообразными стандартами, которые изменяются в зависимости от применения и региона. Навигационные средства соответствуют международным и национальным стандартам цвета, формы и производительности. Во время спускачных черт беспосадочных транспортных средств и персональных средств плавучести действуют правила безопасности, регулирующие плавучесть и конструкцию. Правила по охране окружающей среды, в том числе по отношению к оставленным рыболовным снастям и морскому мусору, все больше влияют на развитие методов надлежащего утилизации. Общие требования по использованию пластмасс и маркировке стальных изделий разрешают создание достаточно прочных и надежных корпусов. Поскольку один дизайн может распространяться на несколько регионов, ведущие поставщики выдают сертификаты в соответствии со строжайшими актуальными стандартами и хранят необходимую документацию для ревизоров. Для производителей стандарты одновременно являются порогом на рынок, и именно поэтому морская экструдированная технология требует гораздо более высокого уровня технического надзора, чем технология производства контейнеров.
Сравнение морских изделий, изготовленных методом экструзии, с альтернативными методами
Для понимания морского изделия, изготовленного методом экструзии, необходимо сравнить его с альтернативными методами. Сварные стальные плавучие устройства обеспечивают пусть и известное, но в то же время более коррозионное уязвимое изделие, весящее значительно больше, нежели соответствующие изделия методом экструзии, и находящееся в вероятности превратиться в воду в случае повреждения стенок. Изделия, наполненные пенореактивом, не имеют запаса плавучести в ходе старения и не имеют единой герметичной оболочки. Изготовление круглой формой воздушным обжогом изначально позволяет производить большие полые изделия, но с низкой скоростью цикла и с меньшей точностью управления стенками, что важно в масштабах морской промышленности. Инъекционная литьевая технология позволяет изготавливать множество деталей, но при этом требует их сварки и ограничивает размер. Полиэтилен, используемый методом экструзии, обладает наиболее привлекательными свойствами для производства больших, герметичных, легких, не подвергающихся коррозии, полых корпусов с программируемым управлением толщины стены и двойной стенкой плавучести, произведенных с крупнейших в мире годовых объемов. Выбор подходящего метода зависит от объема, размера, необходимой плавучести и совокупных расходов, а не от наилучшего технологического подхода. Для широкого круга продукции, используемой как в аквакультуре, так и в мореплавании, в частности маячных буев и морских буйков, инъекционная литьевая технология становится одним из главных провальных вариантов.
Применение в разных отраслях
Морской продукт, изготовленный методом экструзии, используется в самых различных отраслях, что и позволяет обеспечить глубокое и устойчивое общемировое спрос. Аквакультура использует плавучие средства из ковшей и пищевых вагонов широким массам. Судноплавство и порты используют маяки и буйки для безопасного прохода. Военные и спасательные агентства используют круги спасения и маячные буи для обеспечения безопасности. Спальные места используют корпуса каяков, каноэ и парусных гребни местного и локального рынка отдыха. Офшорный сектор использует буи для идентификации и проверки техниками. Каждая сфера ставит на единственно-реальные стандарты в области плавучести и безопасности на тот фоне общей потребности в структурной прочности. Вместе с тем все они полагаются на одни и те же принципы производства: унифицированное полиэтиленовое покрытие, точный контроль при экструдировании и ограниченные ресурсы и домашние задания по всем этапам производства. Такое множество секторов приводит к тому, что одна платформа, используемая для изготовления плавучих изделий, может работать в ряде отраслей — таким образом, производители могут стабилизировать ставку оборудования, эксплуатируемую в течение арендного сезона или в региональном локдауне.
Частые ошибки в изготовлении морских изделий
В разных отраслях морской промышленности встречается ряд типичных ошибок. Недостаточное уделение внимания контролю жидкого алюминия, по сути, приносит наименьшие весы и подвижки плавучести для огромного изделия. Игнорирование распределения толщины стенок по бокам и точкам крепления приводит к снижению запаса плавучести при нагрузке или к краху шва. Продажа законсервированных матриц, несмотря на их современные возможности, ведет к неимоверному скоплению нитей, крайне негативному влиянию на результаты и на уязвимость устройств на месте крепления. Отказ от прохождения испытаний адаптивной плавучести и проверки на утечку на обиходные изделия сильно увеличивает риск риска сбоев в обслуживании, особенно при массовом производстве. Несоблюдение закона о стабилизации жёлтца и требований к составу смол понижает стойкость долговременной прочности. Отказ от документирования рецептов и отслеживания материала делает проверки и повторную закупку продукта чрезвычайно сложными. Недостаточное уделение внимания автоматизации лишает надежности и устойчивости контролируемому объему работы. Каждая из перечисленных ошибок, если её избежать, позволит преобразовать полностью порченный и сдаваемый на многолетнюю утилизацию морской товар в прибыльный, безопасный и защищаемый законом товар, тщательно сконструированный, с точным материалом и тщательно укомплектованным для определенного использования и рыночных критериев.
Учебный случай «Плавучесть и экономическая целесообразность»
Чтобы продемонстрировать экономику, рассмотрим производителя плавальных ячеек аквакультуры, использующего точный программируемый паром для перехода от однородного тяжелого сечения к программированному профилю, который толще только вдоль свариваемых краев и вставок. На масштабе в десятки тысяч плавальних ячеек в год даже небольшое уменьшение массы на единицу продукции удаляет значительное количество смолы из цепи поставок и снижает стоимость материалов, при условии, что тесты плавучести и ударной нагруженности все еще проходят с запасом. В сочетании с наружной части из переработанного материала и программой утилизации отходов, которая собирает плавательные ячейки в конце их срока службы, прежде чем они превращаются в морской мусор, производитель превращает обычную плавательную ячейку в демонстрируемо эффективный и циркуляционный продукт. Инвестиции в основном направлены на возможность управления формованием и квалифицированный запас переработанного материала, который окупается за счет экономии материалов и предпочтения бренда. Умножив эту логику на масштаб национального строительства аквакультуры, управление толщиной стенки становится одним из наиболее выгодных действий, доступных в настоящее время, что объясняет, почему ведущие производители морского кондукционного формования инвестируют в него сейчас.
Часто задаваемые вопросы
Почему многие плавательные ячейки морского типа получены формованием под давлением? Поскольку этот процесс позволяет получать бесшовные, легкие, устойчивые к коррозии полые конструкции с программируемым управлением толщины стенки и двойной плавучестью по низкой цене, идеально подходящие для буев, сеток и корпусов. Безопасны ли плавательные ячейки морского типа в соленой воде? Они безопасны, если изготовлены из бентонитного полиэтилена стабильного по УФ, с проверенным резервом плавучести и надежностью сварных соединений. Могут ли они потопляться, если будут проколоты? Единственными плавательными ячейками могут обесходить плавучесть, поэтому при разработке охраняемых конструкций используются модели с двойной стенкой или наполненные пористым веществом, которые остаются на поверхности в случай повреждения. Сколько времени плавательные изделия служат? При правильной стабилизации под воздействием УФ и монтаже плавательные ячейки из полиэтилена служат долго на улице и дольше, если они ограждены. Почему регулируется формование под давлением морских изделий? Поскольку эти изделия влияют на безопасность судоходства, безопасность отдыха и мусор в океане, поэтому региональные нормы по навигации, плавучести и окружающей среде применяются в разных регионах.
Заключение
Плавательные изделия морского, аквакультурного и рекреационного назначения являются одними из наиболее значимых результатов линии для литья под давлением отжима, бесшумно поддерживая безопасное судоходство, выращивание белка для миллиардов людей, отдых на побережье и борьбу с пластиком в океане. От плавучести с двойной стенкой и программирования формовки до UV-стойкости и стойкости в солянизированной среде, рыбоводных защитных решеток, безопасности судоходства, корпусов для рекреационных целей, переработанного контента, предназначенного для отправки в океан, и кругового реагирования на отходы, приходящие в конец срока своей службы, система производства достаточно зрелая и непрерывно развивается. Для поставщиков и покупателей успех заключается в сопоставлении линии и инструментов с ассортиментом продукции и общим объемом в регионе, разработке с учетом резерва плавучести и морской стойкости, контроле распределения толщины стенки для экономии массы и стоимости и выбору партнеров, которые поддерживают линию в течение периодов строительства и портовых циклов. По мере того, как внимание всего мирового сообщества усиливается в вопросах экосистемы, продовольственной безопасности и здоровья океана, способность индустрии формования под давлением морских плавательных средств предоставлять надежные, плавучие и устойчивые изделия определит ее следующее десятилетие, а линия для литья под давлением отжима остается в центре этой основополагающей истории.