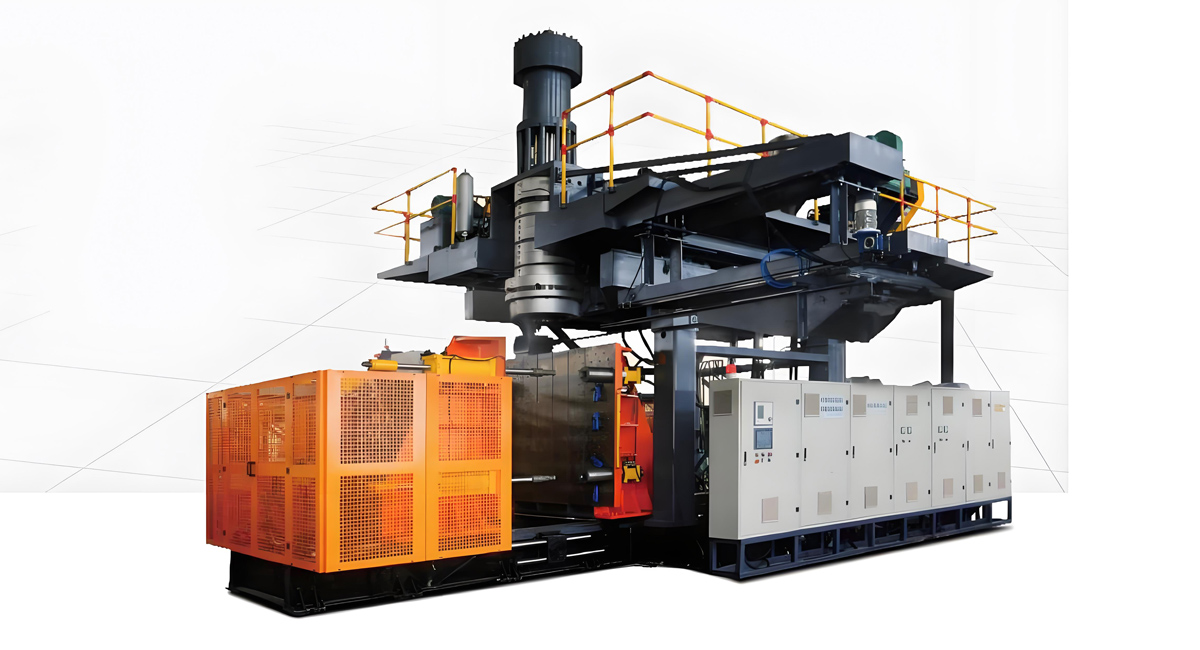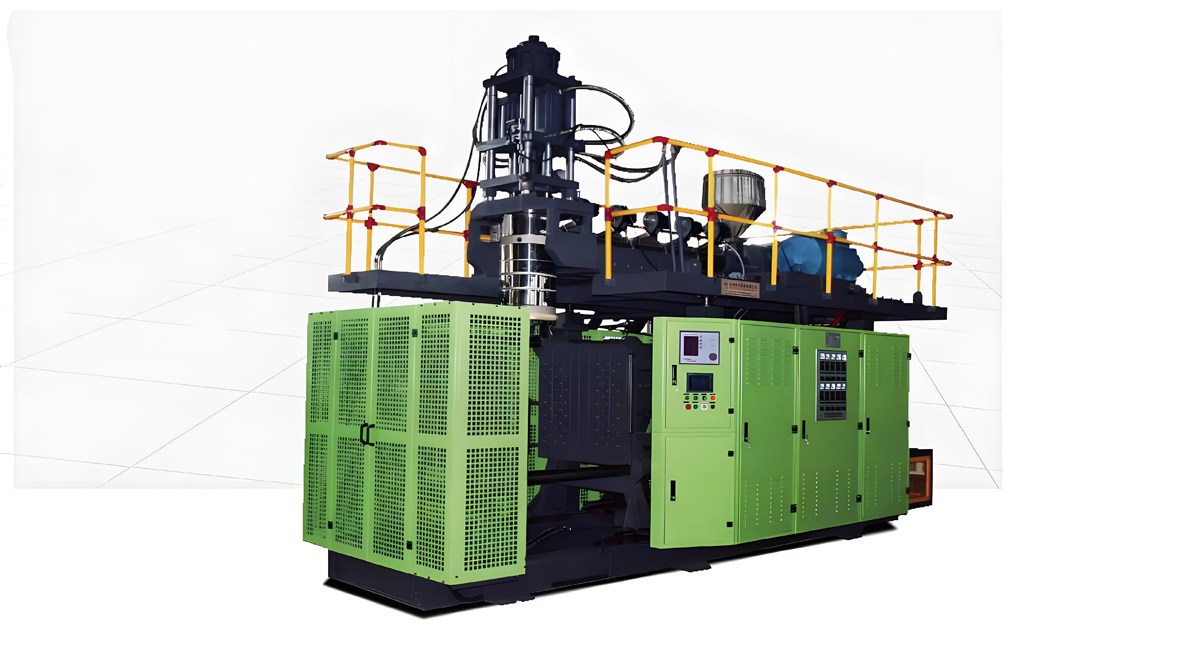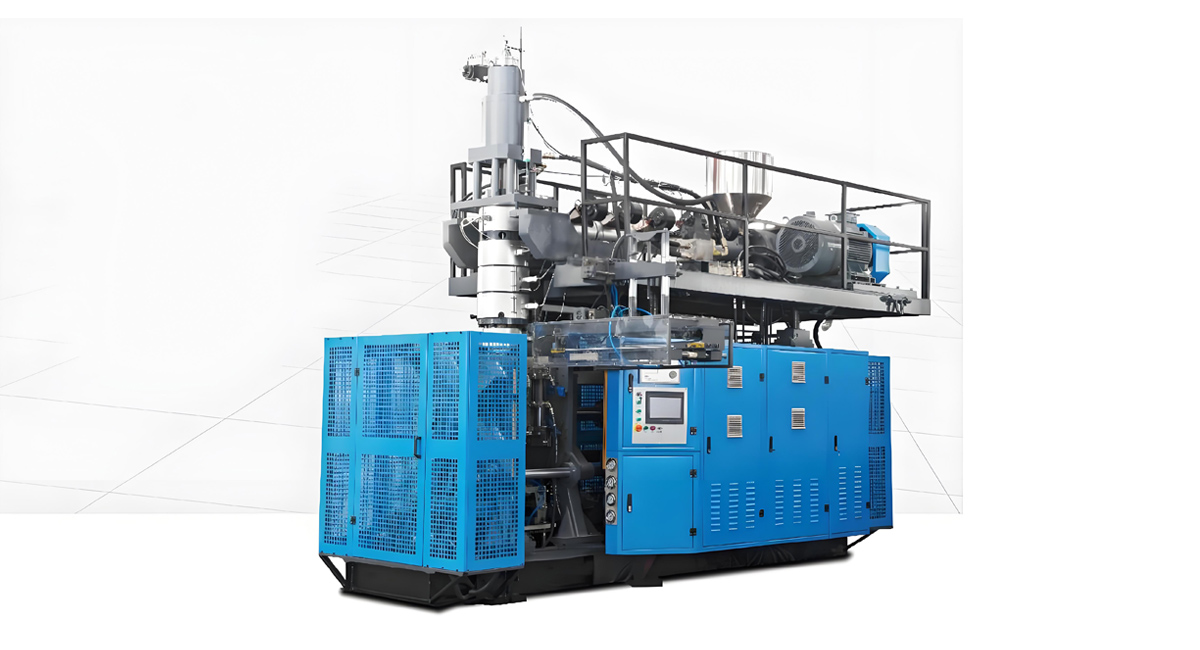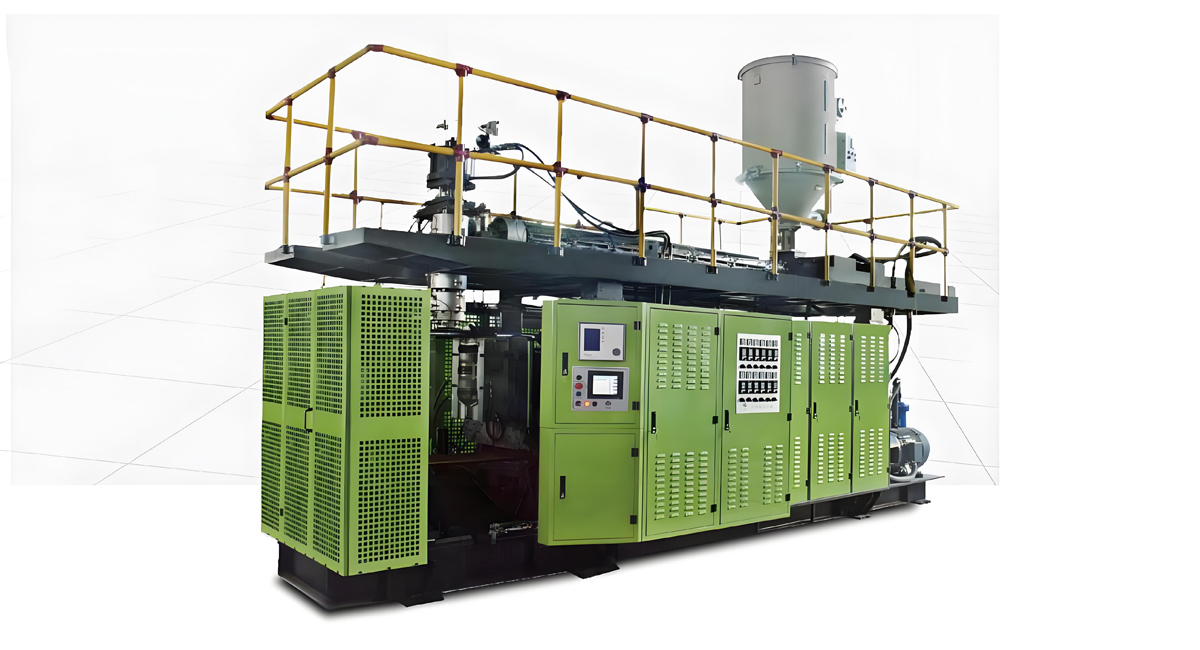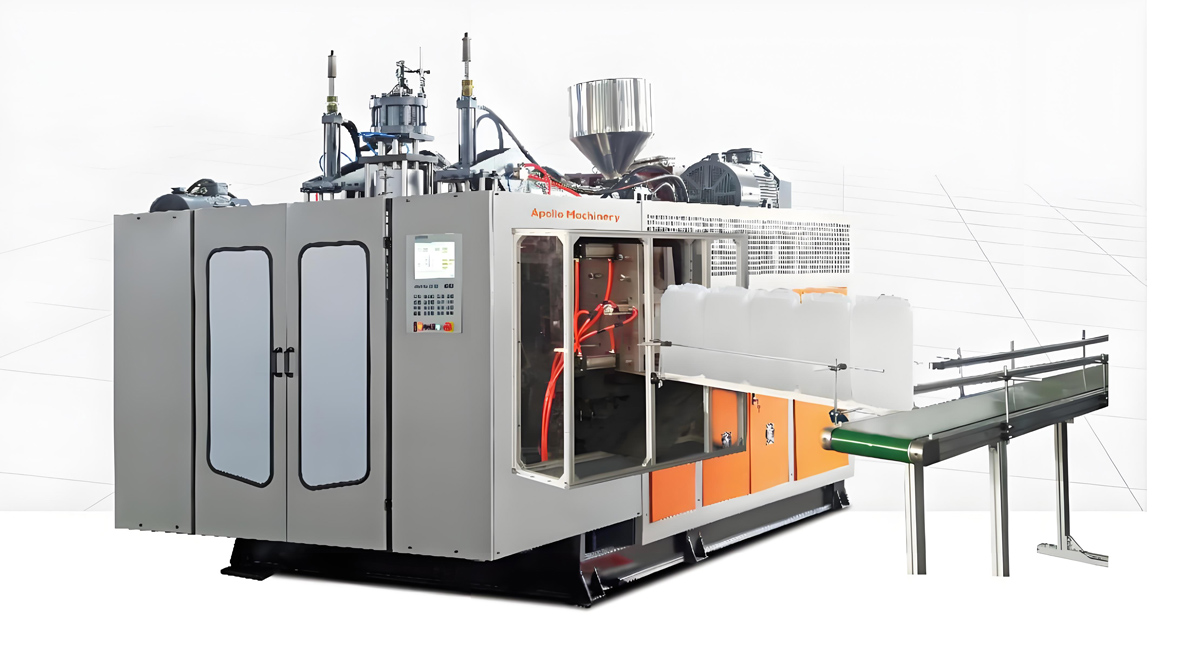
Ponte-se em um porto de trabalho, visite uma fazenda de peixes offshore ou pague em um lago costeiro e verá uma classe de produto plástico sem o qual a economia azul não pode prescindir: as peças de afundamento e estruturais moldadas por sopro. Contra-ilhas, cestas de aquacultura, marcadores de amarração, cordas de vida e as carenagens de caiaques e de pranchas de stand-up são produzidas em larga escala por moldagem por sopro a partir de polietileno de grau marítimo. Esta é uma das aplicações mais robustas e globalmente importantes da máquina de moldagem por sopro, e situa-se no centro de temas que afetam a todos: a economia azul, a alimentação em aquacultura, a navegação segura, a recreação costeira e a luta contra o plástico oceânico. Este artigo oferece uma análise de aplicação global da produção de produtos de afundamento marítimo, aquacultura e recreação em máquinas de moldagem por sopro, contemplando os materiais, o processo de baguação em dupla parede, as configurações da máquina, a durabilidade na sal e no sol, o controlo de qualidade, a sustentabilidade, a automatização e as tendências que reconfiguram os plásticos marítimos. Para os fabricantes de produtos marítimos, os fornecedores de aquacultura e os compradores de equipamentos, compreender este sistema de produção é a chave para produtos confiáveis, afundáveis e responsáveis em água.
O que são os produtos de flutuação marinha, aquacultura e recreativa
Um produto de flutuação marítimo ou recreativo é qualquer item plástico hialino, formado por moldagem por injeção a frio ou por extrusão com moldagem por sopro congelado (BEM), cuja função é flutuar, marcar ou fornecer uma hélice estrutural flutuante em ou próximo à água. A categoria é muito mais ampla que um único balão. Marcações de navegação e canais orientam os navios com segurança pelos portos e rios. Balões de amarração e âncora mantêm os cabos e correntes fixos. Balões de gamela para aquacultura e balões alimentadores sustentam fazendas de peixes e crustáceos que alimentam centenas de milhões de pessoas. Anéis de vida e dispositivos de flutuação pessoal protegem os nadadores e a tripulação. Habilidades de casco para caiaques, canoas e pranchas de stand-up lidam com os nadadores em lagos, rios e linhas costeiras. Balões de mola e pontões elevam os guias acima da maré. O que os une é uma geometria hialina perfeita, estanque, isenta de corrosão que deve permanecer flutuando durante anos de exposição ao sol, sal, impacto e tempestade, o que explica por que a moldagem por extrusão com moldagem por sopro congelado é preferida à aço, espuma ou moldagem por rotação, nas volumens e controle da parede que a água demanda.
Por que a fundição por extrusão para a flotação
Entre as técnicas de formação, a moldagem por estiramento e sopro é da natureza única para peças cônicas sem costuras de grande tamanho. As bóias feitas de aço correm o risco de corroer na água salgada, são pesadas e afundam se forradas. As peças enchidas com espuma perdem capacidade de buoiar ao envelhecer e não podem ser protegidas contra a penetração de água como uma única carcaça. A moldagem rotacional permite a fabricação de peças cônicas grandes, mas com tempos de ciclo mais lentos e contol mais impreciso dos rasgos da parede, o que é importante quando o peso, o custo e a consistência são decisivos para milhares de unidades. A moldagem por injeção não pode formar uma carcaça de polietileno cônica sem costura sem a soldagem de vários segmentos. A moldagem por estiramento e sopro, ao extruir um parison e inflá-lo dentro de uma cavidade de parede dupla, frequentemente enfiada no gelo, produz uma carcaça simples de polietileno sem costuras, com distribuição programável dos rasgos da parede e excelente relação de capacidade de flutuação em relação ao peso. Ela também suporta uma escala de pequena bóia de sinalização a casco de caiaque completo na mesma família de máquinas. Para os volumes e a segmentação de preços de mercados náuticos e de lazer em todo o mundo, a combinação de ausência de costuras, resistência a corrosão e o controlo de rasgos da parede faz com que a moldagem por estiramento e sopro seja a tecnologia padrão.
A escala global de demanda por produtos marítimos, os produtos de flutuação marinha, aquacultura e recreativa são necessários em todas as costas e vias navegáveis, e a demanda é estrutural e crescenta. A aquacultura é agora uma grande fonte de proteína humana, aliviando a pressão sobre as pesca selvagens, e cada instalação necessita de gaiolas, flutuadores e bóias por milhares. O transporte marítimo depende de auxílios de navegação e infraestrutura de amarração para uma passagem segura. A recreação costeira, desde o canoeismo até o surf, cresceu em uma grande economia global de lazer. A energia eólica offshore e a energia marítima adicionam flutuadores de marcação e manutenção. Ao contrário de bens de consumo comuns, estes produtos são volumosos e melhor produzidos próximo das costas e vias navegáveis, o que significa que a capacidade é regional em vez de concentrada em um único exportador. Esta demanda global e descentralizada significa que o moldado por sopro marítimo é uma aplicação resiliente e estrategicamente importante da máquina, e que os produtos de flutuação são uma das produções mais escondidas e essenciais do setor plástico para a economia azul.
Produtos para flutuação marinha, aquacultura e recreativa são necessários em todas as costas e vias navegáveis no interior, e a demanda é estrutural e cresce. A aquacultura é hoje uma grande fonte de proteína humana, aliviando a pressão sobre as pescarias selvagens, e cada farmácia requer cativeiros, flutuadores e bóias por milhares. O transporte global depende de auxílios de navegação e infraestrutura de amarração para uma passagem segura. A recreação costeira, desde caiaque até paddle boarding, tornou-se uma grande economia de lazer global. As energias eólicas offshore e marítimas adicionam flutuadores de marcação e manutenção. À diferença dos bens de consumo leve, esses produtos são volumosos e são melhor produzidos próximas às costas e vias navegáveis, o que indica que a capacidade é regional e não concentrada num único exportador. Esta demanda global e descentralizada faz da moldagem por sopro marinho uma aplicação estratégica importante da máquina, e torna os produtos de flutuação um dos produtos mais silenciosamente essenciais do setor plástico para a economia azul.
Materiais para um ambiente marinho duro
As regra geral, as resinas utilizadas nos produtos náuticos expostos ao impacto e às intempéries são escolhidas em primeiro lugar pela sua resistência ao sol e ao sal, para além da resistência à flutuação e do custo. O polietileno de alta densidade (HDPE) é a variável principal porque resiste ao sal, a impactos e a maioria dos produtos químicos marinhos; contribuindo, assim, para a sua aplicação na produção de estruturas com paredes duplas. Os tipos de polietileno de média densidade e interligado adicionam resistência às peças expostas ao aparecimento e desaparecimento de gelo ou a pesos de ancoragem elevados. As camadas de polietileno espumado podem ser moldadas para adicionar flutuação e rigidez, sem ter que acrescentar peso adicional. Como estes produtos vivem no exterior durante anos, são adicionados estabilizadores UV e antioxidantes para impedir a formação de cal e embebedamento. Cada vez mais, o polietileno reciclado e enviado para o mar é utilizado na fabricação de matérias-primas para estruturas ou na composição das camadas exteriores, desde que passe nos mesmos controles de rugosidade e dosagem. À semelhança dos reciclados para embalagens alimentares, esta variável pode funcionar como desvantagem, mas, todavia, a resistência à intempérie e à pressão é decisiva; e, por isso, as especificações para produtos marítimos utilizam estabilizadores seleccionados para garantir uma vida útil ao ar livre de uma década.
O processo de moldagem por soventação de paredes duplas
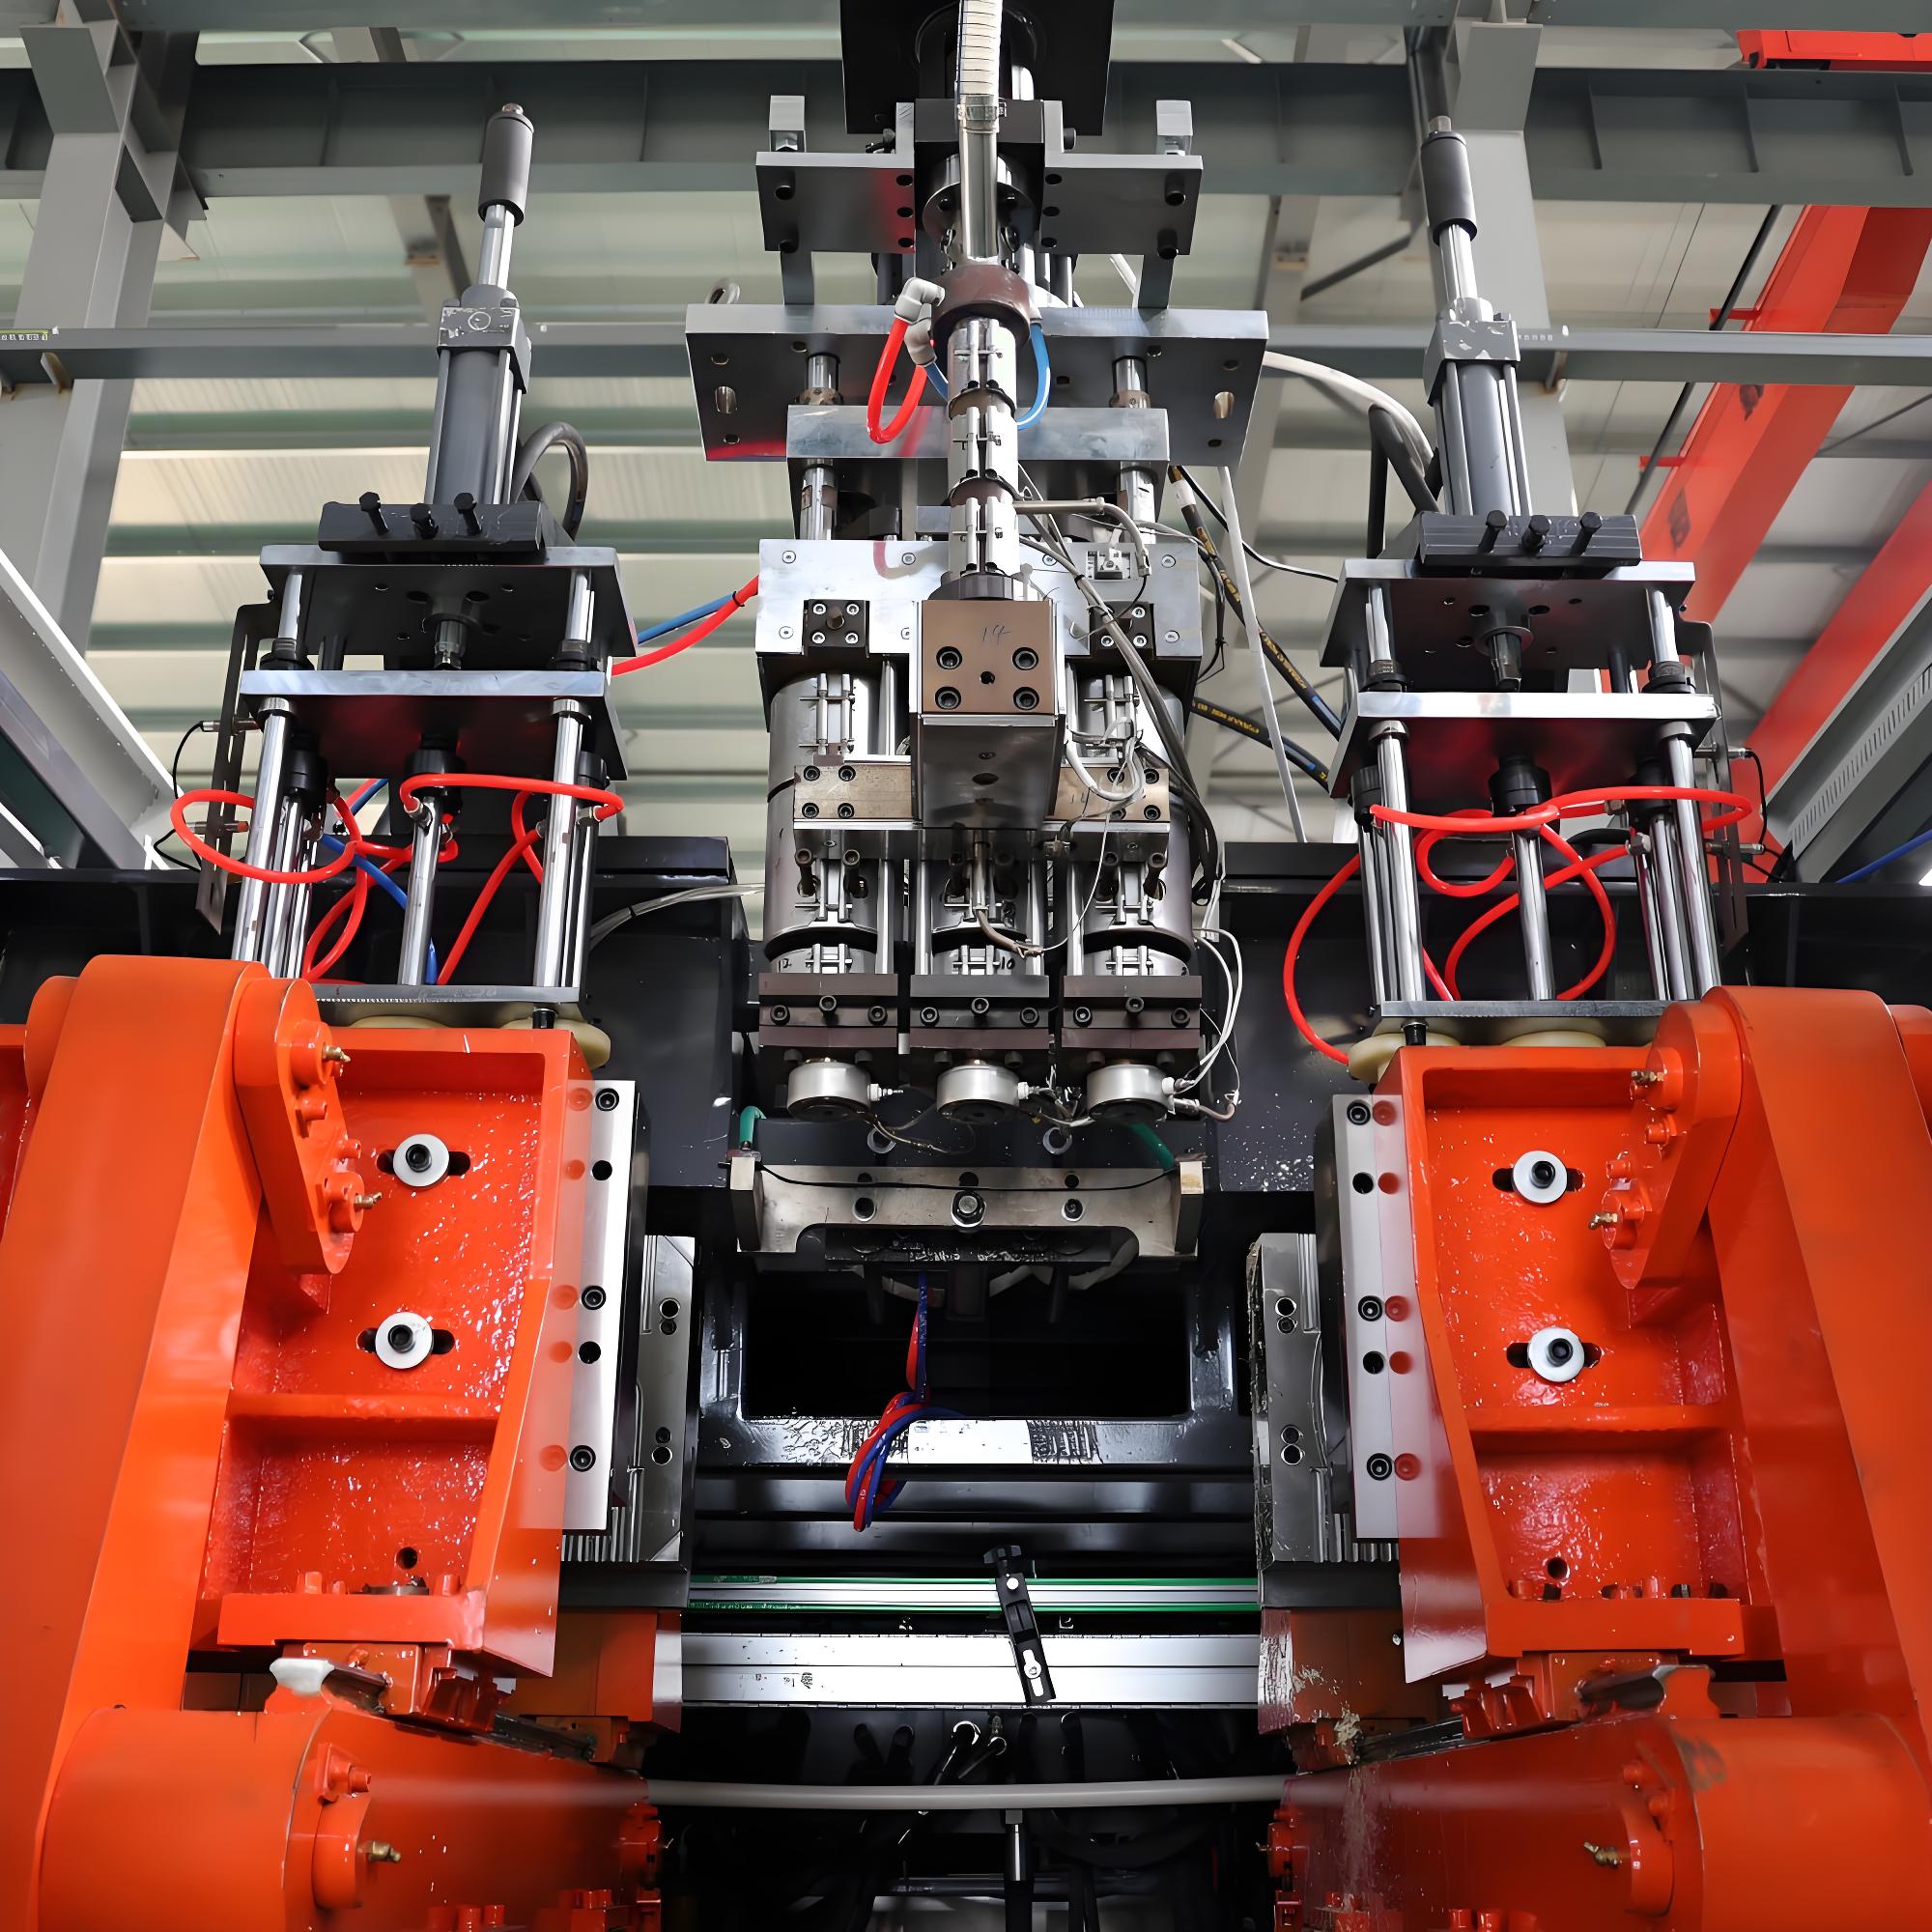
O processo definidor da flutuação marinha é o moldeamento por sopro de dupla parede. Em vez de uma única camada, o parison é inflado contra uma cavidade formatada para formar duas camadas que se juntam nas bordas, criando uma câmara vazia ou preenchida com espuma, que é naturalmente solúvel e rígida. O ciclo começa com extrusoras que derretem a resina e alimentam uma cabeça de matriz que forma um parison pesado; para peças grandes, uma cabeça acumuladora armazena o derretido e libera-o rapidamente. A matriz fecha-se em torno do parison, comprimi-lo no perímetro, e um pino de sopro infla o parison para que se adapte às duas paredes da cavidade. Após o resfriamento, a peça é ejetada para estações de retífica e montagem. Como a peça deve permanecer afundada e estanque por anos, o controle do espessamento da parede e uma solda de pinçamento sem defeitos são críticos, e o ciclo, medido em minutos, integra o corte downstream, a solda de portas e os testes de pressão em torno do moldador de sopro.
Configurações da máquina para peças grandes: Os produtores marítimos selecionam a arquitetura da máquina considerando o tamanho da peça, o volume anual e a mistura de produtos. As máquinas de extrusão contínua com cabeçote acumulador dominam os balões e convéses grandes, pois fornecem a massa e a velocidade de parison necessárias a essas peças. As configurações com transporte e rotativas multiplicam o rendimento, funcionando vários moldes por máquina, o que ajuda os produtores a atender à demanda estacional de recriação e à expansão contínua da aquicultura. As grandes placas e a alta força de fixação mantêm os moldes grandes contra a pressão interna. Como os programas marítimos geralmente funcionam por anos, os fabricantes de máquinas enfatizam a durabilidade, o armazenamento de receitas e a repetibilidade, e as linhas modernas integram o desfalcamento, a solda em ponte, o teste de pressão e a marcação em uma única célula ao redor do moldador de jato. Para peças de parede dupla, a ferramentaria de matriz e parison é projetada para formar duas regiões de pele com confiabilidade, o que é uma competência especializada entre os fornecedores de máquinas.
Os produtores marítimos selecionam a arquitetura da máquina em função do tamanho da peça, do volume anual e da mistura de produtos. As máquinas de extrusão contínua com cabeçalhas de acumulador dominam os grandes boias e cascos porque proporcionam a massa e a velocidade de parimento necessárias a essas peças. As configurações de transportador e rotativas multiplicam a capacidade, ao executar vários moldes por máquina, o que ajuda os produtores a atender a demanda sazonal de recreação e ao espalhamento contínuo da aquicultura. As grandes plataformas e a alta força de fixação mantêm os grandes moldes contra a pressão interna. Como os programas marítimos muitas vezes operam durante anos, os construtores de máquinas enfatizam a durabilidade, o armazenamento de receitas e a repetibilidade, e as linhas modernas integram a remoção de cascas, a solda portuária, os testes de pressão e a marcação em uma única célula ao redor do molde de sopro. Para peças de dupla parede, a ferramentaria de moagem e parimento é projetada para formar duas camadas de maneira confiável, o que constitui uma competência especializada entre os fornecedores de máquinas.
Programação de parâmetros para a flutuação e o peso
O motor econômico e de desempenho dos produtos náuticos moldados por sopro consiste na programação do paraiso. Um controlador varia a diferença entre a matriz e o paraiso e a espessura do paraiso ao longo dela, para que o material fique onde a tensão se concentra, por exemplo, ao longo das bordas soldadas e dos pontos de fixação, enquanto é mais fino nas paredes largas e planas, para economizar resina e peso. Sem uma programação cuidadosa, uma boia seria engrossada em todos os lugares para evitar pontos finos, desperdiçando quilos em cada unidade e reduzindo a flutuabilidade. Com ela, a mesma flutuabilidade e resistência ao impacto são alcançadas com um peso menor, e as economias se multiplicam em milhares de boias ou casco por ano. O gerenciamento de receitas armazena o perfil do paraiso por tamanho da peça, permitindo mudanças rápidas e repetíveis entre famílias de produtos. Para peças de flutuação grandes, em que a uniformidade da parede define tanto a segurança quanto o custo, a precisão da programação é a capacidade mais importante em que uma linha náutica pode investir.
Flutuação, rigidez e preenchimento de espuma
Um flotador formado por sopro ganha buoiancia a partir do ar aprisionado dentro de uma câmara selada e estancada, e rigidez por meio de sua geometria de dupla parede. Para peças que nunca devem afundar, mesmo se perfuradas, um núcleo de espuma é mol-deado ou injetado entre as bicos, de forma que, mesmo com a danificação de uma das paredes, a flotabilidade continua positiva. Os projetistas equilibram o espessamento das paredes, a geometria das células e, opcionalmente, a espuma para atingir uma reserva de buoiancia fixada, a margem que mantém uma peça flutuando sob carga, gelo ou parcial inundação. Como um bóio marcador que afunda ou um flotador de gaiola que falha, podem perturbar o transporte naval ou fazer a perda de uma aljagada de peixes, a reserva de buoiancia é um fator de segurança projetado, e não uma consideração posterior. O sucesso nessa equilibração separa um produto marítimo confiável de um produto perigoso, e é um critério fundamental para a qualificação de uma linha de produção para a flotação em situações de risco.
UV, sal, e durabilidade ambiental: os produtos marítimos enfrentam o ambiente exterior mais duro de todos os artigos moldados por sopro: radiação ultra-violeta contínua, pulverização de água salgada, oscilações de temperatura e abuso mecânico devido a amarrações e tempestades. A polietileno resiste ao sal em nível químico, mas a radiação UV ataca a cadeia polimérica a menos que esteja estabilizada, causando declinhas na superfície e, finalmente, embranquecimento. A resistência às rachaduras por estresse é importante onde as linhas e acessórios criam cargas locais. A bioinclusão, o crescimento de percebes e algas, é controlada pela escolha da superfície e pela limpeza regular, e não apenas pela resina. Os fabricantes validam a resistência ao tempo através de envelhecimento acelerado por radiação UV e spray de sal, e fornecedores respeitáveis publicam a vida útil esperada. Como uma parte que falha na água aberta pode ser perdida completamente ou se tornar detritos perigosos, a validação da durabilidade é um passo não negociável na produção marítima.
Os produtos marítimos enfrentam o ambiente mais duro do que qualquer outro produto moldado por sopro: radiação ultravioleta contínua, pulverização de água salgada, oscilações de temperatura e abuso mecânico decorrente do atracamento e das tempestades. O polietileno resiste à sal chemicamente, mas a radiação UV ataca a cadeia de polímero, a menos que seja estabilizada, causando craquelamento na superfície e, eventualmente, embrittimento. A resistência às rachaduras por estresse é importante onde linhas e equipamentos criam cargas localizadas. O crescimento de caracóis e algas é gerenciado através da escolha da superfície e da limpeza regular, ao invés de apenas pelo resino. Os fabricantes validadam a resistência ao tempo por meio de envelhecimento acelerado com radiação UV e spray de água salgada, e fornecedores respeitáveis publicam a vida útil esperada. Como uma parte que falha na água aberta pode ser perdida completamente ou virar resíduos perigosos, a validação da durabilidade é uma etapa não negociável na produção marítima.
Amochaduras, acessórios e integração do sistema
Um produto de flutuação raramente é uma simples estrutura; torna-se um sistema por meio de fittings e acessórios. Insertos metálicos incorporados ou moldados recebem correntes, grilhetas e linhas de ancoragem. Fittings e válvulas de dutos permitem a válvula de túmulo ou drenagem. Olhos de engate reforçados concentram a carga onde a bóia é tracionada ou ancorada. Como estas características são expostas às maiores cargas, devem ser localizadas em regiões de paredes mais espessas e soldadas ou moldadas com cuidado para evitar contaminação ou arrancamento. Ao projetar a bóia e seus acessórios como um sistema único, em vez de montar as peças posteriormente, é isso que separa um produto marinho confiável de um que falha, e é um critério fundamental ao qual uma linha de produção deve ser submetida para oferecer serviços de alto impacto em águas offshore.
Aplicações aquaculturais A aquacultura é o maior representante das flotantes de borracha de moldagem por sopro marinho e seu crescimento tem implicações no suprimento de alimentos. As bóias para redes e gaiolas sustentam fazendas de peixes e marisco, mantendo as redes na profundidade adequada e resistindo às cargas de tempestades. As bóias para alimentação e para passeios criam plataformas de trabalho para alimentação e colheita. As bóias marcam os limites de concessão e o equipamento submerso para proteger tanto os peixes quanto a navegação. Uma bóia que fique danificada pode perder toda uma recheada de peixes ou atrapalhar uma embarcação, por isso essas peças são uma infraestrutura de segurança crítica para o suprimento de proteína. Os produtores que atendem a aquacultura enfatizam a consistência da flotância, a durabilidade UV e o fornecimento rápido e em grande volume durante as épocas de implantação das fazendas, e a expansão do setor é um dos maiores fatores de crescimento a longo prazo para o moldagem por sopro marinho em todo o mundo.
A Aquicultura é o maior impulsor isolado da flotação por injeção naval, e seu crescimento é uma história de segurança alimentar. Flutuadores de redes e gaiolas apoiam fazendas de peixes e moluscos, mantendo as redes na profundidade correta e resistindo às cargas provocadas por tempestades. Flutuadores para alimentadores e passarelas criam plataformas de trabalho para alimentação e colheita. Buois marcam as fronteiras dos contratos e equipamentos submersos para proteger tanto os peixes quanto a navegação. Por causa de que um flutuador que falha pode perder uma rede inteira de estoques ou enroscar uma embarcação, essas peças são uma infraestrutura crítica de segurança para o fornecimento de proteínas. Os produtores que atendem a aquicultura dão ênfase à consistência da flotabilidade, à vida UV e à rápida disponibilidade em grande volume durante as épocas de construção das fazendas, e a expansão deste setor é um dos mais fortes ventos de longa durção para a moldagem por injeção naval em todo o mundo.
Navegação, segurança e marcadores de atracação
Os marcadores de navegação e segurança são uma subcategoria distinta e fundamental. Os bóias de canal e porto guiam os navios por águas seguras e são frequentemente codificados por sistemas internacionais em função da cor e da forma. Os bóias de amarração e âncora mantêm as embarcações e os equipamentos no local. Os selos de vida e os bóias de sinalização protegem os nadadores, a tripulação e os responsáveis. Como esses produtos afetam a vida e os bens no mar, eles são construídos de acordo com normas rigorosas de visibilidade, flutuação e impacto, e muitos são balanceados ou pesados para que se reponham. Os produtores documentam a reserva de flutuação, a resistência à cor e o desempenho em caso de impacto, e as consequências de falhas, como um bóia de canal afundado ou um cavaco separado, tornam a qualidade algo inegociável. Para os fornecedores, a flutuação de navegação e segurança é um mercado defendível e orientado por especificações, e não um jogo de preços puro.
Embarcações de recreio e lazer
As embarcações de recreio são a face mais visível do moldagem por sopro marítimo. Kajaks, canoas e pranchas de stand-up paddle são produzidos com carcaças moldadas por sopro ou com paredes duplas e vazadas que são leves, rígidas e resistentes aos impactos, levando a natação a milhões de consumidores em lagos, rios e costa. Barcas a pedais, pequenas lanchas e auxílios para nadar e surfar ampliam a categoria. A economia de recreio tornou-se um grande mercado de lazer global, e a capacidade da moldagem por sopro de fabricar uma carcaça suave, flutuante e atraente a um custo acessível é uma das principais razões pelas quais as embarcações de entrada estão ao alcance do consumidor. A liberdade de desenho, integração do cor e durabilidade fazem das carcaças moldadas por sopro uma preferida para frotas de aluguel e escolas onde a destruição é constante, e o setor continua a puxar a capacidade de moldagem a sopro marítima.
Reciclagem e lixo plástico no mar
Os produtos marítimos estão à frente da discussão sobre o lixo plástico no mar, e isso faz da sustentabilidade uma tendência determinante para a categoria. Como muitos bóias são feitos de polietileno monomaterial, eles podem ser facilmente reciclados ao final da vida útil, e a resina reprocessada pode voltar a integrar as camadas estruturais. Os principais produtores introduzem conteúdo certificado reciclado e proveniente do mar na camada externa ou estrutural, ao mesmo tempo que mantêm a qualidade. Programas de recolha e recuperação recolhem as bóias e carcaças no final da vida útil antes de se tornarem lixo na água. Para um produto muitas vezes criticado durante a discussão sobre plásticos, demonstrar que uma bóia é reciclável, tem uma vida útil longa e foi fabricada com material recuperado é uma história poderosa, e recompensa os produtores que controlam a qualidade e a contaminação da resina, precisamente, ao invés de buscar o material de origem mais barato.
Controle de qualidade e teste
Os produtos marítimos moldados por sopro revelam uma grande margem de variação, pois um falhado significa afundamento, perda ou risco. Os testes de flutuabilidade e reserva de flutuabilidade confirmam que uma peça flutua com a reserva requerida sob carga. Os testes hidrostáticos e de pressão verificam se a carcaça e sejações podem permitir perdas lentas. Os testes de impacto e queda confirmam a robustez na manuseio e nas tempestades. A envelhecimento acelerado em UV e de sal spray prevê a vida útil. O mapeamento do espessamento da parede verifica se nenhuma seção cai abaixo da especificação, especialmente em torno das bordas soldadas. A resposta correta a qualquer defeito é considerá-lo como dados do processo, rastreá-lo a um parâmetro controlável, como o programa de abertura da matriz, a temperatura do derretimento ou o tempo de sopro, e corrigir a causa raiz, em vez de corrigir partes individuais, o que apenas encobre um problema sistémico que se repetirá na próxima série de produção.
Defeitos e solução de problemas
Vários defeitos se repetem em programas marítimos, e cada um indica uma causa controlável. As paredes finas nas bordas ou nas pontas indicam um programa de fazer ramões inadequado e o risco de perda de flutuação ou estourar. A fragilidade em linhas de solda ou de roubar, onde as frentes do derretimento se encontram, sinaliza temperatura irregular ou baixa pressão de sopro e é perigosa em uma bóia de apoio de carga. Linhas de corte ou marcadores acentuados refletem molds desgastados ou problemas das braçadeiras e podem comprometer as conexões ou ferir os manipuladores. Os pontos de afundamento ou disparos curto indicam problemas de material ou temperatura. Bolhas, géis ou contaminação indicam problemas de resina ou de ambiente. A resposta disciplinada é estabilizar o programa de fazer ramão, verificar a temperatura do derretimento e a pressão de sopro e inspecionar a ferramentaria em uma programação, porque uma peça marítima que falha na água pode ser perdida ou se tornar lixo perigoso.
Automação e Indústria
0
Escolher a máquina certa para um programa marítimo: a escolha de uma máquina começa com a combinação de produtos: boias de sinalização pequenas, bóias de esteira de tamanho intermediário ou casco de caiaque completo, seguida do volume anual e dos mercados-alvo. Defina as partes mais grandes e mais pequenas e a produção máxima sazonal, em primeiro lugar, e depois combine a arquitectura do cabeçote acumulador, o número de cavidades ou formas, a força de fixação e o tamanho da placa com o objetivo. Decida a automação e a integração posterior a partir dos custos de mão-de-obra e das expectativas de especificações. Confirme a compatibilidade do material para a sua estratégia com reforço UV, conteúdo reciclado ou recheio de espuma. Verifique a resolução do controle do parison, a capacidade de parede dupla e os testes posteriores, como as verificações de flutuação e de fugas. Insista em instalações de referência em escala marítima similar e no apoio para peças de reposição local, porque uma linha marítima parada durante a estação de construção pode afastar infraestruturas essenciais. Finalmente, modele o custo total por unidade de produção buoyant e conformadora, em vez de comparar os preços totais das máquinas. A máquina certa oferece os bóias ao seu volume, seguros e duráveis, pelo custo mais baixo sustentável.
A seleção de uma máquina começa pela combinação de produtos: pequenas flutuações de marcador, boias de gaiola de tamanho médio ou casco de caiaque completo, seguida pelo volume anual e os mercados-alvo. Defina as peças mais grandes e menores e a produção estacional máxima primeiro, e depois combine a arquitetura do cabeçote de acúmulo, o número de câmaras ou moldes, a força de fixação e o tamanho da placa com o alvo. Decida sobre a automação e a integração posterior a partir do custo de mão-de-obra e das expectativas de especificação. Verifique a compatibilidade dos materiais para sua estratégia com conteúdo reciclável ou repleta de borbulhas estabilizadas com luz ultravioleta. Verifique a resolução de controle da parisonagem, a capacidade de dupla parede e o teste posterior, como as verificações de autonomia e fuga. Insista em instalações de referência em escala marítima semelhante e em suporte local para peças de reposição, porque uma linha marítima parada durante a estação de construção pode colocar infraestrutura essencial à deriva. Finalmente, modele o custo total por unidade de produção, conforme as normas, resistente e flutuante, ao invés de comparar os preços das máquinas. A máquina certa fornece suas flutuações, no seu volume, de forma segura e durável, ao menor custo sustentável.
Requisitos de segurança e funcionais
A segurança dos produtos marítimos é projetada, e não inspecionada. O design estrutural mantém a espessura da parede e a geometria dentro dos limites que resistem às cargas de ancoragem, tempestades e impactos. Os float devem manter a reserva de flutuação mesmo quando perfurados ou parcialmente inundados. Os marcadores de navegação devem permanecer visíveis e auto-alinhados. Os conetores destinados a uso recreacional devem transportar os usuários com segurança e resistir a danos causados por capotamento. Para pontos de fixação enterrados ou submersos, a classificação de carga e a integridade das junções são cruciais para a segurança. Por causa disso, um falha de um componente marítimo pode afundar equipamentos, perder a mercadoria ou colocar em risco vidas, razão pela qual os produtores documentam os limites de design e as orientações de operação, e os principais fornecedores oferecem suporte ao desenho e instalação, em vez de apenas comercializar um material básico.
Padrão regulatório
A produção de produtos marítimos é moldada por uma mistura de padrões que variam segundo o uso e a região. Os auxílios de navegação seguem sistemas internacionais e nacionais de cor, forma e desempenho. Embarcações recreativas e dispositivos de flutuabilidade pessoal seguem normas de segurança que regulam a flutuabilidade e a construção. As regras ambientais, incluindo aquelas que se referem a equipamento de pesca abandonado e resíduos marinhos, regulam cada vez mais a recuperação no final da vida útil. Os regulamentos de reciclagem e de plásticos adicionam ainda mais requisitos sobre o conteúdo e a etiquetagem. Uma vez que um único projeto pode ser vendido em diferentes regiões, os principais fornecedores certificam-se aos padrões mais rigorosos em questão e mantêm a documentação exigida pelos auditores. Para os produtores, a regulação é uma porta de entrada no mercado e é o motivo pelo qual o moldagem por sopro marinho custa mais em termos de conformidade do que a dos recipientes industriais em geral.
Comparando peças marinhas moldadas por sopro com alternativas
Para compreender uma peça marina moldada por sopro, é necessário compará-la com alternativas. As bóias de aço soldadas oferecem familiaridade, mas corroem, pesam mais e afundam se forem danificadas. As peças preenchidas com espuma perdem a capacidade de flotar à medida que envelhecem e não possuem uma única camada selada. A moldagem rotacional produz grandes peças hábeis, mas em ciclos lentos e com um controle de paredes menos preciso, o que é importante em quantidades marinhas. As bóias moldadas por injeção em várias partes exigem solda e limitam o tamanho. O polietileno molhado por sopro é a opção ideal para grandes partes hábeis, livres de corrosão, de peso leve e sem costura, com um controle programável das paredes e um balanço hidrostático duplo, produzidas em quantidades marinhas. A escolha do método adequado depende da quantidade, tamanho, necessidade de balanço e custo total, e não de uma única tecnologia melhor, mas para bóias, gaiolas e cascos convencionais, a moldagem por sopro através de extrusão é a opção estabelecida.
Aplicações por setor
O produto marinho moldado por sopro atende a um conjunto de setores excepcionalmente variado, o que explica por que a demanda global é ampla e estável. A aquicultura utiliza bóias e filhotes de gaiolas e marcadores na escala enorme. O transporte marítimo e os portos utilizam bóias de navegação e de amarração para a passagem segura. As equipes de salvação costeira e de resposta utilizam vida-boias e bóias de marcação para a segurança. O lazer utiliza casco de caiaque, canoa e prancha e meios de natação para um mercado global de lazer. A energia offshore utiliza bola e bóias de manutenção para sistemas eólicos e marítimos. Cada setor colocaliza seus próprios padrões de segurança ou navegação sobre a necessidade estrutural comum, mas todos dependem da mesma matriz de fabricação: polietileno sem costura, moldeamento preciso por sopro e rigoroso controle de qualidade. Esta extensão significa que uma única plataforma de moldeamento por sopro pode atender a vários programas que se enfrentam à água, estabilizando a utilização da capacidade para os produtores através de mudanças sazonais e regionais.
Erros comuns na produção marítima
Vários erros se repetem em vários programas marinheiros. O investimento insuficiente em controle de parison desperdiça os mais fáceis ganhos de peso e balanço em uma peça grande. Ignorar a distribuição da parede nos pontos de borda e fixação causa perda de balanço ou falha de solda sob carga. Tratar os moldes como bens de consumo leva a furos e pontos de fixação fracos que comprometem as peças de fixação. Pular ou realizar amostragem insuficiente de testes de balanço e perdas pode representar um risco significativo para uma bóia de segurança crítica. Negligenciar a estabilização UV e a consistência da resina destabiliza a durabilidade a longo prazo. Ignorar a documentação das receitas e a rastreabilidade do material torna mais difícil as auditorias e os retratos. Especificar insuficientemente a automação provoca problemas de trabalho e consistência em quantidades marinhas. Cada um desses erros é evitável com uma engenharia rigorosa, e evitá-los é, muitas vezes, a diferença entre um programa marítimo lucrativo e compliant e uma fonte crônica de lixo, perdas por afundamento e reclamações dos clientes.
Um Estudo de Caso de Flutuação e Custo
Para ilustrar a economia, considere um produtor de grades de aquacultura que utiliza programação de parison precisa para mudar a espessura da parede de uma seção pesada uniforme para um perfil programado que engrossa apenas ao longo das bordas soldadas e dos inserts. Em escala de dezenas de milhares de flutuadores por ano, mesmo uma modesta redução de peso por peça remove uma quantidade substancial de resina da cadeia de suprimentos e reduz o custo do material, desde que os testes de flutuabilidade residual e impacto ainda sejam satisfatórios. Com uma camada externa de conteúdo reciclado e um programa de recuperação em massa que coleta flutuadores usados antes que se tornem lixo marinho, o produtor transforma um flutuador de commodity em um produto comprovadamente eficiente e circular. O investimento consiste principalmente na capacidade de controle de parison e na fonte reciclada qualificada, que se amortizam através de economias de materiais e da preferência da marca. Multiplique esta lógica em todo um processo de implantação de aquacultura nacional e o controle da espessura da parede se torna uma das ações que oferecem o maior retorno, o que explica por que os principais moldadores a fusão marinha investem nisso agora.
Perguntas Frequentes
Por que muitos flutuadores marinhos são moldados a fusão? Porque o processo produz recipientes finos, leves, resistentes à corrosão e com controle programável da espessura da parede, a um custo baixo, ideais para flutuadores, grades e casco. Os flutuadores marinhos moldados a fusão são seguros em água salgada? Eles são seguros quando feitos de resinas de grau marinho estável ao UV e com reserva de flutuabilidade e integridade das soldas verificadas. Eles podem afundar se for cortado? Os flutuadores com uma camada única podem perder flutuabilidade, por isso as peças de segurança crucial utilizam designs com dupla parede ou preenchidos com espuma que permanecem à flutuar quando danificados. Quanto tempo duram os produtos marinhos? Sob o efeito adequado da estabilização UV e da instalação, os flutuadores de polietileno servem por muitos anos ao ar livre e mais tempo quando protegidos. Por que a moldagem a fusão marinha é regulamentada? Porque os produtos afetam a segurança da navegação, a segurança do lazer e o lixo oceânico, portanto, a legislação sobre navegação, flutuação e meio ambiente é aplicada por região.
Conclusão
Os produtos flutuantes marinhos, de aquacultura e de lazer produzidos através da moldagem a fusão estão entre os produtos mais importantes produzidos pela máquina de moldagem a fusão por extrusão, mantendo em segurança os transportes, a proteína fúngica que forja bilhões de dólares no comércio, o lazer costeiro e a luta contra o plástico oceânico. Desde o duplo isolamento de flutuabilidade e a programação de parison até a durabilidade UV e salina, o apoio de grades para aquacultura, a segurança da navegação, os cascos de lazer, o conteúdo reciclado destinado à iluminação oceânica e a recuperação circular de flutuadores usados, o sistema de produção está maduro, mas em evolução contínua. Para fornecedores e compradores, o sucesso reside no adequado ajuste da máquina e das ferramentas ao mix de produtos e volume costeiro, no design para reserva de flutuabilidade e durabilidade marinha, no controle da distribuição da espessura da parede e no ganho em massa e custo, bem como na escolha de parceiros que apoiem a linha ao longo das temporadas de construção e dos ciclos de tempestades. Como a atenção mundial sobre a economia azul, a segurança alimentar e a saúde do oceano se intensifica, a capacidade da indústria de moldagem a fusão marinha de fornecer produtos fiáveis, flutuáveis e sustentáveis definirá sua próxima década, e a máquina de moldagem a fusão por extrusão continuará sendo o centro desta história fundamental.