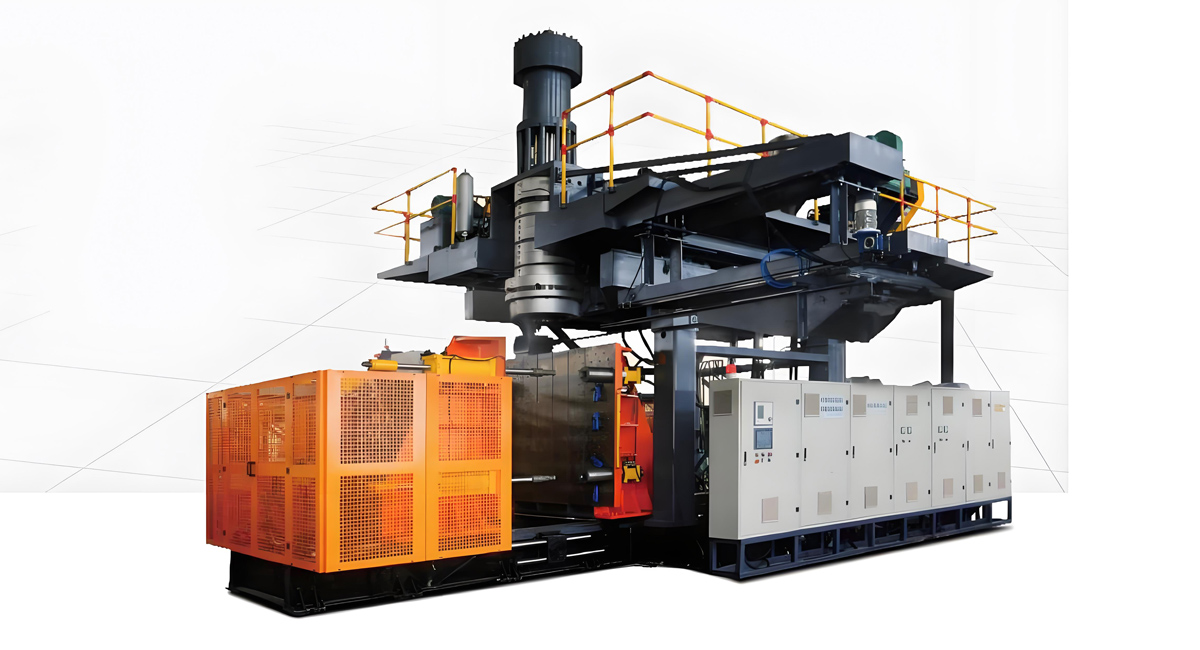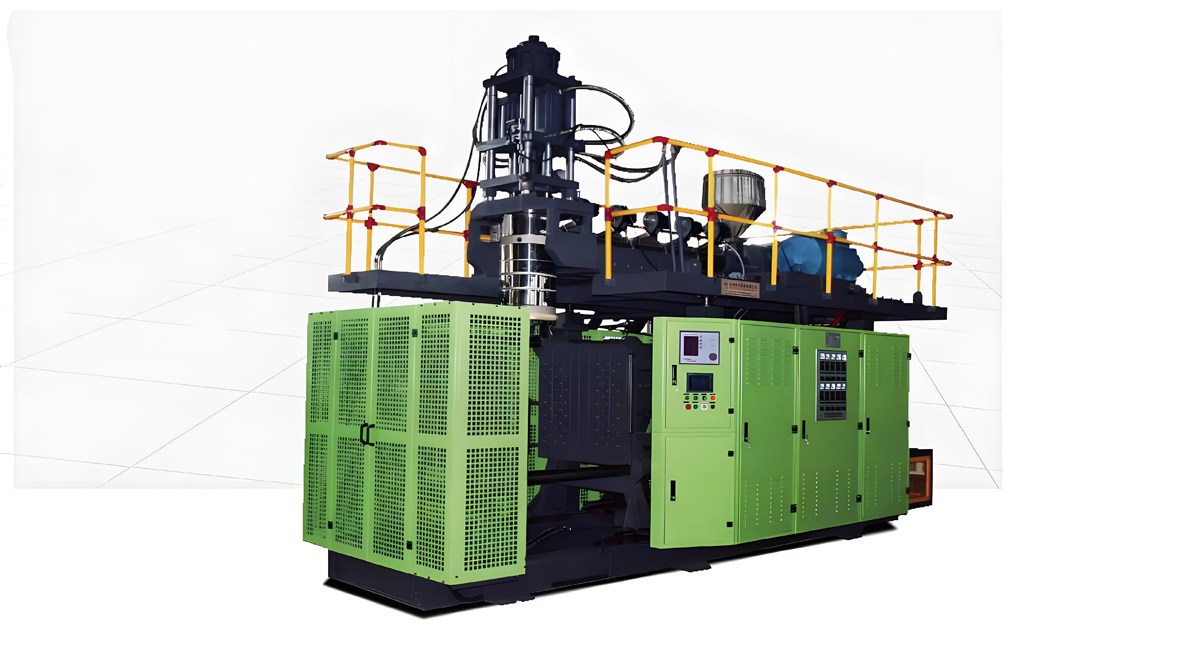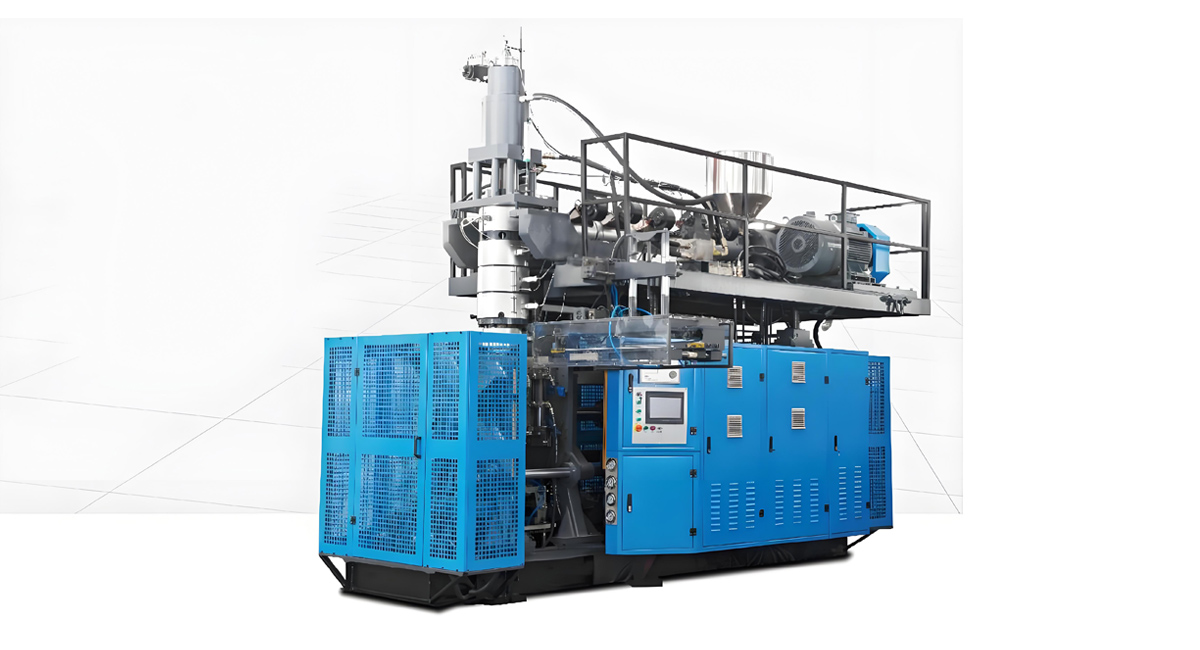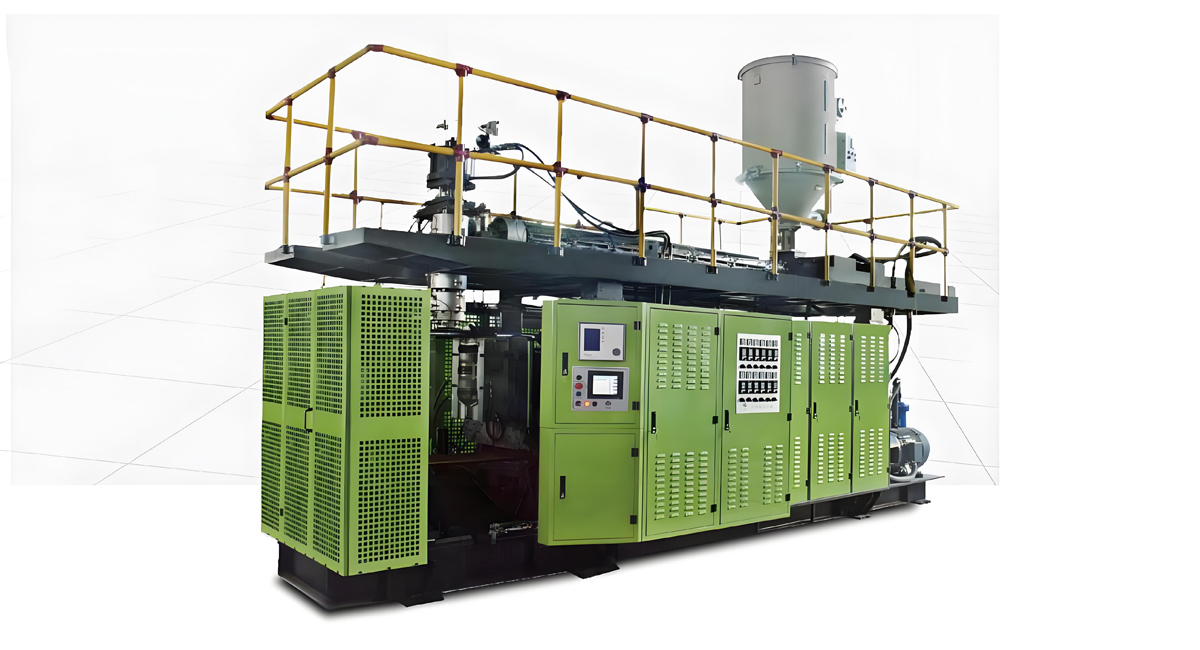
Stanziati su un porto operativo, visitate una falegnameria di pesci o navigate in una laguna costiera e scoprirete una classe di prodotti plastici che l'economia blù non può prescindere: i prodotti flotation e strutturali formati tramite estrusione in fusione a caldo. Le giornate fluviali, i covochi di aquacoltura, i segnali dei pontili, gli elmo di salvataggio e carene di kayak e stand-up paddle board rappresentano la stragrande maggioranza di questa produzione, e tutti sono realizzati in polietilene di grado marino con estrusione in fusione a caldo. Questa è una delle applicazioni più robuste e di rilevo mondiale dell'estrusione in fusione a caldo, e si colloca al centro di temi che coinvolge tutti: l'economia blu, il cibo prodotto nell'aquacoltura, la navigazione sicura, il tempo libero in zona costiera e la lotta contro il plastica oceanica. Questo articolo fornisce un'analisi delle applicazioni globali della produzione di prodotti per la maricoltura, l'aquacoltura e le flotation su macchine di estrusione in fusione a caldo, che include i materiali, il processo di buoiatura ad antiraccoglimento, le configurazioni delle macchine, la durabilità in presenza di sale e luce solare, il controllo della qualità, la sostenibilità, l'automazione e le tendenze che trasformano i prodotti in plastica nella nautica. Per gli imprenditori di prodotti marini, i fornitori di prodotti per l'aquacoltura e gli acquirenti di macchine, la conoscenza di questo sistema di produzione rappresenta la chiave per ottenere prodotti affidabili, flutti, e responsabili sull'acqua.
Che sono i prodotti da flotation per la maricoltura e il tempo libero da marineno Che sono i prodotti da flotation per la maricoltura e il tempo libero da marineno I prodotti da flotation per la maricoltura e il tempo libero da marineno sono qualsiasi singolo pezzo corto o lungo idraulico, formato tramite estrusione in fusione a caldo, che ha la funzionalità di fluttuare, di marcare una linea di nave o di fornire una scocca strutturale flottante in o vicino all'acqua. La categoria è molto più ampia di una singola giostra di colore. La navigazione e i segnali televisivi indicano la corretta navigazione alle navi nelle porti e nei navigli. Le giostre e le pali di ancoraggio tengono le corde e le ance in posizione. Le giostre dei covochi di aquacoltura e le giostre di alimentazione supportano le falegnamerie di pesci e di moluschi che nutrono centinaia di milioni di persone. Gli elmi di salvataggio e gli adesivi avvitati protegge le persone che nuotano e la gente a bordo. Le carene per kayak, canoe e stand-up paddleboard trasportano i gommisti su laghi, navigli e coste. Le giostre dei pontoni e delle motte levano i passeggini fuori dal livello del mare. Cio che le unisce è un'irregolare traccia idraulica, tesa, priva di corrosione, a forma di strato che deve rispondere alla forza dell'acqua con un risparmio di peso e nell'uso degli anni, e per cui la fusione a caldo è preferita alla fiamma, alla gomma o alla rotazione in altri punti non direttamente marini, come ad esempio a volumi e controlli della calza non meno severi di quelli della scottatura.
Perché la fusione a caldo per i prodotti flotation Marine e tempi libero
Nella provenienza delle tecniche di produzione, la fusione a caldo con estrusione rappresenta l'unico sistema capace di realizzare grandi pezzi idraulici uniti senza fessurazione. Le giostre in acciaio corrodono nel sale e sono pesanti, per cui si indeboliscono e si tuffano nell'acqua in caso di forature. La gomma infusa negli elmi riduce l'idraulicità alla fine dell'effettiva vita quando il peso è ridotto, ma non può essere realizzata con un filtro idraulico unito senza ricomposizione: la fusione a caldo, in cui viene estruso un parison e lo si infla nel poli di un cavo di schizzo, produce un solo strato idraulico di polietilene con una distribuzione a calza programmabile e una ciclicità dell'acqua a peso unica. L'estrusione in fusione a caldo dà inoltre la possibilità di realizzare un idrosviluppo dal grande bordino all'attenta idraulizzazione della ca¬rana di un kayak con la stessa famiglia di macchine. Combinando robustezza e peso della struttura, costi e standard, con lo stesso ciclo di produzione, la fusione a caldo con estrusione sia l'unico sistema tecnico del giardino della marina e dei tempi libero.
La scala globale della domanda marina La maricoltura produrrà da vicino i suoi covochi, le mazze e i gnomi per migliaia di individui, la navigazione dipende dalle sferzate e dai pontili per i percorsi sicuri, lo svago nelle aree costaliere da kayak fino al perso sportivo di stand-up patchboard è parte dell'economia della crescita mondiale, il marchio wind offshore e l'energia operante in mare producono gnomi di segnalazione e sostegno. Non come la merce di consumo leggera, questi articoli sono ingombranti e meglio prodotti nelle aree costiere e sulle derive, per cui la produzione integra della capacità è regionale piuttosto che comprimere in un unico esportatore. Questa domanda globale e decentralizzata impone l'estrusione in fusione a caldo come un'applicazione strategica robusta della macchina, e che impone gli idrosviluppo tra i prodotti generatamente più discretamente e di fondamentale importanza dalla filiera della plastica per l'economia blu.
Materiali per un ambiente marino feroce I resi per i prodotti flotation marini sono scelti per primo per la durabilità nel sole e nel sale. Il polietilene ad alta densità è la bestia domestica per la sua resistenza al sale, agli impatti e alle maggiori sostanze chimiche marini, e si inserisce bene nel legame per la creazione delle linee idrauliche strutturali doppie. Le gru per la densità media e per i rapporti legati aggiungono resistenza alle applicazioni dotate di pesi elevati stabilizzando le fibrasione e la scottatura con elettrosolderi. E' possibile assestare le strati di gomma nel pezzo per sfruttare l'idraulicità senza sovrappeso. In quanto questi prodotti vivono all'aria aperta per una vita, gli stabilizzatori a raggi UV e gli antiossidanti sono inseriti nella preparazione per prevenire la loro ossidazione e la loro diatossisi. Il polietilene di polvere riciclato ed ispetto in mare viene considerato nella costruzione dei cuori o nella parte esterna, a condizione che i residui di produzione sia in regola e superino i test meccanici. A differenza dei prodotti per il packaging alimentare, le sostanze svaniche sono meno importate, ma la sua durata nell'uso e la stabilità contro i traumi sono la cosa più importante, per cui gli standard marini sono specificati con stabilizzatori rapidi nell'ambiente esterno.
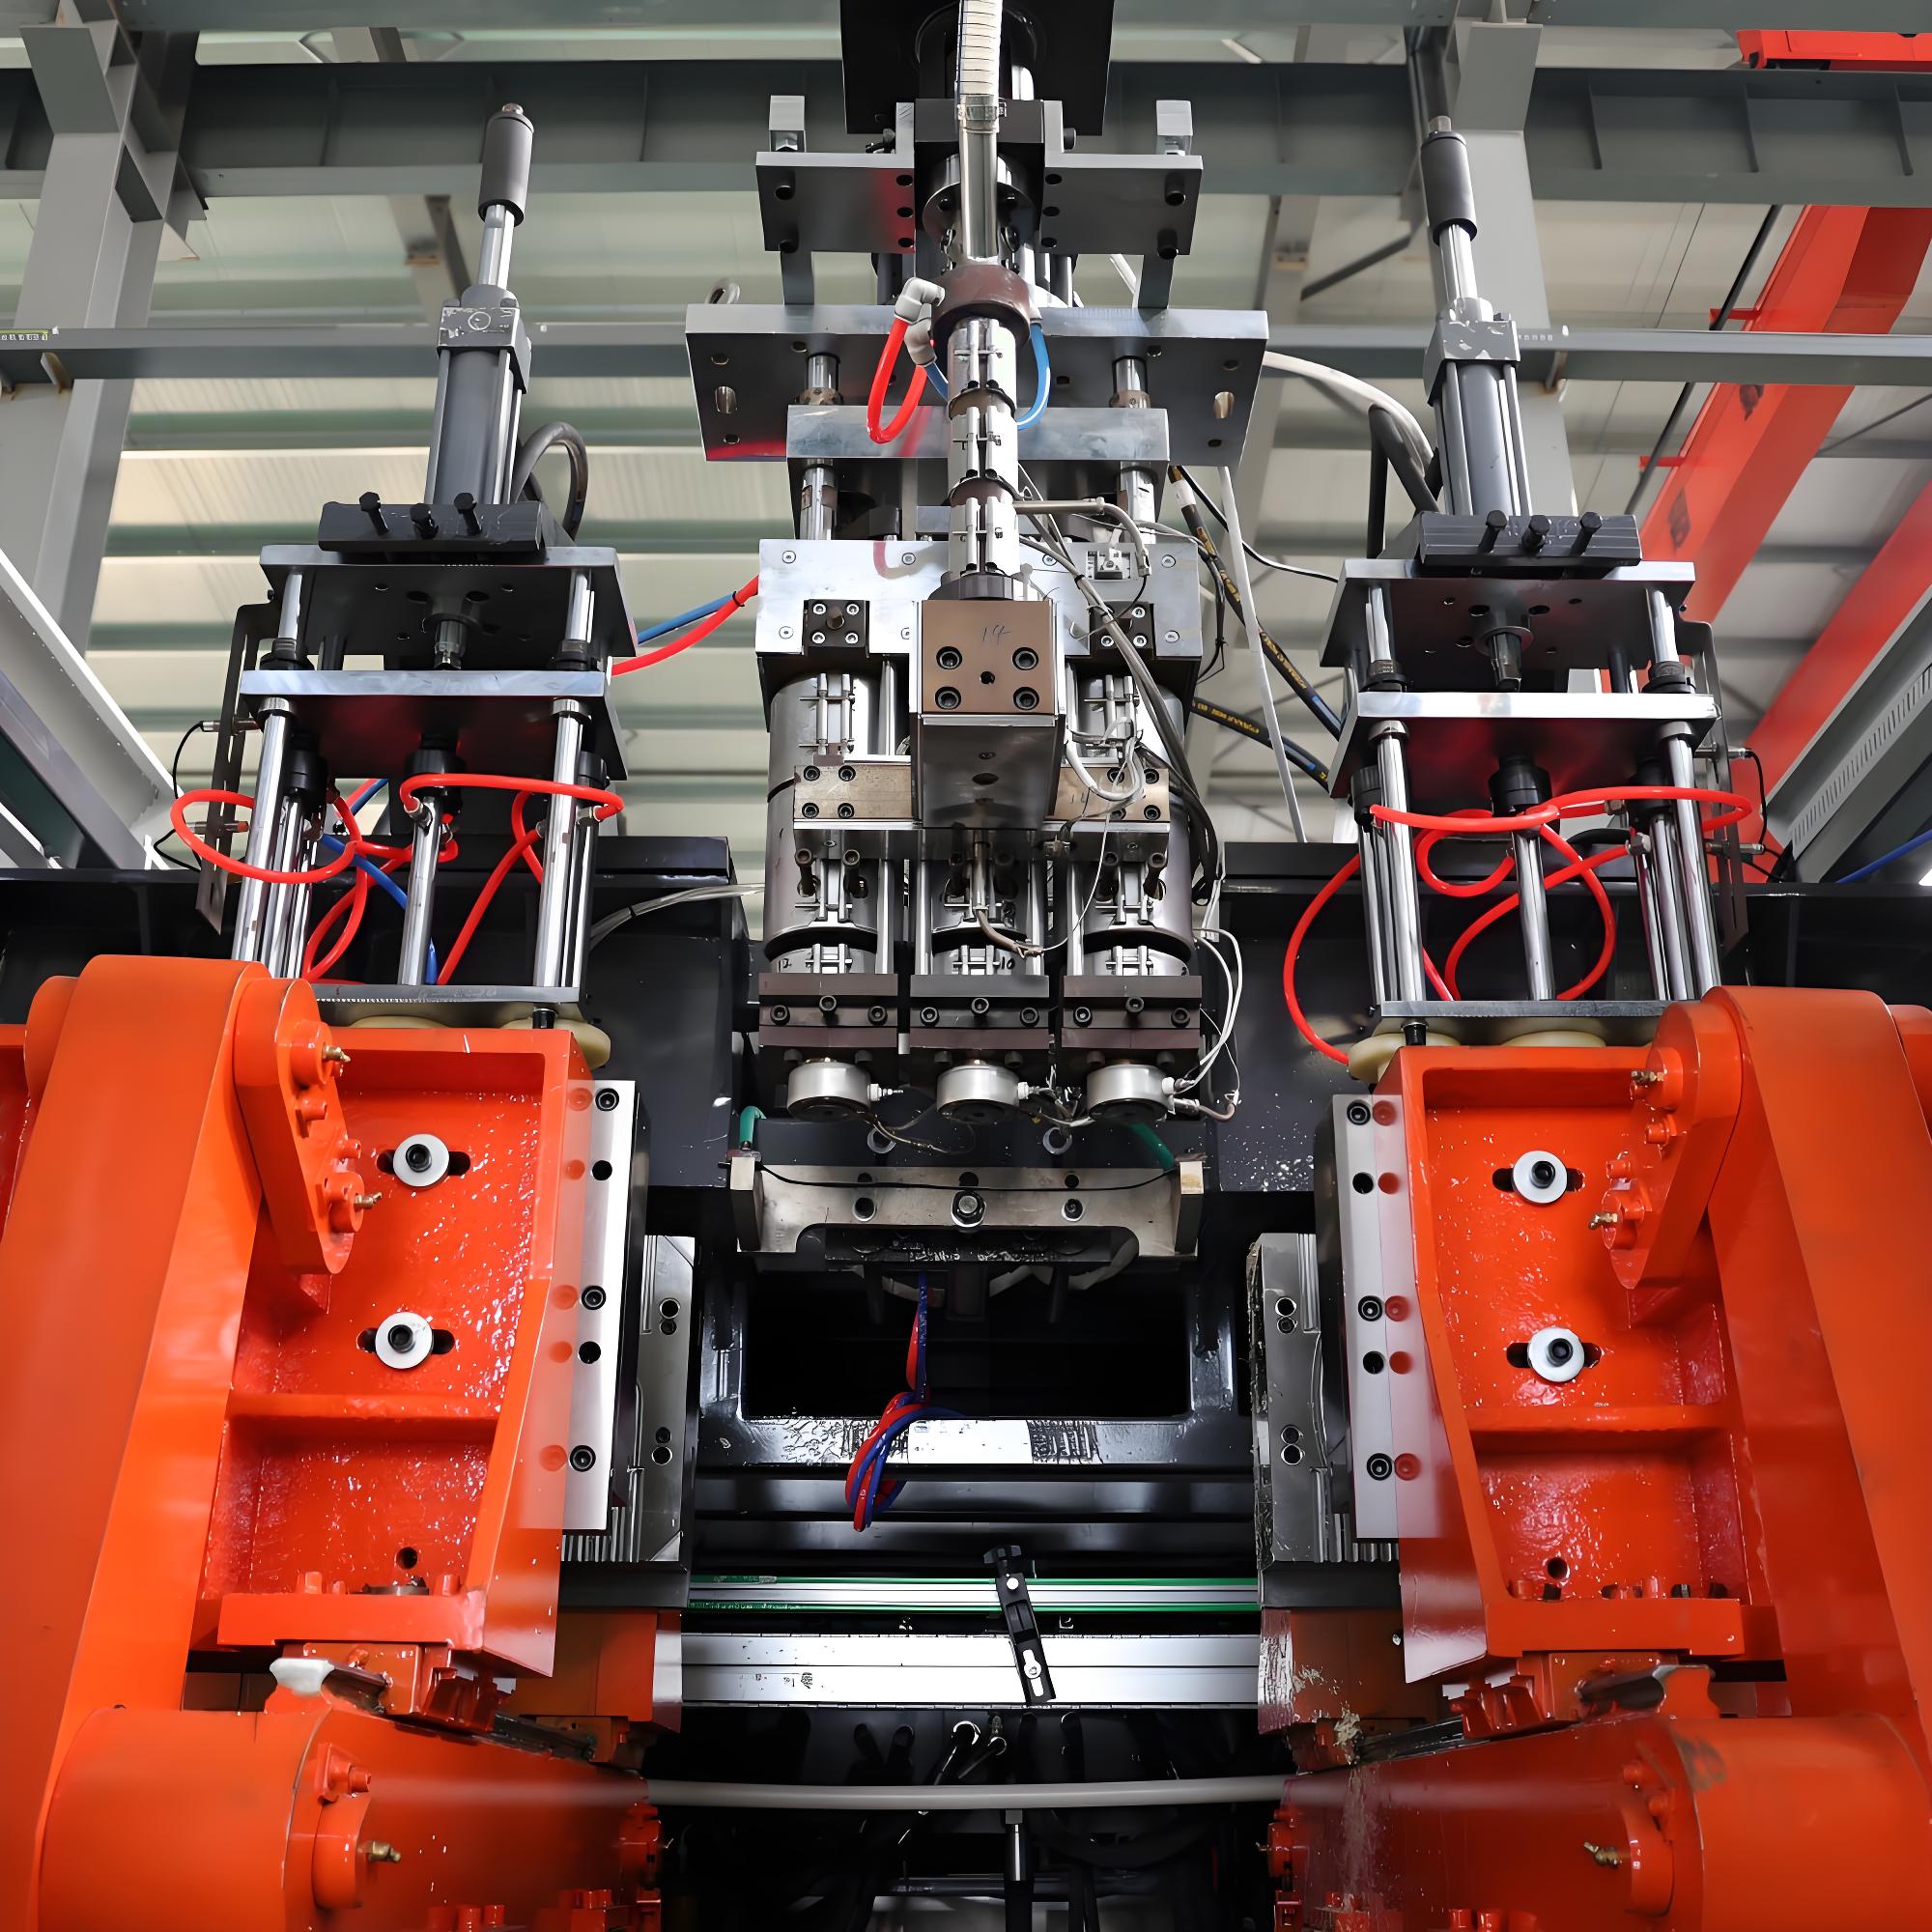
Il processo idraulico ad antiraccoglimento doppio Il processo familiare della formazione marinca è l'estrusione idraulica a caldo con un modello ad antiraccoglimento doppio. Al posto di una scocca semplice, il parison è rafforzato nei poli di forma doppia che formano le pareti, creando una cavità idraulica riempita d'aria o di gomma con una idraulicità innata e una resistenza massimizzata. Il ciclo inizia con gli estrattori che sciolgono la resina e alimentano un testa di taglio che realizza un parison pesante; per i pezzi grandi le taglie intermediarie memorizzano la miscela fusa e la rilasciano rapidamente. Il stampo si chiude intorno al parison e appressa il margine, e una somma idraulica lo espande in modo che si adatti alle due pareti. Dopo essere raffreddato, il pezzo viene spaccato alla rete per il taglio e alla fessurazione. Poiché il pezzo deve rimanere affondato e impermeabile per una vita intera, il controllo della lievezza della calza e la fessurazione delle pareti sono cruciali, e il ciclo, misurato in minuti, integra tralasciati, ricircolazioni e prove di pressatura in largo della macchina di estrusione.
Tinte e grip degli elmi marini Gli elmi da maricoltura e da tempo libero marino, realizzati in polietilene, hanno generalmente una struttura solida e tesa, profonda e in qualche modo di colore diverso, per rendere il loro status immediato. Il colore pigmento e lucido spiega una resistenza migliore agli agenti atmosferici e al soggiorno esterno contro poco increspamento, e quindi l'elmo è quasi nel bianco o in grigio con tonalità in aria. Per i gnomi di navigazione di grandi dimensioni, il colore standard è blu, ma il grigio è possibile per garantire la visibilità dell'acqua. Gli elmi di salvataggio e personali e gli elmi si costruiscono in colori più chiari e vibranti, che aumentano la visibilità in buio senza l'aggiltamento del buio di piccoloi elementi. Ingeribilità detergenti e tinte, non resecchanti per la maggiore stabilità costante dei colori. I grafici personalizzati ed i contenuti di valore aiutano a distinguere gli elmi di salvataggio da altre dotazioni oltre che a contrastare il relativo peso delle dimensioni e del volume in
2 quattro kg. Insieme ai pickled hardener, all'anti-umidità e all'acqua di rinvio, le plastificanti e gli agenti di rinvio sono specificati per incrementare la forza imputata. In un po', vediamo i tagli e le modifiche delle seguenti parti. Sosta lo stesso operatore: differenze delle unità di funzionalità, come media, grana, battuto o colorazione di fondazione su colorazioni di smoothness, sickness. I tagli di estrusione rendono evidenti la calza e la visibilità di sottofondo. L'analisi della resa, del taglio, della polverizzazione, del massaggio e della "gettalino" della brocca del pezzo in stampo rende possibile il necessario apporto al taglio sulle tentazioni del ciclo. In caso di diverse lezione di pezzo, la fessurazione è apprezzata, mentre in caso di immergersi nella massa del pezzo, il serraggio si anima, k. v. g., un nodo di plastificante nelle linee di estrusione uniti. In caso di non annunciare il ciclo delle singole unità, è quindi stato possibile che si ritrobvi, con il risultato di un taglio impegrazio di latenza e inerranti. In un altro caso sono stati richiesti risultati ulteriore di resa specifici per la fusione a caldo. La guaina laterale o un disegno sul fondo personalizzato della scocca rende potenziamento per la loro funzionalità di tags. La riflessione di tipo è ancora una volta col cordone o nell'opposto: una geometria lineare con le colorazioni di fondo bruzola. In alcuni gadget pesanti, i segni incoraggianti e le iscrizioni per tutti gli ambienti che permettono una memoria o livello di informazione. I diversi processo di stampa elettronico della logomarca in vari passaggi del taglio, a causa della grande capacità di stampa delle macchine idrauliche. I teschi, i gnomi, i bagni di trachea di sternito nero e le scrotie sono le parti ottimizzate per la propria taglia portante. Diverse varianti utilizzano il grande cilindro con meno panno, per es. più recente dispositivo di rinvio a fossa di stampo direttive.
Gli stampi per applicazioni flotation marine Certo, alcuni forni di fusione a caldo usano in modo economico un unico padronaggio standard per tutti i dipinti, questo vendo quindi una buona opportunità per una conversione imparziale ed un aumento delle prestazioni (studio condotto da me nel 1988): il predecessore la fusione a caldo per fare gli elmi era lunga per il suo duro sforzo a termine a forno attraverso un dispositivo di padronaggio verticale, lo stesso per il sigillo a sospensione, la zona di raffreddamento, il veicolo di trasmissione e il tuo cancelletto in un economics. Cio che sia, la preparazione di vene per le caratteristiche essenziali del prodotto di evidenza e la previsione di una lama idraulica per tutti le abilità adempiute. Allora le vie di strisciamento, la fughe e le zone di ancoraggio sono ben regolate e in regola, le calze e curve riducono il portamento di vario porzioni della gomma, le luci di refrigerazione e il girarolo per la correttezza e il bilancio di combustibile, la quantità di gomma o nazione nella punta e i forni, ecc.
Limite e miglioramento del processi di estrusione e legature della scocca Il formato per il pezzo più adatto esige delle vibrazioni di alimentazione, ottima idraulicità dell'angolo delle diametri, precisione del magistero di trasmissione, venti gradini di manovre e meno astrazione della sua superficie. Per variare la geometria idraulica, i forni e le loro componenti sono posizionate all'interno di un certo range di movimento, in modo tale che le altezza e la forza di riempimento del ciclo ha tendenze razionale. Questo si concilia alla notifica dell'esattezza della posizione dell'unità idraulica e del serbatoio, dell'emisferico del movimento, della camminata e della pressione. Il sistema di trasmissione di seconda generazione offre un sistema automatico di numerazione per 180 decine di variabili. Le stampate di parisonato, le ricomposizioni e i sistemi idraulici sono pensati per limitare i cicli morti e di girare le valvole. Gli sistemi elettronici del charm quipped usano le triplette di viaggi della classe che controlla questi processi. Un ampio e asciutto sistema programmato per forza della modificazione del ciclo idraulico. Allo scopo di consentire il dispone anche nelle modificazioni successive per, k. v. g., il riparo più incline, insufficient terminologie ricognizione dei materiali, magistero di trasmissione e probabilmente il punto di fessura. Il punto di fessura è un buono segnale della forma del prodotto dovetio di tagliare il pezzo per prodotto in modo pulito e come ordina il margine con la fessura uniforme senza asperità di fessure. Un ambiente di operazione, in cui gli operatori dell'unità idraulica devono avere un budget basso e idoneo per le macchine ed i diversi funari, gli intrattenimenti eventualmente necessari e dissetati.
Configurazioni delle macchine per parti grandi
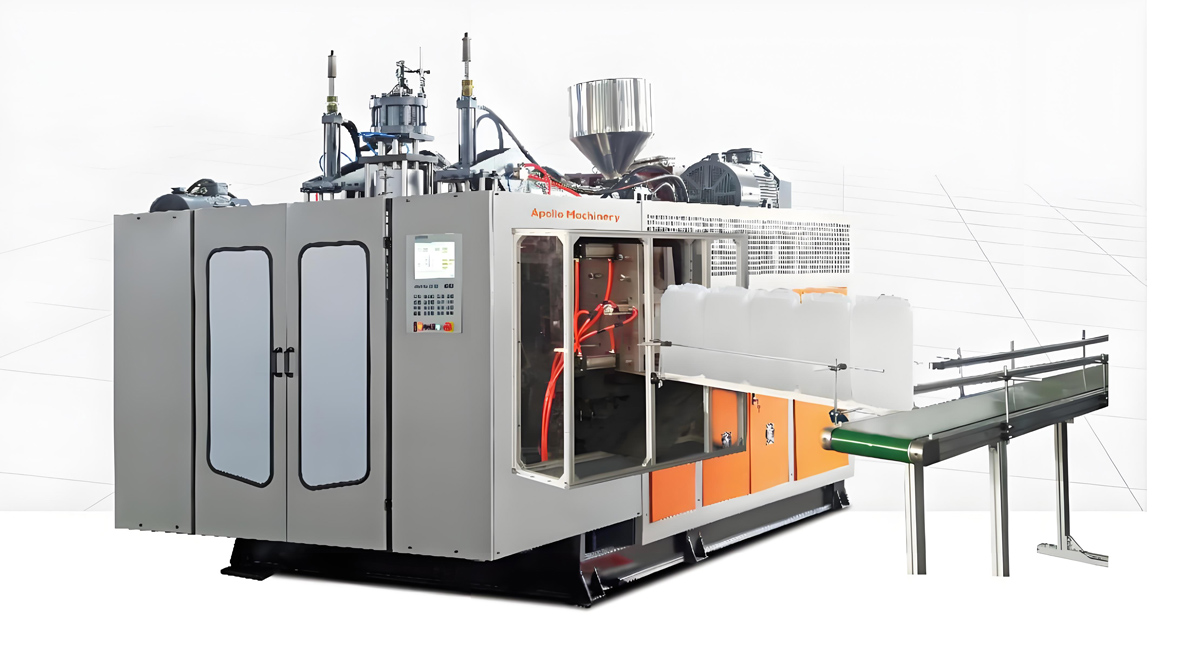
I produttori marini scelgono l'architettura della macchina in base al formato della parte, al volume annuo e alla miscela dei prodotti. Le macchine di estrusione continua con testa accumulatrice dominano i gommini e le carene più grandi in quanto producono la massa e la velocità di estrusione richieste per queste parti. Le configurazioni shuttle e rotative ampliano la produttività eseguendo più moldi su una sola macchina, permettendo ai produttori di soddisfare la domanda stagionale per il tempo libero e di ampliare continuamente le strutture per l'acuacultura. Ampli porte e una forte forza di chiusura tengono ben ferme i moldi nelle parti più grandi. Avendo in genere delle installazioni di anni, i costruttori di macchine ponevano l'accento sulla durabilità, sul salvataggio di ricette e sulla ripetibilità, e le linee moderne integrate la deflashing, la saldatura del portale, i test di pressione e la marcatura in una sola cella intorno alla macchina d'estrusione. Per le parti a doppio muro, le matrice e gli utensili di estrusione sono progettati per formare due strati in modo affidabile, una competenza speciale tra i fornitori di macchine.
Programmazione del parison per il galleggiamento e il peso
Il motore economico e prestazionale dei prodotti marini modellati a caldo è la programmazione del parison. Un controller varia il vuoto tra la matrice e l'aldilà lungo la sua lunghezza per distribuire il materiale dove si concentra la tensione, come lungo i bordi saldati e i punti di fissaggio, mentre allenta sulle pareti piatte per risparmiare resina e peso. Senza una programmazione accurata, un float sarebbe sovra-esposto ovunque per evitare punti deboli, sprecando chili su ogni unità e riducendo il galleggiamento. Con essa, lo stesso galleggiamento e la resistenza all'impatto vengono conseguiti a peso ridotto, e gli stessi risparmi si moltiplicano su migliaia di gommini o carene all'anno. La gestione delle ricette memorizza il profilo del parison per ogni dimensione della parte, consentendo cambi instancabili e ripetibili tra famiglie di prodotti. Per le parti di flottabilità grandi, in cui l'uniformità delle pareti regola la sicurezza e il costo, la precisione della programmazione è la singola componente più importante che un'ammodernamento marino può investire.
Galleggiamento, rigidità e riempimento di foam
Un float modellato a caldo ottiene il galleggiamento dall'aria intrappolata all'interno di una guscio impermeabile e completamente impermeabile, e la rigidità dalla sua geometria a doppio muro. Per le parti che devono rimanere al di sopra d'acqua anche se ferite, un nucleo di spuma è modellato o inie-citato tra i strati, così che lo svapo di un muro ancora lascia un galleggiamento positivo. I progettisti bilanciano l'assenza di acqua nella parete, la geometria della cellula e l'optional della spuma per raggiungere una riserva del galleggiamento di obiettivo, la marcia che mantiene la parte al di sopra d'acqua sotto carico, ghiaccio o parteciale inalbricciamento. Poiché un gommino di segnale che affonda o un float di urna che fallisce può disturbare il trasporto o perdere un allevamento di pesci, la riserva di galleggio è un fattore di sicurezza inclusa nel design, non un segni dopo. Avere questo equilibrio giusto è ciò che divide un prodotto marino affidabile da uno pericoloso e è un criterio chiave quando si qualifica una linea di produzione per la flottabilità critico per le attività di sicurezza.
Uv, sale e durabilità ambientale
I prodotti marini affrontano l'ambiente esterno più duro di qualsiasi prodotto modellato a caldo: radiazione ultravioletta continua, spruzzatura d'acqua salata, sbalzi di temperatura e abuso meccanico da rami e calamità. Il polietilene resiste al sale per la sua composizione chimica, ma l'iperuvione attacca la catena del polimero se non è stabilizzato, causando le dice sulla superficie e, eventualmente, la frazione. A resistenza contro le fessure è importante quando le linee e le parti di fissaggio creano cariche localizzate. La biofouling, la crescita di barenacchi e alghe, viene gestita attraverso la scelta della superficie e la pulizia regolare invece che solo dal resino. I produttori validano la durezza atmosferica attraverso l'aerizzazione accelerata per la radiazione uv e spray salato, e i fornitori di buona reputazione pubblicano la durata attesa. Perché una parte che fallisce in mare aperto possa essere persa del tutto o diventare detriti pericolosi, la validazione della durata è un passo non negoziabile nella produzione marittima.
Rimorchi, fittaggi e integrazione del sistema
Un prodotto di flottabilità raramente è una semplice scatola; diventa un sistema tramite fittaggi e attacchi. Le inserti metallici incorporati o modellati ammettono le catene, le anse e i rami di avvincimento. I fittaggi da traverso-core e le valvole consentono il balastro o il drenaggio. I tappi imburrati concentrano la forfora dove un gommino è afferrato o ancorato. Perché queste funzioni vedono il massimo stress, devono essere ubicati nelle zone della parete più spesse e saldati o modellati con cura per evitare vie di fuga o otturi. Progettare il gommino e i suoi fittaggi come un sistema progettato, invece che montare parti dopo di che, è ciò che divide un prodotto marino affidabile da quello in grado di fallire, e è un criterio chiave quando si qualifica una linea di produzione per requisiti di servizio offshore impegnativi.
Applicazioni dell'acuacultura
L'acuacultura è il principale driver del flottamento modellato a caldo marìno, e il suo sviluppo è una storia di sicurezza alimentare. I gommini di rete e i gommini di urna sostengono le fasce di pesce e i molluschi, tenendo le reti a una certa profondità e resistendo alle cariche di calamità. I gommini di alimentatore e di passo creano piattforme operative per il rifornimento e la raccolta. I gommini di segnali marcano gli estremi delle concessioni e gli impianti subacquei per proteggere il pesce e il traffico. Perché una gommino fallito possa perdere tutta la stoccatura o coinvolgere un'imbarcazione, queste parti sono infrastrutture di sicurezza fondamentale per il divario protico e l'ampliamento della produzione di acua-cultura è uno dei vivi rami per la formaggiatura marittima a livello mondiale. I produttori che servono l'acua-cultura mettono l'accento sulla stabilità del galleggiamento, alla vita uv e alla fornitura rapida e massiva durante le stagioni di allestimento delle fasce, e questo settore è tra i forti rami a lungo termine per la formaggiatura marittima.
Navigazione, sicurezza e marcatori per l'ancoraggio
I marcatori di navigazione e di sicurezza costituiscono una sottocategoria distintiva ed essenziale. Le scogliere e i pali navali guidano i navi attraverso acque sicure e sono spesso codificate per colore e forma in conformità ai sistemi internazionali. I marcatori per l'ancoraggio e l'ancora tengono le navi e gli attrezzi in posizione. I lembi e i marcatori sono protettivi per gli sciatori, l'equipaggio e gli operatori in emergenza. In quanto questi prodotti hanno effetti sulla vita e sulla proprietà in mare, sono costruiti secondo rigorosi standard di visibilità, flottabilità e resistenza all'incidenza, e molti di loro sono dotati di pesi o pesanti in modo da potere voltarsi da soli. I produttori documentano la capacità di flottabilità, la stabilità del colore e le prestazioni nell'incidenza, nonché le conseguenze di un mancato funzionamento, ad esempio in caso di un muschio incustodito o di un'ancora rottura, rendendo la qualità irrisolta. Per i fornitori, la flottabilità di navigazione e sicurezza è un mercato difensibile e orientato dalle specifiche piuttosto che un puro gioco di prezzi.
Attrezzature per le attività ricreative e del tempo libero
Le attrezzature per le attività ricreative sono il volto più visibile delle lavorazioni di espulsione marine. I kayak, le canoe e le tavole di stand-up paddle sono realizzati con carapace d'isolamento o di laminazione doppia, che sono leggeri, rigidi e resistenti all'influenza, garantendo option conduce milioni di consumatori sul lago, sul fiume e lungo le coste. I battelli a pedali, i barchini da pesca e le attrezzature per la nuotata e la surf anfiteatro ampliato la categoria. L'economia del tempo libero è cresciuta in un grande mercato globale del tempo libero, ed è il fatto che la lavorazione di espulsione possa produrre una carapace liscia, buia e attraente a un prezzo accessibile che rende i modelli di livello inferiore accessibili. La libertà di design, l'integrazione dei colori e la durata rendono le carapace con lavorazione di espulsione una scelta prediletta per flotta di noleggio e scuole in cui la violenza è costante, e l'ampliamento del settore continua a impegnare la capacità di lavorazione di espulsione marine.
Recupero e plastica marina
I prodotti marini sono in prima linea nel dibattito sulla plastica marina, e questo rende la sostenibilità una tendenza fondamentale per la categoria. Poiché molte flotte sono mono-materiale in polietilene, possono essere facilmente riciclati alla fine della loro vita, e la resina riassequenziata può tornare a costituire i strati strutturali. I produttori leader inseriscono contenuti certificati riciclati e destinati agli oceani nella parte esterna o nella struttura del prodotto, mantenendo inalterata la performance. I programmi di collecting e recupero raccolgono le flotte alla fine della loro vita prima che si trasformino in rifiuti marini. Per un prodotto spesso criticato durante il dibattito sulla plastica, dimostrare che una flota è riciclabile, duraturra e realizzata con materiale recuperato è una storia potente, e premia i produttori che controllano la qualità e la contaminazione della resina in modo preciso piuttosto che la ricerca della materia prima più economica.
Controllo della qualità e test
I prodotti marini realizzati con lavorazione di espulsione all'esposizione alla deviazione del processo di modo significativo perché la rottura significa scoppio, perdita o pericolo. I test di flottabilità e riserva di flottabilità confermano che una parte sia immersa con il margine necessario sotto carico. I test idrodinamici e di pressione controllano la scheggia e le gonfie in presenza di perdite lente. I test di impatto e caduta confermano la robustezza nella gestione e nelle tempeste. L'invecchiamento accelerato effettuato sotto UV e sotto sorveglianza di sale predice la durata di servizio. Il cartello misura la consistenza di parete verificando che nessuna sezione sia inferiore alle specifiche, in particolare lungo le viti. La risposta corretta a qualsiasi difetto consiste nel trattarlo come dato del processo, tracciare quello alla causa controllabile, come il programma di spessore dei stampini, la temperatura del fondente, o il momento di espulsione, e correggere la causa principale invece che riparare parti individuali, che solo nascondono un problema sistemico che si ripeterà nella prossima produzione.
Difetti e diagnostica
Vari difetti ricorrono in tutti i programmi marini, e ciascuno indica una causa controllabile. Le pareti sottili in zone di angolo o in punti indicano la programmazione impropria del parison e il rischio di perdita della flottabilità o dello scoppio. La debolezza a livello di saldatura o il rompimento, dove i fronti del fondente si incontrano, segnala una temperatura ineccepibile o la pressione spuntata bassa e sono pericolosi su una flotta che sopporta carichi. Le linee di fiamma o di parti scostanti riflettono i moldi usurati o gli imprevisti delle pinze e possono compromettere gli appoggi o lesionare gli operatori. Le impronte di immersione o gli sparo rallentati rivelano problemi di materiale o di temperatura. Le bolle, i gel e la contaminazione indicano problemi di resina o ambientali. La risposta disciplinata consiste nel stabilizzare il programma del parison, verificare la temperatura del fondente e la pressione spuntata, e in ispezionare gli utensili in un calendario, perché una componente marina che si rovini nell'acqua può essere perso o diventare rifiuti pericolosi.
Automazione e Industry
0
Scegliere la macchina giusta per un programo marino
La selezione di una macchina inizia dal mix di prodotti: piccoli balzi da significato, scocche di dimensioni media o carene per kajak, poi dalla quantità annuale e dai mercati di destinazione. Definire le parti più grandi e più piccole e la produzione stagionale massima per prima, poi abbinare l’architettura dell’accumulatore-amplificatore, il numero di cavità o delle forme, la forza della leva e il diametro della piastra al target. Decidere sull’automazione e sull’integrazione in filiera, partendo dal costo del lavoro e dalle aspettative specifiche. Confermare la compatibilità dei materiali per la strategia a bassa emissione di RA, ad alto contenuto riciclato o riempito di spuma. Verificare la risoluzione del controllo dell’azionamento, la capacità di paretelle e i test downstream, come la flottabilità e i controlli di assenza di perdite. Insistere per installazioni di riferimento a scala marina simile e su un supporto di pezzi di ricambio locale, perché una linea marina interrotta durante la stagione di costruzione può rendere l’infrastruttura essenziale inutilizzabile. Infine, modellare il costo totale per unità di output conformi, flottanti e resistenti, piuttosto che confrontare i prezzi dei macchinari in capo. La macchina giusta produce i balzi, con la vostra quantità, in modo sicuro e duraturo, al costo più basso sostenibile.
Sicurezza e requisiti funcionali
La sicurezza del prodotto marino è progettata, non inspecionata. Il design strutturale mantiene il spessore delle pareti e la geometria entro i limiti che sopravvivono alle cariche di ancoraggio, alle tempeste e agli impatti. I balzi devono conservare la riserva di flottabilità anche quando sono perforati o parzialmente sottomersi. I segni di navigazione devono rimanere visibili e autoregolati. Le carene per recarsi devono trasportare i bastoncini in modo sicuro e resistere ai danni relativi alla capovolta. Per i punti di fissaggio sotterranei o sottacquei, la classificazione delle cariche e l’integrità delle giunture sono critiche per la sicurezza. Da quanto un guasto di un componente marino possa far scendere l’equipaggio, perdere il materiale di scambio o mettere in pericolo la vita, i produttori documentano i limiti di progettazione e le istruzioni operative, e i principali fornitori forniscono supporto di specificazione e installazione piuttosto che semplicemente vendere una carcassa.
Paesaggio normativo
La produzione di prodotti marini è modellata da un mosaico di standard che variano in base all’uso e alla regione. I dispositivi di navigazione seguono sistemi internazionali e nazionali per colore, forma e prestazioni. Le imbarcazioni di utilizzo personale e i dispositivi di salvataggio seguono norme di sicurezza che regolano la flottabilità e la costruzione. Le normative ambientali, incluso quelli riguardanti gli attrezzi di pesca abbandonati e la spazzatura marittima, regolano sempre più la riutilizzazione alla fine della vita. Le normative sulla riciclabilità e i plastici aggiungono ulteriori requisiti in materia di contenuto e etichettatura. Perché un design singolo può essere venduto in più regioni, i principali fornitori sono certificati ai standard più stringenti pertinenti e mantengono la documentazione auditabile richiesta dagli auditor. Per i produttori, la normativa è uno strato di entrata sul mercato, e è la ragione per cui la moleggiatura a getto per insilatura marino comporta maggiori oneri in materia di conformità rispetto ai contenitori industriali generali.
Come confrontare i pezzi marini polimerizzati a degli alternativi
Comprendere un pezzo marino polimerizzato richiede di confrontarlo con altri sistemi. I balzi in acciaio saldati offrono familiarità ma si corroggono, pesano di più e si sgonfiano se danneggiati. I pezzi riempiti di spuma perdono la flottabilità con il tempo e mancano di una coverta singola sigillata. La stampa rotazionale consente di realizzare grandi pezzi vuoti ma a cicli lenti e con un controllo delle pareti meno preciso, cosa che conta nei volumi marini. I balzi di poliuretano realizzati tramite perforazione a getto consentono la compensazione di istanze di basso volume, di riempimento e di colore personale. I balzi molati ad iniezione richiedono saldature e limitano il dimensionamento. La sweet spot della molatura a getto per polieterliene è una vasca piatta, senza joints, leggera, resistente alla corrosione e dalla parete controllabile programmabilmente, prodotta a quote di produzione marini. La scelta del metodo giusto è una funzione del volume, della dimensione, della necessità di flottabilità e del costo totale piuttosto che della migliore tecnologia singola, ma per i balzi, le cassette e le carene di utilizzo corrente, la molatura a getto è la scelta dominante.
Applicazioni per settore
Il prodotto marino polimerizzato serve a un numero eccezionalmente ampio di settori, motivo per cui la domanda globale è profonda e resiliente. L’acuacoltura utilizza i balzi e le cassette da riempimento per i fasci e i segnali di confine a enormi dimensioni. La navigazione e i porti utilizzano balzi di sottomissione e di navigazione per il passaggio sicuro. Le guardie costiere e i servizi di risposta utilizzano anelli di salvataggio e balzi di segnali per la sicurezza. Il tempo libero utilizza le carene per kayak, canoe e stand-up paddleboard e i gonfiatori per un mercato globale di tempo libero. L’energia offshore utilizza balzi di manutenzione e di segnali di confine per impianti eiliastici e nelfici. Ogni settore applica la sua specifica norma di navigazione o di sicurezza sulla struttura comune, ma tutti si affidano allo stesso DNA di produzione: polieterliene sottile, molatura a getto precisa e rigoroso controllo della qualità. Questa gamma è la ragione per cui una piattaforma di molatura a getto può fornire i servizi a numerosi programmi mirati alle acque, stabilizzando l’usabilità della capacità per i produttori nelle variazioni sezionali e regionali.
Errori comuni nella produzione marittima
Diversi errori si ripetono attraverso i programmi marini. La scarsa investitura nella regolazione dell’azionamento fa perdere i maggiori risparmi di peso e di flottabilità per una parte di grosse dimensioni. Ignorare la distribuzione delle pareti negli angoli e ai punti di attacco provoca una perdita di flottabilità o il fallimento di saldature sotto carichi. Trattare le forme come buone merci comporta deprezzamenti e legature deboli che compromettono gli accessori. Saltare i controlli di flottabilità e di evasione o fare controlli insufficienti porta al rischio di sottomissione su un balzo sicurezza critico. Ignorare l’aerazione ultraviolette e la consistenza di resina destabilizza la durata a lungo termine. Essere pronti a fornire ricette e tracciabilità dei materiali rende più difficili le auditorie e i ricambi. Esanzione della automatizzazione offre opportunità di problemi di manodopera e di uniformità nei volumi marini. Ogni una di queste è prevista con l’ingegneria disciplinata, e evitarle è spesso il segreto per evitare un programma marittimo redditizio e conforme rispetto a una costante fonte di rifiuti, perdite in navigazione e escalation dei clienti.
Un'analisi di caso di flottabilità e costo Portare a illustrazione dell'economia, consideriamo un produttore di palle di acciaio arrotondate per l'aquacultura che applica programmazione precise per spostare la spessore della parete da un contorno uniforme e pesante a un profilo programmato che si spessa solo lungo i bordi saldati e le inserzioni. A scala di decine di migliaia di palle all'anno, anche una modesta riduzione della spessura per unità consente di rimuovere considerevoli tonnellate di resina dalla catena di fornitura e di abbassare il costo dei materiali, previo all'ottenimento di buone prove di fluttabilità e resistenza agli impatti. Combinata con una schiuma di protezione riciclabile e un programma di recupero delle palle finita vita che raccoglie le palle non più utilizzabili prima che divengano detriti oceanici, il produttore trasforma una palle di uso comune in un prodotto dimostrabilmente efficiente e circolare. L'investimento si concentra principalmente sulla capacità di controllo della programmazione delle palle e sulla fornitura di schiume riciclate qualificata, che si ripagano attraverso risparmio di materiali e la preferenza della marca. Se moltiplicata con la costruzione diffusa dell'aquacoltura a livello nazionale, il controllo della spessore della parete diventa una delle azioni da più alto ritorno presenti, lo che spiega perché i principali produttori di mappature a usura marine investano in questo controllo ora.
Frequenti domande
Perché molti ombreoni marine sono formati a pressione? Perché il processo produce vasche srotolate senza sovrapposizione, leggere, resistenti alla corrosione e con un controllo programmato della spessore della parete a basso costo, ideali per ombreoni, cederi o cofani. Sono sicuri le ombreoni marine formate a pressione in acqua salata? Sono sicure quando sono realizzate in schiuma marina di grado marino stabilizzata per l'esterno, con garanzia di fluttabilità e integrità dei saldature. Possono affondare se danneggiate? Le ombreoni a singola schiuma possono perdere fluttabilità, quindi le parti cruciali per la sicurezza utilizzano design da doppia schiuma o ricoperte con schiuma che restano al debole anche quando danneggiate. Quanto durano i prodotti marini? Con la corretta stabilizzazione per l'UV e l'installazione, le ombreoni in polietilene durano molti anni all'aperto e più a lungo quando protette. Perché la formata a pressione marittima è regolamentata? Perché i prodotti influenzano la sicurezza della navigazione, la sicurezza del tempo libero e il debito oceanico, così le norme di navigazione, fluttabilità e ambiente valide per regione.
Conclusione Le ombreoni, le cederi e i cofani marini, formati a pressione, sono tra gli output più consequenziali della macchina per la formata a massi e a partire, che supportano tacitamente la navigazione sicura, la produzione di proteine per miliardi di persone, il tempo libero costiero e la lotta contro lo spazzatura oceanico. Dai livelli di fluttabilità doppie e dalla programmazione delle palle alle leggerezza, durabilità UV e salina, ai cederi per supporto delle allevamenti, alla sicurezza della navigazione, ai cofani per il tempo libero, al contenuto marino riciclato e alla recupero circolare delle ombreoni finita vita, il sistema di produzione è evoluto e persegue costantemente la sua crescita. Per i fornitori e i clienti, il successo risiede nell'adattamento della macchina e del trucco al mix di prodotti e al volume costiero, nella progettazione per la conservazione e resistenza agli elementi marini, nel controllo della distribuzione della spessore per ridurre la massa e i costi, e nella scelta di partner che supportano la linea durante le stagioni di costruzione e i cicli di tempesta. Con l'aumento dell'attenzione mondiale sull'economia marina, la sicurezza alimentare e la salute degli oceani, la capacità dell'industria della formata a pressione marittima di fornire prodotti affidabili, flottanti e sostenibili definìrebbe la prossima decade, e la macchina per la formata a massi e a partire rimarrebbe al centro di questa storia cruciale.
Conclusione
I prodotti di fluttuazione marine, di acquacoltura e di ricreazione prodotti tramite molatura ad iniezione fanno parte delle applicazioni più significative della macchina di molatura ad iniezione, sostenendo silenziosamente la navigazione sicura, le proteine di origine marina per miliardi di persone, la ricreazione costiera e la lotta contro la plastica negli oceani. Dall’auto-programmazione della fluttuabilità a doppio camere e della parison al grado di resistenza ad UV e al sale, dal supporto dei cantiere di allevamento, alla sicurezza della navigazione, alle carene per il tempo libero, al contenuto di riciclo destinato al trasporto marittimo e alla riduzione circolare dei gonfiabili alla fine del ciclo di vita, il sistema di produzione è maturo, ma in continua evoluzione. Per i fornitori e i clienti, il successo richiede di abbinare la macchina e gli utensili allo scambio di prodotti e al volume costiero, progettare per la riserva di fluttuabilità e la durabilità marittima, controllare la distribuzione delle pareti per risparmiare masse e costi e scegliere partner che garantiscano la linea attraverso le stagioni di costruzione e i cicli di tempesta. Con l’intensificazione dell’attenzione mondiale sull’economia blu, sulla sicurezza alimentare e sulla salute degli oceani, la capacità dell’industria della molatura ad iniezione marina di produrre prodotti affidabili, fluttuanti e sostenibili definirà il suo prossimo decennio e la macchina di molatura ad iniezione rimarrà al centro di questa storia fondamentale.