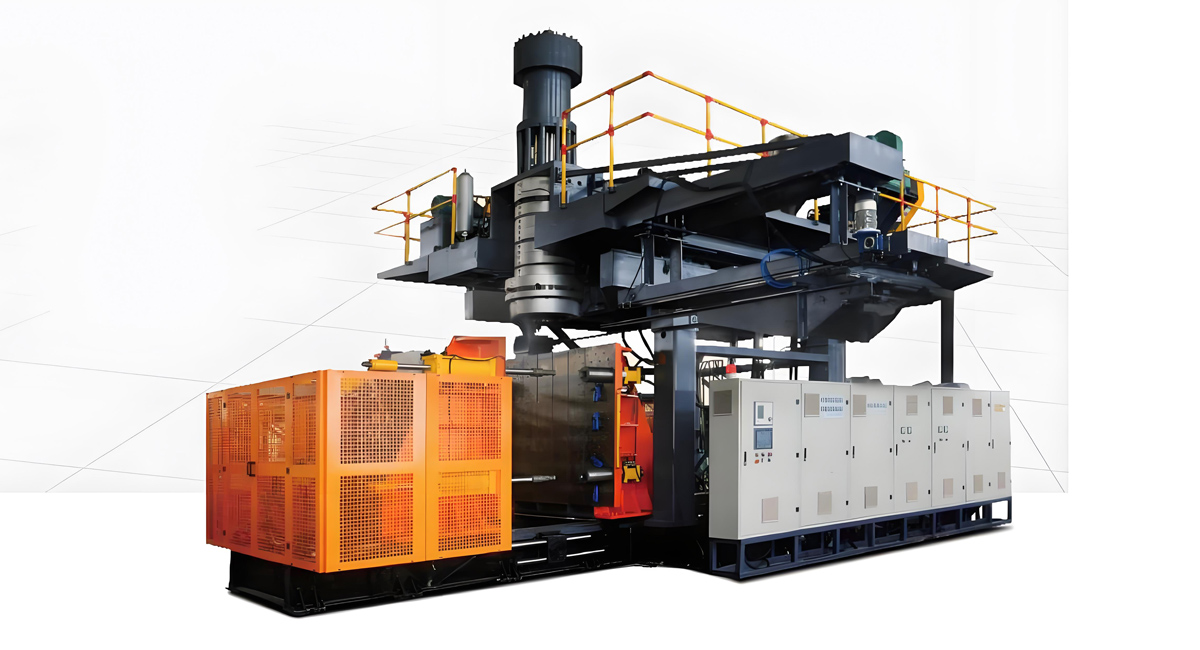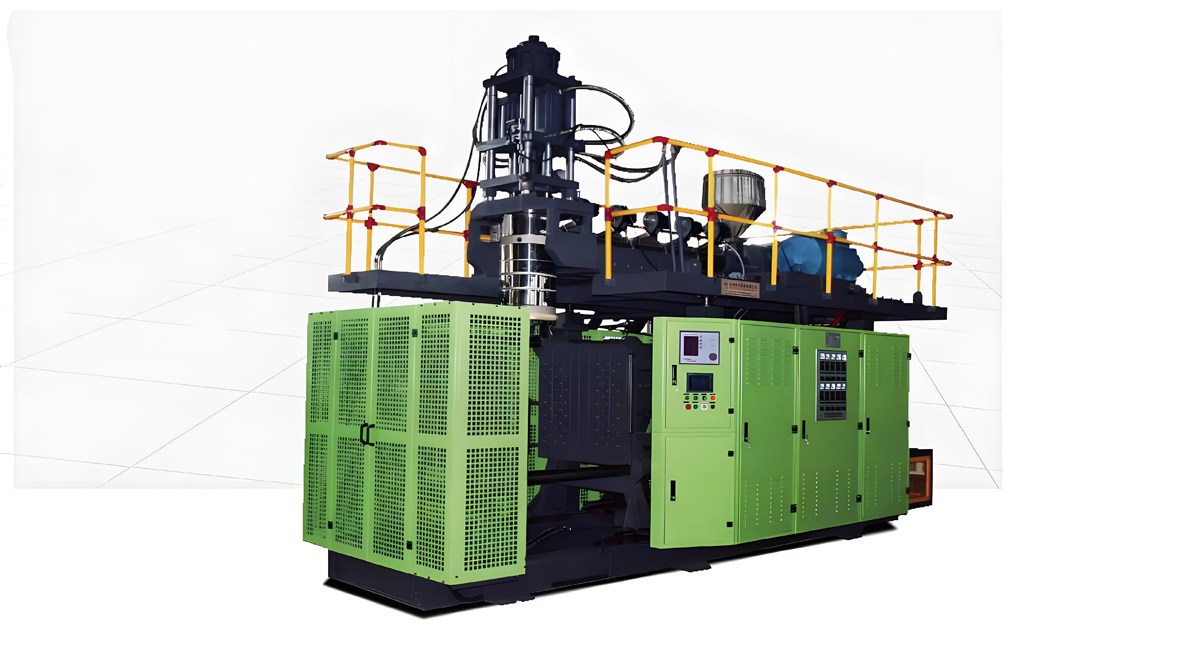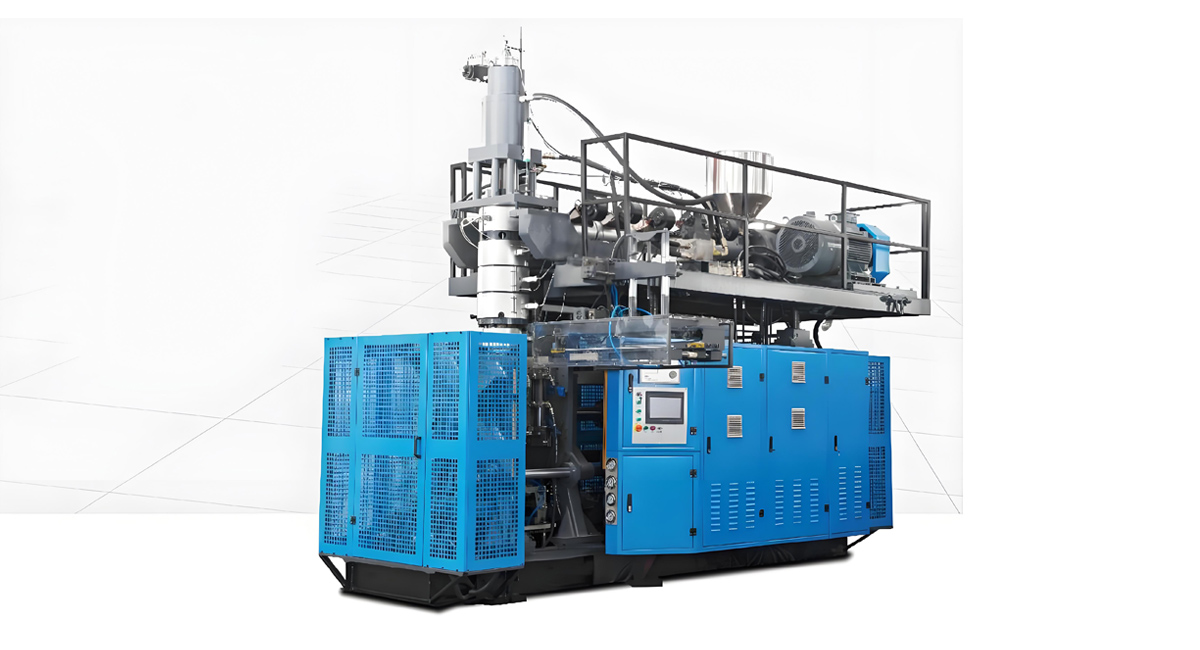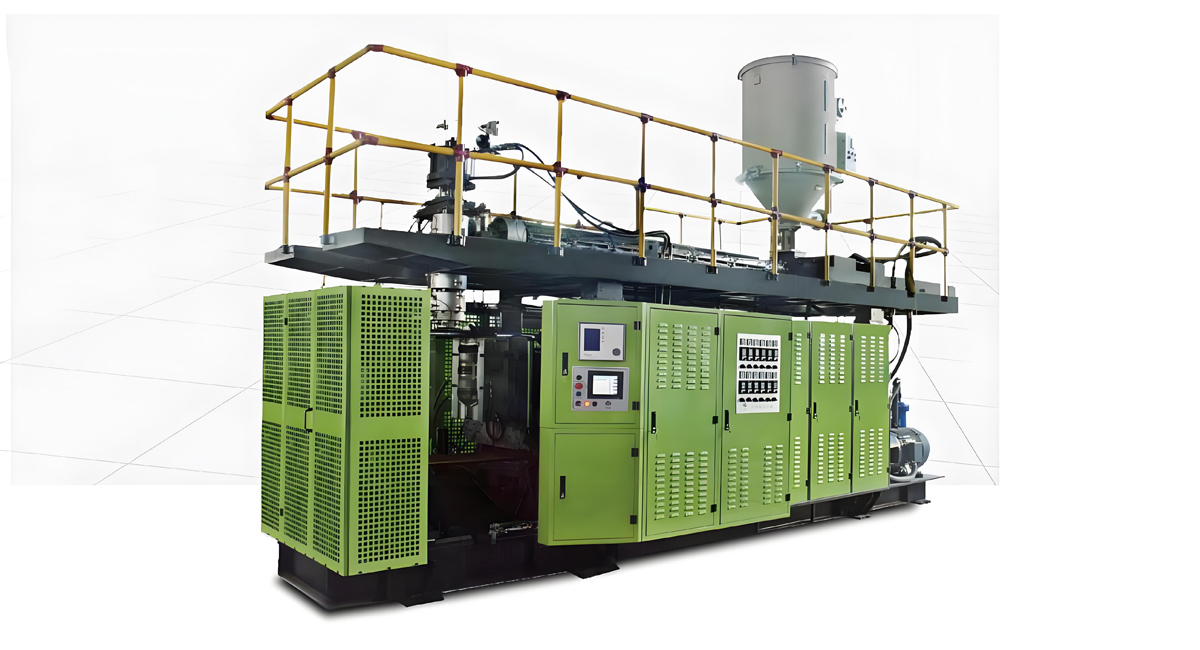
Зайдите в любой отделение больницы, центр хирургии или клинику вакцин, и вы окажетесь окружены классом пластиковых изделий, которые большинство пациентов никогда не называют, но без которых современная медицина не может обойтись: литые под давлением медицинские и фармацевтические пустотные изделия. Интравенозные флаконы для жидкостей, компоненты для респираторной терапии, стерильные контейнеры для инфузоротерапии и парентерального питания, флаконы диагностических реагентов и корпус одноразовых устройств – в значительной степени изготавливаются путем литья под давлением из полимеров фармацевтического класса. Это одна из самых требовательных и социально важных применений машины литья под давлением, и она находится в центре глобальных проблем, касающихся всех: доступа к охране здоровья, возрастающего населения, готовности к пандемиям и безопасности одноразовых медицинских устройств. В этой статье приведен глобальный анализ производства медицинских и фармацевтических изделий на машинах литья под давлением, охватывающий материалы, требования к чистой технологии, конфигурации машин, соблюдение норм и биосовместимости, контроля качества, устойчивости, автоматизации и тенденции, меняющие медицинские пластмассы. Для производителей медицинских изделий, контракторов-производителей и покупателей оборудования понимание этой производственной системы является ключом к обеспечению соответствия, стерильности и доступности медицинских продуктов во всем мире.
Что такое медицинские и фармацевтические изделия, литые под давлением
Медицинским или фармацевтическим изделием, литым под давлением, является любое пустотелое пластиковое изделие, изготовленное путем литья под давлением, которое контактирует с лекарством, жидкостью или биологическим материалом, предназначенным для диагностики, лечения или профилактики заболеваний. Категория гораздо шире, чем просто флакон. Интравенозные и инфузионные флаконы доставляют физиологический раствор, глюкозу и лекарства непосредственно в кровь. Флаконы для ирригации вымывают раны и полости тела во время операции. Контейнера для парентерального питания доставляют питательные вещества пациентам, не способным к глотанию. Компоненты для респираторной терапии, такие как резервуары для небулизаторов и стенды для увлажнения, доставляют лекарства в виде аэрозоля в лёгкие. Флаконы диагностических реагентов и флаконы для промывания обеспечивают работу лабораторий и тестирования на месте. Корпус одноразовых устройств заключает в себя инструменты, которые нельзя использовать повторно. Их объединяет гладкая, без частиц, биосовместимая пустотелая геометрия, которая должна оставаться стерильной или чистой до момента использования, поэтому литье под давлением предпочитается для этих частей по сравнению с литьем под давлением с заваркой швов или стеклом при объёмах и чистоте, которые требуют здравоохранения.
Почему литье под давлением используется для изготовления медицинских товаров
Среди технологий формования литье под давлением особенно подходит для изготовления гладких, герметичных, контролируемых в отношении загрязнения пустотных медицинских изделий. Стекло хрупкое, тяжелое и разрывы создают острые опасности в клинических условиях. Литье под давлением с заваркой половин позволяет получить полость, а линия шва представляет собой потенциальный источник утечек и канал для частиц, который медикаментозные нормы наказывают. Литье под давлением путем выдавливания парисона и его надувательства в охлажденной, чистой полости придает одноцветному непроницаемому оболочке отсутствие внутренних стыков, отличную прозрачность там, где это необходимо, и надежный контроль стенки. Кроме того, оно масштабируется эффективно от маленьких флаконов для промывки до крупных многолитровых контейнеров для инфузий, на той же же семье машин. Для здравоохранения, где утечка или загрязнение в инъекционной трубке может нанести ущерб пациенту, непрерывная гермечность литья под давлением не является приятностью, а требованием безопасности, и это причина, по которой эта технология опережает медицинские жидкостные упаковки.
Глобальный масштаб спроса на медицинские товары
Медицинские и фармацевтические изделия, литые под давлением, необходимы на всех континентах, а спрос имеет структурный характер, а не циклический. Увеличение продолжительности жизни в многих регионах повышает потребность в инфузионной терапии, парентеральном питании и поддержке дыхания. Общая система охраны здоровья населения и программы сельского здравоохранения распространяют инфузионные продукты на места, где раньше их не было. Планирование чрезвычайных действий в условиях пандемий позволило правительствам затрагивать внутренние и региональные поставки необходимых медицинских пластмасс. В отличие от потребительских товаров, многие медицинские изделия подвергаются строгим нормам регулирования, поэтому производственные кластеры вблизи уже существующих фармацевтических и медико-технических экосистем в Азии, Европе и Северной Америке с новыми мощностями в остальных регионах. Этот глобальный, регулируемый спрос означает, что литье под давлением – это устойчивое, стратегически важное направление применения данной машины, и лекарственные пустотелые изделия становятся одним из наиболее неоценимых направлений производства пластмассы.
Материалы для фармацевтических изделий
Полимеры, применяемые в медицинских изделиях, литых под давлением, сначала выбираются по биосовместимости и химической инертности, а затем по прозрачности, твердости и технологичности обработки. Полиэтилен в нископлотных и высокоплотных сортах является основой для инфузионных флаконов, потому что он инертен для большинства инфузорных растворов, отличается низкой степенью экстрактивных веществ и легко обрабатывается. Полипропилен обеспечивает более высокую температурную устойчивость для изделий, которые могут подвергаться стерилизации автоклавом или тепловой стерилизацией. Специальные сополимеры и цикло-олефиновые материалы используются там, где необходима прозрачность, паропроницаемый барьер или низкая степень экстрактивных веществ. Вне зависимости от разновидности пластмассы, фармацевтические стандарты подтвержденного состава, прослеживаемости и отсутствия вредных добавок являются неотъемлемой частью, и поставщики публикуют соответствие стандартам, таким как биосовместимость класса ВВИ Международной системы стандартизации (ISO 10993). В отличие от многих инженерных пластмасс, эти полиолефины не требуют энергоемкой сушки, что упрощает работу в стерильных условиях и их химическая стабильность – и поэтому они одобрены регуляторами для прямого контакта с лекарствами и жидкостями.
Процесс литья под давлением в стерильных условиях
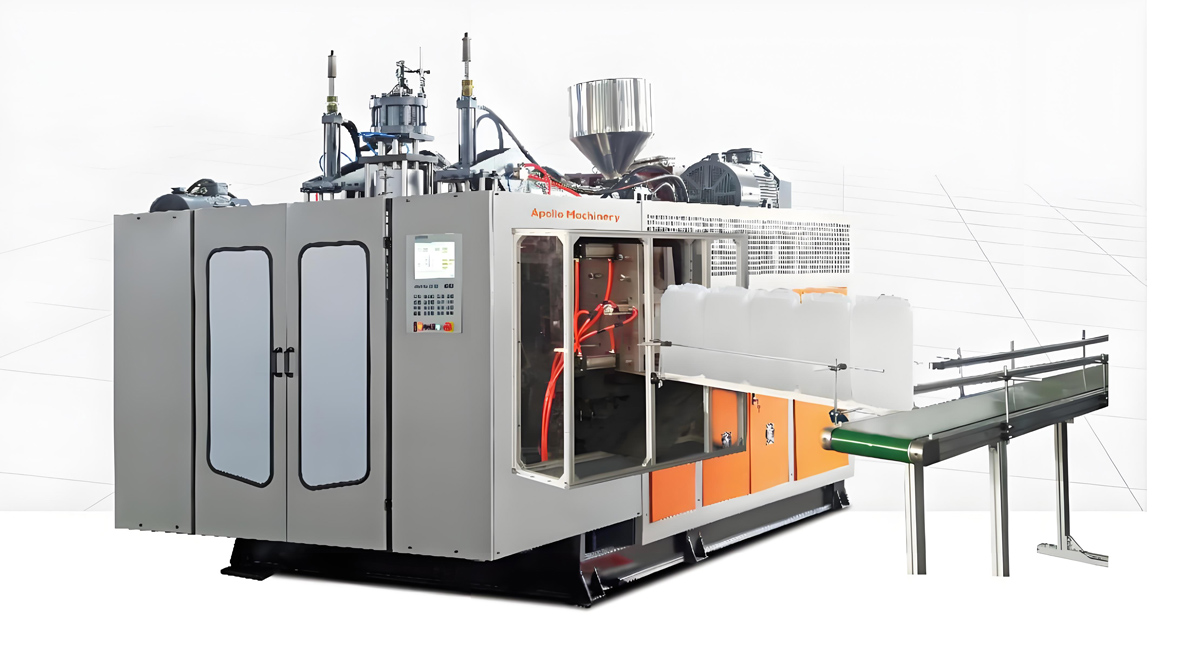
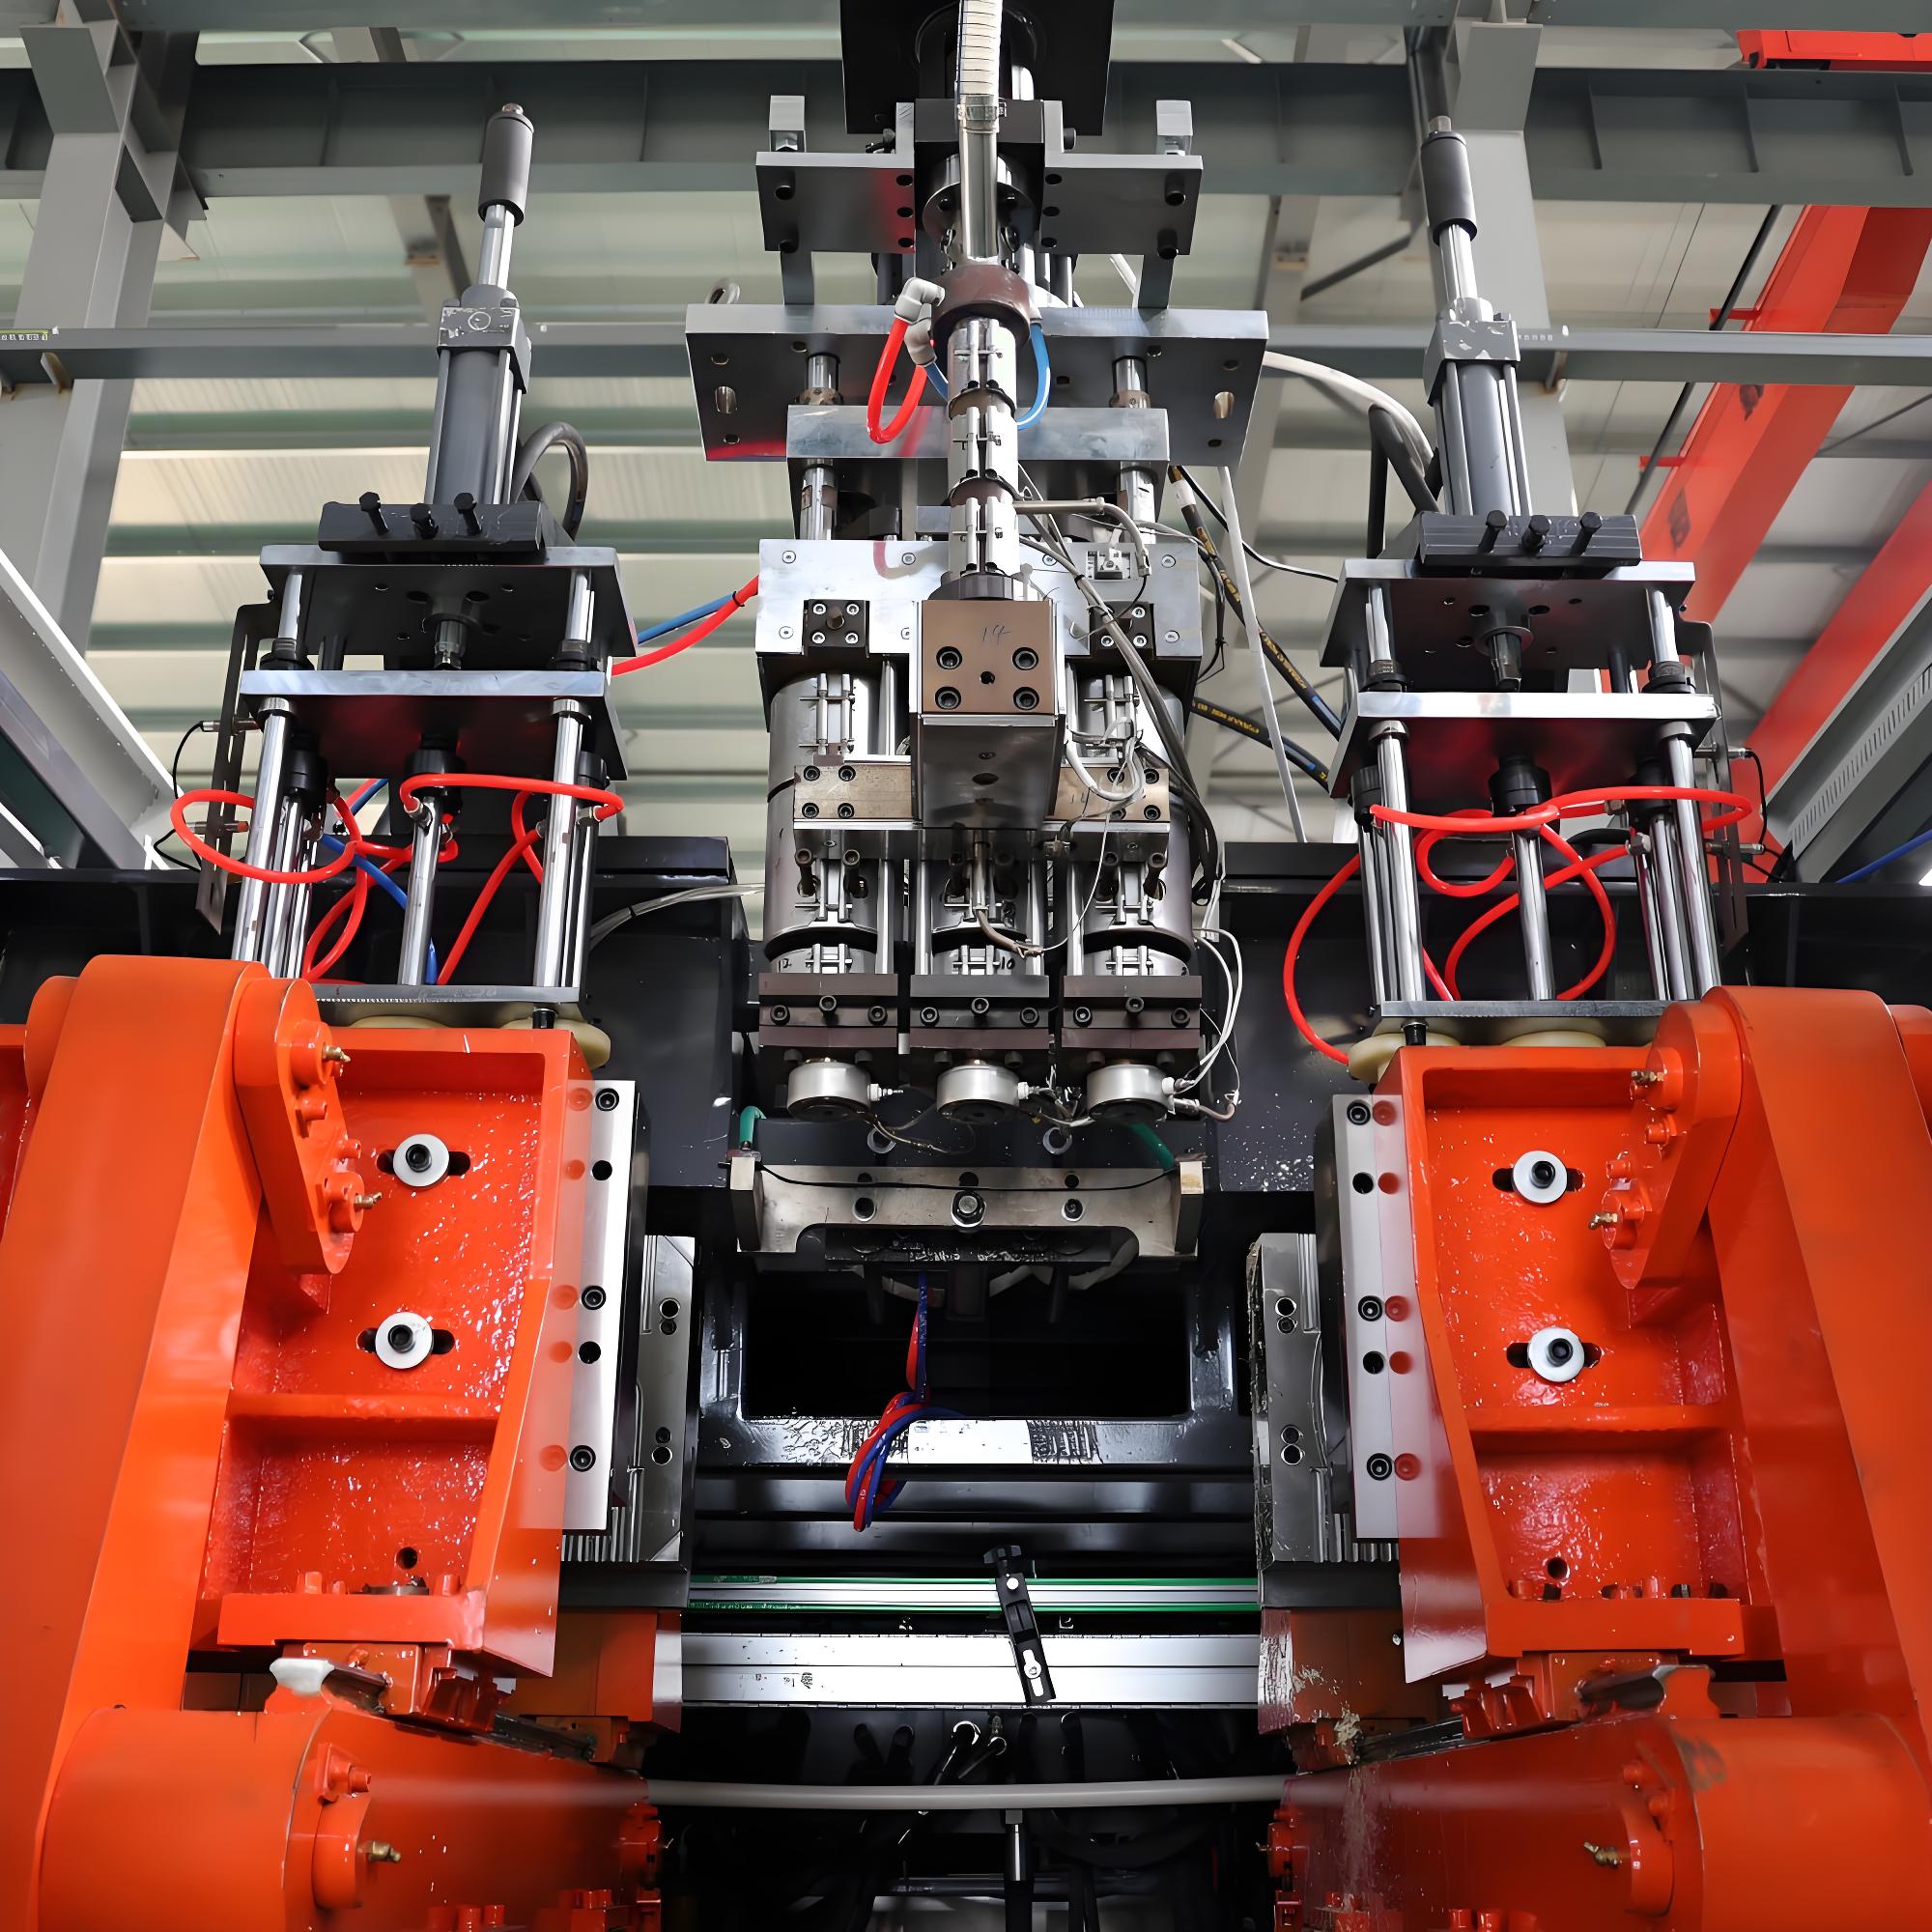
Цикл процесса литья под давлением для медицинского изделия начинается с одного или нескольких экструдеров, растапливающих фармацевтически чистую резину и подающих головку для отливки парисона – трубки из расплавленного пластмассы, которая становится корпусом изделия. Для небольших и средних по размеру медицинских изделий на производстве обычно используются пресс-форми с непрерывным литьем и зубчатыми или колесными конфигурациями, обеспечивающими однородные, с низким содержанием частиц парисона. Виделище зажимает расширительную головку, отрывая основу, а шток надувает парисон против охлажденной полости, образуя гладкое непроницаемое оболочку. После охлаждения виделище открывается, и изделие выгоняется на станки для обрезания и контроля, где удаляется всплеск и готовится шов и крышки. Поскольку медицинские детали контактируют с человеческим телом, обеспечивая безопасность, помимо самой машины важны принципиальная чистота инструмента, качество окружающей среды и наличие чистых технологий, и заводы обычно располагают на контролируемых или стерильных площадках, чтобы ограничить содержание частиц и микробов на поверхности изделия.
Конфигурации машин для медицинских объемов.
Медицинские производители выбирают архитектуру оборудования, исходя из размеров деталей, годового объема и представления продукции. Машины для непрерывной экструзии и рециркуляционно-вибрационных форм доминируют при производстве малопоточных бутылок и флаконах, поскольку они обеспечивают баланс выхода и гибкости. Конструкции с колесными механизмами и роторными формами обеспечивают высокий пропускной потенциал для бутылок для инфузий и иригации, требующих миллионов единиц в год. Модели с несколькими полостями повышают выход, сохраняя при этом повторяемость размеров. Поскольку медицинские программы часто выполняются в течение многих лет с стабильными спецификациями, производители оборудования уделяют особое внимание повторяемости, хранению рецептов и бережному обращению с небольшим количеством частиц, а современные линии интегрируют обработку кромки, проверку герметичности и визуальный контроль в одну камеру, находящуюся возле формовочного зуна. Рамы, совместимые с очищаемыми помещениями, нержавеющие контактные поверхности и профильтрованный охлаждающий воздух являются стандартными ожиданиями, а не опциями.
Контроль парисона и толщины стенок
Экономический и качественный двигатель медпрепаратов, изготовленных путем литьевого формования, — программирование парисона. Управляющий контроллер изменяет дистанцию прессформ и толщину парисона вдоль его длины, чтобы материал располагался там, где концентрируются напряжения, например вблизи горловин и оснований, в то время как на цилиндрических стенках материал редуцируется для экономии смолы. Без внимательного программирования бутылка будет толщаться повсеместно для предотвращения редких мест, что приведет к нерациональному расходу смолы на каждой единице. Благодаря ему отличается больший выход, а экономия скапливается при производстве сотен миллионов медицинских единиц в год. Управление рецептами хранит профиль парисона для каждого размера контейнера, что позволяет быстро и повторно переключаться между семействами продуктов без переделывания инструмента. Для медицинских контейнеров, при которых точность определяющего стенки влияет как на безопасность для пациентов, так и на расходы, точность программирования является наиболее важным возможным функционалом, которое может инвестировать медицинская линия.
Стерильность, чистота и контроль частиц
Медицинские изделия, изготовленные литьевым формованием, определяются не столько формой, как чистотой. В зависимости от продукта требования варьируются от визуально чистых до стерильных, и каждое такое требование меняет производственную среду. Зоны с контролируемым микроклиматом ограничивают содержание в воздухе частиц и количество микробов. Презентация инструмента и обработка воздуха предназначены для предотвращения образования просмутий, а сжатый воздух для удаления — фильтрации и, как правило, обезвоживания, чтобы исключить загрязнение водой и маслом. Персонал должен носить защитные костюмы, душевые кабины и направленную циркуляцию воздуха, чтобы защитить поверхность изделия. Поскольку единичная частица или микробное колония в медицинской линии может вызвать серьезную инфекцию, производители документируют контроль окружающей среды, проверяют процессы очистки и проверяют их на промежутки времени. Для поставщиков сертификация качества является требованием при вступлении на регулируемый рынок, а это причина, по которой для медицинского литьевого формования нужен больше расходов на окружающую среду, чем для общего пакетирования.
Герметизация, застежки, а также интеграция систем
Медицинский контейнер редко бывает чистой оболочкой; он становится системой благодаря застежкам, отверстиям и интеграции. Формованные горлышки принимают винтовые крышки, маркированные герметичные уплотнения и стерильные отверстия. Резы для резьбы и пункции позволяют медицинским работникам соединять системы реконнакта без нарушения стерильности. Застежки и разрываемые прокладки защищают содержимое до использования. Поскольку эти элементы концентрируют напряжения и являются интерфейсом между продуктами и пациентами, они должны располагаться в более толстых стенках и надежно обрабатываться для исключения путей протечки и острой грани. Конструирование контейнера и его застежки как единой отработанной системы, а не сплошного соединения деталей после этого — разница между надежным медицинским продуктом и опасным, и это является ключевым критерием при приемке производственной линии на обслуживание фармацевтических компаний.
Бикомпатимость и химическая совместимость
Медицинские контейнеры проводят всю свою жизнь в контакте с лекарствами, физиологическими растворами, питательными веществами или биологическими жидкостями, многие из которых взаимодействуют с пластиками. Полиолефины устойчивы к широкому спектру инфузинов, но совместимость зависит от профиля, длительности контакта, температуры и конкретной формулы препарата, поэтому производители проверяют материалы контейнеров против действительного препарата или жидкости. Для наиболее чувствительных средств бариерные или малоэктрактирующие внутренние слои и специализированные полимеры защищают стабильность продукта и безопасность пациентов. Выполнение испытаний на совместимость, на содержание выщелачивающихся веществ и тестирование на извлекаемость и выделение и проверка исходных данных ориентируют спецификацию, а сертифицированные поставщики публикуют, с какими препаратами могут храниться их контейнеры. Несоблюдение этого является опасно: контейнер, который абсорбирует вещество или мягчает под воздействием препарата, может навредить пациенту — это причина, по которой проверка совместимости является неотъемлемым шагом медицинского производства.
Региональное производство и устойчивость поставок
Медицинские изделия из литьевого формования следуют за спросом на здоровьее и регуляторными экосистемами, и последние глобальные вызовы в сфере здравоохранения изменили организацию поставок. Основной объем квалифицированного производства сосредоточен в азиатских, европейских и северно-американских регионах клистеров фармацевтиков и медицинских приборов; но стратегическое значение региональных и дублирующихся поставок в настоящее время понимается гораздо лучше. Сырье для смол приобретают по всему миру, поэтому производители следят за ценами на полимерный корм и логистикой, но готовый стерильный контейнер достаточно громоздкий, чтобы было лучше производить его вблизи пациента. Оборудование, консумабиля для стерильных помещений и поставка сертифицированных смол более концентрированы, а глобальные производители литьевых форм и смол с низким содержанием выщелачиваемых веществ ограничены. Для систем здравоохранения региональное, квалифицированное наличие медицинских контейнеров улучшает устойчивость и уменьшает стоимость доставки и срок поставки, а для покупателей оборудования глобальный рынок литьевых форм обеспечивает широкую линейку возможностей и цены. Торговая политика и тарифы могут изменять состав поставок, но принцип изготовления основных медицинских пластмасс поблизости с пациентами остается доминирующим.
Регулирующие и качественные рамки.
Медицинские литые изделия формируются за счет строгих регулятивных рамок, которые варьируются по регионам, но сочетаются в вопросах безопасности пациентов. Правила хорошей производственной практики контролируют объекты, документацию и отслеживаемость. Стандарты биокомpatibility, такие как ISO 10993 и испытания фармакопеи, такие как USP Класс VI, оценивают безопасность материалов для контакта с телом. Органы по контролю лекарств и медицинских устройств, такие как FDA США, EMA Европы и их аналоги, рассматривают заявки и проводят инспекции объектов. Для стерильных продуктов требуется валидация стерилизации и асептического оформления. Поскольку один дизайн может продаваться в разных регионах, ведущие поставщики сертифицируются в соответствии с наиболее строгими соответствующими стандартами и поддерживают документацию, которую требуют аудиторы. Для производителей регулирование является порогом для входа на рынок, и именно поэтому производственный процесс литья под давлением в медицинских целях имеет больший административный тягаупотребный расход, но также и потому, что он является оправданным бизнесом высокого значения.
Контроль качества и испытания.
Медицинские изделия, литые под давлением, испытывают сильное расхождение процессов, потому что дефекты представляют собой угрозу инфекции, протекания или некорректного дозирования. Анализ слоев толщины подтверждает, что ни одно сечение не опускается ниже нормы, особенно вблизи горловин и оснований. Тесты на протекание и давление проверяют основание и швы под нагрузкой, чтобы подтвердить, что они не разрушатся в внутривенном катетере. Визуальные и автоматизированные визуальные проверки обнаруживают вспышки, короткие отломы и дефекты поверхности, которые могут содержать загрязняющие вещества. Для стерильных изделий микробные и частицные испытания подтверждают уровень чистоты. Правильная реакция на любой дефект заключается в том, чтобы рассматривать его как данные о процессе, отслеживать его в отношении контролируемого параметра, такого как программа зазора пресс-формы, температура расплавления или время выдувания, и устранять первопричину, а не паять отдельные части, которые лишь скрывают системную проблему, которая повторится в следующей партии из миллионов.
Дефекты и устранение неполадок.
Несколько дефектов повторяются в медицинских программах, и каждый указывает на контролируемый на источник. Тонкие стены в основании или горловине указывают на неправильную программирование парагона и повышенный риск разрушения под давлением. Недостаточность линии сварки или заломления, где фронты расплавления встречаются, указывает на неравномерную температуру или низкое давление выдувки и представляет опасность для продукта, содержащего жидкость. Вспышки или резкие линии отрезки отражают износ пресс-форм или проблемы с фиксаторами и могут нарушить уплотнение или травмировать грузчиков. Впавшие маркировки или короткие стыки свидетельствуют о проблемах с материалом или температурой. Пузырьки, гели или загрязнения указывают на проблемы с смолой или окружающей средой в процессе, который завит от стерильности. Контролируемая реакция заключается в стабилизации программы парагона, проверке температуры расплавления и давления выдувки и проверке инструмента в соответствии с графиком, потому что медицинский изделие, которое выходит из строя в поле, может причинить непосредственную вред пациенту, а не просто выходить наружу из специального веревки.
Средства разового использования и отходы.
Средства разового использования в медицине изменили систему контроля инфекций, избавив от перепроверки и переклонения через анаграфик, а литье под давлением играет ключевую роль во многих из них. Порти уколов, камеры для ингаляторов, бутылки для мытья и корпуса устройств производятся под формой семинетной, стерильной и одноразовой продукции, которую клиницисты открывают и выбрасывают. Пандемия усилила стратегическую ценность предложения потребителям одноразовых медицинских продуктов, но она также усилила контроль за медицинскими пластиковыми отходами. Ведущие производители отвечают на это путем создания продуктов для повторного использования, выбора моно-материалов и реализации программ возврата или рециркуляции энергии, при наличии соответствующего регулирования. Для продукта, который часто подвергается критике в дискуссии о пластике, демонстрация того, что медицинское устройство необходимо, эффективное и отдается на утилизацию ответственным образом, является сильной историей, и это вознаграждает производителей, которые контролируют чистоту материала и точность его очистки, а не того, кто ищет самое дешевое сырье.
Автоматизация и Индустрия
0.
Медицинские линии очень автоматизированы, так как это также важно при регулировании затрат на персонал, предупрежденности и отслеживаемости. Роботизированное обращение с хрупкими, стерильными корпусами без ущерба для них. Автоматизированная обработка вспышек, сборка горловин, проверка протекания и визуальная проверка интегрируются в ближайшее к литейному оборудованию для максимально латентного процесса. Управление рецептами, дистанционная диагностика и регистрация данных поддерживают отслеживаемость партии, которая поддерживается нашими регуляторами и фармацевтическими заказчиками. Усовершенствованные роботы подают данные о циклах и качества в производственные системы и применяют прогнозируемое обслуживание с целью предотвращения незваных простоев, которые могут привести к прекращению продуктов жизненно важной медицины. Так как остановка медицинской линии также может нарушить запас жидкостей в больнице, цифровой компонент не является необязательным; это контрактное требование, и покупатели оборудования должны выбирать машины с отрытыми интерфейсами данных, а не изолированным управлением.
Выбор правильного оборудования для медицинского производства.
Требования безопасности и функциональности.
Безопасность медицинского продукта рассчитана на конструкцию, а не проверяется. Структурный дизайн поддерживает толщину стенок и геометрию в пределах, которые выдерживают заполнение, транспортировку и клиническую обработку. Поставки жидкостей должны противостоять специфическим инфузатам и оставаться герметичными под давлением. Стерильные продукты должны защищать содержимое до момента использования и противостоять загрязнению при открытии. Корпусы устройств должны содержать инструменты без острых краев или частиц. Регулировка давления, удержание крышек и целостность пор препятствуют разлитию и герметичность. Поскольку неизменно перенесший причинно-следственную связь с неудачей медицинского компонента может непосредственно навредить пациенту, производители документально фиксируют границы конструкции и руководство по эксплуатации, а ведущие поставщики предоставляют поддержку по определению и валидации, а не просто продают контейнер.
Сравнение изделий из экструдированного полиолефина с альтернативными методами.
Понимание экструдированного медицинского компонента требует сравнения его с альтернативами. Контейнеры из стекла инертны, но хрупки, тяжелые и опасны при разбивании вблизи пациентов. Контейнеры, изготовленные методом инъекционного литья, изготовляются в два этапа и имеют шов, который медицинские спецификации наказывают. Сладкое место экструдированного полиолефина- это бесплотный, легкий, низкоэкстрагируемый, герметичный предмет с программируемым контролем толщины стенок и совместимостью с чистыми помещениями, который производят в медицинских объемах. Выбор подходящего метода зависи от стерильности, объема и общей стоимости, а не от одной лучшей технологии, но для основных устройств инфузий, обмывки и дыхания пластиковая экструзия является устоявшимся выбором, который обеспечивает равновесие безопасности и экономических показателей.
Применения по условиям натурального ухода.
Изделие из полиолефина, изготовленное методом экструдирования, оперирует в необычайно широком наборе условий ухода, и именно поэтому спрос на него гибок и устойчив. Больницы и хирургические центры используют устройства для инфузий, обмывки и энтеральной терапии в чрезвычайно больших объемах. Хроничный и домашний уход используют инфузионные и кормовые устройства для пациентов, страдающих в течение долгого времени. Уход за дыханием использует камеры для небулайзеров и увлажнения при астме, ХОБЛ и послеоперационном восстановлении. Диагностические и лабораторные центры используют флаконы для реагентов и мытья для тестирования. Вакцинные и аварийные программы используют контейнеры для жидкостей в огромном масштабе в периоды вспышек. Каждое условие ухода добавляет свой собственный стандарт стерильности, биологической совместимости или фармацевтической нормы поверх общей конструкционной потребности, но все они зависят от одной и той же среды производства: бесплотного полиолефина, точного экструдированного формования и строгого контроля качества. Такое многообразие означает, что платформа для экструзионного формования может обслуживать множество программ по уходу за здорово, обеспечивая стабилизацию использования производственных мощностей поставщиками благодаря сдвигам в спросе.
Общие ошибки в производстве медицинских товаров.
Несколько ошибок повторяются в рамках медицинских программ. Недоэмульсонирование контроля пресс-форми приводит к наиболее легкому снижению веса и затрат на единичный компонент в масштабе высокого объема. Игнорирование чистоты и мониторинга окружающей среды ведет к риску частиц или микроорганизмов, который проходит проверку только до момента, пока пациент не пострадает. Обращение с формовальными прессами как с товарами приводит к быстрой и слабой посадке, что может повлечь за собой утечку уплотнения. Упущение или недостаточное тестирование на утечку и видимость отправляют риск на продукт, имеющий важное значение для безопасности. Игнорирование сертификации резины и прослеживаемости стабилизирует соответствие безопасности. Упущение документирования рецептур и истории партии усложняет проведение аудитов и отзывов. Неспецификация автоматизации влечет трудности с трудовым персоналом и согласованностью в масштабе медицинских объемов. Каждый из этих факторов можно избежать с помощью дисциплинированного проектирования, и избегание их часто отличает компетентного, заслуживающего доверия медицинского поставщика от хронического источника отклонений и эскалации с потребителями.
Деловой пример об экономичности и безопасности.
Для иллюстрации экономических показателей рассмотрим производителя инфузоматов, который применяет точные настроечные значения для перемещения толщины стенки из однородного тяжелого участка в запрограммированный профиль, который увеличивает толщину только на уровне горла и основания. В масштабе объемов в сотни миллионов единиц в год даже небольшое уменьшение веса на единицу устраняет значительную массу резин из цепочки поставщиков и снижает стоимость материала при условии, что тесты на утечку и падение превосходят установленную норму. В сочетании с обновлением чистых помещений, автоматизированной проверкой визуально и набором проверенных осмотров экстракции, производитель превращает коммерческий контейнер в демонстрируемо безопаснои и надежный продукт. Вложения в основном приходятся на способность к настройке пресс-форм, строгое соблюдение условий чистых помещений и системы для хранения данных о качественном состоянии, которые должны окупиться за счет экономии материалов, регуляторного допуска и предпочтения бренда. Раздели барвы на национальную сеть по поставкам в сфере охраны здоровья, и удешевление толщины стенки и соблюдение условий чистоты становятся двумя самыми высокодоходными действиями, что объясняет, почему ведущие производители инфузионных контейнеров делают инвестиции в них сейчас.
Частые вопросы.
Почему многие медицинские контейнеры изготовляют методом экструзионного формования? Поскольку этот процесс создает бесплотные, легкие, малоэкстрагируемые, герметичные изделия с программируемым контролем толщины стенок в условиях с чистыми помещениям, идеально подходящие для устройств для инфузий, обмывки и дыхания. Безопасны ли медицинские изделия из экструдированного полиолефина для тела? Они безопасны, если изготовлены из сертифицированного биоразлагаемого материала и соответствуют стандартам, таким как ISO 10993 и USP Class VI, и прошли валидацию для конкретного контакта. Могут ли они удерживать все лекарства? Полиолефин выдерживает многие инфузоры, но совместимость должна быть проверена для конкретного лекарственного препарата, концентрации и времени контакта. Как можно обеспечить их стерильность или чистоту? Благодаря производству в контролируемых условиях, фильтрованному воздуху, робам, проверенной очистке и герметичным крышкам до момента использования. Почему экструзионное формование медицинских контейнеров регулируется? Поскольку эти изделия соприкасаются с телом человека, поэтому требования к производству соблюдения правил хорошего производственного поведения (GMP), биологической совместимости и фармацевтических органов регулируют производство.
Заключение
Медицинские и фармацевтические изделия, литые под давлением, являются одним из наиболее важных видов продукции станка для экструзионного литья под давлением, обеспечивая безопасную инфузионную терапию, хирургические вмешательства, методику лечения заболеваний дыхательных путей, диагностику и реагирование на пандемии для миллиардов людей. От равномерности целостности полиолефинов до программирования парона, процедур чистых помещений, проверки биосовместимости, стерильных замков, безопасности одноразовых устройств и ответственного утилизации медицинского пластика – производственная система продолжает развиваться, достигая зрелости. Для поставщиков и покупателей успех заключается в соответствии машины и инструментов потребительскому ассортименту и регулируемому объему производства, проектировании под стандарты стерильности и биосовместимости, контроле распределения и чистоты стенок для экономии массы и минимализации рисков, а также выборе партнеров, которые могут поддерживать производство путем проведения аудитов и при появлении взлетов спроса. По мере того как глобальное внимание к доступу к медицинскому обслуживанию, стареющему населению и подготовке к пандемиям возрастает, способность медицинского рынка литья под давлением выпускать соответствующие, стерильные и доступные по цене продукты будет определять следующее десятилетие, и станок для экструзионного литья под давлением останется в центре этой важнейшей истории.