

EBM (Eksplantasyon Blow Moulding) uygulamalarındaparison cutting systemüretim verimliliği, ürün kalitesi ve proses istikrarını belirlemede kritik bir rol oynar. Farklı kesme yöntemleri, farklı malzemelere, üretim hızlarına ve ürün gereksinimlerine uygun olarak tasarlanmıştır.
Bu makale, en sık karşılaşılan sıcak kesme sistemleri, uygulama alanları, avantajları, dezavantajları ve farklılıkları hakkında bilgi vermektedir.
| Kesme yöntemi | Çalışma Prensibi | Uygun malzemeler | Avantajlar | Eksiler | Tipik Uygulamalar |
|---|---|---|---|---|---|
| Sıcak bıçak | Parison'u eritmek ve kesmek için ısıtılmış bir bıçak kullanır. | PE, PP, PETG, EPET vb. | Geniş bir materyal yelpazesi ile uyumludur; temiz kesim sağlanır; dökme işlemi azaltılır. | Daha fazla enerji harcanması; hassas ısı kontrolü gerekir; daha kompleks bakım. | Çok katmanlı şişeler, yüksek barizajlı şişeler, PETG şişeler. |
| Soğuk bıçak | Yüksek hızda parisonu kesmek için derin bir mekanik bıçağı kullanır. | HDPE, LDPE, PP | Yüksek kesme hızı; düşük işletme maliyeti; ısıtmaya ihtiyaç duyulmamaktadır. | Bazı malzemeler gerginleşmeye müsaittir; kesme kalitesi biraz daha düşük olabilir. | Ev ilaç şişeleri, endüstriyel kaplar, kimyasal bidonlar. |
| Paramız kapama bıçağı | İki karşıt bıçak parison'u aynı anda keser ve altını aynı anda kapatır | HDPE, PP | Parisonu tek operasyonla kesip, kapatma işlemi yapılır; optimize edilmiş destek hava ön-yanması ile kararlı parison oluşturma imkanı. | Daha kompleks mekanizma; daha yüksek ekipman maliyeti. | Kare kaplar, otomobil yakıt tankları, IBC konteynerler ve diğer büyük boş ürünler. |
| Örtüşen bıçak (sinirli bıçak) | Yüksek hızda sallanan veya döndürme biçimli bir bıçak, parisonun hareketine ayarlanarak kesimi gerçekleştirir. | PE, PP | Hızlı döngü süreleri; sürekli karma şekillendirme için idealdir. | Ayarlama daha zor; bıçak dayanımı daha kısa. | Yüksek hızlı sürekli extrusyon blowsürtme hatları. |
1. Islak bıçak kesme
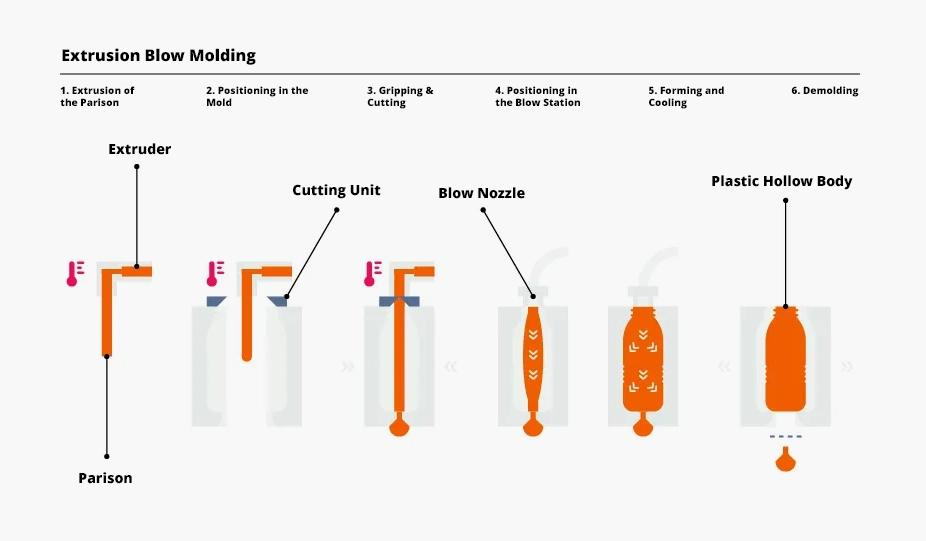
Nasıl Çalışır
Azot kaynağına bağlı olan bir sıcak bıçak, iletkenle ısıtılan bir kılıcı kullanır ve parisonu eritir ve keser. İşlem malzemesine bağlı olarak, bıçak sıcaklığı genellikle 200 °C ile 260 °C arasındadır.200°C ve 500°C sıcaklığında parison kesme işlemi yapılabilir..
Parison'u mekanik olarak kesmek yerine, katlayıcı, plastikten aşar ve düzgün ve tahta bir kesimin yapar.
Uygun malzemeler
- HDPE
- LDPE (Suyla iletilen polietilen)
- PP
- PETG
- EVOH çok katmanlı yapılar
- Tekerleme eğilimi olan diğer malzemeler
Avantajlar
- Yumuşak kenarlarıyla mükemmel kesme kalitesi
- Ağlamayı ve bıçak oluşumunu büyük ölçüde azaltır
- Birçok malzemeye uygundur, özellikle kesilemeyecek elastomerler için idealdir
- Çok katmanlı ve baraj paketleme için idealdir
Eksiler
- Daha yüksek enerji tüketimi.
- Önemli derecede hassas ısı kontrolü gerektirir
- Bıçak değişimi ve bakımı daha zor olabilir.
- Bıçağın ısınması nedeniyle başlangıç süresi uzar
Tipik Uygulamalar
- Cosmetic bottles
- Tıbbi kaplar
- Çok katmanlı barier şişeler
- PETG paketleme
2. Soğuk bıçak kesme
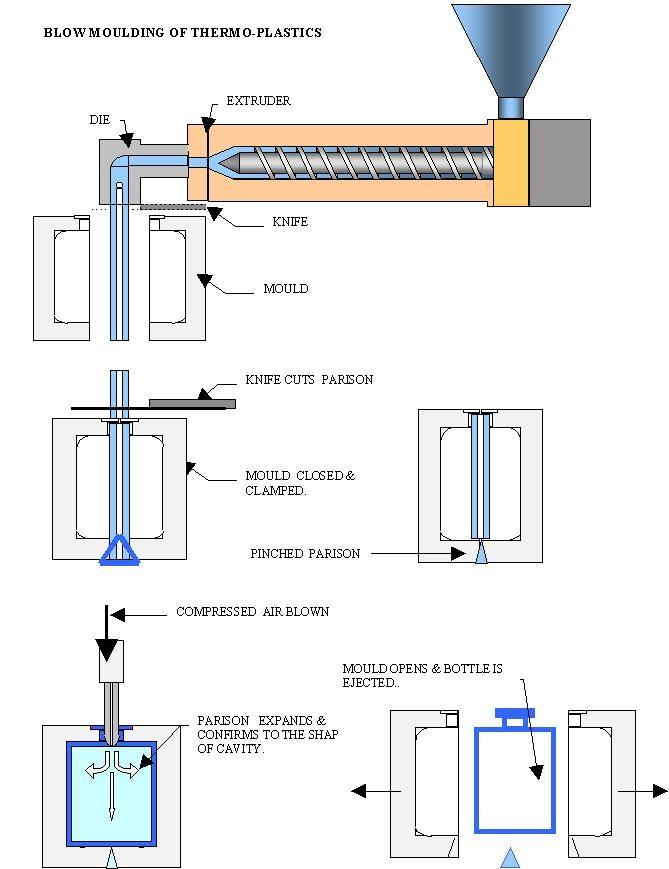
Nasıl Çalışır
Soğuk bir bıçak, hava pistonu, servomotor veya bağlantı mekanizması yardımıyla çalıştırılan keskin bir mekanik bıçak kullanır ve ısıtma işlemi yapmadan paramızı keser.
Uygun malzemeler
- HDPE
- LDPE (Suyla iletilen polietilen)
- PP
Avantajlar
- Yüksek kesme hızı
- Basit mekanik yapı
- Düşük operasyon ve bakım maliyetleri.
- Isı sistemi gerekli değildir
- Yüksek hızlı üretim için idealdir.
Eksiler
- Bazı malzemeler işlenirken gâyayla oluşabilir
- Damarlar, sıcak bıçağın yarattığı kadar temiz olmayabilir.
- Blade aşınması, düzenli olarak değiştirilmesi gereklidir
Tipik Uygulamalar
- Deterjan şişeleri
- Ev kullanıma yönelik kimyasal kaplar
- Endüstriyel şişeler
- Günlük kullanım paketleme
3. Parison Kaplama Tıraş (Kaplama Kazı)
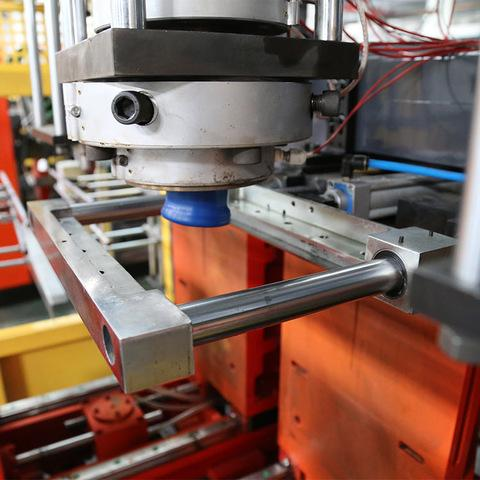
Nasıl Çalışır
Standard kesme bıçağından farklı olarak, sızdırmazlık bıçağı, birbirine zıt olan iki bıçağın aynı anda kullanılmasını sağlar:
- Parison doğrudan kesilebilir.
- Daha iyi boyut doğruluğu •
- Parisonu, destek hava enjeksiyonu için hazırlayın.
Kapalı parçanın daha sonra kalıpların kapanmadan önce hafifçe şişirilmesi gerekir.
Why Is Support Air Important?
Destek hava olmadığında, ırmağın kendi ağırlığı altında çökmeye eğilim gösterir, özellikle büyük veya kare şekilli kaplar üretildiğinde.
Parison kapatıldıktan sonra, onu hafifçe şişirmek için düşük basınçlı hava uygulanır ve böylece tüplü şekli korunur.
Bu sonuç olarak;
- Daha iyi köşe tanımlaması
- Daha homojen duvar kalınlıkları
- İyileştirilmiş malzeme dağıtımı
- Kranlık ve katlanma riskinin azalması
Avantajlar
- Mükemmel duvar kalınlığı dağılımı.
- Büyük hacimli üretim •
- Büyük kapasiteli kaplar ve karmaşık şekiller için idealdir.
- Ürün uyumluluğunu arttırır
Eksiler
- Higher equipment cost
- Daha kompleks mekanik yapıya sahiptir
- Daha fazla bakım ve detaylı ayarlama gerektirir
Tipik Uygulamalar
- Büyük sanayi bidonları
- IBC konteynerleri
- Otomotiv yakıt tankları
- Yakınlaştırılmış şişeler
- Yüksek kapasiteli paketleme
4. Yüksek uçuş bıçak
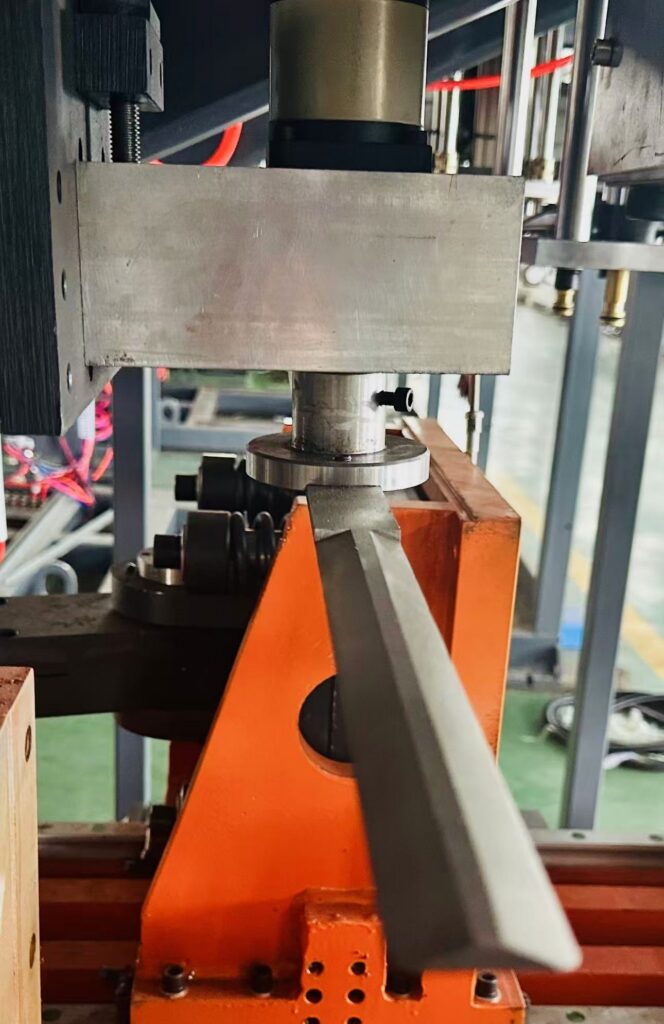
Nasıl Çalışır
100 ml Kozmetik Şişeler için
Parison, kalıplama sırasında sürekli aşağı doğru hareket ettiğinden, bıçak, hareketini parisonun hareketine ayarlayıp hızlı bir kesimi gerçekleştirir.
Bu senkronize hareket, üretimi kesintisiz olarak yapmaya olanak sağlar.
Avantajlar
- Extremely high production speed
- Devreye bağlı extrüzyon sistemleri için idealdir
- Tam otomatik üretim çizgilerine uygundur
- Mükemmel üretkenlik
Eksiler
- Daha karmaşık senkronizasyon kontrolü
- Yüksek mekanik darbelere karşı dayanıklılık
- Daha ileri seviyede bir kurulum ve bakım gereklidir
Tipik Uygulamalar
- Yüksek verimli extrüzyon ürünlerine soğuk şekillendirme makineleri
- Paketleme şişelerinin sürekli üretimi.
- Kesme Kalitesi •
5. Scissor-Type Knife
Nasıl Çalışır
İki bıçak birbirine yakın olarak bir kaşık gibi yakınlaşır ve parçanın izometrik olarak kesilmesini sağlar.
Avantajlar
- High cutting force
- Kalın duvarlı parisonlar için uygundur
- Güvenilir ve dayanıklıdır
Eksiler
- Uçan bıçak sistemlerinden daha yavaştır
- Ultra yüksek hızlı üretim için uygun değildir
Tipik Uygulamalar
- Büyük çaplı paramızlar
- Ağır görevli endüstriyel konteynerler
- Kalın duvarlı ürünler
Farklı parison kesme sistemlerinin karşılaştırılması.
| Kesme yöntemi | • | Speed | Fiyat | Bakım | Best Uygulamalar |
|---|---|---|---|---|---|
| Sıcak bıçak | Excellent | Orta | High | Orta | Çok katmanlı şişeler, PETG, PP |
| Soğuk bıçak | İyi | Excellent | Düşük | Kolay | HDPE şişeler, günlük kimyasal ambalajlar |
| Paramız kapama bıçağı | Excellent | Orta | High | Kompleks | Yakıt tankları, IBC'ler ve dikdörtgen kabuklar (washers) |
| Uçan bıçak | İyi | Excellent | Orta | Orta | Devamlı yüksek hızlı üretim |
| Makas tipi bıçak | İyi | Orta | Orta | Orta | Yüksek duvarlı ve büyük parisonlar. |
2 Kararlı Üretim Standartları •
E-mail: shelley@wanplas .com






