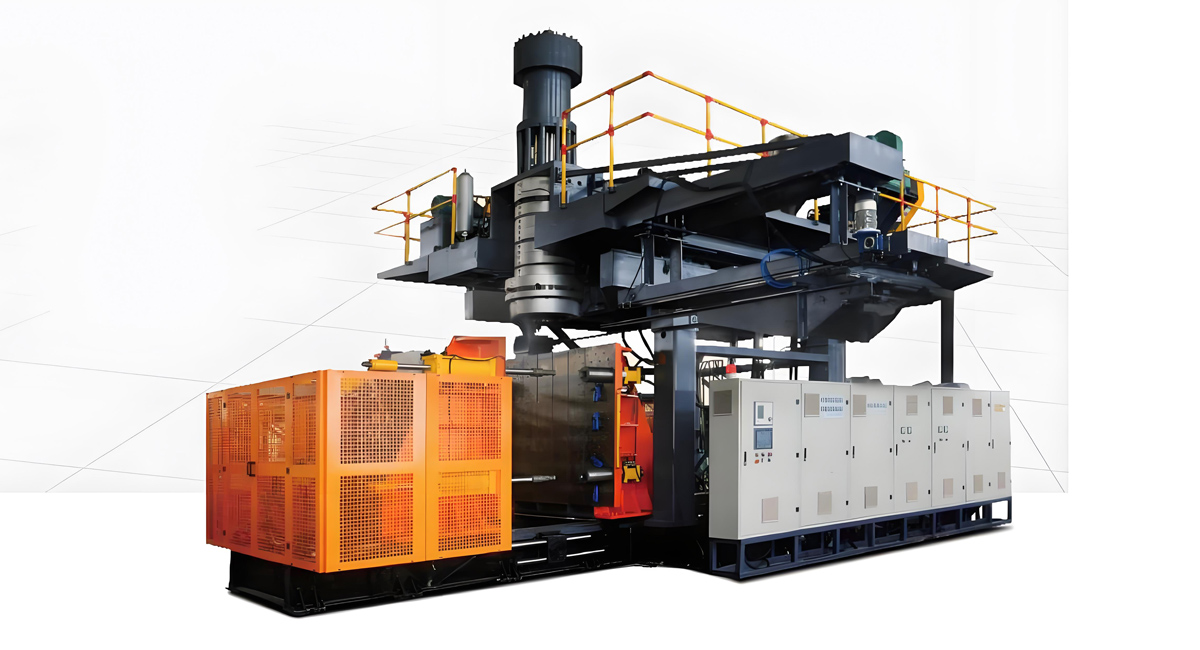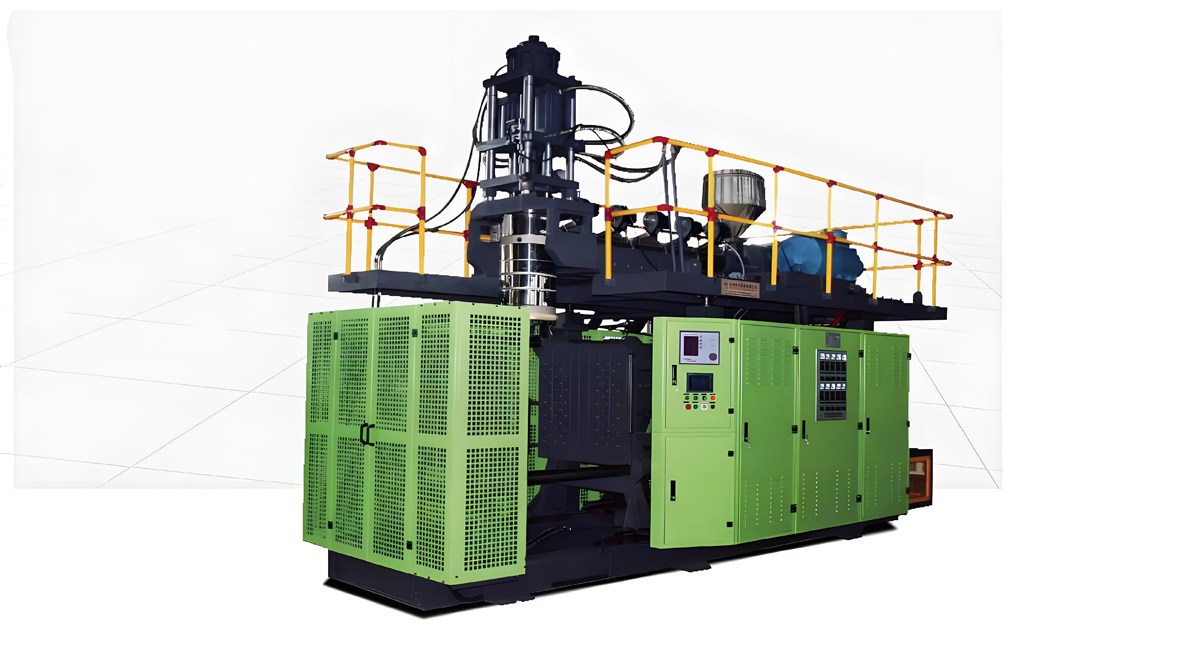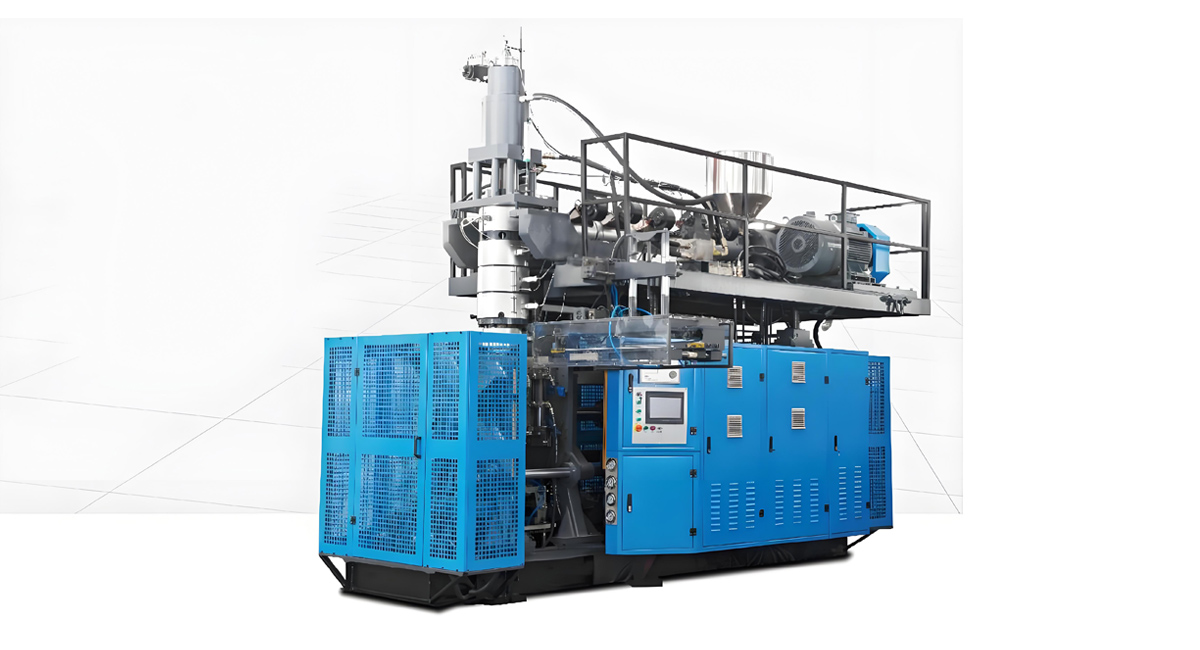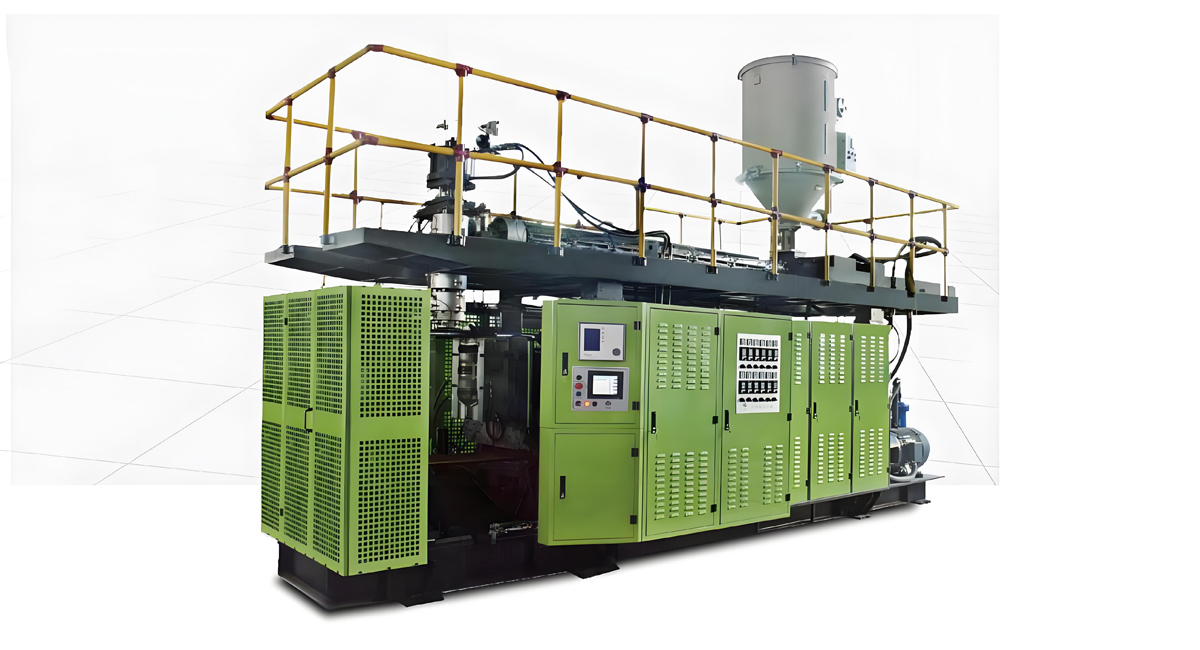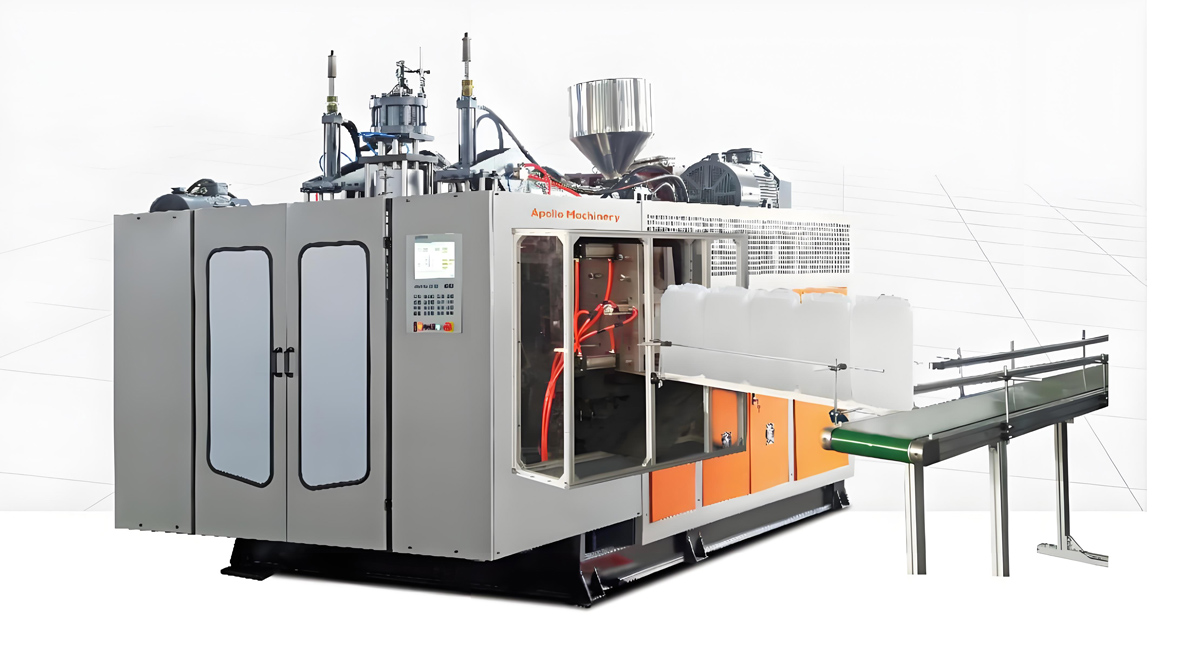
Почепите двері будь-якого медичного відділення, поліклініки або центру хірургії, і ви окажетеся оточені класом пластикових виробів, які більшість пацієнтів не називають, але без яких сучасна медицина не обходиться: нагнітаючим формуванням виготовляють об'єми медичного і фармацевтичного призначення. Інфузійні флакони, компоненти для респіраторної терапії, стерильні контейнері для гигієнічних процедур та ентерального харчування, аналітичні флакони з реагентами та корпуси одноразових пристроїв становлять переважну більшість виготовлених методом нагнітного формування виробів з фармацевтичних полімерних матеріалів. Це одна з найвимогливіших і найважливіших по соціальному значенню сфер застосування машини для екструзійного нагнітного формування, яка займає важливе місце у глобальних заходах, що стосуються всіх людей: доступ до медичних послуг, старіння населення, підготовка до епідемій і безпека одноразових медичних пристроїв. У цій статті надано глобальний аналіз застосування машин для екструзійного нагнітного формування у виробництві медичних і фармацевтичних виробів. В ньому розглядаються матеріали, вимоги до процесу очищення, конфігурації машин, затвердження та відповідність вимогам біоінтероплантності, контролю якості, устойчивого виробництва, автоматизації та тенденцій, що переформатовують медичні пластики. Для виробників медичних пристроїв, підрядних виробників і покупців обладнання розуміння цього виробничого процесу є ключем до відповідних, стерильних та економічних товарів для надання медичних послуг у всьому світі.
Що являють собою медичні і фармацевтичні вироби, виготовлені методом нагнітного формування
Медичним або фармацевтичним виробим, виготовленим методом нагнітного формування, є будь-який пластиковий об'єм, який контактує з препаратом, рідиною або біологічним матеріалом, призначеним для діагностики, лікування або профілактики захворювань. Категорія значно ширша, ніж тільки одна флакон. Інфузіонні і інфузійні флакони доставляють ізотонічні розчини, декстрозу та лікарські препарати прямо в кровотік. Флакони для зрошення розчищують рани і порожнини під час хірургічного втручання. Контейнери для ентерального харчування доставляють парентеральну їжу пацієнтам, які не можуть ковтати. Компоненти для респіраторної терапії, такі як резервуари для небулайзерів та камери вологого повітря, доставляють медичні препарати в аерозольній формі в легені. Флакони з реагентами для діагностики та контейнери для миття використовуються медичними лабораторіями та процедурами точки контакту. Виробники одноразових пристроїв облачують їх корпусами, які ніколи не можуть бути використані повторно. Що об'єднує їх, це гладка, запечатано-непроникна, стерильна оболонка, форма якої вимагає метод нагнітного формування, так як при ін'єкційному литті при склеюванні двох половин дві лінії зварювання, що здійснюються ручно або за допомогою лазерного променя, призводить до тих самих недосконалостей, пов'язаних з критичними уразливостями. Метод екструдного нагнітного формування створює гладку, запечатано-непроникну оболонку, не вимагаючия жодних швів або з'єднань, з надійним контролем товщини стінки. Машина для екструдного нагнітного формування автоматично забезпечує гладко об'єм лінії формоутворення та безпечне розділення контейнерів на порожнини. При виробництві медичних рідин метод екструдного нагнітного формування диференціюється залежно від розмірів виробів від мірних кишеньок до багатолітрових інфузійних контейнерів на одній і тій же лінійці.
Чому для медичних виробів застосовується екструзійне нагнітне формування
З усіх можливих методів формування метод екструзійного нагнітного формування є оптимальним для виготовлення безшовного, герметичного, контролируемого у зв'язку із забрудненням медичного об'єму. Скло нестерпно хитке та важке, а злам виробу створює мінімальні ризики пошкодження тканин. Для виготовлення безшовного об'єму методами штампування або лиття методом заварювання необхідно з'єднати дві половини виробу, а шовова лінія стає потенційним джерелом проникнення середовища і шляхи переносу частинок, що призводить до зниження оцінки з боку клінічних підходів. Метод екструдного нагнітного формування полягає у витягуванні шнека, що виготовляє витоку лінії з нагрітого пластичного матеріалу, і нагнітанні його у промитий і охолоджений контейнер таким чином, щоб утворився гладкий об'єм абсолютної ясності, з точним контролем товщини стінок. При цьому технологія ефективно масштабується від виробів мікроволот для народження до великих многолітровых об'єми інфузійних контейнерів на одній і тій же лінійці. А для охорони здоров'я, коли протікання інфузійної лінії призводить до шкоди пацієнтам, поєднання безшовною інтегральної конструкції, особливо ясною просвітою де в установі необхідно провести візуальну перевірку і надійним контролем товщини стінок, є неозброєним експертним вибором замість методів штампування та лиття. Крім того, серед особливостей, які потрібні в умовах обліку та виробництва медичних виробів, варто враховувати каналізаційні потреби, професійну гігієну людини та компетентні умови автоклавної стерилізації. Саме це зумовлює практичне застосування установки для екструдного нагнітного формування під великі обсяги виробництва медичних лініогригантів, і цим процесом можна сегментувати рідинні контейнери різних діаметрів та з широким діапазоном температур. Медичні вироби є важливим елементом в екосистемах виробництва медичних ліків, і це пояснює їх харчову стабільність, яка вимагає повторного нагріву, для неутралізації ферментів та інших речовин, що загрожують при заливці лікарського складу. Усе це разом утворює фундамент використання установки для екструдного нагнітного формування у виробництві медичних і фармацевтичних виробів.
Глобальні масштаби попиту на медичні вироби
Медичні і фармацевтичні вироби для нагнітного формування потрібні на всіх континентах, і його попит вітається як структурний, а не циклічний. Визріла тенденція необхідності виконувати хронічні процедури за догляду за літньою особою, які будуть залежати від підтримування інфузійної терапії, ентерального харчування та підтримки дихальних шляхів. Завдяки загальній установці програм охорони здоров'я і підтримці сільських лікарень, які раніше не могли надавати інфузійні та катетерні шари, попит на медичні виробники значно збільшився. Тенденція підготовки до пандемій виявила, що готовність у багатьох країнах просто не дозволяє гарантувати стерильні умови та забезпечення потреб локальних ринків і громад. А так як меблі для ін'єктора призначені для одного заходу, то факт завдання метапредметних вимог указує на необхідність забезпечення постійного постачання медичних сплавів. Розширення об'ємів виробництва в регіонах розташування провідних медично-фармацевтичних кластерів в Азії, Європі і Північній Америці з урахуванням нинішньої регіональної автоматизації дозволяє розглядати установки для даного способу виготовлення, з урахуванням вимог Комісії з продуктів і медичних вироби, як одну з найважливіших для підприємств групи, і, таким чином, надавати ефективне підтримання персоналу, що забезпечує постійно необхідні обсяги виробництва.
Матеріали для фармацевтичних виробів медичного призначення
Полімери, використовувані для виготовлення медичних виробів, призначені для перш за все забезпечення високоякісного контакту з ліками та інфузійними розчинами, а також для інформативності, міцності і технологічності. Поліетилен підвищеної щільності є основою при виробництві інфузійних та катетерних контейнерів, так як він абсолютно без токсичних домішок, майже без виділення при контакті з суспензіями. Поліпропілен підвищеної температури стає основою для виробництва об'ємів, які можуть бути стерилізовані в автоклаві. Рідкі спецполімери й циклічні олігоефіри використовуються, коли потрібно виділяти максимально прозору рідину або містити максимально щадний розчин. Для всіх видів пластику необхідно дотримуватися стандартів, що завіряють стандарти безпечності, простежуваність та захищеність полімерів, що призводять до безпечного контакту з лікарськими засобами та рідинами, та виключати присутність шкідливих компонентів. У конструкції об'ємів, які отримують доступ до організму, не використовують наступні полімери, до яких необхідно дотримуватися чистоти та пневматичне сушіння, щоб спростити процеси контролю чистоти, а також уникнути виникнення потенційних неприємностей та ризиків в середовищі, де господарою є людина.
Процес вибухового лиття в чистих умовах.
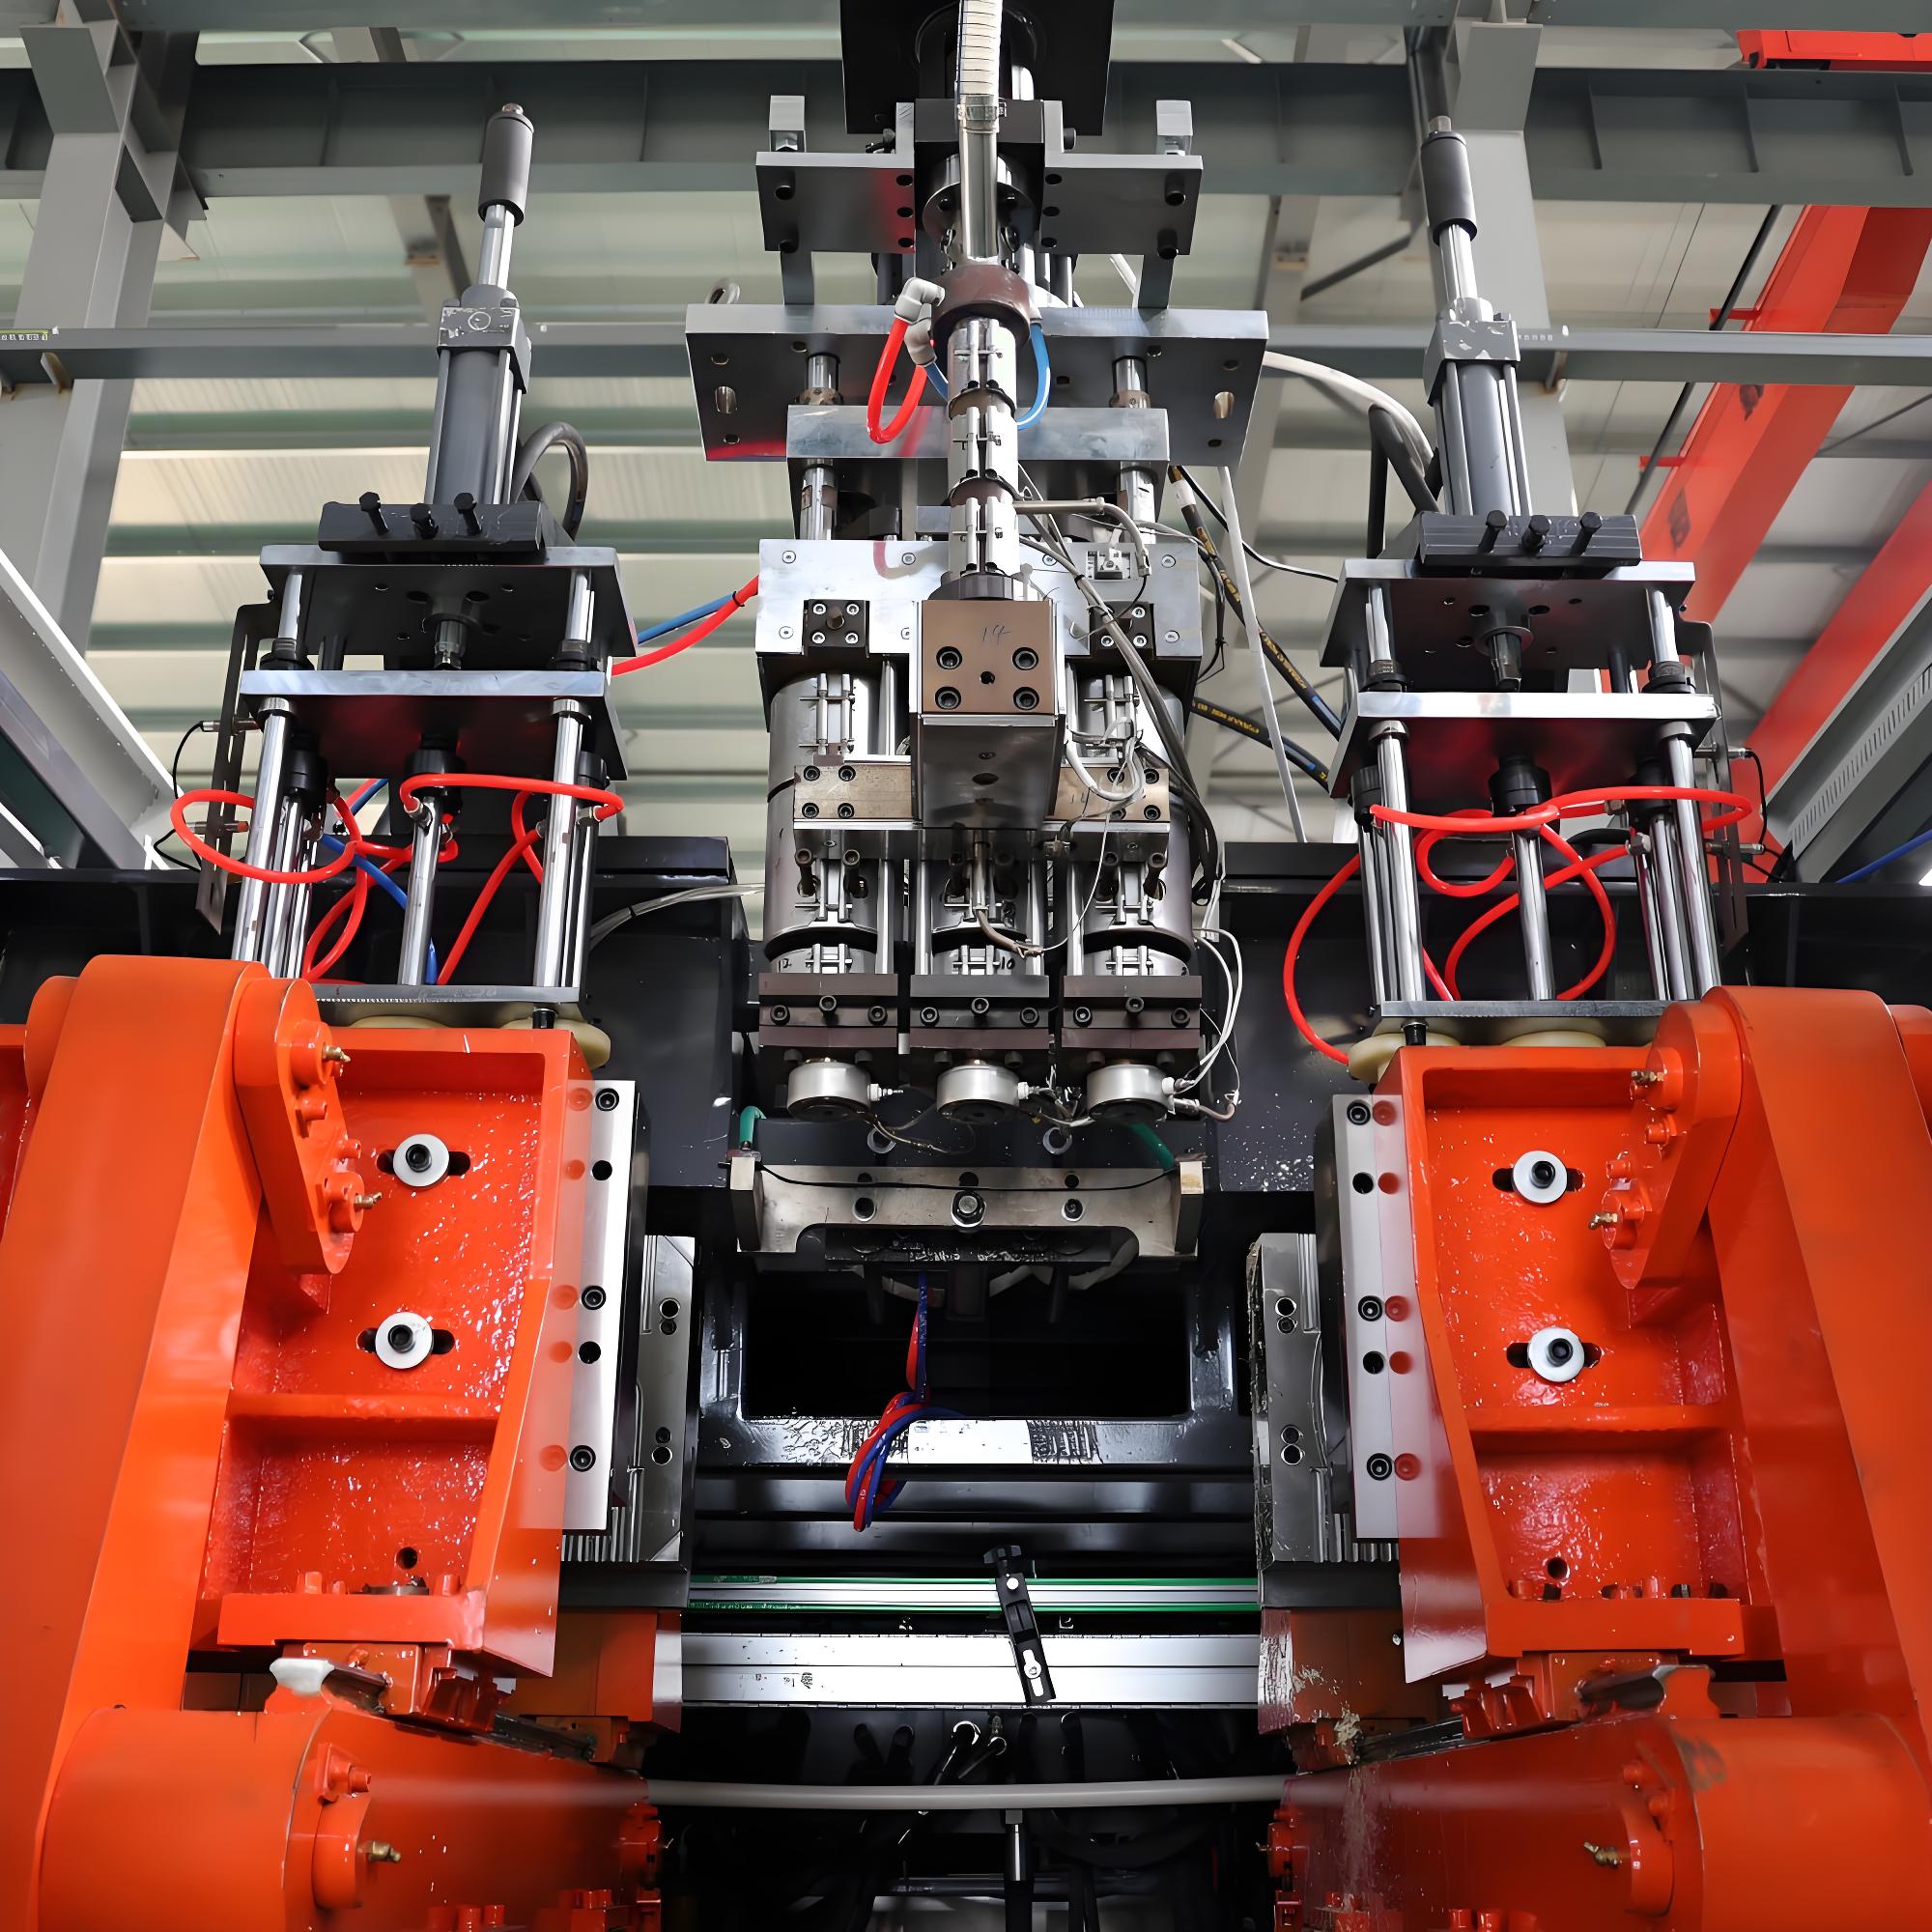
Цикл вибухового лиття для медичного виробу починається з того, що один або більше екструдерів розплавують фармацевтично чистий ресинд і подають на наголовну піч, яка формує переносположений, труби з розплаву, яка стає посудом. Для невеликих і середніх медичних виробів часто використовуються машини з безперервним екструдером з подвійним рухом або колесничним пересувом, що забезпечують стабільне виготовлення переносположеного з низьким вмістом частинок. Форма закривається навколо переносположеного, відчеплюється її основа, а зареєстрований закат запаює переносположений проти охолодженої порожнини, формуючи непроникний оболонний килим. Після охолодження форма розкривається, а виробок викидається на станції обробки, які видаляють подкладочок і готують шийки і кришки. Так як медичні виробки контактують з людським організмом, навколишнє середовище, чистота інструменту і якість повітря важливі майже стільки ж, скільки сама машина, і обробка зазвичай здійснюється в контролюючих чи стерильних умовах, щоб звести до мінімуму кількість часток і мікробного навантаження на поверхню виробу.
Конфігурації машин для медичних об'ємів.
Медичні виробники вибирають архітектуру машин, керуючись розміром деталей, щорічним об'ємом та асортиментом продуктів. Машини з безперервним екструдируванням та робочі цикли утримують об'єм виробництва та забезпечують гнучкість. Робочі цикли на барабанах та обертальні конфігурації дозволяють збільшити виготовлення для флаконів для інфузії та іригації, у яких передбачається виготовлення мільйонів виробів протягом року. Форми з багатими ячейками підвищують об'єм виготовлення без втрати міцності повторюваності розмірів. Завдяки тому, що медичні програми часто тривають роками з постійними специфікаціями, виробники обладнання звертають особливу увагу на повторюваність, збереження рецептур та легке і безвідходне оброблення, а сучасні лінії інтегрують підготовку смугу, повне спрацьовування, тестування на течі та візуальний контроль у одну комірку, навколо формуюча машини. Корпорації, що відповідають проєкту чистого приміщення, використовують сталі контактні поверхні та стерильні екрани для очищення повітря, що дозволяє їх використовувати в стерильних приміщеннях.
Контроль паразиту та товщини стін.
Економічний і якісний двигун медичних виливкових виробів – це програмування паразиту. Контролер змінює розмір зазору та товщину паразиту по довжині, щоб матеріал висыпав там, де концентрація напруги найбільша, наприклад, у горловинах та основах, а також робить товщину циліндричних стін тоншою, щоб заощадити полімер. Якщо не проводити ретельну програмування, то флакон буде товстішати повсюдно, щоб уникнути рідких місць, і це призведе до витрат матеріалу на кожне виробництво. Завдяки ретельній програмуванню виходить забезпечити такий же рівень стійкості до витікання, пливу, розриву та небезпеки при низькому вазі та економити ресурси на сотні мільйонів медичних виробів щороку. Управління рецептами зберігає профіль паразиту для кожного розміру ваза, що дозволяє здійснювати швидку й повторювану заміну один на один без повторної модернізації верстата. Для медичних контейнерів, де товщина стін визначає безпеку пацієнта та вартість, найважливішою функцією для лінійного обладнання є точність програмування.
Стерильність, чистота та контроль пилових часток.
Медичні виливкові виробнити характеризуються не стільки формою, скільки чистотою. Залежно від продукту, вимога може варіюватися від візуального виконання до стерильного, а кожен рівень вимагає стандартизованого виробничого середовища. Приміщення з керуваним середовищем обмежують кількість пилових частинок та мікробів. До складу форм входить глибоке очищення пар, а компресорне повітря для видування фільтрується і часто сушиться, щоб уникнути забруднення водою і маслами. Персональний одяг, душ для одягу та однопалубне повітряне поле захищають поверхню виробу. Якщо декілька пилових частинок або мікроскопічних груп мікроорганізмів потраплять у вену, це може спричинити серйозну інфекцію, тому виробники документують контроль середовища, перевіряють процеси очищення та аналізують їх через певний час. Для постачальників сертифікація чистоти є вимогою для ринків, що регулюються, і є причиною, за якої виливкове обладнання для медичних цілей вимагає більших витрат на забезпечення очищеності.
Запобігання протіканню, закриття та інтеграція системи.
Медичний контейнер досить рідко є чистою оболонкою; компанією стає системою завдяки закриттю, отворам та інтегруванню. Затвори, що формуються, приймають гвинтові кришки, захищені від самовільного відкриття мембранні пломби та стерильні отвори. Частинні отвори та ін'єкційні точки дозволяють лікарям підключати шприцових рукавиці без порушення стерильності. Періоклюзни й розрізувальні пломби захищають речовини до моменту використання. Тому що ці елементи звішують напругу та є розв'язком між продуктом та пацієнтом, їх має розміщувати в більш товстих стінках та обробляти з уважністю, щоб уникнути шляхів утворення течій та гострих кромок. Відразу конструкція контейнера та її закриття як оптимально наработаний дизайн, а не поєднання деталей подальшої термичної обробки перетворює надійний медичний продукт у потенційно небезпечний, і це є одним з основних критеріїв при керуванні лінією для виробництва фармацевтичних продуктів.
Біокомпетенція та хімічна здатність.
Медичні контейнери проводять життя в контакті з медикаментами, розчином, поживними речовинами або біологічними рідинами, частина з них взаємодіє з пластиками. Поліолефіни стійкі до широкого спектру наповнювачів, але природна здатність у взаємодії з ними залежить від джерела, тривалості контакту, температури та конкретної рецептури, тому виробники перевіряють матеріали для контейнерів на взаємодію з конкретними знешкоджуваними речовинами. Для найбільш чутливих агентів перевагу надають бар'єрні або малоекстрактовані внутрішні шари та спеціалізовані полімери для захисту стійкості продукту та безпеки пацієнта. Аналіз взаємодії, тест на витоплюваність та характерне випробування впливу на свідчення проводять при виборі специфікації, і авторитетні постачальники публікують, на які наповнювачі можуть бути спроможні їх контейнери. Якщо це неправильно, то медичний виріб може хворіти пацієнта, наприклад, якщо контейнер випаровується або розігрівається під впливом ліків, тому що взаємодія перевірки є невиплатним принципом виробництва медичних продуктів.
Масштабне виробництво та еластичність ланцюга постачання.
Медичні виливкові продукти виготовляють залежно від попиту на медичні послуги та регуляторної системи, і нещодавні глобальні медичні катаклізми змінили спосіб, під яким організований ланцюг постачання. Уздовж Азії, Європи та Америки зосереджено основний кваліфікований потенціал, і з моменту революції в області хімічного сировини розмір поставок перетворився на кваліфікаційну відмінність. Реактиви для сировини доступні по всьому світу, тому виробники стежать за котируванням гранул, навантаженням і загальним ринком полімерних продуктів. Продукт, що вийшов готовим стерильним виріб, дуже об'ємний та часутратний, тому його продукти, які найважливіші, виготовляють у того ж регіоні або продовжують транспортувати на узбережжі, щоб скоротити час в дорозі. Імпорт обладнання, чистого середовища, кваліфікованого матеріалу та розчинників є більш концентрованими, і на ринку виливкового обладнання та хімічних сировин виділяються кілька глобальних продавців, які пропонують продуктові лінії з низькими емісськими характеристиками. Для мереж охорони здоров'я додаткова асортиментність та регіональна локальна кваліфікація намагаються підвищити еластичність та скоротити час в дорозі, отримувати мінімальний вивезення та знижку. Торговельна політика та митні збори розподіляють постачання, але логіка виробництва основних медичних пластичних товарів поблизу пацієнта проявляється більш явно.
Регуляторні та якісні рамки. Медичні формовані з ударним нагнітанням продукти формуються за допомогою суворих регуляторних рамок, які різняться за регіонами, але сприймають конфронтацію щодо безпеки пацієнтів. Правила виробниці доброякості регулюють об'єкти, документацію та відстежуваність. Стандарти біокомплементарності, такі як ISO 10993, і тести фармакопеї, такі як USP класу VI, оцінюють безпеку матеріалів для контакту з тілом. Дослідження на ліки та вироби такі, як FDA США, ЕМА Європи та їхні відповідні органи, розглядають подання та інспектують об'єкти. Для стерильних продуктів потрібна валідація стерилізації та асептичної обробки. Якщо один дизайн може продаватися у різних регіонах, провідні постачальники сертифікують за найсуворішим відповідним стандартом та зберігають документи, які потребують перевірки. Для виробників регулювання є входом на ринок, і це пояснює, чому медичне формовування з ударним нагнітанням має більше обмежень на відповідність, ніж загальні промислові контейнери, але також пояснює, чому це обгрунтований бізнес зі значною вартістю.
Керування якістю та тестування.
Медичні формовані продукти виставляють серйозні проблеми у процесі, тому що неудача може стати джерелом інфекції, проростання або ризику дозування. Затвердження тиску та шукання аномалій з'ясовують, що тільки в окремих порожнинах товщина стінки нижча від специфікації, особливо в районах ближче до шийок та основ. Тестування ущільнення та тиску перевіряють корпус і шви під навантаженням, щоб підтвердити їх стійкість до витікання в легеневому шлангу. Візуальний і автоматизований огляд зображень виявляють вибухи, короткі дуги та поверхневі дефекти, які можуть бути середовищем для контамінації. Для стерильних продуктів мікробіологічне та частинкове тестування підтверджує рівень чистоти. Правильна відповідь на будь-який дефект – це визначення його як даних процесу, відстеження його до керованого параметра, такого як параметр дроблення, температура топлення або час нагнітання, і виправлення коренної причини, а не поточного ремонту окремих деталей, що лише прикриває системний занепад, який відновлюється в наступній партії.
Дефекти та вирішення несправностей.
Деякі дефекти повторюються в медичних проектах, і кожний показує, що є контрольована причина. Тонкі стінки в основі або шийці сигналізують про погану програму виготовлення залива та ризик вибуху під навантаженням. Слабкість шляху зварювання або надріз під час стрижки свідчить про нерівномірну температуру або низький тиск нагнітання та небезпечний для рідкого контейнера. Приднісеня або короткі дуги відображають зношені формоутримування або проблеми з приводними редукторами і можуть пошкодити ущільнення або травмувати робітників. Поглиблення і короткі дуги вказують на проблеми з матеріалом чи температурою. Пухирі, гелі або прахування свідчать про проблеми з гумою та довкіллям у процесі, що залежить від стерильності. Стримане підхід – стабілізувати параметр залива, перевірити температуру та тиск нагнітання та регулярно робити огляд інструментарію, тому що медична деталь, яка виявилася несправною на місці, може безпосередньо завдати шкоди пацієнту, а не просто виділити воду.
Одноразові пристрої та відходи.
Одноразові медичні пристрої змінили здійснення контролю інфекцій, виключивши повторну обробку та перехресне зараження, і формовування з ударним нагнітанням – одна з ключових складових. Портівки для тубусів, камери в розпилювачах, пляшечки для промивання та корпуси пристроїв виготовляються як стерильні, закриті, одноразові деталі, які лікарі відкривають та викидають. Епідемія загострила стратегічну цінність постачання у вигляді одноразових деталей, але також ускладнила контроль над медичним пластиком. Провідні виробники реагують на потреби дизайну у сферах, що передбачають повторне використання, мономатеріалів та програм відкупу або перетворення енергії, коли це дозволяє регламент. Для предмета, який часто критикується в дискусіях про пластик, свідчення того, що медичне пристрій необхідно, ефективне та відповідально переробле, – це надзвичайно міцна аргументація на користь виробників, які безпосередньо контролюють чистоту та чистоту матеріалу.
Автоматика та ІТ
0. Медичні лінії високо автоматизовані, бо й цінність, і стабільність, і відстеживаність процесу беруться до розгляду законодавством. Роботизоване приведення в рух руйнує уразливі та чисті корпуси, не змінюючи їх. Автоматичне видалення вибухів, завершення шийок, тестування на ущільнення та візуальний огляд поєднуються з формотримувальною машиною заради багатьох практично безконтактних операцій. Управління рецептами, медичне діагностичне спостереження і фіксація даних забезпечують відстеживаність партії, яку вимагають регулювальники та фармацевтичні клієнти. Розвинені об'єкти завантажують дані про цикл та якість до систем виробництва та застосовують прогнозне технічне обслуговування, щоб уникнути необережного простою, який може порушити доступ до ендотоксичних медичних продуктів. Бо простою проточній лінії впродовж декількох годин може статися занедбання в постачанні рідкого приладного сервісу для медичного закладу, вбудований шар цифр не є вторинним, і на менеджерах установок і обладнання повинні бути доступні об'єкти з відкритими інтерфейсами даних, а не із закритими системами керування.
Вибір правильної машини для медичного проекту.
Відбір машини починається з товарної маси: маленьких флаконів з речовинами, серединного розміру з виливними флаконами та великих інфузійних контейнерів, потім щорічного обсягу та цільових ринків. Означте найбільші та найменші деталі та максимальну метричну величину першої, потім поєднайте безперервну або колісну архтектуру, кількість порожнин та чистоту в лабораторних умовах з метою. Визначте рівень авто-матизації та поєднуйте з вимогами регуляторів та фармацевтичних покупців. Підтвердіть чистоту матеріалу для фармацевтичної, стерильної чи пристрою. Переконайтеся в здатності визначати товщину стінок, тестуванні на ущільнення та візуальному огляді. Звертайте увагу на приклади інсталяції, аналогічні медичному обсягу, та обов'язкову технічну підтримку, бо простою медичної області може статися занедбання гарантованих поставок в оперативних медичних центрах. На заключному етапі модельовання вимагайте розрахунку індивідуального витрату на ядро впорядкованих продуктів, а не порівнюйте лише ринкову вартість машини. Правильна машина виробляє ваші продукти, у вашому обсязі, стерильні та відповідні, із мінімальними витратами на роздрібний обсяг.
Вибір машини починається з визначення асортименту продукції: маленьких флаконів з реагентами, середніх розпильників для зрошення або великих контейнерів для інфузії, а потім – з визначення щорічного обсягу і цільових ринків. Спочатку визначайте найбільші і найменші частини та пікове обсяги, а потім підібрайте безперервну або колісну архітектуру, кількість камер і відповідність класів чистоти, щоб досягти поставленої мети. Розрахуйте автоматизацію та поток інтеграції, виходячи з витрат на робочу силу та очікувань законодавства. Переконайтеся в матеріальній компатібіліті для вашого фармацевтичного, стерильного або приладного виробництва. Відтворити можливості товщини стінок, проводити випробування заповнених ємкостей на проломлення і здійснювати візуальні контроле. Зберігайте документи про референтні монтажі на подібному медичному рівні та добивайтеся тепливого технічного обслуговування, оскільки зупинка лінії у сфері медицини може перервати критичні постачання продукції. Нарешті, моделюйте загальні витрати на одиницю відповідного продукту, а не порівнюйте між собою ціни на машини. Підходяща машина виробляє вашу продукцію за вашим обсягом, стерильно і відповідно законодавству, при найнижчих витратах.
Безпека та функціональні вимоги
Безпека медичних виробів закладається в процесі проектування, а не перевіряється пізніше. Структурний дизайн гарантує відповідність товщини стін і геометрії допустимим параметрам, які витримують заповнення, транспортування і клінічне застосування. Контейнери для рідин повинні витримувати конкретні інфузи та залишатися герметичними під тиском. Стероїдні продукти повинні захищати вміст до моменту застосування та витримувати вірулентні процеси при відкриванні. Корпуси пристроїв повинні розташовувати інструменти без гострих країв або частинок. Вентиляція, засіб для утримання пробки та герметичність портів запобігають виливання та розрив. Тому що відмова робочої частини медичного пристрою може завдати шкоди пацієнту, виробники документально зафіксують межі проектування та рекомендації щодо експлуатації, а провідні постачальники надають технічну документацію та засвоєння, а не просто продають контейнери .
Порізання медичних виробів з м'яких пластмас тощо
Для розуміння медичного виробу з екструдним формним лиття необхідно порівняти його з альтернативою. Контейнери з кераміки непоширені, але дуже шкідливі, коли їх розбивають поруч з пацієнтами. Контейнери, вилицьовані з поліолефінів, потребують зварки і мають шов, який медичні специфікації накладають санкції. Найкраща точка екструзійного формного лиття поліолефінів — це гладкий, легкий, не витяжний, герметичний, порожній виріб із програмуються стінками та сумісний для стерильних комнат, який виробляється у великих медичних обсягах. Вибір оптимального методу — це функція стерильності, обсягу та загальної ціни, а не єдиної найкращої технології, але для основних медичних IV, інфузій та дихальних продуктів — екструзійне формне лиття є переважаючим вибором, який оптимізує безпеку та економічність.
Загальна сфера застосування
Медичний виріб з екструдним формним лиття обслуговує дуже широке коло клінічних цілей, тому глобальна вимога є глибока та стійка. Медичні установи та госпіталі широко застосовують судини, інфузійні та ентеральні контейнери величезними обсягами. Хронічним і домашнім методам лікування віддають перевагу вакуумні та інфузійні контейнери для тривалої підтримки здоров'я старих людей. Методи рятувальника використовують камери для парентеральної і гемодилютивної терапії астми, ХОЗЛ та післяопераційного відновлення. Методи діагностики і лабораторії використовують флакони для аналізів та миття. Програми вакцинації та екстрених ситуацій використовують контейнери для рідин в масовому масштабі при виникненні спалахів. Кожне застосування накладає своє забезпечення стерильності, бутопластичності або фармацевтичні вимоги, але всі вони спираються на урядовий конструктивний підхід до всеоб'єднаного чинника: гладкий поліолефін, точне екструдне формне лиття та сувору систему контролю якості. Цей обсяг означає, що єдина платформа екструзійного формного лиття може обслуговувати багато медичних програм, стабілізуючи використання потужностей через зміни рівня суспільного попиту .
Найпоширеніші помилки в медичній виробниці
Декілька помилок повсюдно повторюються в медичних програмах. Низка інвестування в контроль паріонів означає втрату найпростішого економічного та вагового ефекту при створенні контейнера високої випускної норми. Ігнорування чистоти та моніторингу навколишнього середовища передає ризик частинок або мікроорганізмів, який проходить перевірки, за винятком моменту, коли пацієнт потерпає. Оцінювання тари і форм цінними паперами призводить до короткоочікуваних та слабких одинарних офсетів, що дестабілізують засуки. Відповідь на скорочення робочого циклу означає ризик на безпековому продукті. Залищення чи підбору тестів на витік і візуальне перевірку не приділяється достатньо уваги, в результаті пацієнт втрачає доступ до продукту. Недотримання вимог щодо сертифікації смоли та управління трасу дозволяє оцінки та подання на заміну. Неможливість облік рецептур та поточного порядку відбраку позначенння складного деталізації аудитів та наказів. Неспеціалізація систем автоматизації викликає проблеми з роботою та стандартизацією при медичних обсягах. Усі ці деталі можна уникнути чітким проектуванням, яке минає шляхом дотримання правила "напрацюйте правильно, настаніть депресію в умовах провалу". У загальному обсязі кожна з них становить найбільш вдалим застосуванням, що пояснює, чому провідні виробники медичних формових виробів вкладають інвестиції в неї зараз .
Ціна та відповідність у медичній продукції
Щоб показати економічну безпеку, розглянемо виробника ампул для інфузії, який застосує програмовану експлуатацію паріонів для перекладення шарів з однорідного важкого у спеціально-програмований профіль, що посилює товщина тільки в шийці та основі. За масивною нормою сотень мільйонів рекрутом на рік, навіть невеликий відміну ваги на ампулу вилучає значну частину смоли з ланцюга постачання та знижує вартість матеріалу, за наявності проходи є витік і візуальні перевірки з виправленнями. Якщо це буде додано до модернізації стерильного простору, автоматизованого візуального контролю та уповноваженого пакета виявлення частинок, виробник перетворює комерційний вміст у перевірений та належний до стандартів продукт. Інвестиції полягають переважно у здатності до програмованого експлуатації паріонів, потоці стерилізації, якісних систем та уповноваженого пакету даних, які приносять користь через економії на матеріалах, регулювальній схваленню та перевазі бренду. Декілька разів подумку ділимо логіку на весь медичний життєвий цикл, і товщина зменшення шарів та поточні стерилізаційні процедури стають двома найвигіднішими командами, що пояснює, чому провідні виробники медичних формових виробів відновлюють в це зараз .
Найпоширеніші питання
Чому багато медичних контейнерів вилицовані? Тому що цей процес виробляє гладкі, легкі, не витяжні, герметичні, порожні предмети з програмуванням стінок в чистих умовах, які ідеально подобрані для використання в IV, інфузійних та дихальних контейнерах. Чи безпечні медичні виробки, вилицьовані з поліолефінів, для людського організму? Вони безпечні, коли виготовлені з сертифікованого біозалізного полімеру та відповідають стандартам, як ISO 10993 та USP Class VI і підданими верифікації під металеву частину. Чи можуть вони тримати всі наркотики? Поліолефіни можуть утримувати багато інфузійних сумішей, але відповідність повинна бути верифікована стосовно конкретного ліки, концентрації та часу уживання. Як механічно ретельно витримувати стерильність? Через виробництво в піднігненому середовищі, фільтрованому повітрі, обмундируванню, верифікованому очищенні та запечатані клапаном до точки використання. Чому медичний формний лиття регулюється? Тому що продукти контактують з людським організмом, це означає, що "Добре Проектування Систем" (GMP), біоодноцінність та фармацевтичні органи контролюють виробництво.
Вирішення. Видумляні медичні та фармацевтичні продукти є одним із найважливіших результатів роботи машини з технології екструзійного порошкового лиття під тиском, що сприяє безпечній інфузійній терапії, хірургічним втручанням, догляду за дихальними системами, діагностиці та відповіді на пандемії для мільярдів людей. Від забезпечення непроникності безшовного поліолефіну та налаштування парасора до дисципліни в чистих приміщеннях, випробувань на біоінертність, стерильних закриттів, безпеки одноразових пристроїв та відповідального рекуперації медичного пластика виробнича система є стійкою, але безперервно виникають нові тенденції. Для постачальників і покупців успіх залежить від співпадіння машини та інструментарію із асортиментом продукції та регульованим об`ємом, проектування для стерильності та біоінертності, контролю розподілу стінки та чистоти для економии маси та ризику, а також вибору партнерів, які підтримують лінію за допомогою аудиту та підвищеного попиту. Разом з тим, як зростає всесвітня увага до доступу до медичної допомоги, старіння населення та підготовки до пандемій, здатність медичної промисловості виготовляти відповідні, стерильні та доступні за ціною продукти буде визначати її наступну десятиріччя, а машина з технології екструзійного порошкового лиття під тиском залишиться в центрі цього важливого процесу.
Анестозовані медичні та фармацевтичні вироби є одним із найважливіших результатів процесу екструзійної оболонкового лиття. Вони сприяють безпечній інфузійній терапії, хірургічним процедурам, догляду за дихальними органами, діагностиці та реагуванню на пандемії для мільярдів людей. Від безшовної цілісності поліолефінів і налаштування парасина до дисципліни в чистих приміщеннях, валідації біоінконгруентності, стерильних запечатувань, безпеки одноразових пристроїв і відповідального оновлення медичного пластику – виробнича система зріла, але постійно розвивається. Для продавців та покупців успіх полягає в співпадінні машін та інструменту з асортиментом продукції та регульованим обсягом, плануванні на стерильність та біоінконгруентність, регулюванні розподілу стінки і чистоти, економії маси і ризиків, а також вибору партнерів, які підтримують лінію через аудити та зростання запитів. Збільшуючись увага до доступу до медицини, старіння населення і готовності до пандемій, здатність медичної промисловості виробляти відповідні, стерильні та недорогі продукти визначить її наступну десятирічку, а екструзійний змішувальний агрегат буде залишатися в центрі цього важливого процесу.