

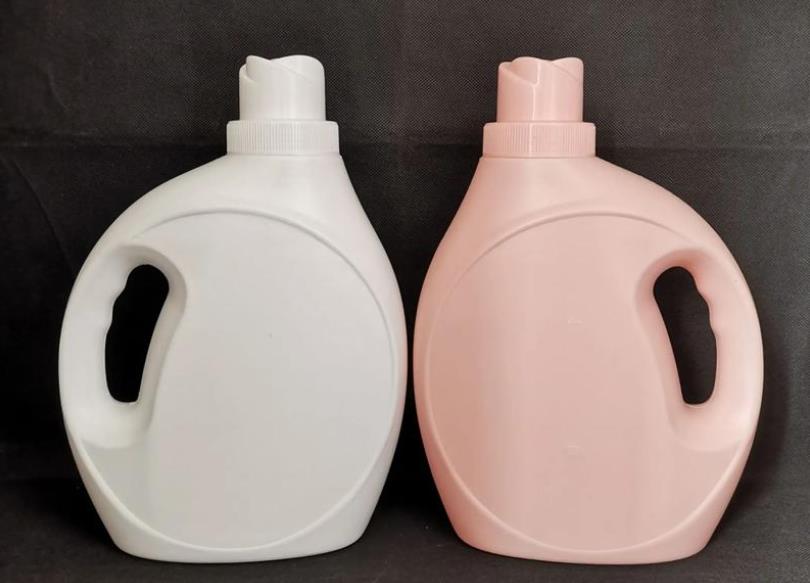
Việc sử dụng công nghệ gia công đùn ép hơi nóng đã trở thành phương pháp sản xuất hàng đầu cho các sản phẩm nhựa rỗng như chai xà phòng do những ưu điểm có mức đầu tư thiết bị thấp, hiệu quả sản xuất cao và tính thích ứng tốt với nguyên liệu. Tuy nhiên, trong sản xuất thực tế, do tác động của nhiều yếu tố như đặc tính của nguyên liệu, tình trạng của thiết bị, các tham số quá trình và độ chính xác của khuôn, có nhiều khả năng xảy ra lỗi về chất lượng và những vấn đề phát sinh trong sản xuất, trực tiếp ảnh hưởng đến tỷ lệ phù hợp cho sản phẩm và hiệu quả sản xuất. Kết hợp với đặc điểm sản xuất chai xà phòng, bài viết này đã phân loại một cách đầy đủ các vấn đề phổ biến, phân tích sâu nguyên nhân và đưa ra các giải pháp phù hợp, cung cấp tham khảo kỹ thuật cho thực tiễn sản xuất.
I. Process Molding Defects and Solutions
(I) Uneven Wall Thickness
Nguyên nhân: Kiểu dày mỏng chai xà phòng tại cùng một đoạn cắt hoặc các phần khác nhau vượt quá 10%, có những trường hợp phổ biến là dày cạn và mỏng trên, và dày xung quanh không đều nhau. Điều này dẫn đến độ bền của chai không đủ, dễ bị hư hỏng trong quá trình rót và vận chuyển.
Nguyên nhân:
Kiểu thiết kế khuôn không hợp lý, phân bố không đều của mặt lăn hoặc sai vị trí của khung thổi hơi, dẫn đến việc đổ nhựa nóng không均 ổn;
(II) Surface Defects
Lượng chênh lệch đáng kể của áp suất thổi ép thành phẩm, thời gian thổi thổi trước thời điểm quá sớm hoặc chậm, ảnh hưởng đến sự mở rộng đồng đều của cục khuôn;
Kinh tế riêng tư: Độ nén lỏng của nguyên liệu không đồng đều, ổn áp thống nhiệt độ ở mỗi phần của bệ, dẫn đến sự khác biệt về độ linh hoạt của chất nóng chảy;
Cục khuôn rỗ rỗ, do nhiệt độ nóng quá cao và tốc độ ép chậm, cục khuôn căng nghiêng bất đều trong phương chiều dài dưới trọng lượng của nó.
Phương pháp khắc phục:
Hoàn thiện cấu trúc khuôn, nâng cao thiết kế mặt lăn, điều chỉnh vị trí của những lỗ thổi hơi để đảm bảo sự phân phối nhựa nóng đồng đều;
Sử dụng hệ thống kiểm soát dày mỏng để ổn định áp suất thổi ép, kiểm soát sự biến động áp suất thổi bình dưới ±0.02MPa và điều chỉnh thời gian thổi thổi trước thời điểm theo chênh lệch dày mỏng (ví dụ, chậm lại thời gian thổi thổi khi trên mịn hơn và dưới dày hơn);
Điều chỉnh độ tăng nhiệt của bệ, áp dụng chiến thuật ấm dần để đảm bảo nhiệt độ nóng chảy đồng đều. Đối với nguyên liệu HDPE, khuyến cáo nên kiểm soát nhiệt độ của mỗi phần bệ ở 170-180 ℃;
Việc cắt giảm nhiệt độ đầu cối độ 10-15 ℃, tăng tốc độ ép độ 10%-15%, kiểm tra khoảng cách giữa lớp cắt bằng cảm hồ, duy trì khoảng cách giữa lớp cắt bằng cảm hồ dưới 0,05mm, giảm hiện tượng rỗ com của cục khuôn.
Nguyên nhân: Nhiệt độ nồi quá cao làm cho nguyên liệu bay đi; phần tấm xoắn và mặt trong nồi bị mài mòn, dẫn đến các dính kim loại mắc vào nhào. Mặt kính bị tắc, dẫn đến sưng cháy do bị giữ lại tạp chất.
Giải pháp: Kiểm tra và điều chỉnh nhiệt độ nồi, thay thế các mạch ấm bị hỏng; thay bằng các tấm xoắn và nồi bị mài mòn, thực hiện lớp crome cứng tại bề mặt; thường xuyên làm sạch hoặc thay mặt kính để đảm bảo được độ sạch của nhào.
(III) Nguy cơ biến dạng sản phẩm và sai số về kích thước
Tính chất: Vòng của lọ có biến dạng co lại, cong vẹo, hình cầu và một số tình trạng khác, khối lượng, đường kính khung và các kích thước khác vượt ra ngoài phạm vi chấp nhận, không thể đáp ứng yêu cầu đóng hũ và đóng gói.
Nguyên nhân: Thời gian làm nguội không đủ hoặc làm nguội không đồng đều, dẫn đến việc ốp chặt vòng lọ chưa đủ; nhiệt độ khuôn quá cao, ảnh hưởng đến quá trình dẻo nếp; tỷ lệ bóp lọ quá cao, vượt quá giới hạn chịu lực của nguyên liệu; tốc độ kéo và sự đồng bộ của thiết bị không chắc chắn.
Giải pháp: Tăng thời gian làm nguội 20-30%, sử dụng nước làm lạnh để tăng hiệu quả làm nguội, đảm bảo lọ được làm nguội hoàn toàn trước khi loại bỏ. Kiểm soát nhiệt độ khuôn ở mức 15-25°C, đạt hiệu quả kiểm soát nhiệt độ chính xác bằng máy điều trị nhiệt độ khuôn. Điều chỉnh thiết bị điều khiển hợp đồng để kiểm soát tỷ lệ bóp lọ trong khoảng 2:1-2,5:1 để tránh quá nghẹt; ổn định tốc độ kéo, thường xuyên điều chỉnh van đồng bộ của thiết bị, đo kích thước lọ mỗi 2 giờ và điều chỉnh các thông số chính xác.
(IV) Vỡ nhào và hư hỏng hình dạng chảo
Tính chất: Bề mặt sẵn sàng có các lằn gồ, nứt; đầy hũ có vết nứt sau khi làm nếp, chắc mẽ không đủ và dễ bị vỡ, xả
Nguyên nhân: Tốc độ tách cao quá mức gây áp lực ma sát nhào quá cao; nhiệt độ nung nguyên liệu quá thấp khiến cho quá trình phân nhũ và làm mềm không đủ; thiết kế rãnh khuôn không hợp lý dẫn đến áp lực chống lưu chuyển nhào quá cao; độ ẩm của nguyên liệu quá cao gây ảnh hưởng của khí ẩm trong quá trình gia công.
Giải pháp: Giảm tốc độ tách, đảm bảo nhào trơn và đều; tăng nhiệt độ nồi và đầu khuôn để đảm bảo đủ trình độ phân nhũ của nguyên liệu; tối ưu cấu trúc rãnh khuôn để giảm áp lực chống lưu chuyển nhào, mở rộng cạnh khuôn thành 0,5 mm; kiểm soát chặt chẽ độ ẩm của nguyên liệu và kéo dài thời gian sấy nếu cần.
(V) Bottle Mouth Defects
Tính chất: Miệng lọ thiếu nguyên liệu, méo mó, cong vênh, hiệu quả liên kết kém, dễ nứt khi rót
Nguyên nhân: Hệ thống thổi khí không hoạt động, áp suất thổi sẵn không đủ; lắp khuôn không chặt, lực kéo không đủ dẫn đến hình thành hơi; nhiệt độ của khuôn miệng lọ quá cao, làm nguội không đủ; sai vị trí sẵn sàng, dẫn đến việc không đầy đủ đầy miệng lọ
Giải pháp: Thay mới hệ thống thổi không khí, vệ sinh bụi bẩn tại van solenoid để đảm bảo áp suất thổi trước đó ổn định; tăng độ ép đến 80% – 90% của giá trị thiết bị định mức, thay thế các trụ dẫn hướng và bôi trơn đã bào mòn; giảm nhiệt độ khu vực âm của mẫu nhựa PET, thêm thiết bị làm lạnh địa phương; khắc phục sự lệch chuẩn của thiết bị định vị mẫu nhựa bằng cách đảm bảo việc ghép chặt chính xác giữa mẫu nhựa PET và mẫu nhựa PET.
II. Equipment Operation Failures and Solutions
(I) Kích hoạt hệ thống máy chậm hoặc bỏ lỡ các thao tác
Tính trạng: Máy không phản ứng sau khi nhấn nút kích hoạt, hoặc một trong số các thao tác như nén mẫu, thổi không khí, mở mẫu bị gián đoạn.
Nguyên nhân: Hệ thống điện bị lỗi, như kẹt cáp van solenoid xập xị, tổn thương các thiết bị có dây nối; lỗi về hệ thống khí nén/hydraulic, thiếu áp suất nguồn không khí, chặn đường dây tiết trùng dầu; khởi động hệ thống an toàn, như cửa an toàn không đóng kín và nút tắt khẩn cấp chưa được bấm khóa.
Giải pháp: Kiểm tra hệ thống điện bằng một thiết bị đo đa thức, cố định các khe hở tại các chân cao su, thay thế các thành phần bị hư hỏng; điều chỉnh áp suất nguồn không khí lên từ
(II) Abnormal nhiệt độ đầu máy ép
6 –
8 MPa, vệ sinh lưới lọc đường dây tiết trùng dầu, và kiểm tra mức dầu thủy lực; xác nhận rằng cửa an toàn đã đóng kín, bấm khóa nút tắt khẩn cấp, và khắc phục lỗi về thiết bị cài đặt tự mở – tự đóng cho năng lực an toàn.
Tính trạng: Giá trị hiển thị nhiệt độ rơi khỏi giá trị mục tiêu, có hiện tượng quá nóng tại địa phương hoặc độ lạnh không đủ, ảnh hưởng đến chất lượng hòa tan nhựa.
Nguyên nhân: Núm quấn làm ấm bị hư hỏng hoặc các mạch cáp bị xập xị; thiết lập chỉ số PID của bộ điều khiển nhiệt độ không đúng; lưu lượng nước làm lạnh của đầu mẫu là quá nhỏ, hiệu quả làm lạnh kém.
Giải pháp: Kiểm tra nhiệt độ thực tế bằng một thiết bị đo nhiệt tia hồng ngoại, thay thế núm quấn làm ấm bị hư hỏng, và cố định các chân cáp; re-calibrate các chỉ số PID của bộ điều khiển nhiệt độ để đảm bảo tính chính xác của việc kiểm soát nhiệt độ; kiểm tra đường ống dẫn nước làm lạnh của đầu mẫu, làm sạch các bụi bẩn bị vướng, và đảm bảo lưu lượng nước làm lạnh ≥5L / phút.
(III) Bốc vét nguyên vật liệu và tắc nghẽn đầu mẫu
Tính trạng: Bốc vét nguyên vật liệu tại điểm nối giữa đầu mẫu và đầu máy, hoặc bị tắc nghẽn tại trong đầu mẫu, dẫn đến ngưng quá trình chảy nhựa.
III. Raw Material and Auxiliary System Problems and Solutions
(I) Raw Material Adaptability Problems
hiện tượng: khó dập nhựa nguyên liệu, cường độ và tính kháng hóa chất của vỏ chai sau khi thành phẩm không đáp ứng yêu cầu chống ăn mòn của bao bì sản phẩm giặt;
nguyên nhân: thiếu chọn được nguyên liệu đặc biệt cho gia công bằng công nghệ nang xẻ; như nguyên liệu HDPE có chỉ số dòng chảy (MFR) không nằm trong phạm vi 1-5g/10 phút; không trộn đều nguyên liệu, tỷ lệ bổ sung các phụ gia không cân đối; trộn quá nhiều nguyên liệu tái chế, làm ảnh hưởng đến khả năng của nguyên liệu;
giải pháp: lựa chọn các nguyên liệu đặc biệt cho gia công bằng công nghệ nang xẻ nằm trong các tiêu chuẩn, và ưu tiên sử dụng các loại cao su HDPE với chỉ số dòng chảy ổn định; sử dụng máy trộn tốc độ cao để đảm bảo nguyên liệu và các phụ gia được trộn đầy đủ, thời gian trộn không ngắn hơn 15 phút; kiểm soát nghiêm ngặt tỷ lệ trộn các nguyên liệu tái chế (thường khuyến nghị không quá 30%) và đảm bảo nguyên liệu tái chế sạch và không chứa tạp chất;
(II) Feeding System Jamming
hiện tượng: cấp nguyên liệu không đồng đều vào thùng, hiện tượng nối liền là phổ biến, ảnh hưởng đến sự thay đổi khối lượng ép và làm ảnh hưởng đến liên tục của việc sản xuất;
nguyên nhân: độ ẩm cao của nguyên liệu, các loại resin hấp thụ ẩm bị kết tủa; góc thùng quá nhỏ, ngăn cản dòng chảy vật liệu; động cơ rung hỏng, không thể hỗ trợ cấp nguyên liệu; phần hở vít cấp đấu xuống, giảm khả năng chịu tải;
giải pháp: tăng cường quá trình làm khô nguyên liệu và các loại resin hấp thụ ẩm cần được loại bỏ độ ẩm và làm khô trước khi sử dụng; tăng góc thùng hoặc lắp đặt thiết bị chống nối liền; sửa chữa máy rung để đảm bảo hoạt động bình thường; thay thế vít cấp đôi, và rót lớp phủ chống mài mòn trên bề mặt để tăng khả năng chuyển tải;
(III) Abnormal Pneumatic System
hiện tượng: tiếng ồn bất thường phát ra từ hệ thống khí nén trong quá trình hoạt động thiết bị, hoạt động xi-lanh chậm, ảnh hưởng đến độ chính xác gia công nang xẻ và hiệu quả sản xuất;
nguyên nhân: xử lý khí nguồn không đúng, độ dầu và độ ẩm trong khí nén quá cao; ống xả bị tắc, áp lực xả quá lớn; ống dẫn khí già, bị phản xạ do nổ màng trong;
giải pháp: lắp đặt đơn vị ba tầng (lọc + van giảm áp + máy drench dầu), thường xuyên dòp nước ngưng tụ để đảm bảo khí nén được làm sạch và khô; lau chùi hoặc thay thế gia, đảm bảo áp suất xả ≤
IV. Prevention and Daily Maintenance Suggestions
05MPa; thay thế ống dẫn khí PU có dày màng ≥ 3mm, kiểm soát bán khe tối thiểu ≥ 5 lần đường kính ống để tránh phản xạ;
2. Bảo trì thiết bị: Xây dựng sổ đăng ký bảo trì có tính chuẩn mực, kiểm tra mức dầu bôi trơn, lưu lượng nước làm mát và áp lực nguồn không khí trước khi khởi động máy hàng ngày; vệ sinh các chất còn lại trong đầu ủ mỗi tuần và kiểm tra tình trạng kết nối của dây săm quạt ủ; thay các bộ lọc dầu hoạt động thủy lực mỗi tháng, phát hiện khoảng cách giữa tiêu và bình, và dự trữ các bộ phận dễ bị tổn thương như dây săm và làm kín.
3. Kiểm soát quy trình: Xây dựng cơ sở dữ liệu các tham số quan trọng của quy trình và lập thủ tục hoạt động tiêu chuẩn (SOP) cho các mẫu chai nước rửa tay khác nhau; ghi nhận các tham số quan trọng như nhiệt độ, áp suất và độ dày thành phần mỗi 2 giờ trong quá trình sản xuất để đảm bảo việc theo dõi chất lượng.
4. Đào tạo nhân lực: Strengthen the skill training of operators to make them proficient in equipment operation, parameter adjustment, fault diagnosis and other skills; regularly hold quality analysis meetings, summarize experience in solving common problems, and improve the quality awareness of all employees.
Kết luận
Kiểm soát chất lượng trong sản xuất chai dầu rửa bằng máy gia công bằng đùn hơi là một công việc có tổ chức và cần xem xét nhiều yếu tố như nguyên liệu, thiết bị, quy trình và nhân viên. Trong thực tế sản xuất, chúng ta nên tuân theo nguyên tắc "tránh né trước và xử lý nhanh chóng", và giải quyết hiệu quả các vấn đề thường thấy bằng cách tối ưu hóa các tham số của quy trình, tăng cường bảo trì thiết bị và kiểm soát chặt chẽ các nguyên liệu. Đồng thời, cần tích lũy không ngừng kinh nghiệm kết hợp với thực hành sản xuất và liên tục tối ưu hóa các phương án sản xuất, từ đó cải thiện mức độ phù hợp của sản phẩm, giảm chi phí sản xuất và tối đa hóa hiệu quả sản xuất.






