

تعتبر المعدات الأساسية لتدوير المنتجات البلاستيكية الفارغة، وتظهر استخدم هذا النموذج بالضبط: "1. " في كل سطر، ولا شيء آخر. ذات المحطة الواحدة والمجهزة بمحطات مزدوجة اختلافات ملحوظة في كفاءة الإنتاج، ومقاطع التطبيق، وتكاليف الاستثمار، وغير منها بسبب الاختلافات في تصميم الهيكل. يقوم هذا المقال بإجراء مقارنة شاملة ومفصلة من أبعاد مثل المبادئ الهيكلية وأداء الإنتاج وقطاع التطبيق والاقتصاد واستخدام ومعاملتها، مع استخدام معايير وحوادث محددة، لتوفير مرجع للمؤسسات في اختيار المعدات.
I. الاختلافات الأساسية في المبادئ الهيكلية.
1. Single-Station آلة التصسيب النفخة
يتكون الهيكل الأساسي لآلة المحطة الواحدة من "نظام بث مباشر + مجموعة من قوالب Vulcanizing Blow Molding + مجموعة من mechanisms عزم شد القوالب وتوجيه الهواء"، حيث توجد منطقة عمل مستقلة واحدة فقط في كل الآلات. أثناء التشغيل، تتبع عملية واحدة متكررة من "إختراق النموذج + شد القوالب + Vulcanizing Blow Molding + تبريد + تفكيك"، يتم اكتمال كل عملية واحدة تلو الأخرى، ولا يمكن البدء بالعميل التالي إلا بعد إتمام العميل السابق. عندما تكون القوالب في مرحلة التبريد والتفكيك، يطلب نظام البثق إيقافه أو الانتظار، مما يؤدي إلى وقفات دورية في المعدات. يتسم هيكلها بالبساطة، ويحتوي أساساً على هبوط التغذية وعوارض البثق، ومقبض يموت واحد، ومجموعة واحدة من القوالب، وقود شد قوالب، ونظام تحكم بسيط. طريق النقل الميكانيكي قصير، وتعتمد دقة تحديد القالب على استقرار المجموعة واحدة من mechanisms.
2. Double-Station آلة التصسيب النفخة
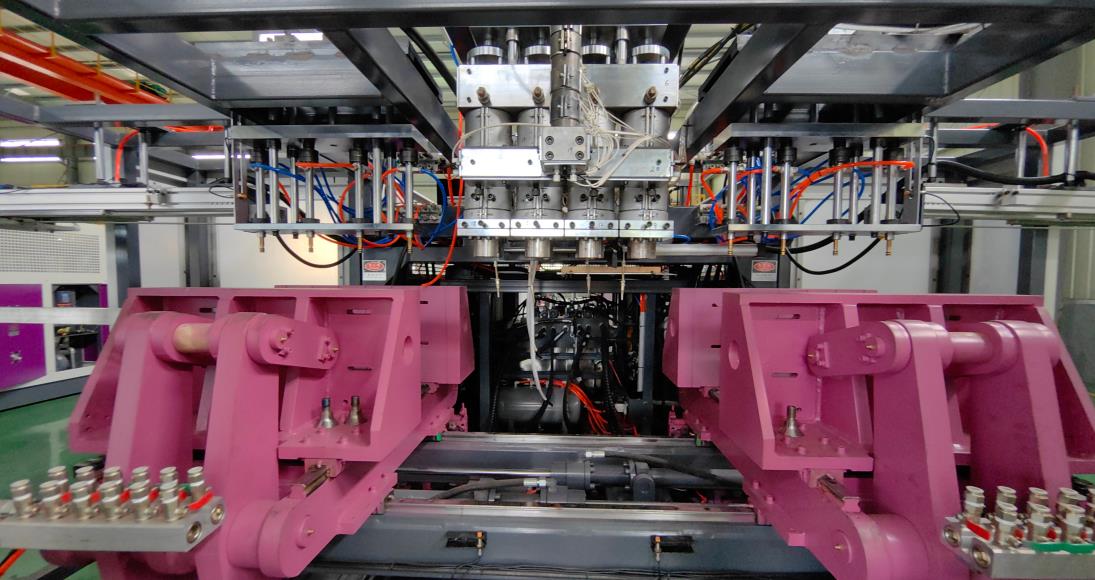
تعتمد آلة المحطة الواحدة على تصميم "نظام بث مباشر + اثنين من قوالب Vulcanizing Blow Molding + اثنين من mechanisms عزم شد القوالب وتوجيه الهواء"، حيث تتم إدارة دورة العمل في المحطتين بشكل تبدل من خلال قضبان توجيه xuyênية وسحب سلاسل ذات حركة إسفين (بعض النماذج يتم ترتيبها عمودياً). يتميز المخطط البائس بالكثير من "كonia الغير ملائمة": عندما تكتمل المحطة A من B extrusion وتشغيل mechanisms عزم شد القوالب وتدخل مرحلة التبريد والتفكيك، يتحرك المحطة B إلى موقع أسفل رأس البثق بشكل مطابق لتبدأ عمليات B extrusion و mechanisms عزم شد القوالب و Vulcanizing Blow Molding. تتناوب المحطتان بشكل متناوب، مما يسمح لنظام البثق بالعمل باستمرار دون وقت止 واسع. يتسم هيكلها بإضافة mechanism آلية تدوين مزدوج (بشكل عام: جدران قطبية عالية الدقة)، ونظام نقل متزامن، ونظام تحكم PLC модерن، مما يتيح التحكم بالدقة في تنسيق العملين المحطتين لضمان 연속ية الإنتاج.
لا بد من التوسع على أن بعض النماذج المتطورة تدعم التبديل بين الحصة الواحدة والحصة العشرية (مثل النماذج ذات الوظائف المزدوجة في التقنيات الحاصلة على براءات الإختراع). تراقب هذه الأجهزة حصة العمل وتهبط الأخرى عبر اسطوانة اقتصحية، مع تحقيق التوازن بين المرونة القدرات. لكن تعقيدها الهيكلي أعلى من ذلك مقارنة بالنماذج المحصورة على الحصة الواحدة أو العشرية.
ثانيا-مقارنة كفاءة الإنتاج
تتجلى الكفاءة الإنتاجية بالأساس بينهما، وتظهر بشكل رئيسي من خلال ثلاثة جوانب: زمن الدورة، الإنتاج الوحدة، وتكلفة استخدام المعدة.
1. Cycle Time
يصل وقت الدورة في آلة المحطة الواحدة إلى مجموع "وقت البثق + وقت mechanisms عزم شد القوالب + وقت vulcanizing blow molding + وقت التبريد + وقت التفكيك". تقضي الفترة من البثق إلى التفكيك بالوقت الذي تقضيه الآلة في حالة الإنتظار، وهو عادةً ما يمثل نسبة 40 بنسبة 60 في المئة من دورة العمل. ولتوجيه bouteille بلاستيكية 1L، يصل وقت دورة عمل آلة المحطة الواحدة إلى 12-18 ثانية.
تقصر آلة المحطة المزدوجة وقت الدورة بشكل إشكالي، حيث تتداخل فترة التبريد والتفكيك مع فترة البثق و mechanisms عزم شد القوالب في المحطة الأخرى. يصل وقت الدورة الشامل إلى وقت "البثق + mechanisms عزم شد القوالب + vulcanizing blow molding" في آلة المحطة الواحدة، مع وقت 1- 2 ثانية إضافي فقط لتشغييل المحطة مقارنة بالعملية الفردية في آلة المحطة الواحدة. بالنسبة إلى 1L زجاجة بلاستيكية بنفس المواصفات، يمكن تقصير وقت دورة عمل آلة المحطة المزدوجة إلى 8- 10 ثانية.
2. الإنتاج الواحد.
من الناحية النظرية، يكون إنتاج الجهاز ذي المحطتين أعلى بنسبة 60-70٪ من إنتاج الجهاز ذي المحطة الواحدة، ويمكن أن يزداد مرتين في بعض الحالات (المنتجات ذات الأحجام الصغيرة، وقت التبريد الطويل). تُظهر بيانات الجهات الثالثة أن إنتاج الجهاز ذي المحطتين يكون في ظل تكوين رأس القالب نفسه
- محطة واحدة (النسخة الكهربائية): مدة الإنتاج 58 ساعة + وقت الاستعداد 1 ساعة، ما مجموعه 59 ساعة؛
- الديزل الهيدروليكي المزدوج: وقت الإنتاج 50 ساعة + وقت الاستعداد 8 ساعات، ما مجموعه 58 ساعة.
تجدر الإشارة إلى أن عند إنتاج الشحنات الصغيرة، ينسى الوقت الطويل للاستعداد في آلة المزدوجة (حوالي 8 ساعات لتصحيح العفن ومعايرة المعلمات) الفوائد الإنتاجية، ولدى آلة المحطة الواحدة (وقت الاستعداد 1 ساعة)، رفاهية الكفاءة أعلى في هذا الوقت.
معدل استخدام المعدات
يبلغ معدل استخدام نظام القذف في آلة المحطة الواحدة حوالي 40%-60٪، ولا يستخدم بالكامل أثناء مدة التبريد. في حين أن معدل استخدام نظام القذف في آلة المحطة المزدوجة يمكن أن يصل إلى أكثر من 90٪، مع وجود قصير فقط في حالة تحويل المحطة وخفض الحمولة، ويتم إطلاق قدرات المعدات بالكامل.
ثالثا-حالات تطبيق النظام ومدى تكييف المنتج
الاختلافات في سيناريوهات الاستخدام بين الكلمتين تأتي من مدى تكييف هياكلهما لخصائص المنتجات وأنواع الإنتاج ومتطلبات العملية، مع وجود تقاطعات محددة بشكل ما كما يلي:
| احجام المقارنة. | Single-Station آلة التصسيب النفخة | Double-Station آلة التصسيب النفخة |
| مواصفات المنتج | الأكثر ملاءمة للمنتجات الكبيرة الحجم (الأحجام التي تزيد عن 10 لترات، مثل براميل المواد الكيميائية، وعاء التخزين الكبير). حجم العجانة ليس مقصورًا على منطقة رصيف المحطة المزدوجة، وعلى العكس، يكون تمحيص الثبات بشكل أفضل. | يركز على المنتجات الصغيرة والمتوسطة الحجم (5ml إلى 10 لتر، مثل زجاجات المشروبات والمعلبات الغذائية والزجاجات الكيميائية الصغيرة). يحد نطاق فقد حركة الجهاز المزدوج من أحجام العفن الكبيرة. |
| الشحنات | 3-1.5 مرة من إنتاج الجهاز ذي المحطة الواحدة. على سبيل المثال، لتجهيز | الإنتاج الجملة والكمية التي لها نوع واحد. يمكن أن يساوي الإنتاج العالي مبلغ الاستثمار الأولي في المعدات والعناصر، مما يساهم في اضمحلال تكلفة منتج الوحدة. |
| 000 زجاجة سعتها 1 لتر: | مناسبة للمنتجات ذات الأشكال المنتظمة والقوام الموحد (مثل الزجاجات وقنط الكان المشهورة). تشغل الآلية المتوازية في الجهاز ذو المحطتين بشكل موحد، وتتطلب اتساقًا أكبر في المعلمات، وهي مصممة للعمل مع المنتجات المعقدة أكثر ضعفًا من الجهاز ذي المحطة الواحدة. | حسب نوع الصناعة: |
| 企业适配: | الشركات الصغيرة التي تعمل في الصناعات الكيمائية ومواد البناء والتغليف حسب الطلب، وهي تتمتع باحتياجات مرنة وجرعات محدودة. | الصناعات الغذائية والمشروبات وصناعة التغليف الدواء، والشركات التي تركز على الإنتاج عالي الجودة، وكمية كبيرة وكل عملياتها باستخدام نفس النمط. |
من حيث القدرات الإنتاجية، يمكن لكل من الجهازين معالجة المواد البلاستيكية الشائعة مثل مادة البولي ايثيلين، البولي بروبيلين، والبولي آلفينولين دون اختلافات كبيرة. الفرق الأساسي يكمن في قيود مواصفات المنتجات على بنية المعدات.
IV. مقارنة فعالية التكلفة
1. تكلفة الاستثمار الأولي
جهاز محطة واحدة: منخفض تكاليف شراء المعدات (ما يُقارب50%-70% من سعر الجهاز ذو المحطتينذات المواصفات نفسها)، إضافةً إلى ذلك، يلزم استخدام مجموعة واحدة فقط من القوالب، مما ينقُص استثمار القوالب بنسبة 50% مقارنةً بالجهاز ذو المحطتين، كما أنه يحتل مساحة صغيرة (يوفر 30%-40% من المساحة إن则اق نظير الجهاز ذو المحطة التوست). مناسب لل مؤسسات ذات الميزانية المحدودة والمساحات المحدودة في المصنع.
جهاز ذو محطتين: عالية التكاليف المتعلقة بشراء المعدات، حيث يتطلب استخدام مجموعتين من القوالب، ومستوى الاستثمار الأولي
2. Operating Cost
- 5-2 مرة من الجهاز ذو المحطة الواحدة، كما أنه، بسبب البنية المعقدة، تتصل المكونات المرافقة مثل نظام التحكم PLC وأرصدات الدفع عالية الدقة، ما يزيد من التكاليف، كما أنه يتطلب مساحة متوفرة أكبر في المصنع.
- استهلاك الطاقة: استهلاك الطاقة في الجهاز ذو المحطة الواحدة (الجسم الكهربائي) إنخفاض بنسبة 30% عن استهلاك الطاقة في الجهاز ذي المحطتين الهيدروليكي. الجهاز ذو المحطةين يتطلب مستوى تشغيل موازي للأجهزة الرئيسية، مما يؤدي إلى زيادة طاقة المحرك، وإمكانات التدفئة في عملية الإنتاج.
- العمالة:الجهاز ذو المحطة الواحدة له مستوى أوتوماتيكي أعلى (ويرتبط قليلًا بعملية العد والتعبئة)، ما يقلل من النفقات المتعلقة بالعمالة بنسبة 50%. بينما، هناك حاجة إلى دعم العمالة اليدوية في عملية فك القوالب والتعامل مع المنتجات، مما يزيد من النفقات.
3. Unit Product Cost
محطة واحدة: بالنسبة للانتاج القليلي، يكون التكلفة الفريدة منخفضة (بدون خصم التكلفة الانتاجية العالي)، اما بالنسبة للانتاج الضخم، تكون تكلفة العمالة والاستهلاك الطاقة الفريدة عالية بسبب قلتها في الكفاءة.
محطة مزدوجة: بالنسبة للانتاج الضخم، يخفض الانتاج النفقات التكوينية والافتراضية، و التكلفة المتوسطة للمنتج تكون أقل بنسبة 15%-25٪ من ماكينة المحطة الواحدة. بالنسبة للانتاج القليلي، تضاعف التكلفة التحضيرية والاستهلاك الطاقة ميتذالب، مما يدفع إلى ارتفاع التكلفة المتوسطة.
V. Quality Control and Operation & Maintenance
1. Quality دقة التحكم.
محطة واحدة: تعمل بشكل مستقل في دورة واحدة، والتعديل الدقيق للبارامترات مثل درجة الحرارة، وعلى ضغط التشكيل بالهواء، وزمان التبريد، واستقرار دقة حجم المنتج واوحدة الشكل إلى جانب السماكة، وتوافق بشكل جيد مع المنتجات المخصصة بمتطلبات جودة عالية
محطة مزدوجة: تعتمد على اتساق البارامترات بين المحطتين. في حالة التماس الاختلاف في الآلية المتزامنة، من السهل حدوث الخسائر في جودة المنتج بين المحطتين. ومع ذلك، يتم تزويد الماكينات المزدوجة الفاخرة بأنظمة تحكم درجة حرارة دقيقة، وخزانات تخزين الهواء، مما يمكن ضمان مصدر الهواء المستقر، وتكون اتساق المنتج افضل من الماكينات المحطة الواحدة العادية
2. صعوبة التشغيل والصيانة
محطة واحدة: عملية بسيطة، وتعديل متوافق البارامترات، و لا تحتاج إلى مهارات احترافية لدى المشغليين؛ صيانة مريحة، ومن السهل تشخيص العطل، وفحص يومي يحتاج فقط إلى التحقق من اسطوانة شد القالب ومنظومة الضغط، وتناسب الشركات ذات الاحتياطات الفنية المحدودة
محطة مزدوجة: يتطلب من المشغلين أن يتحكموا في تعديل البارامات المشترك بين المحطتين وأن يكونوا على دراية بخصائص تنبيه العطل والتشخيص بنظام PLC؛ صيانة معقدة، وتستلزم عِداً من معايرة دقة المزringer المتزامنة والقواعد الخطية، وتعديل المواضع المتزامنة للحطتين عند استبدال القالب، مع متطلبات تقنية عالية
اختيار الافضل
1. اعطي الأولوية لمحطة واحدة: الشركات التي تعمل في مجال الانتاج القليلي والتي تحتاج إلى إنتاج منتجات متعددة الخيارات، وبإمكانات محدودة وساحة ورشة تصنيعية صغيرة، أو تلك التي تحتاج إلى إنتاج منتجات كبيرة ومتشعبة عن 10L.
2. اعطي الأولوية لإنتاج مزدوج المحطات: الشركات التي تعمل في مجال الانتاج الضخم والذي يطمح إلى تحقيق اختيارية الجودة، والمنشآت مثل قطاع الأغذية والمشروبات، والصيدلة الذي يملك متطلبات عالية من التوسع التكنولوجي ومن معايير النظافة الشخصية.
3. الماكينات ذات الأغراض القيّمة: الماكينات ذات الأغراض القيّمة تناسب متطلبات الانتاج القليلي والمتعدد التنوع، وتمنع استثمارات متكررة، ولكن تكلفتها البدنية أعلى من الماكينات المحطة الواحدة العادية.
استخلاصا
الفرق الأساسي بين مكائن عصر النفخ بالدهوك وتجهيزات الضخ المزدوجة يكمن في منطق التشغيل، وذلك بين “الطريقة الدائرية الواحدة” و”التنويع المزدوج”: تعمل ماكينة الضخ المزدوجة على توفير قدرة إنتاج عالية ومستوى أوتوماتيكي كبير، في حين تفضّل ماكينة الضخ الآحادية الحاجة إلى مرونة منخفضة وتكلفة منخفضة. وينبغي على المؤسسات أن تقيم بتفكير معبر في عملية الاختيار، وتتوخى مراعاة مواصفات المنتجات وإجمالي كلفة الإنتاج وحاجات الصناعات بشكل عام، بدلاً من السعي إلى بلوغ مستويات الكفاءة والاستفادة العالية، لتحقق أفضل مستويات التوافق بين القدرة الإنتاجية والفوائد المحققة.




