

中空製品成形のための基幹設備である単一稼動台とダブル稼動台押出吹込成形機は、構造設計の違いから生産効率、適用シナリオ、コストの投資、およびその他の観点において大きな差があります。本稿では、構造原理、生産パフォーマンス、適用範囲、費用対効果、および操作およびメンテナンスなどの各項目を寸法等の基準と組み合わせて具体的なパラメーターやケースを通じて全面的に詳細に比較し、企業の設備選択に参考となるものとして紹介します。
I. 構造原理の核となる違い
1. Single-Station 押出成形機
単一稼動台機のコア構造は、「一つの押出システム + 一セットの吹込成形金型 + 一セットの金型固定機構と空圧ブロー機構」から構成され、全機だけ一つの独立した作業領域を持っています。運転中、それは「プライション押出 → 金型固定 → 成形 → 冷却 → 解金型」という連続的な単一サイクルプロセスを遂行します。各プロセスは順次完了され、前のサイクルが終わってから次のサイクルが開始することができます。金型が冷却および解金型段階にいる場合、押出システムは一時停止または待機する必要があります。その結果、装置には周期的にアイドル状態が発生します。その構造は比較的コンパクトで、主に給料ホッパ、押出筒、単一ダイヘッド、一セットのテンプレート、金型固定シリンダー、および単純な制御システムから構成されています。機械的伝達パスは短く、金型の位置精度は一セットの機構の安定性に依存します。
2. Double-Station 押出成形機
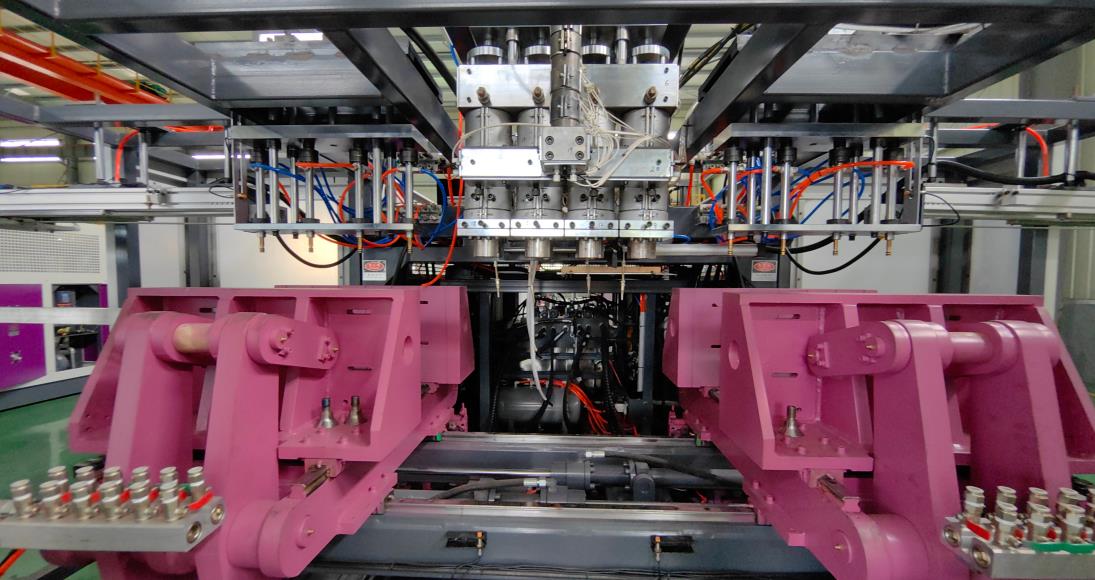
ダブル稼動台機は、「一つの押出システム + 二つの成形金型セット + 二つの金型固定および空圧ブロー機構」の設計を採用し、クロスガイドロッドと左右移動シリンダー (特許技術の複合型モデルなど一部は垂直に配置) により、両稼動台の交互作業を実現します。コア構造の論理は「稼動台の補完性」です。稼動台A がプライション押出と金型固定を完了し、冷却および解金型段階に入ったとき、稼動台B は、押出ヘッドの下方に同時に移動して、プライション押出、金型固定、成形の各プロセスを開始します。二つの稼動台は交互に動作し、押出システムが明らかなアイドル時間なしで連続的に動作できます。その構造には複数の転送機構 (主に高精度ラインガイド) とシンクロモニタ輸送システム、およびアップグレードされた PLC 制御システムが採用され、二つの稼動台の動作連携を正確に制御でき、生産の連続性が確保されます。
シングル / ダブル稼動台切り替えをサポートする高級モデル (特許技術の複活型モデルなど) もあります。それらはシリンダーを介して一台を稼動させ、もう一台を停止させ、柔軟性と多機能性をバランスさせますが、単純なシングル / ダブル稼動台モデルよりも構造が複雑です。
II. Comparison of 生産効率
生産効率は二つのものの核となる差異であり、主に次の3つの側面で表外されます。サイクル時間、単位出力、および装置使用率です。
1. Cycle Time
単一稼動台機のサイクル時間は「押出時間 + 金型固定時間 + 成形時間 + 冷却時間 + 解金型時間」の合計です。冷却および解金型段階の間は、装置が待機状態にあります。通常、その時間はサイクルの40%〜60%を占めます。1L のプラスチックボトルを例にすると、単一稼動台機のサイクル時間は約12〜18秒です。
ダブル稼動台機では、冷却および解金型時間が他の稼動台の押出および金型固定時間と重なり、全体のサイクル時間は単一稼動台機の「押出 + 金型固定 + 成形」時間にほぼ等しく、単一稼動台機の単一プロセスに比べて、単一稼動台機の追加 1 〜 2 秒の稼動台切り替え時間しかありません。同じ仕様の1L のプラスチックボトルの場合、ダブル稼動台機のサイクル時間は8〜10 秒まで短縮できます。
2. 単機の出力よりも、二機の出力は理論上60%から70%以上高くなり、あるシナリオ(小型製品、長い冷却時間)ではほぼ倍になる。第三者のデータによると、同じダイヘッド構成の下では、二機の出力は単機の1.3~1.5倍です。たとえば、30,000本の1Lのボトルを生産する場合:
理論的には、二線機の生産量は一線機より60%~70%高く、ある状況(小型製品、長い冷却時間)ではほぼ2倍になることがあります。サードパーティーのデータによれば、同等の材料頭格納構造のもと、二線機の生産量は一線機の1.3~1.5倍です。例えば、30,000本の1Lボトルを製造する場合:
- 単一ステーション(電動モデル):生産時間 58 時間 + 準備時間 1 時間、合計 59 時間。
- 従来型の水圧式二次ステーション:生産時間 50 時間 + 準備時間 8 時間、合計 58 時間。
注意すべきは、小ロット生産の際、二次ステーション機の長時間の準備時間(金型のデバッグとパラメーター校正におよそ 8 時間かかる)は出力上の利点を妨げるため、この時点で単一ステーション機(準備時間 1 時間)の効率性が高いことである。
設備利用率
単一ステーション機の押出システムの利用率は約 40%-60%であり、冷却ステージでは完全に稼働していない。対照的に、二次ステーション機の押出システムの利用率は 90% を超えるものであり、ステーション切り替えの瞬間にわずかな低負荷状態を除き、設備容量が完全に解放される。
III. 適用シナリオと製品の適応性
両モデルの適用シナリオの違いは、構造の製品仕様、生産バッチ、および工程要件への適合性にあり、具体的には次のように対応している。
| 比較の寸法 | Single-Station 押出成形機 | Double-Station 押出成形機 |
| 製品仕様 | 大規模製品(10L 以上の容量、例えば化学ドラム、大型貯蔵タンク)に適している。二次ステーションの変位空間によって金型のサイズは制限されず、成形の安定性がより強くなる。 | 小・中規模の製品(5ML-10L、例えば飲料ボトル、食品缶、小型化学瓶)に適している。二次ステーションの変位空間により大きな金型は制限される。 |
| 生産バッチ | 小ロットかつ多品種生産。金型の交換とパラメーター校正が迅速に行えるため、二次ステーション機の高い準備コストはかからない。 | 大量または単品生産。高い生産量は設備や金型の初期投資を営利化させ、単品コストを削減する。 |
| 製品の複雑さに合わせた加工系バッチ処理・機械形態を確立したものです。 | 製品の複雑な形状や壁厚の不均一な製品(特別な形状の化学容器など)に適しています。シングル・ステーション機は、単一サイクルによる動作に重点を置き、より正確なパラメータ調整と廃棄率の低下を実現しています。 | 定形の製品や均一な壁厚の製品(標準的なボトルや缶など)に適しています。ダブル・ステーション機の協調動作では、パラメータの一貫性に対する要件が高く、複雑な製品では精度の偏差が生じやすくなります。 |
| 業界特性 | 柔軟なニーズと製造個数が限定されている小規模な化学、建築材料、カスタマイズ製品のパッケージング企業に適しています。 | 高い生産性と標準化を必要とする食品や飲料、医薬品のパッケージング、および大規模な日用化学品企業に適しています。 |
材質適応性において、PE、PP、PAなどの一般的なプラスチック原料を分別する際に大きな違いはなく、主な違いは設備構造による製品仕様の制限です。2.単一ステーション:装置購入コストが低く(同スペックの二台装置の50%〜70%)、一方の金型が十分であるため、金型投資は二台装置の50%以下となり、占地面積も少なく(二台装置に比べ30%〜40%のスペース削減)、予算や工場面積が限られる企業に適しています。3.二台ステーション:装置購入コストが高く、二種の金型が必要となり、初期投資は単一台の1.5〜2 倍となります。また、複雑な構造のため、PLC制御システムや高精度ガイドウェイなどのサポート部材が必要となり、コストはさらに高くなります。さらに、工場面積にも高い要件を求めます。
IV. 費用対効果の比較
1. 初期投資コスト
一台の機械では、装置購入コストが低い(同仕様の二台の機械の約50~70%)だけで、1組の金型が必要であり、金型投資額は二台の機械の50%少なく、領域も小さく(二台の機械に比べてスペースを30~40%節約)、予算範囲が限られている企業や工房スペースの制約がある企業に適しています。
二台式機:設備購入コストが高く、二組の金型が必要であり、初期投資額は単機式機の1.5倍から2倍です。さらに、複雑な構造のため、PLC制御システムや高精度のガイドウェイなどのサポート部品がコストをさらに上げ、作業場のスペースに対して高い要求があります。
2. Operating Cost
- エネルギー消費:シングルステーションマシン(電気モデル)のエネルギー消費量は、ハイドロライクルなデュアルステーションマシンよりも30%少なくなっています。複式機のデュアル機構の協調動作により、モーター負荷と熱エネルギー消費が高くなっています。2. 人手:複式機は自動化の度合いが高く、50%の人件費を削減できます。シングルステーションマシンは製品からの取り出しと枚数カウントの際に主に手作業によるものであるため、人手を要する業務量が多くなるため、人件費が高くなります。3. 保守:シングルステーションマシンは構造が簡単で、故障点も少なく、保守費用も安価です。ねじの分解と摩耗の検出において専門的な機器は必要ありません。双式機は、2つの金型締め具と同期伝達システムを維持する必要があるため、保守の難易度が高くなっています。モジュール式の分解には専門的なオペレータが必要で、年間の保守費用は、シングルステーションマシンの1.2〜1.5倍になります。
- 人手:ダブルステーションサイト機は自動化の度合いが高く(一部は完全自動カウントおよび包装をサポート)、人件費の50%を節約できます。一方、シングルステーションサイト機ではデモルディングとカウントには手作業がほとんど必要となり、人件費が高くなります。
- 保守管理:単一ブース型機にはシンプルな構造があり、故障箇所が少なく、保守管理コストが低い。ネジの取り外しや摩耗の検知には専門的な設備が必要ありません。また、複数ブース型機では、2つの金型固定機構と同期伝達システムを保守管理する必要があり、保守の難しさが高くなります。モジュール式の解体には専門のオペレーターが必要となり、年間の保守管理コストは単一ブース型機の1.2~1.5倍に達します。
3. Unit Product Cost
一台機: 小ロット生産の場合、単位コストが低く(高い準備コストを摂り込む必要がない)、そして大量生産の場合、効率が低いために人件費やエネルギーコストの単位摂り込みコストが高くなる。
二台機: 大量生産の場合、高出力がない初期投資と運転コストを摂り込むことができ、単位製品コストが単台機よりも15%~25%安くなる。また、小ロット生産の場合は、高い準備コストと閑置エネルギーコストが単位コストを引き上げる可能性がある。
V. Quality Control and Operation & Maintenance
1. Quality 制御精度
一台機: 独立した単一サイクルのオペレーションで、温度、ブロー成形圧力、冷却時間などのパラメータをより正確に調整できる。 製品の寸法精度と壁厚均一性は高い安定性を示し、高品質の要件を持つカスタム商品に適している。
二台機: 両機の間のパラメータの一貫性に依存します。同期装置に偏差があると、両機間で製品品質の不均一性が生じやすい。しかし、高級の二台機は、高精度の温制制御システムと空気貯蔵タンクを備え、安定した空気源を保証でき、通常の単台機より製品の一貫性が良い。
2. 運用とメンテナンスの困難さ
一台機: オペレーションが簡単で、パラメータのデバッグが直観的であるほか、オペレータに専門的なスキルが必要ない。メンテナンスも便利で、故障診断が容易で、日常の検査では金型締結シリンダーと押出システムのみを確認すればよい。技術的予備資源が限られた企業に適している。
二台機: オペレータに両機の調整したパラメータをマスターし、PLCシステムの故障アラームと診断機能について詳しい知識を要する。メンテナンスが複雑で、同期歯車や直線ガイドの精度の定期的な校正が必要であり、金型を交換するとき、両機の位置を同期調整することが必要で、技術力の高い要件がある。
VI. 選択の指針
1. 一台機を優先する: 少ロットと多品種生産に取り組む、予算と工場面積が限られる企業、または10L以上の大規模で複雑な製品を生産する必要のある企業。
2. 二台機を優先する: 大量生産かつ単品生産に取り組む、高出力と標準化に向かった企業、または自動化と衛生基準に高い要求がある食品・飲料、医薬品などの業界。
3. 柔軟なニーズに対応する単/二台機: 少ロットカスタマイズと大規模生産の両方に対応できるが、初期コストが純粋な単台機よりも高くなる。
VII. まとめ
単一ステーションおよび二重ステーションエクストルジョンブロー成形機の核心的な違いは、「一周」と「二重交互」の操作ロジックにあります。単一ステーションの機械は「低コストで高い柔軟性」を備え、ニッチニーズに適応し、二重ステーションの機械は「高出力と高自動化」を可能にし、大量生産を強化します。企業は、効率やコスト優位性を追求するのではなく、製品仕様、生産バッチ、コスト予算、業界ニーズを総合的に判断して、生産能力と利益の最適なバランスを実現する必要があります。




