

В качестве базового оборудования для литья полых пластиковых изделий однопоточные и двухпотоковые экструзионно-выдувные машины отличаются значительными различными показателями эффективности производства, сценариев применения, стоимости инвестиций и других аспектов из-за различий в конструкции. В этой статье проводится всестороннее и подробное сравнение таких параметров, как структурные принципы, производительность, сферы применения, экономическая эффективность и эксплуатация и техническое обслуживание, в сочетании с конкретными параметрами и примерами, для того, чтобы предоставить справочное руководство для предприятий по выбору оборудования.
I. Основные различия в структурных принципах
1. Single-Station Машина для экструзионного литьевого формования
Структура одностанционной машины состоит из «одного экструзионного устройства + одного набора форм выдувания + одного набора механизмов зажима и подачи воздуха», имеющего только одну независимую рабочую зону в целом устройстве. Во время работы оно выполняет непрерывный однократный процесс «экструзия намильника → зажим форм → выдувание → охлаждение → демонтаж форм». Любой из этих процессов осуществляется последовательно, и следующий цикл может начаться только после завершения предыдущего. Когда форма находится на стадии охлаждения и демонтажа, система экструзии должна быть приостановлена или ждать, в результате чего оборудование периодически остается бездействовать. Ее структура относительно компактна и состоит в основном из бункера кормовой массы, экструзионного цилиндра, одноэлектронной головки, единого набора шаблонов, цилиндра зажима форм и простого системы управления. Путь механической передачи невелик, а точность позиционирования форм зависит от стабильности одного набора механизмов.
2. Double-Station Машина для экструзионного литьевого формования
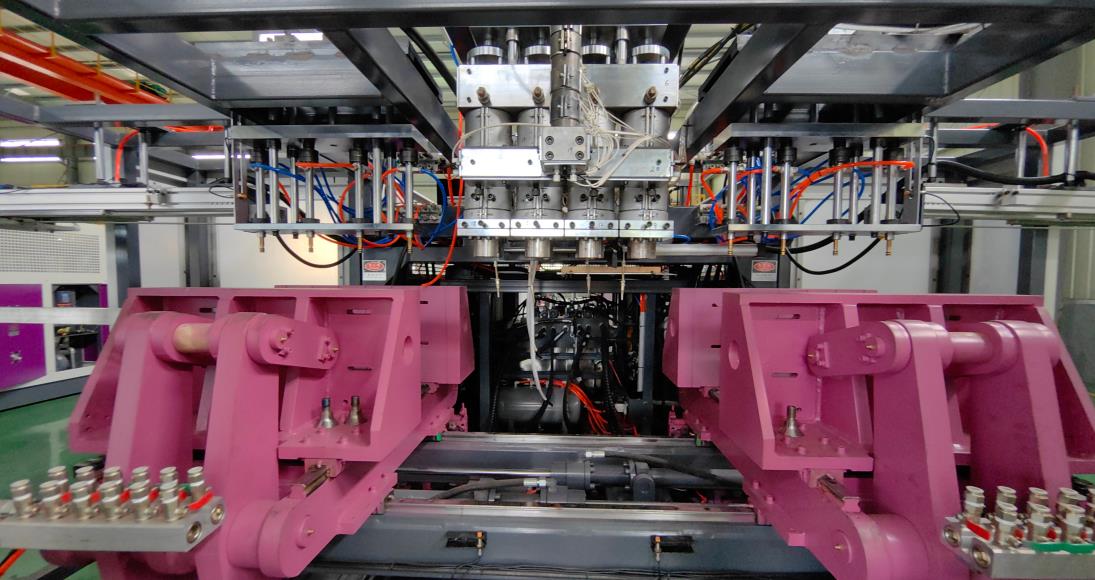
Двухстанционная машина имеет конструкцию «одно экструзионное устройство + два набора форм выдувания + два набора механизмов зажима и подачи воздуха», реализующую чередующуюся работу двух станций посредством поперечных направляющих палочек и леворight-трансферных цилиндров (в некоторых моделях — в вертикальном направлении). Основой ее работы является логика «станцийной комплементарности»: когда станция А завершает экструдирование намильника и зажим форм и входит в стадию охлаждения и демонтажа, станция В перемещается на нижнее положение за экструзионной головкой синхронно, чтобы начать процессы экструдирования намильника, зажима форм и выдувания. Два рабочих положения переключаются по очереди, что позволяет системе экструдирования работать непрерывно без явно выраженного времени простоя. Ее структура включает двухстанционный механизм перемещения (в основном высокоточные линейные направляющие), синхронную передающую систему и модернизированную систему управления СКУД, которая может точно контролировать координацию действий двух станций, чтобы гарантировать непрерывность производства.
Необходимо дополнить, что некоторые высококлассные модели поддерживают переключение на режим однопоточного/двухпотокового режима (например, двусторонние модели в патентованных технологиях). Они запускают один из станций и останавливают другой через цилиндры, обеспечивая универсальность и гибкость, но их структурная сложность выше, чем у чистых моделей с однопоточным/двухпотоковым режимом.
II. Comparison of Эффективность производства.
Производительность — основное различие между двумя видами оборудования, которое главным образом выражается в трех аспектах: длительности цикла, выходе на единицу и показателя использования оборудования.
1. Cycle Time
Длительность цикла одностанционной машины равна сумме «времени экструзии + времени зажима форм + времени выдувания + времени охлаждения + времени демонтажа форм». Оборудование находится в состоянии ожидания в стадии охлаждения и демонтажа форм, которое обычно составляет 40%—60% от длительности цикла. Взяв за пример пластиковую бутылку объемом 1 л, длительность цикла одностанционной установки составляет около 12—18 секунд.
Двухстанционная машина сокращает длительность цикла посредством процесса суперпозиции, при которой время охлаждения и демонтажа форм совпадает с временем экструдирования и зажима форм другой станции. Общая длительность цикла примерно равна «времени экструдирования + времени зажима форм + времени выдувания» у одностанционной установки и имеет лишь дополнительное время переключения между процессами в 1—2 секунды по сравнению с одним процессом в одностанковой установке. Для одинаковых спецификаций 1-л-овой бутылки длительность цикла двухстанционной установки может быть сокращена до 8—10 секунд.
Выход на единицу
Теоретически выход двухстанционной установки выше на 60%—70%, в некоторых сценариях он может быть удвоен (изделия небольшого размера, длительное охлаждение). Данные сторонних источников показывают, что при одинаковом конфигурации головки резки выход двухстанционной установки в 1,3—1,5 раза превышает выработку одностанционной установки. Например, для производства 30 000 1-л-овых бутылок:
- Одностанковый (электрический вариант): время производства 58 часов + время подготовки 1 час, всего 59 часов;
- Традиционный гидравлический двостанковый: время производства 50 часов + время подготовки 8 часов, всего 58 часов.
Необходимо отметить, что для малых серий производство двойной станок имеет долгий процесс подготовки (около 8 часов на отладку формы и калибровку параметров), что устраняет преимущество по производству. И на данном этапе единичный станок менее эффективен.
3. Коэффициент использования оборудования
Коэффициент использования экструзионной системы единичного станка составляет около 40-60%, и она полностью не используется в процессе охлаждения; коэффициент использования экструзионной системы двойного станка может превышать 90%, при этом только в момент переключения станка присутствует короткий период низкой производительности, и мощность оборудования полностью используется.
III. Сценарии применения and Product Adaptability
Различия в сценариях применения между этими двумя системами обусловлены тем, что их конструкции адаптированы к параметрам продукции, производственным партиям и требованиям процесса, и приведены следующие соответствия:
| Сравнение размеров. | Single-Station Машина для экструзионного литьевого формования | Double-Station Машина для экструзионного литьевого формования |
| Технические характеристики продукта | В большей степени подходят для крупной продукции (объем более 10 литров, например, химические бочки, большие резервуары). Размер формы не ограничен пространством перемещения двойного станка и прочность литья более надежна. | Нацелены на производство мелких и средних по объему продуктов (5 м и 10 л, например, напитки, консервные банки, небольшие химические бутылки). Площадка перемещения двойного станка ограничивает размер форм. |
| Производственные партии | Малые партии и многообразная продукция. Замена формы и отладка параметров выполняются быстро, и не требуется высокая стоимость подготовки, характерная для двойного станка. | Масовое и объемное производство. Высокий выход позволяет амортизировать первоначальные вложения в оборудование и формы, что снижает стоимость единицы продукции. |
| Сложность продукции | Подходят для продуктов со сложной формой и неравномерной толщиной стенки (например, специальные химические резервуары). Однозарядный станок ориентирован на операцию единым рабочим процессом, и позволяет точнее регулировать параметры и снизить уровень брака. | Подходит для изделий с регулярной формой и одинаковой толщиной стенки (например, стандартных бутылок и банок). Совмещенное функционирование двухстаничной машины имеет более жесткие требования к консистенции параметров, а сложные изделия склонны к отклонениям в точности. |
| Адаптация к галузям | Малые химические, строительные, а также специализированные предприятия по упаковке с гибкими потребностями и ограниченными партиями. | Продукты питания и напитков, упаковка для фармацевтических продуктов и крупномасштабные ежедневные химические предприятия с высокими требованиями к пропускной способности и стандартизации. |
Что касается адаптации к материалам, оба типа могут обрабатывать общеупотребимые пластиковые сырья, такие как PE, PP и PA, без существенных различий. Основное различие заключается в ограничении параметров продукта на структуру оборудования.
IV. Comparison of Cost-Effectiveness
1. Початковые расходы на инвестиции
Одностанционная: низкая стоимость приобретения оборудования (примерно на 50–70% ниже, чем у двухстанционного однотипного оборудования), требуется только один комплект пресс-форм, инвестиции в прессы меньше на 50% по сравнению с инвестициями в двухстанционное оборудование и занимают меньшую площадь (экономия 30–40% пространства по сравнению с двухстанционным оборудованием), подходят для предприятий с ограниченным бюджетом и тесным рабочим пространством.
Двухстанционное: высокая стоимость приобретения оборудования, требуется два набора пресс-форм, и начальные инвестиции в 1,5–2 раза превышают аналогичную стоимость одностанционного оборудования; помимо этого, из-за сложной структуры компоненты поддержки, таких как система контроля PLC и высокоточные приводные механизмы, еще больше увеличивают расходы, а с ними и повышаются требования к рабочему пространству.
2. Operating Cost
- Потребление энергии: потребление энергопотребления одностанционного оборудования (электрической модели) ниже на 30% по сравнению с гидравлическим двухстанционным оборудованием. Двухстанционное оборудование из-за синхронного функционирования двух механизмов имеет более высокие нагрузки на мотор и расходы на нагрев;
- Трудовые ресурсы: двухстанционное оборудование отличается большей степенью автоматизации (поддерживает полностью автоматический подсчет и упаковку), что позволяет сэкономить 50% расходов на трудовые ресурсы; одностанционное оборудование преимущественно требует ручной помощи в отделке и счета, что ведет к более высоким трудовым затратам;
- Техническое обслуживание: у одностанционного оборудования простая структура, малое количество узлов, а расходы на обслуживание низкие. Демонтаж шкивов и обнаружение износа не требуют профессионального оборудования; двухстанционное оборудование требует технического обслуживания двух наборов механизмов фиксации пресс-форм и синхронных передаточных механизмов, с высокой трудностью технического обслуживания. Модульный демонтаж требует профессиональных операторов, а годовые расходы на техническое обслуживание составляют примерно 1,2–1,5 раза больше, чем у одностанционного оборудования.
3. Unit Product Cost
Одностанционное: при производстве малых партий расходы на единицу продукции низки (нет амортизации высоких затрат на подготовку); при массовом производстве единовременные расходы на трудовые ресурсы и потребление электроэнергии высоки из-за низкой эффективности.
Двухстанционное: при массовом производстве большое количество изготовленных изделий уравнивает первоначальные расходы и эксплуатационные издержки, а расходы на единицу продукции на 15–25% ниже, чем у одностанционного оборудования; при производстве малых партий высокие затраты на подготовку и праздный расход энергии приводят к повышению расходов на единицу продукции.
V. Quality Control and Operation & Maintenance
1. Quality Точность регулирования.
Одностанция: независимая однократная работа, более точная настройка параметров, таких как температура, давление экструзионного формования и время охлаждения, высокая стабильность точности размеров и однородности толщины стенки изделий, подходит для индивидуальных продуктов с высокими требованиями к качеству.
Двухстанционное: основано на согласованности параметров между двумя станциями. Если в синхронном механизме наблюдается отклонение, это может легко привести к неравномерному качеству изделий между двумя станциями; однако в высококлассных двухстанционных машинах установлены точные системы регулирования температуры и резервуары для хранения воздуха, которые могут обеспечивать стабильный источник воздуха, а последовательность изделий лучше, чем в обычных одностанционных машинах.
2. Operation and Maintenance Difficulty
Одностанция: простота в эксплуатации, интуитивное отладка параметров, отсутствие необходимости для операторов в профессиональных навыках; удобное обслуживание, простое диагностирование неполадок и ежедневная инспекция, включающая проверку вала закрепления пресс-формы и системы экструзии, подходит для предприятий с ограниченными техническими резервами.
Двухстанционная: требуется от операторов овладение согласованными параметрами двух станций и знание функций оповещения о неисправностях и диагностики системы PLC; сложное обслуживание, требующее регулярного калибрования точности синхронизированных редукторов и линейных направляющих, а также синхронизированной настройки положения двух станций при смене форм, с высокими техническими требованиями.
VI. Советы по выбору
1. Приоритетно одностанционные: предприятия, занимающиеся производством небольших партий и нескольких видов, с ограниченными бюджетами и небольшой площалью рабочего стола, или те, которые нуждаются в производстве масштабных и сложных изделий объемом более 10 литров;
2. Приоритетно двухстанционные: предприятия, занимающиеся массовым и однотипным производством, стремящиеся к высоким показателям производительности и стандартизации, или отрасли, такие как производство продуктов питания и напитков, а также фармацевтика, требующие высокого уровеня автоматизации и требований к гигиеническим стандартам;
3. Двухцелевые одностанционные/двухстанционные машины для гибких потребностей: они могут удовлетворять как производству небольших партией на заказ, так и массовому производству, сокращая повторные инвестиции, но изначальная стоимость выше, чем у чисто одностанционных машин. VII. Подводя итоги
Основное различие между одностанционной и двухстанционной экструзионными машинами для формования под давлением заключается в логике работы «один цикл» и «двух смен» — одностанционная машина адаптируется к нишевым потребностям с «низкой стоимостью и высокой гибкостью», тогда как двухстанционная машина расширяет возможности массового производства с «высокой производительностью и высокой автоматизацией». Предприятия должны всесторонне оценивать выбор в зависимости от характеристик продукции, партий производства, бюджетов затрат и потребностей отрасли, а не просто преследовать высокую эффективность или преимущество в цене, чтобы оптимально сочетать производственные мощности и результаты.
Основная разница между однокамерными и двухкамерными машинами экструзионного литья под давлением заключается в логике работы «еднократного цикла» и «двухстороннего чередования»: однокамерная машина адаптируется к нишевым нуждам с «низкой стоимостью и высокой гибкостью», в то время как двухкамерная машина расширяет масштабы производства с «высокой производительностью и высокой автоматизацией». Компании должны всесторонне оценивать выбор, основываясь на спецификациях продукции, производственном объеме партии, бюджете издержек и потребностях отрасли, а не просто преследовать цель повышения эффективности или снижения затрат, чтобы добиться оптимальной совместимости производственной мощности и выгод.




