

Als Kernausrüstung für die Formung von hohlen Kunststoffprodukten zeigen Single-Station- und Double-Station-Extrusionsblowmoldingmaschinen deutliche Unterschiede in Bezug auf Produktionseffizienz, Anwendungsszenarien, Investitionskosten und andere Aspekte aufgrund struktureller Konstruktionsvariationen. Dieser Artikel führt eine umfassende und detaillierte Gegenüberstellung von Parametern wie strukturellen Prinzipien, Produktionsleistung, Anwendungsbereich, Kosten-Nutzen-Verhältnis und Betrieb und Wartung durch, verbunden mit spezifischen Parametern und Fällen, um Unternehmen eine Referenz für die Ausrüstungskonfiguration zu bieten.
I. Kernunterschiede in den strukturellen Prinzipien
1. Single-Station Extrusionsblasformmaschine
Die Kernstruktur einer Single-Station-Maschine besteht aus "einem Extrusionssystem + einem Satz Blowmolding-Formen + einem Satz Formenklappmechanismen und Bläsermechanismen", mit nur einem unabhängigen Arbeitsbereich in der gesamten Maschine. Während der Arbeit folgt sie einem kontinuierlichen Einzyklus-Verfahren von "Extrusion des Parisonen → Klappen der Form → Blowmolding → Abkühlen → Entformen". Jedes Verfahren wird sequenziell abgeschlossen, und der nächste Zyklus kann erst beginnen, nachdem der vorherige abgeschlossen ist. Wenn die Form im Abkühl- und Entformungsstadium ist, muss das Extrusionssystem anhalten oder warten, was zur periodischen Leerlaufzeit der Ausrüstung führt. Seine Struktur ist relativ kompakt und besteht hauptsächlich aus einem Zuführhubschrauber, einem Extrusionsrohr, einem Einzelkopf mit einem Zylinder, einem einzigen Set Vorlagen, einem Klappzylinder für die Form und einem einfachen Steuerungssystem. Der mechanische Übergangsweg ist kurz, und die Positionierungsgenauigkeit der Form hängt von der Stabilität des einzelnen Setzens von Mechanismen ab.
2. Double-Station Extrusionsblasformmaschine
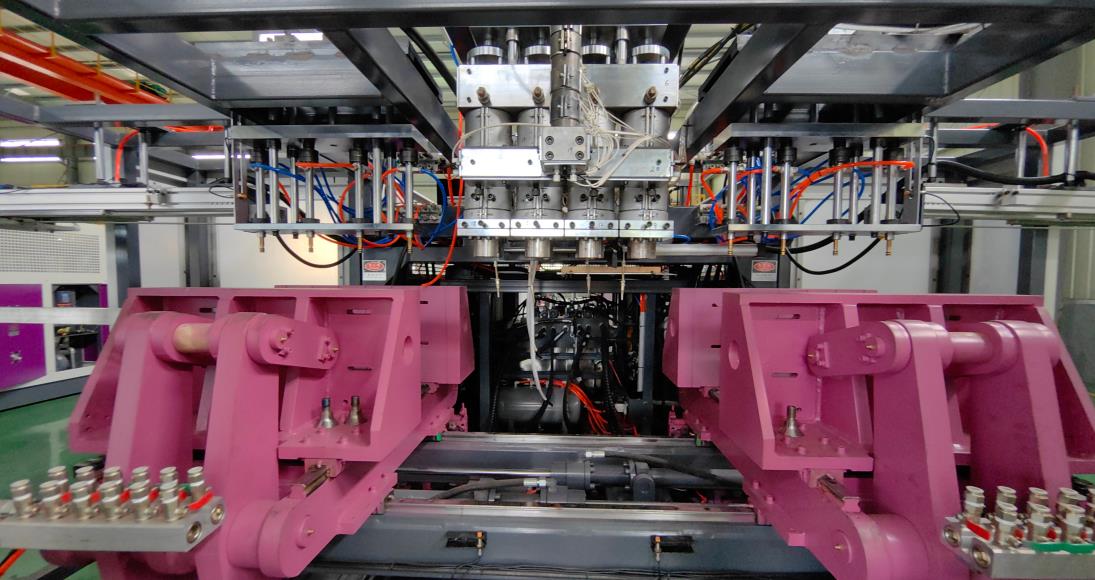
Die Double-Station-Maschine setzt ein Design mit "einem Extrusionssystem + zwei Sätze Blowmolding-Formen + zwei Sätze Formenklappmechanismen und Bläsermechanismen" um, wobei die beiden Stationen durch Querfederstangen und links-rechts-verstellbare Zylinder (teilweise vertikal angeordnet) alternativ funktionieren. Das Kernprinzip lautet "Stationskomplementarität": Wenn Station A die Extrusion des Parisonen und die Formenkupplung abschließt und in die Abkühl- und Entformungsphase übergeht, bewegt sich Station B synchron zur Position unterhalb des Extrusionskopfes, um die Prozesse der Extrusion des Parisonen, der Formenkupplung und dem Blowmolding zu starten. Die beiden Stationen wechseln sich ab, wodurch das Extrusionssystem kontinuierlich arbeiten kann, ohne eine sichtbare Leerlaufzeit. Seine Struktur umfasst ein Doppel-Station-Verlegerungen (meist Hochgenaue Linearführungen), ein Synchronübertragungssystem und ein verbessertes PLC-Steuerungssystem, das die Koordination der Handlungen der beiden Stationen genau kontrollieren kann, um die Produktionskontinuität zu gewährleisten.
Es sollte ergänzt werden, dass einige High-End-Modelle die Umschaltung auf Single/Double-Station (z. B. zweizweckige Modelle in patentierten Technologien) zulassen. Sie führen eine Station zur Arbeit und die andere zur Beendigung durch Zylinder, um Flexibilität und Vielseitigkeit zu gewährleisten, aber ihre strukturelle Komplexität ist höher als die von reinen Single/Double-Station-Modellen.
II. Comparison of Produktionseffizienz
Die Produktionseffizienz ist der Kernunterschied zwischen den beiden, der sich hauptsächlich in drei Aspekten zeigt: Zykluszeit, Einheitenleistung und Ausrüstungsnutzungsgrad.
1. Cycle Time
Die Zykluszeit einer Single-Station-Maschine ist die Summe aus "Extrusionzeit + Formenkupplungzeit + Blowmoldingzeit + Abkühlzeit + Entformungszeit". Die Ausrüstung ist in einem Wartezustand während der Abkühl- und Entformungsphase, was in der Regel 40%-60% der Zykluszeiten ausmacht. Nehmen wir eine 1L Kunststoffflasche als Beispiel, so beträgt die Zykluszeit einer Single-Station-Maschine ungefähr 12-18 Sekunden.
Die Double-Station-Maschine verkürzt den Zyklus durch Prozessübersetzung, wobei die Abkühl- und Entformungszeit sich mit der Extrusion und der Formenkupplung der anderen Station überschneidet. Die gesamte Zykluszeit entspricht ungefähr der Zeit für die "Extrusion + Formenkupplung + Blowmolding" der Single-Station-Maschine, mit nur einer weiteren 1-2-Sekunden-Zeit für die Umstellung der Station im Vergleich zu einem einzelnen Prozess der Single-Station-Maschine. Für die gleiche Spezifikation von 1L Kunststoffflasche kann die Zykluszeit der Double-Station-Maschine auf 8-10 Sekunden verkürzt werden.
2. Produktivität der Einheit
Theoretisch ist die Leistung der Double-Station-Maschine 60%-70% höher als die der Single-Station-Maschine und kann in einigen Szenarien fast verdoppelt werden (Produkte kleiner Grösse, langer Abkühlzeit). Daten von Dritten zeigen, dass unter der gleichen Konfiguration des Düsenkopfs die Leistung der Double-Station-Maschine 1,3-1,5-mal so hoch ist wie die der Single-Station-Maschine. Zum Beispiel um
- 000 1L-Flaschen zu produzieren:
- Single-Station-Maschine (elektrische Ausführung): Produktionszeit 58 Stunden + Vorbereitungszeit 1 Stunde, Gesamtzeit 59 Stunden;
Traditionelle hydraulische Double-Station-Maschine: Produktionszeit 50 Stunden + Vorbereitungszeit 8 Stunden, Gesamtzeit 58 Stunden.
3. Auslastungsrate der Anlage
Die Nutzungsrate des Extrusionssystems der Ein-Stationen-Maschine liegt bei etwa 40% bis 60%, während der Kühlphase steht es vollständig still. Die Nutzungsrate des Extrusionssystems der Zweistationen-Maschine kann über 90% liegen, mit nur einem kurzen Niedriglastzustand im Moment der Stationsumstellung, und die Ausrüstungskapazität wird voll ausgeschöpft.
III. Anwendungsszenarien and Product Adaptability
Die Unterschiede in den Anwendungsfällen der beiden Maschinen resultieren aus der Anpassungsfähigkeit ihrer Strukturen an die Produktvoraussetzungen, Produktionsabschnitte und Prozessanforderungen, mit folgenden spezifischen Bezügen:
| Vergleichsgröße. | Single-Station Extrusionsblasformmaschine | Double-Station Extrusionsblasformmaschine |
| Produktspezifikationen | Sie eignen sich besser für große Produkte (Volumen über 10 L, z. B. chemische Dosen, große Speicherbehälter). Die Gießform ist nicht durch das Übersetzungsbereich der Doppelstation eingeschränkt, und die Formenstabilität ist stärker. | Sie konzentrieren sich auf kleine und mittlere Produkte (5 ML bis 10 L, z. B. Getränkeflaschen, Lebensmitteldosen, kleine chemische Flaschen). Das Übersetzungsbeben der Doppelstation begränzt große Formen. |
| Produktionsauftrag | Produktion in geringen Auflagen und mit mehreren Varianten. Der Austausch von Formen und die Feinabstimmung der Parameter erfolgen schnell, ohne die hohen Vorbereitungskosten der Doppelstationmaschine zu tragen. | Massen- und einviertelvariantenproduktion. Die hohe Leistung begünstigt die Amortisierung der anfänglichen Investitionen in Ausrüstung und Formen und reduziert die Kosten pro Einheit. |
| Produktkomplexität | Eignen sich für Produkte mit komplexen Formen und unregelmäßiger Wanddicke (z. B. speziell geformte chemische Behälter). Die Ein-Stationen-Maschine konzentriert sich auf Einfachzykluskalibrierung und bietet präzise Parameterabstimmungen und einen geringeren Ausschuss. | Eignen sich für Produkte mit regelmäßigen Formen und einheitlicher Wandstärke (z. B. Standardsflaschen und -dosen). Die kooperative Arbeit der Doppelstationmaschine stellt höhere Anforderungen an die Konsistenz der Parameter und fördert bei komplexen Produkten Präzisionsabweichungen. |
| Branchenanpassung | Kleine chemische, Bauunternehmungen und Anbieter von maßgeschneiderten Verpackungen mit flexiblen Anforderungen und begrenzten Ablaßen. | Unternehmen für Lebensmittel-und Getränkeverpackung, pharmazeutische Verpackungen und große tägliche chemische Unternehmen mit hohen Anforderungen an die Produktion und Standardisierung. |
Was die Materialanpassungsfähigkeit betrifft, können beide Maschinen gängige Kunststoffrohstoffe wie PE, PP und PA verarbeiten, ohne nennenswerte Unterschiede. Der Kern des Unterschieds liegt in der Beschränkung der Produktvoraussetzungen für die Ausrüstungstruktur.
IV. Comparison of Cost-Effectiveness
1. Initialinvestitionskosten
Ein-Stationen-Maschine: Niedrige Anschaffungskosten (etwa 50% bis 70% der Kosten einer Doppelstationmaschine mit derselben Spezifikation), es sind nur eine einzige Form erforderlich, der Formeneinsatz ist um 50% geringer als bei der Doppelstationmaschine, und sie nimmt nur einen kleinen Platz in Anspruch (erspart 30% bis 40% der Fläche im Vergleich zur Doppelstationmaschine). Sie eignet sich für Unternehmen mit beschränkten Budgets und kleineren Produktionsflächen.
Doppelstation: Hohe Anschaffungskosten für die Anlage, zwei Mouldsets sind erforderlich, und die anfänglichen Investitionen liegen um 1,5-2 Mal höher als bei der Einschalstation; darüber hinaus führt die komplexe Struktur und unterstützende Komponenten wie das PLC-Steuersystem und hochpräzise Führungswege zu höheren Kosten und höheren Anforderungen an die Werkstattfläche.
2. Operating Cost
- Energieverbrauch: Der Energieverbrauch der Einschalstation (elektrische Version) liegt 30 % unter dem der hydraulischen Doppelstation. Die Doppelstation hat aufgrund der koordinierten Ansteuerung der Doppelmechanismen einen höheren Motorverbrauch und einen höheren Energieverbrauch zur Kühlung;
- Arbeitskräfte: Die Doppelstation bietet ein höheres Automationsniveau (in einigen Fällen unterstützt die vollautomatische Abzählung und Verpackung) und kann 50 % der Arbeitskosten einsparen; die Einschalstation benötigt meist manuellen Zugriff für die Demouldung und Abzählung und verursacht dadurch höhere Arbeitskosten;
- Wartung: Die Einschalstation verfügt über eine einfache Struktur, wenige Störungsbereiche und niedrige Wartungskosten. Die Demontage der Schraube und der Täuschung erfordern keine professionellen Einrichtungen; die Doppelstation muss zwei Mouldspannmechanismen und Synchronlaufsysteme unterhalten, was zu hohen Wartungsspannungen führt. Die modulare Demontage erfordert professionelle Bedienung, und die jährlichen Wartungskosten liegen etwa bei 1,2-1,5-fachen denen der Einschalstation.
3. Produktkosten der Einheit
Einschalstation: Für die Kleinbaulieferung liegt der Einheitskosteneinstand um niedrig. (Es gibt keine hohe Vorbereitungs- und Amortisationskosten); Für die Serienproduktion sind die Einheitsamortisationskosten des Arbeitskräfte- und Energielieferkosten hoch aufgrund der geringen Effizienz.
Doppelstation: Für die Serienproduktion amortisieren die hohen Produktionsleistungen die anfänglichen Investitionen und Betriebskosten, und die Einheitsproduktkosten sind 15 % bis 25 % niedriger als die der Einschalstation. Für die Kleinbaulieferung erhöhen die hohen Vorbereitungs- und Energieverluste beim Idle die Einheitskosten.
V. Quality Control and Operation & Maintenance
1. Quality Kontrollgenauigkeit
Einschalstation: Unabhängige, auf einen Zyklus konzentrierte Betreibung, genauere Einstellungen der Parameter wie Temperatur, Spritzformdruck und Kühlzeit, stabile Präzision bei Produktschriften und Gleichmäßigkeit der Wanddicken, geeignet für kundenspezifische Produkte mit hohen Qualitätsanforderungen.
Doppelstation: Der Überschuss beruht auf der Parameterkonformität zwischen den beiden Stationen. Falls in der Synchronmechanismen eine Abweichung auftritt, ist es leicht, zu einer unebenmäßigen Produkqualität zwischen den beiden Stationen zu führen. Hochmoderne Double-Station-Maschinen sind jedoch mit präzisen Temperaturkontrollsystemen und Luftspeicherbehältern ausgestattet, die eine stabile Luftquelle gewährleisten und eine bessere Produktkonstanz als bei gewöhnlichen Einschalstation ermöglichen.
B. Wartungs- und Betriebshaftigkeit
Einschalstation: Einfache Betreibung, intuitive Feinabstimmung der Parameter, keine besondere Bedienungskompetenz für die Bedienungskräfte erforderlich; bequeme Wartung, einfache Fehlersuche und tägliche Inspektionen, bei denen nur die Mouldspannzylinder und die extrudierende Anlage kontrolliert werden müssen, eignen sie sich für Unternehmen mit beschränkten technischen Reserven.
Doppelstation: Die Bedienungskräfte müssen das koordinierte Parameterstellprogramm der beiden Stationen beherrschen und die Alarm- und Diagnosefunktionen des PLC-Systems kennen. Komplexe Wartung erfordert regelmäßige Kalibrierung der Präzision der Synchrongetriebe und linearen Führungen sowie eine synchronisierte Justierung der Positionierung der beiden Stationen bei der Mouldwechsel, wobei hohe technische Anforderungen vorliegen.
VI. Auswahlvorschläge
1. Vorrang gegeben ist der Ein-Stationen-Typ: Unternehmen, die sich mit der Produktion in kleinen Chargen und in einer Vielzahl von Varianten befassen, mit limitiertem Budget und kleinem Werkraum oder die große und komplexe Produkte von über 10 Liter produzieren müssen;
2. Vorrang gegeben ist der Zweistationen-Typ: Unternehmen, die sich mit der Massenproduktion und der Produktion in einer einzigen Variante befassen, nach hoher Produktivität und Standardisierung streben, oder Branchen wie Lebensmittel und Getränke sowie die Pharmaindustrie mit hohem Automatisierungsbedarf und hohen Hygienestandards;
3. Doppelzweck-Ein- / Zweistationen-Maschinen für flexibele Anforderungen: Sie können sowohl die Produktion im kleinen Chargenformat als auch im großen Stil ermöglichen, wiederholte Investitionen vermeiden und die anfänglichen Kosten übertreffen, die bei reinen Ein-Stationen-Maschinen entfallen.
VII. Zusammenfassung
Der Kern unterschied zwischen Ein-Stationen- und Zweistationen-Extrusionsblasformationsanlagen besteht in der Arbeitslogik von “einem Zyklus” und “doppelter Wahl”: Die Ein-Stationen-Maschine passt sich zu Nischenbedürfnissen mit “geringen Kosten und hoher Flexibilität” an, während die Zweistationen-Maschine große Produktionsmaße mit “hoher Produktivität und hoher Automatisierung” ermöglicht. Unternehmen sollten die Auswahl nach Maßgabe der Produktvoraussetzungen, Produktionschargen, Kostenbudgets und industriellen Anforderungen umfassend bewerten – nicht nur den Aspekt von Effizienz oder Kostenvorteilen im Auge halten –, um die optimale Abstimmung zwischen Produktionskapazitäten und Vorteilen zu erzielen.




