

Les différences fondamentales dans les principes de structure
1 Résumé : Les machines à injection et à lechage à une et à deux postes présentent des différences significatives en termes d'efficacité de production, de scénarios d'application, d'investissement de coûts et d'autres aspects en raison des différences de conception structurelle. Cet article effectue une comparaison exhaustive et détaillée sur des paramètres tels que les principes de structure, les performances de production, le périmètre d'application, la rentabilité et le fonctionnement et l'entretien, combinée à des paramètres spécifiques et à des cas, afin de fournir une référence aux entreprises dans le cadre du choix de l'équipement.
1. Single-Station Machine d'extrusion par soufflage
I. Différences fondamentales dans les principes de structure
2. Double-Station Machine d'extrusion par soufflage
La structure centrale d'une machine à un poste se compose de "un système d'injection + un ensemble de moules à lechage + un ensemble de mécanismes de cisaillement et de soufflage", avec seulement une zone de travail indépendante dans l'ensemble de la machine. Pendant l'exploitation, elle suit un processus continu d'un seul cycle de "injection du film d'enveloppe → cisaillement du moule → lechage → refroidissement → démoulage". Chaque processus est réalisé séquentiellement, et le cycle suivant ne peut commencer qu'après la fin du précédent. Lorsque le moule est en phase de refroidissement et de démoulage, le système d'injection doit s'arrêter ou attendre, entraînant une inactivité périodique de l'équipement. Sa structure est relativement compacte, se composant principalement d'un hopper d'amenée, d'un baril d'injection, d'un tête d'extrusion unique, d'un ensemble unique de gabarit, d'un cylindre de cisaillement du moule et d'un système de commande simple. Le chemin de transmission mécanique est court, et la précision du positionnement du moule dépend de la stabilité de l'ensemble de mécanismes unique.
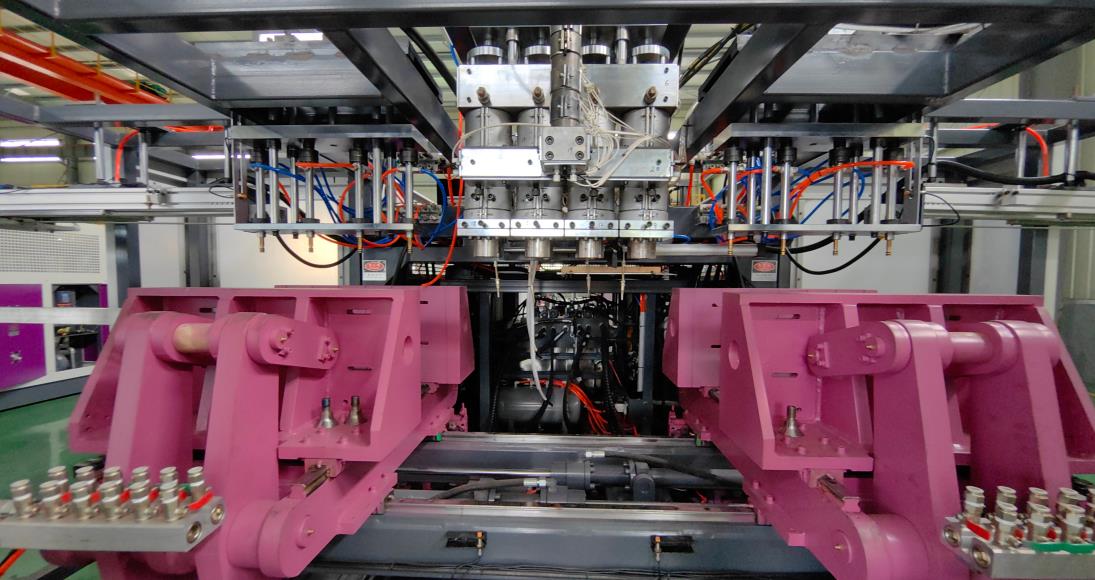
La machine à deux postes adopte une configuration de "un système d'injection + deux ensembles de moules à lechage + deux ensembles de mécanismes de cisaillement et de soufflage", permettant un fonctionnement alternatif des deux postes par le biais de tiges de guidage croisées et de cylindres de translation gauche-droite (certains modèles sont disposés verticalement). Le principe de base est la "complémentarité des postes": lorsque le poste A termine l'injection du film d'enveloppe et le cisaillement du moule et entre dans la phase de refroidissement et de démoulage, le poste B se déplace simultanément en position sous la tête d'injection pour commencer les processus d'injection du film d'enveloppe, de cisaillement du moule et de lechage. Les deux postes se succèdent alternativement, permettant au système d'injection de travailler de manière continue sans pause évidente. Sa structure ajoute un mécanisme de translation à deux postes (principalement des rails de guide linéaires de précision), un système de transmission synchronisée et un système de commande PLC amélioré, capable de contrôler avec précision la coordination des actions des deux postes pour garantir la continuité de la production.
II. Comparison of Efficience de la production
Il convient d'ajouter que certains modèles haut de gamme permettent le passage entre les postes unique et double (comme les modèles à double usage dans les technologies brevetées). Ils font fonctionner un poste et arrêter l'autre par le biais de cylindres, améliorant la flexibilité et la polyvalence, mais leur complexité structurelle est supérieure à celle des modèles purement uniques et doubles.
1. Cycle Time
L'efficacité de production est la différence de base entre les deux, principalement reflétée sur trois aspects : le temps de cycle, la production unitaire et le taux d'utilisation de l'équipement.
Le temps de cycle d'une machine à un poste est la somme de "temps d'injection + temps de cisaillement du moule + temps de lechage + temps de refroidissement + temps de démoulage". L'équipement est en état d'attente pendant la phase de refroidissement et de démoulage, laquelle représente généralement 40 %-60 % du temps de cycle. Prenez par exemple une bouteille en plastique de 1 L, le temps de cycle d'une machine à un poste est d'environ 12 à 18 secondes.
2. Rendement unitaire
La machine à deux postes réduit le cycle par superposition du processus, où le temps de refroidissement et de démoulage s'aligne sur le temps d'injection et de cisaillement du moule de l'autre poste. En général, le temps de cycle global correspond à celui de "injection + cisaillement du moule + lechage" d'une machine à un poste, avec seulement un temps de passage de 1 à 2 secondes de plus par rapport à un processus unique d'une machine à un poste. Pour la même spécification de bouteille en plastique de 1 L, le temps de cycle de la machine à deux postes peut être réduit à 8 à 10 secondes.
- Théoriquement, la production de la machine à deux postes est jusqu'à 60 %-70 % supérieure à celle de la machine à un poste, et peut être doublée presque dans certains cas (produits de petite taille, temps de refroidissement long). Les données tierces montrent que, sous la même configuration de la tête d'extrusion, la production de la machine à deux postes est 1,3 à 1,5 fois supérieure à celle de la machine à un poste. Par exemple, pour produire 30 000 bouteilles de 1 L :
- Installation hydraulique traditionnelle à deux postes : temps de production 50 heures + temps de préparation 8 heures, soit un total de 58 heures.
Il convient de noter que, pour la production à petite série, le long temps de préparation de la machine à deux postes (environ 8 heures pour le débogage de la matrice et l’étalonnage des paramètres) compense l’avantage de productivité, tandis que la machine à un seul poste (temps de préparation 1 heure) présente, à ce stade, une plus grande flexibilité de rendement.
3. Taux d'utilisation de l'équipement
Le taux d'utilisation du système d'extrusion de la machine à un poste est d'environ 40% à 60%, qui est complètement inutilisé pendant la phase de refroidissement. Le taux d'utilisation du système d'extrusion de la machine à double poste peut atteindre plus de 90%, avec seulement un court état à faible charge au moment du passage d'un poste à un autre, et la capacité de l'équipement est totalement exploitée.
III. Scénarios d'application and Product Adaptability
Les différences dans les scénarios d'utilisation entre les deux machines proviennent de l'adaptabilité de leurs structures aux spécifications des produits, aux lots de production et aux exigences des processus, avec les correspondances suivantes :
| Comparaison des dimensions. | Single-Station Machine d'extrusion par soufflage | Double-Station Machine d'extrusion par soufflage |
| Spécifications du produit | Plus approprié pour les produits de grande taille (volume supérieur à 10 litres, tels que les barils de produits chimiques, les grandes cuves de stockage). La taille du moule n'est pas limitée par l'espace de translation du double poste, et la stabilité de la fabrication est plus forte. | Se focalise sur les produits de petite et moyenne taille (5 à 10 litres, tels que les bouteilles de boissons, les canettes alimentaires, les petites bouteilles de produits chimiques). L'espace de translation du double poste limite les grands moules. |
| Masse de production | Production à petites quantités et à variétés multiples. Le remplacement des moules et le réglage des paramètres sont rapides, sans supporter le coût d'investissement élevé de la machine à double poste. | Production de masse et à variété unique. Une production élevée peut amortir l'investissement initial dans les équipements et les moules, réduisant le coût par unité produit. |
| Complexité du produit | Approprié pour des produits ayant des formes complexes et des épaisseurs de paroi inégales (tels que les récipients spéciaux pour produits chimiques). La machine à un poste se concentre sur le fonctionnement à une seule étape, avec des ajustements de paramètres plus précis et un taux de rebuts plus faible. | Approprié pour des produits ayant des formes régulières et des épaisseurs de paroi uniformes (tels que les bouteilles et les canettes standard). L'opérateur coordonné de la machine à double poste a des exigences plus élevées en matière de cohérence des paramètres et les produits complexes sont sujets à des écarts de précision. |
| Adaptation de l'industrie | Petits entreprises de produits chimiques, de matériaux de construction et d'emballages personnalisés ayant des besoins flexibles et des lots limités. | Entreprises d'emballage alimentaire, pharmaceutique et de produits chimiques de masse ayant des exigences élevées en matière de production et de standardisation. |
En termes d'adaptabilité des matières, les deux machines peuvent gérer facilement les matières plastiques communes telles que le PE, le PP et le PA sans différence significative. La différence essentielle réside dans la limitation des spécifications des produits sur la structure de l'équipement.
IV. Comparaison de l'efficacité en termes de coût
1. Coût d'investissement initial
1. Prix d'achat des équipements et couts de production
Moteur à un seul poste : Le prix d'achat des équipements est modique (après -en-culte d'environ 50 % à 70 % par rapport à la machine à deux postes de même spécification), un seul ensemble de moules est nécessaire, l'investissement pour les moules est inférieur de 50 % à celui de la machine à deux postes et la surface occupée est petite (on économise 30 % à 40 % de superficie par rapport à la machine à deux postes), ce qui convient aux entreprises dont les budgets sont limités et le local de travail est étroit.
2. Operating Cost
- Machine à deux postes : Le coût d'achat des équipements est élevé, il est nécessaire de disposer de deux ensembles de moules et l'investissement initial est de 1,5 à 2 fois plus important que celui de la machine à un poste ; en outre, en raison de la structure complexe, les composants d'appui tels que le système de commande PLC et les guides de haute précision accroissent les coûts et les exigences du local de travail sont plus élevées.
- Consommation d'énergie : La consommation d'énergie de la machine à un poste (modèle électrique) est de 30 % inférieure à celle de la machine hydraulique à deux postes. La machine à deux postes a une charge motorisée et une consommation d'énergie de dissipation plus élevée en raison du fonctionnement coordonné des deux mécanismes ;
- Main d'œuvre : La machine à deux postes a un degré d'automatisation plus élevé (certaines versions proposent un comptage et un emballage entièrement automatiques) et permettent une réduction des coûts de main d'œuvre de 50 % environ ; la machine à un poste nécessite pour l'essentiel l'assistance manuelle pour le démoulage et le décompte, ce qui augmente les coûts de main d'œuvre ;
3. Coût unitaire du produit
Entretien : La machine à un poste a une structure simple, peu de points à l'origine de désagréments et un coût d'entretien réduit. Le démontage des vis et la détection de l'usure ne requièrent pas d'équipements professionnels ; la machine à deux postes nécessite l'entretien de deux ensembles de systèmes d'accrochage des moules et de transmission synchrone, avec une difficulté d'entretien élevée. Le démontage modulaire nécessite des opérateurs spécialisés et le coût d'entretien annuel est d'environ 1,2 à 1,5 fois supérieur à celui de la machine à un poste.
Machine à un poste : La production à faible volume réduit les coûts unitaire (pas de mise à niveau rapide des coûts d'initialisation), la consommation d'énergie et la main d'œuvre sont élevées en raison de l'efficacité réduite.
V. Quality Control and Operation & Maintenance
1. Quality Précision de contrôle.
V. Contrôle de la qualité et fonctionnement/entretien
Machine à un poste : Opération individuelle, ajustement plus précis des paramètres tels que la température, la pression de soufflage et le temps de refroidissement, stabilité forte de la précision dimensionnelle et de l'uniformité de l'épaisseur des parois, adaptée aux produits personnalisés à haute exigence en termes de qualité.
Machine à deux postes : L'expérience repose sur la cohérence des paramètres entre les deux stations. Si la synchronisation du mécanisme est déviée, il est facile de provoquer une qualité inégale des produits entre les deux stations ; dans les machines à deux étages haut de gamme, sont équipées de systèmes de contrôle précis de la température et de réservoirs de stockage d'air, ce qui peut garantir une source d'air stable et une cohérence du produit supérieure à celle des machines ordinaires à un poste.
2. Difficulté de fonctionnement et d'entretien
Station double : oblige les opérateurs à maîtriser l'ajustement coordonné des paramètres des deux stations et à être familiarisés avec les fonctions d'alerte et de diagnostic des systèmes PLC ; il nécessite une maintenance complexe, exigeant une étalonnage régulière de la précision des engrenages synchrone et des guide-linées, ainsi que l'ajustement synchrone de la position des deux stations lors du remplacement de moules, avec des exigences techniques élevées.
VI. Suggestions de sélection
1. Priorité à la station unique : les entreprises engagées dans la production en petites séries et aux compositions variées, avec des budgets limités et peu d'espace d'atelier, ou celles qui doivent produire des produits complexes et de grande taille de plus de 10 litres ;
2. Priorité à la double station : les entreprises qui se consacrent à la production en masse et aux compositions uniques, se poursuivant à une production élevée et à la standardisation, ou les industries telles que l'alimentation et la boisson, et la pharmacie ayant des exigences élevées en matière d'automatisation et de normes d’hygiène ;
3. Machines de molgissage par extrusion à deux fonctions pour des besoins flexibles : elles peuvent répondre à la fois à des besoins de personnalisation en petites séries et à une production de grande envergure, réduisant les investissements répétitifs, mais le coût initial est plus élevé que celui des machines à une seule station.
VII. Résumé
La différence principale entre les machines de molgissage par extrusion à une station et à deux stations réside dans la logique d'opération « un cycle » et « un alterner » : la machine à une station s'adapte aux besoins de niche avec « un faible coût et une grande flexibilité », tandis que la machine à deux stations offre des capacités de production élevées et une automatisation importante. Les entreprises doivent juger de manière exhaustive leur sélection en fonction des spécifications de produit, des lots de production, des budgets et des besoins de l’industrie, plutôt que de se limiter à la recherche d’efficacité ou d’avantages financiers, afin d’obtenir le meilleur match entre la capacité de production et les bénéfices.




