

प्लास्टिक उत्पादों का मोल्डिंग के लिए प्रमुख उपकरण के रूप में, एक-स्थानीय और दो-स्थानीय एक्सट्रूज़न ब्लो मोल्डिंग मशीनों में उत्पादन की अवधि, अनुप्रयोग की स्थितियाँ, लागत की निवेश, और अन्य पहलुओं में महत्वपूर्ण अंतर होता है, जो संरचनात्मक डिजाइन के परिवर्तन के कारण है। इस लेख में, इन दोनों मशीनों की संरचनात्मक सिद्धांत, उत्पादन प्रदर्शन, अनुप्रयोग की सीमा, लागत-लाभ, और ऑपरेशन और रखरखाव आदि पर विस्तार से तुलना की जाती है, जिसके माध्यम से उद्योगों को उपकरणों का चयन करते समय एक संदर्भ प्रदान किया जाता है।
1. प्राथमिक संरचनात्मक अंतर
1. Single-Station धातु प्रवाह मुंह का मोल्डिंग मशीन
एक-स्टेशन मशीन का मुख्य संरचना “एक एक्सट्रूज़न सिस्टम + एक सेट ब्लो मोल्डिंग मोल्ड + एक सेट मोल्ड क्रम्बिंग और हवा ब्लोइंग मशीन” से मिलकर होती है, जिसमें पूरे मशीन में केवल एक स्वतंत्र कार्य क्षेत्र होता है। संचालन के दौरान, यह “पारिशन एक्सट्रूज़न → मोल्ड क्रम्बिंग → ब्लो मोल्डिंग → ठंडा → डेमोल्डिंग” के लगातार एक-साइकिल प्रक्रिया का अनुपालन करता है। प्रत्येक प्रक्रिया व्यवस्थित रूप से पूरी की जाती है, और अगली चक्र केवल पिछली एक के पूर्ण होने पर शुरू हो सकती है। जब मोल्ड ठंडा और डेमोल्डिंग चरण में होता है, तो एक्सट्रूज़न सिस्टम एक रुकावट या प्रतीक्षा करना पड़ता है, परिणामस्वरूप उपकरण में अवसर विशेष रूप से मौजूद होते हैं। इसकी संरचना निम्न रूप से मिलकर होती है: फ़ीड हॉप्पर, एक्सट्रूज़न बैरल, एक-दिवसीय डाई हेड, एक सेट मॉडल, मोल्ड क्रम्बिंग सिलेंडर, और सरल नियंत्रण सिस्टम। मशीनी हस्तांतरण पथ छोटा होता है, और मोल्ड चैड़ीकरण सटीकता मोल्ड के एक सेट के स्थिरता पर निर्भर करती है।
2. Double-Station धातु प्रवाह मुंह का मोल्डिंग मशीन
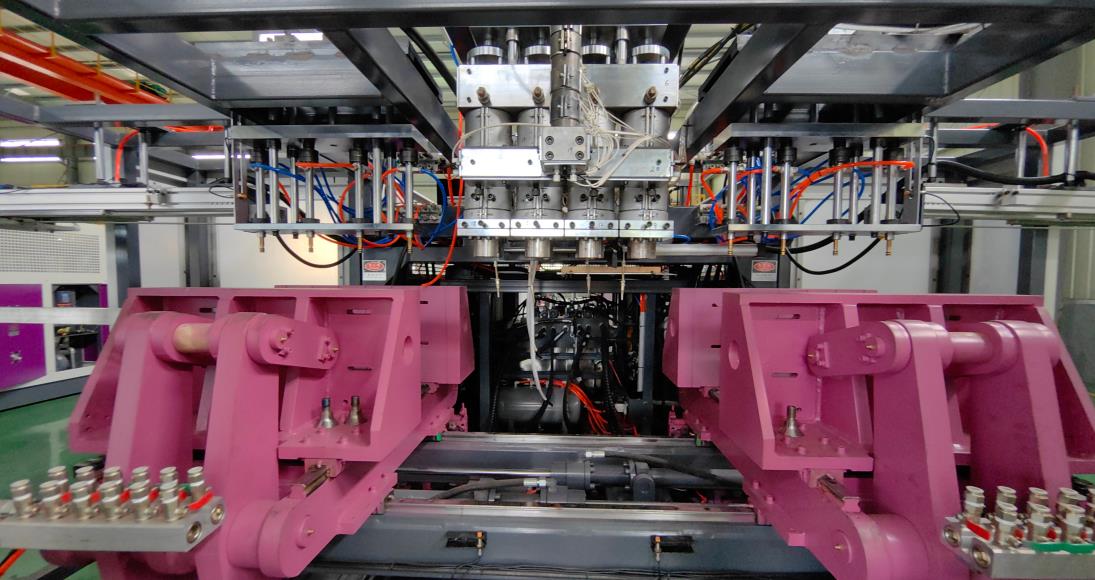
दो स्टेशन मशीन "एक एक्सट्रूज़न सिस्टम + दो सेट ब्लो मोल्डिंग मोल्ड + दो सेट मोल्ड क्रम्बिंग और हवा ब्लोइंग मशीन" के डिज़ाइन का उपयोग करती है, और पारिशन एक्सट्रूज़न और मोल्ड क्रम्बिंग चरणों को पूरा करने के बाद स्टेशन 'A' को ठंडा और डेमोल्डिंग चरण में, स्टेशन 'B' एक साथ एक्सट्रूज़न हेड के नीचे स्थित स्थिति में स्थानांतरित हो जाता है, ताकि पारिशन एक्सट्रूज़न, मोल्ड क्रम्बिंग और ब्लो मोल्डिंग की प्रक्रियाएं शुरू हो सकें। दो स्टेशनों के बीच चक्रित रूप से होते हैं, जिससे एक्सट्रूज़न सिस्टम बिना स्पष्ट रूप से चुप रहने के लगातार काम कर सकता है। इसकी संरचना में एक दो-मंच अनुवाद मशीन (आमतौर पर उच्च प्रेरणीय रेखीय गाइडवेज़), एक तार संचालन प्रणाली, और उन्नत PLC नियंत्रण प्रणाली को शामिल करता है, जो दो स्टेशनों के कार्य समन्वय को सटीक रूप से नियंत्रित कर सकते हैं ताकि उत्पादन जारी रह सके।
यह पूरक है कि कुछ उच्च-स्तरीय मॉडलों (उपसंहार प्रौद्योगिकियों में डबल-उपयोग वाला मॉडल) में एक-डबल-स्थानीय स्विचिंग को समर्थित किया जाता है। वे सिलिंडर के माध्यम से एक स्टेशन को चलाते हैं और दूसरे को रोकते हैं, सौंदर्य को संतुलित करते हैं, और बहुमूल्यता प्रदान करते हैं, लेकिन उनका संरचनात्मक जटिलता अधिक होता है, जबकि एक-डबल-स्थानीय मॉडलों की जटिलता कम होती है।
II. Comparison of उत्पादन की कुशलता
इन दो के बीच उत्पादन की अवधि, मुख्य रूप से तीन पहलों – चक्र समय, प्रोडेक्शन per केम, और उपकरण उपयोग दर — में व्यक्त होती है।
1. Cycle Time
एक-स्टेशन मशीन का चक्र समय "एक्सट्रूज़न समय + मोल्ड क्रम्बिंग समय + ब्लो मोल्डिंग समय + ठंडा समय + डेमोल्डिंग समय" का योग है। मोल्ड ठंडा और डेमोल्डिंग चरण के दौरान, मशीन सामान्यतः 40%-60% चक्र का समय एक प्रतीक्षा अवस्था में होती है। 1L प्लास्टिक की बोतल के उदाहरण के लिए, एक-स्टेशन मशीन का चक्र समय लगभग 12-18 सेकंड होता है।
डबल-स्टेशन मशीन कक्षा को कम करती है, इसमें ठंडा करने और डीमोल्डिंग का समय अन्य स्टेशन के प्रेशरिंग और मोड़ ć लिएं समय से ओवरलैप होता है। कुल कक्षा समय एकल-स्टेशन मशीन के "प्रेशरिंग + मोड़ लेप + ब्लो मोल्डिंग" समय के बराबर है, और केवल एकल-स्टेशन मशीन के एक प्रक्रिया के बाद होने वाले 1-2 सेकंड के स्टेशन स्विचिंग समय की अतिरिक्त है। समान 1L प्लास्टिक की बोतल की विशिष्टता के लिए, डबल-स्टेशन मशीन का कक्षा समय 8-10 सेकंड तक कम हो सकता है।
2. प्रोडेक्शन per केम
सिद्धांत रूप में, दो-स्थानीय मशीन का उत्पादन एक-स्थानीय मशीन से 60% से 70% अधिक होता है, और कुछ परिस्थितियों (छोटे आकार का उत्पाद, लंबी ठंडा अवधि) में लगभग दोगुना हो सकता है। तृतीय पक्ष डाटा बताते हैं कि समान डाई हेड कॉन्फिगरेशन के अंतर्गत, दो-स्थानीय मशीन का उत्पादन एक-स्थानीय मशीन से
- 3 से
- 5 गुना अधिक होता है। उदाहरण के लिए, 30,000 1L बोतलों का उत्पादन करने के लिए:
ध्यान दें कि छोटे बैच के उत्पादन के लिए, डबल-स्टेशन मशीन का लंबा तैयारी समय (मोल्ड डिबगिंग और पैरामीटर कैलिब्रेशन के लिए लगभग 8 घंटा) उत्पादन के फायदे को खत्म कर देता है, और एक-स्टेशन मशीन (तैयारी समय 1 घंटा) इस समय अधिक कुशलता की लचीलापन प्रदान करता है।
3. उपकरण का उपयोग दर
एक-स्टेशन मशीन की एक्स्ट्रूजन प्रणाली का उपयोग दर लगभग 40% -60% है, जो ठंडा होने के चरण के दौरान पूरी तरह से खाली रहता है; डबल-स्टेशन मशीन की एक्स्ट्रूजन प्रणाली का उपयोग दर 90% से अधिक हो सकता है, और केवल स्टेशन स्विचिंग के क्षण में एक छोटा लोड विस्फोट हो सकता है, और उपकरण की क्षमता पूर्ण रूप से जारी रहती है।
III। आवेदन के परिदृश्य और उत्पाद अनुकूलता
दोनों के बीच अनुप्रयोग परिदृश्यों में अंतर उनके संरचनाओं की उत्पाद मानकों, उत्पादन बैचों और प्रक्रिया आवश्यकताओं की अनुकूलता से उत्पन्न होते हैं, जिनके लिए विशेष अनुक्रम इस प्रकार हैं:
| तुलना आयाम | Single-Station धातु प्रवाह मुंह का मोल्डिंग मशीन | Double-Station धातु प्रवाह मुंह का मोल्डिंग मशीन |
| उत्पाद विनिर्देश | बड़े पैमाने पर उत्पादों (10L से अधिक मात्रा, जैसे रासायनिक ड्रम, बड़े भंडारण टैंक) के लिए अधिक उपयुक्त हैं। डबल स्टेशन का अनुवाद स्थान मोल्ड का आकार सीमित नहीं है, और मोल्डिंग स्थिरता अधिक होती है। | छोटे और मध्यम आकार के उत्पादों (5ML-10L, जैसे पेय की बोतलें, खाद्य डिब्बे, छोटी रासायनिक बोतलें) पर ध्यान केंद्रित करें। डबल स्टेशन का अनुवाद स्थान बड़े मोल्डों को सीमित करता है। |
| उत्पाद बैच | छोटे बैच के उत्पादन और कई प्रकार के उत्पादन। मोल्ड की प्रतिस्थापना और पैरामीटर डिबगिंग तेज है, डबल-स्टेशन मशीन की उच्च तैयारी लागत को सहन नहीं करना पड़ता है। | मास और एकल प्रकार के उत्पादन। उच्च उत्पादन इक्विपमेंट और मोल्डों की शुरुआती निवेश को क्षितिज कर सकता है, जिससे इकाई उत्पाद लागत कम हो जाती है। |
| उत्पाद की जटिलता | जटिल आकार और असमान दीवार मोटाई वाले उत्पादों (ऐसी विशेष आकार वाली रासायनिक कंटेनर) के लिए उपयुक्त है। एक-स्टेशन मशीन एक-चक्र कार्य पर केंद्रित है, जिसमें अधिक सटीक पैरामीटर समायोजन और कम स्क्रैप दर होती है। | यह नियमित आकारों और एकरुप दीवार मोटाई वाले उत्पादों (यानी मानक बोतलों और कैनों) के लिए उपयुक्त है। डबल स्टेशन मशीन की समन्वित कार्य में अधिक परिशुद्धता की आवश्यकता होती है, और जटिल उत्पादों में परिशुद्धता से विचलन होने की संभावना होती है। |
| उद्योग अनुकूलन | लचीलापन वाले जरूरतों और सीमित बैचों वाले छोटे रासायनिक, निर्माण सामग्री और अनुकूलित पैकेजिंग उद्यम। | आउटपुट और मानकीकरण के उच्च आवश्यकताओं वाले खाद्य और पेय, फार्मास्यूटिकल पैकेजिंग एवं बड़े पैमाने पर रोजमर्रा के रसायन उद्यम। |
सामग्री अनुकूलन के संदर्भ में, दोनों PE, PP और PA जैसे सामान्य प्लास्टिक कीमिकलों का प्रबंधन करने में सक्षम हैं, जिसके कोई अहम अंतर नहीं हैं। उत्पाद विनिर्देशों पर उपकरण संरचना के सीमित होने का मूल अंतर है।
IV. लागत प्रभावशीलता की तुलना
1. प्रारंभिक निवेश की लागत
एक स्टेशन: कम उपकरण खरीद की लागत (समान विनिर्देश वाले डबल स्टेशन मशीन के लगभग 50% से 70%), केवल एक सेट मोल्ड की आवश्यकता होती है, मोल्ड निवेश नाबरह 50% कम होता है, और यह कम जगह को कवर करता है (एक स्टेशन मशीन की तुलना में 30% से 40% जगह की बचत करता है), सीमित बजट वाले और कटिबंधित कार्यशाला स्थान वाले संस्थानों के लिए उपयुक्त है।
दो स्टेशन: उच्च उपकरण खरीद की लागत, दो सेट मोल्ड की आवश्यकता, शुरुआती निवेश एक स्टेशन मशीन के
2. Operating Cost
- 5 से 2 गुना है; इसके अलावा, जटिल संरचना के कारण, PLC नियंत्रण प्रणाली और उच्च परिशुद्धता गाइडवेज जैसे सहायक घटक इसके मूल्य को और बढ़ाते हैं, और इसमें कार्यशाला स्थान के लिए उच्च आवश्यकताएं हैं।
- ऊर्जा खपत: एक स्टेशन मशीन (इलेक्ट्रिक मॉडल) की ऊर्जा खपत, हाइड्रोलिक डबल स्टेशन मशीन की ऊर्जा खपत की 30% कम होती है। डबल स्टेशन मशीन, द्वि-ऑटोमेशन के संचालन के कारण, उच्च मोटर लोड और गर्मी ऊर्जा खपत का सामना करती है;
- श्रम: डबल स्टेशन मशीन में अधिक स्वचालितता है (कुछ में पूर्ण स्वचालित गिनती और पैकेजिंग का समर्थन किया जाता है), जिससे 50% श्रम लागत की बचत होती है; एक स्टेशन मशीन में आम तौर पर डेमोडलिंग और गिनती के लिए मैन्युअल सहायता की आवश्यकता होती है, जिससे अधिक श्रम लागत होती है।
3. Unit Product Cost
रखरखाव: एक स्टेशन मशीन की संरचना सरल होती है, कम खराबी बिंदु होते हैं, और रखरखाव की लागत कम होती है। चरखा उखाडन और पहनाव से पता लगाने की आवश्यकता नहीं होती है; डबल स्टेशन मशीन में दोनों सेट मोल्ड क्लैंपिंग मशीनों और सिंक्रोनस ट्रांसमिशन सिस्टम की रखरखाव की आवश्यकता होती है, और रखरखाव की कठिनाई अधिक है। मॉड्यूलर निकास और उलटने के लिए पेशेवर ऑपरेटरों की आवश्यकता होती है, और वार्षिक रखरखाव लागत एक स्टेशन मशीन की
2 से
V. Quality Control and Operation & Maintenance
1. Quality नियंत्रण सटीकता
दो स्टेशन: दो स्टेशन के बीच पैरामीटर स同 एकता पर निर्भर है। यदि सिंक्रनाइज़ मेथड में भटकाव होता है, तो दो स्टेशनों के बीच अनियमित उत्पाद की गुणवत्ता का कारण बनना आसान है। हालांकि, उच्च स्तरीय दो स्टेशन मशीनों में परिष्कृत तापमान नियंत्रण प्रणाली और हवा भंडारण टैंक होते हैं, जो स्थिर हवा स्रोत को सुनिश्चित कर सकते हैं, और उत्पाद समानता आमतौर पर एक-स्टेशन मशीनों की तुलना में बेहतर है।
द्वितीय स्टेशन: दोनों स्टेशन के बीच पैरामीटर की एकरूपता पर निर्भर करता है। यदि संकुचन प्रणाली में विचलन होता है, तो दोनों स्टेशनों के बीच उत्पाद की गुणवत्ता असमान हो सकती है। हालांकि, उच्च अंत वाले दो स्टेशन के मशीनों में सटीक तापमान नियंत्रण सिस्टम और वायु भंडारण टैंक शामिल होते हैं, जो स्थिर वायु स्रोत सुनिश्चित कर सकते हैं, और उत्पाद की एकरूपता सामान्य एक स्टेशन की मशीनों की तुलना में अधिक होती है।
2. संचालन और रख-रखाव की कठिनाई
एक-स्टेशन: आसान संचालन, सहजांतर यानी तार्किक पैरामीटर डिबगिंग, ऑपरेटरों के लिए कोई विशेष कौशल की आवश्यकता नहीं है; आसान रखरखाव, आसान फॉल्ट डायग्नोस्टिक, और दैनिक निरीक्षण के समय केवल मोल्ड क्लैंपिंग सिलेंडर और एक्स्ट्रूजन सिस्टम की जांच की आवश्यकता होती है, जो सीमित तकनीकी संसाधन वाले उद्यमों के लिए उपयुक्त है।
द्विपहिया स्टेशन: यह ऑपरेटरों को दोनों स्टेशनों की समन्वयित परिस्थिति के समायोजन में माहिर होना और PLC प्रणाली के खराबी चेतावनी और निदान कार्यों के साथ परिचित होना आवश्यक करता है; यह अभिगम जटिल है, जिसमें सिंक्रनस गियरों और लाइन नलिका की सटीकता का नियमित रूप से कैलिब्रेशन करने की आवश्यकता होती है, साथ ही जब मोल्ड्स को बदलते समय दोनों स्टेशनों की स्थिति के सिंक्रनस समायोजन करने की आवश्यकता होती है, जिससे तकनीकी आवश्यकताएं बढ़ती हैं।
VI. चयन संबंधी सुझाव
1. एक स्टेशन को प्राथमिकता देना: छोटे बैच और कई किस्मों की उत्पादन में लगे उद्योग, सीमित बजट और छोटे कामगार स्थान के साथ, या 10L से अधिक की बड़ी पैमाने और जटिल उत्पादों का उत्पादन करने के लिए आवश्यक;
2. दो स्टेशन को प्राथमिकता देना: बड़े पैमाने और एक किस्म के उत्पादन में लगे उद्योग, उच्च उत्पादन और मानककरण की तलाश के साथ, या भोजन और पेय पदार्थ, और स्वास्थ्य उत्पादों जैसे उद्योग जो स्वचालन और स्वच्छता मानकों के लिए उच्च आवश्यकताओं रखते हैं;
3. बहु-मकसद वाले एक/दो स्टेशन के मशीन, उदाहरण के लिए, अधिक अनुकूलित उत्पादन के लिए जांचे जाने वाले विनिर्माण कपड़े और मोटरसाइकिल परत, जो पहले से ही एक-स्टेशन वाले मशीनों से बहुत अलग हैं;
VII. सारांश
एक स्टेशन और दो स्टेशन के एक्सट्रूज़न ब्लो मोल्डिंग मशीनों के बीच मुख्य अंतर “एक चक्र और दो विकल्प” संचालन के तंत्र में है: एक स्टेशन मशीन “कम लागत और अधिक लचीलापन” प्रदान करती है, जबकि दो स्टेशन मशीन बड़े पैमाने के उत्पादन को अधिकतम करती है, जो “उच्च उत्पादन और स्वचालन” के लिए समर्थन प्रदान करती है। उद्यमों को उत्पाद विशिष्टताओं, उत्पादन बैच, लागत बजट, और उद्योग की आवश्यकताओं के आधार पर पूरी तरह से चयन जांचने चाहिए—लक्ष्य केवल कुशलता या लागत लाभ की तलाश नहीं है, बल्कि उत्पादकता और लाभ की अनुकूल परिप्रेक्ष्य के लिए मुकाबला करना चाहिए।




