

Sebagai peralatan utama untuk pembuatan produk plastik berbentuk melingkar, mesin pemotong ekstrusi single-station dan double-station menampilkan perbedaan yang signifikan dalam efisiensi produksi, skenario aplikasinya, investasi biaya, dan aspek lainnya akibat variasi desain struktural. Artikel ini melakukan perbandingan yang komprehensif dan detail mulai dari aspek seperti prinsip struktur, kinerja produksi, kawasan aplikasi, pertimbangan biaya, dan operasi dan pemeliharaan, serta dikombinasikan dengan parameter dan kasus-kasus tertentu, untuk memberikan referensi bagi perusahaan dalam pemilihan peralatan.
I. Perbedaan Struktural Dasar
1. Single-Station Mesin pembentukan tiup oleh Ekstrusi
Struktur utama mesin single-station terdiri dari "satu sistem pemotongan ekstrusi + satu set acuan blowing + satu set mekanisme penahan acuan dan pengeluaran udara”, dengan hanya satu area kerja terpisah di seluruh mesin. Selama operasi, mesin ini mengikuti proses satu siklus yang berkelanjutan "pariason ekstrusi → penahan acuan → pembentukan tiup → pendinginan → keluaran acuan". Setiap proses dijalani secara sekaligus, dan siklus yang berikutnya hanya dapat dimulai setelah siklus sebelumnya selesai. Ketika acuan dalam tahap pendinginan dan keluaran acuan, sistem ekstrusi harus berhenti atau menunggu, menyebabkan persediaan persediaan peralatan. Strukturnya relatif kompak, yang sebagian besar terdiri dari hopper pengaliran, tabung ekstrusi, kepala pemotong tunggal, set acuan tunggal, silinder penahan acuan, dan sistem kontrol sederhana. Jalur pengangkutan mekanisnya pendek, dan akurasi posisi acuan bergantung pada stabilitas satu set mekanisme.
2. Double-Station Mesin pembentukan tiup oleh Ekstrusi
Mesin double-station mengadopsi desain "satu sistem pemotongan ekstrusi + dua set acuan blowing + dua set mekanisme penahan acuan dan pengeluaran udara", yang menyelenggarakan operasi bergantian dari dua stasiun melalui tiang panduan saling bergantian dan silinder kemudi sebelah kiri-kanan (beberapa tipe diatur secara vertikal). Logika inti adalah "sesuali stasiun”: ketika stasiun A menyelesaikan ekstrusi parison dan penahan acuan dan masuk ke tahap pendinginan dan keluaran acuan, stasiun B bergerak ke posisi di bawah kepala ekstrusi secara bersamaan untuk memulai proses ekstrusi parison, penahan acuan, dan pembentukan tiup. Dua stasiun berputar bergantian, memungkinkan sistem ekstrusi bekerja secara terus-menerus tanpa periode kekosongan yang jelas. Struktur ini menambahkan mekanisme pergerakan double-station (yang sebagian besar berupa pemberhentian berjalan secara linear), sistem transmisi sinergis, dan sistem kontrol PLC yang diperbarui, yang dapat mengendalikan koherensi tindakan dari dua stasiun secara akurat untuk memastikan kontinuitas produksi.
Sebaiknya disertakan bahwa beberapa model berangka dua mendukung pengalihan antara berangka satu dan dua (seperti model ganda dalam teknologi paten). Mereka mengoperasikan satu berangka untuk bekerja dan yang lain untuk berhenti melalui silinder, membenamkan fleksibilitas dan kemampuan, namun tingkat kompleksitas struktur mereka lebih tinggi daripada model berangka satu.
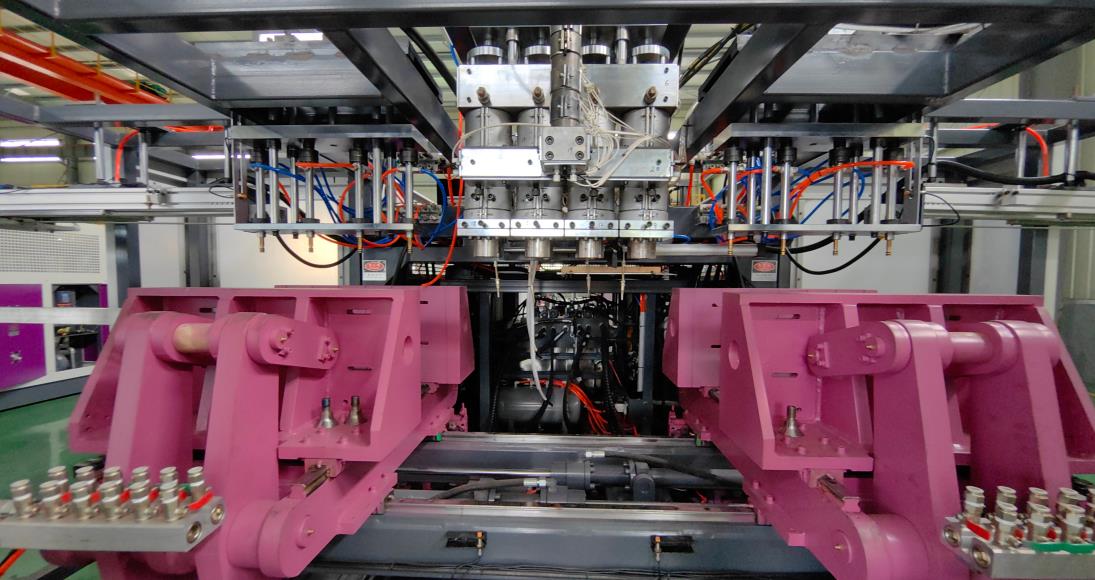
II. Comparison of Efisiensi produksi
Efisiensi produksi adalah perbedaan inti antara keduanya, yang secara utama terlihat dari tiga aspek: waktu siklus, output satuannya, dan tingkat penggunaan peralatan.
1. Cycle Time
Waktu siklus mesin single-station adalah jumlah "waktu ekstrusi + waktu penahan acuan + waktu pembentukan tiup + waktu pendinginan + waktu keluaran acuan". Peralatan dalam keadaan menunggu selama tahap mengeting dan keluaran acuan, yang biasanya menyumbang 40%-60% dari siklus. Menggunakan botol plastik 1L sebagai contoh, waktu siklus mesin single-station sekitar 12-18 detik.
Mesin double-station menyederhanakan siklus melalui superposisi proses, di mana waktu pendinginan dan keluaran mold saling bertumpang tindih dengan waktu ekstrusi dan penahan acuan dari stasiun lain. Waktu siklus keseluruhan hampir sama dengan "waktu ekstrusi + waktu penahan acuan + waktu pembentukan tiup" pada mesin single-station, dengan hanya menambahkan 1-2 detik waktu perpindahan stasiun dibandingkan dengan satu proses pada mesin single-station. Untuk spesifikasi botol plastik 1L yang sama, waktu siklus mesin double-station dapat dipersingkat menjadi 8-10 detik.
2. Unit Output
Secara teoritis, produksi mesin double-station 60% -70% lebih tinggi dari mesin single-station, dan bisa mencapai hampir dua kali lipat dalam beberapa skenario (produk bermasalah, waktu pendinginan yang lama). Data pihak ketiga menunjukkan bahwa dengan konfigurasi kepala pemotong yang sama, produksi mesin double-station adalah 1,3-1,5 kali dari mesin single-station. Misalnya, untuk memproduksi
- 000 botol 1L:
- Hasil kerja serba guna ganda hidraulik: Masa produksi 50 jam + masa persiapan 8 jam, total 58 jam.
Perlu dicatat bahwa untuk produksi batch yang kecil, masa persiapan yang lama pada mesin double-station (sekitar 8 jam untuk memecahkan masalah cetakan dan kalibrasi parameter) akan mengimbangi keunggulan output, dan mesin single-station (masa persiapan 1 jam) memiliki fleksibilitas efisiensi yang lebih tinggi pada saat ini.
3. Equipment Utilization Rate
Intensitas penggunaan sistem ekstrusi mesin satu tahap sekitar 40%-60%, yang benar-benar tidak digunakan selama tahap pendinginan; intensitas penggunaan sistem ekstrusi mesin dua tahap dapat mencapai lebih dari 90%, dengan keadaan beban rendah yang singkat saat diisi ulang. Kerja sama pada mesin crossflow terpercaya tentu saja memungkinkan kapasitas peralatan secara penuh.
III. Skenario Penggunaan and Product Adaptability
Perbedaan dalam skenario aplikasi di antara keduanya berasal dari adaptabilitas struktur mereka terhadap spesifikasi produk, batch produksi, dan persyaratan proses, dengan korelasi khusus sebagai berikut:
| Peralatan Umum: | Single-Station Mesin pembentukan tiup oleh Ekstrusi | Double-Station Mesin pembentukan tiup oleh Ekstrusi |
| Gunakan PERCIS format ini: "1. " per baris, tidak ada yang lain. | Yang lebih sesuai untuk produk dalam skala besar (volume di atas 10L, seperti drum kimia, tangki penyimpanan besar). Ukuran cetak tidak terbatas oleh ruang pindah dari tahap dua, dan stabilitas pembentukan lebih kuat. | Fokus pada produk dalam skala kecil dan menengah (5ML-10L, seperti botol minuman, kaleng makanan, botol kimia kecil). Ruang pindah tahap dua membatasi cetakan yang besar. |
| Production Batch | Produksi dalam jumlah kecil dan bermacam-macam. Perubahan cetakan dan pengujian parameter cepat, tanpa meremehkan biaya persiapan yang tinggi pada mesin dua tahap. | Produksi dalam jumlah besar dan singkat variasi. Output yang tinggi melunasi investasi awal dalam peralatan dan cetakan, mengurangi biaya produk per unit. |
| Product Complexity | Cocok untuk produk dengan bentuk yang kompleks dan ketebalan dinding yang tidak sama (seperti wadah kimia berbentuk khusus). Mesin satu tahap fokus pada operasi satu tahap, dengan penyesuaian parameter yang lebih akurat dan tingkat output yang rendah. | Sesuai untuk produk dengan bentuk yang teratur dan ketebalan dinding yang sama (seperti botol dan kaleng standar). Operasi yang terkoordinasi pada mesin dua tahap memiliki persyaratan konsistensi parameter yang lebih tinggi, dan produk yang kompleks cenderung mengalami ketidaksesuaian yang akurat. |
| Industry Adaptation | Perusahaan plastik kecil, bahan bangunan, dan kemasan khusus yang memiliki kebutuhan fleksibel dan pembelian dalam jumlah terbatas. | Perusahaan pengemasan makanan dan minum, farmasi, dan industri kimia harian yang memiliki persyaratan tinggi terhadap hasil dan standarisasi. |
Dalam hal adaptabilitas bahan, kedua-duanya dapat menangani bahan baku plastik umum seperti PE, PP, dan PA tanpa perbedaan yang signifikan. Perbedaan inti terletak pada batasan spesifikasi produk pada struktur peralatan.
IV. Comparison of Cost-Effectiveness
Biaya investasi awal
Mesin satu tahap: biaya pembelian peralatan rendah (sekitar 50%-70% dari mesin dua tahap dengan spesifikasi yang sama), hanya satu set cetakan yang diperlukan, investasi cetakan 50% lebih rendah dibandingkan dengan mesin dua tahap, dan mencakup area yang kecil (menghemat 30%-40% tempat dibandingkan dengan mesin dua tahap), cocok untuk perusahaan dengan anggaran terbatas dan ruang pabrik yang sempit.
Kedua lajur: Biaya pembelian peralatan yang tinggi, memerlukan dua set suku cadang, dan investasi awal adalah
2. Operating Cost
- 5-2 kali daripada mesin satu lajur; selain itu, karena struktur yang kompleks, komponen pendukung seperti sistem kontrol PLC dan jalur pembimbing presisi tinggi meningkatkan biaya, dan memiliki persyaratan yang tinggi terhadap ruang pabrik.
- Biaya tenaga kerja: Mesin berangka dua memiliki tingkat otomatisasi yang lebih tinggi (terkadang mendukung penghitungan dan pemasakan otomatis penuh), yang dapat menghemat 50% biaya tenaga kerja; mesin berangka satu biasanya membutuhkan bantuan manual untuk pembongkaran dan penghitungan, menghasilkan biaya tenaga kerja yang lebih tinggi.
- Tenaga kerja: mesin dua lajur memiliki tingkat otomatisasi yang lebih tinggi (membantu pencatatan dan pembungkus otomatis penuh), yang dapat mengurangi biaya tenaga kerja sebesar 50%; mesin satu lajur cenderung memerlukan bantuan manusia untuk pengering dan pencatatan, sehingga meningkatkan biaya tenaga kerja;
3. Unit Product Cost
Perawatan: mesin satu lajur memiliki struktur yang sederhana, titik kegagalan yang sedikit, dan biaya perawatan yang rendah. Penghapusan sekrup dan deteksi kerusakan tidak memerlukan peralatan profesional; mesin dua lajur perlu menjaga dua set mekanisme pemegang mol menempel dan sistem transmisi sinergis, dengan tingkat kesulitan perawatan yang tinggi. Penghapusan modul membutuhkan operator profesional, dan biaya perawatan tahunan sekitar
2-1.5 kali daripada mesin satu lajur.
V. Quality Control and Operation & Maintenance
1. Quality Ketepatan kontrol
Mesin dua lajur: untuk produksi massal, keluaran tinggi melenyapkan investasi awal dan biaya operasional, dan biaya produk per unit 15% – 25% lebih rendah daripada mesin satu lajur; untuk produksi kecil-batch, biaya persiapan tinggi dan konsumsi energi yang tidak digunakan akan meningkatkan biaya unit.
Mengenai Pengendalian Kualitas dan Perawatan
2. Operation and Maintenance Difficulty
Mesin satu lajur: operasi satu syarat yang terpisah, penyesuaian parameter yang lebih tepat seperti suhu, tekanan pembubutan, dan waktu pendinginan, stabilitas yang kuat dari keterbandingan ukuran produk dan konsistensi ketebalan dinding, sesuai untuk produk yang disesuaikan dengan persyaratan kualitas yang tinggi.
Mesin dua lajur: bergantung pada konsistensi parameter antara dua lajur. Jika ada perbedaan dalam mekanisme sinergis, mudah untuk menyebabkan kualitas produk yang tidak seragam antara 2 lajur; namun, mesin dua lajur kelas atas dilengkapi dengan sistem kontrol suhu yang akurat dan tangki penyimpanan udara, yang dapat memastikan sumber udara yang stabil, dan konsistensi produk lebih baik daripada mesin satu lajur biasa.
VI. Selection Suggestions
Mesin satu lajur: operasi sederhana, penyesuaian parameter yang intuitif, tidak memerlukan keterampilan profesional untuk operator; perawatan yang nyaman, diagnosis kesalahan yang mudah, dan inspeksi harian hanya perlu memeriksa silinder pemisah mol dan sistem ekstrusi, sesuai untuk perusahaan dengan rezeki teknis yang terbatas.
Kedua, untuk mesin pegasong ganda: Perusahaan yang terlibat dalam produksi lot besar dan varietas tunggal, yang mengejar produktivitas tinggi dan standarisasi, atau industri seperti makanan dan minuman, serta farmasi yang memiliki persyaratan tinggi tentang otomatisasi dan standar kebersihan;
Tiga, mesin tunggal / ganda ganda untuk kebutuhan yang fleksibel: Mereka dapat memenuhi kebutuhan pembuatan jasa hitung dengan jumlah kecil dan produksi skala besar, mengurangi investasi berulang, tetapi biaya awalnya lebih tinggi daripada mesin tunggal yang sepenuhnya.
VII. Summary
Perbedaan inti antara mesin ekstrusi pegasongan tunggal dan ganda terletak pada logika operasi "siklus tunggal" dan "alterasi ganda": mesin tunggal beradaptasi dengan kebutuhan kustomisasi dalam jumlah kecil dan fleksibel, sedangkan mesin ganda memberikan kemampuan produksi skala besar dengan tingkat produksi tinggi dan otomatisasi tinggi. Perusahaan seharusnya mempertimbangkan faktor-faktor seperti spesifikasi produk, jumlah batch, anggaran biaya, dan kebutuhan industri, daripada hanya mengejar efisiensi atau kemudahan biaya, untuk mencapai keterkaitan yang optimal antar kapasitas produksi dan keuntungan.




