

เป็นเฉพาะเครื่องจักรกลฉีดพลาสติกแบบขั้นเดียวและเครื่องฉีดพลาสติกแบบขั้นคู่ สามารถแสดงความแตกต่างอย่างมากในด้านความเป็นเลิศคุณภาพ การใช้งาน และทุนการลงทุน โครงสร้าง ตลอดจนอื่น ๆ ด้วยความแตกต่างของการออกแบบ ด้วยความร่วมมือจากค่าที่แน่นอนและกรณี ทำให้บทความนี้ให้การเปรียบเทียบอย่างครอบคลุมและละเอียดจากมิติเช่น ข้อบังคับการทำงาน คุณภาพการผลิต ภาพรวมการใช้งาน ค่าใช้จ่ายและการดำเนินงาน และการดูแลรักษา พร้อมกับค่าที่แน่นอนและกรณีเฉพาะ เพื่อให้เป็นเอกสารอ้างอิงสำหรับผู้ประกอบการในการเลือกอุปกรณ์
I. ความแตกต่างเชิงศูนย์ในข้อบังคับโครงสร้าง
1. Single-Station เครื่องบีบพลาสติกและการชุบเย็น
โครงสร้างสำคัญของเครื่องประเภทขั้นเดียวประกอบด้วย "ระบบฉีดเพียงหนึ่งชุด + ชุดเครื่องและบล็อการระบายอากาศ + ชุดเคลื่อนย้ายเครื่องและระบายอากาศ" มีพื้นที่ทำงานอิสระเพียงหนึ่งพื้นที่ในเครื่องทั้งเครื่อง ในขณะที่ทำงาน ใช้อัลกอริธึมกระบวนการง่ายๆ "ฉีดขีดเริ่มต้น ระบายอากาศ เย็น โดยที่แต่ละกระบวนการทำไปตามลำดับและหลังจากกระบวนการแรกสิ้นสุด จะสามารถเริ่มกระบวนการต่อไปได้ ตลอดจนตอนที่เครื่องบล็อคอยู่ในขั้นตอนการเย็นและลื่นไหล ขบวนการฉีดจะปิดสายการทำงานหรือรอจนกว่าจะเพียงพอ ทำให้อุปกรณ์ถูกใช้งานเสมอไป ในขณะที่ใช้งานระบบขบวนการยาวและรอบการจัดพื้นที่ในเครื่องมีความแม่นยำและความสม่ำเสมอต่ำ การทำงานของโครงสร้างก็มีขนาดใหญ่ จำเป็นมากที่จะต้องบูรณาการบาร์โฆษณาพื้นฐาน คอลัมน์ของเครื่องและระบบควบคุมเพียงอย่างเดียว เข้ามาด้วย ฝาสำรองของวัสดุ การฉีดแบบขดหมุด และเครื่องปรับน้ำหนักการจำกัดเพื่อควบคุมพิกัดเครื่องบล็อคเป็นหลัก
2. Double-Station เครื่องบีบพลาสติกและการชุบเย็น
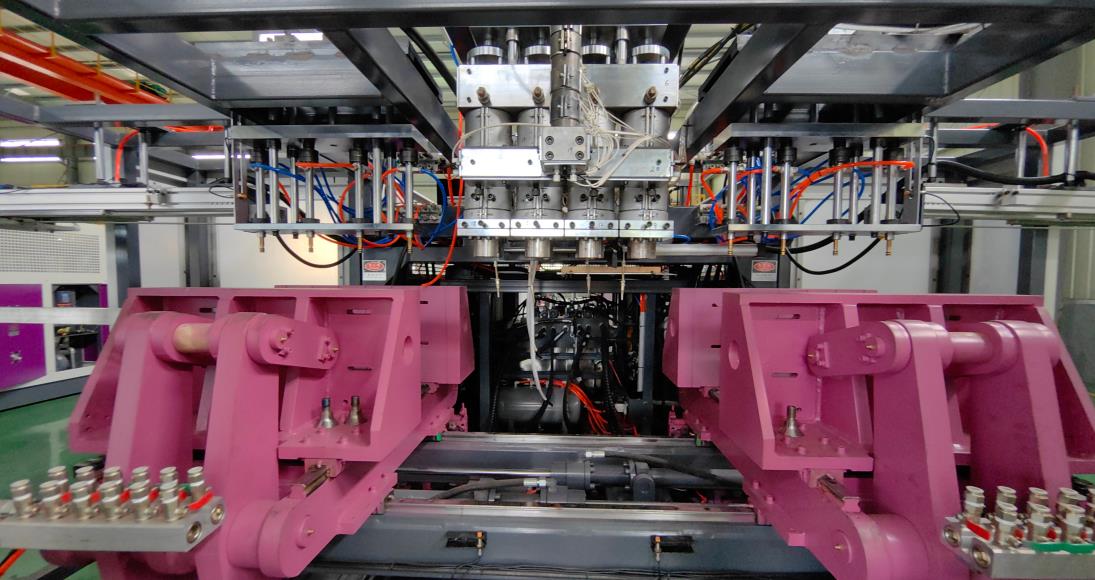
เครื่องสะพานคู่ใช้งานออกแบบตามตรง “ระบบบีบแบบเดียว + สองชุดเครื่องทำกิ๊ก + สองชุดเครื่องยึดกิ๊กและเครื่องพ่นแก๊ส” สามารถทำการมอดตรง ๆ ของสถานีทั้งสองได้โดยใช้ตัวขับเคลื่อนสายตรงและสายเคลื่อนบริเวณขวาและซ้าย (บางรุ่นจัดวางอยู่ในแนวนอน) ปรากฏคอเดียรากฐานว่า “ความครอบคลุมของสถานี” เมื่อสถานี A สร้างชิ้นมอดทั้งหมดแล้วตั้งเครื่องยึดกิ๊กและเข้าสู่ขั้นตอนการทำความเย็นและการถอดกิ๊ก สถานี B จะเคลื่อนไปยังตำแหน่งใต้เครื่องปั๊มบีบซึ่งทำให้กระบวนการการบีบมอดทั้งหมด การบีบมอดทั้งสองสถานีจะดำเนินต่อไปเพื่อสลับกัน ซึ่งทำให้ระบบการบีบทำงานต่อเนื่องโดยไม่มีเวลาหยุดชะงักซึ่งลบไปเสียเมื่อใช้เครื่องบีบทิ้งแบบสะพานเดียวก่อนหน้า ความสัมพันธ์การวางอุปกรณ์และการเชื่อมต่อระบบมีความสอดคล้องกันมากขึ้นและระบบควบคุมพีเรียดได้ปรับปรุงและก้าวหน้ายิ่งขึ้น จึงสามารถบังคับตำแหน่งไดนามิกของเครื่องยึดกิ๊กและเครื่องพ่นแก๊สของสถานีทั้งสองได้อย่างแม่นยำเพื่อส่งมอบงานผลิตอย่างต่อเนื่อง
ลักษณะที่ต้องเสริมเพิ่มเติมคือบางรุ่นระดับสูงมีคุณสมบัติเปลี่ยนเลนส์ขั้นเดียว/คู่ (รุ่นที่จดสิทธิบัตรในเทคโนโลยีที่สามารถทำได้) โดยใช้วงล้อกลไก จะนำพื้นที่หนึ่งไปใช้งานและพื้นที่อื่นหยุดการทำงานเพื่อให้มีความยืดหยุ่นและหลากหลาย แต่ความซับซ้อนของโครงสร้างจะสูงกว่ารุ่นแบบขั้นเดียวหรือขั้นคู่ปกติ
II. Comparison of ความสามารถในการผลิต
ความเป็นเลิศทางผลผลิตเป็นหลักดัชนีความแตกต่างระหว่างทั้งสองอย่าง โดยค้นไปทางสองแง่มุมหลักๆ คือ เวลาคุณลักษณะของรอบการผลิต ค่ามูลค่าที่ออกมานั้น และระดัชนีการใช้งานของอุปกรณ์
1. Cycle Time
เวลาของรอบการผลิตของเครื่องขั้นเดียวคือรวมของเวลาการฉีดเวมน้ำ
เครื่องขั้นคู่สั้นลงเวลาขอบการผลิตเพื่อการซ้อนรวบรวมกระบวนการ โดยเวลาการเย็นลื่นไหลมีการซ้อนร่วมกับเวลาของเครื่องประกบและการระบายอากาศของสถานที่อื่น ส่งผลให้เวลาขอบการผลิตรวมกับเวลาของกระบวนการ "ฉีด > กาง < ของบล็อค ลื่นไหล" ของเครื่องขั้นเดียวก่อให้เกิดเวลาขอบการผลิตที่เท่า ๆ กัน แต่เพิ่มค่าเวลาสำหรับการเปลี่ยนสถานที่เล็กน้อยโดยใช้เครื่องฉีดเดียวของเครื่องขั้นเดียวแม้ในกรณีเดียวกันของขวดพลาสติก 1 ลิตร เครื่องขั้นคู่จึงสามารถลดเวลาขอบการผลิตได้เป็น 8-10 วินาที
2. ความเป็นเลิศทางผลิตภาพ
เป็นไปได้ที่เครื่องขั้นคู่จะมีค่านโยบายผลผลิตสูงกว่า 60%-70% จากเครื่องขั้นเดียว โดยในบางสถานการณ์สามารถเพิ่มเป็นร้อยละ 90-100 เนื่องจากขนาดเล็กของผลิตภัณฑ์หรือเวลาเย็นที่นาน ทางเครือข่ายมีข้อมูลที่แสดงให้เห็นว่าในสถานการณ์เดียวกันของหัวฉีด การผลิตของเครื่องขั้นคู่สามารถมีผลผลิตสูงกว่าของเครื่องขั้นเดียว
- 3-1.5 เท่า จากการประมวลผลราคาต้นทุนผลิต
- 02 10-1.13 10 บาท/หน่วย ตามลำดับ สำหรับการผลิต 30,000 ขวด
ควรทราบว่าในการผลิตจำนวนจำกัด การใช้เวลาเตรียมงานยาวนานของเครื่อง 2 ชุด (ประมาณ 8 ชั่วโมงในการตรวจสอบชิ้นงานและปรับค่าระบบ) จะทำให้จุดขายของผลผลิตสูญหายไป แต่เครื่อง 1 ชุด (เวลาตรวจสอบชิ้นงาน 1 ชั่วโมง) มีความยืดหยุ่นในผลผลิตสูงขึ้นในช่วงนี้
3. อัตราการใช้งานเครื่องจักร
อัตราการใช้งานของระบบฉีดขึ้นรูปเครื่องชัตเตอร์หนึ่งเครื่องประมาณ 40%-60% ซึ่งเป็นช่วงที่เหมือนว่ามีงานน้อยไปหมดในขณะที่กำลังเย็น; อัตราการใช้งานของระบบฉีดขึ้นรูปเครื่องชัตเตอร์สองเครื่องสามารถเพิ่มขึ้นเป็นมากกว่า 90% โดยมีสภาวะการทำงานที่มีขีดอำนาจการทำงานต่ำเพียงขณะเปลี่ยนชัตเตอร์เท่านั้น และความจุของอุปกรณ์จะพร้อมใช้งานอย่างเต็มที่
III. สถานการณ์การใช้งานและความสามารถในการปรับแต่งสินค้า
ความแตกต่างในสถานการณ์การใช้งานของทั้งสองเครื่องมือมาจากความสามารถในการปรับตัวขององค์ประกอบของเครื่องมือเหล่านี้สำหรับเงื่อนไขของผลิตภัณฑ์, รุ่นการผลิต, และข้อกำหนดในการผลิต โดยการคำนึงถึงค่าต่าง ๆ ดังต่อไปนี้:
| ขนาดการเปรียบเทียบ | Single-Station เครื่องบีบพลาสติกและการชุบเย็น | Double-Station เครื่องบีบพลาสติกและการชุบเย็น |
| ข้อกำหนดผลิตภัณฑ์ | เหมาะสำหรับผลิตภัณฑ์ขนาดใหญ่ (ความจุเกิน 10 ลิตร เช่น ถังเคมีและสถานีจัดเก็บขนาดใหญ่) ขนาดชิ้นงานไม่ได้จำกัดด้วยพื้นที่การปรับตำแหน่งของสถานีคู่ และความทนทานในการพิมพ์แข็งแกร่งขึ้น | ระมัดระวังผลิตภัณฑ์ขนาดเล็กและกลาง (5 ซีซี – 10 ลิตร เช่น ขวดเครื่องดื่ม, ถุงขวดอาหาร, ถุงขวดเคมี), ห้องแปลบพิเศษจะปรับตัวได้สำหรับชิ้นยึดขนาดใหญ่ได้ไม่จำกัด |
| การผลิตรุ่นละจำนวนน้อยและแบบหลากหลาย | การอบชิ้นผลิตภัณฑ์รุ่นละน้อยและแบบหลากหลาย การเปลี่ยนชิ้นยึดและการแก้ไขค่าพารามิเตอร์นั้นเกิดขึ้นเร็ว จึงไม่ต้องรับค่าเริ่มต้นของเครื่องแบบห้องแปลบ | การผลิตจำนวนมากและแบบเดียว โดยปริมาณผลิตที่สูงจะยืดหยุ่นการทวงค่าใช้จ่ายตรงต่ออุปกรณ์และชิ้นยึด ทำให้ค่าใช้จ่ายต่อชิ้นผลิตแต่ละชิ้นประหยัดลง |
| ความซับซ้อนของผลิตภัณฑ์ | สามารถใช้กับผลิตภัณฑ์ที่มีรูปทรงซับซ้อนและความหนาต่างกันอย่างไม่สม่ำเสมอ (เช่น แมสสำหรับสินค้าหลากชนิด) เครื่องห้องเดียวจะเน้นการทำงานในขั้นตอนเดียว ความยืดหยุ่นในการปรับค่าพารามิเตอร์สูงขึ้นและอัตราส่วนเสียพลาดน้อยลงดูแลอสังหา แม่บ้านที่คุณไว้ใจ สิ่งที่คุณมีจริงและสิ่งที่คุณคาดหวัง | ใช้รูปแบบนี้อย่างดีนะ: "1. " สำหรับแต่ละบรรทัด ไม่มีอะไรอื่นๆ เลย |
| การปรับตัวของธุรกิจ | บริษัทผลิตเคมีภัณฑ์ขนาดเล็ก, วัสดุก่อสร้าง, และแพ็คเกจที่สามารถกำหนดเองได้ ซึ่งมีความต้องการที่ยืดหยุ่นและมีจำนวนชิ้นจำกัด | บริษัท การผลิตภัณฑ์อาหารและเครื่องดื่ม, เครื่องหมายการค้าเภสัชกรรม, และ เรือธงนิยามเคมีในปริมาณมหาศาลที่มีความมุ่งเน้นและมาตรฐานสูง |
ในด้านความเข้ากันได้ของวัสดุ การใช้หลังคาและกระเบื้อง PE, PP, PA ซึ่งเป็นวัสดุพลาสติกที่พบบ่อยๆ ไม่มีความแตกต่างที่เป็นจริงในลักษณะที่มาก การแยกกันก็อยู่ที่ความจำกัดของสเปคผลิตภัณฑ์ตามสถาปัตยกรรมเครื่องจักร
IV. การเปรียบเทียบประสิทธิภาพในด้านต้นทุน
1. ค่าใช้จ่ายในการลงทุนแรก
เครื่องตรง: ค่าใช้จ่ายในการซื้ออุปกรณ์ต่ำ (ประมาณ 50%-70% ของเครื่อง 2 สถานีที่มีสเปกเทคนิคเท่ากัน), ต้องใช้แค่ 1 ชุดตัวคู่อ้างอิงเท่านั้น การลงทุนในตัวคู่อ้างอิงน้อยกว่าเครื่อง 2 สถานีถึง 50% และเนื้อที่ใช้งานน้อย (ประหยัด 30%-40% ของพื้นที่เมื่อเทียบกับเครื่อง 2 สถานี) ใช้สำหรับธุรกิจที่มีงบประมาณจำกัดและพื้นที่โรงงานแคบ
เครื่องสองแผน: อัตราค่าใช้จ่ายในการซื้ออุปกรณ์สูง, ต้องใช้สองเซ็ตของรูปถาด, และการลงทุนแรกเริ่มจะเป็น 1.5-2 เท่า ของเครื่องแผนเดียว; นอกจากนี้, เนื่องจากมีโครงสร้างที่ซับซ้อน, ส่วนประกอบช่วยเหลือเช่นระบบควบคุม PLC และทางนำที่มีความแม่นยำสูงเพิ่มต้นทุนไปอีก และมีความต้องการพื้นที่ในห้องงานที่สูงขึ้น
2. Operating Cost
- การบริโภคพลังงาน: การบริโภคพลังงานของเครื่องเครื่องเดียว (แบบไฟฟ้า) นั้นต่ำกว่ามา 30% จากเครื่องคู่ที่ใช้น้ำมัน เครื่องคู่มีการรับประกันของตัวเครื่องที่สูงขึ้น และค่าใช้จ่ายในการทำความร้อนเนื่องจากการทำงานที่สอดคล้องกันของระบบดิจิตอล
- แรงงาน: เครื่องที่มีสองสถานีมีระดับอัตโนมัติที่สูงกว่า (บางเครื่องสนับสนุนการนับและบรรจุอัตโนมัติแบบเต็ม) ซึ่งสามารถประหยัดค่าแรงงานได้ถึง 50%; เครื่องที่มีสถานีเดียวส่วนใหญ่จะต้องมีการช่วยเหลือด้วยมือในการถอดออกจากกิ่งและนับ ซึ่งทำให้ค่าแรงงานสูงขึ้น
- การบำรุงรักษา: เครื่องหัวเดียวมีโครงสร้างที่เรียบง่าย มีจุดผิดพลาดน้อย และต้นทุนการบำรุงรักษาที่ต่ำ การถอดและตรวจสอบสกรูไม่จำเป็นต้องใช้เครื่องมือที่ซับซ้อน; เครื่องหัวสองมีความเกี่ยวข้องในการดูแลสองหมวดของระบบจับมัลติโฟลด์และระบบส่งกำลังแบบสำรอง สิ่งที่ต้องดูแลมากขึ้น เกี่ยวกับการผลิตในขนาดกลางและใหญ่ จะมีต้นทุนในการบำรุงรักษาที่สูงมาก โดยการถอดและบูรณะแผนการในรูปแบบมัลติออพริเมตจะต้องใช้ผู้ประกอบการที่มีความเชี่ยวชาญ โดยต้นทุนการบำรุงรักษาระหว่างปีจะอยู่ในระดับประมาณ
3. Unit Product Cost
2-1.5 เท่า ของเครื่องหัวเดียว
ระบบสองเครื่อง: สำหรับการผลิตจำนวนมาก การผลิตที่สูงช่วยลดต้นทุนการลงทุนและค่าใช้จ่ายในการดำเนินงาน และค่าใช้จ่ายต่อหน่วยผลิตน้อยกว่ามอเตอร์ขนาดเดียว 15% ถึง 25% หากผลิตในจำนวนน้อย การเตรียมที่สูงและการใช้พลังงานที่ไม่ได้ใช้งานจะกระตุ้นให้ค่าใช้จ่ายต่อหน่วยสูงขึ้น
V. Quality Control and Operation & Maintenance
1. Quality ความแม่นยำในการควบคุม
เครื่องที่ใช้สถานีเดียว: มีการปฏิบัติงานแบบวิดีโอการทำงานแบบเดี่ยว ซึ่งสามารถปรับข้อมูลได้อย่างแม่นยำในเชิงจิตวิทยาเช่น การควบคุมอุณหภูมิ การควบคุมแรงดันหน่วงแบบฉีด และการควบคุมเวลาการเติมเย็น มีความมั่นคงที่ดีในด้านความละเอียดของลักษณะทางพื้นที่และความสม่ำเสมอของความหนาแน่นของผนัง ปลอดภัยสำหรับผลิตภัณฑ์ปรับแต่งที่มีความต้องการคุณภาพสูง
เครื่องที่ใช้สองสถานี: เน้นเหตุผลในการทำงานของ 2 เครื่องควบคู่กัน มีความคลาดเคลื่อนที่ในการทำงานของเครื่องควบคู่ ซึ่งสามารถทำให้สภาพนิวการผลิตผิดปกติในสองเครื่องได้ แต่เครื่องที่ใช้สองสถานีระดับสูงมีการควบคุมอุณหภูมิตัดสินที่มีความแม่นยำ และตะกอนรักษาพลังงานอากาศ ซึ่งสามารถรักษาความกระจาย ปริมาณ และแหล่งอากาศได้อย่างเป็นมาตรฐาน และความสม่ำเสมอของผลิตภัณฑ์ดีกว่ากับเครื่องที่ใช้สถานีเดียว
2. อุปสรรคด้านการดำเนินงานและดูแลรักษา
สถานีเดียว: การทำงานง่าย, การตรวจสอบค่าระบบอัตโนมัติที่เข้าใจง่าย, ไม่ต้องมีความชำนาญเฉพาะทางของผู้ใช้, การบำรุงรักษาง่าย, การแก้ไขความผิดพลาดง่าย, และการตรวจสภาพดั่งวันละครั้งเพียงตรวจปะลึกก๊าซกดและระบบอัดได้, เหมาะสำหรับบริษัทที่มีข้อผูกพันทางเทคนิคจำกัด
เครื่องแบบ 2 สถานี: ผู้ปฏิบัติงานต้องเข้าถึงการปรับพารามิเตอร์ที่คล่องตัวของ 2 สถานี และเข้าใจกับฟังก์ชันการแจ้งเตือนและการวินิจฉัยของระบบ PLC; การบำรุงรักษาโดยทั่วไป, มีความยากในการปรับค่าเชิงเส้นตรงโดยเฉพาะในเครื่องบล็อกฟอร์มที่ทับซ้อนกันและการปรับสถานะสำหรับการเปลี่ยนมาพอมาตรฐาน, มีความจำเป็นต่อระบบเทคนิคอย่างสูง
คำแนะนำในการเลือก
1. ให้ความสำคัญกับเครื่องแบบ 1 สถานี: บริษัทที่กระทำการผลิตในชุดเล็ก ๆ และผลิตภัณฑ์หลายชนิด, มีเงินทุนที่จำกัด และพื้นที่สำนักงานขนาดเล็ก, หรือบริษัทที่ต้องการผลิตผลิตภัณฑ์ขนาดใหญ่และซับซ้อนกว่า 10 ลิตร;
2. ให้ความสำคัญกับเครื่องแบบ 2 สถานี: บริษัทที่ผลิตในระยะการผลิตที่มีมาตรฐานสูง, เน้นผลผลิตที่สูงขึ้นและการปรับปรุงมาตรฐาน, หรืออุตสาหกรรมเช่นอาหารและเครื่องดื่ม และผลิตภัณฑ์เครื่องยา ที่มีความต้องการในการอัตโนมัติและมาตรฐานความสะอาดสูง
เครื่องแบบ 1/2 สถานีที่ใช้สำหรับความต้องการที่หลากหลาย: สามารถตอบสนองความต้องการทั้งแบบมินิออร์เดอร์และผลิตภัณฑ์ขนาดใหญ่, ลดการลงทุนซ้ำ, แต่ต้นทุนแรกสูงกว่ากรณีเครื่องแบบ 1 สถานีที่ไม่มีการควบคุม
เนื้อหาสรุป ความแตกต่างที่สำคัญระหว่างเครื่องบล็อกฟอร์มแบบ 1 สถานีและ 2 สถานีอยู่ที่การปฏิบัติอัตโนมัติของ“วงจรที่แตกต่างกันสังเคราะห์”และ“การแลกเปลี่ยนสองครั้ง”: เครื่องบล็อกฟอร์ม 1 สถานีปรับตัวตามความต้องการร่วมสมัยได้อย่าง“ทนทานและมีความยืดหยุ่นอเนกประสงค์”ในขณะที่เครื่องบล็อกฟอร์มแบบ 2 สถานีมอบกำลังผลิตขนาดใหญ่ด้วย“ผลผลิตที่สูงและการอัตโนมัติที่สูง” บริษัทควรตัดสินใจเลือกอย่างครอบคลุมตามรายละเอียดผลิตภัณฑ์, ชุดผลิต, การวางงบประมาณ และความต้องการของอุตสาหกรรมแทนที่จะแสวงหาความสามารถในการปรับปรุงผลผลิตหรือค่าใช้จ่ายเท่านั้น เพื่อให้การตอบสนองผลผลิตและผลประโยชน์ประสบการณ์ที่แน่นอนที่สุด
ความแตกต่างหลักระหว่างเครื่องฉีดแบบระเบียงเดียวและเครื่องฉีดแบบรองรับ 2 ระเบียงอยู่ในลักษณะการดำเนินงานแบบ "วนที่แคบ" และ "การโซลิด" แบบสองทาง: เครื่องรุ่นแบบระเบียงเดียวสามารถปรับงบประมาณและความยืดหยุ่นที่ต่ำได้ ซึ่งเหมาะสำหรับความต้องการตามตลาดนั่นเอง ส่วนเครื่องรุ่นแบบรองรับ 2 ระเบียงนั้นมีผลผลิตสูงและมีระบบอัตโนมัติกว่า ซึ่งเหมาะสำหรับการผลิตจำนวนมาก บริษัทควรพิจารณาการเลือกแบบครอบคลุมตามรายละเอียดสินค้า การผลิต ค่าใช้จ่าย และความต้องการของอุตสาหกรรมให้ดี เพื่อให้เกิดการตรงตามความสามารถผลิตและประโยชน์ที่ดีที่สุด ไม่ใช่เฉพาะความยืดหยุ่นสูงหรือค่าใช้จ่ายต่ำเท่านั้น




