

Le macchine di esaurimento a ciclo singolo e a ciclo doppio, come attrezzatura principale per la molatura di prodotti plastici a forma scanalata, presentano significative differenze in termini di efficienza della produzione, scenari di applicazione, investimenti di costo e altri aspetti a causa delle varianti del design strutturale. Nel presente articolo, vengono compiuti una comparazione approfondita ed esaustiva delle dimensioni come principi strutturali, prestazioni della produzione, ambito d'applicazione, qualità-prezzo e funzioni di manutenzione, in combinazione con parametri specifici e casi, per fornire una referenze alle imprese nella selezione dell'attrezzatura.
I. Differenze strutturali fondamentali
1. Single-Station Macchina di formaggio a sfondatura
La struttura principale della macchina a ciclo singolo è composta da “un sistema di esaurimento + un set di matrici di esaurimento a ciclo doppio + un set di meccanismi per la fissazione delle matrici e per l’innesco dell’aria”, con un’unica area di lavoro indipendente in tutta la macchina. Durante l’intorno, segue un processo continuo a ciclo unico di “esaurimento del parison → fissaggio delle matrici → esaurimento a ciclo doppio → raffreddamento → rilascio delle matrici”. Ogni processo viene completato sequenzialmente, e il ciclo successivo può iniziare solo dopo la conclusione del precedente. Quando la matrice è nella fase di raffreddamento e di rilascio delle matrici, il sistema di esaurimento deve accantonare o attendere, causando un periodico spesamento dell’attrezzatura. La sua struttura è relativamente compatta, composta principalmente da un hopper di alimentazione, da un cilindro esauritivo, da una testa singola di prensaggio, da un set di matrici, da un cilindro di fissazione delle matrici e da un sistema di controllo semplice. Il percorso di trasmissione meccanica è corto, e l'accuratezza della posizione delle matrici dipende dalla stabilità del set singolo di meccanismi.
2. Double-Station Macchina di formaggio a sfondatura
La macchina a ciclo doppio adotta una struttura di “un sistema di esaurimento + due set di matrici di esaurimento a ciclo doppio + due set di meccanismi per la fissazione delle matrici e per l’innesco dell’aria”, realizzando un funzionamento alternato delle due stazioni grazie a rodetti di guida trasversali e cilindri di movimento in avanti e indietro (certi modelli sono disposti verticalmente). Il logica principale è “la complementarità delle stazioni”: quando la stazione A completa l'esaurimento del parison e la fissazione delle matrici e entra nella fase di raffreddamento e di rilascio delle matrici, la stazione B si muove nella posizione sotto la testa esauritrice contemporaneamente per iniziare i processi di esaurimento del parison, di fissazione delle matrici e di esaurimento a ciclo doppio. Le due stazioni si muovono alternativamente, consentendo al sistema esauritivo di lavorare in modo continuo senza un tempo di inutilizzo evidente. La sua struttura aggiunge un meccanismo di traslocazione a due stazioni (predominantemente guide lineari di alta precisione), un sistema di trasmissione sincrono e un sistema di controllo PLC aggiornato, capaci di controllare con precisione la coordinazione delle azioni delle due stazioni per garantire la continuità della produzione.
Deve essere complementato che alcuni modelli di alta gamma supportano la commutazione a ciclo singolo/doppio (ad esempio modelli a doppia funzione in tecnologie patenti). Gli accendono una stazione per farla funzionare e quella umana per fermarla tramite cilindri, bilanciando la flessibilità e la versatilità, ma la loro complessità strutturale è superiore a quella di modelli puramente a ciclo singolo/doppio.
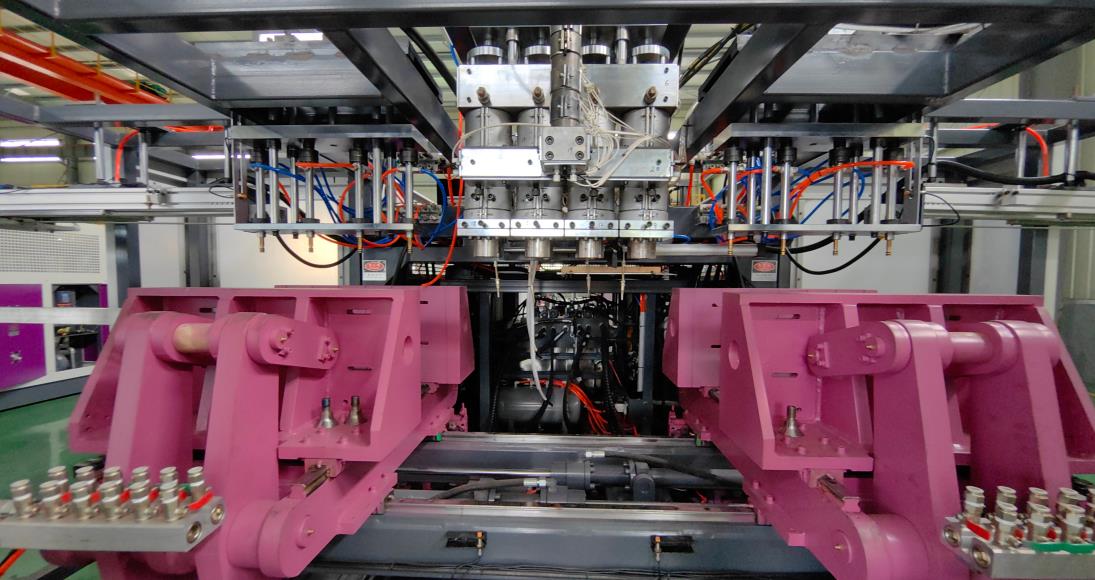
II. Comparison of Efficienza produttiva
L’efficienza di produzione è la differenza fondamentale tra le due, riflessa principalmente in tre aspetti: il tempo di ciclo, la produzione unitaria e la percentuale di utilizzo dell’attrezzatura.
1. Cycle Time
Il tempo di ciclo della macchina a ciclo singolo è la somma di “tempo di esaurimento + tempo di fissazione delle matrici + tempo di esaurimento a ciclo doppio + tempo di raffreddamento + tempo di rilascio delle matrici”. L'attrezzatura è in un stato di attesa durante la fase di raffreddamento e di rilascio delle matrici, che solitamente rappresenta il 40%-60% del tempo di ciclo. Assumendo una bottiglia in plastica di 1L di volume, il tempo di ciclo della macchina a ciclo singolo è di circa 12-18 secondi.
La macchina a ciclo doppio riduce il tempo di ciclo attraverso la sovrapposizione dei processi, in cui il tempo di raffreddamento e di rilascio delle matrici sovrappone quello dell'esaurimento e della fissazione delle matrici dell'altra stazione. Il tempo di ciclo globale è quasi collocato all'accensione "+ esaurimento + fissazione delle matrici + esaurimento a ciclo doppio" di quella macchina a ciclo singolo, con solamente un tempo aggiuntivo di 1-2 secondi di commutazione tra le stazioni rispetto ad un processo singolo della macchina a ciclo singolo. Per lo stesso specifico della bottiglia in plastica di 1L, il tempo di ciclo della macchina a ciclo doppio può essere ridotto a 8-10 secondi.
2. Produttività dell’unità
Teoricamente, la produzione della macchina a ciclo doppio è del 60%-70% superiore a quella della macchina a ciclo singolo, e può quasi essere raddoppiata in alcuni scenari (prodotti di piccole dimensioni, tempo di raffreddamento lungo). Dati di terze parti mostrano che, a condizioni uguali della configurazione della testa esauritrice, la produzione della macchina a ciclo doppio è del 1,3-1,5 volte superiore a quella della macchina a ciclo singolo. Ad esempio, per produrre 30mila bottiglie di 1L:
- Macchina a ciclo singolo (modello elettrico): Tempo di produzione 58 ore + tempo di preparazione 1 ora, tempo totale 59 ore;
- Macchina a ciclo doppio tradizionale (modello idraulico): Tempo di produzione 50 ore + tempo di preparazione 8 ore, tempo totale 58 ore.
Devono essere notati che, per la produzione a piccole quantità, il lungo tempo di preparazione della macchina a ciclo doppio (circa 8 ore per il depuramento delle matrici e la calibrazione dei parametri) annullerà il vantaggio di produzione, e la macchina a ciclo singolo (tempo di preparazione 1 ora) ha una maggiore flessibilità di efficienza in questo momento.
3. Tasso di utilizzo dell’impianto
La percentuale di utilizzo del sistema di estrusione della macchina a un'unica stazione è di circa il 40%–60%, completamente inattivo durante la fase di raffreddamento; il tasso di utilizzo del sistema di estrusione della macchina a doppio banco può superare il 90%, con solo un breve stato di carico basso al momento del cambio di stazione, e la capacità dell'impianto è completamente sfruttata.
III. Scenari applicativi and Product Adaptability
I vantaggi dell'una rispetto all'altra derivano dalla capacità delle loro strutture di adattarsi alle specifiche dei prodotti, alle forniture di produzione e alle esigenze del processo, con corrispondenze specifiche come segue:
| Dimensioni di confronto | Single-Station Macchina di formaggio a sfondatura | Double-Station Macchina di formaggio a sfondatura |
| Specifiche del prodotto | Più adatto per prodotti di grandi dimensioni (volume superiore a 10L, come tubi contenitori chimici, grandi serbatoi di accumulo). La dimensione del molde non è limitata dal spazio di traslazione del doppio banco e la stabilità del sopralluogo è maggiore. | Concentrata su prodotti di dimensioni medie e piccole (5ML-10L, come bottiglie da bevande, confezioni alimentari, bottiglie chimiche di piccole dimensioni). L'incremento delle confezioni, la qualità del plastico e la dimensione dei recipenti da trasportare, togliendo la necessità di modifiche all'impianto, sono solo alcune delle cose che questa macchina può fare. |
| Set di produzione | Produzione a piccoli lotti e di diverse varietà. La sostituzione dei moli e il calibrato dei parametri sono veloci, senza sostenere i costi elevati di preparazione della macchina a doppio banco. | Produzione in grande scala e di varietà unica. Il potente output può ammortizzare l'investimento iniziale in impianti e moli, riducendo il costo unitario del prodotto. |
| Complessità del prodotto | Adatta per prodotti con forme complesse e spessori delle pareti non uniformi (come serbatoi chimici di forma particolare). La macchina a un'unica stazione si concentra sulla movimentazione di un unico ciclo, con un'adeguata regolazione dei parametri e un tasso di rifiuti più basso. | Adatta per prodotti con forme standard e spessori delle pareti uniformi (come bottiglie e contenitori standard). L'operazione coordinata della macchina a doppio banco ha requisiti più elevati di consistenza dei parametri e i prodotti complessi sono più inclini alle deviazioni di precisione. |
| Adattamento del settore | Imprese di piccola e media grandezza del settore chimico, delle materie prime per la costruzione e del confezionamento personalizzato con esigenze flessibili e forniture limitate. | Imprese di confezionamento di prodotti alimentari e bevande, del settore farmaceutico e di grande scala per materie chimiche di uso quotidiano con elevati requisiti di output e di standardizzazione. |
In termini di adattabilità dei materiali, entrambe possono trattare materiali plastici comuni come PE, PP e PA senza significative differenze. La differenza fondamentale risiede nella limitazione delle specifiche del prodotto sulla struttura dell'impianto.
IV. RAPPORTO COSTO-EFFICIENZA
1. Costi di investimento iniziali
Stazione singola: Basso costo di acquisto dell'impianto (circa il 50%-70% della macchina a due stazioni ad equipaggiamento simile), è necessario solo un set di matrici, l'investimento per le matrici è del 50% inferiore a quello della macchina a due stazioni, e occupa una superficie piccola (risparmia il 30%-40% dello spazio rispetto alla macchina a due stazioni), è adatta per le imprese con budget limitati e spazi di magazzino ristretti.
Stazione doppia: Alto costo di acquisto dell'impianto, è necessario avere due set di matrici, e l'investimento iniziale è del 1,5-2 volte quello della macchina a stazioni singole; inoltre, a causa della struttura complessa, componenti di supporto come il sistema di controllo PLC e i guide di alta precisione aumentano ulteriormente i costi, e presenta richieste più elevate in termini di spazio di magazzino.
2. Operating Cost
- Consumo energetico: il consumo energetico della macchina a stazioni singole (modello elettrico) è del 30% inferiore a quello della macchina a due stazioni idraulica. La macchina a due stazioni presenta un'elevata carico del motore e un consumo energetico di riscaldamento a causa dell'operazione coordinata dei due meccanismi;
- Manodopera: la macchina a due stazioni presenta un livello di automazione più alto (alcune di esse supportano il conteggio e il confezionamento completamente automatizzati), il che può ridurre i costi della manodopera del 50%; la macchina a stazioni singole richiede in genere assistenza manuale per lo sgombero delle matrici e il conteggio, con conseguente aumento dei costi della manodopera;
- Manutenzione: la macchina a stazioni singole presenta una struttura semplice, pochi punti di guasto e costi di manutenzione bassi. La smontaggio del motore e la detenzione dell'usura non richiedono attrezzatura professionale; la macchina a due stazioni deve mantenere due meccanismi di bloccaggio delle matrici e sistemi di trasmissione sincroni, con un'alta difficoltà di manutenzione. Il smontaggio modullare richiede operatori professionali, e il costo di manutenzione annuale è dell'1,2-1,5 volte quello della macchina a stazioni singole.
3. Costo del prodotto unitario
Stazione singola: Per la produzione a piccoli loti, il costo unitario è basso (nessuna ammortizzazione del costo elevato di preparazione); per la produzione in serie, il costo ammortizzato dell'unità della manodopera e del consumo energetico è alto a causa della bassa efficienza.
Stazione doppia: Per la produzione in serie, un output elevato ammortizza i costi di investimento e di funzionamento, e il costo unitario del prodotto è del 15%-25% inferiore a quello della macchina a stazioni singole; per la produzione a piccoli loti, i costi elevati di preparazione e dispendio energetico porteranno al costo unitario.
V. Quality Control and Operation & Maintenance
1. Quality Precisione di controllo.
Stazione singola: Operazione indipendente di un solo ciclo, regolazione più precisa di parametri come temperatura, pressione di iniezione e tempo di raffreddamento, alta stabilità dell'accuratezza dimensionale dei prodotti e uniformità del spessore della parete, adatta a prodotti personalizzati con elevati requisiti di qualità.
Stazione doppia: Si basa sulla coerenza dei parametri tra le due stazioni. Se ci sono delle deviazioni nel meccanismo sincrono, è facile causare un prodotto di qualità ineguale tra le due stazioni; tuttavia, le macchine a due stazioni di alto livello sono dotate di sistemi di controllo della temperatura precisi e serbatoi di aria, che possono garantire una fonte d'aria costante, e la coerenza del prodotto è migliore di quella delle macchine a stazioni singole ordinarie.
2. Difficoltà di funzionamento e manutenzione
Stazione singola: Operazione semplice, debug delle impostazioni intuitivo, non sono necessarie competenze professionali per gli operatori; manutenzione conveniente, facile diagnosi dei guasti e l'ispezione quotidiana serve solo a controllare il cilindro di bloccaggio delle matrici e il sistema di estrusione, adatta per le aziende con riserve tecniche limitate.
Sistema a due stazioni: richiede che gli operatori siano competenti nell'adeguamento dei parametri coordinati di entrambe le postazioni e conoscano le funzioni di alarma e diagnosi del sistema PLC. La manutenzione è complessa, richiede una regolare calibrazione della precisione dei cilindri sincroni e dei guide lineari e un adeguamento sincrono della posizione delle due postazioni quando si sostituiscono i modelli, con elevati requisiti tecnici.
VI. Suggerimenti di selezione
1. Priorità al sistema a singola stazione: aziende impegnate nella produzione in piccole serie e di vari tipi, con limitati budget e poco spazio di laboratorio, o quelle che devono produrre prodotti complessi di grande scala superiori a 10 litri;
2. Priorità al sistema a due stazioni: aziende impegnate nella produzione in massa e con un solo tipo di prodotto, che perseguono alta produttività e standardizzazione, o industrie come quello alimentare e della farmaceutica, con elevati requisiti di automatizzazione e standard di igiene;
3. Macchine ad uso doppio-singolo e doppio che permettono una maggiore flessibilità: possono soddisfare sia la personalizzazione in piccole serie che la produzione a gran scala, riducendo i costi delle ripetute investimenti, ma il costo iniziale è superiore a quello delle macchine a singola stazione puri.
VII. Resoconto
La differenza fondamentale tra le macchine di estrusione a stampa a singola e a due stazioni risiede nella logica di funzionamento “un ciclo” e “dual alternanza”: la macchina a singola stazione si adatta alle esigenze di nicchie con un “basso costo e elevata flessibilità”, mentre la macchina a due stazioni consente la produzione di massa con “alta produttività e elevata automazione”. Le aziende devono giudicare in modo complessivo la scelta in base alle specifiche del prodotto, ai campioni della produzione, ai budget previsti e alle esigenze del settore, anziché semplicemente perseguire l'efficienza o i vantaggi economici, per ottenere la combinazione ottimale tra capacità di produzione e benefici.




