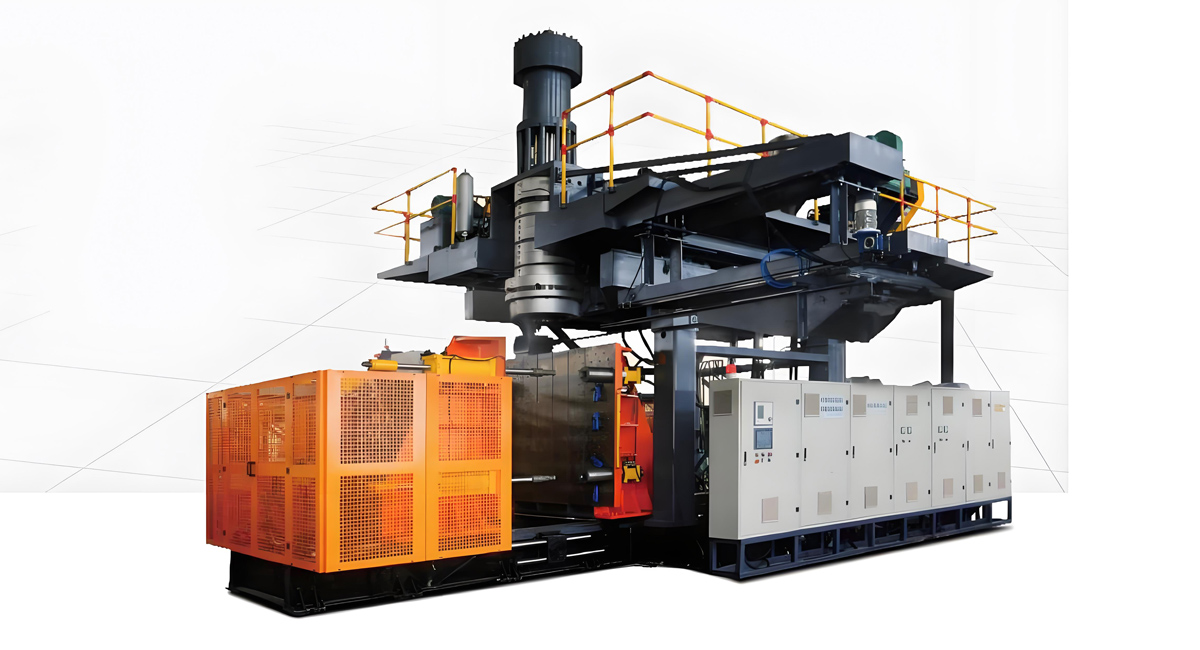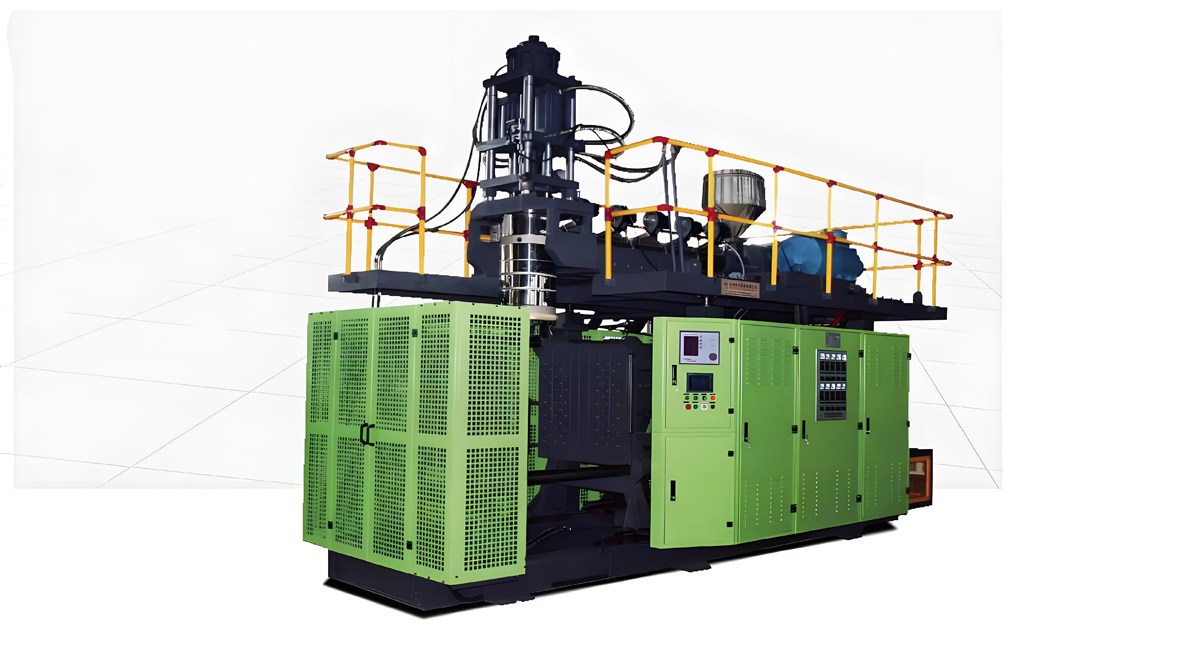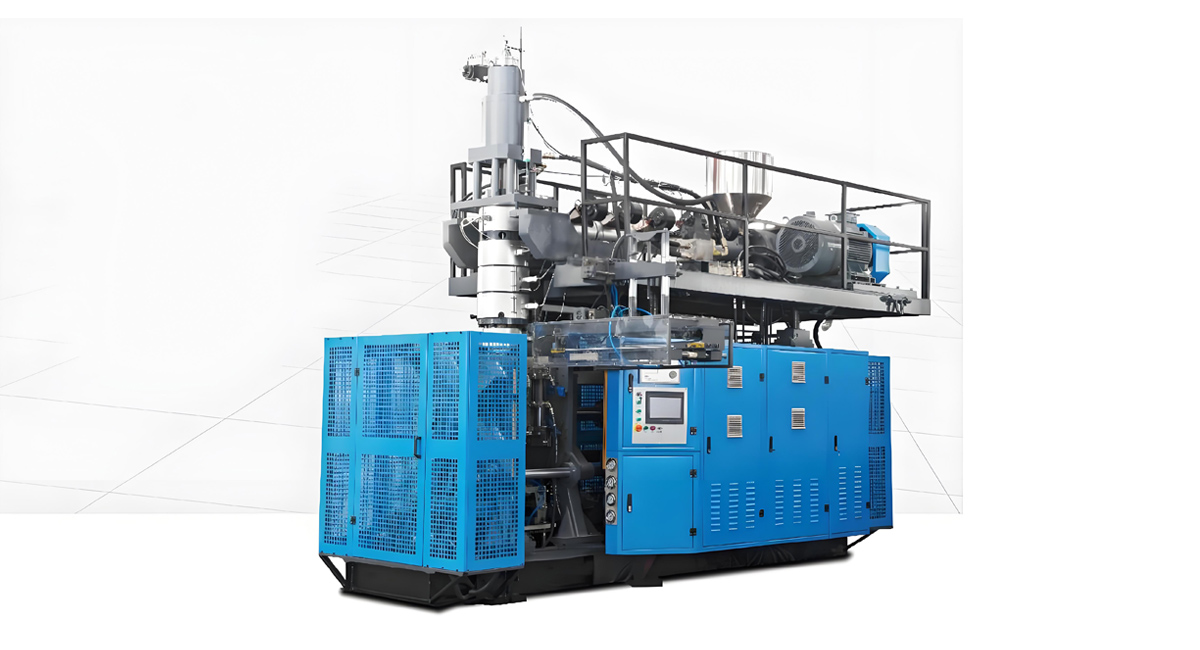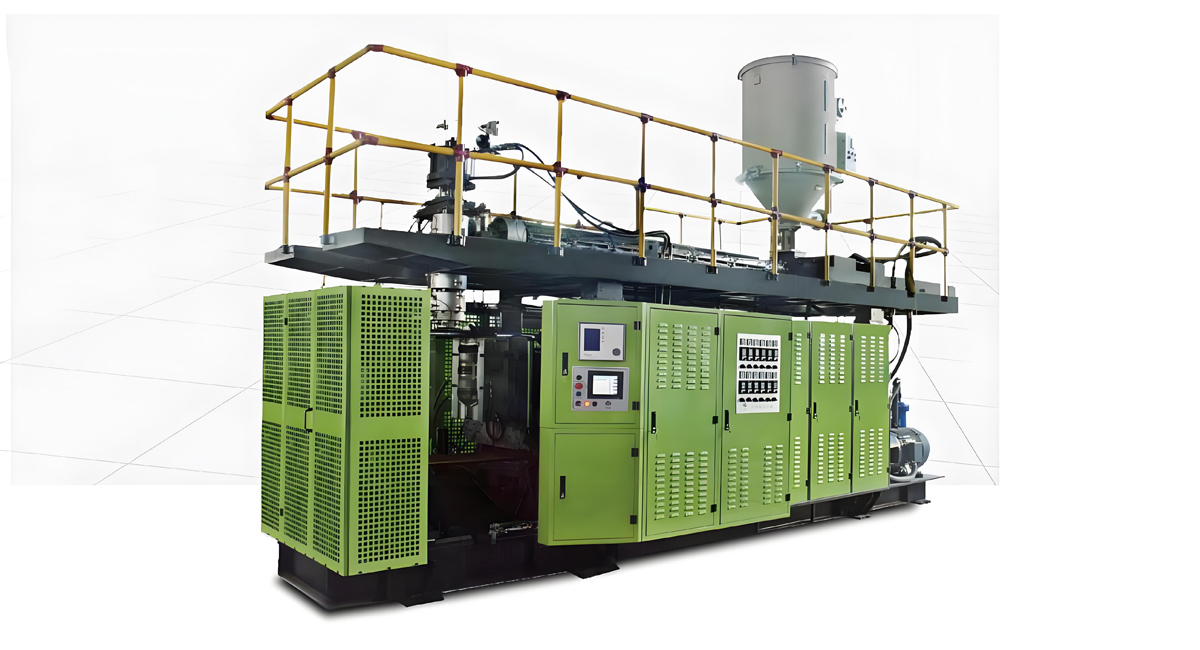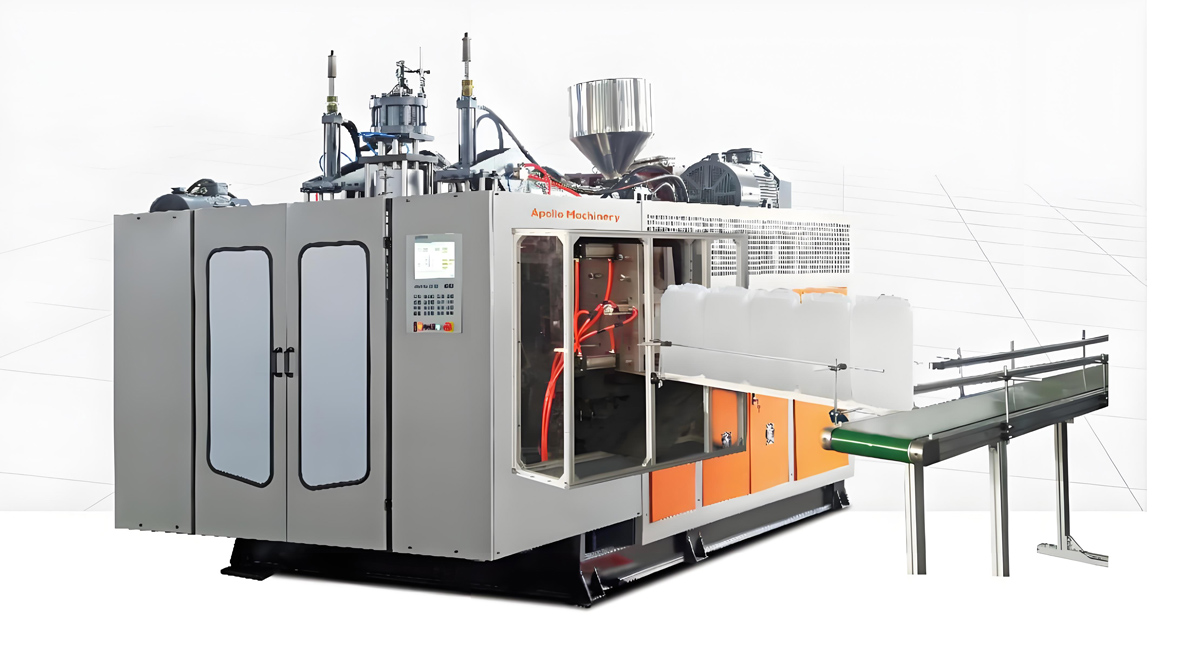
Maszyna do formowania obrotu 12L z dwoma głowicami: zwiększenie wydajności dla małych czarnych baterii na pestycydy rolnicze
Apollo is a Wanplas factory bazad in Zhangjiagang near Szanghaj, and for more than twenty years it has specialized in automatic Maszyna do ekstruzji i formowania pod ciśnieniem:s built for hollow plastic Produkty ranging from a few hundred milliliters up to large industrial containers. With an 8,000 square meter production baza, an annual manufacturing capacity of around one hundred machine sets, and over four thousand machines running across more than ninety countries, Apollo has become a reference point for producers who need reliable, high-output blow formying lines. This article focuses on a specific and increasingly demanded configuration: the 12L double head extrusion blow formyer, and explains why it is an excellent match for farm pesticide small drums. We look at the technology, the material science, the productivity math, the selection logic, and the service backbone that Wanplas and Apollo provide together, so that a buyer can move from a vague capacity goal to a concrete, defensible machine specification.
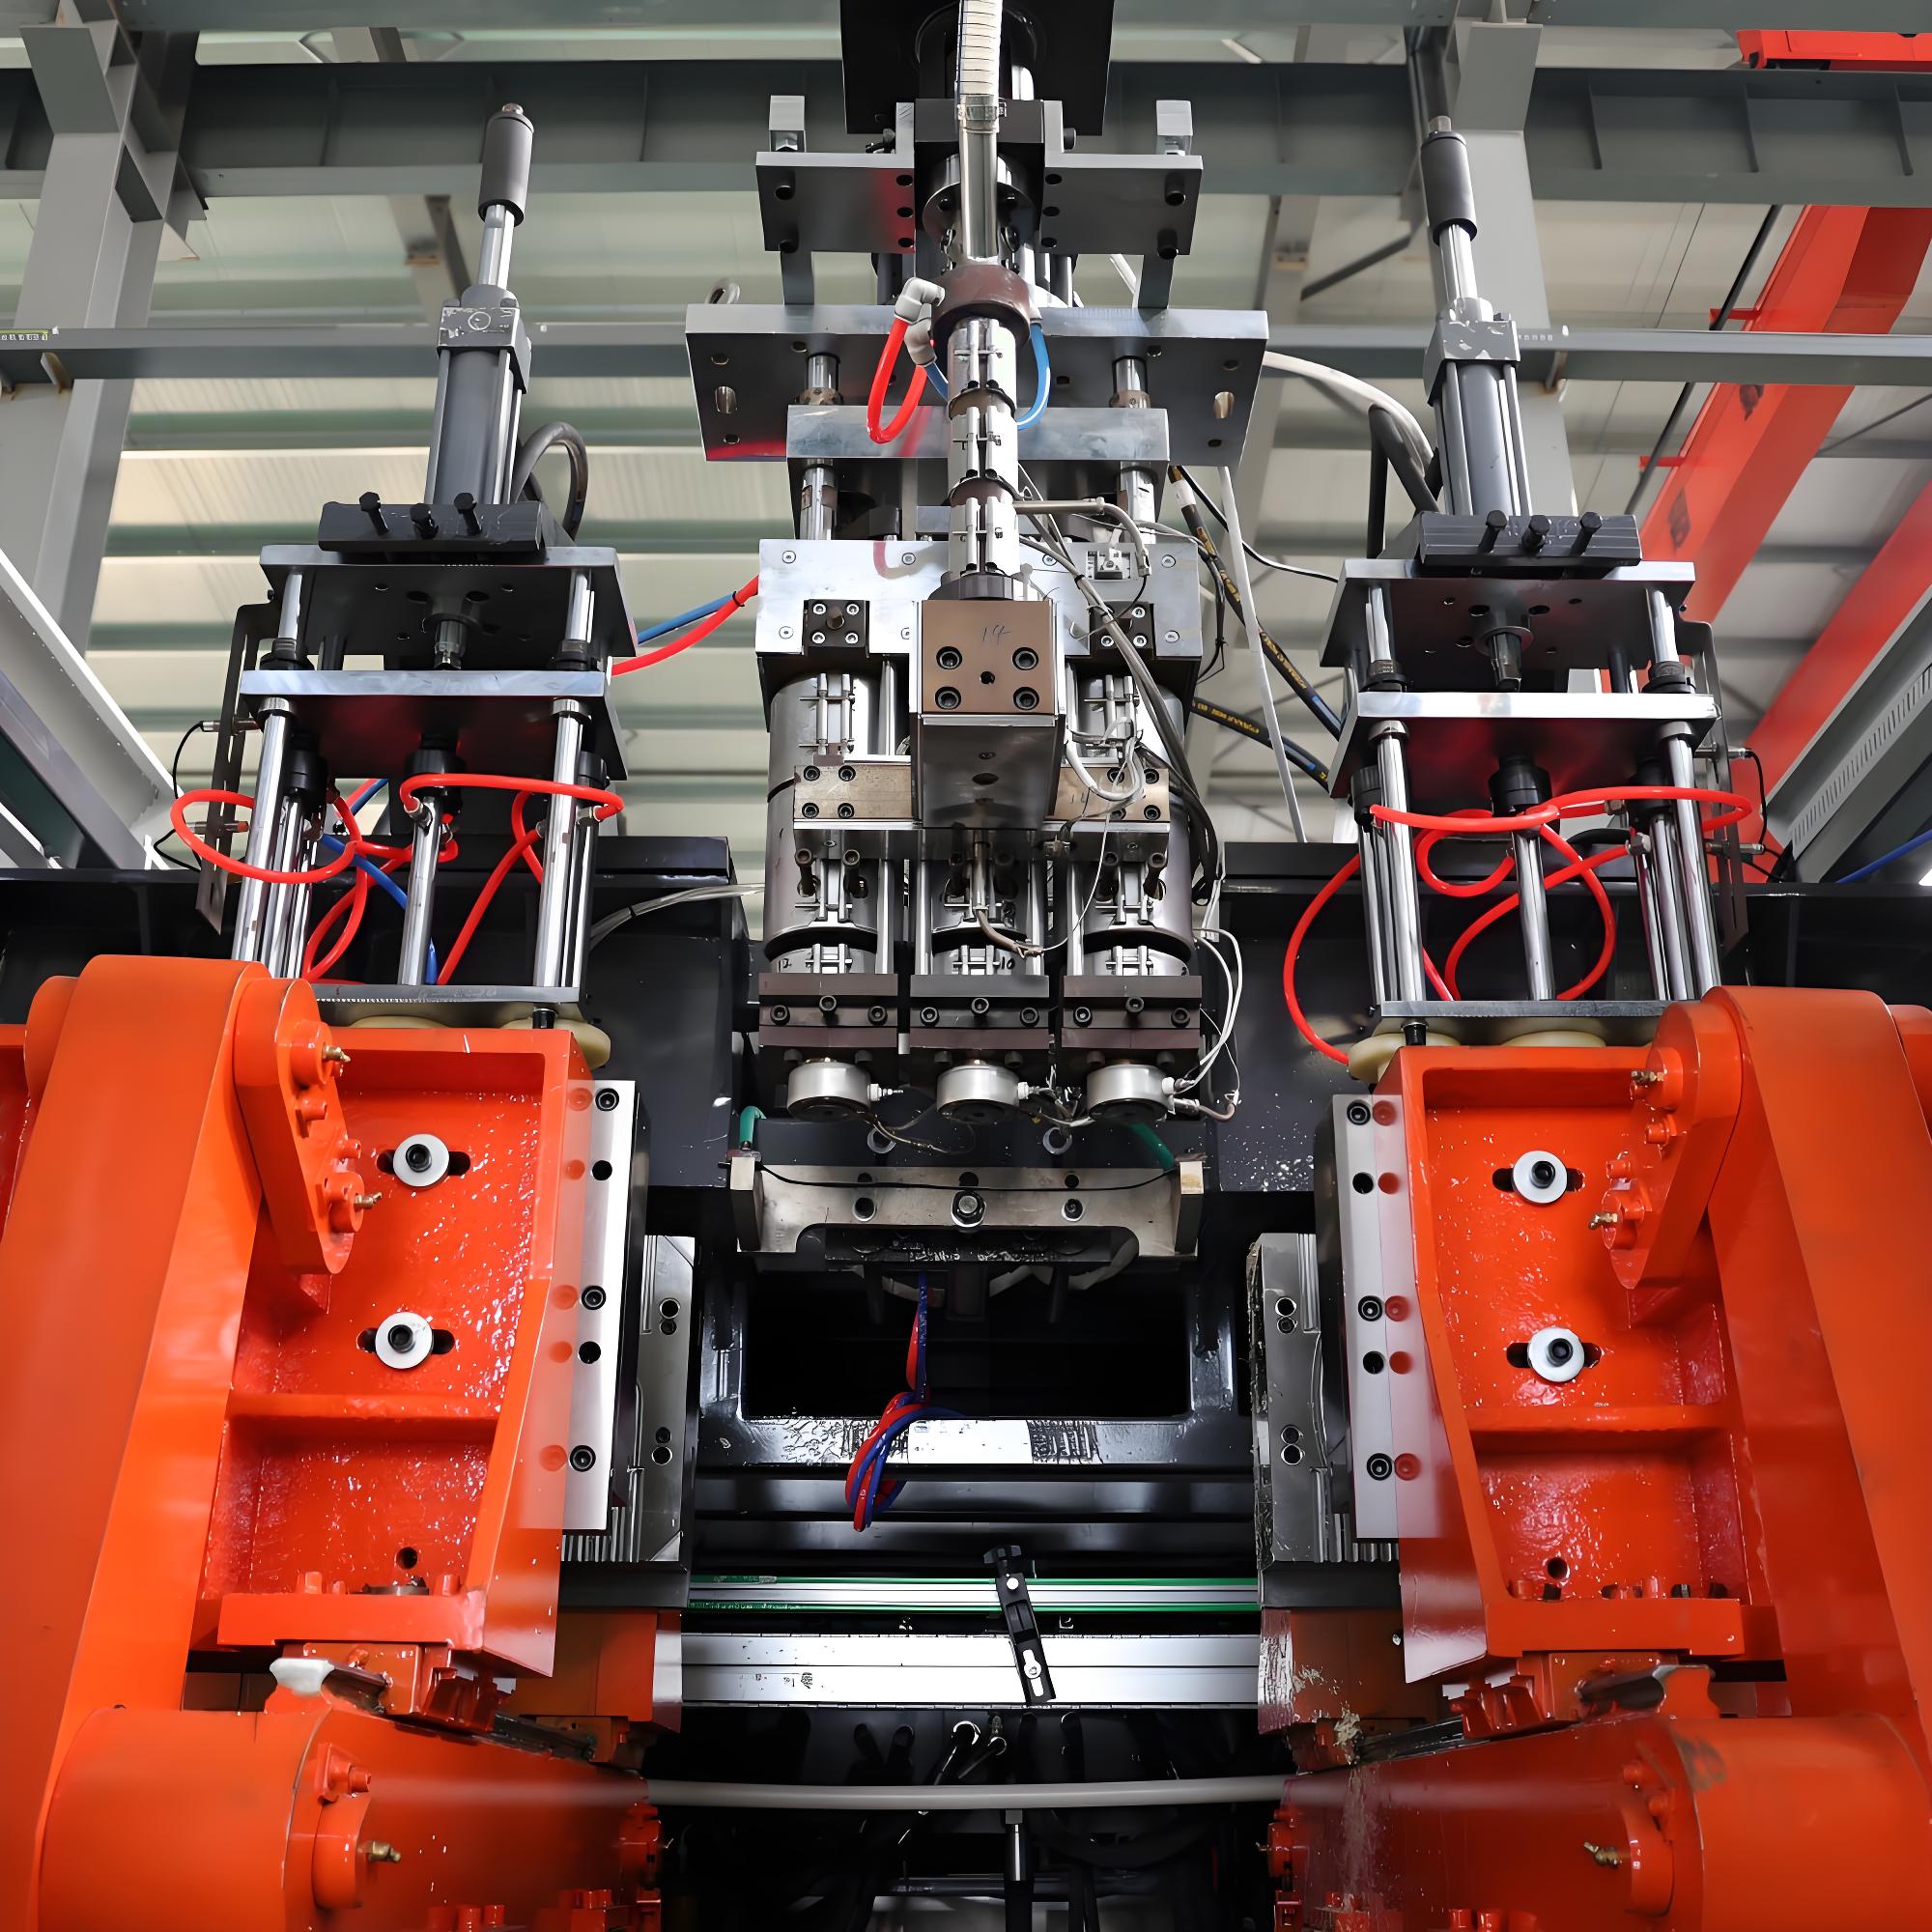
Skąd pochodzi nazwanie "maszyny blow-formying z dwoma głowicami"? Maszyna blow-forming formuje części wyłożone, rozpoczynając od wydmuchowywania płaskiej konstrukcji plastikowej, zwanej parisonem, następnie zamykając ją w twojawej formie, i na końcu napowietrzając ją sprężonym powietrzem, dzięki czemu materiał wysokiej temperatury się rozciąga i dopasowuje do chłodnej wnętrzności formy. Opis "dwułopatowy" odnosi się do zestawu głowicy – zamiast jednołopatowej głowicy napędzającej jeden program parisonu, maszyna wyposażona jest w dwie niezależne głowice, które mogą wydmuchać parison na własnym programie. W praktyce można używać dwójki parisonów ze sobą równo, zarówno jako dwóch oddzielnych dużych części, jak i jako zachowawczych systemów o kilku dolnych komorach, co powoduje dwukrotne zwiększenie liczby wytworzonych zaworów na jeden cykl pracy maszyna, w porównaniu z maszyną o jednej głowicy. W przypadku 12-litrowych woreków z preparatów pestycydowych, w których konieczne jest wytworzenie danej konstrukcji w stosunku do narzędzi z niewielką ilością komór, a jest za mała, aby porównywać ją z wolno działającą, ciężką maszyną o pojedynczej komorze, konstrukcja z dwoma głowicami umożliwia osiągnięcie optymalnego natężenia wydajności oraz efektywności przestrzennej. Obie głowice są zazwyczaj podłączone do jednostki plastyfikującej przez wężyk, lub przez dwa szyby równoległe, co sprawia, że temperatura i ciśnienie plamienia pozostają stały na obu stronach. Główną zaletą konstrukcji z dwoma głowicami nie jest tylko to, że umożliwia jednoczesne wytworzenie dwóch części, ale także to, że z niej usunie się jednoczesne ograniczenia programowe. Każda z głowic ma indywidualnie programowalny profil grubości ścian, dzięki czemu operator może dostosować parametry parisonu tak, aby skoncentrować materiał w granicach bazy i zgięcia pracy, a odsuwać go od przerw prawdziwych. Dzięki temu można zaoszczędzić plastyfikatora, poprawić parametry wypady, a także sprawić, że maszyna się ładuje w szeroką tolerancji ważności, co ma znaczenie zarówno dla kosztów, jak i dla realizacji ograniczeń udostępnianych przez logistykę chemiczną. Pod kątem opakowania z pestycydami, konteiner musi przetrwać proces wypełnienia, zamykania, pakowania na palety, szoków w czasie przewożenia oraz przechowywania na zewnątrz, dlatego możliwość precyzyjnej regulacji grubości ścian to prawdziwy klucz jakościowy, a nie tylko atrakcyjna dekoracja. Apollo konfigurowuje maszyny z dwoma głowicami z obsługą parisonu sterowanej przez serwo i z systemem monitorowania ciśnienia plamienia w cyle zamkniętym, aby umożliwić to dostosowanie w trakcie całego cyklu produkcyjnego.
Maszyna do formowania przez wlew blaszany tworzy część przepuszczalną, rozpoczynając od wytworzenia płynnego tryby plastiku, nazwanego parizonem, a następnie zatrzymywania go wewnątrz oddzielonego formy i na koniec napowietrzenia go powietrzem kompresyjnym, aby materiał rozszerzył się i dopasował się do zimnej górnej krawędzi formy. Opis “równorowej maszyny” dotyczący jest urządzenia głowicy obrabiającej: zamiast tradycyjnej jednej głowicy obrabiającej produkującej część, podana w parizonie, maszyna wyposażona jest w dwie niezależne głowice, które mogą samodzielnie wytwarzać parizon w własnym programie. W praktyce to pozwala modeleerowi na jednoczesne wykonanie dwóch parizonów lub kilku plastikowych form, co daje około podwójny wynik w porównaniu z maszyną wyposażoną w jeden głowicę. W przypadku wiadra na rośliny ochronne o pojemności 12 litrów, w którym część jest zbyt duża, aby stosować sprzęt o wysokiej liczności wnętrz stosowany w kompaktowych butelkach, ale zbyt mała, aby mógł przy dobrym tempie produkcyjnym korzystać z maszyny o większym wymiarze i zdolności do produktywności, konstrukcja z „dwoma głowicami” spełnia wymagania natężenia produkcji i oszczędności miejsca. Obie głowice dostarczane są zazwyczaj z jednej jednostki produktującej plastik za pomocą przejścia, lub przez dwa obroty na osiach, dzięki czemu temperatura i ciśnienie pływnej masy są niezmienne w obu stronach.
Główną zaletą konstrukcji z dwoma głowami nie jest tylko to, że pozwala na jednoczesny wylew parisonu, ale również to, że oddziela program parisonu od ograniczenia czasowego. Każda głowa cięcia posiada własny programowany profil grubości ścian, dzięki czemu operator może dostosować parison, aby umieścić większą ilość materiału na podstawie i ramieniu cylindra, gdzie napięcia są najbardziej skoncentrowane, a mniej na prostej ścianie, gdzie to nie jest konieczne. Dzięki temu można zaoszczędzić resztę, poprawić jakość wylewki i utrzymać wagę pojemnika w określonym zakresie, co ma znaczenie zarówno pod względem kosztów, jak i spełnienia ograniczeń związanych z przechowywaniem i transportem w obszarze logistyki chemicznej. W kontekście pakowania zalety biologiczne, pojemnik musi przetrwać wypełnianie, zamykanie, pakowanie na paletę, wibracje ciągnika oraz przechowywanie na zewnątrz, dlatego precyzyjne ustawienie grubości ściany jest najbardziej istotnym elementem jakościowym, a nie tyle kwestią estetyczną. Firma Apollo skonfigurowane swoje maszyny z dwoma głowami z sterowaniem parisonu i monitoringem ciśnienia roztopionego w celu utrzymania stabilności tego ustawienia w całym procesie produkcji.
Dlaczego format 12L sprawdza się w dystrybucji pestycydów dla rolnictwa Farmowy doradca dotyczący produktów rolniczych w zakresie wymiary od 10 do 15 litrów stanowi praktyczny środek zrzeszający miedzy małymi opakowaniami konsumenckimi o pojemności 1 i 5 litrów, a masywnymi pojemnikami do odnowy o pojemności 200 litrów stosowanymi przez duże operacje rolnicze. Cage o pojemności 12 litrów jest wystarczająco duży, by w pojedynczym dole można było przetrzeć kilka hektarów, a jednocześnie dostatecznie mały, aby go można było obsługiwać, wymieszać i przechowywać bez pomocy mechanicznej. Comto tak rozproszonych małych i średnich rolników, opakowanie o pojemności 12 litrów redukuje koszty logistyczne na jednostkę, w porównaniu z wieloma małymi butelkami, i dzięki temu zabezpiecza stosowany dawkę. Rygorystyczna i bezpieczna obsługa formatu sprawia również, że jest on bardziej korzystny: toksyczne substancje chemiczne stosowane w rolnictwie dostarczane są w hermetycznych pojemnikach z HDPE, które posiadają oznaczenia pakowania analizujące wydajność, a czop sześciokątny z integrowanym uchwytem oraz szklanym klipsem jest znacznie łatwiejszy do zamknięcia, oznakowania i śledzenia niż oplot. Producentzy, którzy zdecydują się na format 12L, dostarczają kooperatywom, regionalnym mieszaczem i dostawcom na zlecenie jeden spójny, uniwersalny SKU, który pasuje do standardowego rozmiaru palety i pośrednich zabiegów dozowania w przypadku surowych materiałów. Popyt na ten format jest stały, a nie sezonowy na wielu rynkach, ponieważ produkty ochrony roślin stosowane są w wielu zakładach rolniczych i często stanowią zabezpieczenie przed sezonem. Dzięki temu stabilny, roczny popyt jest podstawą do inwestycji w dedykowany linia wysokotaktywnych formujących maszyn zamiast zlecania usług lub prowadzenia wolnych maszyn do użytku ogólnego. Gdy operator potrzebuje, na przykład, dwóch milionów opakowań o pojemności 12 litrów rocznie, linia z jednym głowicą może cieszyć się z tym, że jest w stanie utrzymać tempo pracy bez nadliczenia, podczas gdy linia z dwoma głowicami wchłania tę ilość w ciągu normalnego cyklu pracy. Rozvieczone przeznaczenie tej linii jest więc nieprawdażne: w dużym stopniu kształtuje to, czy operacja opakowaniowa staje się blokadem, która zmusza więc operatora do zakupu zewnętrznych pojemników, czy zarządowanym centrem kosztowym, który chroni marżę. Reszta tego artykułu demonstruje, jak należy dostosować taką linię i w jakiej konfiguracji produktowej stroju Apollo ją realizujemy.
Malutkie butelki z pestycydów używane na gospodarstwach zajmują tu środowisko między mikroskopijnymi butelkami o pojemności 1 litra i 5 litrów oraz obciążającymi 200-litrowymi zbiornikami używanymi przez wielkie operatorów rolniczych. 12-litrowy zbiornik jest wystarczająco duży, aby przelać gaz bezpośrednio na kilka hektarów, ale jednocześnie wystarczająco lekki, aby jeden pracownik mógł obsługiwać, przelać i przechowywać go bez pompy. Dla dystrybutorów obsługujących ufortyfikowane małe gospodarstwa i średnie gospodarstwa, 12-litrowy pakiet obniża koszty logistyczne za jednostkę w porównaniu do wielu małych butelek, a jednocześnie utrzymuje odpowiednią dawkę w miejscu użycia. Rodzaj sterowania i bezpieczeństwa również podkreśla ten format: niebezpieczne rolnicze roztwory chemiczne często są transportowane w hermetycznych, nieprzepuszczalnych pojemnikach HDPE noszących oznaczenia opatentowane, a 12-litrowy, twardy zbiornik z wbudowanym uchwytem i usuwalnym opakowaniem jest znacznie łatwiejszy do zamknięcia, oznakowania i śledzenia niż dawcowa torebka. Producent, który standardizuje na 12-litrowy zbiornik, obsługuje kooperatywa, lokalne mieszarki i kontraktowe przeladowacze, dostarczając jedną uniwersalną jednostkę na sprzedaż, która pasuje do typowych pięter ławki i do manipulacji w ciężkich jednostkach.
Potrzeba na ten format jest nie sezonowa, a stabilna na wielu rynkach, ponieważ produkty ochrony roślin stosowane są przez wiele okresów wzrostu i często są już rozstawione przed rozpoczęciem sezonu. Ta stała, roczna poprawka to właśnie to, co uzasadnia zainwestowanie w specjalistyczny linę do formowania materiałami plastycznymi o dużym wydajności, a nie zewnętrzne outsourcingi lub korzystaniu z mało wydajnych maszyn ogólnego przeznaczenia. Gdy na przykład wypełniaczem rocznie potrzebnych jest dwustu tysięcy beczek rozmiar 12 litrów, jednym łukiem mogą zostać obarczone dodatkowym nakładem pracy. Z kolei dwulukowa linia jest w stanie obsłużyć taki objęt w ramach standardowego rozkładu pracy. Problem pojemności więc nie jest abstrakcyjny: wprost kształtuje kwestię, czy operacja pakowania staje się wężem, który zmusza wypełniacza do zakupu zewnętrznych pojemników, czy jest kontrolowanym centrum kosztowym, który chroni marżę. Reszta artykułu pokazuje, jak dopasować taką linię i jaką konfigurację maszyny Apollo oferuje.
Wybór materiału do sztućców na pestycydy
Osada sztućców na pestycydy zawsze podlega materiałowi wysokiej gęstości polietylenu, naziemnie piśmiennie jako HDPE, ponieważ łączy w sobie odporność chemiczną, sztywność, wytrzymałość na uderzenie w niskiej temperaturze oraz łatwość przetwarzania na liniach formowania z podgrzewaniem i odciąganiem materiału po rozmrożeniu, co pozwala osiągnąć atrakcyjne koszty. Receptury pestycydów często opierają się na wodzie, rozpuszczalnikach lub w emulsji zawartych składników czynnych, a HDPE poradzi sobie z szerokim zakresem tych substancji bez dojrzewania, pękania ani rozlewania, które mogłyby zaszkodzić zawartości lub samemu okuciowi. Początkowo średniogęstość i niższy stan odparności i zależnie od warunków produkcji czasami są dobierane, tak aby uzyskać odpowiednią elastyczność, ale górna ściana okucia o pojemności 12 litrów musi posiadać wystarczającą wytrzymałość, aby stawać w pionie w pełni napełnionego, a także skupione na paletach. W związku z tym podstawa to jakość wysokiej gęstości. Polipropylen, nazywany również PP, jest alternatywnym rozwiązaniem, w którym chcemy uzyskać wyższą odporność na wysokie temperatury lub większą sztywność, choć zwykle jest mniej przebaczający przy obniżonej temperaturze i wiąże się z bardziej wymagającym kontrolowaniem procedury. PVC jest unikane w przypadku kontaktu z pestycydami na rynkach, gdzie istotnym problemem jest migracja dodatków.
Poniższy tabel prezentuje różne parametry, które decydują o jakości okucia, tak aby grupa techniczna mogła obrony swojej decyzji na bazie wymiarek. Wszystkie wartości są rozpięte, więc należy je potwierdzić w zeszycie dane z dostawcy resiny dla wybranego stupnia, a także konsultować z aktualnymi zasadami dotyczącymi kontaktu żywnościowego i rolniczego. Kolor podpunkcji, stabilizator UV i zasypka lub antyczka GC normalnie rozlewają się na hoperze, a ponieważ okucie nie jest produktem sprzedawanym w kontaktach z żywnością, listę dodatków można optymalizować dla wytrzymywania w dobrych warunkach atmosferycznych i podczas zakładania, a nie dla neutralnego smaku czy zapachu. Rozbiór grubości ścian, ustalany przez programatora parisonu, następnie dokonuje reszty pracy, konwertując dobre materiały do okuci, które przejdą testy odrzuconych i zawartych.
| Materiał | gęstość g/cm3 | Wpływ at low T | Odporność chemiczna | EBM ease |
|---|---|---|---|---|
| HDPE | 0,94 do 0,97 | Dobry | Wyjątkowo dobra | Wysoki |
| PP | 0,90 do 0,91 | Sprawiedliwy | Bardzo dobra | Prędkość przepływu |
| PVC | 1,35 do 1,45 | Średnia | Dobry | Niski |
Poza polimerem bazowym, wypełniacz musi uwzględniać system pokrywy i zamkniaczów, ponieważ mydelnica pestycydowa jest tak samo bezpieczna, jak jej pęknięcie. Większość mydelnic o objętości 12 l wykorzystuje sznureczki z naciągiem na dokręcania pokrywy, o których może wykryć, gdy naciągnie, a w komorze znajduje się linery indukcyjne lub z waferów, które odporne są na wybrany preparat, a geometria kuli musi być utrzymywana w zakresie minimalnych tolerancji, tak aby zamknięcie bez przypadkowego połknięcia przewodu podczas wkładania. Apollo formuje kuli jako część blachowanej części i może zachować wykończenie do standardu pokrywy klienta, co eliminuje powszechny źródło skarg na pęknięcia. W opakowaniach zawierających dodatki przeznaczonych do przechowywania na zewnątrz, w tym czarnego węgla lub suportora UV, wydłuża się okres użytkowania mydelnicy podczas magazynowania na gniazdach lub na polu, a te są nakładane na załaducza graficzne, a nie mieszane ręcznie, aby zapewnić niski stopień różnicją między zestawami.
Struktura i kierunek przepływu masy maszyny jądrowej
Układ wielodziałkowy, produkujący mydelnice o pojemności 12 l, oparty na kilku subsystemach, które muszą pracować w miarę dokładnego współpracy. Jednostka plastyfikująca otrzymuje regranulat i mieszaninę HDPE od załadownika, spina i homogenizuje ją w komorze za pomocą śruby o wielkości L/D na przedziale odoko szósty do jeden, a następnie przenosi melt do dwóch części ciągowych. Każda część ciągowa formuje į melty w kształtracji płaskiej, której przekrój i rozkład ściany steruje się za pomocą poruszalnego mandrula lub najazdu sterowego. Następnie jednostka zgrzewania zamyka to narząd dwucśrednicowe lub dwuczęściowy wokół paryzą, piny zgrzewcze perforują lub zamykają gardło, a postęp powietrza o niskim ciśnieniu rozciąga paryż do ściany komory. Po krótkim oknie chłodzenia narząd otwiera się, a system odprowadzania przenosi gotowe mydelnice do deflashowania i testowania na pękanie. Przestrzenią tego ciągu sterowanie system uruchamia obroty, ciśnienie głowy, czasowanie paryżu, zamykanie narządu, zgrzewanie i wyrzucanie, aby pomóc w zachowaniu fazy obu główek i stabilności czasu cyklu. Cały cykl powtarza się ciągle, a wyprodukowana ilość to tylko ilość komórek pomnożona przez prędkość cyklu i godziny eksploatacji.
Dwie cy da na mydelnicę odróżnia się od konstrukcji na butelki. Po pierwsze, siła zamykania musi być wystarczająca, aby utrzymać linię rozdzielająca zamkniętą w stosunku do wewnętrznego ciśnienia zgrzewania na dużej powierzchni mydelnicy o objętości 12 l, dlatego klucz jest w zakresie około sto pięćdziesięciu do dwustogodziesięciu kilonewtonów, co jest mniej niż lżejsze klucze, używane do małych butelek. Po drugie, chłodzenie musi usunąć wystarczająco dużo ciepła z grubego ściany mydelnicy, aby element utrzymywał kształt podczas wyrzucania, co zmusza projektanta do rozważenia generowanych serii chłodzących i czasem dedykowanego urządzenia po chłodzeniu do gardła. Apollo rozwiązuje oba problemy za pomocą silnego ucisku stalowej placki oraz równoważonej sterowania wodą, a układ z dwoma głowami oznacza, że ucisk jest de facto dzielony w ramach dwóch strumieni paryżu, co poprawia wykorzystanie tej drogie konstrukcji. W efekcie otrzymujemy maszynę, która wydaje się nadchodzona dla części, co jest dokładnie to, co chroni czas cyklu i życie narzędzi w środowisku pakowania o trzech turnusach.
Przedstawicielskie specyfikacje linii zgrzewania blaszy strumieniowego klasy 12 l
W poniższej tabeli przedstawiono reprezentacyjne specyfikacje linii zgrzewania blaszy strumieniowego klasy 12 l w tradycji serii Apollo ABLB. Te dane opisują typową konfigurację narzędzi z dwoma komorami lub podziałem w gniazdach na mydelnice o pojemności 12 l i powinny być traktowane jako kwalifikacja projektowa do potwierdzenia z dokładnym narzędziem i gumą. Przechylenie śrubiarza, moc napędowa i siła zamykania skalują się z łączną masą zawartą, a ponieważ mydelnica w HDPE o pojemności 12 l waży w granicach od sześciu do dziewięciu set gramów, pojemności plastyfikującej wystarczająco sito dostosowania do średniej śrubiarzy, a nie do jednostki o dużym napędzie. Obecność reprezentuje efektivnie liczbę butelek na godzinę, która może się różnić zależnie od grubości ścianki, temperatury wody chłodzącej i warunków atmosferycznych, ale porównywalny poręcz jest elementem planowania, jakiego potrzebuje kupujący.
| Parametr | Wartość typowa | Unit |
|---|---|---|
| Średnica ślimaka | 80 to 90 | mm |
| Stosunek L/D | 24 | 1 |
| Siła zamykania | 150 to 250 | kN |
| Instalowana moc | 70 to 90 | kW |
| Wyjście | 90 to 140 | BPH |
| Max formy width | 600 do 800 | mm |
Wykorzystanie energii jest ważnym punktem planowania, ponieważ linia zgrzewania strumieniowego pracuje w postaci przystosowanej do eksploatacji, nawet gdy narząd chłodzi, dlatego dominującym obciążeniem jest napęd śrubiarza i podgrzewacze komory, a nie klucz. Maszyna z dwoma głowami rozprasza to stałe obciążenie eksploatacji strumienia na dwukrotnie wyższy poziom wydajności, co jest jednym z powodów, dla których konfiguracja poprawia koszt energii za każda mydelnicę. Reprezentacyjne spożycie ląduje w niskim lub średnim zakresie, jeśli mierzymy w kilocaloriach na stu mydelnic, a wybór przycisku wejściowego z hamulcem hydraulicznym lub w całości elektrycznego może jeszcze zwiększyć dodatkowe obciążenie. Apollo oferuje opcje hamulców hydraulicznych oraz w całości elektronicznych w ramach tej samej rodziny maszyn, a przy chemicznej linii mydlenic, gdzie miejsce pracy może być cieple lub zabrudzone pyłem, wersja hydrauliczna jest często wybierana ze względu na niezawodność, podczas gdy wersja w całości elektryczna wygrywa, kiedy instalacja dąży do jak najniższego poziomu spożycia energii, a także do gryczego bezpyłowego podłoga.
Apollo ABLB Series Double Head Maszyna
Seria Apollo ABLB obejmuje cylindry od 200 ml do 20 l i zawiera koncepcje maszyn z głowami dwiema i wieloma głowami, które są przeznaczone dla średniej klasy produkcji wielkopowierzchniowej i agrochemicznej. W przypadku mydelnicy z pestycydami 12 l odpowiedni członek jest maszyną z głowami dwiema z serii ABLB w klasie od 10 do 20 l, która przyjmuje duży narząd z dwoma komorami potrzebny do tej części i tworzy go z systemem sterowania paryżu, który przechowuje wiele rozkładów ścianek. Mniejszy brat, seria ABLB 55, służy zakresowi od 2 do 3 l i dzieli tą samą filozofię koncepcji, co oznacza, że producent, który obsługuje jak mydelnice małe, tak średnie, może standardizować szkolenie operatorów i części eksploatacyjnych w ramach rodziny. Apollo postrzega linie ABLB jako pracownicy podstawowe w mierze standardowej zgrzewania strumieniowego i wersja z głowami dwiema jest naturalną opcją, kiedy roczny przyrost przekracza punkt, w którym linia z jedną głową potrzebuje drugiego turnusu, aby dostać się naściennie. Poniżej znajduje się tabela przedstawiająca maszyny z głowami dwiema 12 l klasy ABLB razem ze swoim niższym bratem do porównania.
| Model class | Container range | Heads | Wyjście BPH | Siła kW |
|---|---|---|---|---|
| ABLB 55 | 2 do 3 L | jednostek lub wielkich | up to 320 | 40 do 55 |
| ABLB double head 12L class | 10 do 20 L | double | 90 to 140 | 70 to 90 |
| ABLB multi-head | 0.2 to 5 L | multi | do 1200 | 45 to 75 |
Co dostaje kupiec z maszyna z głowami dwiema Apollo ABLB to nie tylko lista komponentów, ale obszernie skonstruowany proces, w którym głowice geometricznie dopasowują się do szybkości prędkości masy, tak aby paryż wychodził gładko, nie odchylając się od środka ani puszczając. Klucz jest dopasowany do potrzeb fazy rozdzielającej, a system sterowania przechowuje receptury, tak aby przenieść komponenty z jednego profilu specyfikacji na drugą, oznacza to zapis na recepturę, a nie rekomendację projektową. Apollo testuje każdy wynik z klientem, używając dokładnie jego narzędzia i materiału przed wysyłką, przeprowadzając test akceptacji fabrycznej, który potwierdza czas cyklu, masę partii i wydajność pękania w porównaniu do słusznego celu. To ograniczanie ryzyka w inwestycji, ponieważ liczba wskazana w ofercie to liczba, jaką linia daje w grupie, a nie najwyższa laboratoryjna wartość. Przy tamten produkcyjnego lekarza, którego reputacja zależy od niepowtarzalnej możliwości wysyłania martwych opakowań, ten warunkowany krok ma nie mniejszą wartość niż sama maszyna.
Wybór odpowiedniej konfiguracji dla Twojego wałka
Wybór między pojedynczym, dwoma lub kilkoma głowicami jest fundamentalnym decyzją o pojemności i rozmiarze części. W przypadku 12-litrowego wałka część jest zbyt duża dla sprzętu z wieloma głowicami i obracającymi się pojemnikami, dlatego bardziej realnym rywalem jest pojedyńczym pięcioma lub dwoma głowicami, a model dwójny zwycięży zdecydowanie ponad sto tysięcy sztuk rocznie. Niżej tego limitu, urządzenie z pojedynczą głowicą typu ABLB może być bardziej opłacalne, ponieważ forma jest tańsza, a zakres podłogi mniejszy, także jeśli pracuje dłużej. Wyżej tego limitu, model z dwoma głowicami zwraca swoje wyższe koszty początkowego inwestowania na uzyskanie oszczędności w postępowaniu i zużyciu energii w pierwszych latach eksploatacji. W tabeli poniżej znajdują się możliwe cele produkcyjne w odniesieniu do zalecanej konfiguracji Apollo, na podstawie modelowych założenio o pracy w jeden lub dwa zmiany, aby czytelnik mógł porównać swoje przypadki. Są to planowe oceny; formalna oferta powinna być przygotowana na podstawie dokładnego wagi wałka i rozkładu czasu pracy.
| Co roku volume | Zalecane machine | Shift plan | Poziom kosztów |
|---|---|---|---|
| under 80k | ABLB single head | 1 shift | Prędkość przepływu |
| 80k to 200k | ABLB double head | 1-2 zmiany | Prędkość przepływu |
| 200 000-400 000 sztuk | ABLB double head plus | 2 shifts | Wysoki |
| over 400k | two double head lines | 2-3 zmiany | Premium.. |
Wybór powinien także uwzględniać nowe SKU. Obszar, który dzisiaj obsługuje tylko butelki o pojemności 12 l, może w przyszłości zyskać opakowania o pojemności 5 l lub 10 l, a ponieważ linia ważyarska rodziny ABLB wykorzystuje tę samą geometrię uchwytów i oprogramowanie sterujące, drugi formierzyk może często pracować na tej samej podkręgle dwustronnej z tylko zmianą receptury parisonu. Taka modularność zabezpiecza inwestycję, ponieważ urządzenie nie zostaje odstąpione, jeśli zmienia się mieszanka produktów. Apollo regularnie dostarcza dodatkowe zestawy formierzyków i uczy klienta na nich zmian, a Wanplas jako marka matka zapewnia linie części zamiennych, tak aby można było zamówić formierzyk lub komponent głowicy bez poszukiwania w niezależnych dostawcach. Dla producenta opakowań z produktami agrochemicznymi, w których sezon nie ma łaski, to gwarancja dostępu jest częścią rzeczywistych kosztów całkowitych, a nie dodatek.
Swoim dalszym działaniem urządzenie jest jedynie jedną stacją w linii butelki, a otaczające urządzenia określają, czy teoretyczne wydajność sięgnie norm. Po wyrzuceniu butelki z 12 l należą się odbruselki na linii sejwowej i odtrony, które są usuwane przez automatyczny przeciecznik. Butelki są przesuwane na stację kodurowania lub drukowania a następnie na paletyzator, a ponieważ butelki są duże, układ transporterów ma znaczenie dla ergonomii operatora i dla równowagi linii. Odstraszany materiał, w tym odtrony parisonu i odbruselki od odtrony, jest zbierany, granulowany i wprowadzany ponownie do konwertera w formie kontrolowanego ponownie nawilżonego masy dodatkowej, co jest standardową i ekonomiczną praktyką w przypadku niepotrzebnych pojemników, pod warunkiem że reszta uzyskała prawidłowe stężenie i jest stabilna. W tabeli poniżej podane są typowe stacje w dalszej części linii butelki o pojemności 12 l i rolę, jaką pełnią w ochronie wydajności.
Integracja to miejsce, gdzie Wanplas dodaje wartość poza pojedynczym urządzeniem. Ponieważ Wanplas gromadzi kilka specjalizacji maszyn pod jedną nazwą marki, producent opakowań z produktami agrochemicznymi może zamówić formierzyk od Apollo i polegać na grze na to, aby zespół dostarczył dopasowane dodatkowe systemy, takie jak granulatory, przewozy i obróbka materiałów, bez łączania niezgodnych ze sobą dostawców. Architektura sterowania może być zharmonizowana, tak aby linia podawać jedną całkowitą wartość efektywności sprzętu, a nie szereg niezależnych stanów urządzeń, a zdalne monitorowanie umożliwia centralnemu inżynierowi analizę danych cyklu. Dla menedżera zakładu to oznacza jednego odpowiedzialnego partnera w całej części, co ułatwia zakupy, uruchamianie i późniejszą ekspansję. Inżynierowie Apollo zajmują się instalacją i balansowaniem linii, tak aby formierzyk, a nie przeciecznik ani tester nieruchomości, ustalał rzeczywisty rytm.
| Stacja | Funkcja | Wpływ |
|---|---|---|
| Deflasher | trims flash | finish quality |
| Leak tester | pressure check | safety |
| Granulator | recycles scrap | cost |
| Conveyor | transports drums | balance |
| Palletizer | stacks output | labor |
Jakość, zgodność i testowanie butelek z produktami agrochemicznymi
Produkty agrochemiczne są regulowane jako opakowania zagrożeń w wielu rynkach, a butelka o pojemności 12 l musi zazwyczaj spełniać standardy opakowania orientowane na wydajność, które obejmują test upadku, test stosowania i test, który sprawdza, czy opakowanie jest szczelne, często wyrażany w wymaganiach oznaczeń UN dla obszernego i zamkniętego pojemnika. Formierzyk przyczynia się do tych wyników głównie za sprawą konsekwentnej grubości ścian i czystej, dobrze zlepiowanej linii sejwowej, ponieważ cienka plama czy słaby sejm jest właśnie tam, gdzie zaczyna się brak wystarczającej przydatności do ułatwienia transportera. Apollo, dzięki sterowaniu parisonem i stabilnemu napięciu klucza, produkuje butelki, które jak wobrażone na szacie, powtarzają obraz na kolejnych trybach, co pozwala operatorowi na przechowywanie dzików bez selekcji znacznej części produkcji. Dodatkowo, żywność i wszelkie dodatki powinny być dokumentowane, jeśli chodzi o kompatybilność chemiczną z określonym formułowaniem, a producent powinien przechowywać archiwa dzików, aby w przypadku skargi na terycie można było śledzić datę i recepturę maszyny.
Testowaniey nieruchomości na linii to ostatnie słowo. Typowy tester nieruchomości zatyka krawędź butelki, stosuje małe nadciśnienie powietrza i sprawdza, czy występuje zdekapitarka przez kilka sekund; każda butelka, która się wydrą jest odrzucona przed jej dotarcie do faworysu. To zatrzymuje zarówno duże wady, jak na przykład pominięty sejm, jak i subtelne problemy, takie jak zanieczyszczony finisz krawędzi, które mogłyby wychodzić. Do zadań chemicznych, koszt jednej wychodzącej butelki w polu, z kaloryfikacją, raportowaniem regulacyjnym i zaufaniem do marki, jest większy niż koszt stacji testowej, dlatego zaleca się traktowanie testów nieruchomości jako koniecznej, a nie opcjonalnej. Apollo skonfigurowa podwodną linię, tak by produkcja każdej komory mogła być niezależnie sprawdzona, a w razie potrzeby niezależnie odrzucana, co zachowuje możliwości śledzenia, gdy podwodna linia obsługuje dwa niszty jednocześnie. Tabela poniżej wydrukuje podstawowe zestaw testów, który powinien obejmować program butelek z produktami agrochemicznymi o pojemności 12 l.
Gospodarka żywnością i rola regrind
| Testowanieowanie | Cecha | Częstotliwość |
|---|---|---|
| Drop test | impact survival | per batch |
| Stack test | load creep | per batch |
| Leak test | seal integrity | every drum |
| Ściana map | thickness check | per recipe |
Ponieważ butelka o pojemności 12 l korzysta z kilkuset gramów HDPE, małe poprawki w zakresie jednolitej grubości ścianamy przekładają się bezpośrednio na znaczne oszczędności żywności przez cały rok. Samodzielne programowanie parisonu urządzenia o dwóch głowiach pozwala operatorowi umieszczać materiał tylko tam, gdzie butelka tego potrzebuje, obcinając ogólną wagę części, nie gubiając przy tym wyników regulacji i transportu, jakie oczekują od sprzętu. Redukcja nawet kilku procent w wadze partii, utrzymana stabilnie przez miliony butelek, obniża zarówno koszt materiałów jak i obciążenie chłodzenia, a ponieważ obciążenie chłodzenia spada wraz z wagą części, cyklek może czasami skrócić się, co jest przygodnym przypadkiem, w którym oszczędność żywności zwiększa również wydajność. Zebrana z odstraszania materiały, w tym odtrony parisonu i odbruselki od odciekow, mieszają się ponownie w kontrolowanym stosunku, zazwyczaj niewielki odsetek w stosunku do całkowitego masy sztuki. Kluczowa zasada jest trwale, materiał odstraszony musi być czysty, suplementowy i dozowany, ponieważ zanieczyszczenie lub wilgoć jest to, co przekształca dobry ruch w równowartość układu jakości.
Ponieważ drums o pojemności 12 litrów używają kilku setek gramów HDPE, małe poprawy homogeniczności grubości ścian przekładają się bezpośrednio na znaczące oszczędności w produkcji żywicy na poziomie całorocznego obrotu. Samodzielna programacja szeregów na maszynie z oboma głowicami pozwala operatorowi umieszczać materiał tylko tam, gdzie na to potrzebuje barwica, skracając średnią masę części bez obniżania wydajności odbicia i wysypu, jakie wymaga regulacja i obsługa. Zmniejszenie nawet kilku procent masy rozprysku, utrzymána na stałym poziomie przez miliony barwic, obniża zarówno koszt materiałów, jak i obciążenie chłodzenia, a ponieważ obciążenie chłodzenia spada wraz ze spadkiem masy części, czas cyklu czasami może skrócić się również, co w rzadkim przypadku powoduje, że gospodarka oparto na żywicy nie tylko ogranicza koszty, ale także zwiększa wydajność. Odstręczenie z deflashingu jest następnie mieszane ponownie w kontrolowanym stosunku, zwykle mniejszej ilości w porównaniu do całkowitej ilości, tak że ktolek zamyka się, a odpad staje się surowcem zamiast odpadami. Kluczowa zasada to regularność: odstręcanie musi być czyste, suche i kontrolowane, ponieważ zanieczyszczenia lub wilgoć to czasem sprawia, że dobrze planowany ruch gospodarczy staje się problemem jakości.
Apollo supports this discipline with gravimetric blending and a granulator sized to the line’s trim volume, so the regrind re-enters the hopper at a steady rate rather than in lumps that disturb the melt. The control system can log the virgin-to-regrind ratio per shift, giving the quality team a record that supports both cost reporting and any customer audit that asks how much recycled content the drum contains. For an agrochemical brand that wants to advertise a reduced-plastic or circular-economy stance, this documented regrind loop is a defensible story, provided the ratios stay within the limits the resin supplier approves for the application. Wanplas, as the parent, can extend the same thinking to other parts of the plant, but on the apollo site the conversation stays with the blow formying cell and its immediate auxiliaries.
Energia, pracownicy i całkowity koszt posiadania
Decyzja o zakupie maszyny dwusuwobajowej ostatecznie opiera się na obliczeniach całkowitego kosztu posiadania, a nie na porównaniu cen. Maszyna dwusuwobajowa jest droższa od maszyny jednusuwobajowej z tej samej rodziny, ale koszt ten rozkłada się na około dwa razy większe wydajności, co obniża cenę per butelkę. Wychodzi na to drugi czynnik – jeden operator może służyć maszynie dwusuwobajowej przy tej samej liczbie pracowników co maszynie jednusuwobajowej, co obniża koszty rąbach pracowników proporcjonalnie do wzrostu produkcji. Energia jako trzeci czynnik powoduje, że obciążenie ekstrudera jest rozdzielone między więcej elementów, co obniża kilowatogodziny per butelkę. Poniższy tabela klasyfikuje te trzy komponenty kosztów według skali względnej w ramach programu 12L, przyjmując do tego maszynę jednusuwobajową jako standard, z rozmiaru średniego; maszyna dwusuwobajowa pokazuje, gdzie ktoś z tych elementów się przesuwa. Te są oznakami w kierunku, a nie cennikami, i rzeczywiste liczby zależą od lokalnych cen energii i poziomów wynagrodzeń.
| Koszta component | Jedna głowica | Double head |
|---|---|---|
| Capital per drum | Prędkość przepływu | Niski |
| Praca per drum | Prędkość przepływu | Niski |
| Energy per drum | Prędkość przepływu | Niski |
| Pojemność powierzchni per drum | Prędkość przepływu | Niski |
Poniżej przedstawiany jest obraz, jak w takim przypadku maszyna dwusuwobajowa nie jest luksusem, ale standardowym rozwiązaniem, jak momentem osiągnięcia produkcji na poziom, który pokrywa koszty, a jedynym dostatecznym powodem do nieprzejścia z maszyny jednusuwobajowej na dwusuwobajową jest niższy koszt narzędzi i powierzchni w czasie wprowadzania maszyny do eksploatacji. Apollo pomaga kupującemu znaleźć ten punkt wypłacalności, modelując przewidywaną roczną ilość, porządek zmian i wagę butelki, a następnie citując konfigurację, która spełnia cel z najmniejszym nadmiarze kosztów. Grupa Wanplas podkreśla zaangażowanie w sferze produkcji, standardów jakości i transportu, więc kupujący nie jest skazany na katastrofę w przypadku nieuczciwej produkcji. W branży pakowania środb zmiany skalą i zaufaniem zależą od marży, więc ta kombinacja inżynierska i komercyjna zabezpieczenie przekształca zakup maszyna w środowiskowy atut.
Usługi, Wsparcie, and the Wanplas Backbone
Zakup masyny to początek trwającej wiele lat relacji, a Apollo koordynuje swoją pomoc na stabilnym funkcjonowaniu linii, a nie na dostarczaniu stali. Przed dostawą każda maszyna jest przetestowana za pomocą formy i materiału klienta w Zhangjiagang, a raport akceptacji fabrycznej staje się referencją dla działania w terenie. Po przybyciu, inżynierowie Apollo podejmują się instalacji i uruchomienia, uczą lokalnego zespołu pracy i rutynowej konserwacji, a także pozostają po stronie przez pierwsze tygodnie produkcji, aby dostosować proces. Grupa Wanplas zapewnia $ 500 bezpłatnych części każdego roku, co obejmuje szczegółowo określony zestaw elementów, które zużywają, a uszkodzone części należące do gwarancji są wymieniane bezpłatnie, co eliminuje znane obawy związane z ceną części zamiennych w pierwszych latach posiadania. Monitoring na odległość pozwala inżynierowi Apollo lub Wanplas na odczyt danych z PLC i udzielenie rady co do korekt, bez oczekiwania na fizyczne wizytę, co skraca czas przestoju, gdy dany parametr będzie się różnił.5. Po stronie korygującej, model wsparcia jest prewencyjny. Apollo zaleca kalendarz konserwacji obejmujący kontrolę żywkości wałów i komory, inspekcję mandreli główki silnika, smarowanie linii zamocowania i czyszczenie obwodów chłodzenia, ponieważ w ekstrudowaniu wytrzepowym większość awarii ogłasza się powoli za sprawą wzrostu ciśnienia lub spadku wydajności, zanim stracą się zakład. Łatwy dostęp do fabryki oznacza, że kupujący jest mile widziany do wizyty w Zhangjiagang, kontroli jakości procesu budowy i spotkania z zespołem przed złożeniem zamówienia, co jest bezpiecznym sposobem na weryfikację dostawcy, którego masyny będą działać codziennie na produktach niebezpiecznych. W przypadku naprawiać pestycydów, przejrzystość dostawcy nie jest luksusem; stanowi ona ważący się czynnik w procesie due diligence, jakiego oczekują dostawcy zorientowani na poziomie poniżej, a Apollo traktuje wizytę w fabryce jako standardową czynność, a nie szczególnie ucieszyćcego go wyjątku.
Butelka farmaceutyczna 12L znajduje się w punktu styku trzech wymagań: bezpieczeństwo chemiczne, wydajność produkcji oraz kontrola kosztów, a ten punkt styku jest to właśnie obszar, w którym maszyna do narzucania plasztyobloskiej przeznaczona jest do specjalnej produkcji zamiast adaptowana z innego procesu kluczowego. To maszyna ABLB dwusuwobajowa jest stały odpowiedzią na problem produkcyjnym w sektorze butelek o średnicy 12L. Grupa Wanplas działa jako marka matka, zapewniając budżetową gwarancję, wspólny kanał części wzbogacających i szerokie możliwości specjalistyczne, których potrzebuje w przyszłości rosnąca działalność oprzyrządowania. Kombinacja ta umożliwia producentowi pestycydów specyfikację masyny ABLB dwusuwobajowej z pewnością, że technologie, weryfikacja i wspieranie są na tej samej estetyce – butelki, które nie mają szczelności, przy zachowaniu rentowności w wynikach, produkowane na linii, która się prowadzi codziennie.
Why Apollo and Wanplas for This Właściwości aplikacyjne
Na koniec przedstawiamy praktyczną rekomendację. Jeżeli roczna produkcja z butelek 12L przekracza około stu tysięcy sztuk, czy idzie w kierunku tej liczby, maszyna ABLB dwusuwobajowa jest konfiguracją, którą należy zgłosić i przetestować jako pierwszą, ponieważ jest to punkt, w którym wydajność, pracownicy i energia jednocześnie przekraczają rozpór. Jeżeli nie przekraczasz tej linii, ale przewidujesz, że wzrośnie, zacznij relację z masyny ABLB jedniuswobajowego i wytyczonej drogi do aktualizacji, tak aby umiejętności konstrukcyjne i sterownicze, które zdobywasz teraz, się przewijały. W obu przypadkach, następnym krokiem jest fakt, a nie przemyślenie: podaj zespół Apollo informacje o planowanej rocznej produkcji, wadze butelki i porządku zmian, oraz prośbę o test fabryczny na własnej formie, tak aby wartość z najwiekszych szacunków przekształciła się w liczone, zanim zdecydujesz się na wydanie pieniędzy.
Co to jest maszyna do narzucania dwusuwobajowa?
Najczęściej zadawane pytania
Maszyna do narzucania dwusuwobajowa posiada dwie niezależne główki zbrojeniowe, które każda narzucają parazy, tak aby maszyna mogła wyprodukować dwa elementy bądź dwie niepospolite w jednej cyklicy zamiast jednego. W przypadku butelki farmaceutycznej 12L to ustanawia około dwukrotną wydajność w porównaniu z masyną jednususobową z tej samej klasy, a jednocześnie połączone wytwórczość zamocowania i konstrukcję sterowniczą. Każda głowica posiada swój programowną profil grubości, tak aby operator mógł umieścić materiał tam, gdzie nieszczelność butelki jest potrzebna, a tam, gdzie nie jest, co zwiększa efektywność materiału i jakość spuszczania.
Dlaczego 12L butelki są odpowiednie do farmaceutyków?
Format 12L balansuje obsługę i logistykę: jest lekki, by że jeden pracownik mógł go wlewać i przechowywać, ale wystarczająco duży, by obsłużyć kilka hektarów po jednym napełnieniu, co oznacza niższe koszty pro jednostkę w porównaniu z dziesiątkami drobnych butelek. Jest odpowiedni do standardowych kontenerów paletowych i uszczelek nieprzemakających z HDPE, które spełniają wymogi oznakowania produktów zagrożających, co czyni je odpowiednim SKU do kooperatyw, regionalnych blenderów i operatorów, obsługujących rozległe rynki gospodarstwa.
Jaki materiał odpowiedni jest do butelek z pestycydami?
Jaki materiał najlepiej pasuje do małych butelek z pestycydami?
HDPE jest preferowanym materiałem dla ogrodniczych dzbank z pestycydami, ponieważ oferuje doskonałą odporność chemiczną, dobrą wytrzymałość na ścieranie przy niskich temperaturach oraz łatwą obróbkę na liniach eksploatacyjnych z oparciem wyłupowym przy korzystnej cenie. PP jest dostępnym materiałem sekundarnym, gdy wymagane jest wyższa odporność na temperaturę, ale jest mniej tolerancyjny w stosunku do niskich temperatur. PVC w ogóle powinno być unikanie dla kontaktu z pestycydami z powodu migracji dodatków i obaw związanym z recyklingiem.
Jak podwójna głowa wzmocnia produkcję?
Wykonując dwa parisony w ciągu cyklu, układ z podwójną głową produkuje około dwukrotnie więcej dzbank niż maszyny o jedną głowę bez podwojenia powierzchni podłogi lub liczby operatorów. Obciążenie ekspresora jest rozdzielone na większą liczbę części, co obniża także zużycie energii na dzbankę, a struktura klipsa jest wykorzystywana pełniej. Wynik to wyższa liczba butelków na godzinę, niższe koszty pracy na jednostkę oraz lepsze łączone koszty własności przed przekroczeniem objętości zwrotnej.
Jaka grubość ścian jest potrzebna do 12-litrowych dzbank?
Nie istnieje jednolitego numeru; dzbanka musi przejść bezpieczne testy spadania, stania i wycieku dla konkretnej formuły i masy wypełniania, a grubość jest rozdzielana przez programatora parizona, a nie jest jednolitą. Materiał jest uleczony w stronę podstawy i skrajnych elementów, gdzie kumuluje się obciążenie, a jest redukowany na prostych ścianach. Apollo weryfikuje mapę twardości powierzchni na formie klienta podczas procedury technicznej, aby ustalić uzgodnioną masę części i osiągnąć wymaganą skuteczność.
Apollo zapewnia instalację i szkolenie?
Tak. Inżynierowie Apollo przekażą maszynę na miejscu, nauczą lokalny zespół obsługi i konserwacji, a także zapewnią obsługę pierwszego druku produkcji. Grupy Wanplas dodają 500 USD darmowych części rocznie, bezpłatną wymianę uszkodzonej części w ramach gwarancji, monitoring zdalny danych PLC oraz politykę otwartej fabryki, w której kupujący mogą zbadać konstrukcję przed zakupem. Dzięki temu linia działa i chroni kupującego w pierwszych latach posiadania.
Jak trzeba postępować ze szlamem i regranulatem?
Deflash trim i szlam wykiełkowy są grynane i mieszane w powrotną granulację, co jest standardem dla niepożywczych pojemników i pozwala obniżyć koszty materiału. Regranulacja musi być czysta, sucha i kontrolowana w ustalonej proporcji zatwierdzonej przez dostawcę tworzyw. Apollo wspiera to grywarkiem o odpowiednim rozmiarze i mieszającym dozownicą z dozowanym pomiarem masy, który loguje proporcję materiału oryginalnego i regranulowanego na zmianę w celu obliczeń kosztowych i potrzeb do kontroli.
Jakie testy jakościowe stosuje się do dzbank z pestycydami?
Program 12-litrowej dzbanki z pestycydami najczęściej obejmuje test spadania i test montowania ogniwa na każdą partię, oraz test wycieku na linii na każdej dzbance oraz mapę grubości ścian dla każdego przepisu. Testowanieujący wycieku podnosi ciśnienie w każdej zapełnionej dzbance i odrzuca te, które pokażą spadek ciśnienia, odkrywając zarówno niedobrane spojniki, jak i zabrudzone zakończenia przesłonek, zanim dzbanka trafi do zawiesza, co jest niezbędne dla zapewnienia integralności produktów zagrożających dla zdrowia.
Uzyskaj projekt według własnego pomysłu dla swojej linii dzbank o pojemności 12 litrów
Jeśli planujesz lub rozbudowujesz działalność na roztopiacz farmaceutycznych preparatów do butelek, najbardziej przydatnym krokiem będzie przygotowanie konkretnej specyfikacji, a nie szerszego zaproponowania. Podaj nam liczbę butelek, jaką oczekujesz pozyskać w ciągu roku, preferowaną wagę i sposób wykończenia dna, harmonogram zmiany guzków, jak również wszelkie wymagania dotyczące oznakowania regionalnego oraz kompatybilności, a zespół Apollo zaprojektuje odpowiednią konfigurację z dwoma główkami lub jedną głowicą ABLB, a następnie sprawdzi to na Twoim modelu w Zhangjiagangu przed wysyłką. Z przyjemnością zapraszamy Cię do odwiedzenia fabryki, aby obejrzeć dokładność wykonania, a także wziąć udział osobiście w testach przyjęcia. Wanplas i Apollo zapewniają wsparcie w zakresie części zamiennych, uruchomienia i szkolenia, dzięki czemu maszyna, którą otrzymujesz, jest to, na której może polegać Twój plan produkcji.