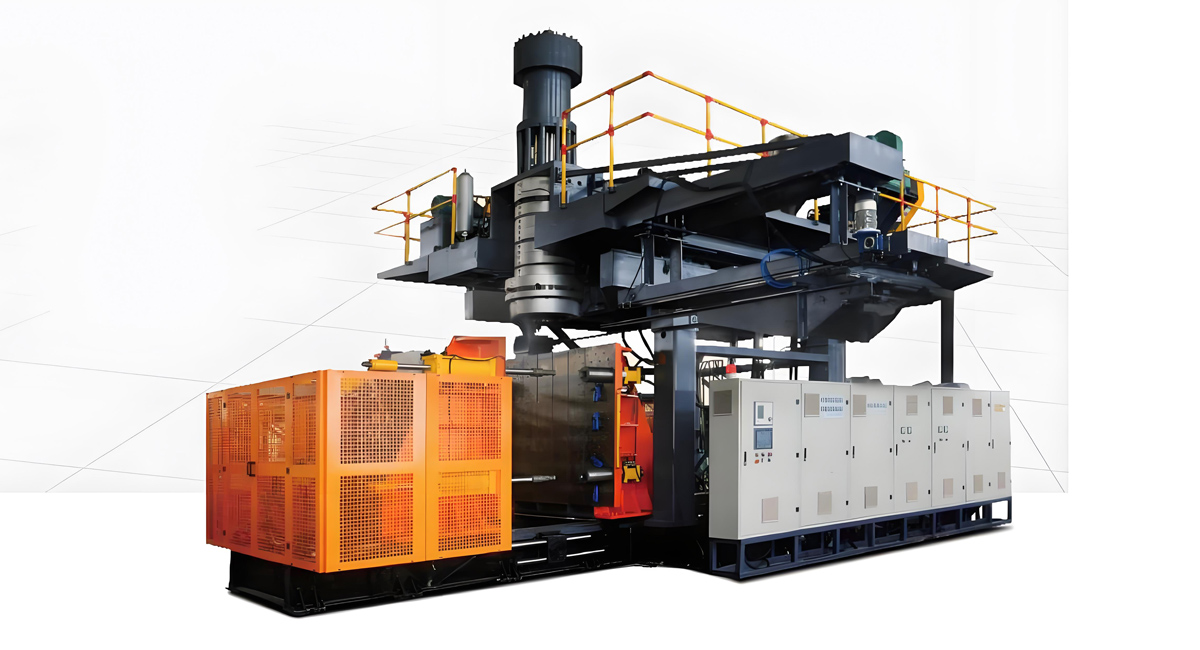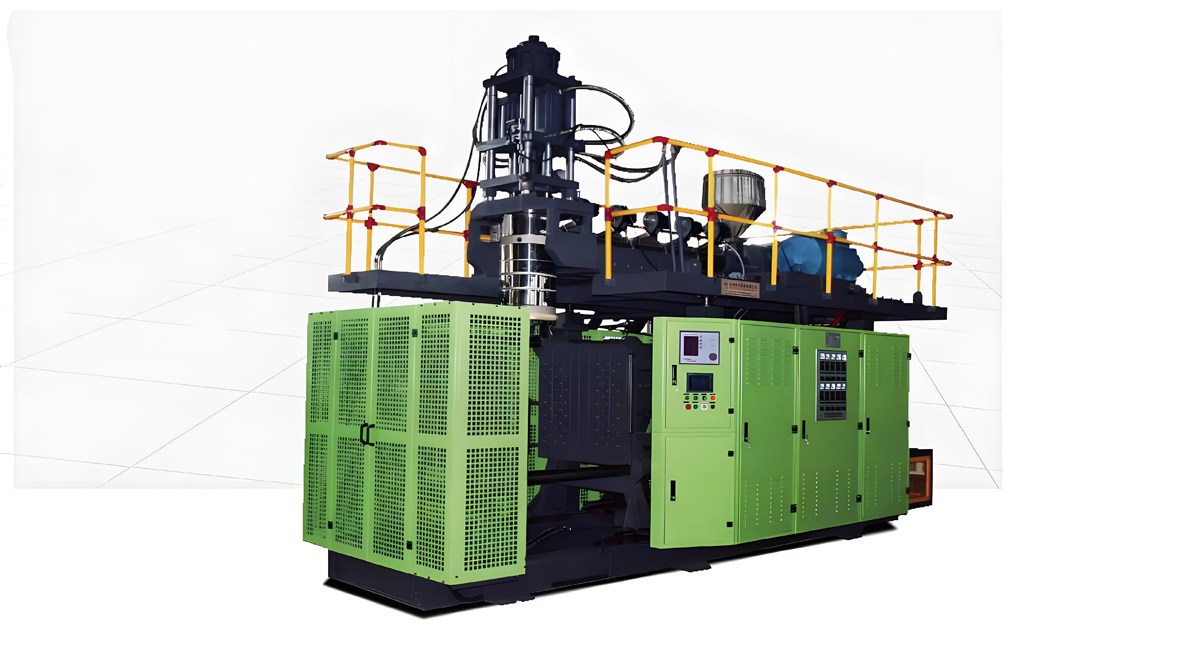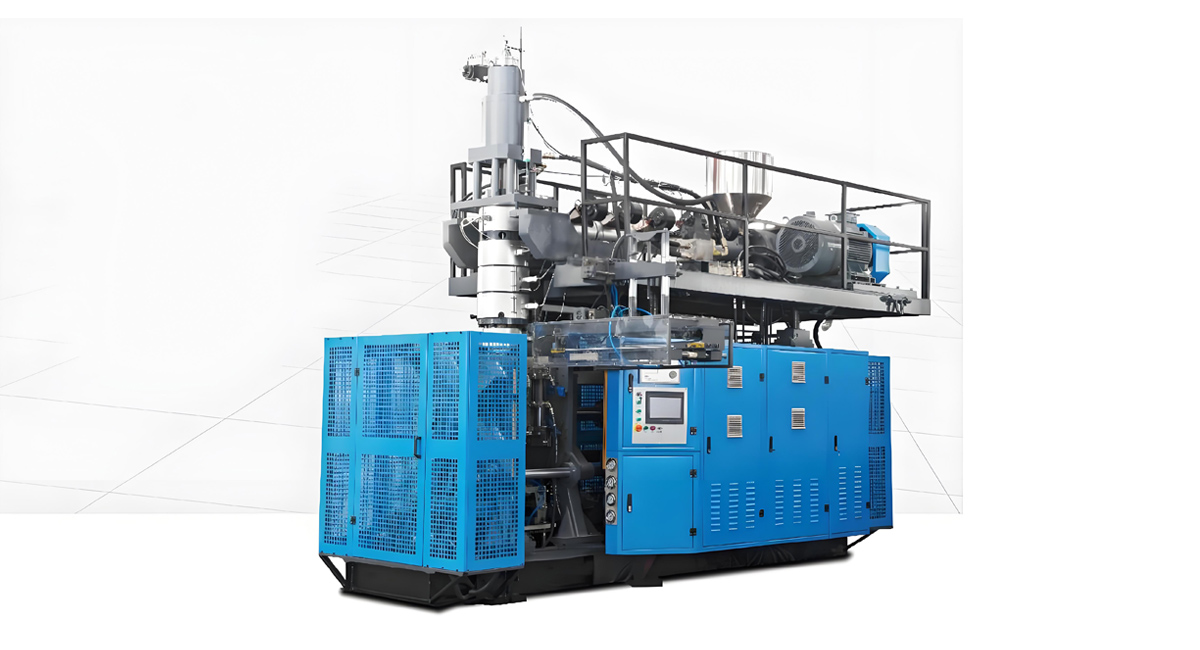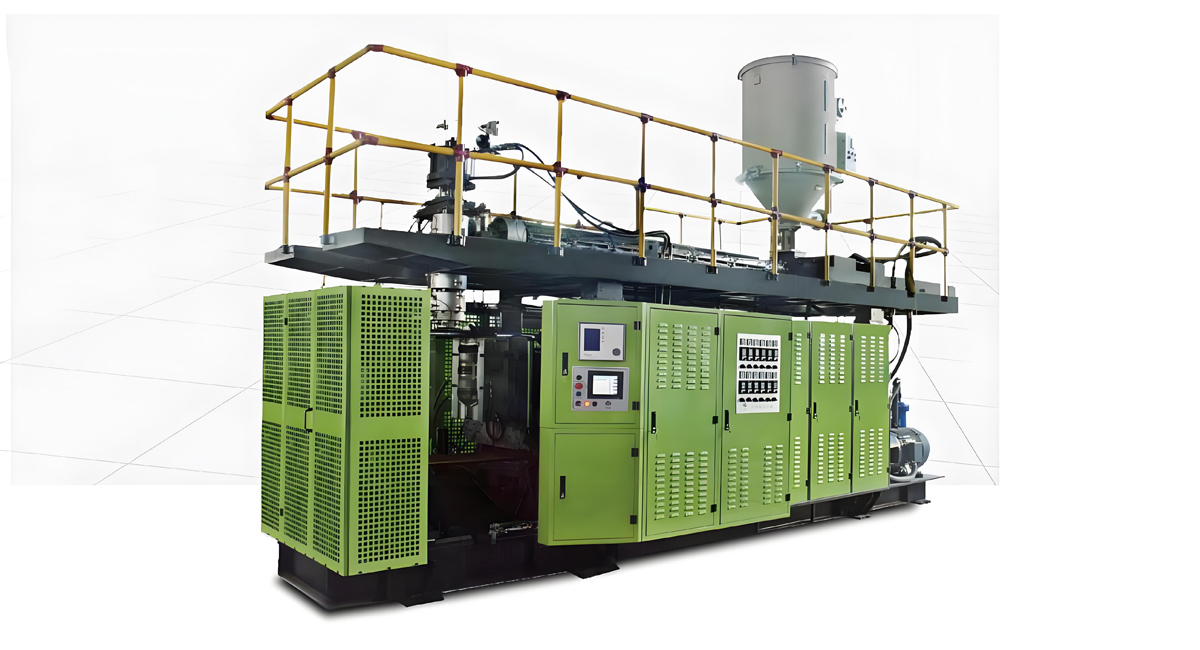
Extrudeuse à double tête de 12 L : augmentation de la production pour les barils de pesticides agricoles
Apollo is a Wanplas factory Based in Zhangjiagang near Shanghai Cadre de Shanghai, and for more than twenty years it has specialized in automatic machine d'extrusion en soufflages built for hollow plastic produits ranging from a few hundred milliliters up to large industrial containers. With an 8,000 square meter production Base, an annual manufacturing capacity of around one hundred machine sets, and over four thousand machines running across more than ninety countries, Apollo has become a reference point for producers who need reliable, high-output blow Extrudeur de tuyaux PVC-U transparents pour l'eau potable : qu'est-ce que cela signifie ?ing lines. This article focuses on a specific and increasingly demanded configuration: the 12L double head extrusion blow Extrudeur de tuyaux PVC-U transparents pour l'eau potable : qu'est-ce que cela signifie ?er, and explains why it is an excellent match for farm pesticide small drums. We look at the technology, the material science, the productivity math, the selection logic, and the service backbone that Wanplas and Apollo provide together, so that a buyer can move from a vague capacity goal to a concrete, defensible machine specification.
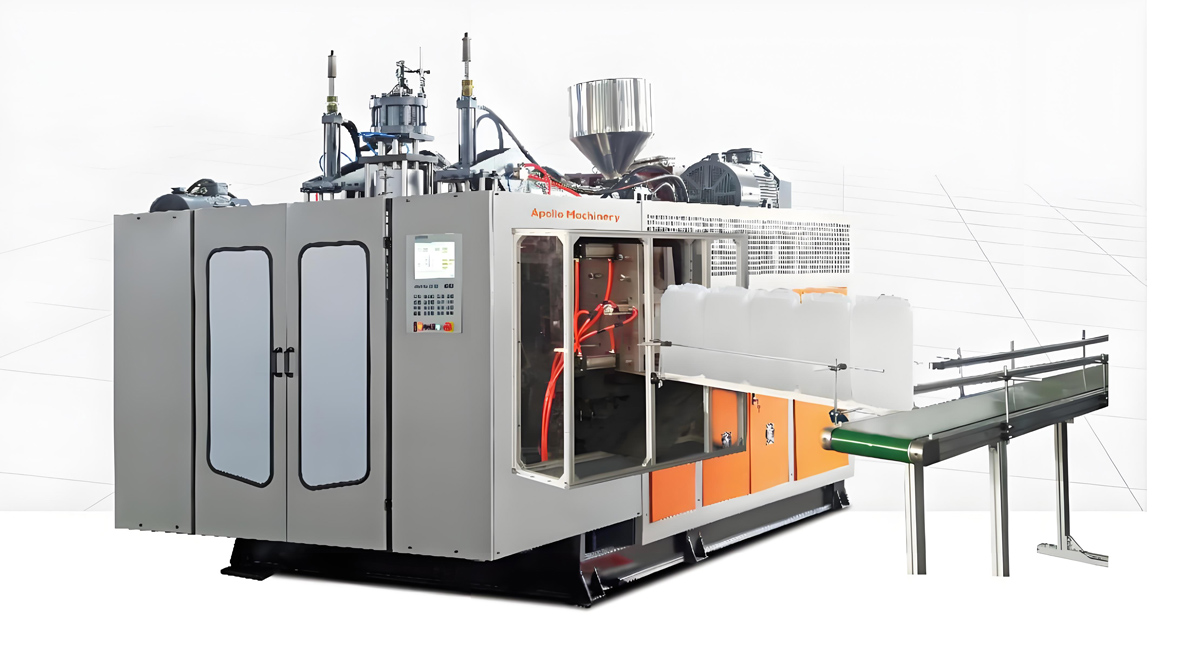
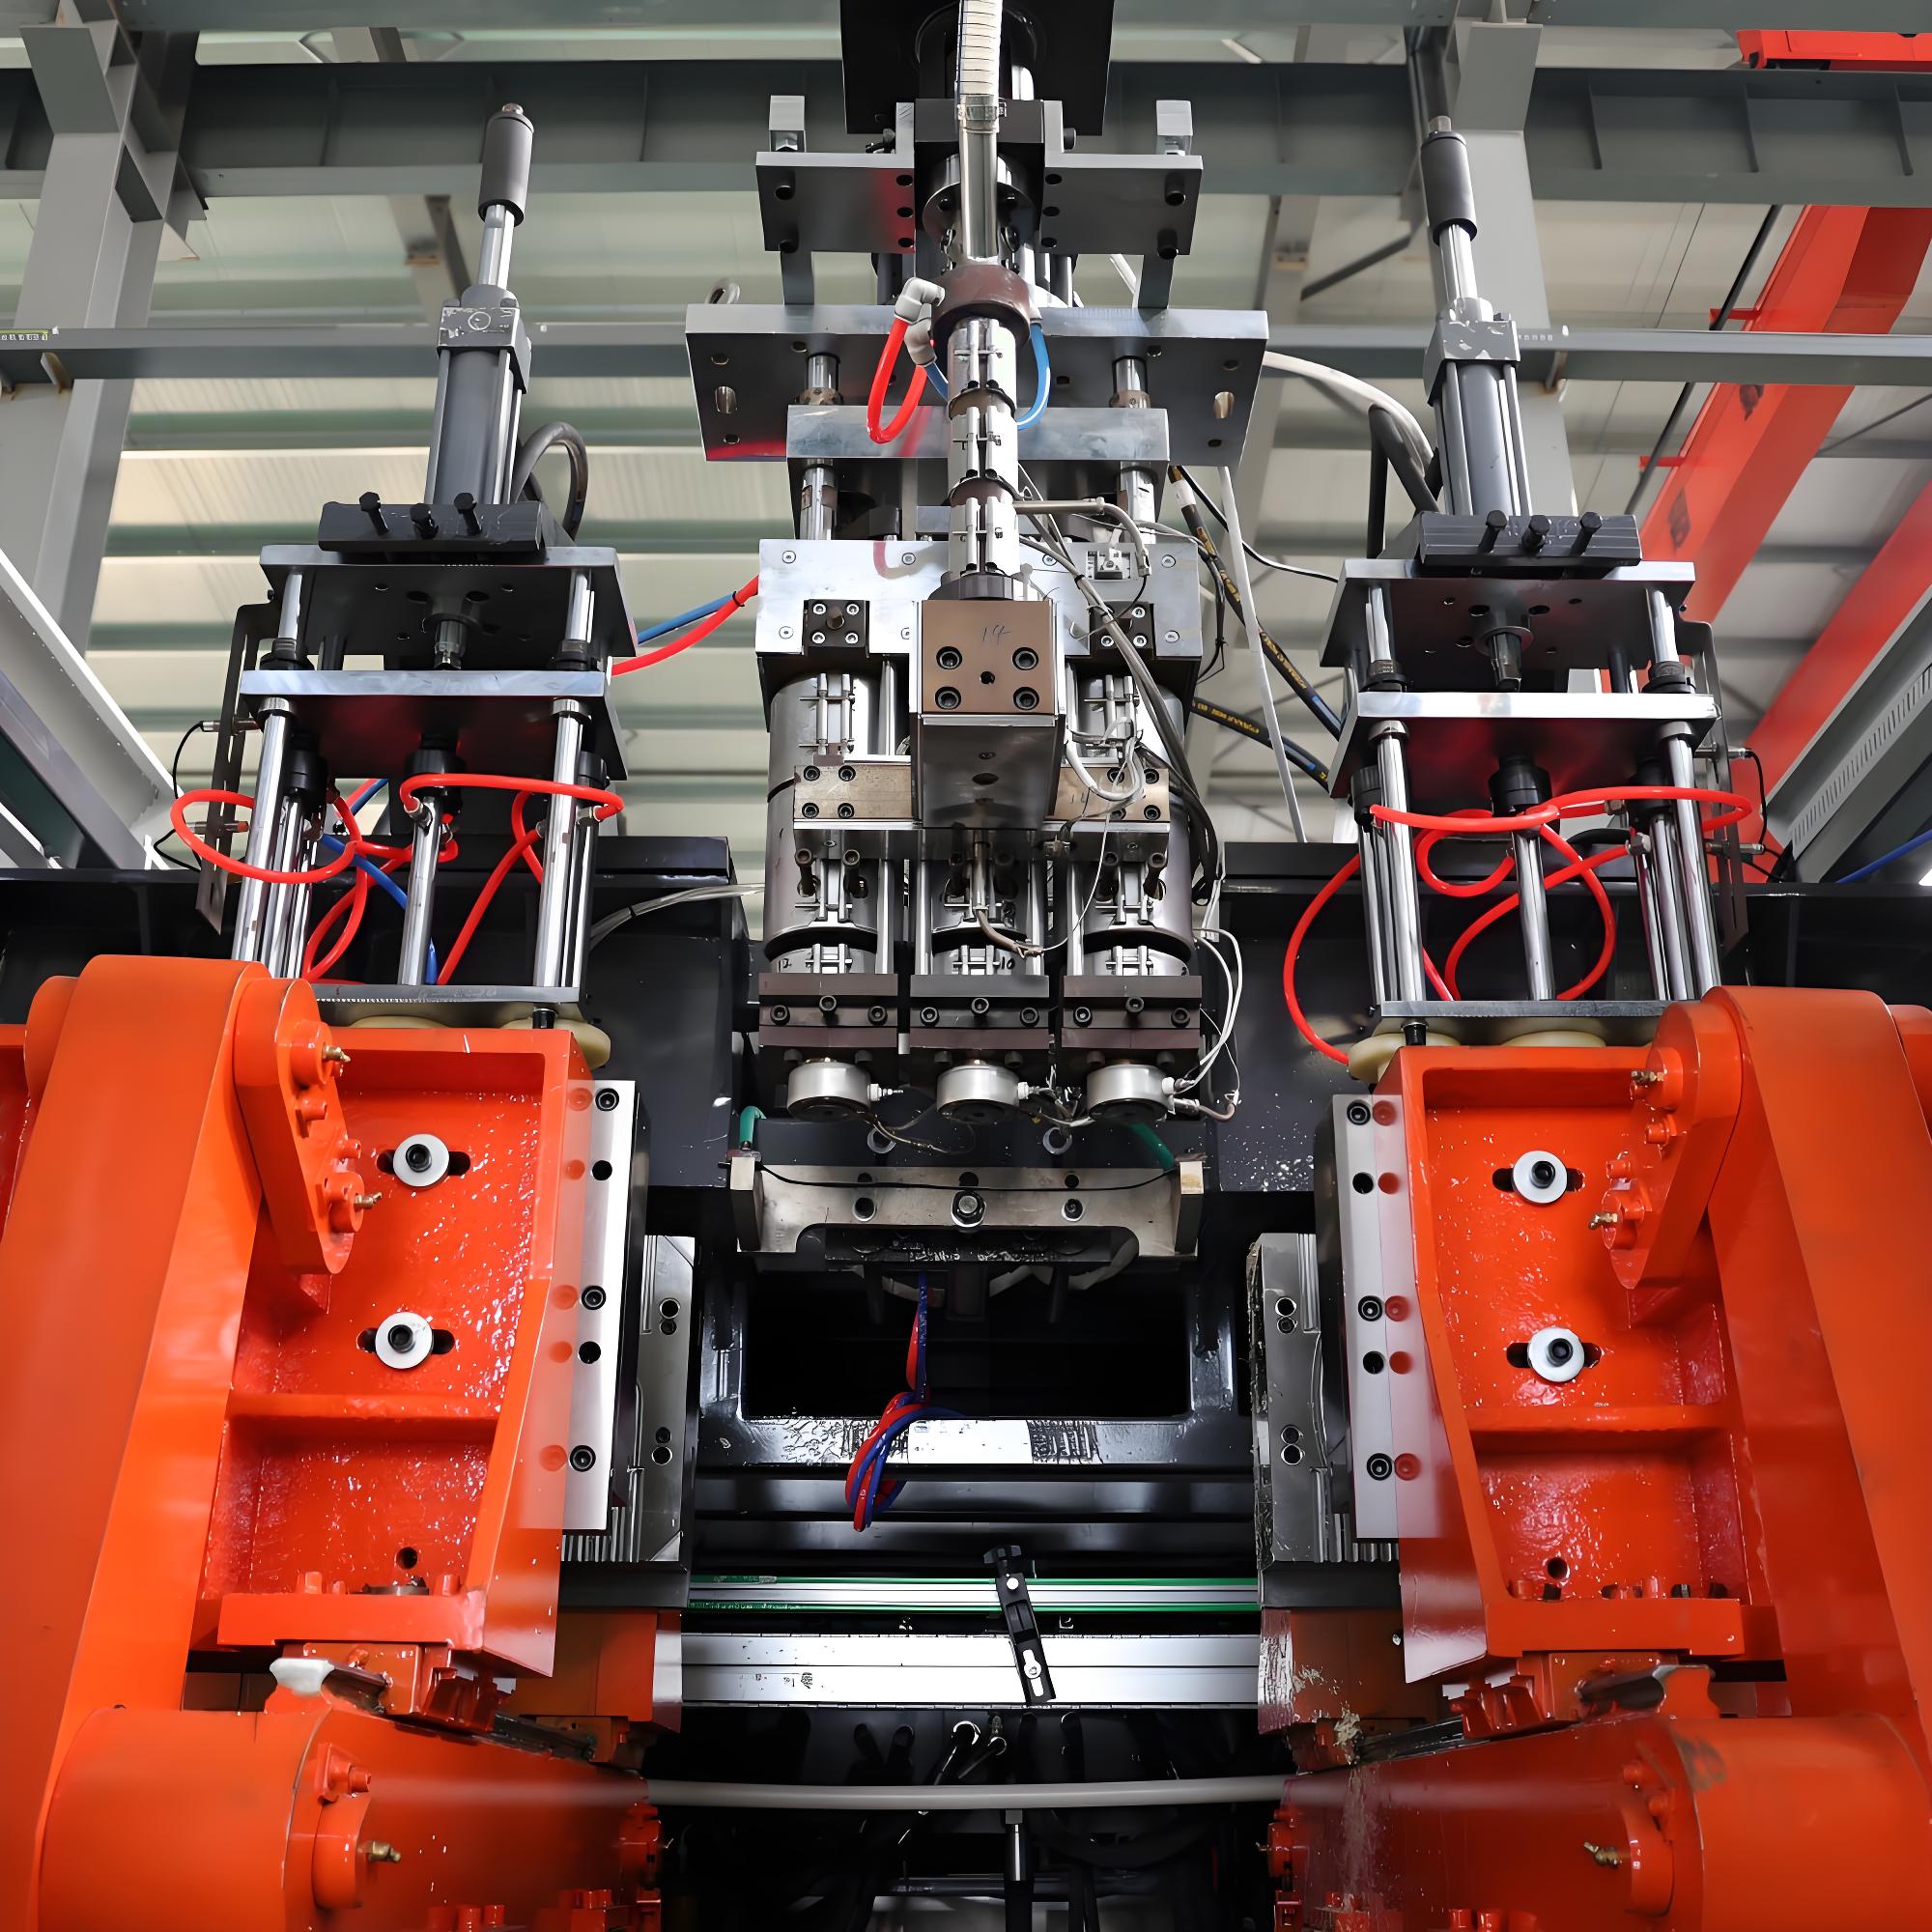
Ce que fait exactement une machine de soufflage par extrusion à double tête : une machine de soufflage par extrusion forme une pièce creuse en extrudant d’abord un tube de plastique fondu appelé parison, puis en captant ce dernier entre deux moules disjoints, avant de le gonfler d’air comprimé pour que le matériau s’étende et se conformer à la cavité froide du moule. Le qualificatif « à double tête » fait référence au groupe formant la tête du moule : au lieu d’une tête de moule unique alimentant un programme de parison, la machine comporte deux têtes de moule indépendantes pouvant chacune extraire un parison selon son propre programme. Pratiquement, cela permet au souffleur de produire deux parisons côte à côte, soit comme deux grandes pièces séparées, soit comme des étangs multiples à cavités multiples, ce qui double pratiquement le nombre de bidons finis produits par cycle de machine par rapport à un équivalent à une seule tête. Pour un bidon de 12 litres de pesticide, où la pièce est trop grande pour l’outillage à cavités très grandes utilisé pour les petites bouteilles mais trop petite pour justifier une machine lourde et lente à une seule cavité, le layout à double tête est un créneau idéal en termes de débits et d’efficacité dans l’utilisation de l’espace. Les deux têtes sont généralement alimentées par une seule unité de plastification via un collecteur, ou deux engrenages parallèles, de manière à maintenir uniformes la température et la pression de la masse dans les deux côtés.
Une machine d’extrusion soufflage forme une partie concave en extrudant d’abord un tube de matière plastique fondu, appelé parison, puis en captant ce parison dans une matrice divisée, et enfin en le gonflant à l’aide d’air comprimé afin que la matière se détende et s’adapte à la cavité froide de la matrice. La notion de « double tête » se rapporte à l’assemblage de la tête de matrice : au lieu d’une seule tête de matrice, alimentant un programme de parison, la machine comporte deux têtes de matrice indépendantes pouvant chacune extruder un parison selon son propre planning. En pratique, cela permet au fondeur de produire deux parisons côte à côte, soit sous la forme de deux grandes pièces distinctes, soit sous la forme d’un nid à plusieurs cavités jumelles, ce qui double le nombre de tambours finis produits par cycle de la machine par rapport à un modèle à une seule tête. Pour un tambour de pesticide agricole de 12 L, où la pièce est trop grande pour l’outillage à cavités très élevées utilisé pour les petites bouteilles, mais trop petite pour justifier la mise en service d’une machine lourde et lente dotée d’une seule cavité, la disposition à deux têtes atteint un point d’équilibre optimal de rendement et d’efficacité de l’espace disponible. Les deux têtes sont alimentées normalement par une seule unité de plastification ou par deux vis parallèles, afin que la température et la pression de la fusion restent constantes sur les deux côtés.
Le principal avantage du design à deux têtes ne réside pas uniquement dans le fait qu'il permet de produire deux pièces en même temps, mais dans le fait qu'il découple le programme de préparation des formes d'une seule contrainte de synchronisation. Chaque tête de piéce a son propre profil de épaisseur programmable, de sorte que l'opérateur peut ajuster la préparation pour mettre plus de matière à la Base et au rivet du tambour où la pression est concentrée, et moins sur la paroi droite où ce n'est pas nécessaire. Cela permet d'économiser la résine, d'améliorer les performances en matière de dépositions et de maintenir le poids du conteneur dans une plage limitée qui est importante pour le coût et pour le respect des limites de stockage et de transport établies par la logistique chimique. Dans un contexte d'emballage de pesticides, le conteneur doit résister au remplissage, au capsulage, au palettisation, aux vibrations du camion et au stockage à l'extérieur. La capacité de réguler avec précision l'épaisseur de paroi est donc un véritable levier de qualité, et non une simple caractéristique cosmétique. Apollo configure ses machines à deux têtes avec un contrôle de la préparation des formes servi par servo-moteur et une surveillance en boucle fermée de la pression de fusion, afin que cette fine adaptation reste stable pendant l'intégralité de la production.
Pourquoi le format 12L convient à la distribution des pesticides sur les exploitations agricoles ? Les petites bidons de pesticides utilisés sur les exploitations agricoles, qui peuvent contenir entre 10 et 15 litres, représentent un format pratique qui balance entre les petits pots de 1 ou 5 litres utilisés chez le consommateur et les gros bidons de 200 litres utilisés par les grandes entreprises agro-alimentaires. Un bidon de 12 L est assez gros pour traiter plusieurs hectares d'une seule fois, mais assez léger pour qu'un seul travailleur puisse l'alimenter, le verser et le stocker sans l'aide technique. Pour les distributeurs fournissant des petits exploitations fragmentées et de taille moyenne, le format 12 L réduit le coût logistique par unité en comparaison avec de nombreux petits flacons, tout en maintenant une dose facilement gérable sur le lieu d'utilisation. La logique réglementaire et de sécurité fait également tomber la décision en faveur de ce format : les produits agrochimiques dangereux sont généralement expédiés dans des contenants en HDPE étanches qui sont munis de marques de conditionnement en fonction de la performance conformes aux normes de l'ONU, et un bidon rigide de 12 L avec un manche intégré et un capuchon avec preuve de fraude est beaucoup plus facile à étancher, à étiqueter et à tracer qu'une poêle souple. Les producteurs qui standardisent leur production sur 12 L peuvent ainsi fournir à des coopératives, des mélangeurs régionaux et des remblayeurs contractuels une seule référence générique polyvalente adaptée aux empreintes de palette communes et aux manoeuvres de manutention de gros volumes.
La demande de ce format est stable au fil des saisons, et non saisonnière, sur de nombreux marchés, car les produits de protection des cultures sont appliqués sur plusieurs périodes de croissance et sont souvent préalablement positionnés avant la période de pointe. Cet apport stable toute l'année est précisément la raison pour laquelle l'investissement dans une presse rotative dédiée à faible débit est justifié plutôt que l'externalisation de ce travail ou le fonctionnement d'une machine générale à débit lent. Lorsqu'un remplisseur a besoin de deux cent mille bidons de 12 L par an, une ligne à un tête peut rencontrer des difficultés à suivre sans nombre excessif d'heures supplémentaires, alors qu'une ligne à deux têtes absorbe le volume dans un mode horodaté normal. La question de la capacité n'est donc pas abstraite : elle détermine directement si l'opération d'emballage va se transformer en point de blocage qui transformera le remplisseur en acheteur de boîtes externes, ou en un centre de coût contrôlé qui préservera les marges. Le reste de cet article montre comment dimensionner cette ligne et quelle configuration d'Apollo nous la fournit.
La demande pour ce format est régulière, plutôt que saisonnière, sur de nombreux marchés, car les produits de protection des cultures sont appliqués tout au long de la saison et sont souvent pré-positionnés avant les périodes de pointe. Cet appétit constant tout au long de l'année est exactement ce qui justifie l'investissement dans un mouleur à haute production dédié plutôt que dans une sous-traitance ou l'exploitation d'une machine à usage général lente. Lorsque un remplisseur a besoin de deux cent mille barils de 12 L par an, une installation à un seul capuchon peut avoir du mal à suivre le rythme sans heures supplémentaires excessives, alors qu'une installation à deux capuchons absorbe ce volume selon un schéma de travail normal. La question de la capacité n'est donc pas abstraite : elle influence directement le fait que l'activité de conditionnement devienne une contrainte qui oblige le remplisseur à acheter des contenants extérieurs ou un centre de coûts contrôlé qui protège la marge. La suite de cet article explique comment dimensionner cette installation et selon quelle configuration d'Apollo elle pourra être réalisée.
Sélection du matériau pour des récipients de pesticides
Pour les bidons à pesticides d’agriculture, le matériau dominant est le polyéthylène à densité élevée, communément désigné par HDPE, car il associe résistance aux produits chimiques, rigidité, résistance aux impacts à basse température et facilité de traitement sur les lignes de moulage par extrusion, à un niveau de coût favorable. Les formulations de pesticides sont fréquemment composées d’eau, de solvants ou d’ingrédients actifs émulsionnés, et le HDPE tolère une gamme large de ces media sans gonflage, fissuration ou lévitation, ce qui mettrait en péril le contenu ou le récipient. Les grades à moyenne densité et certaines matières à faible densité linéaire sont parfois mélangés pour ajuster la souplesse, mais la paroi latérale d’un bidon de 12 litres doit avoir suffisamment de rigidité pour supporter le poids avec le contenu plein et pour résister à l’obsession sous la charge de palettes en colonne, d’où la solution conservatrice est une Base en résine à haute densité. Le polypropylène, désigné par PP, est une alternative dans les cas où une résistance à la haute température ou un toucher plus rigide est souhaité, même s’il est généralement moins tolérant aux chocs à basse température et exige plus de contrôle du processus. Le PVC est évité dans la plupart des marchés à cause des problèmes de migration d’additifs et du frottement lors du recyclage.
Le tableau ci-dessous compare les trois résines candidates sur les propriétés qui déterminent réellement les performances du bidon, de sorte que l’équipe de spécification peut défendre son choix à l’aide de critères mesurables plutôt que de se Baser sur des habitudes. Toutes les valeurs sont des gammes typiques et doivent être confirmées en consultant la fiche technique du fournisseur de résine pour le grade choisi et tout règlement régional applicable en matière de contact alimentaire ou agricole. La maîtrise de teinte, un stabilisateur UV et un mélange anti-coagulation ou anti-blochage sont normalement introduits dans le siphon, et comme le bidon n’est pas un article de contact alimentaire, la liste des additifs peut être optimisée pour l’extérieur et la manipulation, plutôt que pour la neutralité en matière de goût ou d’odeur. La répartition de l’épaisseur de paroi, déterminée par le programmateur du produit de parison, termine alors le travail, transformant une bonne résine en un bidon qui respecte les tests de chute et d’empilement.
| Matériau | Densité g/cm3 | Impact à basse T | Résistance chimique | EBM ease |
|---|---|---|---|---|
| HDPE | 0,94 à 0,97 | Bon | Excellentee | Élevée |
| PP | 0,90 à 0,91 | Moyen | Très bon | Moyen |
| PVC | 1,35 à 1,45 mètre – 3,5 à 3 pouces | Mauvais | Bon | Faible |
Au-delà du polymère de Base, il convient de prendre en compte le système de couvercle et de fermeture, car une fiole pour pesticide n'est sûre que si son joint est étanche. La plupart des fiolettes de 12 litres sont équipées d'un cou où est vissé un bouchon tamper-resistant avec une membrane d'induction ou de wafer qui résiste à sa formulation spécifique. La géométrie du cou doit être respectée avec une stricte tolérance afin que le couvercle s'enfile sans que la ligne de remplissage ne soit percée par un fil traversant. Apollo forme le cou comme partie de la pièce en soufflage et peut respecter les normes de finition du bouchon du client, ce qui élimine une source fréquente de plaintes concernant les fuites. Des additifs destinés au stockage en extérieur, tels que du noir de carbone ou un maître-batch stabilisateur UV, prolongent la durée de vie de la fiolette lors de son stockage dans un dépôt ou sur un champ de travail, et ils sont dosage au niveau du dispositif de dosage gravimétrique plutôt que mis en suspension à la main, afin de maintenir les variations de lot faibles.
Structure du moteur et flux de processus d'extrusion au soufflage pour les fiolettes de 12 litres Un moteur à deux têtes pour les fiolettes de 12 litres est structuré autour de quelques sous-systèmes qui fonctionnent en coordination étroite. L'unité de plastification reçoit des regrinds d'HDPE et de mélanges vierges à partir d'un chargeur, fond les matériaux et homogénéise le mélange dans le cylindre au moyen d'une vis dont le rapport L/D est d'environ vingt-quatre à un, puis pousse le mélange fondant dans les deux matrices axiales. Chaque matrice forme le mélange fondant en un parison à tube creux dont la section et le programme de paroi sont contrôlés par un mandrin mobile ou une dérivation servo. L'unité de serrage ferme ensuite les deux cavités ou les deux parties du moule autour des parisons, les buses de soufflage perforent ou scellent le cou, et l'air d'étanchéité à faible pression gonfle les parisons jusqu'aux parois des cavités. Après une brève période de refroidissement, le moule s'ouvre et le système de prise en charge transmet les fiolettes finies aux opérations de nettoyage et de test de fuite. Tout au long de ce cycle, le système de commande coordonne la vitesse de la vis, la pression sur les matrices, le positionnement des parisons, le serrage du moule, le soufflage et l'ejection de manière à ce que les deux matrices restent synchronisées et que le temps de cycle reste prévisible. Le cycle entier se répète de manière continue, et la production est simplement le nombre de cavités multiplié par le nombre de cycles par heure, multiplié par le nombre d'heures d'exploitation.
Deux détails séparent une machine de production de fiolettes de plastique de celles de bouteilles. Premièrement, la force de serrage doit être suffisamment importante pour maintenir la ligne de séparation hermétique contre la pression de soufflage à l'intérieur sur la large surface d'une fiolette de 12 litres, de sorte que le dispositif de serrage s'élève dans la gamme de 150 à 250 kilonewtons, comparativement aux dispositifs de serrage plus légers utilisés pour les petites bouteilles. Deuxièmement, le refroidissement doit éliminer suffisamment de chaleur de la paroi épaisse d'une fiolette de 12 litres pour maintenir la pièce de la forme après son éjection, ce qui incite le concepteur à programmer des circuits de refroidissement généreux et parfois un jonc de refroidissement postérieur pour le cou. Apollo fait face à ces deux problèmes avec un dispositif de serrage à plat d'épaisseur élevée et un circuit d'eau équilibré, et la disposition à deux matrices signifie que le dispositif de serrage est partagé de façon effective sur les deux flux de parison, améliorant ainsi l'utilisation de cette structure coûteuse. Le résultat est une machine qui semble être traitée avec une disproportion de force par rapport à la pièce réalisée, ce qui est exactement ce qui protège le temps de cycle et la durée de vie de l'outil dans un environnement de placement en trois services.
Deux détails distinguent une machine destinée à la production de tambours de celui destinée à l'emboîtage de bouteilles : premièrement, la force de serrage doit être suffisante pour maintenir la ligne de séparation hermétique dans le contact de la pression interne, sur une surface large de 12 litres, ce qui nécessite un dispositif de serrage de l'ordre de 150 000 à 250 000 newtons plutôt que les petits dispositifs de serrage utilisés pour les bouteilles de petite taille. Deuxièmement, le refroidissement doit éliminer une quantité suffisante de chaleur dans la paroi épais de la cylindrée pour que le produit conserve sa forme lors de son éjection, ce qui oblige le concepteur à envisager de solides circuits de refroidissement du moule et, parfois, un bac de refroidissement postérieur pour le col. Apollo répond à ces deux besoins par un dispositif de serrage en plat renforcé et un circuit d'eau bien équilibré. La disposition à deux têtes fait en sorte que le dispositif de serrage est partagé entre les deux flux de matière et augmente ainsi l'utilisation de cette structure coûteuse. Le résultat est une machine qui semble trop imposante pour le produit produit, ce qui protège la durée de la cycle et la longévité des outils dans un environnement de conditionnement en trois équipes de travail.
Spécifications représentatives d'une ligne à double tête de 12 L
Le tableau ci-dessous donne les spécifications représentatives d'un extrudeur-bloom sur deux têtes de classe 12L de la série ABLB d'Apollo. Ces chiffres décrivent une configuration typique de moules à deux cavités ou à double nid et pour des boîtes de 12L en HDPE. Ils doivent être considérés comme une spécification de départ à confronter avec le moule et le polymère exacts. Le diamètre de l'autre, la puissance du moteur et la force de serrage varient proportionnellement à la masse totale de la coulée, et puisque une petite boîtes de 12L en HDPE pèse environ 600 à 900 grammes, la capacité de plastification est confortablement comprise dans un moteur moyen plutôt que dans un équipement heavy-duty. Le chiffre de production s'applique à un outil à deux cavités équilibrée et à un HDPE standard ; le nombre de bouteilles par heure varie selon l'épaisseur de la paroi, la température de l'eau de refroidissement et les conditions ambiantes, mais l'ordre de grandeur est l'ancre de planification dont un acheteur a besoin.
| Paramètre | Valeur typique | Unit |
|---|---|---|
| Diamètre de la vis | 80 to 90 | mm |
| Ratio L/D | 24 | 1 |
| Force de fermeture | 150 to 250 | kN |
| Puissance installée | 70 to 90 | kW |
| Sortie | 90 to 140 | BPH |
| Grandeur maximale de la matrice | 600 à 800 | mm |
L'utilisation d'énergie est un élément important à prendre en compte dans la planification, car une ligne de moulage par soufflage maintient l'extrudeur en fonctionnement sans interruption, même lorsque le moule est en phase de refroidissement. La charge principale est donc représentée par le moteur à vis et les résistances d'échauffement du tambour, et non par la pince. Une machine à double tête répartit cette charge d'extrusion fixe sur deux fois la production d'une machine à tête unique, ce qui explique que sa configuration améliore le coût énergétique par tambour. La consommation représentative se situe dans la fourchette basse à moyenne lorsqu'elle est exprimée en kilowatt-heure par cent tambours, et le choix d'une pince servo-hydraulique ou entièrement électrique réduit encore la charge auxiliaire. Apollo propose des versions à pince hydraulique et entièrement électrique dans la même famille de machines, et pour une ligne de tambours chimiques où le lieu de travail peut être humide ou poussiéreux, la version hydraulique est souvent privilégiée pour sa robustesse, alors que la version entièrement électrique l'emporte dans les usines concourant à la réduction du plus faible indice énergétique possible, et sur des terrains sans équipements hydrauliques.
Apollo ABLB Series Double Head Machine,
La série ABLB d'Apollo couvre des contenants de 200 millilitres jusqu'à 20 litres et comprend des configurations à tête double et à plusieurs têtes destinées aux conditionnements industriels et agrochimiques de taille moyenne. Pour le bidon de pesticides de 12 litres, le membre concerné est la machine à tête double de la série ABLB, de la classe 10 à 20 litres, qui accepte le moule à deux cavités nécessaire pour cette partie et la combine avec un système de contrôle du corps de suite qui enregistre plusieurs schémas de paroi. Un petit frère, l'ABLB 55, dessert la gamme de 2 à 3 litres et partage la même philosophie de commande, de sorte qu'un fabricant qui produit à la fois des packagings de petites et de moyennes tailles peut standardiser la formation des opérateurs et les pièces de rechange parmi toute la série. Apollo positionne la ligne ABLB comme son cheval de bataille pour le moulage par extrusion à soufflage standard, et la variante à tête double est le choix idéal lorsque le volume annuel franchit le seuil à partir duquel une ligne à tête simple nécessiterait un deuxième quart pour suivre le rythme. Le tableau ci-dessous compare la machine à tête double de la classe 12L de la série ABLB à son petit frère pour le mettre en perspective.
| Modèle class | Gamme de réservoirs | Heads | Sortie BPH | Puissance kW |
|---|---|---|---|---|
| ABLB 55 | 2 à 3 L | simple ou double | up to 320 | 40 à 55 |
| ABLB double tête classe 12L | 10 à 20 L | double | 90 to 140 | 70 to 90 |
| ABLB plusieurs têtes | 0.2 to 5 L | multi | jusqu'à 1200 | 45 to 75 |
Ce que l’acheteur obtient avec la machine à double tête Apollo ABLB, ce n’est pas simplement une liste de composants matériels, mais un processus optimisé : les têtes de matrice sont ajustées à la vitesse de coulée de la résine, afin que le parison ne se désagrège ni en décrochant ni en s’imbquant. La piègepe est dimensionnée pour une ligne de séparation stable, et le contrôle stocke les recettes afin que la modification d’un produit d’un spécimen à l’autre ne nécessite pas une ré-ingénierie, mais simplement l’utilisation d’une recette. Apollo valide chaque machine avec la matrice et la matière réelle du client avant l’expédition, en exécutant un test d’acceptation en usine qui vérifie les temps de cycle, le poids des pièces et la performance à l’égard des fuites, à l’aide des cibles convenues. Cette étape de validation réduit le risque lié au investissement, car le nombre cité dans la proposition est le nombre que la machine produit sur le site, et non un chiffre obtenu en laboratoire dans les meilleures conditions. Pour un remplisseur de pesticides dont la réputation dépend du fait de ne jamais expédier de contenants qui fuient, cette étape de validation est aussi importante que l’acier lui-même.
Choisir la configuration adaptée à votre volume
Le choix entre les machines à tête unique, double tête et multi-têtes est essentiellement une décision concernant la capacité et la taille des pièces. Pour les bidons de 12 L, la pièce est trop grande pour l'outillage à multi-têtes à cavité élevée, de sorte que le choix rationnel consiste en une machine à tête unique contre une machine à double tête, la seconde victoires nettement au-delà de environ cent mille unités par an. En dessous de ce seuil, une machine à tête unique ABLB peut s'avérer plus économique car le moule est moins cher et la dimension de la structure de montage est plus petite, même si elle fonctionne plus longtemps. Au-dessus, la machine à double tête compense son coût initial par des économies de main-d'œuvre et d'énergie au cours des premières années d'exploitation. Le tableau ci-dessous associe les cibles de volume annuelles courantes à une configuration recommandée d'Apollo, en utilisant des postulats représentatifs pour un seul ou deux shifts, afin que le lecteur puisse localiser son propre cas. Ces estimations sont des prévisions ; un devis détaillé devrait modéliser le poids exact des bidons et le modèle de shift.
| Annuelle volume | Machine, recommandée | Shift plan | Niveau de coût |
|---|---|---|---|
| under 80k | ABLB tête unique | 1 shift | Moyen |
| 80k to 200k | ABLB double tête | 1 à 2 shifts | Moyen |
| 200 000 à 400 000 | ABLB double tête plus | 2 shifts | Élevée |
| over 400k | deux lignes de double tête | 2 à 3 shifts | Premier |
Le choix doit également prendre en compte les NPS futures. Un emballeur qui fonctionne uniquement avec des bidons de 12 L peut éventuellement ajouter un emballage de 5 L ou 10 L et, comme la famille ABLB partage la géométrie du serre-tête et le logiciel de contrôle, un deuxième moule peut souvent être exploité sur la même structure à double tête en changeant uniquement la recette parison. Cette modularité protège la décision d'investissement : la machine ne reste pas inutilisée si le mélange de produits s'enrichit. Apollo fournit habituellement des sets supplémentaires de moules et forme le client aux changements, et Wanplas, en tant que marque mère, prend en charge la chaîne d'approvisionnement des pièces de rechange pour que le propriétaire d'un moule ou d'un composant de tête puisse être obtenu chez des fournisseurs non liés. Pour un emballeur de produits phytosanitaires dont la saison est rigoureuse, cette assurance d'approvisionnement fait partie du véritable coût total d'exploitation, et non d'une note de bas de page.
Équipements downstream et intégration de la chaîne de production
Un mouleur à soufflette est une seule station dans une chaîne de production de bidons et les équipements environnants déterminent si la productivité théorique atteint le sol. Après l'éjection, les bidons de 12 L transportent des reflets au niveau de la division et du cou, qui sont retirés par un déflisateur automatisé, puis les pièces passent un test d'étanchéité au cours duquel chaque bidon est brièvement pressuré et vérifié sur la diminution de la pression. Des convoyeurs transportent les bidons jusqu'à une station d'étiquetage ou d'impression, puis vers un palettiseur, et étant donné que les bidons sont volumineux, l'aménagement des convoyeurs est important pour l'ergonomie de l'opérateur et pour équilibrer la chaîne. Les évanis pardonnés, y compris la coupe de parison et les reflets du cou, sont collectés, granulés et réinjectés dans l'extrudeur sous forme de regrind contrôlée, ce qui est une pratique courante et économique pour les contenants alimentaires, à condition que le regrind reste propre et que la proportion soit constamment maintenue. Le tableau ci-dessous répertorie les stations descendues typiques d'une chaîne de production de bidons de 12 L et le rôle de chacune dans la protection du rendement.
| Station de fabrication de tuyaux de fabrication de tuyaux | Fonction | Impact |
|---|---|---|
| Deflasher | trims flash | qualité de la finition |
| Leak tester | vérification de la pression | safety |
| Granulator | recyclage des déchets | cost |
| Conveyor | transport des tambours | balance |
| Palletizer | empilement de la production | labor |
L'intégration est le domaine dans lequel Wanplas ajoute de la valeur au-delà d'une seule machine. Étant donné que Wanplas regroupe plusieurs spécialités machine sous une marque mère, un emballeur de produits phytosanitaires peut commander le mouleur à soufflette auprès d'Apollo et faire confiance au groupe pour des systèmes auxiliaires correspondants, tels que granulateurs, convoyeurs et manutention du matériau, sans devoir raccorder des fournisseurs non compatibles les uns avec les autres. L'architecture de contrôle peut être alignée afin que la ligne communique un seul score global d'efficacité des équipements plutôt que des états de fonctionnement isolés de chaque machine, et le contrôle à distance permet à un ingénieur central de consulter les données de cycle. Pour un directeur d'usine, cela implique un partenaire responsable de la cellule entière, ce qui simplifie l'achat, la mise en service et l'expansion ultérieure. Les ingénieurs d'Apollo se chargent de l'installation et de l'équilibrage de la ligne, de sorte que le mouleur à soufflette, et non le déflisateur ou le testeur d'étanchéité, fixe le rythme réel.
Qualité, conformité et tests pour les bidons de pesticides
Les contenants de pesticides sont réglementés comme des emballages à danger pour la santé dans la plupart des marchés, et le bidon de 12 L doit généralement répondre à des normes de conditionnement orientées vers les performances qui comprennent un test de chute, un test de stacking et un test d'étanchéité, souvent exprimé par les exigences de marquage UN pour le récipient rempli et clos. Le mouleur à soufflette contribue à ces résultats principalement en assurant une épaisseur de paroi homogène et un joint propre et bien chauffé, car un point faible ou une jonction faible est exactement là où commence une défaillance due à un chute. Le contrôle du parison et la pression de serrage stable appliquée par Apollo produisent des bidons dont le profil de paroi se reproduit de sortie en sortie, ce qui permet au conditionneur d'accéder aux rapports de vérification des lots sans éliminer une grande partie de la production. Outre les tests mécaniques, la résine et tous les additifs doivent être documentés pour garantir la compatibilité chimique avec la formulation spécifique, et le fabricant doit conserver des dossiers de batch afin qu'une plainte sur le terrain puisse être tracée à une date et à une recette de machine.
Le test d'étanchéité en ligne est la dernière étape. Un testeur d'étanchéité typique en ligne scelle le cou du bidon, applique une petite surpression d'air et observe le processus de dégât pendant quelques secondes ; tout bidon qui perd pression est rejeté avant d'atteindre le conditionneur. Cela capture tant les défauts grossiers, tels qu'une soudure omisée, que les problèmes subtils, tels qu'une finition du cou contaminée qui s'égoutterait ultérieurement. Pour des applications pesticides, le coût d'un seul bidon fuquant sur le terrain, mesuré en nettoyage, reporting réglementaire et confiance de la marque, est plus important que le coût du poste de test, de sorte que la recommandation est de traiter le test d'étanchéité comme obligatoire plutôt qu'optionnel. Apollo configure la chaîne à double tête de sorte que la production de chaque cavité puisse être testée indépendamment et, si nécessaire, rejetée indépendamment, ce qui préserve la traçabilité lorsque la ligne fonctionne deux nids simultanément. Le tableau ci-dessous résume l'ensemble des tests qu'un programme de bidons de pesticide de 12 L devrait effectuer.
| Essai | Utilisation | Fréquence |
|---|---|---|
| Drop test | résistance aux chocs | per batch |
| Stack test | load creep | per batch |
| Leak test | intégrité du joint | every drum |
| Paroi map | contrôle de l'épaisseur | per recipe |
L'économie du résine et le rôle du régrindage
Pourquoi Apollo et Wanplas pour cette application ?
Apollo supports this discipline with gravimetric blending and a granulator sized to the line’s trim volume, so the regrind re-enters the hopper at a steady rate rather than in lumps that disturb the melt. The control system can log the virgin-to-regrind ratio per shift, giving the quality team a record that supports both cost reporting and any customer audit that asks how much recycled content the drum contains. For an agrochemical brand that wants to advertise a reduced-plastic or circular-economy stance, this documented regrind loop is a defensible story, provided the ratios stay within the limits the resin supplier approves for the application. Wanplas, as the parent, can extend the same thinking to other parts of the plant, but on the apollo site the conversation stays with the blow Extrudeur de tuyaux PVC-U transparents pour l'eau potable : qu'est-ce que cela signifie ?ing cell and its immediate auxiliaries.
Pourquoi passer à un double tête ?
Le format 12L d'un recipient pour pesticides nécessite une résistance constante et une telle précision d'épaisseur de parois que les économies sur la matière inerte amoindries directement les frais sur votre billet d'entrée. Et l'efficacité est une priorité dans ce secteur.
| Coût component | Une seule tête | Double head |
|---|---|---|
| capital par tambour | Moyen | Faible |
| travail par tambour | Moyen | Faible |
| énergie par tambour | Moyen | Faible |
| Espace au sol par tambour | Moyen | Faible |
Parce qu'un tambour 12L utilise plusieurs centaines de grammes de PEHD, les petites améliorations dans l'uniformité de l'épaisseur des parois se traduisent directement par des économies notables dans la matière dans un volume annuel. Le plateau baquet de l'extrudeuse à double tête permet à l'opérateur de n'utiliser la matière que dans la section du tambour qui en a besoin, réduisant ainsi le poids moyen des pièces, sans sacrifier les performances de décharge et de stacking attendues de ce procédé. Une réduction de quelques pourcents dans le poids de la matrice, comprise dans quel que soit le tambour, réduit les coûts de la matière première et la charge de refroidissement et, comme ce dernier diminue en fonction du poids de la pièce, le cycle peut parfois être réduit, une question extrêmement rare où l'économie dans la matière assure une augmentation de la production. Le recyclage provenant du désembouteillage est ensuite mélangé de nouveau selon un rapport contrôlé, représentant généralement une fraction modeste du total, afin de fermer le cycle et de transformer les déchets en ressource d'alimentation au lieu de déchets. La discipline essentielle est la cohérence : le recyclé doit être propre, sec et dosé, car la contamination ou l'humidité est ce qui transforme une bonne économie en problème de qualité.
Pour acheter une extrudeuse à double tête est finalement un calcul du coût total d'exploitation plutôt qu'un comparatif du prix d'achat. La ligne à double tête coûte davantage à l'origine qu'une ligne à un tête de la même famille, mais ce coût se répartit sur près de deux fois le volume d'exploitation, de sorte que le coût par tambour baisse. Le travail manuel est le deuxième levier : un seul opérateur peut exploiter une ligne à double tête au même effectif d'ouvriers qu'une ligne à un tête, et le coût de main-d'œuvre par mille tambours chute en proportion de l'augmentation de la production. L'énergie est le troisième levier, et comme indiqué, la charge de l'extrudeuse est partagée sur plus de pièces, ce qui réduit le nombre de kilowatts-heures par tambour. Le tableau ci-dessous classe les trois composantes de coût sur une échelle relative pour un programme de 12L, en utilisant une ligne à un tête comme référence de niveau Moyen ; la ligne à double tête montre où chaque composante se situe. Il s'agit de balises directionnelles, et non de citations, et les chiffres réels dépendent des tarifs locaux de l'énergie et des niveaux de salaire.
Sur cette Base, l'extrudeuse à double tête n'est pas un luxe, mais la configuration par défaut efficace dès que le volume franchit la ligne de rentabilité, et le seul argument en faveur de la rétention d'une extrudeuse à un tête jusqu'à ce seuil est le faible coût du levier d'outillage et de l'implantation pendant la période d'initialisation. Apollo aide l'acheteur à trouver ce seuil de rentabilité en modélisant le volume annuel prévisible, le schéma horaire et le poids des tambours, puis en proposant la configuration qui convient au target avec le moins de surcoût. Wanplas appuie la devis avec des promesses de groupe sur la capacité de production, les normes de qualité et le transport, afin de prévenir l'acheteur d'une performance non conforme à la ligne s'il s'avère inférieure à la promesse. Dans une entreprise de conditionnement de pesticides, où les marges sont définies par la masse et la fiabilité, cette combinaison d'ingénierie et de soutien commercial transforme l'achat d'une machine en un atout fiable de l'approvisionnement.
Service, assistance et le réseau Wanplas
L'achat d'une machine marque le début d'une relation et Apollo structure son support pour qu'il soit conçu afin de maintenir la ligne en fonctionnement plutôt que simplement d'assurer la livraison du métal. Avant la livraison, chaque machine est testée avec le modèle du client et la matière dans l'usine de Zhangjiagang, et le rapport d'acceptation d'usine devient la référence pour la performance sur le terrain. À son arrivée, un ingénieur de chez Apollo se rend sur le site pour l'installation et la mise en service, forme l'équipe locale pour l'utilisation et la maintenance de routine, et reste en contact pendant les premières semaines de production pour affiner le procédé. L'engagement de Wanplas envers un crédit de 500 $ pour les pièces de rechange par an couvre un ensemble défini de pièces d'usure et les pièces endommagées au titre de la garantie sont remplacées gratuitement, ce qui élimine la familiarité anxiogène liée au prix des pièces de rechange au cours des premières années. La surveillance à distance permet à un ingénieur de chez Apollo ou de chez Wanplas de lire les données du PLC et de donner des recommandations pour les ajustements sans attendre une visite physique, ce qui permet de réduire les temps d'arrêt lorsque l'un des éléments s'en déformede. Au-delà de l'aspect correctif, le soutien est préventif. Apollo recommande un calendrier de maintenance régularisé englobant le contrôle de l'usure des vis et du tambour, le contrôle du mandrin de tête d'insertion, le graissage de la transmission de serrage et le nettoyage du circuit de refroidissement, car dans l'extrusion sous soufflage, la plupart des pannes annoncent lentement une augmentation de la pression ou une diminution de la production avant de devenir des arrêts complets de la ligne. La politique open-factory permet à un acheteur de se rendre dans l'usine de Zhangjiagang, d'inspecter la qualité de construction et de rencontrer l'équipe avant de se décider, ce qui est un moyen bon marché de valider un fournisseur dont les machines fonctionneront en permanence sur un produit hautement dangereux. Pour un remblayeur de pesticides, la transparence du fournisseur n'est pas une simple nuance ; c'est l'une des étapes de due diligence attendue des clients et des organismes de réglementation. Et Apollo traite la visite de l'usine comme une étape normale plutôt qu'un trait de faveur.
Pourquoi Apollo et Wanplas pour cette application
Le tambour de 12L pour produits phytosanitaires est un point de confluence de trois exigences : la sécurité des produits chimiques, le volume de production et le contrôle des coûts, et c'est exactement où un constructeur de moulages par extrusion sous soufflement spécifié excelle au-dessus d'un négociant de machines générales. Les deux décennies consacrées par Apollo à ce procédé font en sorte que les têtes d'insertion, les supports et les commandes sont conçus comme des entités de moulage par extrusion sous soufflement plutôt qu'adaptés à d'autres méthodes de moulage, et la configuration d'extrudeuse à double tête ABLB peut être considérée comme une réponse directe au problème de volume de production de ce format de tambour de taille intermédiaire. Wanplas en tant que marque parent fournit l'assurance commerciale, la ligne de rechange partagée et l'accès à une gamme variée qu'une entreprise en croissance dans le conditionnement attend, sans contraindre l'acheteur à une liste fragmentée de fournisseurs. La combinaison permet à une entreprise de conditionnement de citer une ligne à double tête ABLB, avec la certitude que la technologie, la validation et les conditions de service sont toutes alignées sur le même but : des tambours qui ne présentent pas de fuites, à un coût par tambour qui sauvegarde les marges, produits sur une ligne qui fonctionne constamment.
Questions fréquentes
Ainsi, nous conclurons par une recommandation pratique. Si votre volume de production annuel de tambours de 12L est déjà supérieur à près d'un cent mille unités, ou si vous prévoyez de l'augmenter jusqu'à ce total, l'extrudeuse à double tête de classe ABLB est la configuration à cotiser et à tester en premier lieu, car c'est le point à partir duquel le rendement, le travail manuel et l'énergie deviennent indiscutablement favorables simultanément. Si vous êtes toujours sous cette barre mais que vous envisagez de poursuivre cette croissance, démarrer la relation avec une extrudeuse à un tête ABLB et une option d'upgrade claire, pour que les compétences en modélisation et contrôle acquis dans le présent vous servent pour l'avenir. Dans tous les cas, la prochaine étape est concrète plutôt que théorique : échangez avec l'équipe d'ingénierie d'Apollo vos objectifs de volume annuel prévisible, le poids des tambours et le finissage du cou de la capsule, le schéma horaire de vos services et demandez une épreuve d'acceptation en usine sur votre propre modèle de maturité, afin que le numéro indiqué devienne un nombre mesuré avant de consacrer des fonds.
Que signifie "extrudeuse à double tête" ?
Pourquoi choisir les bidons de 12 litres pour les pesticides agraires ?
Le format de 12 litres concilie maniabilité et logistique : il est assez léger pour qu’un seul ouvrier peut le remplir et le stocker, mais suffisamment grand pour permettre de traiter plusieurs hectares par remplissage, ce qui réduit le coût par unité par rapport à de nombreuses petites bouteilles. Il s’intègre également aux empreintes de palettes courantes et à des emballages en HDPE hermétiques et étanches qui répondent aux normes relatives aux marchandises dangereuses, ce qui en fait un produit commercialisable pratique pour les coopératives, les mélangeurs régionaux et les contractants de remplissage qui desservent des marchés agricoles fragmentés.
Quel matériel convient le mieux aux petits bidons de pesticides ?
L’HDBP est le matériau de prédilection pour les bidons de pesticides agricoles car il offre une excellente résistance chimique, une bonne résistance à faible température et un maniement facile sur les lignes d’extrusion par moulage à extrusion à un coût raisonnable. Le PP est une deuxième option quand une meilleure résistance à la température s’avère nécessaire, mais il est moins tolérant en cas de choc à basse température. Le PVC est généralement évité pour le contact avec les pesticides en raison de la migration des additifs et des problèmes de recyclage.
Commentaire le double embout améliore-t-il la production ?
En faisant partir deux tiges par cycle, la configuration à double embout produit environ deux fois plus de bidons qu’un appareil à simple embout, sans doubler la place au sol ni le nombre d’opérateurs. La charge de l’extruder est répartie sur plusieurs pièces, ce qui réduit également le coût énergétique par bidon et la structure de serrage est utilisée de manière plus complète. Le gain se traduit par un nombre plus élevé de bouteilles par heure, un coût du travail inférieur par unité et un meilleur coût total de possession au-delà du volume de rentabilité.
Quelle épaisseur de paroi est requise pour les bidons de 12 litres ?
Il n’y a pas de chiffre unique ; le bidon doit passer des tests de chute, d’empilage et de fuite pour la formulation et le poids de remplissage spécifiques, et l’épaisseur est distribuée par le programmeur de tige, et non pas uniformisée. Le matériau est orienté vers la Base et le torse, où les contraintes se concentrent, et réduit sur la face droite. Apollo valide la carte de la paroi sur le moule du client lors de l’acceptation de fabrication afin d’atteindre les poids et performances de pièce convenus.
Offre-t-on une installation et une formation ?
Oui. Les ingénieurs de Apollo commissionnent l’appareil sur site, forment l’équipe locale sur l эксплуата- tion et le maintien en service, et soutiennent le premier ensemble de production. Le groupe Wanplas ajoute 500 pièces gratuites par an, la réparation gratuite de pièces endommagées dans la limite de la garantie, la surveillance à distance des données du PLC et une politique d’usine ouverte afin que les acheteurs puissent inspecter la construction avant l’achat. Cela permet de maintenir la ligne en fonctionnement et de protéger l’acheteur pendant les premières années de propriété.
Commentaire doivent être traités les rebuts et la granulation ?
Le trim des pieds et les rebuts de cou sont granulés et mélangés à nouveau dans l’extrudeur sous forme de granulation contrôlée, qui est standard pour les récipients non alimentaires et permet de diminuer le coût des matières. La granulation doit être propre, sèche et dosée à un taux stable autorisé par le fournisseur de résine ; Apollo accompagne ce processus à l’aide d’un granulateur étagé et d’un mélange gravimétrique qui consigne le rapport virginité - granulation par poste de travail à des fins de coût et d’audit.
Quelles sont les tests de qualité applicables aux réservoirs de pesticides ?
Un programme pour un réservoir de pesticides de 12 litres comprend généralement un test de chute et un test de pile par lot, ainsi qu'un test d'étanchéité en ligne sur chaque réservoir et une cartographie de l'épaisseur des parois pour chaque recette. Le testur de fuite surpèse chaque réservoir fermé et rejette les réservoirs présentant une décomposition de la pression, ce qui permet de détecter à la fois les soudures manquantes et les finitions de cou, souillées, avant que le réservoir n'atteigne le remplisseur. Ce dernier point est essentielle pour préserver l'intégrité des marchandises dangereuses.
Obtenez une configuration personnalisée pour votre ligne de réservoirs de 12 litres.
Si vous prévoyez ou développez un système de fabrication de petits réservoirs de pesticides, la prochaine étape la plus utile consiste à établir un cahier des charges concret, plutôt qu'une offre générale. Communiquez-nous le volume annuel que vous visez, le poids et la finition du cou de réservoir que vous préférez, le mode de fonctionnement envisagé, ainsi que toutes les exigences relatives à la formulation et la compatibilité, et l'équipe d'APOLLO créera le modèle de la configuration double tête ou simple tête la mieux adaptée, avant de valider son utilisation sur votre moule à Zhangjiagang avant expédition. Vous êtes également invités à visiter l'usine, à examiner la qualité de construction et à assister personnellement à l'essai de réception. Wanplas et APOLLO assurent le support pour les pièces de rechange, garantissent le démarrage et fournissent une formation afin que la machine que vous recevez soit celle sur laquelle repose votre plan de production.