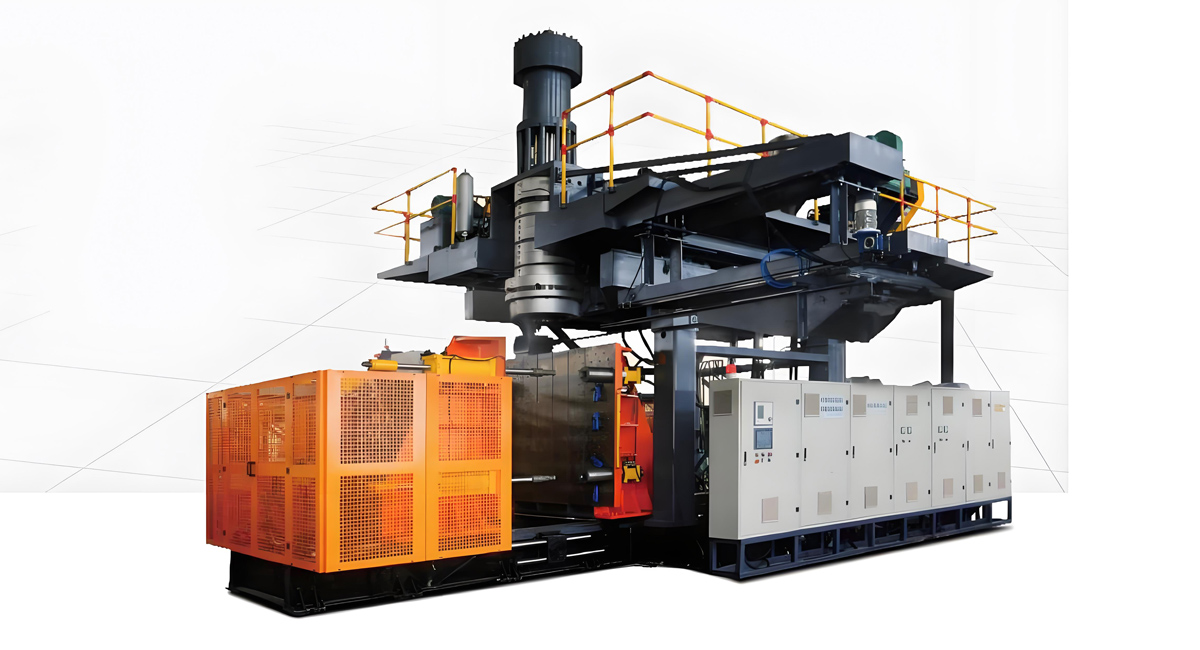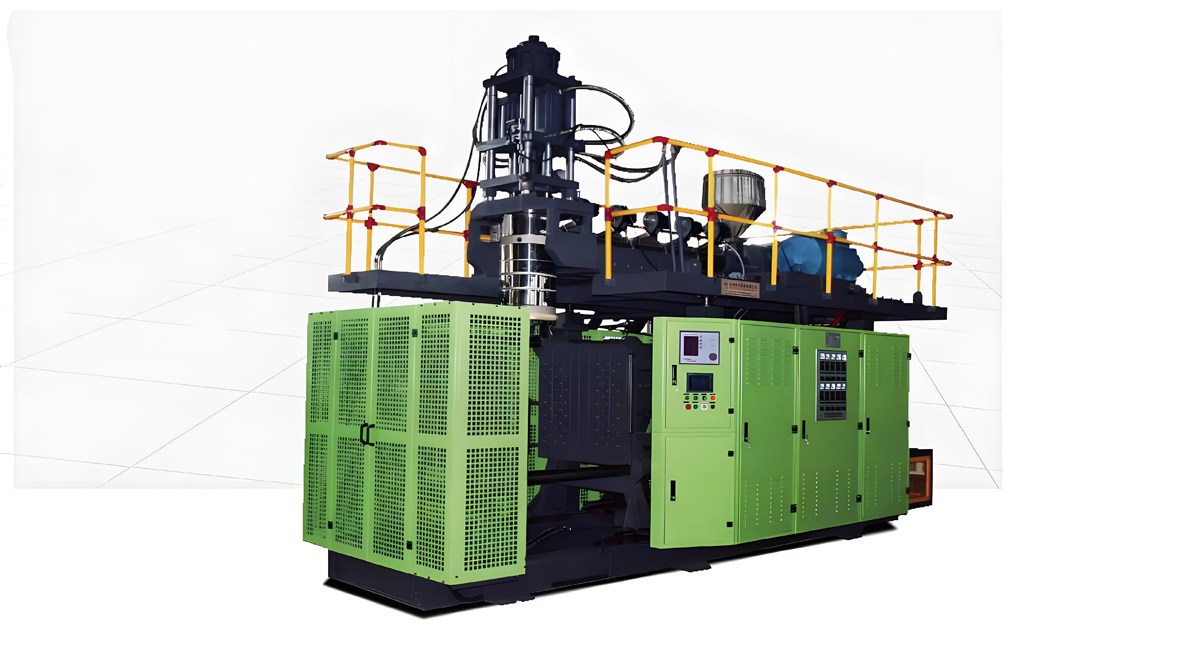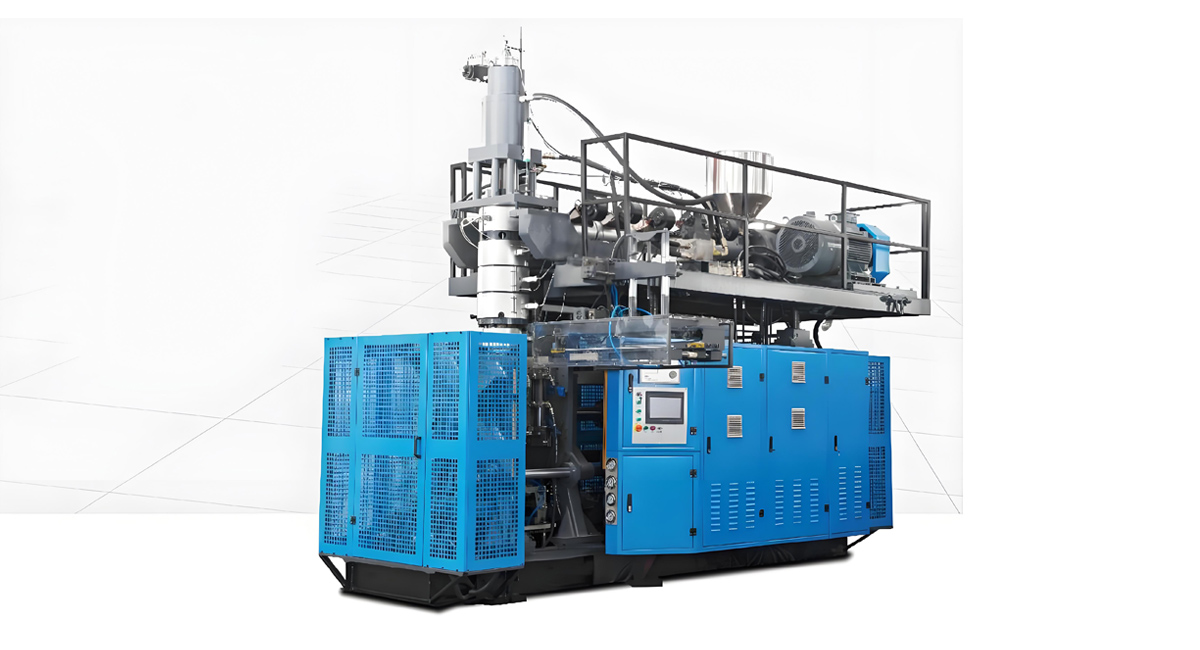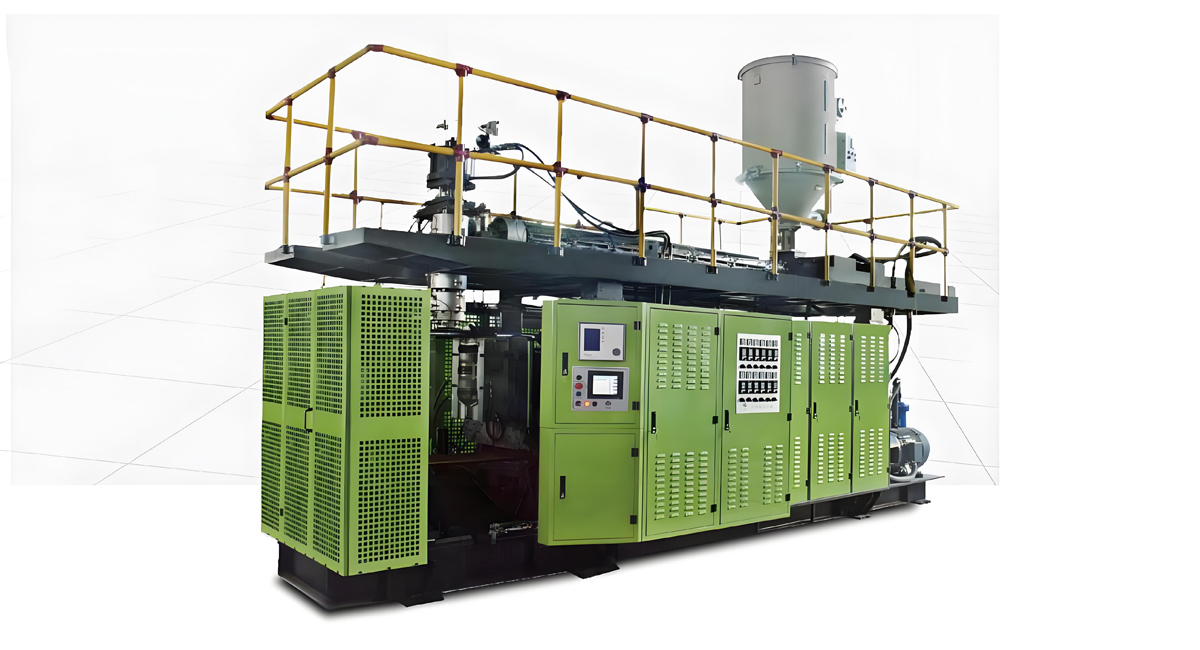
12L Máquina de moldeagem por sopro com cabeçalho duplo: aumento da produção para tambores pequenos de pesticidas agrícolas
Apollo is a Wanplas factory Based in Zhangjiagang near Xangai, and for more than twenty years it has specialized in automatic Máquina de moldeagem por sopro e extrusão: A Zhangjiagang Apollo Máquinary Co., Ltd. (Grup WANPLAS), localizada na cidade de Zhangjiagang, que fica convenientemente próxima à maior cidade da 11. China., Xangai. Nossa empresa ocupa uma área des built for hollow plastic produtos ranging from a few hundred milliliters up to large industrial containers. With an 8,000 square meter production Base, an annual manufacturing capacity of around one hundred machine sets, and over four thousand machines running across more than ninety countries, Apollo has become a reference point for producers who need reliable, high-output blow moldeing lines. This article focuses on a specific and increasingly demanded configuration: the 12L double head extrusion blow moldeer, and explains why it is an excellent match for farm pesticide small drums. We look at the technology, the material science, the productivity math, the selection logic, and the service backbone that Wanplas and Apollo provide together, so that a buyer can move from a vague capacity goal to a concrete, defensible machine specification.
O que uma máquina de moldeagem por sopro de extrusão dupla primária faz realmente
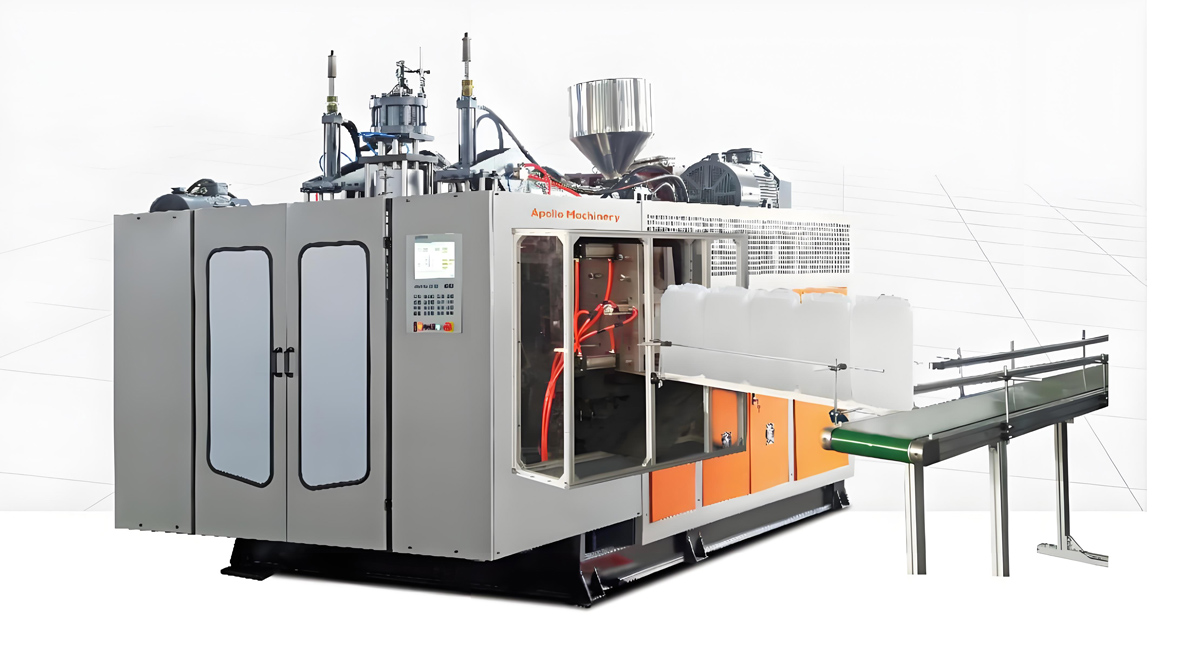
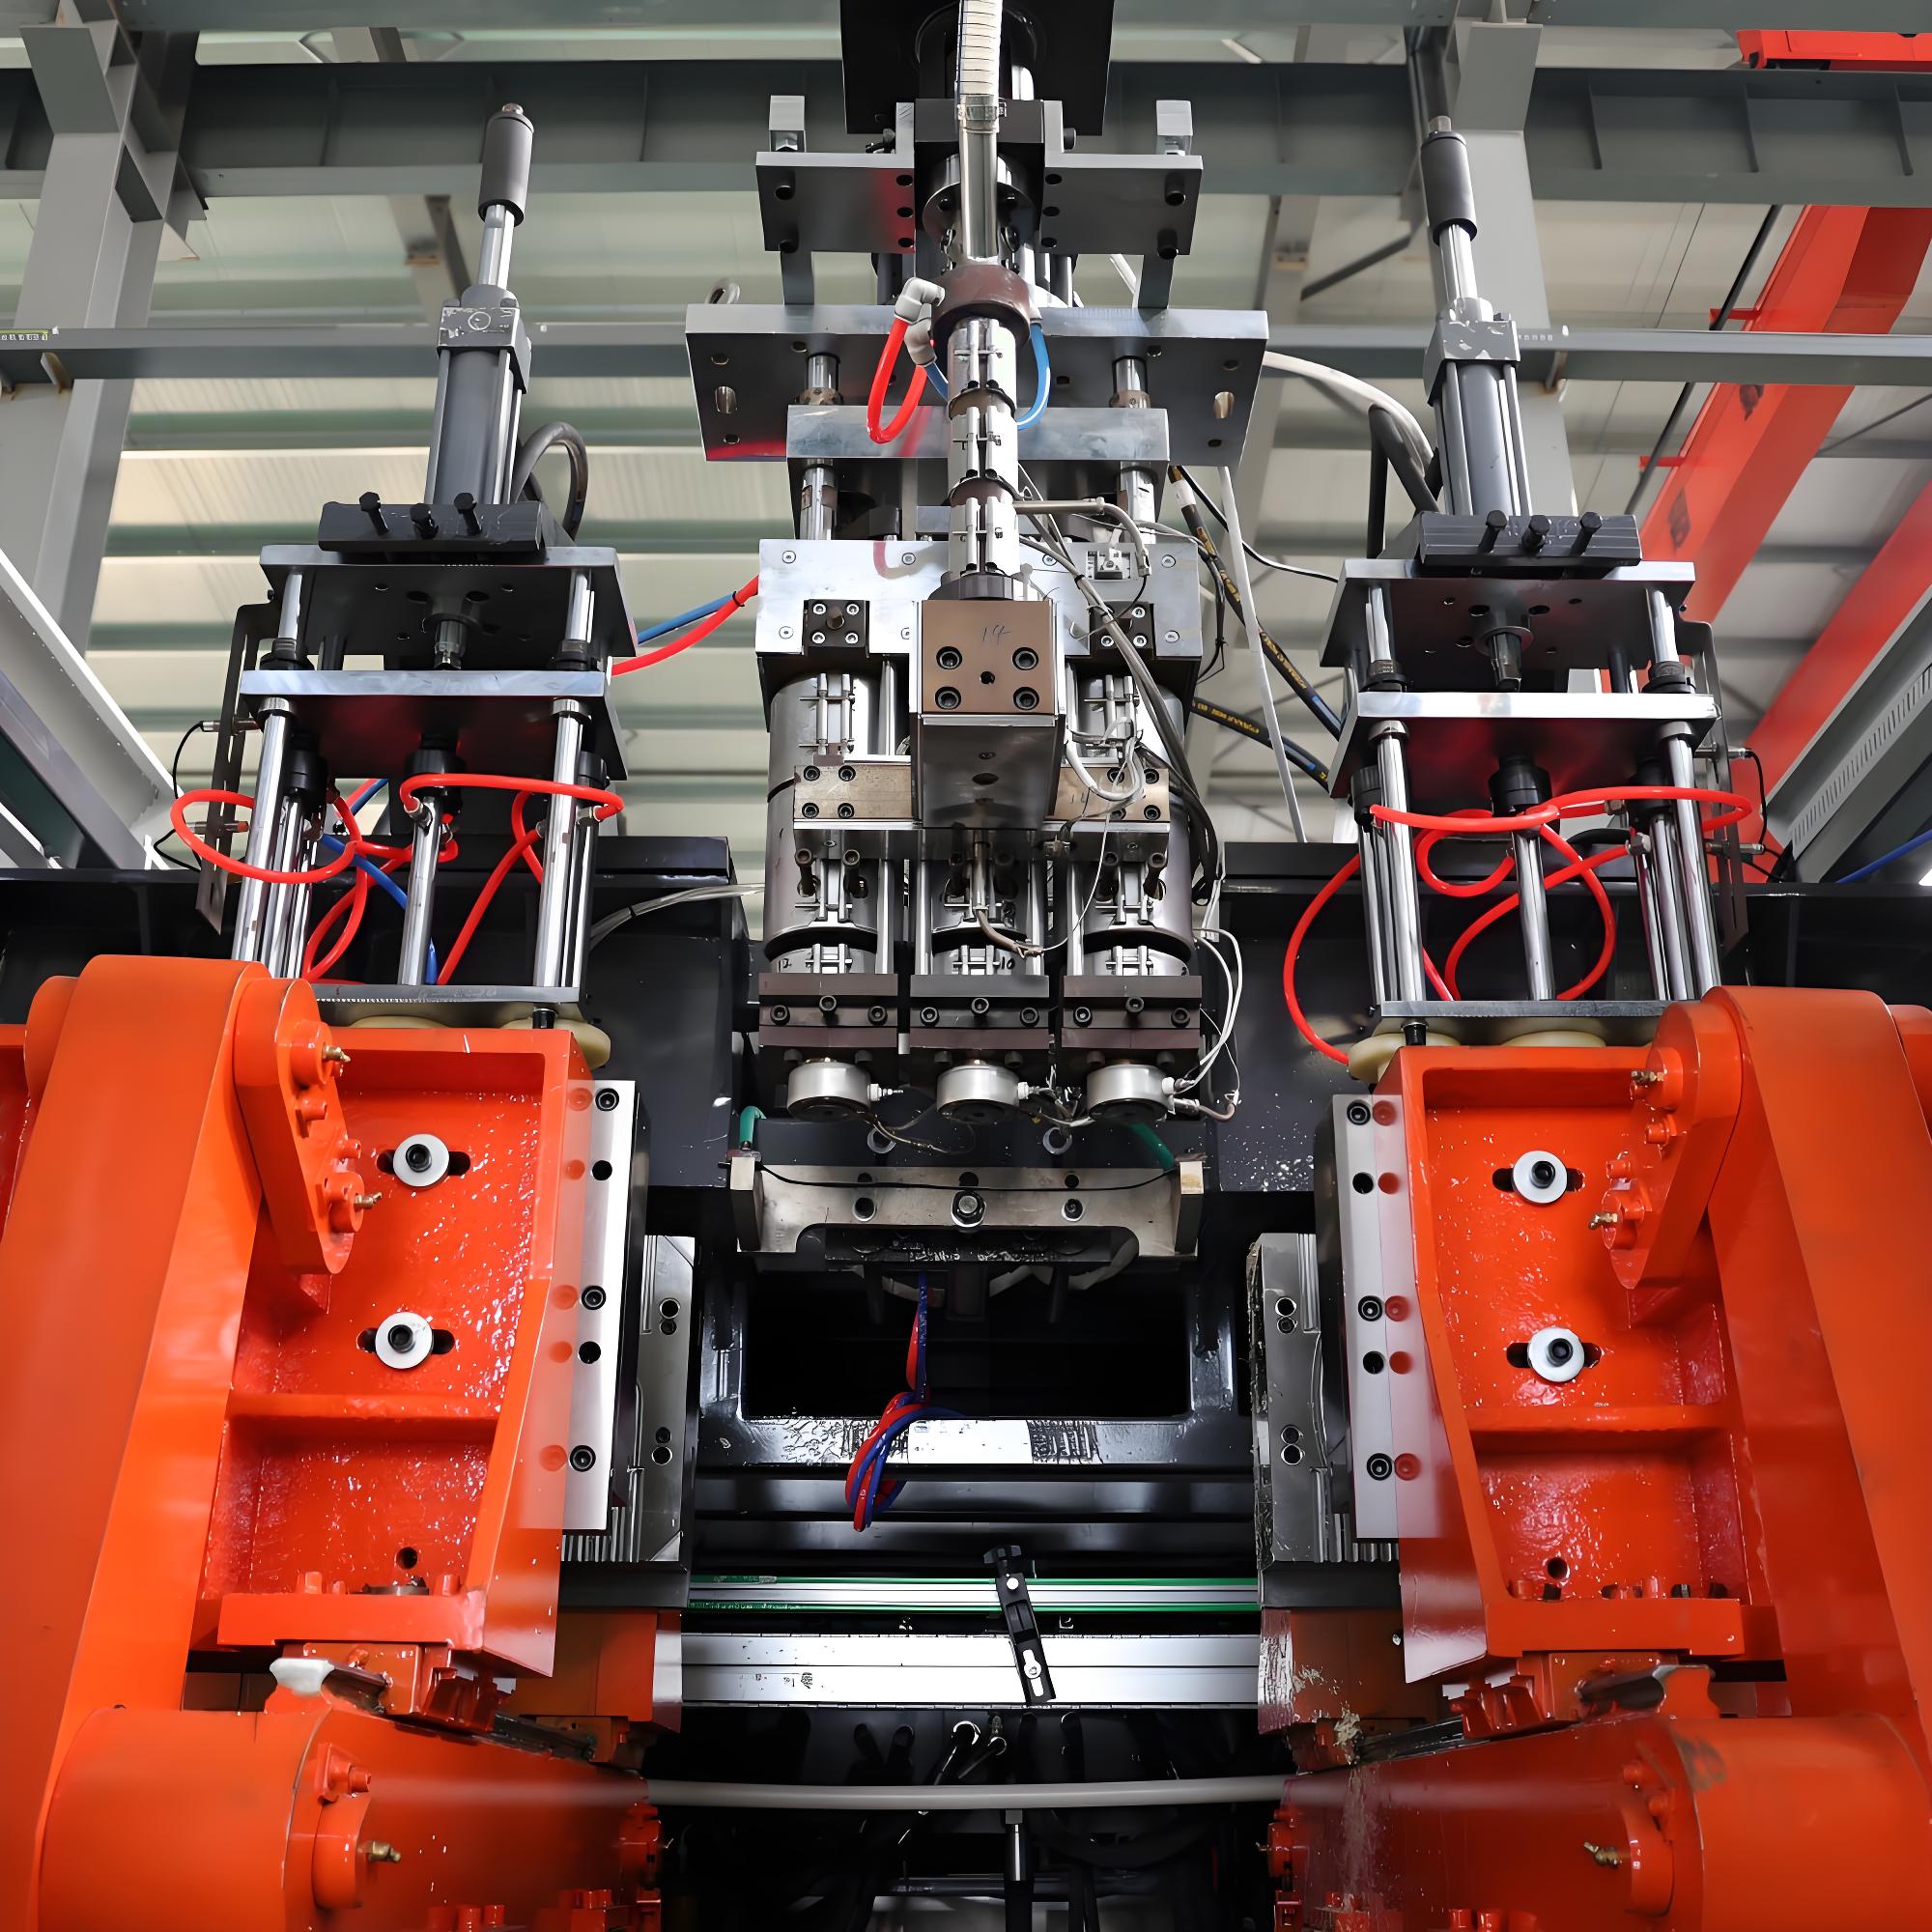
Uma máquina de extrusão com sopro de moldeagem forma uma peça oca injetando primeiro um tubo de plástico fundido chamado de parison, capturando esse parison dentro de um moldee partido e, em seguida, inflá-lo com ar comprimido para que o material se estenda e se ajuste à cavidade fria do moldee. A descrição de “dupla cabeça” se refere ao conjunto de cabeças de matriz: em vez de uma única cabeça de matriz que alimenta um programa de parison, a máquina possui duas cabeças de matriz independentes que podem extrudir um parison em seu próprio cronograma. Na prática, isso permite que o fabricante execute dois parisons lado a lado, seja como duas partes grandes separadas ou como ninhos de várias cavidades gêmeos, o que praticamente dobra o número de tambores produzidos por ciclo da máquina em comparação com um equivalente com uma única cabeça. Para um tambor de pesticida de 12L, em que a peça é grande demais para a ferramentaria de alta cavidade usada em garrafas pequenas, mas pequena demais para justificar uma máquina pesada com uma única cavidade lenta, a configuração com duas cabeças alcança um ponto de equilíbrio de rendimento e eficiência de espaço físico. As duas cabeças são normalmente alimentadas por uma única unidade de plastificação através de um manifold, ou por dois parafusos paralelos para que a temperatura e a pressão da mistura mantenham-se consistentes em ambos os lados.
A principal vantagem do design de duas cabeças não é apenas que ele produz duas partes de uma só vez, mas que descorela o programa de parison de um único limite de temporização. Cada cabeça de matriz possui seu próprio perfil programável de espessura da parede, permitindo que o operador ajuste o parison para colocar mais material na Base e na manga do tambor, onde a tensão se concentra, e menos na parede cilíndrica, onde não é necessário. Isso economiza resina, melhora o desempenho da queda e mantém o peso do recipiente dentro de um intervalo estreito que é importante tanto para o custo quanto para o cumprimento dos limites de empilamento e transporte definidos pela logística química. No contexto de embalagem de pesticidas, o recipiente deve resistir ao enchimento, à capotagem, à paletização, às vibrações do caminhão e ao armazenamento ao ar livre, então a capacidade de balancear a espessura da parede de maneira precisa é um verdadeiro instrumento de qualidade, e não apenas um recurso estético. A Apollo configura suas máquinas com extrusão dupla com controle de parison servo-motorizado e monitoramento de pressão da mistura em closed-loop para que este ajuste permaneça estável durante toda uma produção.
Por que o formato 12L se encaixa na distribuição de pesticidas em fazendas: Os tambores de pesticidas para uso agrícola, da ordem de 10 a 15 litros, representam um meio-termo prático entre as pequenas embalagens de litro ou 5 litros destinadas ao consumidor e os volumosos tambores de 200 litros utilizados por grandes operadores agropecuários. Um tambor de 12 litros é grande o suficiente para tratar várias hectares em um único enchimento, e, ao mesmo tempo, leve o suficiente para que um único operador possa manipulá-lo, derramá-lo e armazená-lo sem auxílio mecânico. Para os distribuidores que atendem pequenas e médias propriedades, o formato de 12 litros reduz o custo logístico por unidade em comparação com muitas pequenas garrafas, mantendo a dose adequada no local de aplicação. A lógica regulamentar e de segurança também apoia o formato: os agroquímicos líquidos perigosos são tipicamente enviados em contêineres de HDPE fechados e estanques que possuem marcas de empacotamento orientadas para desempenho da ONU, e um tambor rígido de 12 litros equipado com uma alça integrada e uma tampa com marca de alteração é muito mais fácil de selar, rotular e rastrear do que um saquinho flexível. Os produtores que adotam o método de 12 litros, portanto, atendem cooperativas, misturadores regionais e preenches contratados com um único SKU versátil que se ajusta aos modelos de palete comuns e à manipulação a granel intermediária.
A demanda por este formato é estável ao longo de todo o ano, em muitos mercados, porque os produtos de proteção das plantas são aplicados em várias janelas de cultivo e, em muitos casos, são pré-posicionados antes do início da temporada. Esta demanda estável, respondendo à necessidade de um ano inteiro, justifica a investida em uma borracheira de alta produção dedicada, em vez de terceirização ou o uso de uma máquina geral de baixa velocidade. Quando um preencher precisa de duzentos mil tambores de 12 litros por ano, uma linha de um único cabeçote pode não conseguir acompanhar o ritmo sem longas horas extras, enquanto uma linha dupla capta a produção dentro de um padrão de turno normal. A questão de capacidade, portanto, não é abstrata: ela afeta diretamente se a operação de embalagem se tornará uma garganta que obriga o preencher a comprar embalagens externas ou se constituirá em um centro de custo controlado, protegendo o lucro. O resto deste artigo mostra como dimensionar esta linha e o que configuração do APOLLO a entrega.
A demanda por este formato é estável, em vez de sazonal, em muitos mercados, porque os produtos de proteção das culturas são aplicados durante várias janelas de crescimento e, muitas vezes, são posicionados antes da alta estação. Este apetite constante ao longo do ano é exatamente o que justifica investir em um forno de sopro dedicado e de alta capacidade, em vez de terceirizar ou utilizar uma máquina de uso geral. Quando um preenchimento precisa, por exemplo, de 200 mil tambores de 12L por ano, uma linha de um cabeçote só pode competir sem ter que trabalhar excessivamente, enquanto uma linha de dois cabeçotes absorve o volume dentro de um padrão de turno normal. Portanto, a questão da capacidade não é abstrata: define diretamente se a operação de embalagem se torna um gargalo que força o preenchimento a comprar recipientes externos, ou um centro de custos controlado que protege o lucro. O restante deste artigo mostra como dimensionar essa linha e qual configuração do Apollo a oferece.
Seleção de materiais para recipientes para pesticidas: para caixas de 12 litros, o material predominante é o polietileno de alta densidade, frequentemente escrito como HDPE, porque combina resistência química, rigidez, resistência à compressão a baixas temperaturas e processabilidade em linhas de moldeagem por injeção a frio, a um custo favorável. As formulações de pesticidas são frequentemente Baseadas em água, solventes ou ingredientes ativos emulsionados e o HDPE tolera uma ampla gama destes meios sem inchaço, trincagem ou leiaça que comprometeriam o conteúdo ou o recipiente. Telhas de média densidade e algumas classes de baixa densidade linear são ocasionalmente misturadas para ajustar a flexibilidade, mas a parede lateral de uma caixa de 12 litros precisa ter rigidez suficiente para ficar ereta quando está cheia e para resistir ao deslizamento sob a carga de uma palete estocada, pelo que uma resina de alta densidade é a escolha mais conservadora. O polipropileno, escrito como PP, é uma alternativa quando é desejado maior resistência à temperatura ou um aspecto mais rígido, embora geralmente seja menos condescendente em relação ao impacto a baixa temperatura e pouco mais exigente em termos de controle do processo. O PVC é evitado para contato com pesticidas em muitos mercados devido às preocupações com a migração de aditivos e à fricção reciclada.
Para tambores de pesticidas agrícolas, o material dominante é o polietileno de alta densidade, normalmente designado como HDPE, porque combina resistência química, rigidez, resistência a impacto a baixas temperaturas e processabilidade em linhas de moldeagem por sopro de extrusão a um custo favorável. As formulações de pesticidas são frequentemente Baseadas em água, solventes ou ingredientes ativos emulsionados, e o HDPE tolera uma ampla variedade destes meios sem inchação, rachaduras ou leilões que comprometeriam o conteúdo ou o recipiente. As graduações de média e baixa densidade são ocasionalmente misturadas para otimizar a flexibilidade, mas a parede lateral de um tambor de 12L precisa de rigidez suficiente para manter-se ereta quando está cheio e para resistir à dilatação sob a carga em paletes estocadas, de modo que uma resina básica de alta densidade é a escolha conservadora. O polipropileno, designado como PP, é uma alternativa onde se deseja uma resistência a temperaturas mais elevadas ou uma sensação mais rígida, embora geralmente seja menos tolerante ao impacto em baixa temperatura e um pouco mais exigente em termos de controle de processo. O PVC é evitado para contato com pesticidas na maioria dos mercados devido às preocupações com migração de aditivos e atrito na reciclagem.
A tabela abaixo compara as três resinas candidatas pelas propriedades que realmente definem o desempenho do tambor, de modo que uma equipe de especificação possa defender a sua escolha com critérios medíveis, em vez disso, Basear-se em tradição. Todos os valores são faixas típicas e devem ser confirmados contra a ficha de dados do fornecedor de resinas para a qualidade selecionada e quaisquer regras de contato regional para o setor alimentício ou agrícola que possam aplicar-se. Um masterbatch de cor, um estabilizador UV e um produto antitrasbordamento ou anti-bloqueio normalmente são aplicados na cuba e, uma vez que o tambor não é um produto que entra em contato com alimentos, a mistura de aditivos pode ser otimizada para o envelhecimento ao ar livre e a manipulação, e não para a neutralidade em termos de sabor ou odor. A distribuição do espessamento da parede, definido pelo programa do paraiso, então realiza o trabalho restante na conversão de uma boa resina num tambor que passa nos testes de queda e de empilhamento.
| Material | Densidade g/cm3 | Impacto em baixas temperaturas | Resistência química | EBM ease |
|---|---|---|---|---|
| HDPE | 0,94 a 0,97 | Bom | Excelente | Alto |
| PP | 0,90 a 0,91 | Justo | Muito bom | Médio |
| PVC | 1.35 a | Ruim | Bom | Baixo |
45
Além do polímero de Base, o enchimento deve considerar o sistema de lacre e fechamento, porque um tanque de pesticidas é tão seguro quanto a sua vedação. A maioria dos tanques de 12L utiliza uma gola de rosqueamento acabada para um tampão de parafuso resistente a adulteração, com um liner de indução ou wafer que resistente à formulação específica, e a geometria da gola deve ser mantida em uma tolerância estreita para que o tampão seja alojado sem threading cruzado na linha de enchimento. A Apollo moldea a gola como parte do produto extrudido e pode manter o acabamento conforme o padrão do tampão do cliente, o que remove uma fonte comum de reclamações de vazamentos. Os embalagens de aditivos para armazenamento ao ar livre, incluindo carbonato de carbono ou um masterbatch de estabilização UV, prolongam a vida útil do tanque durante a armazenagem na garagem ou no campo de trabalho, e estes são dosados no dosador gravimétrico em vez de misturados manualmente para manter a variação entre lotes baixa.
Estrutura da Máquina Núcleo e Fluxo do Processo
Um extrusor de moldeagem por sopro duplo de cabeçamentos para tambores de 12L é construído em conjunto com alguns subsistemas que devem trabalhar em estreita coordenação. A unidade de plastificação recebe resina HDPE reciclada e mistura virginal de um carregador, derrete e homogeneiza-a no tanque através de um parafuso com uma relação L/D de aproximadamente vinte e quatro para um, e empurra o derretido para as cabeças de matriz duplas. Cada cabeceamento de matriz transforma o derretido em um parison oco cuja seção transversal e a programação da parede são controladas por um mandril móvel ou uma pino servo. O dispositivo de engate então fecha as duas cavidades ou peças gêmeas da matriz em torno dos parison, os pistões de sopro perforam ou selam a gola, e a ar de baixa pressão da central de ar dilata o parison para a parede da cavidade. Após uma janela de resfriamento curta, a matriz se abre e o sistema de remoção transfere os tambores acabados para desflachamento e teste de vazamentos. Em todo este ciclo, o sistema de controle coordena a velocidade do parafuso, a pressão dos cabeçamentos, o tempo do parison, o fecho da matriz, o sopro e a eject para que os dois cabeçamentos permaneçam em fase e o tempo de ciclo permaneça previsível. Todo o processo se repete continuamente, e a saída é apenas o número de cavidades multiplicado pelo ritmo do ciclo pelo números de horas operacionais.
Dois detalhes separam uma máquina destinada a tambores de uma destinada a garrafas. Primeiro, a força de aperto deve ser suficiente para manter a linha de separação vedada contra a pressão de sopro interna em toda a grande superfície de um tanque de 12L, por isso o dispositivo de aperto é dimensionado na faixa de aproximadamente cento e cinquenta a duzentos e cinquenta quilonewtons em vez dos dispositivos mais leves utilizados em garrafas pequenas. Segundo, o resfriamento deve remover o suficiente calor à parede espessa de um tanque para permitir que a parte mantenha a forma na ejecção, o que impulsiona o projetista para circuitos de resfriamento generosos e, às vezes, um jig de pós-resfriamento para a gola. A Apollo aborda ambos com um dispositivo de aperto plano pesado e um circuito de água equilibrado, e a disposição duplo do cabeçamento significa que o dispositivo de aperto é em efeito compartilhado entre os dois fluxos de parison, o que melhora a utilização desta estrutura cara. O resultado é uma máquina que parece superdimensionada para a parte, o que exatamente protege o tempo de ciclo e a vida útil da ferramenta em um ambiente de embalagem de três turnos.
Especificações Representativas de uma Linha de Extrusão de Blow Molder Duplo de 12L
| Parâmetro | Valor típico | Unit |
|---|---|---|
| Diâmetro da rosca | 80 to 90 | mm |
| Relação L/D | 24 | 1 |
| Força de fechamento | 150 to 250 | kN |
| Potência instalada | 70 to 90 | kW |
| Saída | 90 to 140 | BPH |
| Max molde width | 600 a 800 | mm |
A tabela abaixo enumera as especificações representativas de um extrusor-bloqueador de formato duplo da classe 12L na tradição da série ABLB da Apollo. Estes números descrevem uma configuração típica para ferramentas de duas câmaras ou gêmeas em tambores de 12L e devem ser tratados como uma especificação inicial a ser confirmada contra a matriz e a resina exatas. O diâmetro do parafuso, a potência do motor de acionamento e a força de aperto escalam com o peso total da carga, e porque um tanque de 12L em HDPE pesa na ordem de seiscentos a novecentos gramas, a capacidade de plastificação está confortavelmente dentro de um parafuso de tamanho médio em vez de uma unidade de operação pesada. O valor de saída assume uma ferramenta balançada de duas mais duas câmaras e HDPE padrão; os garrafas reais por hora variarão com o espessamento da parede, a temperatura do água de resfriamento e as condições ambientais, mas a ordem de grandeza é o ponto de planejamento de que um comprador precisa.
Apollo ABLB Series Double Head Máquina
O consumo de energia é um input importante para o planejamento porque uma linha de moldeagem por sopro mantém o extrusor em funcionamento mesmo quando a matriz está sendo resfriada, por isso a carga dominante é a acionamento do parafuso e os aquecedores do tanque em vez do dispositivo de aperto. Uma máquina duplo-cabeçamento espalha esta carga fixa em duas vezes o rendimento de uma única cabeça, o que é uma razão para a configuração melhorar o custo de energia por tanque. O consumo representativo cai na faixa baixa à média quando medido em quilowatts-horas por cem tambores, e escolher um dispositivo de engate servo-hidráulico ou totalmente elétrico reduz a carga auxiliar. A Apollo oferece tanto a opção hidráulica quanto a totalmente elétrica dentro da mesma família de máquinas, e para uma linha de embalagem de pesticidas onde o espaço de trabalho pode ser úmido ou poluído por poeira, a versão hidráulica é muitas vezes preferida para a robustez, enquanto a versão totalmente elétrica vence quando a central visa o mais baixo índice energético possível e um chão livre de hidráulico.
| Modelo class | Container range | Heads | Saída BPH | Potência kW |
|---|---|---|---|---|
| ABLB 55 | 2 a 3 L | A série ABLB da Apollo cobre recipientes de 200 mililitros até 20 litros e inclui configurações de cabeçamentos duplos e multi-cabeçamentos destinadas a embalagens industriais e agro-químicas de tamanho médio. Para o tanque de pesticidas de 12L, o membro relevante é a máquina duplo-cabeçamento da série ABLB da classe 10 a 20 litros, que aceita a matriz de duas cavidades necessária para esta peça e a combina com um sistema de controle do parison que armazenam diversas programações de parede. Um irmão menor, o ABLB 55, serve a faixa de 2 a 3 litros e compartilha a mesma filosofia de controle, de modo que um produtor que opera embalagens de tamanho pequeno e médio pode standardizar o treinamento dos operadores e as peças de reposição entre as famílias. A Apollo posiciona a linha ABLB como seu trabalho pesado para moldeagem por sopro de extrusão padrão, e a variante duplo-cabeçamento é a escolha natural quando o volume anual ulbueiroassa o ponto em que uma linha de cabeçamento único precisaria de uma segunda mudança para manter o ritmo. A tabela abaixo resume a máquina duplo-cabeçamento ABLB 12L-classificada em conjunto com seu parente mais pequeno para fins de contexto. | up to 320 | 40 a 55 |
| ABLB double head 12L class | 10 a 20 L | double | 90 to 140 | 70 to 90 |
| ABLB multi-head | 0.2 to 5 L | multi | até 1200 | 45 to 75 |
simples ou duplo
O que um comprador obtém com a máquina duplo-cabeçamento ABLB da Apollo não é apenas uma lista de hardware mas um processo ajustado: os cabeçamentos de matriz são ajustados à taxa de fluxo de derretimento da resina para que o parison pendure sem baixação ou surto, o dispositivo de engate é dimensionado para uma linha de separação estável, e o controle guarda as receitas para que uma mudança de produto de uma especificação de tanque para outra seja chamada de receita em vez de um exercício de reengenharia. A Apollo valida cada máquina com a matriz e o material reais do cliente antes do envio, executando um teste de aceitação de fábrica que confirma o tempo de ciclo, o peso da peça e o desempenho anti-vazamento em relação ao objetivo acordado. Esta elimina o risco do investimento porque o número lido na proposta é o número que a linha oferece no chão, e não um número de melhor caso em laboratório. Para um enchiador de pesticidas cuja reputação depende de nunca enviar um recipiente que fique com vazamento, esta etapa de validação é tão valiosa quanto a própria estrutura de aço.
A escolha entre cabeças simples, duplas e multi-cabeças é, fundamentalmente, uma decisão de capacidade e tamanho da peça. Para tambores de 12L, a peça é demasiado grande para a ferramentaria de cúpulas múltiplas, e, por isso, a verdadeira opção é entre uma cabeça simples e uma duplas, com a segunda option claramente mais vantajosa acima de cerca de
| Anuais volume | Recomendado machine | Shift plan | Nível de custo |
|---|---|---|---|
| under 80k | ABLB single head | 1 shift | Médio |
| 80k to 200k | ABLB double head | 000 unidades por ano. Abaixo deste limite, uma máquina ABLB com uma cabeça simples pode ser a compra mais econômica, pois o moldee é mais barato e a sua área de ocupação é menor, mesmo que execute horas maiores. Acima deste limite, a cabeça dupla paga o seu custo inicial através da economia de mão-de-obra e energia nos primeiros anos de funcionamento. A tabela abaixo relaciona os objetivos anuais de volume comuns a uma configuração recomendada do Apollo, utilizando as suposições representativas de um turno e dois turnos, para que o leitor possa localizar o seu caso. Estes são estimativos de planeamento; uma cotação formal deve modelar o peso exato do tambor e o padrão de turnos. | Médio |
| 1 a 2 turnos | ABLB double head plus | 2 shifts | Alto |
| over 400k | two double head lines | 200k a 400k | Preço elevado |
2 a 3 turnos
A seleção também deve levar em consideração futuros SKUs. Um prefeito que hoje executa apenas tambores de 12L poderá futuramente adicionar um pacote de 5L ou 10L, e, na medida em que a família ABLB partilha a geometria da fixação e o software de controlo, uma segunda moldee pode frequentemente operar na mesma estrutura dual da cabeça apenas com uma alteração da receita de parison. Esta modularidade protege a decisão de capital: a máquina não fica engavetada se a mistura de produtos mudar. O Apollo fornece corretamente fones de moldee adicionais e treina o cliente para trocá-los, e a Wanplas, como marca-mãe, apoia a cadeia de peças de reposição de modo que o moldee ou um componente de cabeça possa ser obtido sem caçar entre fornecedores não relacionados. Para um produtor de packaging agrícola cuja estação é implacável, esta garantia de fornecimento é parte do real custo total de propriedade, e não uma nota-parte. 6: Equipamento Baixo fluxo e Integração da Linha
Uma máquina de moldeagem por sopro é apenas uma estação numa linha de tambores, e o equipamento circundante determina se a produção teórica alcança o piso. Depois da eclosão, os tambores de 12L transportam reflexos da linha de partição e do colo, que são removidos através de um desfrisador automático, e as peças passam então por um teste de fugas, onde cada tambor é colocado sob pressão brevemente e verificado em relação à decaída de pressão. Os transportadores movem os tambores para uma estação de rotulagem ou impressão e depois para um paletizador, e uma vez que os tambores são grosseiros, a disposição do transportador conta para a ergonomia do operador e para manter a linha equilibrada. O resíduo da desfrisação, que inclui o trimming do parison e o reflexo do colo, é recolhido, granulado e reintroduzido na extrusora como regrind controlado, o que é uma prática padrão e econômica para recipientes não-alimentares desde que o regrind seja mantido limpo e metrizado com uma proporção estável. A tabela abaixo lista as estações downstream típicas de uma linha de tambores de 12L e o papel que desempenham no proteção da produtividade.
| Estação | Função | Impactoo |
|---|---|---|
| Deflasher | trims flash | finish quality |
| Leak tester | pressure check | safety |
| Granulator | recycles scrap | cost |
| Conveyor | transports drums | balance |
| Palletizer | stacks output | labor |
A integração é onde a Wanplas acrescenta valor além da única máquina. Pois a Wanplas agrega várias especialidades da maquinaria sob uma marca-mãe, um produtor de tambores de inseticidas pode obter a máquina de moldeagem por sopro do Apollo e contar com o grupo para sistemas auxiliares proporcionalmente matizados, tais como granuladores, transportadores e manuseio de materiais, sem costurar fornecedores incompatíveis. A arquitetura de controlo pode ser alinhada de modo que a linha relata um único índice global de eficiência dos equipamentos em vez de um conjunto de statuses de máquinas descompromissadas, e o monitorização remota permite que um engenheiro central analise os dados cíclicos. Para o administrador de uma fábrica, isto significa um único parceiro responsável pela célula, o que simplifica a aquisição, a comissionamento e, mais tarde, a expansão. Os engenheiros do Apollo lidam com a instalação e com o balanceamento da linha, de modo que a máquina de moldeagem por sopro, e não o desfriso ou o tester de fugas, estabelece o ritmo real. 9: Qualidade, conformidade e testes para tambores de pesticide.
Os recipientes de pesticidas são regulados como embalagens de produtos perigosos na maioria dos mercados e o tambor de 12L deve normalmente cumprir os padrões de embalagem orientados para o desempenho que incluem um teste de queda, um teste de empilhamento e um teste de impermeabilidade, frequentemente expressos através dos requisitos de marcação da ONU para o recipiente preenchido e selado. A máquina de moldeagem por sopro contribui com estes resultados, principalmente através da constante espessura da parede e de um fragmento limpo e bem fundido, pois um ponto fino ou uma articulação fraca é exatamente onde uma falha de queda começa. O controlo de parison e a pressão de fixação estáveis do Apollo produzem tambores cuja mapa da parede se repete rodada após rodada, o que é o que permite aos prefeitos aprovar batistas de auditoria sem eliminar uma fração grande da produção. Além dos testes mecânicos, o resino e quaisquer aditivos devem ser documentados perante a compatibilidade química com a formulação específica, e o produtor deve conservar os registos das baterias para que uma queixa em campo possa ser traçada para uma data e uma receita de máquina.
O teste de fugas na linha é a última barreira. Um típico tester de fugas na linha sela o colo do tambor, aplica uma sobrepressão de ar pequena e observa a decaída durante alguns segundos; qualquer tambor que faça vaporiza a pressão é rejeitado antes de chegar ao prefeito. Isto apanha tanto os defeitos grossos como uma solda perdida como os problemas finos, tais como um acabamento manchado do colo que mais tarde estourará. Para o uso de pesticidas, o custo de um único tambor que fure no campo, medido em limpeza, relatórios regulamentares e confiança da marca, ofusca o custo da estação de teste; por isso, a recomendação é tratar o teste de fugas como obrigatório e não opcional. O Apollo configura a linha dual de cabeças de modo que a saída de cada cavidade possa ser independentemente testada e, se necessário, rejeitada individualmente, o que preserva a traçabilidade quando a linha opera dois ninhos ao mesmo tempo. A tabela abaixo resume o conjunto de testes de núcleo que um Programa de tambores de 12L de Inseticidas deve carregar.
O teste de vazamento na linha é a última fase. Um típico detetor de vazamentos em linha selará a cabeça do tambor, aplicará uma pequena sobrepressão de ar e observará a decaída ao longo de alguns segundos; qualquer tambor que fique com vazamento de pressão será rejeitado antes de chegar ao enchimento. Isto detecta tanto defeitos graves, como uma solda perdida, como problemas sutis, como acabamento sujo do buco que, mais tarde, pode enfraquecer. Para uso em pesticidas, o custo de um único tambor que vaze no campo, medido na limpeza, nas reportagens regulamentares e na confiança na marca, é maior que o custo do posto de testes, pelo que a recomendação é tratar o teste de vazamento como obrigatório e não opcional. A Apollo configura a linha de cabeceiras duplas de forma que a saída de cada câmara possa ser testada independentemente e, se necessário, rejeitada independentemente, o que preserva a capacidade de rastreabilidade quando a linha opera simultaneamente dois ninhos. A tabela abaixo resume o conjunto de testes fundamentais que um programa de tambores de 12L para pesticidas deve adotar.
| Testee | Finalidade | Frequência |
|---|---|---|
| Drop test | impact survival | per batch |
| Stack test | load creep | per batch |
| Leak test | seal integrity | every drum |
| Parede map | thickness check | per recipe |
A economia da resina e o papel da resina reciclada
Porque um tambor de 12 litros usa várias centenas de gramas de HDPE, pequenas melhorias na uniformidade do espessamento da parede se traduzem diretamente em economias significativas de resina ao longo de um volume anual. O programa de parison independente da máquina de dupla cabeça permite ao operador colocar material apenas onde o tambor o necessita, reduzindo o peso médio das peças sem sacrificar o desempenho de descarga e empilhamento necessário para cumprir os regulamentos e as operações de movimentação. Uma redução de apenas alguns por cento no peso dos grânulos, mantido estável em milhões de tambores, reduz tanto o custo do material como a carga de resfriamento, e uma vez que a carga de resfriamento diminui conforme a massa das peças, o ciclo pode, em alguns casos, até diminuir, um caso raro em que a economia de resina também aumenta a produção. A reciclagem do deflashing é então misturada de volta em uma relação controlada, geralmente uma fração modesta do total, de modo que o ciclo se fecha e o material descartado se torna matériaprima em vez de resíduos. A chave é a consistência: a reciclagem deve ser limpa, seca e medida, pois a contaminação ou a umidade são o que transformam uma boa economia em um problema de qualidade.
Apollo supports this discipline with gravimetric blending and a granulator sized to the line’s trim volume, so the regrind re-enters the hopper at a steady rate rather than in lumps that disturb the melt. The control system can log the virgin-to-regrind ratio per shift, giving the quality team a record that supports both cost reporting and any customer audit that asks how much recycled content the drum contains. For an agrochemical brand that wants to advertise a reduced-plastic or circular-economy stance, this documented regrind loop is a defensible story, provided the ratios stay within the limits the resin supplier approves for the application. Wanplas, as the parent, can extend the same thinking to other parts of the plant, but on the apollo site the conversation stays with the blow moldeing cell and its immediate auxiliaries.
Energia, mão-de-obra e custo total de propriedade
A decisão de comprar uma máquina com dois cabeçalhos é, na verdade, um cálculo do custo total de propriedade, ao invés de uma comparação do preço fixo da máquina. A linha com dois cabeçalhos custa mais no início do que uma linha com um único cabeçalho da mesma família, mas distribui esse custo sobre cerca de dobras e, como tal, reduz o custo por cilindro. A mão de obra é o segundo fator de custo: um operador pode gerir uma linha com dois cabeçalhos no mesmo nível de pessoal de uma linha com um cabeçalho, o que reduz o custo de mão de obra por mil cilindros de acordo com o ganho de produção. A energia é o terceiro fator de custo, e como mencionado, a carga do extrusor é partilhada entre mais peças, resultando em um custo inferior em quilowatts-hora por cilindro. A tabela a seguir classifica os três componentes de custo em uma escala relativa para um programa de 12L, utilizando uma linha com um único cabeçalho como referencial – o nível médio; a linha com os dois cabeçalhos mostra a variação de cada componente. Estes são rótulos direcionais, não citas, e os números reais dependem das taxas de energia e salários locais.
| Custo component | Cabeça única | Double head |
|---|---|---|
| Capital per drum | Médio | Baixo |
| Trabalho per drum | Médio | Baixo |
| Energy per drum | Médio | Baixo |
| Espaço no chão per drum | Médio | Baixo |
Visto desta forma, a máquina de cabeça dupla não é um luxo, é a configuração padrão de elevada eficiência uma vez que o volume atinge o ponto de equilíbrio, e a única razão para manter uma cabeça única abaixo deste ponto é o menor custo de ferramentas e espaço ocupado durante o período de entrada em produção. A Apollo ajuda o comprador a encontrar este ponto de equilíbrio honestamente, modelando o volume anual estimado, o padrão de produção e o peso do tambor, para depois citar a configuração que atende ao objetivo com o mínimo desperdício. A Wanplas apoia a citação com promessas de nível de grupo sobre capacidade de produção, padrões de qualidade e embalagem, de modo que o comprador não está exposto ao risco de uma produção inferior às expectativas. Numa indústria de embalagem de pesticidas em que os margens são estabelecidos pela escala e pela fiabilidade, esta combinação de engenharia e suporte comercial é o que transforma a compra de uma máquina numa ativa de abastecimento estável.
Serviço, suporte e backbone Wanplas
A compra da máquina é o início de uma relação de vários anos, e a Apollo estrutura o seu apoio em torno da manutenção da linha operacional, em vez de apenas enviar aço. Antes da entrega, cada máquina é testada com o moldee e o material do cliente em Zhangjiagang, e o relatório de aceitação da fábrica torna-se a referência para o desempenho no campo. Quando chega, os engenheiros da Apollo viajam ao local para a instalação e a comissionamento, formam a equipe local em termos de operação e manutenção rotineira e permanecem envolvidos durante as primeiras semanas de produção para ajustar o processo. A promessa do grupo Wanplas de fornecer peças gratuitas por US$ 500 por ano cobre um conjunto definido de componentes de desgaste, e as peças danificadas dentro da garantia são substituídas gratuitamente, o que elimina a ansiedade habitual com os preços das peças de reposição durante os primeiros anos de propriedade. A monitorização remota permite a um engenheiro Apollo ou Wanplas ler os dados do PLC e oferecer conselhos sobre ajustes, sem esperar uma visita física, o que abre um período mais curto de downtime quando um parâmetro desvia.
Para além do lado correto, o modelo de apoio é preventivo. O Apollo recomenda um calendário de manutenção programada que abrange a verificação do desgaste das hélices e tubos, a inspeção do mandril da cabeça da matriz, a lubrificação da ligação do dispositivo de fixação e a limpeza do circuito de refrigeração, porque, na extrusão por moldeagem por sopro, a maioria das falhas anuncia-se lentamente através da subida da pressão ou da queda de produção antes de serem pausas. O modelo de fabricação aberta significa que o comprador tem liberdade de visitar a Zhangjiagang, inspecionar a qualidade da construção e falar com a equipa antes de assumir qualquer compromisso, sendo esta uma forma de baixo risco para validar um fornecedor cujo maquinário funciona ininterruptamente no processo de produção de um produto perigoso. No caso de um recipiente de enchimento para pesticidas, a transparência do fornecedor não é um luxo; é parte do esforço de devida diligência que os clientes downstream e os reguladores esperam, e o Apollo trata a visita à fábrica como um passo normal e não como um favor especial.
Porque Apollo e Wanplas para esta aplicação
A câmara de pesticidas de 12L está na interseção de três exigências: segurança química, volume de produção e controle de custos, e este cruzamento é precisamente onde um construtor especializado em moldeagem por extrusão e injeção supera um comerciante geral de máquinas. As duas décadas de esforços da Apollo focados neste processo significam que as cabeças de ferramentas, as ancoragens e os controles foram evoluídos para recipientes côncavos em vez de adaptados a partir de outro método de formagem, e a configuração de dupla cabeça ABLB é uma resposta direta ao problema de volume médio dos tambores. A Wanplas, como a marca-mãe, fornece a garantia comercial, a rede compartilhada de peças de reposição e o alcance multissectorial que uma operação de embalagem em crescimento eventualmente irá precisar, sem forçar o comprador a entrar numa lista fragmentada de fornecedores. A combinação permite que um produtor de pesticidas especifique uma linha de cabeças duplas de 12L com a certeza de que a tecnologia, a validação e o apoio se alinham ao mesmo objetivo: tambores que não fugam, a um custo por unidade que protege o marjo, produzidos em uma linha que permanece em funcionamento.
Terminamos com uma recomendação prática. Se a sua necessidade anual de tambores de 12L já supera aproximadamente cem mil unidades ou está em ascensão para alcançar esse número, a máquina de classe ABLB com duas cabeças é a configuração que deve ser citada e testada primeiro, pois é o ponto em que produtividade, mão de obra e energia se tornam favoráveis ao mesmo tempo. Se você ainda está abaixo dessa linha, mas espera crescer, inicie a relação com uma máquina de uma cabeça ABLB e com uma clara possibilidade de upgrade, para que as habilidades que desenvolve agora possam ser aplicadas a outro modelo. De qualquer forma, o próximo passo é concreto e não teórico: compartilhe o seu volume anual pré-estabelecido, o peso do tambor e o acabamento da boca, bem como seu padrão de turnos disponíveis, com a equipe da Apollo e solicite um teste de aceitação de fábrica em seu próprio moldee para que o número citado se torne um número medido antes de realizar um investimento.
Perguntas Frequentes
O que é uma estampeadora de extrusão com dois cabeças?
Uma estampeadora de extrusão com dois cabeças possui dois cabeçotes independentes que cada um extrude um parison, permitindo que a máquina produza duas peças ou dois gabaritos de cavidade por ciclo, em vez de uma. Para um tambor de pesticidas 12L, isso praticamente duplica a produção em comparação com uma máquina de uma cabeça da mesma família, mantendo a mesma estrutura da fixação e controle. Cada cabeça possui seu próprio perfil de espessura programável para que o operador possa colocar o material onde o tambor precisa de resistência e removê-lo onde não o precisa, o que melhora a economia de resina e o desempenho do resfriamento.
Por que escolher barris de 12L para pesticidas agrícolas?
O formato de 12L equilibra a manutenção e a logística: é suficientemente leve para que um operador possa encher e armazenar, mas suficientemente grande para servir vários hectares por enchimento, reduzindo o custo por unidade em comparação com muitos pequenos frascos. Ele também se encaixa no padrão de paletes comuns e no pacote de HDPE hermético e impermeável, o qual cumpre as marcações para objetos perigosos, tornando-se um SKU prático para cooperativas, misturadores regionais e enchufadores sob contrato que atendem aos mercados agrícolas fragmentados.
Qual material se adequa melhor aos pequenos barris de pesticidas?
O HDPE é o material preferido para os barris de pesticidas agrícolas, pois oferece excelente resistência química, boa resistência ao impacto à baixa temperatura e fácil processamento em linhas de moldeagem por injeção a frio a um custo favorável. O PP é uma opção secundária onde é necessária maior resistência à temperatura, mas é menos flexível em relação ao impacto em baixo frio. O PVC geralmente é evitado para o contato com pesticidas por causa da migração de aditivos e preocupações de reciclagem.
Como o sistema de cabeça dupla melhora a produção?
Executando dois parimos por ciclo, a configuração de cabeça dupla produz cerca de duas vezes mais barris do que uma máquina de cabeça única, sem duplicar o espaço no piso ou o número de operadores. A carga do extrusor é compartilhada entre mais peças, o que também reduz a energia por barril e a estrutura da cunha é utilizada de forma mais plena. O ganho se manifesta em menor número de frascos por hora, menor custo de mão-de-obra por unidade e melhor custo total de propriedade acima do volume de ponta-de-equilíbrio.
Que espessura de parede é necessária para barris de 12L?
Não há um número único; o barril deve passar nos testes de queda, pilha e vazamento para a especificação e o peso de enchimento específicos, e a espessura é distribuída pelo programador de parimos em vez de ser uniformizada. O material é inclinado para a Base e o ombro, onde a tensão se concentra, e reduzido na parede reta. A Apollo valida o mapa da parede no moldee do cliente durante a aceitação da fábrica, para que o peso e o desempenho concordados sejam alcançados.
A Apollo fornece instalação e treinamento?
Sim. Os engenheiros da Apollo comissionam a máquina no local, treinam a equipe local em operação e manutenção, e fornecem suporte à primeira fase de produção. O grupo Wanplas oferece USD 500 em peças gratuitas por ano, substituição gratuita de peças danificadas durante a garantia, monitoramento remoto de dados do PLC e uma política de fábrica aberta para que os compradores possam inspecionar a montagem antes da compra. Isto mantém a linha em funcionamento e protege os compradores durante os primeiros anos de propriedade.
Como os resíduos e o reciclado devem ser tratados?
O trampo de desengraxamento e o resíduo do bico são granulados e misturados de volta ao extrusor como reciclagem controlada, o que é padrão para recipientes não alimentícios e reduz o custo do material. O reciclado deve ser limpo, seco e metrificado na relação aprovada pelo fornecedor de resinas; a Apollo apoia isso com um granulator dimensionado e mistura gravimétrica que registra a relação de virginio e reciclado por escala, para fins de custos e auditoria.
Que testes de qualidade se aplicam a cofres de pesticidas?
Um programa para cofres de pesticida de 12L compreende normalmente um teste de queda e um teste de empilhamento por lote, além de um teste de vazamento em linha em cada cofre e um mapa de espessura da parede por receita. O dispositivo de detecção de vazamento pressiona cada cofre selado e rejeita os que mostram decaimento de pressão, detectando tanto soldas esquecidas quanto acabamentos contaminados de gordura antes que o cofre chegue ao preenchimento, o que é essencial para a integridade de produtos perigosos.
Obtenha uma configuração personalizada para sua linha de cofres de 12L.
Se estiver planejando ou expandindo uma operação de pequeno volume de pesticidas na fazenda, o próximo passo mais útil é uma especificação concreta e não um orçamento genérico. Compartilhe seu volume anual-almejado, o peso e o acabamento de gordura do cofre preferido, o padrão de turno que espera executar e qualquer exigência regional de marcação ou compatibilidade, e a equipe de Apollo tornará a configuração adequada de cabeçote dupla ou único ABLB e a valida por meio do seu moldee em Zhangjiagang antes do envio. Também está autorizado a visitar a fábrica, verificar a qualidade da construção e testemunhar o teste de aceitação pessoalmente. A Wanplas e a Apollo apoiam a linha com suporte compartilhado para componentes de reposição, comissionamento e treinamento, para que a máquina que receber seja a que seu plano de produção depende.