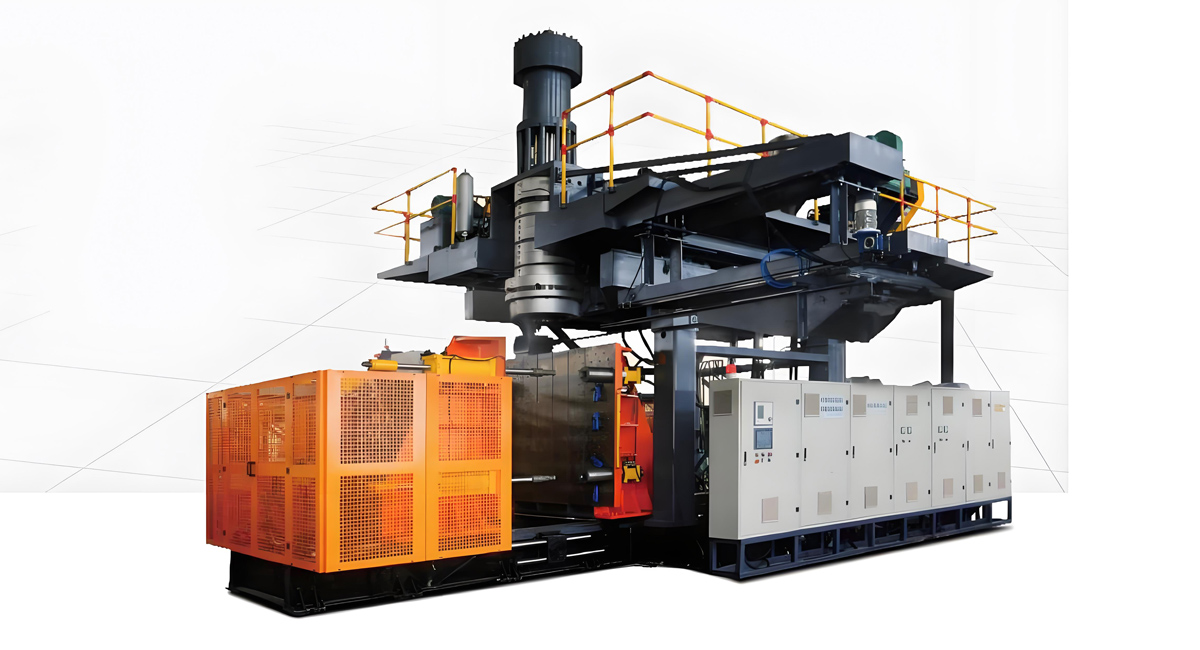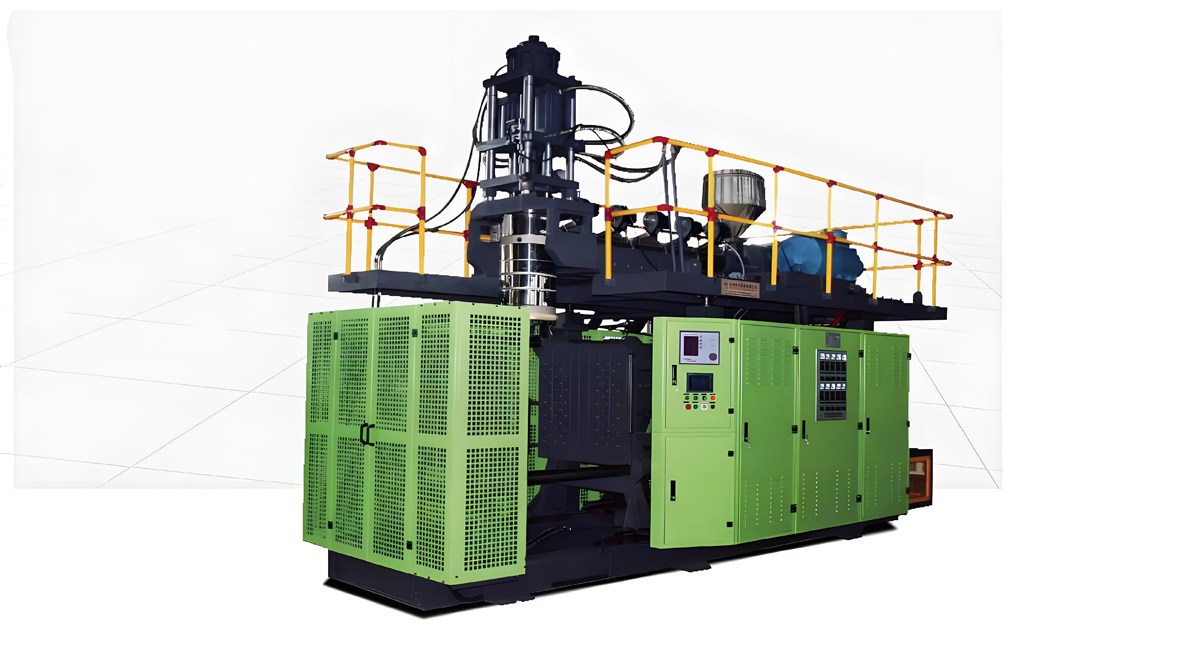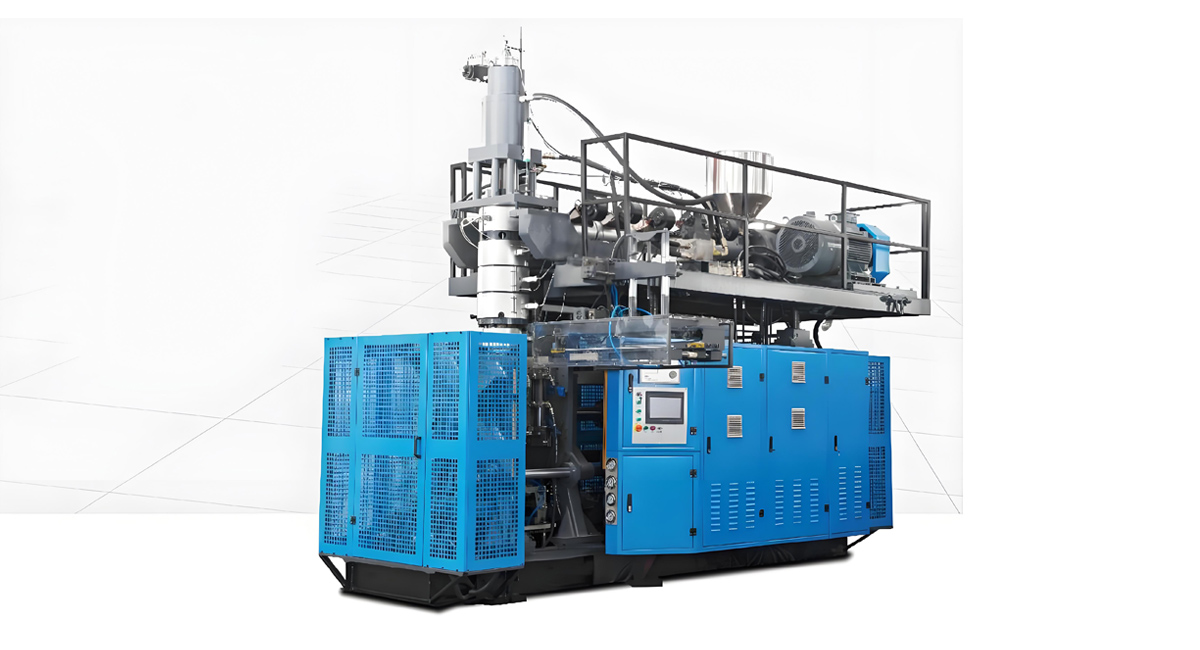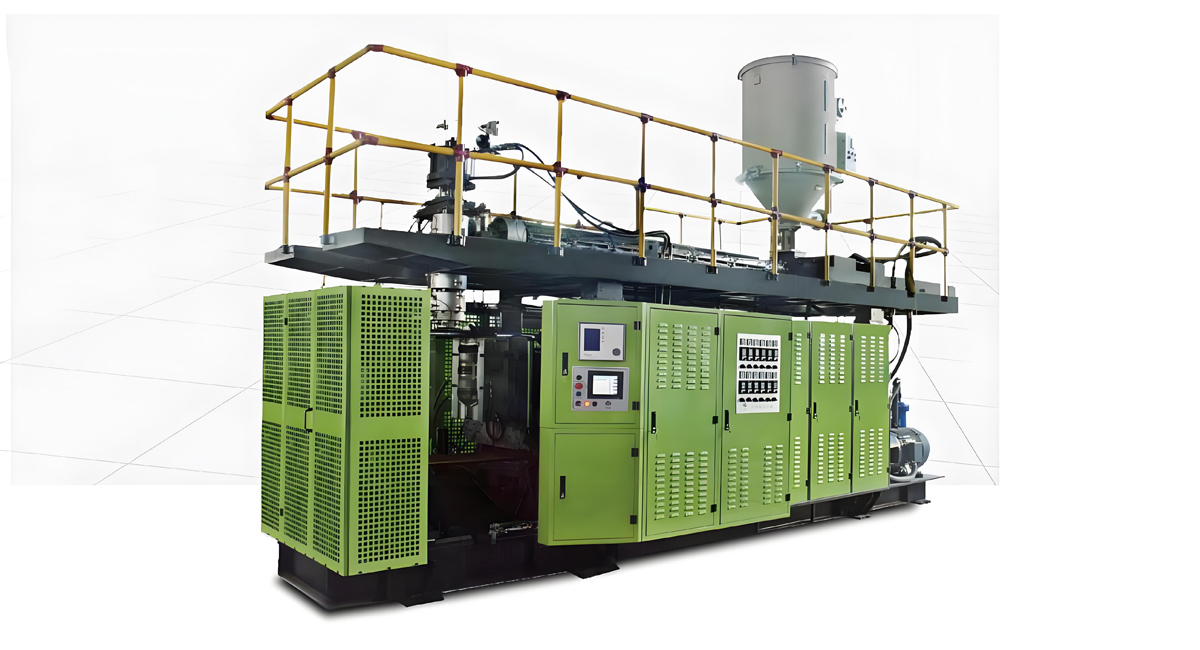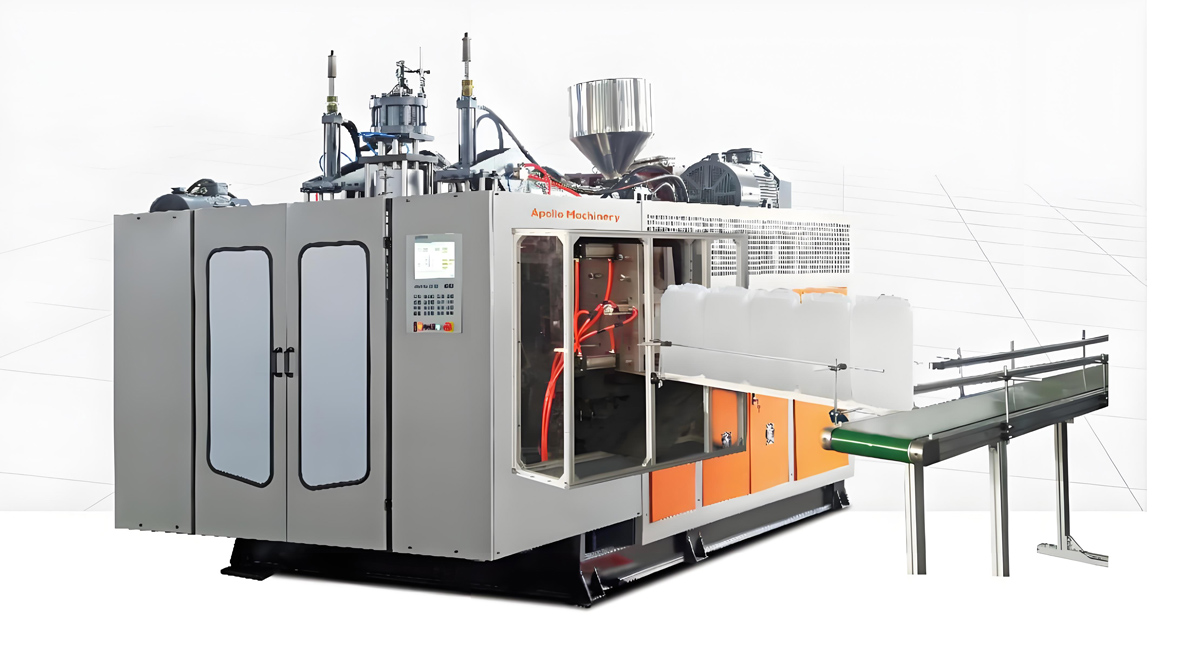
Formaer ad esondazione ad esperienza doppia 12L: aumento della produzione per piccoli serbatoi per pesticidi agricoli
Apollo is a Wanplas factory Based in Zhangjiagang near Shangai, and for more than twenty years it has specialized in automatic macchina di estrusione a soffiaggios built for hollow plastic prodotti ranging from a few hundred milliliters up to large industrial containers. With an 8,000 square meter production Base, an annual manufacturing capacity of around one hundred machine sets, and over four thousand machines running across more than ninety countries, Apollo has become a reference point for producers who need reliable, high-output blow Un escludente per l'estrusione di tubi di acqua potabile in PVC-U trasparenteing lines. This article focuses on a specific and increasingly demanded configuration: the 12L double head extrusion blow Un escludente per l'estrusione di tubi di acqua potabile in PVC-U trasparenteer, and explains why it is an excellent match for farm pesticide small drums. We look at the technology, the material science, the productivity math, the selection logic, and the service backbone that Wanplas and Apollo provide together, so that a buyer can move from a vague capacity goal to a concrete, defensible machine specification.
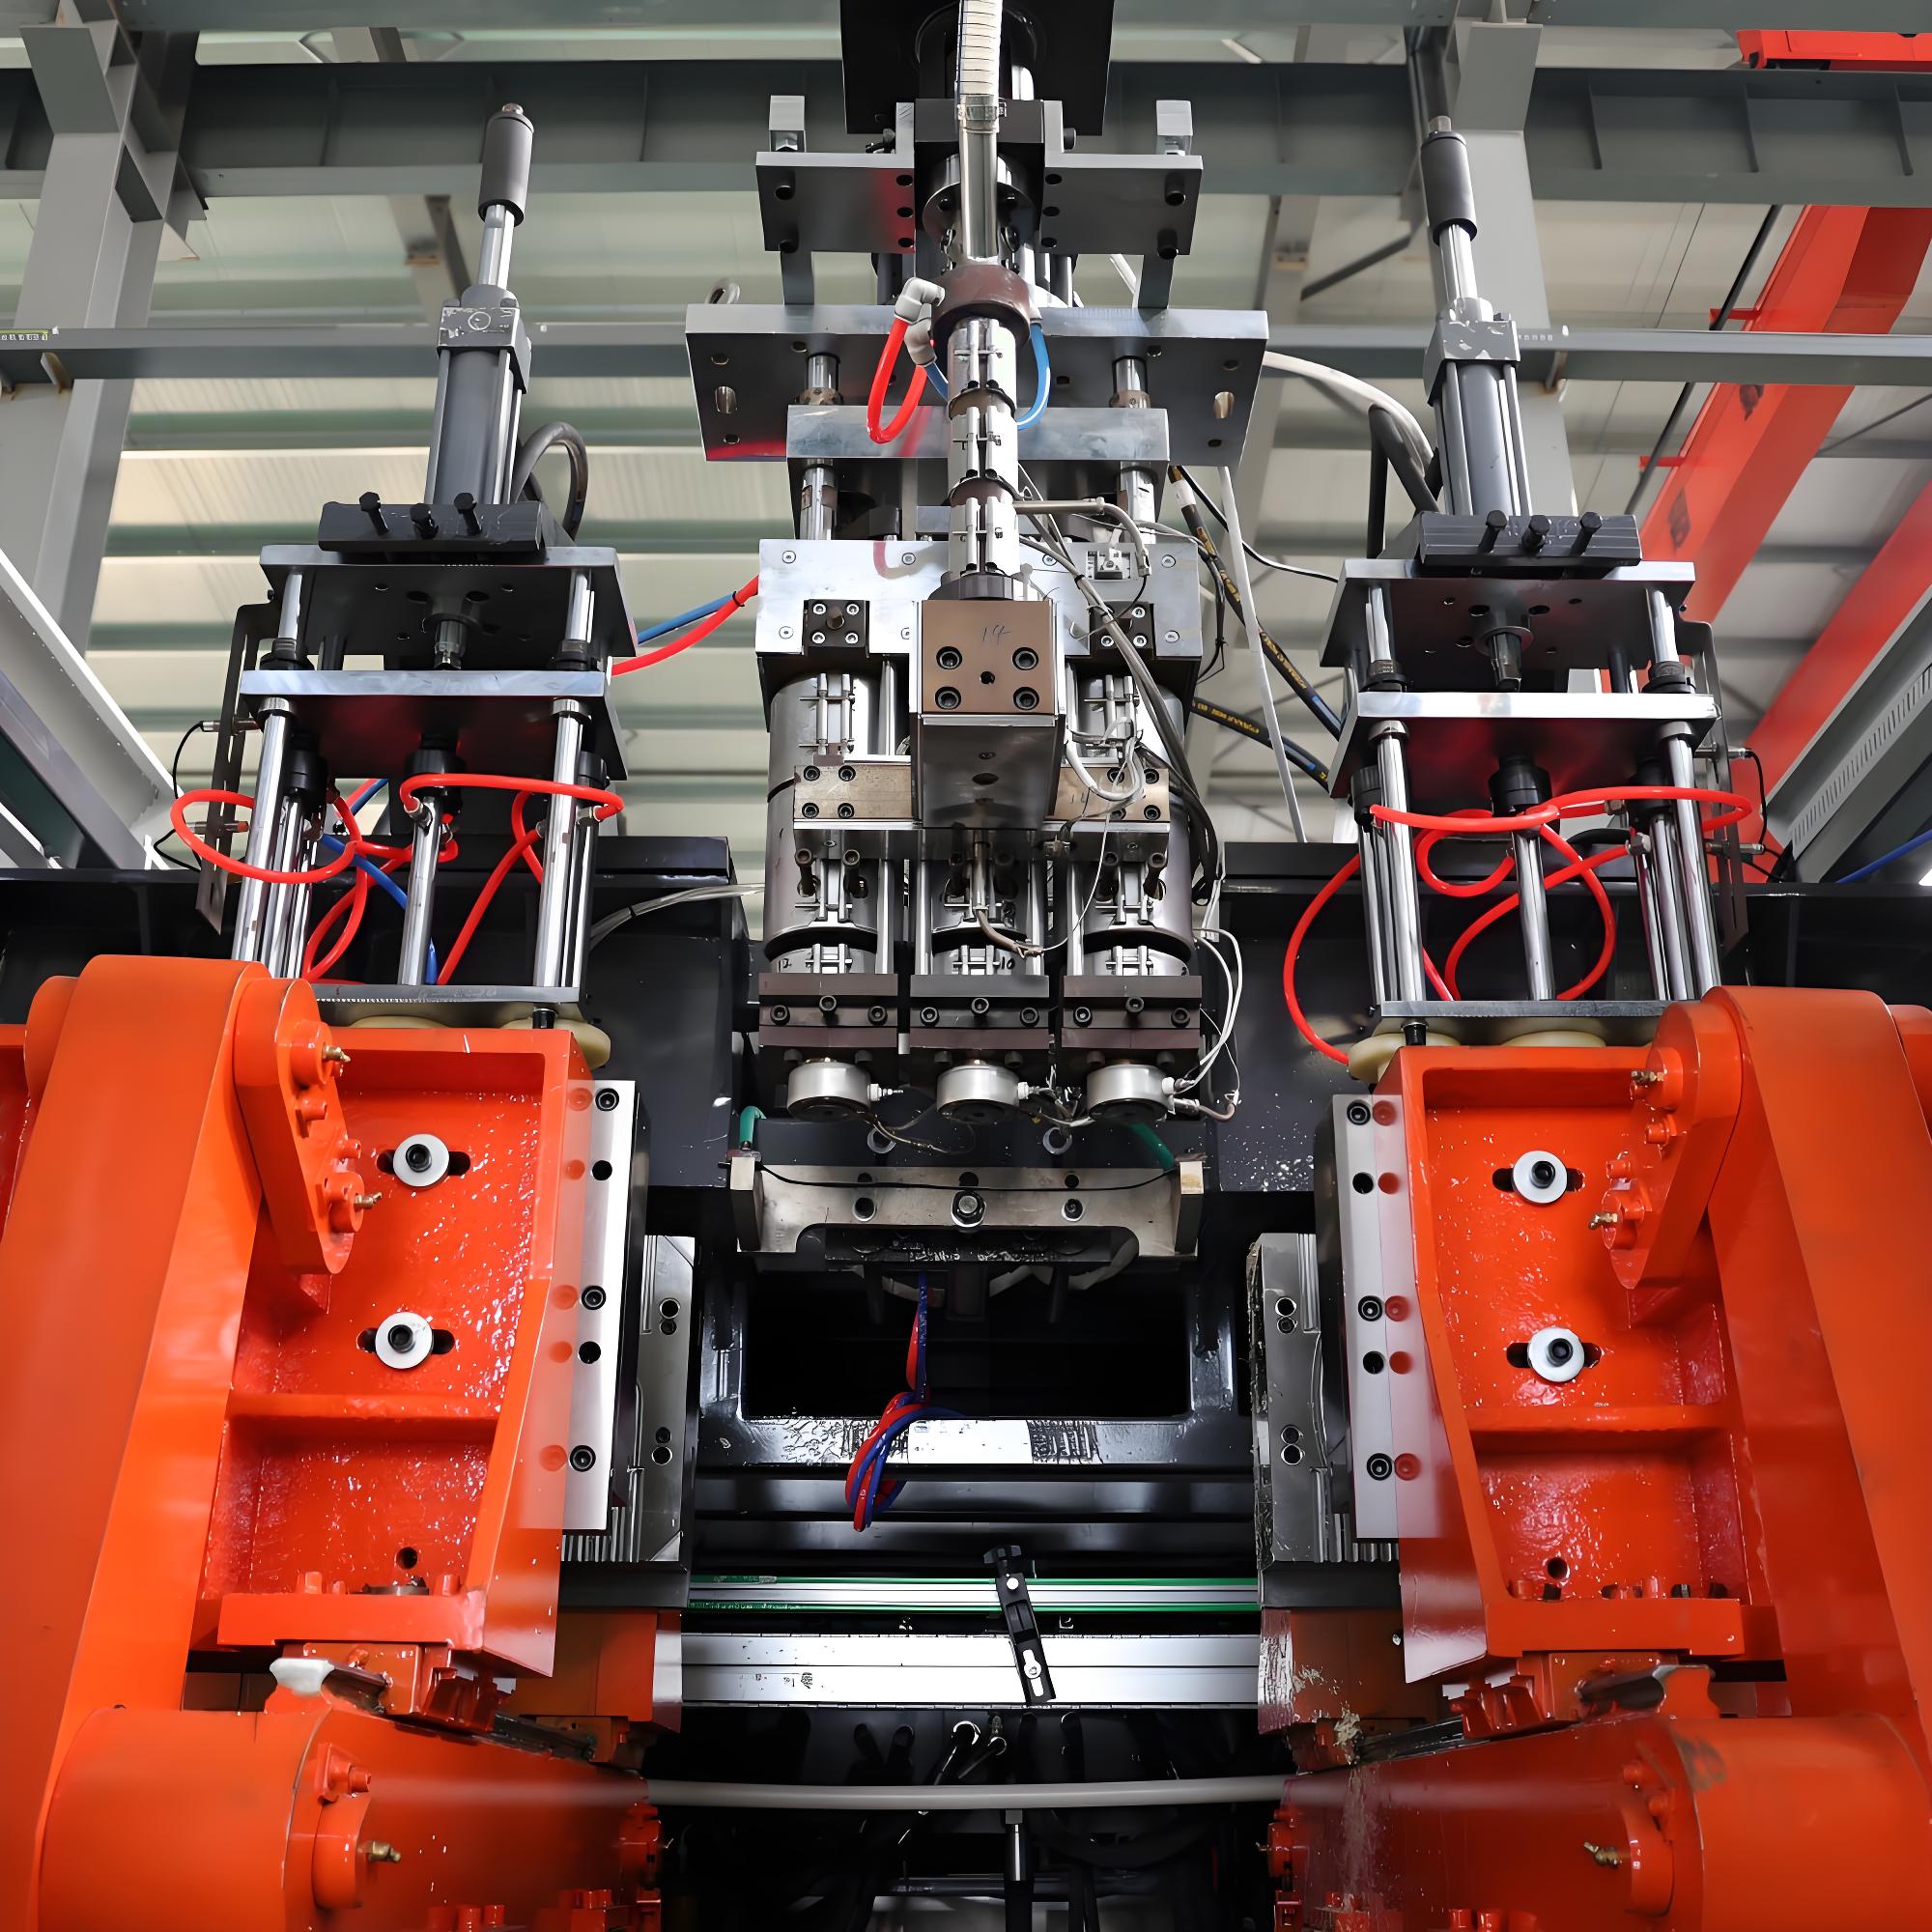
Cosa fa esattamente una macchina di formaggio ad extrusione con due teste: forma una parte a forma di vuoto, esponendo prima un tubo di plastica fuso, il parasimone, poi aprendo il contenitore in due parti e gonfiandolo con aria comprimata così da far allargare il materiale e adattarlo alla cavità del contenitore. La descrizione "con due teste" si riferisce al'assemblaggio del testa rotante: invece di un singolo testa rotante che fornisce un unico programma di extrusione, la macchina è dotata di due teste rotanti indipendenti che possono ciascuno esporre un parasimone secondo il loro programma. In pratica, questo permette alla macchina di formare due parti contemporaneamente, bene sia due parti grandi separate o due nidi multi-cavità, dopotutto raddoppia il numero di contenitori prodotti per ciclo. Per un contenitore da 12 litri per prodotti fitosanitari, in cui la parte è troppo grande per gli utensili a ali a elevata cavità utilizzati per i piccoli contenitori ma troppo piccola per giustificare una macchina pesante a singolo cavità, l'allestimento con due teste raggiunge un punto di equilibrio tra produttività e efficienza del spazio. I due teste sono normalmente alimentati da un'unità di plastificazione attraverso un manometro o da due filete parallele, in modo che la temperatura e la pressione del fusione rimangano costanti su entrambi i lati.
Il vantaggio principale della configurazione con due teste non è solo che permette di produrre due parti contemporaneamente, ma che svilupperà il programma di parasimone deciso da una sola condizione temporale. Ogni testa rotante è dotata di un profilo di spessore delle pareti programmatico, quindi il manipolatore può regolare il parasimone per posizionare maggiore materia alla Base e al raccordo del contenitore dove la pressione viene concentrata, e meno sulla parete rettilineo dove non è necessario. Questo risparmia la resina, migliora l'adesione e mantiene il peso del contenitore entro un intervallo limitato che risulta fondamentale sia dal punto di vista del costo che della conformità alle normative sul trasporto e lo stoccaggio. Nel contesto del confezionamento di prodotti fitosanitari, il contenitore deve resistere al riempimento, al capping, al pallettizzazione, all'urto durante il trasporto e allo stoccaggio all'aperto, quindi la capacità di bilanciare il spessore della parete con precisione è un reale leviatana di qualità piuttosto che un semplice dettaglio estetico. Apollo schiera le sue macchine con doppio testa con un controllo del parasimone a servo e una rilevazione in loop della pressione del fusione per garantire che questo bilanciamento rimanga stabile durante l'intero ciclo di produzione.
Perché i formati da 12 litri si adattano alla distribuzione di prodotti fitosanitari per agricoltura
I contenitori da 10—15 litri per prodotti fitosanitari per agricoltura occupano una posizione praticabile a metà strada tra i piccoli contenitori da 1-5 litri per i consumatori e gli imponenti contenitori da 200 litri da ritornare utilizzati dai grandi operatori agrari. Un contenitore da 12 litri è abbastanza grande per trattare più ettari in un sola riempimento, ma leggero abbastanza da essere manipolato, versato e conservato da un unico lavoratore senza l'assistenza di macchinari. Per i distributori che servono piccole aziende, medie e cooperative, la confezione da 12 litri riduce il costo logistico per unità rispetto a molti piccoli contenitori, mentre consente di mantenere la dose gestibile nel punto di utilizzo. La logica regolamentare e di sicurezza supporta questo formato: i prodotti agrochimici pericolosi vengono generalmente spediti in contenitori a prova di perdite in HDPE con marchi di confezionamento orientati al rendimento ai sensi dell'ONU, e un contenitore rigido da 12 litri con una maniglia integrata e una cappella antiinterferenze è molto più facile da sigillare, etichettare e tracciare rispetto a una borsa flessibile. I produttori che standardizzano su 12 litri offrono un'unità versatile (SKU) capace di adattarsi a piede di pallet tipici e ad un trattamento a bassa portata.
La domanda di questo formato è costante e non stagionale su molti mercati, perché i prodotti per la protezione delle colture vengono applicati in più fasi di crescita e spesso preposizionati prima della stagione alta. Questo flusso costante durante tutto l'anno giustifica l'investimento in una macchina di formaggio ad extrusione con doppio testa piuttosto che l'outsourcing o il funzionamento di una macchina di generale utilizzo veloce. Quando un indirizzatore ha bisogno, per esempio, di
000 contenitori da 12 litri all'anno, una linea con testa unica può avere difficoltà a mantenere il passo senza costosi orari supplementari, mentre una linea con doppio testa assorbisce la produzione in un normale ciclo operativo. Pertanto, la questione della capacità non è teorica, ma si intreccia alla domanda che spinge un confezionatore a comprare contenitori esterni o a diventare un costo controllato che protegge i margini. Il resto di questo articolo si concentra sulla modulazione della linea e sulla configurazione di Apollo che la rende possibile.
Scegliere i materiali per i contenitori
Per i contenitori per prodotti fitosanitari, il materiale dominante è il polietilene ad alta densità, in genere denominato HDPE perché combina resistenza chimica, rigidità, forza d'impatto a bassa temperatura e processabilità in linee di formaggio ad extrusione a un costo conveniente. Le formulazioni per prodotti fitosanitari si basano spesso su acqua, solventi o ingredienti attivi emulsionati, e l'HDPE sopporta una vasta gamma di questi agenti senza gonfiarsi, fratturarsi o scaricare, cosa che comprometterebbe il contenuto e il contenitore. Del medio o di alcune lenti di la polietilene di bassissima densità vengono occasionalmente miscelati per regolare la flessibilità, ma la parete laterale di un contenitore da 12 litri deve avere sufficiente rigidità per stare in piedi quando pieno e per resistere all'allungamento sotto la carico di un palletaggiuppate, quindi si consiglia di utilizzare un polimeri ad alta densità. La polietilene, di indicazione PP, è un'alternativa dove è richiesto un alto valore di resistenza alla temperatura o un'elevata rigidità, anche se è generalmente meno tollerante all'impatto a bassa temperatura e richiede più controllo del processo. Il PVC è sconsigliato per i prodotti fitosanitari in contatto con gli alimenti in molti mercati, a causa della loro possibile contaminazione da additivi e del friccioni della riciclaggio.
Il seguente tabelloinconferisce i candidati resine ai valori che decideranno le prestazioni del contenitore, in modo da permettere al team di specificazione di sostenere la loro scelta con criteri misurabili e non già conoscibili. Tutti i valori sono range tipiche e dovrebbero essere confermati dagli schede dei dati del produttore del polimero per la parcella scelta e dagli standard regionali in materia di contatto con gli alimenti o dell'agricoltura. I masterbatch di colore, i stabilizzatori UV e una modifica antiscivolo o anti-gruppo vengono normalmente depositati nella vasca, e dato che il contenitore non è un articolo in contatto con i cibi, la gamma di additivi può essere ottimizzata per resistere alle condizioni atmosferiche esterne e alle manipolazioni e non per la neutralità del gusto o dell'odore. La distribuzione del spessore, stabilita dal software di programmazione del parasimone, completa il lavoro successivo per trasformare un buon polimero in un contenitore che supera i test di drop e di stack.
| Materialee | Densità g/cm3 | Forza d'impatto a bassa T 0,94 a 0,97 0,90 a 0,91 | Resistenza chimica | EBM ease |
|---|---|---|---|---|
| HDPE | Resistenza all'adesione 610 MPa 63 MPa 64 MPa | Buono | Ottima | Alta |
| PP | Resistenza al sudore a temperatura ambiente nella lavatrice 39 MPa 39 MPa 35 MPa | Equilibrato | Molto buona | Medio |
| PVC | 1.35 a | Povero | Buono | Basso |
45
Oltre al polimero di Base, il ripieno deve considerare il sistema di chiusura e della capuccia, perché un contenitore per pesticidi è solo quanto sicuro sia il suo tappo. La maggior parte dei bidoni da 12L usa un collo ad attacco a vite terminato con un tappo a cricchetto per intruso con un liner di induzione o di wafer che resiste alla formulazione specifica, e la geometria del collo deve rispettare una tolleranza stretta in modo che il tappo s'inserisca senza ricoprire le probabili scanalature della linea di riempimento. Apollo molle il collo come parte dell'articolo sfusionato e può garantire la finitura rispettando il standard del tappo del cliente, cosa che elimina una comune fonte di reclami relativi alle fughe. Le confezioni con additivi per lo stoccaggio all'aperto, tra cui carbone nero o un masterbatch stabilizzatore UV, prolungano la durata del bidone durante il posizionamento all'esterno o sul terreno, e questi vengono dosati al dispositivo di dosaggio gravimetrico invece che mescolati a mano per mantenere basse le variabili batch to batch.
Struttura della macchina di riscaldamento e flusso del processo
Un mandrino a getto doppia testa per i bidoni da 12L è costruito intorno a un paio di sottosistemi che devono funzionare in stretta coordinazione. Il dispositivo di plastificazione riceve HMPE riciclato e la miscela di origine da un caricatore, la raddoppia e l'homogenizza nel cilindro attraverso uno spinner che ha un rapporto L/D intorno a ventiquattro a uno e spinge la fusione nei due getti. Ogni getto forma la fusione in un parison arenoso la cui sezione trasversale e il programma della parete sono controllati da un mandrino in movimento o da un pin servo. Il dispositivo di chiusura chiude poi la macchina a due cavità o a due parti attorno ai parisoni, le punte di getto perforano o sigillano il collo, e l'aria di pressione bassa della centrale espande il parison alla parete della cavità. Dopo una finestra di raffreddamento breve la macchina si apre e il sistema di scarico trasferisce i bidoni finiti per il deflashing e il test di fuga. Durante tutto questo ciclo il sistema di controllo coordina la velocità dello spinner, la pressione dei getti, il tempo dei parisoni, il chiuso, il getto e l'elezione in modo che i due getti rimangano in fasi e che il tempo del ciclo rimanga prevedibile. L'intero ciclo si ripete in continuo, e l'output è semplicemente il numero di cavità moltiplicate per la velocità di ciclo moltiplicate per le ore di lavoro.
Due dettagli separano una macchina destinata ai bidoni da una macchina destinata ai frigoriferi. In primo luogo, la forza di chiusura deve essere sufficiente per mantenere la linea di separazione sigillata contro la pressione di getto all'interno della grande superficie dei 12L, quindi il dispositivo di chiusura è dimensionato nella gamma compresa tra circa cento cinquanta a duecento cinquanta kilonewton invece delle meno pesanti chiusure utilizzate su piccoli frigoriferi. In secondo luogo, il raffreddamento deve eliminare abbastanza calore dalla parete di un denso bidone per consentire alla parte di mantenere la forma all'eliminazione, che spinge il progettista verso circuiti di raffreddamento di copertura generosa e talvolta una jig di raffreddamento post parton per il collo. Apollo affronta entrambi con un dispositivo di chiusura pesantemente platene e un circuito di raffreddamento equilibrato, e la disposizione a doppie teste significa che il dispositivo di chiusura viene effettivamente condiviso tra i due flussi di parisoni, migliorando l'utilizzo di quella struttura costosa. Ne consegue una macchina che ha l'aria di essere costruita in eccesso per la parte, cosa che protegge il tempo di ciclo e la durata degli utensili in un ambiente di imballaggio di tre turni.
Specifiche rappresentative di una linea a getto a doppia testa 12L
| Parametro | Valore tipico | Unit |
|---|---|---|
| Diametro della vite | 80 to 90 | mm |
| Relazione L/D | 24 | 1 |
| Forza di chiusura | 150 to 250 | kN |
| Potenza installata | 70 to 90 | kW |
| Produzione | 90 to 140 | BPH |
| Amplitude massima del stampo | 600 a 800 | mm |
Il quadro seguente elenca le specifiche rappresentative di una macchina a getto a doppia testa nella tradizione della serie ABLB di Apollo. Queste cifre descrivono una configurazione tipica per il trucco a due cavità o a due parti per i bidoni da 12L in HDPE e devono essere trattate come una specificazione di partenza da confermare rispetto alla cappa effettiva e al polimero. Il diametro dello spinner, la potenza del trascinamento e la forza di chiusura si scala con il peso totale del lotto, e poiché un bidone da 12L in HDPE pesa circa dagli 600 agli 900 grammi, la capacità di plastificazione è comodamente all'interno di un motore mezzo piuttosto che di un dispositivo pesante. Il valore di output presuppone un gruppo di trucco a due plus due nido bilanciato e HDPE standard; i bidoni effettivi per ora variano con la tassonomia della parete, la temperatura dell'acqua di raffreddamento e le condizioni ambientali, ma la grandezza dell'ordine è l'ancoraggio di progetto di cui ha bisogno un acquirente.
Apollo ABLB Series Double Head Macchina
L'uso dell'energia è un input importante di pianificazione perché una linea di getto forma parte continua anche quando la cappa si raffredda, quindi la carico principale è il trascinamento dello spinner e i riscaldatori del cilindro piuttosto che il dispositivo di chiusura. Una macchina a doppia testa spiega la carico di trascinamento su una doppia quantità di output rispetto ad una testa singola, cosa che è una delle ragioni per cui la configurazione migliora il costo dell'energia per bidone. Il consumo rappresentativo si trova nella fascia bassa a media quando misurato in kilowattore per cento bidoni, e scegliere un dispositivo di chiusura servo-idraulico o completamente elettrico riduce ulteriormente la carico accessorio. Apollo offre entrambe le opzioni di dispositivo di chiusura idraulico e completamente elettrico all'interno della stessa famiglia di macchine e, per una linea di imballaggio chimico dove il luogo di lavoro può essere umido o polveroso, la versione idraulica è spesso preferibile per la robustezza, mentre la versione completamente elettrica vince quando la centrale si propone l'indice di energia più basso possibile e un piano pulito senza componenti idraulici.
| Modello class | Scala dei contenitori | Heads | Produzione BPH | Potenza kW |
|---|---|---|---|---|
| ABLB 55 | 2 a 3 L | La serie ABLB copre contenitori da duecento millilitri fino a venti litri ed include configurazioni a doppia testa e a multi-testine destinati all'imballaggio industriale di medie dimensioni e agrochimico. Per il bidone da pesticidi da 12L, il membro pertinente è la macchina a doppia testa della serie ABLB nella classe da 10 a venti litri, che accetta il grande gruppo a due cavità necessario per questa parte e lo combina con un sistema di controllo del parison che memorizza diverse schede di parete. Un parente più piccolo, l'ABLB 55, serve il range da 2 a 3 litri e condivide la stessa filosofia di controllo, quindi un produttore che aziona sia le pacche di piccole che di medie dimensioni può standardizzare i corsi di formazione dei personale e le parti di ricambio all'interno della serie. Apollo colloca la serie ABLB come il macchinario principale per il getto a doppio spurgo standard e il variante a doppie teste è la scelta naturale quando il volume annuo supera il punto in cui una linea a spurgo singola dovrebbe avere una seconda turno per andare avanti. Il quadro in basso riporta il bidone da 12L della macchina a spurgo a doppia testa della serie ABLB accanto al suo parente più piccolo per un quadro di riferimento. | up to 320 | 40 a 55 |
| ABLB doppia testa classe 12L | 10 a 20 L | double | 90 to 140 | 70 to 90 |
| ABLB più teste | 0.2 to 5 L | multi | fino a 1200 | 45 to 75 |
singolo o doppia
Cosa che un acquirente ottiene con la macchina a spurgo a doppia testa di Apollo non è solo una lista di componenti ma un processo ottimizzato: i getti sono abbinati alla velocità di fusione del polimero in modo che il parison tende senza raffreddamento o aumento della pressione, il dispositivo di chiusura è dimensionato per una linea di separazione stabile e il controllo memorizza le ricette in modo che il cambiamento di prodotto da un specifcio di bidone a un altro avvenga con un'apertura di ricetta piuttosto che un'operazione di ri-si progettazione. Apollo valida ogni macchina con la cappa e il materiale del cliente prima della spedizione, eseguendo un test di accettazione di fabbrica che verifica il tempo di ciclo, il peso della parte e il controllo delle fughe rispetto al target concordato. Questa riduce il rischio dell'investimento perché il numero indicato nella proposta è il numero che la linea restituisce sul terreno, non un valore di laboratorio ottimale. Per un riempitore di pesticidi al cui reputazione dipende dal fatto di non spedire mai un contenitore che scappa, questo step di validazione è tanto valido quanto l'acciaio stesso.
La scelta tra testa singola, testa doppia e testa multipla dipende fondamentalmente dalla capacità e dal formato delle parti. Per il cilindro da 12 L la parte è troppo grande per gli utensili con multiple teste ad alta cavità, quindi la vera sfida è la testa singola rispetto alla testa doppia, con la seconda che garantisce un significativo risparmio su un anno di produzione di circa centomila unità. Bene sotto tale soglia, una macchina ABLB a testa singola può essere un'opzione più economica perché il formato del molle è più conveniente e l'occupazione del terreno è più ridotta, anche se il consumo della macchina è maggiore. Superata tale soglia, la testa doppia ripaga i costi iniziali grazie alle risparmi di lavoro e di energia nei primi anni di utilizzo. Il seguente quadro associa obiettivi di volume annui comuni a una configurazione di Apollo raccomandata, usando dei presupposti rappresentativi di schermata unica e schermata doppia in modo che il lettore possa individuare il suo caso specifico. Si tratta di stime di pianificazione; una quotazione formale deve modellare il peso preciso del cilindro e il modello di schermata.
| Annuale volume | Macchina raccomandata | Shift plan | Livello di costo |
|---|---|---|---|
| under 80k | ABLB singola testa | 1 shift | Medio |
| 80k to 200k | ABLB doppia testa | 1 a 2 schermate | Medio |
| 200.000 a | ABLB doppia testa plus | 2 shifts | Alta |
| over 400k | due linee a doppio capo | 000 | Premier qualità |
2 a 3 schermate
La scelta deve considerare anche gli eventuali SUK futuri. Un riempitore che oggi produce solo cilindri da 12 L potrebbe aggiungere successivamente una confezione di 5 L o 10 L, e poiché la famiglia ABLB condivide la geometria della spalla e il software di controllo, un secondo modulo può solitamente essere utilizzato sullo stesso frame della testa doppia, cambiando solo la ricetta del parison. Questa modularità protegge la decisione di capitale: la macchina non rimane alle spalle se il mix di prodotti cambia. Apollo fornisce regolarmente settori di molle aggiuntivi e forma il cliente per scambiarli, e Wanplas come marchio madre garantisce la pipeline di ricambi, in modo che un modulo o un componente della testa possano essere reperiti senza dover cercare di fornitori non correlati. Per un produttore di bottiglie dei prodotti agronomici cui l'estate è assai severa, questo assicurazione di sostanze è parte del vero costo totale di proprietà, e non una nota a piè di pagina.
Attrezzatura Struttura downstream e Integrazione della Lineaa
| Stazione | Funzione | Impatto |
|---|---|---|
| Deflasher | trims flash | qualitĂ della finizione |
| Leak tester | controllo della pressione | safety |
| Granulator | riciclaggio dello scarto | cost |
| Conveyor | trasporto dei tamburi | balance |
| Palletizer | stoccaggio dell'uscita | labor |
Un valicatore a fusione non è che una stazione di una linea per i cilindri, e gli strumenti circostanti determinano se il risultato teorico raggiunga il valore di temperatura. Dopo l'elezione i cilindri da 12 L trasportano gli scarti ad aria alla linea di separazione e al collo, che vengono rimossi da un deflascato automatico, e le parti poi passano un test di integrità in cui ogni cilindro viene brevemente pressurizzato e controllato per la diminuzione della pressione. Un conveyor trasloca i cilindri a una stazione d'etichettatura o stampazione e poi a un palletizzatore, e perché i cilindri sono voluminosi, il posizionamento del conveyor è importante per la ergonomia dell'operatore e per mantenere la linea in equilibrio. Gli scarti dalla deflusione, incluso il taglio del parison e gli scarti al collo, vengono raccolti, granullati e restituiti all'estrusore come fortificazione controllata, pratica standard e conveniente per i contenitori non alimentari, alla condizione che il forticone sia mantenuto pulito e dosato a un rapporto costante. Il seguente elenco elenca i stazionidi downstream tipici per una linea di cilindri da 12 L e la funzione di ciascuna.
L'integrazione è dove Wanplas aggiunge valore oltre la macchina singola. Sebbene Wanplas aggregi più specialismi nella meccanica sotto un unico marchio madre, il produttore di cilindri per i prodotti agronomici è in grado di individuare il valicatore a fusione da Apollo e di contare su Wanplas per perifere complementari quali granulatori, trasportatori e movimentazione delle materie prime, senza dover incastrare fornitori incompatibili. L'architettura di controllo può essere armonizzata in modo da che la linea riporti un'indicatore di efficienza complessiva dell'attrezzatura, anziché uno o più dettagli di stato delle macchine isolate, e il monitoraggio a distanza permette a un ingegnere centrale di rivedere i dati delle cicli. Per il direttore di una fabbrica questo significa un unico partner responsabile per l'intera linea, il che semplifica l'acquisto, l'installazione e l'estensione posteriori. Gli ingegneri di Apollo si occupano dell'installazione e dell'ottimizzazione della linea così che il valicatore, e non il deflascato o il testere dell'integrità, stabilisca il vero passo.
Qualità, conformità e test per i cilindri per i prodotti agronomici
I contenitori per i prodotti agronomici sono regolamentati in modo da complicare con corrieri pericolosi in molti mercati, ed il cilindro da 12 L deve solitamente soddisfare standard di imballaggio orientati verso le prestazioni che includono un test a caduta, un test di stacking, e un test di integrità dell'integrità, spesso espresso attraverso i requisiti di marchiaggio dell'Unione europea per il recipiente riempito e chiuso. Il valicatore contribuisce a questi risultati inizialmente attraverso una consistenza omogenea del diametro e una fusione pulita e scarsissima della linea di separazione, in quanto una spessa zona o una vendita debole è esattamente dove il fallimento in caduta in bioduna. Apollo’s controllo del parison e la pressione costante del cerniere producono cilindri sia cui il mappatura della parete si riaffori da schermo ad schermo, il che è quello che permette a un riempitore di passare audit batch senza eliminare una grande frazione della produzione. Oltre a test meccanici, il tipo di resina e di eventuali additivi deve essere documentato per la compatibilità chimica con la formula specifica, ed il produttore dovrebbe conservare i record di batch di modo che una reclamo nel campo possa essere tracciato a una data e a una ricetta di macchina.
| Testoo | Finalità | Frequenza |
|---|---|---|
| Drop test | sopravvivenza all'impatto | per batch |
| Stack test | load creep | per batch |
| Leak test | integritĂ del sigillo | every drum |
| Muro map | controllo del spessore | per recipe |
Il test dell'integrità nella linea è la porta di scambio finale. Un tester dell'integrità in linea spalma il collo del cilindro, applica una piccola pressione di aria supernumeraria, e guarda la diminuzione per pochi secondi; qualsiasi cilindro che infila la spinta viene escluso prima che raggiunga il riempitore. Questo rileva sia difetti grossolani, così come una saldatura persa, che problemi sottile come uno spessore del collo contaminato che passerà alla foga. Per i prodotti agronomici il costo di un cilindro singolo che sobbalza nel campo, misurato in pulizia, reportistica, e fiducia della marca, diventa una rilezione calorica rispetto al costo della stazione di test, così la raccomandazione è che il test di integrità venga considerato obiettivo piuttosto che facoltativo. Apollo configura la linea a testa doppia è che ciascuna cavità possa essere testata indipendentemente e, nel caso, esclusa indipendentemente, il che conserva la tracciabilità se la linea opera due livelli al tempo stesso. Il seguente quadro sintetizza lo schema di testi Base che un programma di cilindri da 12 L a prodotti agronomici dovrebbe portare.
Perché un tamburo da 12L utilizza diverse centinaia di grammi di HDPE, piccole migliorie nella uniformità della spessore delle pareti si traducono direttamente in significative risparmio di resina per anno. Il programma indipendente della parison della macchina a doppio testa permette all'operatore di inserire il materiale solo dove lo riempimento lo richiede, riducendo in media il peso delle parti senza sacrificare il rendimento di caduta e di stacco richiesti dalla normativa e dalla movimentazione. Anche una riduzione di pochi per cento del peso, mantenuta stabile su milioni di tamburi, diminuisce il costo del materiale e la richiesta di raffreddamento, e poiché la richiesta di raffreddamento diminuisce in proporzione al peso della parte, il ciclo può anche abbreviarsi, una rarissima situazione in cui risparmiare resina aumenta anche la produzione. Il regranulato proveniente dalla deflashing viene poi miscelato con un rapporto controllato, solitamente una modesta frazione del totale, quindi il circolo si chiude e lo scarto diventa materia prima anziché rifiuto. La disciplina chiave è la costanza: il regranulato deve essere pulito, asciutto e dosato, perché la contaminazione o l'umidità sono ciò che trasforma un economia vantaggiosa in un problema di qualità.
Apollo supports this discipline with gravimetric blending and a granulator sized to the line’s trim volume, so the regrind re-enters the hopper at a steady rate rather than in lumps that disturb the melt. The control system can log the virgin-to-regrind ratio per shift, giving the quality team a record that supports both cost reporting and any customer audit that asks how much recycled content the drum contains. For an agrochemical brand that wants to advertise a reduced-plastic or circular-economy stance, this documented regrind loop is a defensible story, provided the ratios stay within the limits the resin supplier approves for the application. Wanplas, as the parent, can extend the same thinking to other parts of the plant, but on the apollo site the conversation stays with the blow Un escludente per l'estrusione di tubi di acqua potabile in PVC-U trasparenteing cell and its immediate auxiliaries.
Energia, manodopera e costo totale di possesso
La decisione di acquistare una linea a due teste è in ultima analisi un calcolo dei costi totali di proprietà piuttosto che una semplice comparazione dei prezzi di vendita. Una linea a due teste costa più in misura statica rispetto a una linea a un solo testata della stessa serie, ma distribuisce questi costi su una produzione quasi doppia, riducendo così il costo per tamburo. Il lavoro è il secondo elemento di bilanciamento: un operatore può gestire una linea a due teste con lo stesso numero di persone rispetto ad una linea a un solo testata, quindi i costi del lavoro per mille tamburi diminuiscono in proporzione al guadagno di produzione. L'energia è il terzo elemento di bilanciamento e, come evidenziato, la carico dell'estrattore viene distribuito su una maggiore quantità di pezzi, riducendo il numero di chilowatt ora per tamburo. Il tabellino riportato di seguito classifica i tre componenti dei costi su una scala di riferimento per un programma da 12 litri, utilizzando una linea a un solo testata come punto di riferimento a velocità media; la linea a due teste indica la posizione di ciascuno dei componenti. Si tratta di etichette direzionali, non di quotazioni, e i numeri reali dipendono dai tariffi energetici e dai livelli salariali locali.
| Costo component | Capo singolo | Double head |
|---|---|---|
| Cappelleria per tamburo | Medio | Basso |
| Lavoro per tamburo | Medio | Basso |
| Energia per tamburo | Medio | Basso |
| Spazio in superficie per rotella | Medio | Basso |
Vedute in questo modo, la macchina a doppia testa non è un lusso, ma la configurazione predefinita più efficace una volta raggiunto il volume di produzione che evita perdite, e la sola ragione per mantenere una macchina a singola testa sotto questo limite è il ridotto costo dei tooling e della superficie occupata durante il periodo di rampa. Apollo aiuta l'acquirente a trovarne il punto di equilibrio, modellando il volume annuo previsto, il pattern degli scambi e il peso del tamburo, quindi citando la configurazione che raggiunge il target con il minor costone spendente. Wanplas sostiene la citazione con promesse a livello di gruppo sulla capacità di produzione, sul livello di qualità e sui trasporti, perciò l'acquirente non affronta rischi se la linea non garantisce le prestazioni previste. In un settore della confezionatura di pesticidi in cui i margini sono stabiliti dalla scala e dalla affidabilità, questa combinazione di ingegneria e supporto commerciale trasforma l'acquisto di una macchina in un asset di approvvigionamento stabile.
Servizio, supporto e infrastruttura principale di Wanplas
Acquistare la macchina è solo l'inizio di una relazione pluriennale, e Apollo struttura il proprio supporto sulle basi del mantenimento continuo della linea, anziché solamente dello spaccio di acciaio. Prima della consegna, ognuna delle macchine viene testata con il mould e il materiale del cliente a Zhangjiagang, e il rapporto di accertamento in fabbrica rappresenta la fonte di riferimento per le performance sul mercato. Alla sua arrivo, gli ingegneri di Apollo si recano sul sito per eseguire l'installazione e la messa in funzione, formano il team locale nel campo delle procedure operative e di manutenzione ordinaria, e restano coinvolti durante le prime settimane di produzione per ottimizzare il processo. La promessa Wanplas di fornire 50 dollari di parti da sostituire gratuitamente ogni anno copre una serie precisa di componenti che subiscono l'usura, e le parti danneggiate durante la garanzia vengono sostituite gratuitamente, eliminando l'ansia per i prezzi delle parti di ricambio durante gli anni di proprietà iniziali. La telemonitoraggio consente agli ingegneri di Apollo o Wanplas di leggere i dati del PLC e di fornire consigli sugli adattamenti senza aspettare la visita in loco, riducendo notevolmente il tempo di fermo.
Al di là del lato correttivo, il modello di supporto è preventivo. Apollo consiglia un calendario di manutenzione programmata che copre la verifica del consumo delle visse e del tamburo, l’esame del mandrino della testa di bollitura, l’olio di lubrificazione degli articoli di accoppiamento e il pulitura del circuito di raffreddamento, perché nell’estrusione in bollitura la maggior parte dei guasti si manifestano gradualmente mediante un aumento della pressione o una diminuzione della produzione prima di diventare fermi. La politica dell’open factory significa che il cliente è invitato a visitare l’azienda Zhangjiagang, a controllare la qualità della costruzione e a incontrare l’equipe prima di assumersi qualsiasi impegno, una forma di rischio basso per validare un fornitore di macchine che rimarranno in funzione senza sosta per la produzione di un prodotto pericoloso. Per un prodotto da impatto in agricoltura, la trasparenza del fornito non è un meraviglioso artificio, ma è parte del diligenza che i clienti downstream e le autorità prevedono, e Apollo non considera la visita dell’azienda un favore particolare ma un passo normale da prendere.
Perché Apollo e Wanplas per questa applicazione
Il contenitore per pesticidi da 12 litri si trova al crocevia di tre richieste: sicurezza chimica, volume di produzione e gestione dei costi, e proprio sul punto di incontro di queste richieste un costruttore specializzato in estrusione a bonomia supera un venditore di macchine generali. Le due decadi di esperienza di Apollo sul processo permettono di sviluppare le teste delle matrici, i clamp e i controindicatori per contenitori vuoti piuttosto che adattarli ad un altro metodo di formaggio, ed il configurazione a doppio testa ABLB è una risposta diretta al problema del volume medio dei contenitori. Wanplas, come brand madre, fornisce la sicurezza commerciale, la rete di ricambi condivisi e la capacità di affrontare diverse specialità che un crescente operatore di imballaggio necessita, senza costringere il cliente ad adoperare un elenco di fornitori dispersi. La combinazione consente a un produttore di pesticidi di specificare una linea a doppio testa da 12 litri con la sicurezza che la tecnologia, la validazione e il supporto sono allineati al medesimo obiettivo: contenitori che non fangano, ad un costo unitario che protegge il margine, prodotti su una linea che rimane in funzione.
Concludiamo con una raccomandazione pratica. Se la vostra richiesta annuale di imballaggi da 12L è già superiore a circa cento migliaia di unità, o sta crescendo verso questo valore, la macchina a doppia testa della classe ABLB è la configurazione da citare e testare in primo luogo, perché viene raggiunto un'efficienza in termini di produzione, di lavoro e di energia. Se state ancora sotto questo valore ma prevedete un aumento, iniziate una relazione con una macchina a singola testa ABLB e un chiaro percorso di aggiornamento, così che le competenze acquisite in questo momento si possano estendere. In ogni caso, il passo successivo è concreto piuttosto che teorico: condividete il vostro volume annuo target, il peso del imballaggio e la finitura del collo, e il vostro schema di turni disponibili con l'azienda Apollo e richiedete un test di accettazione in fabbrica sul vostro stesso stato inserto, il numero citato diventerà un numero misurato prima di impegnare capitale.
Domande frequently asked
Cosa è una macchina a doppia testa per l'espingimento con fibra?
Una macchina a doppia testa per l'espingimento con fibra gode di due teste di matrice indipendenti che ciascuna esprime un parison, permettendo alla macchina di produrre due parti o due nidi di cavità per ciclo invece che uno. Per un imballaggio da 12L contenente pesticidi ciò significa una raddoppiata produzione rispetto alla macchina a singola testa della stessa famiglia, pur condividendo la stessa struttura di compressione e di controllo. Ogni testa dispone del proprio profilo programmazionario di spessore della parete, in modo che l'operatore possa smaltire materiale dove il bicchiere necessita di robustezza e eliminarlo dove non lo è, migliorando sia l'economicità delle resine che le prestazioni in relazione alla discesa.
Perché scegliere i bidoni da 12 L per i prodotti fitosanitari nelle aziende agricole?
Il formato da 12 L equilibra la manutenzione e la logistica: è leggero abbastanza da poter essere versato e conservato da un unico operatore ma è sufficiente per servire più ettari per ogni riempimento, riducendo il costo per unità rispetto a molti piccoli confezionamenti. Si adatta anche alle dimensioni dei palchetti comuni e alla confezione sigillata e resistente alle fughe in HDPE, che rispetta le marcheggiature per la movimentazione di sostanze pericolose, consentendo di scegliere un SKU pratico per le cooperative, le aziende regionali che combinano i prodotti e chi riempie per conto dei clienti, servendo mercati agricoli frammentati.
Quale materiale è più adatto ai bidoni piccoli per prodotti fitosanitari?
L'HDPE è il materiale preferito per i bidoni con prodotti fitosanitari perché offre una straordinaria resistenza chimica, buona resistenza all’impatto a basse temperature e facilità di lavorazione su linee di compressione e formaggio a bassa temperatura a un costo favorevole. Il PP è una seconda opzione quando si richiede una maggiore resistenza alle alte temperature, ma è meno permissivo rispetto al danno provocato da fonti al freddo. Il PVC è generalmente evitato per i contatti con prodotti fitosanitari a causa delle preoccupazioni relative alla migrazione degli additivi e al riciclo.
Come il doppio alloggiamento migliora la produttività?
Correggiando due parisoni ogni ciclo, l'allineamento a doppio alloggiamento produce circa il doppio dei bidoni di una macchina con un solo alloggiamento senza doversi preoccupare dello spazio occupato in superficie o del numero di operatori. La carica dell'estrusore si distribuisce su più parti, così si riduce anche l'energia per bidone e la struttura del fissaggio viene utilizzata in modo più completo. Il vantaggio si concretizza nella produttività maggiore in bidoni al minuto, nei costi per unità del lavoro ridotti e in un migliore costo totale di possesso superiore al volume di equilibrio.
Quale spessore è necessario per i bidoni da 12 L?
Non esiste un' unica indicazione; il bidone deve superare i test di caduta, di stacking e di perdita per la formulazione e il peso di carico specifici, e il spessore è distribuito dal programma per ottenere il parison, invece che uniformandolo. Il materiale è orientato verso il fondo e l'ombretto dove si concentra la stress e è ridotto sulla parete rettangolare. Apollo valuta la mappa del spessore sul modello del cliente durante l'accettazione in fabbrica, per ottenere sia il peso della parte che il prestazioni concordati.
Apollo fornisce l'installazione e la formazione?
Sì. Gli ingegneri di Apollo commissionano la macchina sul sito, formano il team locale sull'esecuzione e la manutenzione e forniscono supporto durante la prima produzione. Il gruppo Wanplas aggiunge 500 pezzi gratuiti all'anno, la sostituzione gratuita di pezzi danneggiati in garantia, la monitoraggio remoto dei dati del PLC e una politica di fabbrica aperta, per consentire ai clienti di verificare la costruzione prima dell'acquisto. Questo mantiene la linea in esercizio e protegge l'acquirente nei primi anni di proprietà.
Come gestire lo scarto e il ristagno?
La taglio della schiuma e lo scarto del collo vengono granulati e ricombinati con la materia prima all'interno dell'estrusore sotto forma di ristagno controllato, cosa standard per i contenitori non alimentari e che riduce i costi di materiale. Il ristagno deve essere pulito, asciutto e dosato a una stabile percentuale approvata dal fornitore di resine; Apollo fornisce un granulatore dimensionato e una miscelazione gravitazionale che registra la percentuale di materie prime versate per turno, a fini di costi e audit.
Quali test di qualità applicano ai contenitori per pesticidi da 12 litri?
Un programma per i contenitori per pesticidi da 12 litri generalmente comprende un test di getto e un test di stacking per ogni lote, oltre a un test di perdite in linea su ogni contenitore e un mappa di spessore delle pareti per ogni ricetta. Il tester di perdite pressurizza ogni contenitore sigillato e esclude quelli che mostrano una diminuzione di pressione, individuando sia le saldature mancanti che i finimenti contaminati del collo prima che il contenitore raggiunga il dispositivo di riempimento, cosa che è essenziale per garantire l'integrità dei prodotti pericolosi.
Ottenere una configurazione personalizzata per la tua linea di contenitori da 12 litri.
Se stai pianificando o espandendo un'azienda che fabrica contenitori per pesticidi da 12 litri, il passo successivo più utile è una specifica concreta e non una quotazione generale. Diventa chiaro sull'annuale volume target, sul peso del contenitore e sulla finitura del collo, sul modello di turno che prevedi di utilizzare e su qualsiasi richiesta regionale relativa alla marcatura o alla compatibilità, poi l'équipe di Apollo creerà la configurazione ABLB correttamente con testa doppia o testa singola, la valuterà sulla tua lastra a Zhangjiagang prima dell' emissioni. È anche possibile visitare l'azienda, esaminare la qualità della costruzione e assistere alla verifica di accettazione in persona. Wanplas e Apollo supportano la linea con un servizio comune di ricambi, allestimento e formazione, in modo che la macchina che ricevi sia quella su cui si basa il tuo piano produttivo.