12L двопопередній екструзійний формовочний прес: підвищення виробництва для малогабаритних балонів з пестицидами для сільського господарства
Апполо є фабрикою Wanplas, яка розташовується в Чжанджаіганзі близько від Шанхая, і протягом більше двадцяти років спеціалізується на автоматичних машинах для екструзійного об'ємного формовання, які були зроблені для порожніх пластикових продуктів з об'ємом від кількох сотень мілілітрів до великих промислових контейнерів. Скориставшись виробничою базою площею 8 000 квадратних метрів, щорічним виробничим обсягом понад сто комплекта машин і більше як чотири тисячі установок, які експлуатуються в понад дев'яноста країнах, Апполо стало виходом для виробників, які потребують надійних ліній об'ємного формовання з високим виробничим потенціалом. Ця стаття присвячена конкретній і все більш затребуваній конфігурації – двухадровому екструзійному об'ємному формовальнику 12 Л, і пояснює, чому він є чудовим рішенням для фермерарідних бак з пестицидами. Ми розглядаємо технологію, матеріалознавство, математику продуктивності, логіку вибору і службову основу, яку разом надають Wanplas і Аполлон, щоб покупець міг перейти від розпливчатої мети по зростанню виробничого потенціалу до конкретної, безпечної специфікації машини.
Що насправді робить двомонторовий екструзійно-об'ємний формовальний агрегат
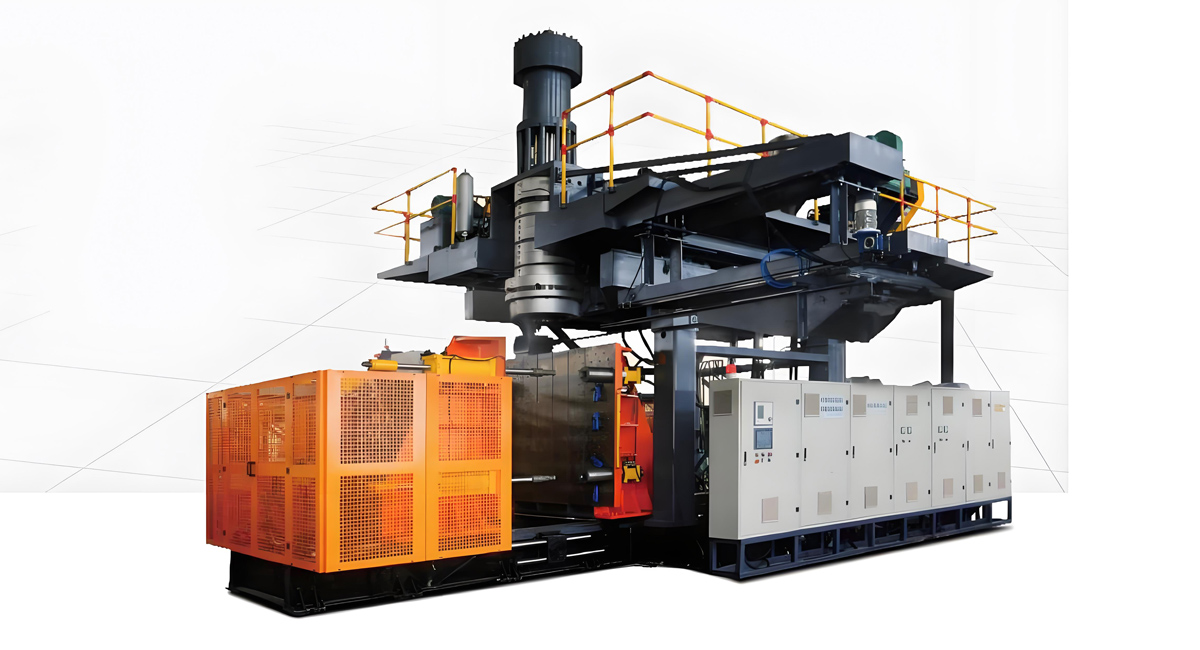
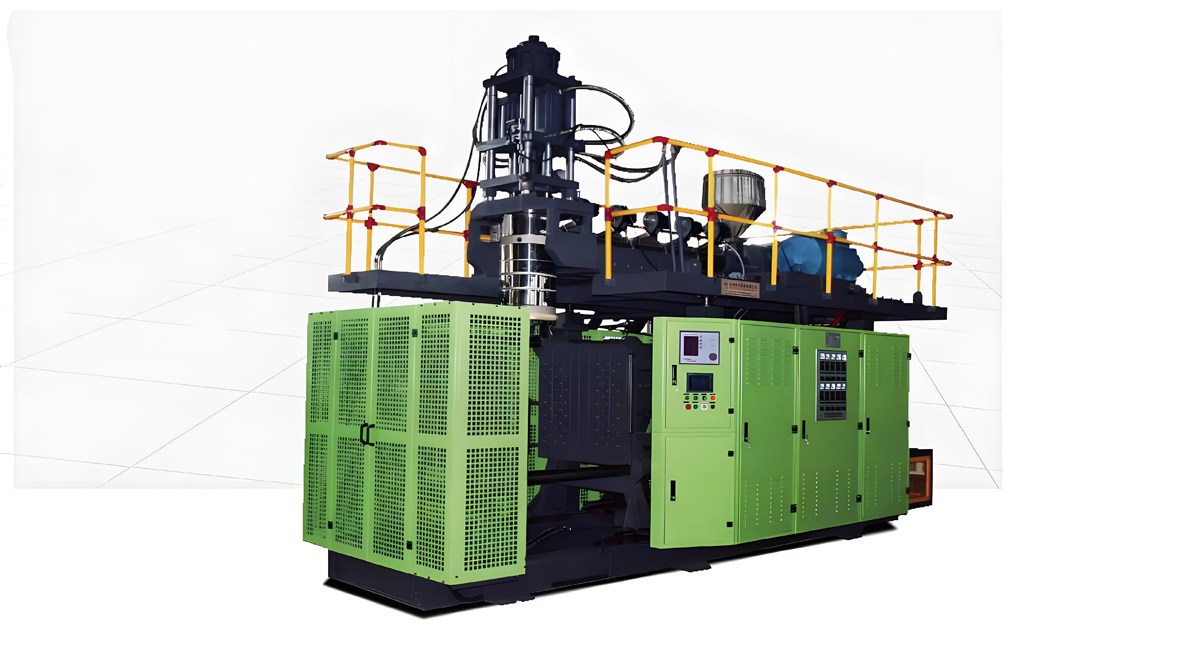
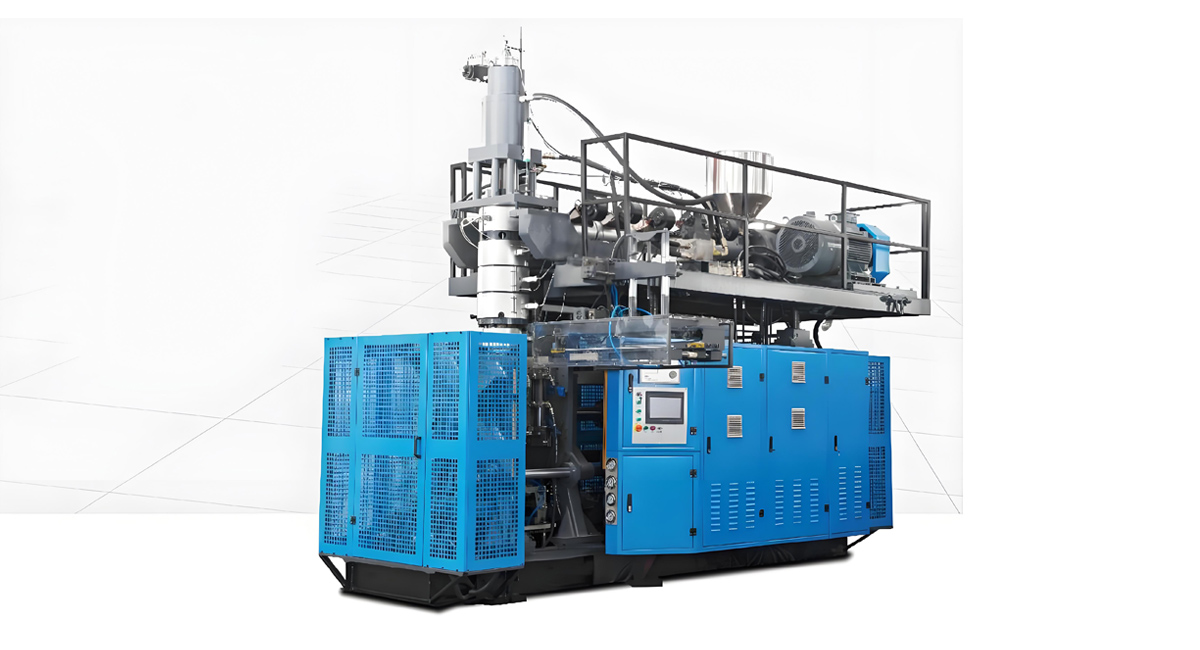
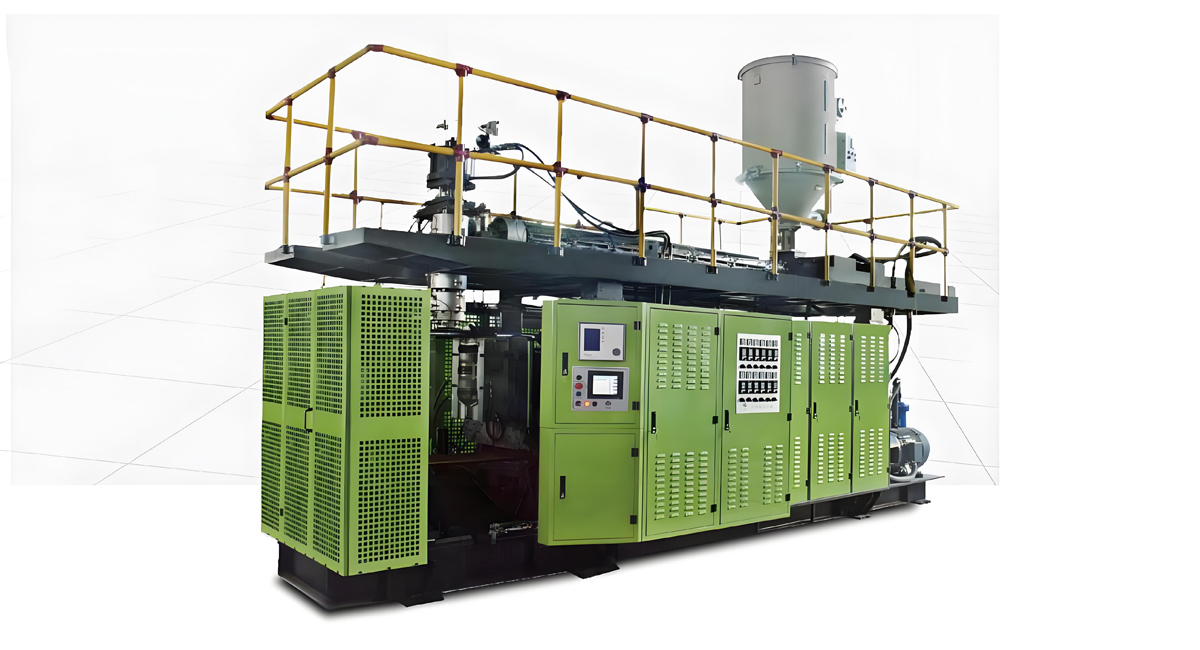
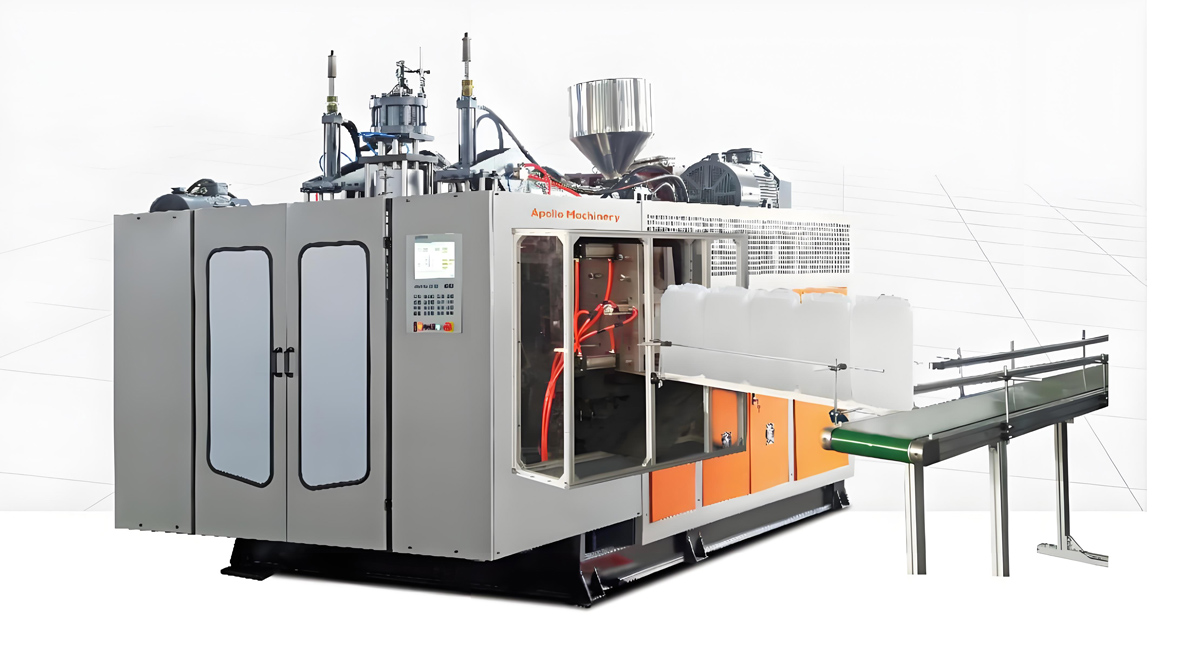
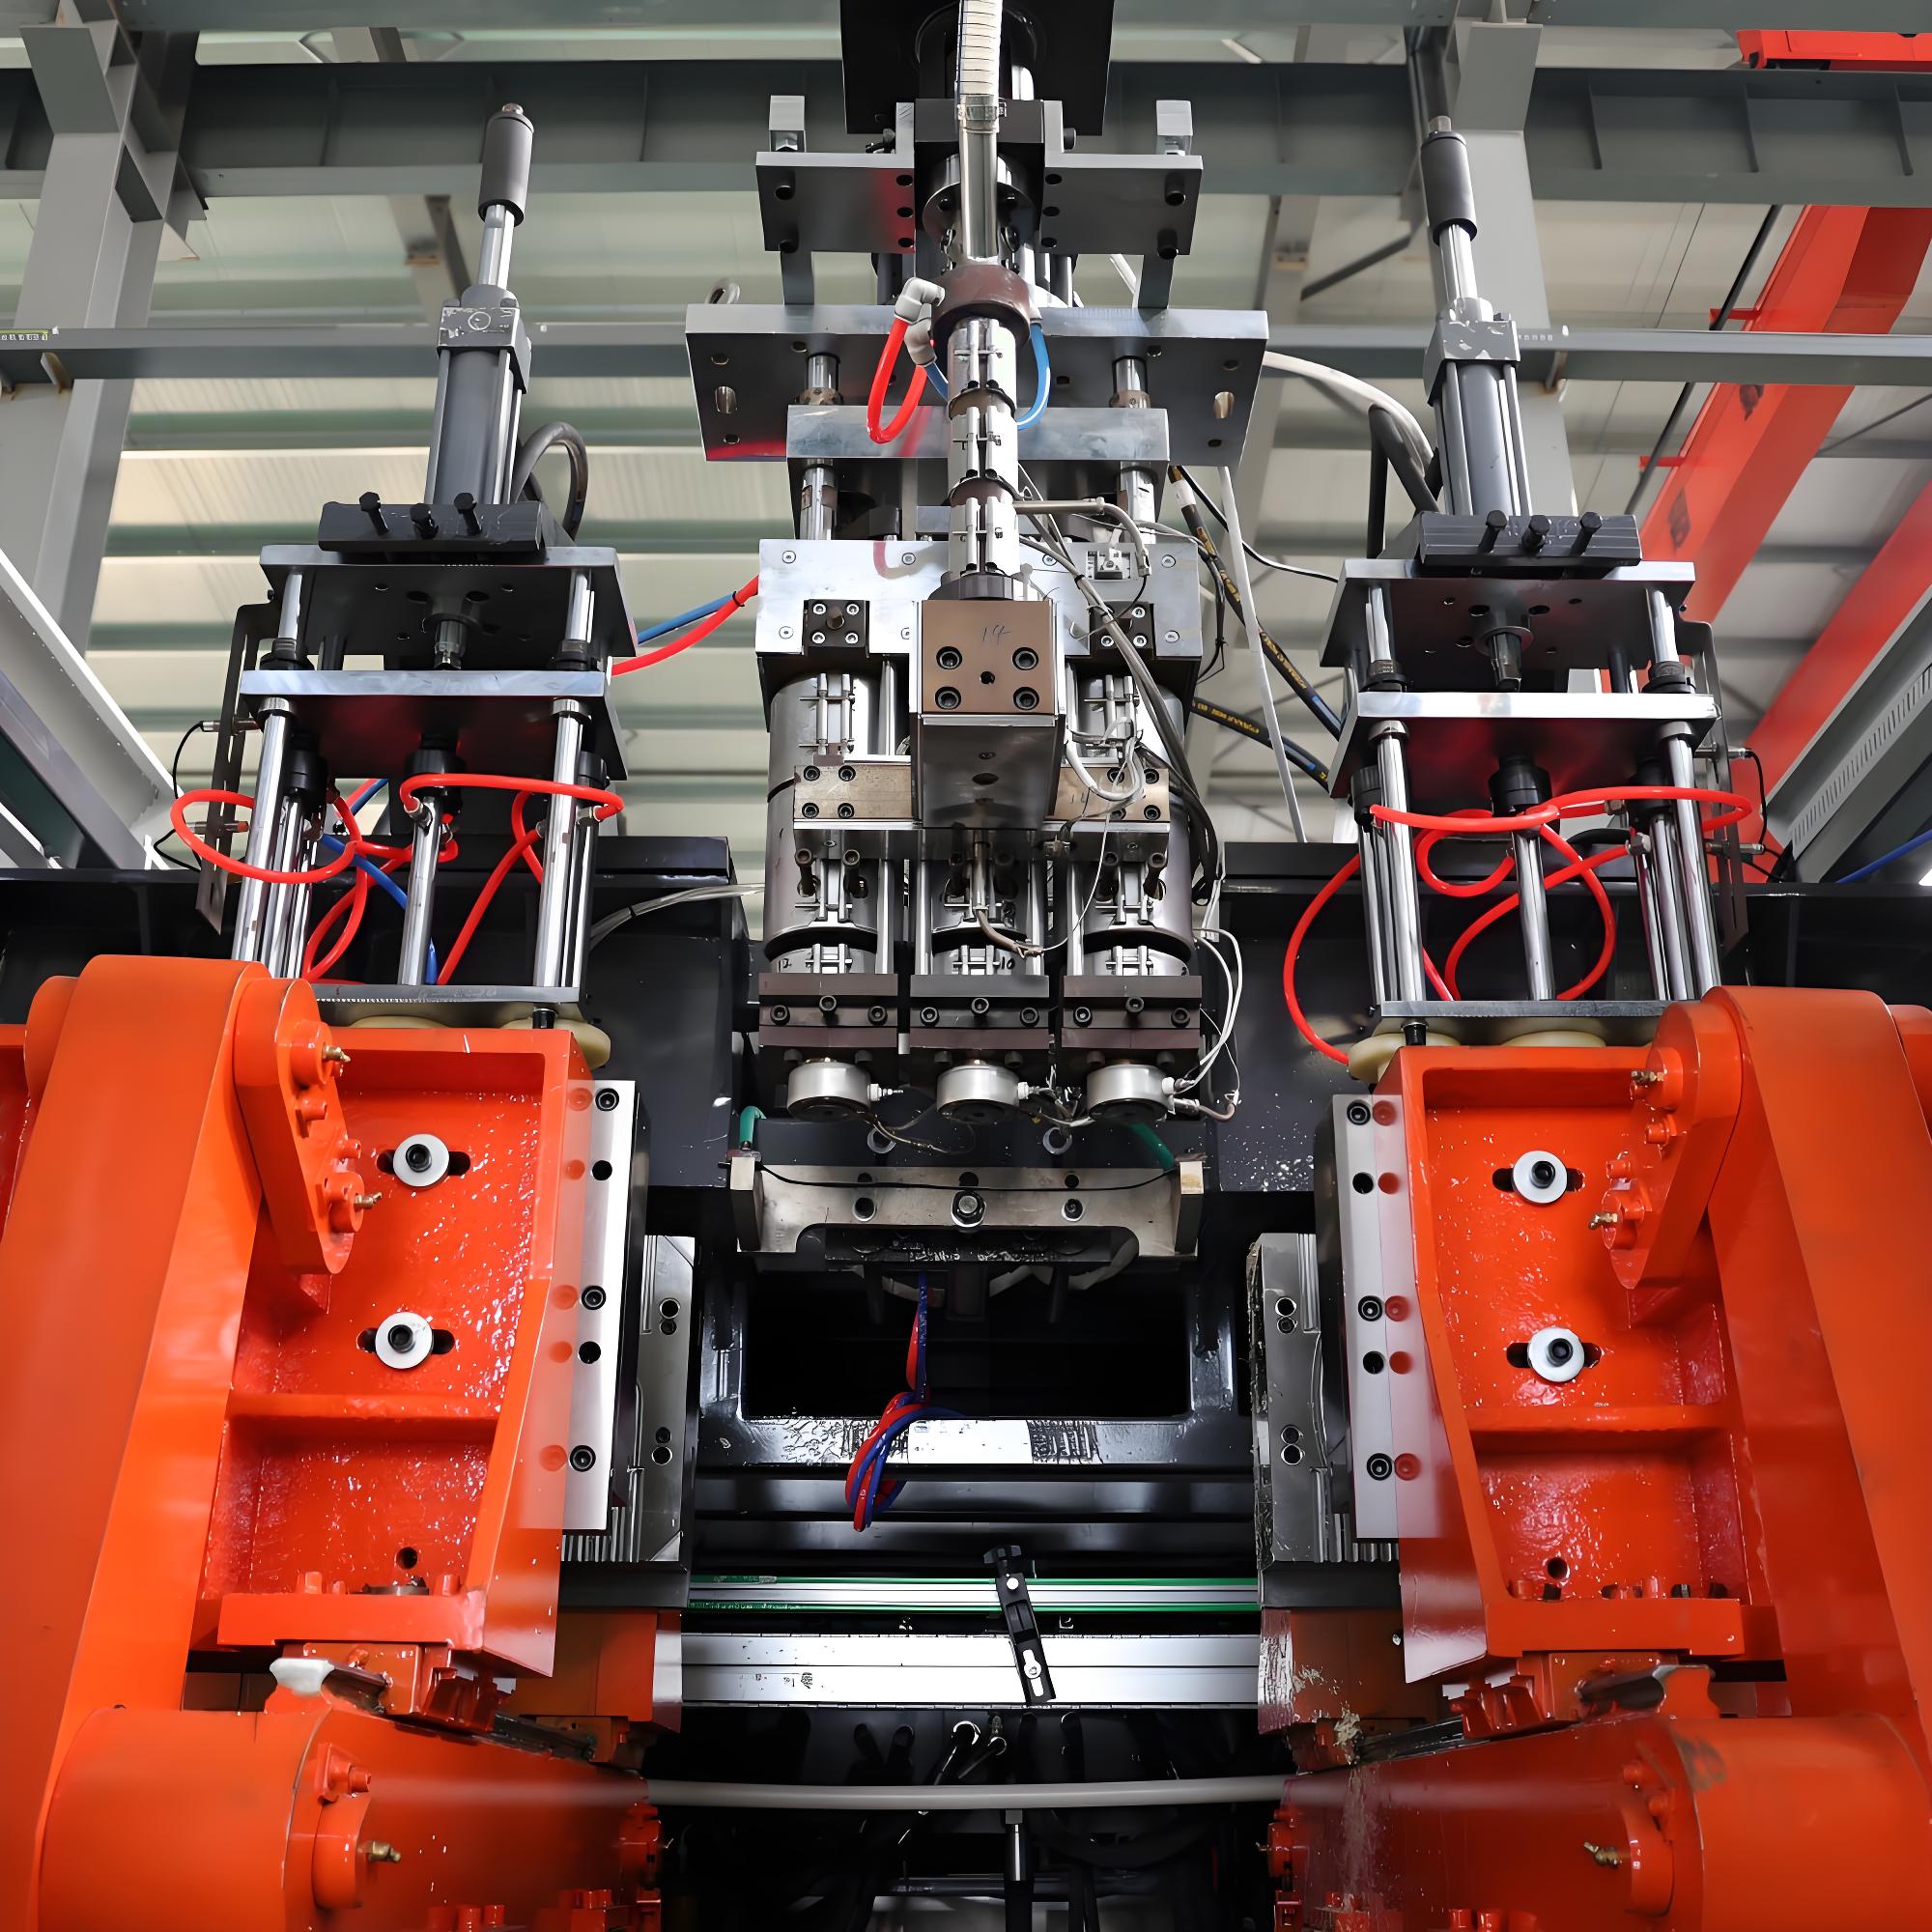
Агрегат екструзійно-об'ємного формовання формує порожній виріб, спочатку екструдуючи розплавлену трубку з пластику, який називається парасоном, потім охоплюючи цей парасон у розщепленому металевому корпусі, і нарешті роздуваючи його при допомозі стисненого повітря, щоб матеріал розтягувався і змінював форму в холодному порожньому каналі-каркасі. Термін «двомонторний» відноситься до корпусу штока: замість того, щоб єдиний шток подавав тільки один профіль екструзиї, машина оснащується двома незалежними штоками, кожен з яких екранує парасон за власним програмуванням. У практиці це дозволяє формовальнику виготовляти два парасони паралельно, або як дві окремі великі частини, або як двідревоністий сітковий зв'язок, що приблизно удвічі збільшує кількість готових баків, вироблених за один цикл роботи агрегату, у порівнянні зі схожою одноштанною машиною. Для 12-Л бака для насіннєвої препарату, де деталь є занадто великою для особливо товстого інструменту, що використовується в невеликих пляшках, але занадто малій, щоб хоч трохи обґрунтувати впевнення в роботі машини з комплексом пасивних двигунів, двомонторна компоновка сягає цікавого рівня швидкості виконання та ефективності площі зайнятої будівлею. Обидва штока, як правило, одержують пластифікацію через коллектор, або двома паралельними валами, що дозволяє підтримувати необхідні параметри температури розплавленої пластмаси та тиску розплавленої пластмаси на обох узлах.
Основне перевага двомонторної конструкції не тільки в тому, що вона виробляє дві деталі одночасно, а в тому, що вона відокремлює профіль екструзиї від єдиного часового обмеження. На кожному штоку встановлено програмований профіль товщини стінки, який дозволяє оператору налаштувати парасон, щоб покласти більшу кількість пластмаси в основі та вигині бака, де концентруються навантаження, і менше на прямій стінці, де її не потрібно. Це дозволяє заощадити пластмасу, покращити контроль над виливанням, і тримати масу містка в ряді положень, які матимемо як на увазі для ціни, так і для відповідності вимогам, пов'язаним з логістикою перевезення і зберігання хімічних продуктів. В контексті пакування засобів захисту рослин місток має витримати заповнення, закриття, палетування, вібрації рейкового транспорту, а також зберігання на відкритому повітрі, тому можливість схилити товщину стінки точно дає справжній якісний процент, а не штучний елемент. Апполо конфігурує свої двомонторні машини з програмованим управлінням парасоном і контролем тиску розплавленої пластмаси у замкнутому циклі, щоб ця настройка залишалася стабільною протягом усього технологічного циклу.
Чому формат 12 Л відповідає розподілу фермерських пестицидів
Так, серія ABLB покриває контейнери обсягом від 200 мілілітрів до 20 літрів, а бак з соєвим соусом 10L розміщується саме в середині діапазону платформ. Та сама архітектура головки, шурування та кріплення успішно обслуговує такий обсяг одно- і двокамерними варіантами, а повністю електрична серія покращує такий же об'єм для виробників, які потребують безмасляного, готового до аудиту варіанту експортного або чистого пакування.
Малі резервуари для сільськогосподарських пестицидів у діапазону від 10 до 15 літрів займають комфортний проміжок між невеликими (1L та 5L) контейнерами для споживачів та великими (200L) барабанами, що використовуються великими сільськогосподарськими операторами. 12L бак достатньо великий, щоб застосувати антипаразитні препарати на кількох гектарах єдиним розливанням, але його об'єм достатньо малий, щоб один робітник з легкістю міг його розливати, перевозити та зберігати без механічної допомоги. Для дистриб'юторів, які обслуговують розподілені невеликі ферми та середній бізнес, 12L бак зменшує витрати на одного продукта у порівнянні з багатьма маленькими пляшками, разом з тим дозволяючи витримати дози в рамках техніки застосування. Нормативно-безпечна логіка також підтримує формат: небезпельні хімікати для захисту рослин безпосередньо транспортуються в герметичні та прошукувані розриви герметичні контейнери, які мають позначення UN, накреслену на етикетках в напрямку оперативних характеристик. 12L твердий бак з інтегрованим держаком та повну герметичною кришкою значно простіше закривати, маркувати та відстежувати, ніж плівкова пляшка. Виробники, які стандартизують на 12L, обслуговують кооперативи, регіональні блендерні фабрики та операторів, що заповнюють відповідно одній універсальної, багатофункціональної одиниці товару, де якась заготівельна одиниця складає відповідну інтегральну ємність палету і дозволяє працювати в середовищах проміжного оптового оброблення.
Вибір матеріалу for Pesticide Containers
Для барабанів для сільськогосподарських пестицидів домінуючим матеріалом є поліетилен високої густини, який звичайно пишеться як HDPE., оскільки він поєднує хімічну стійкість, жорсткість, стійкість до ударів при низьких температурах та оброблюваність на лініях екструзії та оболонкового формозびрання за прийнятною рівнем витрат. Формули пестицидів часто базуються на воді, розчинниках або емульованих активних речовинах, і HDPE. переносить широкий спектр цих речовин без розм’якшення, тріщин або вимивання, що може підірвати вміст або балон. Середньогабаритні та деякі талічні низькогіркі сорти час від часу збагачуються для налаштування гнучкості, але бокова стінка барабана об'ємом 12 літрів має достатню жорсткість, щоб стояти вертикально, коли він заповнений, і витримувати деформацію під навантаженням на штабелі, тому консервативним рішенням є використовувати основний полімер високої густини. Поліпропілен, який пишеться як PP, — це альтернатива, коли бажана більша термоустойчивость або жорсткість, хоча він, як правило, менш витримує удар при низькій температурі та вимагає ретельнішого контролю технологічного процесу. ПВХ уникають за контактом з пестицидами на більшості ринків через проблеми з переміщенням добавок.
У нижчій таблиці порівнюємо три кандидатські смоли за властивостями, які насправді впливають на виготовлення барабанів, так що команда розробників може обгрунтувати свій вибір за допомогою вимірюваних критеріїв, а не навичок. Всі значення є типові діапазони і повинні бути підтверджені за даними з листа поставника смоли для обраної марки і будь-якими регіональними правилами для контакту з продуктами харчування або сільськогосподарськими товарами, які можуть бути застосовані. Мастик кольорових сумішей, стабілізатор УФ випромінювання, а також емульгатор або антипотовиступальний пакет звичайно надходять у бункер, і оскільки барабан не є продуктом контакту з продуктами харчування, зміст добавки може бути оптимізований під дію зовнішніх факторів та транспортування, а не задовольняти вимоги нейтральності за смаком та запахом. Розподіл товщини стінки, встановлений програмувальником плюсовки, виконує всю решту роботи, перетворюючи надійний полімер у барабан, який пройшов випробування на випадання і накопичення.
| Матеріал | Густина г/см3 | Вплив at low T | Химічна стійкість | EBM ease |
|---|---|---|---|---|
| HDPE.. | 0,94…0,97 | Добре | Відмінна | Висока |
| PP | 0,90…0,91 | Справедливий | Дуже добре | Середній |
| PVC | 1,35…1,45 | поганий | Добре | Низький |
Починаючи від базового полімеру, заповнювач повинен враховувати конструкцію кришки і закриття, тому що цистерна, що містить пестициди, є такою ж безпечною, як і її пломба. Деякі 12-літрові цистерни мали гвинтову горловину, яку були оздоблені покривним краном, а також індукційною або керамічною прокладкою, що забезпечує опір конкретній рецептурі, а геометрія горловини повинна відповідати строго певним параметрам, щоб кран закривався без перекручування на процесі всіля без заперечень щодо протікання. Компанія "Аполлон" штампує горловину як частину гранульованого виробу і може утримувати її за стандартами закриття замовника, що позбавляє можлшовісткості суттєвого плеча поводження. Добавки для зберігання, що проходить на відкритому повітрі, включають карбоновий чорний і стабілізатор ультрафіолетових променів, що розширюють строк служби цистерни при утриманні в таборі або на відкритому полі, а ці суміші дозовано зважуються на постачному пристрої, а не перемішуються вручну, щоб мінімізувати розбіжності між партиями.
Ядро Машина Структура and Process Flow
Двосторонні обжимно-поддувні лінії для 12-літрових цистерн будуються навколо декількох підсистем, які повинні працювати в точній синхронізації. Ускладнення для пластифікації отримує хімрегід і суміш з натурального поліетилена від завантажувального пристрою, розплавляє і гомогенізує їх у барабані за допомогою гвинта з L/D, близьким до двадцять чотирьох до одного, і надавлює розплав на дві головки обробки. У кожної головки формований розплав створює порожнистий прогін, форма і конфігурація стінки якого контролюються рухомим манжетом або серво-піном. Установка з’ямлення після цього закриває дві порожнини або поміщики формоутворювача навколо прогінів, пінці обігу пробивають або закривають горловину, а повітря, що подається з датчика тиску, розширює прогін до стінки порожнини. Після короткого процесу охолодження формоутворювач відчиняється, а система видачі переносить готові цистерни на дефлектування і тестування на протікання. Удвічі поточного циклу система управління синхронізує швидкість гвинтів, тиск на головках, момент укладання прогінів, з’ямлення, обіг, викидання, так що дві головки залишаються у фазі і час циклу залишається прогнозованим. Ця послідовність повторюється постійно, і вихідним параметром є кількість порожнин на поток головок на час роботи.
Дві деталі розрізняють лінію для цистерн і лінію для пляшок. Перш за все, сила зямлення повинна бути достатньою, щоб забезпечити герметичність репера між внутрішнім тиском обігу на великому 12-літровиковому столі, тому клямпа розраховується в діапазоні від п’ятдесяти до ста п'ятдесять кілоньютонів, а не легких клямпа, призначених для неповних пляшок. Другий момент полягає в тому, що охолодження повинно видаляти достатню кількість тепла з товстої стіни цистерни, щоб частина утримувала форму при викиданні, чому стимулює конструктора до розумних охолодних контурів і іноді додаткового охолоджувача для горловини. Компанія "Аполлон" вирішує обидві задачі за допомогою важкого основного клямпу і збалансованого охолодного циклу, а двостороння конфігурація означає, що клямпа практично ділиться між двома потоками прогінів, що покращує використання цього дорогих конструкцій. Результатом є машина, яку можна вважати надходженням, і це саме, що захищає час циклу і термін експлуатації інструментів у середовищі трохсильной упакування.
Представничий перелік специфікацій двохголової лінії 12 л
The table below lists representative specifications for a 12L-class double head extrusion blow формаer in the Аполлон ABLB series tradition. These figures describe a typical configuration for two-cavity or twin-nest tooling on 12L drums and should be treated as a starting specification to be confirmed against the exact форма and resin. Діаметр шнека, drive power, and clamping force scale with the total shot weight, and because a 12L drum in HDPE. weighs on the order of six hundred to nine hundred grams, the plasticizing capacity is comfortably within a mid-size screw rather than a heavy-duty unit. The output figure assumes a balanced two-plus-two cavity tool and standard HDPE.; actual bottles per hour will vary with wall thickness, cooling water temperature, and ambient conditions, but the order of magnitude is the planning anchor a buyer needs.
| Параметр | Використовуйте саме такий формат: «1. » на одній рядок, нічого іншого. | Unit |
|---|---|---|
| Діаметр шнека | 80 to 90 | mm |
| Відношення L/D | 24 | 1 |
| Зусилля змикання | 150 to 250 | kN |
| Використовуйте саме такий формат: «1. » на рядок, нічого іншого. | 70 to 90 | kW |
| Випуск | 90 to 140 | BPH |
| Максимальна ширина преформи | 600 до 800 | mm |
Використання енергії є важливим показником планування, оскільки лінія екструзії працює безпосередньо за час охолодження преформи, тому домінуючим навантаженням є привід шнеків і нагрівачі барабанів, а не преса. Машина з двома головками розподіляє цю постійну навантаження екструзії на двічі більше продукції в порівнянні з однією головкою, що є одним із факторів поліпшення енергоспоживання. Нижня і середня величина споживання в часі у кіловат-годинах на сотню барабанів вважається найімовірнішою, а вибір гідравлічного або повністю електрохвильового преса дає можливість знизити допоміжне навантаження. Компанія «Аполлон» пропонує гідравлічний та повністю електричний прес однієї машини, а у хімічній лінії барабанів, де робоче місце може бути вологим або захаращеним, гідравлічний прес часто вибирається за надійність, а повністю електричний – де завод прагне отримати найнижчий індекс енергоспоживання та чисте робоче місце без гідравліки.
Апарат з двома головками серії Аполлон ABLB
Серія Аполлон ABLB охоплює банки розміром від 200 мілілітрів до 20 літрів і включає модифікації з одним або двома головними розпилювачами, які призначені для середніх за розміром промислових та агрохімічних упаковок. Для барабана з пестицидами ємністю 12 літрів відповідним віртуальним елементом є машина серії ABLB з двома головними розпилювачами класу 10–20 л, яка приймає великий формовий ящик з двома порожнінами, необхідний для цього деталі, та поєднує його з системою керування системою верхнього шару, яка зберігає декілька розкладок стін. Менша сестра, модель ABLB 55, використовується для реалізації банок об'ємом 2–3 л і має таку ж систему керування, тому виробник, який випускає як малогабаритні, так і крупногабаритні пакети, може стандартизувати процес навчання персоналу та запасні частини по всій мережі. Компанія Аполлон позиціонує лінію керування балками ABLB як свою основну машину для стандартного технологічного процесу виготовлення за допомогою екструзії і дроту під натиском, і варіант перерізування з двома головними розпилювачами є природним вибором у випадку, коли щорічний обсяг продаж перевищує позначку, при якій у виробничому процесі однієї лінії з одним головним розпилювачем довелося б налагодити роботу на другий зміст. Нижче наведено таблицю, що містить технічні дані машини з двома головними розпилювачами класу 12 л на тлі більш малої моделі, яка використовується для реалізації банок об'ємом 2–3 л.
| Модель class | Диапазон об'єму контейнерів | Heads | Випуск BPH | Потужність kW |
|---|---|---|---|---|
| ABLB 55 | 2–3 L | одно-, або двоспальне | up to 320 | 40–55 |
| Попит на цей формат стабільний, а не сезонний на багато ринків, так як препарати для захисту рослин застосовуються протягом декількох посівних кампаній і нерідко поступаються в свій час до зростання пік сезону. Саме завдяки стабільному, цілорічному попиту виправдовується інвестування в спеціалізовану лінію високоінтенсивної екструзії замість залучення зовнішніх постачальників або запуску загального призначення машини з дуже малею продуктивністю. Коли для виробника потрібно, наприклад, 200 тисяч баків 12L на рік, за однією головкою може бути важко зберегти темп при правомірному відділенні роботи без вимушеного затягування легальних робочих годин, тоді як двоголовна лінія споживає обсяг за нормальним робочим графіком. Питання з повною інтенсивністю виробництва не абстрактне: воно безпосередньо впливає на те, чи стає продуктова пакувальна лінія скорочувальним фактором, викликаючи пошуки сторонніх контейнерів, або стратегічним багатоплановим витратним гнучим виробничим центром, що забезпечує маржу прибутку. З другого боку цієї статті показано, як підібрати оптимальну використовану машину та яку модель Аполлон забезпечує такий результат. | 10–20 L | double | 90 to 140 | 70 to 90 |
| ABLB з двома головами та класом 12L | 0.2 to 5 L | multi | до 1200 | 45 to 75 |
Того, що покупець отримує з машини з двома голівками Аполлон ABLB, — це не просто перелік обладнання, а настроєний процес: голівки металу завантажуються на холодильну розплавлену промисел розчинника, щоб паразион гравірувався без натягу чи переповнення, щуп розміщується за розміром для стабільної лінії розділення, а система управління зберігає рецепти, щоб зміна продукту від одного контейнера до іншого була у формі виклику рецепту, аніж у формі переробки. Apache перевіряє кожну машину з клієнтським паспортом матриць та матеріалу перед відправкою, здійснюючи заводський прийнятний тест, який підтверджує час циклу, вагу деталей та якість уникнення витоку стосовно узгодженого результату. Ця перевірка мінімізує ризики для інвестиції, тому що число, наведене в пропозиції, є числом, яке лінія виробляє на виробництві, а не найоптимальнішим дослідним показателем. Для вмістилища з пестицидами, від чутливості якого залежить нез'явлення і проникання, така перевірка є настільки ж цінною, як сама сталь.
Selecting the Right Конфігурація for Your Volume
Вибір між одноголівковою, двоголівковою та багатоголівковою установкою в основному є рішенням з питань виробничих можливостей та розмірів деталей. Для балонів з 12 літрами партія занадто велика для продуктивної багатоядерної різьбової тарної фрези, тому перспективні конкурентоспроможні кандидати — одноголівкова машина ABLB та двоголівкова, причому двоголівкова машина без сумнівів перемагає за обсягом пов'язаних з виробництвом пакета над тисячозвужовим виробництвом пакетів в рік. Нижче цього рубежу, одноголівкова машина ABLB може виявитися більш економічним прикупіпом, оскільки матриця дешевша і відсік займає менше місця, а проте вона працює довше. Вище цього рубежу двоголівкова машина окупляє свою початкову вартість за рахунок економії праці та енергії протягом перших років експлуатації. Нижче наведено таблицю, де пов'язують поточні щоденні обсяги пакетів з рекомендованим конфігурацією Аполлон, при цьому доцільно враховувати узагальнені показники роботи в один зміст та два змісти, щоб читач мав можливість відшукати власну ситуацію. Ці підрахунки — планувальні оцінки. Формальний купівельний кошторис повинен моделювати точну вагу балона та активний графік змісти.
| Щорічний volume | Рекомendована машина | Shift plan | Уровень витрат |
|---|---|---|---|
| under 80k | Машина ABLB, одноголівкова | 1 shift | Середній |
| 80k to 200k | Машина ABLB, двоголівкова | 1–2 зміни | Середній |
| 200 тис. до 400 тис. | Машина ABLB, двоголівкова з модулями з числою каналів | 2 shifts | Висока |
| over 400k | дві лінії з двома головками | 2–3 зміни | Преміум-клас |
Вибір також повинен враховувати майбутні позиції. Фillera, яка сьогодні випускає тільки 12л балони, може в майбутньому додати пакет у 5л або 10л, та оскільки родина ABLB поділяє геометрію клему і програмне забезпечення управління, другу форму можна часто запустити на одному рамах двокрильового агрегату лише змінюючи рецепт порожнинного матеріалу. Ця модульність захищає приймальне рішення: машина не залишається без можливостей, якщо зміниться асортимент продукції. Аполлон регулярно постачає додаткові комплектi форм і навчає клієнта заміняти їх, а Wanplas як головний бренд забезпечує логістику запасних частин для того, щоб форму або компонент головки можна було отримати без пошуку у невідповідних постачальників. Для грузової упаковки агрохімічних препаратів, гарантійний сезон якої непростий, ця гарантія постачання є частиною реальної вартості вдосконаленого обладнання, а не окремою ноткою.
Нижньообладнання і інтеграція лінії
Блочний формувач є лише однією станцією на лінії балонів, і оточуюче обладнання визначає, чи дійсно теоретичний обсяг досягає дна. Після викидання 12л балони несуть нарізки на місці розриву і шийку, які знімаються автоматичним скринителем, а частини потім проходять тест на пошкодження, де кожен балон кратко піддається тиску і пересвічується на знеусушеність тиску. Конвеєри відправляють балони на станцію маркування або друку, а потім на клеймер, і зважаючи на об'єм балонів, конструкція конвеєрів має значення для операторського комфорту та для забезпечення балансу лінії. Остаточне сміття після зняття нарізму, включно з відходами щороку із стружки і шийки, збирають, гранулюють і подають назад в екструдер у вигляді контролюваного повторного подрібнення, яке є стандартною та економічною практикою для некороткоживучого контейнера, за умови, що повторне подрібнення тримається в чистому стані і дотримується стабільного співвідношення. Нижче наведено таблицю, в якій перераховані стандартні станції нижнього обладнання для лінії 12л балонів і роль кожної з них у захисті продуктивності.
| Станція | Функція | Вплив |
|---|---|---|
| Deflasher | trims flash | Використовуйте саме такий формат: "1. " на одну лінію, нічого іншого. |
| Leak tester | перевірка тиску | safety |
| Granulator | рециклювання крапель | cost |
| Conveyor | транспортування баків | balance |
| Palletizer | складати вихідне знаряддя | labor |
Інтеграція – це та міра, в якій Wanplas додає цінність понад одну машину. Бо Wanplas об'єднує кілька спеціалізацій машинобудування під одним основним брендом, виробник бачок для пестицидів може отримати видужувач від бренду Аполлон і розраховувати на групу для відповідних допоміжних систем, як гранулятори, конвеєри і хід матеріалу без поєднання неприйнятних постачальників. Контрольна архітектура може бути сконфігурована таким чином, щоб лінія подавала єдиний показник ефективності обладнання, а не ряд відокремлених станів машин, а віддалене спостереження дозволяє центральному інженеру переглянути дані циклу. Для менеджера фабрики це означає одного відповідального партнера для всієї лінії, що спрощує закупівлю, налаштування і подальше розширення. Інженери бренду Аполлон управляють установкою та балансуванням лінії, щоб видужувач, а не флащувач або тестер на утечку, встановлював справжній темп роботи.
Якість, дотримання та тестування для бачків для пестицидів
Контейнери для пестицидів регулюються в якості упаковки небезпечних товарів на більшості ринків, і бачок на 12 л повинен зазвичай відповідати стандартам упаковки, орієнтованим на досягнення результатів, які включають тест стійкості до падіння, тест накладення та тест герметичності, часто виражені вимогами маркування UN для заповненого і закритого контейнера. Видужувач сприяє цим результатам головним чином завдяки константній товщині стінок і чистій, добре зварній розділовій лінії, тому що місце тонкого місця або слабого шва – це те, де починається провал при падінні. Система керування паріознами та стабільний тиск клеми компанії Аполлон забезпечують бачки з повторюваною схемою поверхні стінок зменшенням, яке дозволяє пломбиральнику проходити відбірки без відкидання значної частини виробництва. Крім механічних тестів, смолу і будь-які добавки мають бути задокументовані, щоб перевірити хімічну сумісність з певною формуляцією, а виробник повинен зберігати записи про партії, щоб можна було відстежити поломку на полі в поле з часу і рецептую машини.
Тестування на утечу на лінії – це останній крок. Типовий індувідуальний тестер на утечку закриває горловину бачка, надає невеликий тиск над повітрям і стежить за злетіванням протягом кількох секунд; будь-який бачок, що пропускає тиск, відхиляється, перш ніж він досягне пломбиральника. Це виявляє як грубі дефекти, такі як пропущена зварювання, так і тонкі недоліки, такі як заражена поверхня горловини, яка потім витече. Для роботи з пестицидами ціна одного бачка, що переливається в полі, виміряється затратами на чистку, передання відомостей у регулюючі органи та знання бренду, тому рекомендація полягає в тому, щоб розглядати тестування на утечку як обов'язкову а не факультативну процедуру. Компанія Аполлон конфігурує двопоясний лінійний станок так, щоб на виході кожної порожнини можна було незалежно проводити тестування та, за потреби, незалежно відхиляти, що зберігає проследжувальні можливості, коли лінія працює з двома гніздами одночасно. Таблиця нижче викладає основний набір тестів, які повинна мати програма для бачків для пестицидів, об'ємом 12 л.
| Тест | Назначення | Частота виконання |
|---|---|---|
| Drop test | витривалість проти удару | per batch |
| Stack test | load creep | per batch |
| Leak test | герметичність ущільнення | every drum |
| Гнучкість map | перевірка товщини | per recipe |
економія смоли та роль регранультування
Because a 12L drum uses several hundred grams of HDPE., small improvements in wall-thickness uniformity translate directly into meaningful resin savings across a yearly volume. The double head machine’s independent parison programming lets the operator place material only where the drum needs it, trimming the average part weight without sacrificing the drop and stack performance that regulation and handling demand. A reduction of even a few percent in shot weight, held stable across millions of drums, lowers both material cost and cooling load, and because cooling load falls with part weight the cycle can sometimes shorten as well, a rare case where saving resin also raises output. Regrind from deflashing is then blended back at a controlled ratio, typically a modest fraction of the total, so the loop closes and offcut becomes feedstock rather than waste. The key discipline is consistency: the regrind must be clean, dry, and metered, because contamination or moisture is what turns a good economy move into a quality problem.
Aппіollo підтримує цю дисципліну за допомогою гравіметричного змішування і гранулятора, розміщеного відповідно до обсягу доводіння лінії, тому реграунд повертається в бункер постійним потоком, а не грудками, які порушують щільну суміш. Система керування може відслідковувати співвідношення вихідного матеріалу та реграунду за зміну, що дає команді, відповідальній за якість, документований рахунок, який підтверджує як звіт про витрати, так і будь-ячну перевірку клієнтів, що запитує про ставлення рециклованого матеріалу до обсягу барабана. Агрохімічна марка, яка хоче рекламувати зменшення використання пластику або такий, який відповідає принципам кругообігу, може сприймати цей документований цикл реграунду як переконливу історію, за умови, що процентне співвідношення залишається в межах, схвалених виробником смол для даної праці. Wanplas, як батьківська компанія, може поширити таке розуміння на інші частини підприємства, але на заводі Аполлон хід думки обмежується камерою формолізу та її найближчими допоміжними агрегатами.
Energy, Робоча сила, and Total Кінцеві кошти of Ownership
Вибір між придбанням двоголкового апарату в кінцевому жраху залежить від витрат на власність, а не від порівняння ціни. Двоголкова лінія коштує більше на початковому етапі, ніж одноголкова лінія того ж класу, але ця витрата розподіляється на приблизно вдвічі більший обсяг, тому вартість барабана падає. Праця – другий важел; один оператор може керувати двоголковою лінією при тому ж кількості працівників, що і одноголковою лінією, тому витрати на працівників на тисячу барабанів зменшуються пропорційно до збільшення виробничого обсягу. Енергія є третім важелем, та, як зазначено, навантаження екструдера розподіляється на більш багато деталей, завдяки чому потребують на гривні за одну тисячу барабанів. Наведені нижче таблиці відображають три компоненти витрат на відносній шкалі для 12-літрого циклу, використовуючи одноголкову лінію як базису в середньому значенні, а двоголкова лінія показує переміщення кожного компонента. Це ориєнтовні талони, а не цифри, і істинні значення залежать від місцевих тарифів на електроенергію та рівня заробітної плати.
| Кінцеві кошти component | Один головка | Double head |
|---|---|---|
| Капітальні витрати на барабан | Середній | Низький |
| Витрати на працівників на барабан | Середній | Низький |
| Витрати на електроенергію на барабан | Середній | Низький |
| Площа під габаритами барабана | Середній | Низький |
Зрозуміло, що двоголковий апарат не є розкішшю, він є ефективним стандартом, коли обсяг перевищує лінію "пробивки", а єдиною причиною залишитися на одноголковій лінії нижче цієї лінії є зменшене загрузка і габарити обладнання під час процесу підйому обсягу. Аппіollo допомагає покупцеві чесно знайти цю лінію пробивки шляхом моделювання очікуваного щорічного обсягу, характеру зміни та ваги барабана з подальшим наведенням конфігурації, яка відповідає цільовому значенню з мінімальним перевищенням. Wanplas покриває цю цитату комерційними обіцянками на виробничий капацитет, стандарти якості та транспорт, тому покупець не виявляється вигнанцем, якщо лінія буде працювати нижче зазначених показників. У галузі пакування пестицидів, на якому маржинальність визначається масштабом та надійністю, таке поєднання інженерної та комерційної підтримки перетворює придбання апарата в стабільний активний ресурс.
Сервісне обслуговування, Підтримка, and the Wanplas Backbone
Придбання апарата є початком багаторічного співробітництва, і Аппіоло фіксує свою підтримку, зосереджуючи при цьому свої зусилля на забезпечення роботи лінії, а не просто на доставку сталі. До доставки кожен апарат тестується на клієнтському формованні та матеріалі в Чжанджаіангку, а наявний у заводі акт буде актом відносно роботи на полевому майданчику. При прибутті інженери Аппіоло проводять монтаж та налаштування на місці, проводить навчання місцевого персоналу на роботу та планову експлуатування, та забезпечують повноцінну участь протягом перших тижнів експлуатації. Грошова сума USD 500 безкоштовних виробів Wanplas на рік обмежена переліком спеціально призначених для зношення деталей, а пошкоджені деталі в рамках гарантії підлягають безкоштовній заміні, що усуває характерні занепокоєння з приводу ціни на запчастини в перші роки експлуатації. Призначена для вивчення на відстані система спостереження дозволяє інженеру Аппіоло чи Wanplas прочитати дані PLC та дати рекомендації про доопрацювання без очікування фактичного візиту, що скорочує період простою, якщо параметр деформується.
Крім корективної сфери модель підтримки – це профілактична. Аппіоло радить своєму клієнту стежити за планом планового обслуговування, що включає перевірки зносу шнека та барабану, перевірку стопора головки формосудинця, змазування кріплення цанги та очищення циркулярного колодязя, тому при формуванні злипанням більшість вискочень прогнозують собою просвітлюється тиск або скорочення виходу, перш ніж стати фактичною простою. Політика "відкритого заводу" означає, що покупець може відвідати Чжанджаіангку, оглянути процес будівництва та зустрітися з командою, перш ніж укласти договір, що є невеликим ризиком при валідації постачальника, техніка якого буде постійно працювати на розчинному продукту. Для заповнення дозаторів пестицидів прозорість постачальника не є лишнім лакомством, це частина фінансової достовірності, що очікується у напрямку вищестоячих компаній та регуляторів, а Аппіоло розглядає візит на завод як звичайну процедуру, а не фаворизм.
Why Аполлон and Wanplas for This Аплікація
12-літрові здебільшого агрохімічні балони лежать на перетині трьох вимог: безпека для хімікатів, обсяги продуктивності та контролю цін, а це саме перетин, який дозволяє спеціалізованому виробнику екструзії блюмобретингу перевершувати загального торговця машинами. Двадцятирічні зусилля Аполлон, скоординовані саме з цьому процесом, означають, що голівки металу, затиски та системи керування насамперед адаптовані до виробництва порожніх контейнерів, а система конфігурації Машина ABLB двоголівкова адекватно задовольняє проблему середніх по обсягу балонів. Чи не маючи установчивого пакета, галузева корпорація Wanplas — батьківська компанія широводного бренду — забезпечує торговельного представника гарантіями, поставками запчастин для спільного використання та доступністю широкого асортименту, адекватних потреб виростаючого виробника упаковки, не прив'язуючи самого покупця до фрагментованого списку постачальників. Такий набір говорить про те, що станція з конфігурацією Машина ABLB, що передбачає двоголівкову машину для виготовлення балонів 12 літрів, наповнюється з впевненості в тому, що технологія, перевірка й підтримка є націлені на один і той самий результат — балони, які не виділяють, і що не стосується вартості за одне виготовлене балон, а виконуються на установці, що майже завжди працює.
Завершаючи, ми дамо практичну рекомендацію: якщо щоденна потреба в контейнерах 12 літрів вже складає понад тисячу виготовлених балонів в рік, або якщо лінійний обсяг може піднятися до цього лійного рубежу, то першочергова система саме з машиною ABLB двоголівкової конфігурації є саме настільки добре прогнозованою, щоб виробничі потужності, споживані матеріальні ресурси та енергопотребністю обернулися у сприятливий наслідок одночасно. Якщо ваша щоденна потреба в контейнерах 12 літрів тепер все ще менша за цей рубіж, але сприятливий прогноз росту помічається на горизонті, починайте цю співпрацю з одноголівковим екструдером ABLB та чітким шляхом його модернізації, щоб власні навички фрезерування й керування, набрані нині, переносилися на задні цифри. З будь-якого сторінного переходу, перший крок — це твердий рівень, а у той час як підписана цифра — це тестована поставлена на промисловий діапазон, коли ви вкладаєте капітал.
Найчастіше задавані запитання
Двосторонній екструзійний видувальний прес – це машина, що має два незалежних голів для пресування служби, яка дозволяють виробляти два зразки або два ямерних отвори за один цикл проти одного на одноходовій машині аналогічної конструкції. Для 12-літрової ємності для випуску пестицидів це приблизно удвічі підвищує продуктивність порівняно з одноходовою машиною того ж покоління, при одночасному використанні тієї ж кромкозаклепки та типу регуляції. У кожному голові є свій налаштований профіль товщини стінок, тому оператор може розподілити матеріал там, де на ємності потрібні зростання стійкості, та видалити його там, де не потрібно, що сприяє економії смоли та поліпшує ізоляцію горловини контейнерів.
Чому слід вибирати 12-літрові ємності для пестицидів на фермах?
Формат 12л дозволяє балансувати умови робіт та логістики: це достатньо легке для одного робітника встановити та зберігати, але водночас достатньо велике, щоб на один заповнення забезпечувати навідне поле, при чому загальний сталий розмір ціни на один предмет зменшується в порівнянні зі значним числом маленьких бутлів. Крім того, формату притаманне вписування в стандартні розміри для палет і накривання залізними кришками та герметичні контейнери, які відповідають стандартах на відношення до потенційно небезпечних товарів, що робить цей формат хорошим варіантом для співпраці кооперативів, регіональних партнерів та виробників, які займаються заповненням конкретних пестицидів у різних куточках фермерських ринків.
Який матеріал краще підходить для маленьких ємностей для пестицидів?
ГДПЕ – це оптимальний матеріал для ємностей для пестицидів на фермах, оскільки він забезпечує відмінну стійкість до хімікатів, добру показник у волого-холодні умови та простий процес роз'ємного формування на лініях екструзійно-видувального лиття за приємною ціною. Варіантом подається ВВ, в якому потрібна вища температура, однак він не залишає такий широкий запас на волого-холодні показники у розумних межах. ПВХ як правило не використовується при контакті з пестицидами через токсичність добавок та можливості рециклінгу.
Як дводеверний прес впливе на продуктивність?
Дводеверна конструкція дозволяє на цикл виробляти у два рази більш зразків на розряди, ніж однощольна машина, без ущільнення вантажного простору або зростання кількості персоналу. Завантаження екструдера розподіляється на більшу кількість зразків, що дає можливість знизити використання енергії на одне зразок, а кромкозаклепка використовується максимально ефективно. Одночасно зростає кількість виданих зразків, економія сплати працівникам на одиницю, а сума загальних витрат на пальнування перевищує поріг рентабельності після досягнення потрібного обсягу.
Яка оптимальна товщина стінки 12-літрової ємності?
Дана цифра не є стандартною, але ємність повинна витримувати випробування на падання, стопку та витікання для окремого формуляра та ваги переповнення, а товщина стінок розподіляється за попередньо налаштованою програмою екструдера, а не робиться однорідною. Матеріал зазначений переважно в основі та на крилах, де зосереджуються навантаження, і редувається на прямому бічному боці. Компанія «Аполлон» перевіряє й схвалює карту товщини стінок при заводському прийманні, щоб домовитися на позитивному об’ємі та ефективності виходу продукції.
«Аполлон» здійснює монтаж та навчання?
Чи надає компанія Аполлон послуги по установці та навчанню?
Так, інженери компанії «Аполлон» виготовляють обладнання на місці, навчають місцеві фахівці роботі з обладнанням та обслуговуванню, а також надають підтримку під час перших етапів виробництва. Група компаній «Wanplas» надає зразки запчастин на суму 500 доларів США на рік, безкоштовно замінює пошкоджені запчасти протягом гарантійного терміну, здійснює віддаленний моніторинг даних PLC, а також звітує про виробничу потужність, так що покупці можуть оглянути конструкцію перед придбанням. Ця процедура дозволяє рятувати лінію і захищати покупців протягом перших років власності.
Як слід обробляти металобрухт і викрутку?
Виокремлений металобрухт в обробці дефлашку і видобуваний при тріщенні прокатного виробу гринується і додається до екструдера з контролем, тому що це є стандартною процедурою для виготовлення посуду, не призначеного для неїдоварної продукції, що знижує вартість матеріалів. Брухт має бути чистим, сухим і дозатором подавати у стабільному співвідношенні, схвалених постачальником смоли; компанія «Аполлон» забезпечує це за допомогою деретуючого обладнання і грануляції лежачим розташуванням, яка веде у цілодобовому режимі обліки співвідношення «новий матеріал/рецикльовані матеріали» з метою контролю і аудиту.
Які якісні санітарні норми стосуються бак з пестицидом?
Програма виробництва баків з пестицидами зазвичай включає тест на падіння і тест на стискання при кожному другого процесі, а також інспекцію зливів на кожному баку і карту товщини стінок при кожній рецептурі. Апарат контролю зливів відсікає всі баки, де на виході спостерігається спадання тиску, незалежно від того, чи є помилки при зварці, або виконані неякісні фініші в горлі перед тим, як бункер буде заповнений, що є надзвичайно важливим для забезпечення безпеки під час транспортування небезпечних хімічних речовин.
Get a Custom Конфігурація for Your 12L Drum Рядок
Якщо ви плануєте розпочати виробництво порційних баків з пестицидами або плануєте розширити такий вид бізнесу, найкращим наступним кроком буде остаточне визначення специфікації, а не загальне запрошення. Додайте до проєкту вали і фініші горла, циклічну схему, а також будь-які регіональні вимоги щодо маркировки або сумісності, і команда розробників і інженерів «Аполлон» найадаптованішої до ваших потреб моделі роботи двома головками або однією головкою. Абсцидово-пресовий дизайн буде реально перевірено на конкретних формах у місті Чанджіачанг, перш ніж контейнер відправлять до вас. Ви також можете відвідати завод, розглянути якість виробу і самостійно спостерігати за процедурою прийняття в експлуатацію. Компанії «Wanplas» і «Аполлон» налаштовують та консультують вашу лінію з поставками запасних частин, інсталяцію та навчання, щоб обладнання, яке ви отримаєте, було саме тим, на якому залежить ваш виробничий план.