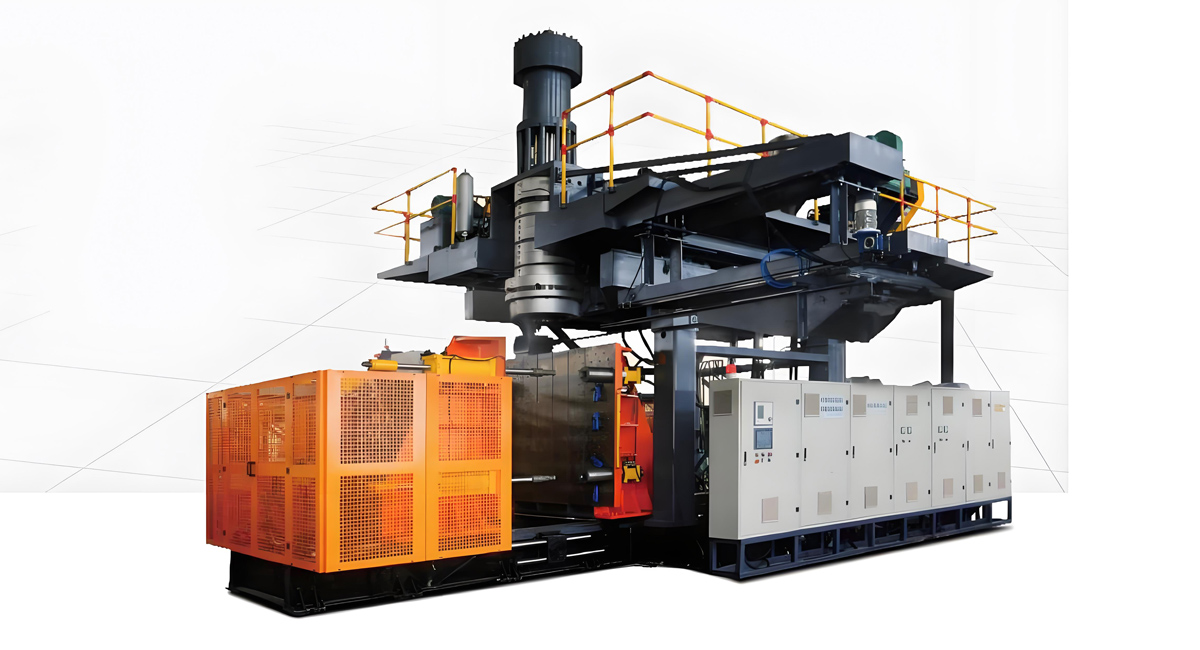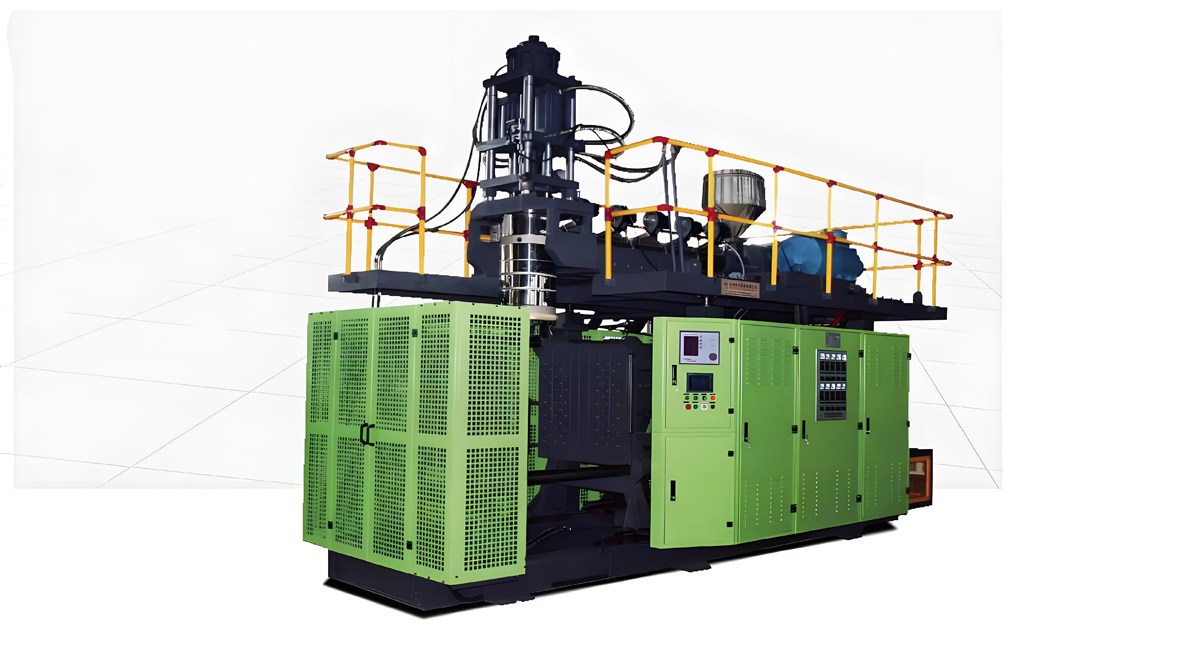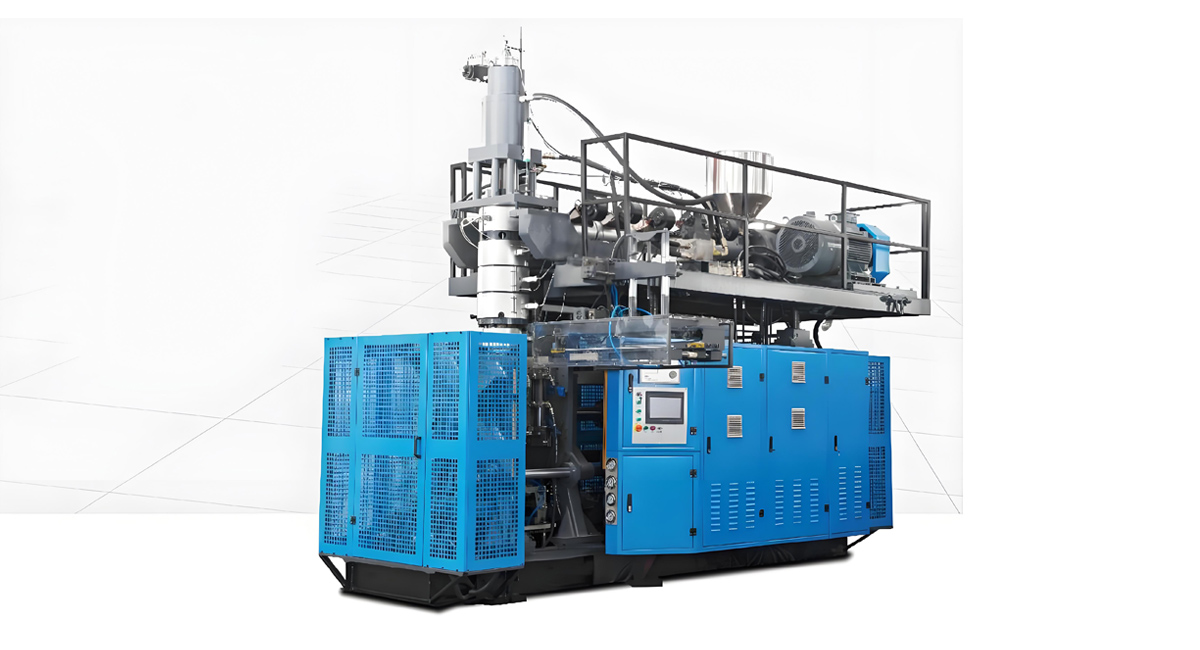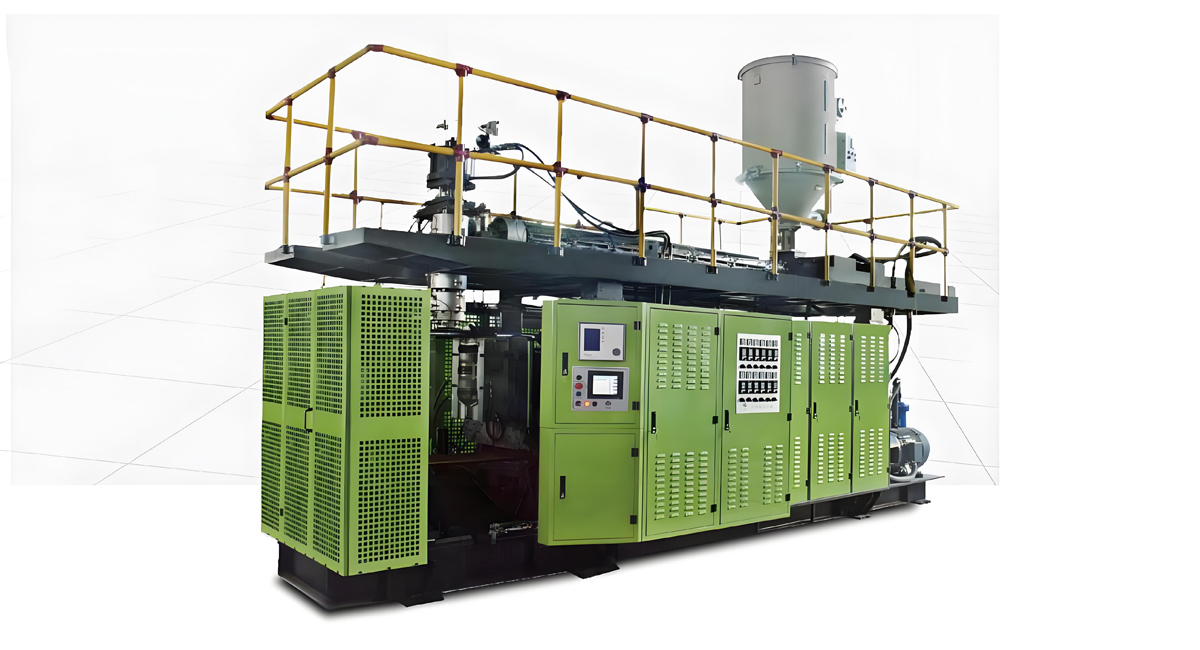
Entre em qualquer sala de um hospital, centro cirúrgico ou clínica de vacina, e você estará cercado de uma classe de produto plástico que a maioria dos pacientes nunca indica, mas que a medicina moderna não pode viver sem: itens médicos e farmacêuticos moldados por insuflação. Garrafas de líquidos intravenosos, componentes de terapia respiratória, recipientes de irrigação e nutrição enteral, frascos de reagentes de diagnóstico e casquilhos de dispositivos de uma só utilização são formados em grande escala por moldagem por insuflação por extrusão a partir de polímeros de qualidade farmacêutica. Esta é uma das aplicações mais exigentes e vitais do mundo para a máquina de moldagem por insuflação por extrusão, e está no centro das obsessões globais que afetam a todos: acesso à saúde, populações envelhecidas, preparação para pandemias e a segurança de dispositivos médicos de utilização única. Este artigo fornece uma análise global da produção de produtos médicos e farmacêuticos em máquinas de moldagem por insuflação por extrusão, cobrindo os materiais, os requisitos de processo limpo, as configurações das máquinas, o cumprimento das normas regulamentares e de biocompatibilidade, o controle de qualidade, a sustentabilidade, a automação e as tendências que redefinem os plásticos médicos. Para fabricantes de dispositivos médicos, fabricantes por encomenda e compradores de equipamentos, entender este sistema de produção é a chave para produtos de saúde comprovadamente estáveis, esterilizados e acessíveis em todo o mundo.
O que são produtos médicos e farmacêuticos com moldagem por insuflação
Um produto médico ou farmacêutico moldado por insuflação é qualquer item plástico em forma de cavidade, formado por moldagem por insuflação por extrusão, que entra em contacto ou contém um medicamento, um líquido ou um material biológico, intenado para diagnóstico, tratamento ou prevenção de doença. A categoria é muito mais ampla do que uma simples garrafa. Garrafas de líquido intravenoso distribuem soluções salinas, dextrose e medicamentos diretamente na corrente sanguínea. Garrafas de irrigação lavaram feridas e cavidades corporais durante uma operação. Recipientes de nutrição enteral fornecem nutrição a pacientes que não podem ingerir. Componentes de terapia respiratória, como reservatórios de nebulizador ou câmaras de umidificação, distribuem medicamentos em forma de espuma para os pulmões. Frascos de reagentes de diagnóstico e garrafas de lavagem fornecem suporte a laboratórios e testes em pontos de cuidado. Casquilhos de dispositivos de uma só utilização enchem instrumentos que nunca devem ser reutilizados. O que os une é uma geometria hohlida sem emenda, com baixa contaminação, controlada, que deve permanecer esterilizada ou limpa até o momento da utilização, razão pela qual a moldagem por insuflação é preferida para estas peças em relação à moldagem por injeção, com juntas soldadas, ou ao vidro, aos volumes e à pureza que a saúde exige.
Por que a moldagem por insuflação por extrusão para produtos médicos
Entre as tecnologias de formação, a moldagem por insuflação por extrusão é particularmente adequada para itens hohlidos médicos, sólidos e com controlo de partículas. O vidro é frágil, pesado e a quebra cria graves perigos em ambientes hospitalares. A moldagem por injeção pode transformar uma parte em forma de cavidade só fabricando duas metade e a linha de solda é um potencial ponto de vazamento e caminho de partículas penalizado pelas especificações médicas. A moldagem por insuflação por extrusão, extrudindo um parison e inflá-lo dentro de uma cavidade limpa e refrigerada, produz uma concha única e sólida sem junção interna, excelente clareza onde necessário e um controlo fiável do revestimento. É ainda uma tecnologia economicamente escalável desde palmilhas pequenas para garrafas de lavagem até recipientes multifluidos de grande capacidade, na mesma família de máquinas. Para a saúde, onde uma fuga ou contaminante em uma linha intravenosa pode prejudicar um paciente, a integridade sólida da moldagem por insuflação não é uma conveniência, mas uma obrigação de segurança, e é a razão para a tecnologia ancorar o pacotamento de líquidos médicos.
A escala global da demanda de produtos médicos
Os produtos médicos e farmacêuticos moldados por insuflação são necessários em todos os continentes, e a demanda é estrutural em vez de cíclica. As populações envelhecientes em muitas regiões aumentam as necessidades de cuidados crônicos, dependentes de terapias de infusão, nutrição enteral e apoio respiratório. Os programas de cobertura universal de saúde e de cuidados rurais abrangem produtos de infusão e irrigação a lugares onde anteriormente não existiam. O armazenamento de preparativos para pandemias, exposto fortemente por recentes crises globais de saúde, faz com que os governos assegurem um fornecimento doméstico e regional de produtos plásticos essenciais. Ao contrário dos produtos de consumo, muitos produtos médicos enfrentam uma série de barreiras regulamentares, por isso os clusters de produção ficam perto de ecossistemas estabelecidos de produtos farmacêuticos e de dispositivos médicos na Ásia, na Europa e na América do Norte, com capacidade emergente em outras regiões. Esta demanda global regulamentada significa que a moldagem por insuflação é uma aplicação da máquina robusta e estrategicamente importante, e as peças hohlidas médicas são um dos produtos mais discretamente essenciais da indústria plástica.
Materiais para peças de qualidade farmacêutica
Os polímeros utilizados em produtos farmacêuticos são escolhidos, em primeiro lugar, em termos de biocompatibilidade e inerência química, a seguir, pela clareza, resistência e processabilidade. O polietileno, em malhas de baixa densidade e alta densidade, é o polímero de trabalho para bombas de IV e de irrigação por serem inertes para a maioria das infusões, apresentarem baixos níveis de produtos da reacção e serem facilmente processados. O polipropileno oferece maior resistência às temperaturas, para os produtos que podem ser submetidos a autoclavagem ou esterilização térmica. Copolímeros especiais e materiais de olefina cíclica entram quando é essencial a clareza, a resistência à umidade ou os baixos níveis de produtos da reacção. Para qualquer polímero, a certificação de qualidade farmacêutica, a rastreabilidade documentada e a ausência de aditivos nocivos são imperativos, e os fornecedores fazem publicidade do cumprimento de padrões como a Classificação de Medicamentos 6 da USP ou a biocompatibilidade da ISO
A contrário do que ocorre com muitos polímeros de engenharia, estes poliólefinos não precisam de uma elevado consumo energético para secagem, o que simplifica a manipulação em condições limpas, e a sua estabilidade química é precisamente a razão pela que os reguladores os aceitam para estarem em contacto direto com medicamentos e líquidos.
O processo de moldagem por insuflação em condições limpas
Configurações de máquinas para volumes médicos
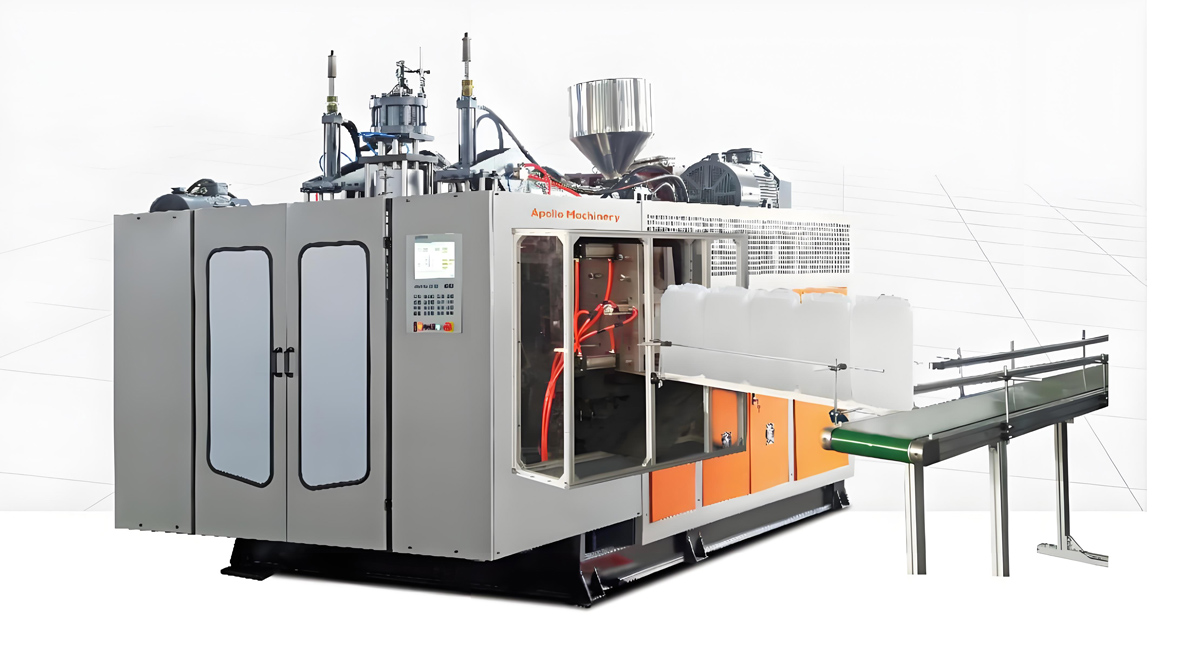
Os fabricantes de materiais médicos selecionam a arquitetura da máquina com base no tamanho da peça, volume anual e mistura de produtos. Máquinas de transporte contínuo e de sopro alternativo dominam as garrafas e frascos pequenos porque equilibram produção e flexibilidade. As configurações de roda e rotação multiplicam a taxa de produção para garrafas de infusão e irrigação em grandes volumes, nas quais são necessárias milhões de unidades por ano. Moldes com múltiplas cavidades aumentam a produção e mantém a repetibilidade dimensional. Como os programas médicos geralmente duram anos com especificações estáveis, os construtores de máquinas enfatizam a repetibilidade, o armazenamento de receitas e o tratamento delicado e com baixo teor de partículas, e as linhas modernas integram desbaste, acabamento de gargalos, testes de vazamento e inspeção visual em uma única célula ao redor do molde de sopro. Quadros compatíveis com salas limpas, superfícies de contacto inoxidáveis e ar de resfriamento filtrado são expectativas padrão, não opções.
Controle de parison e espessura da parede
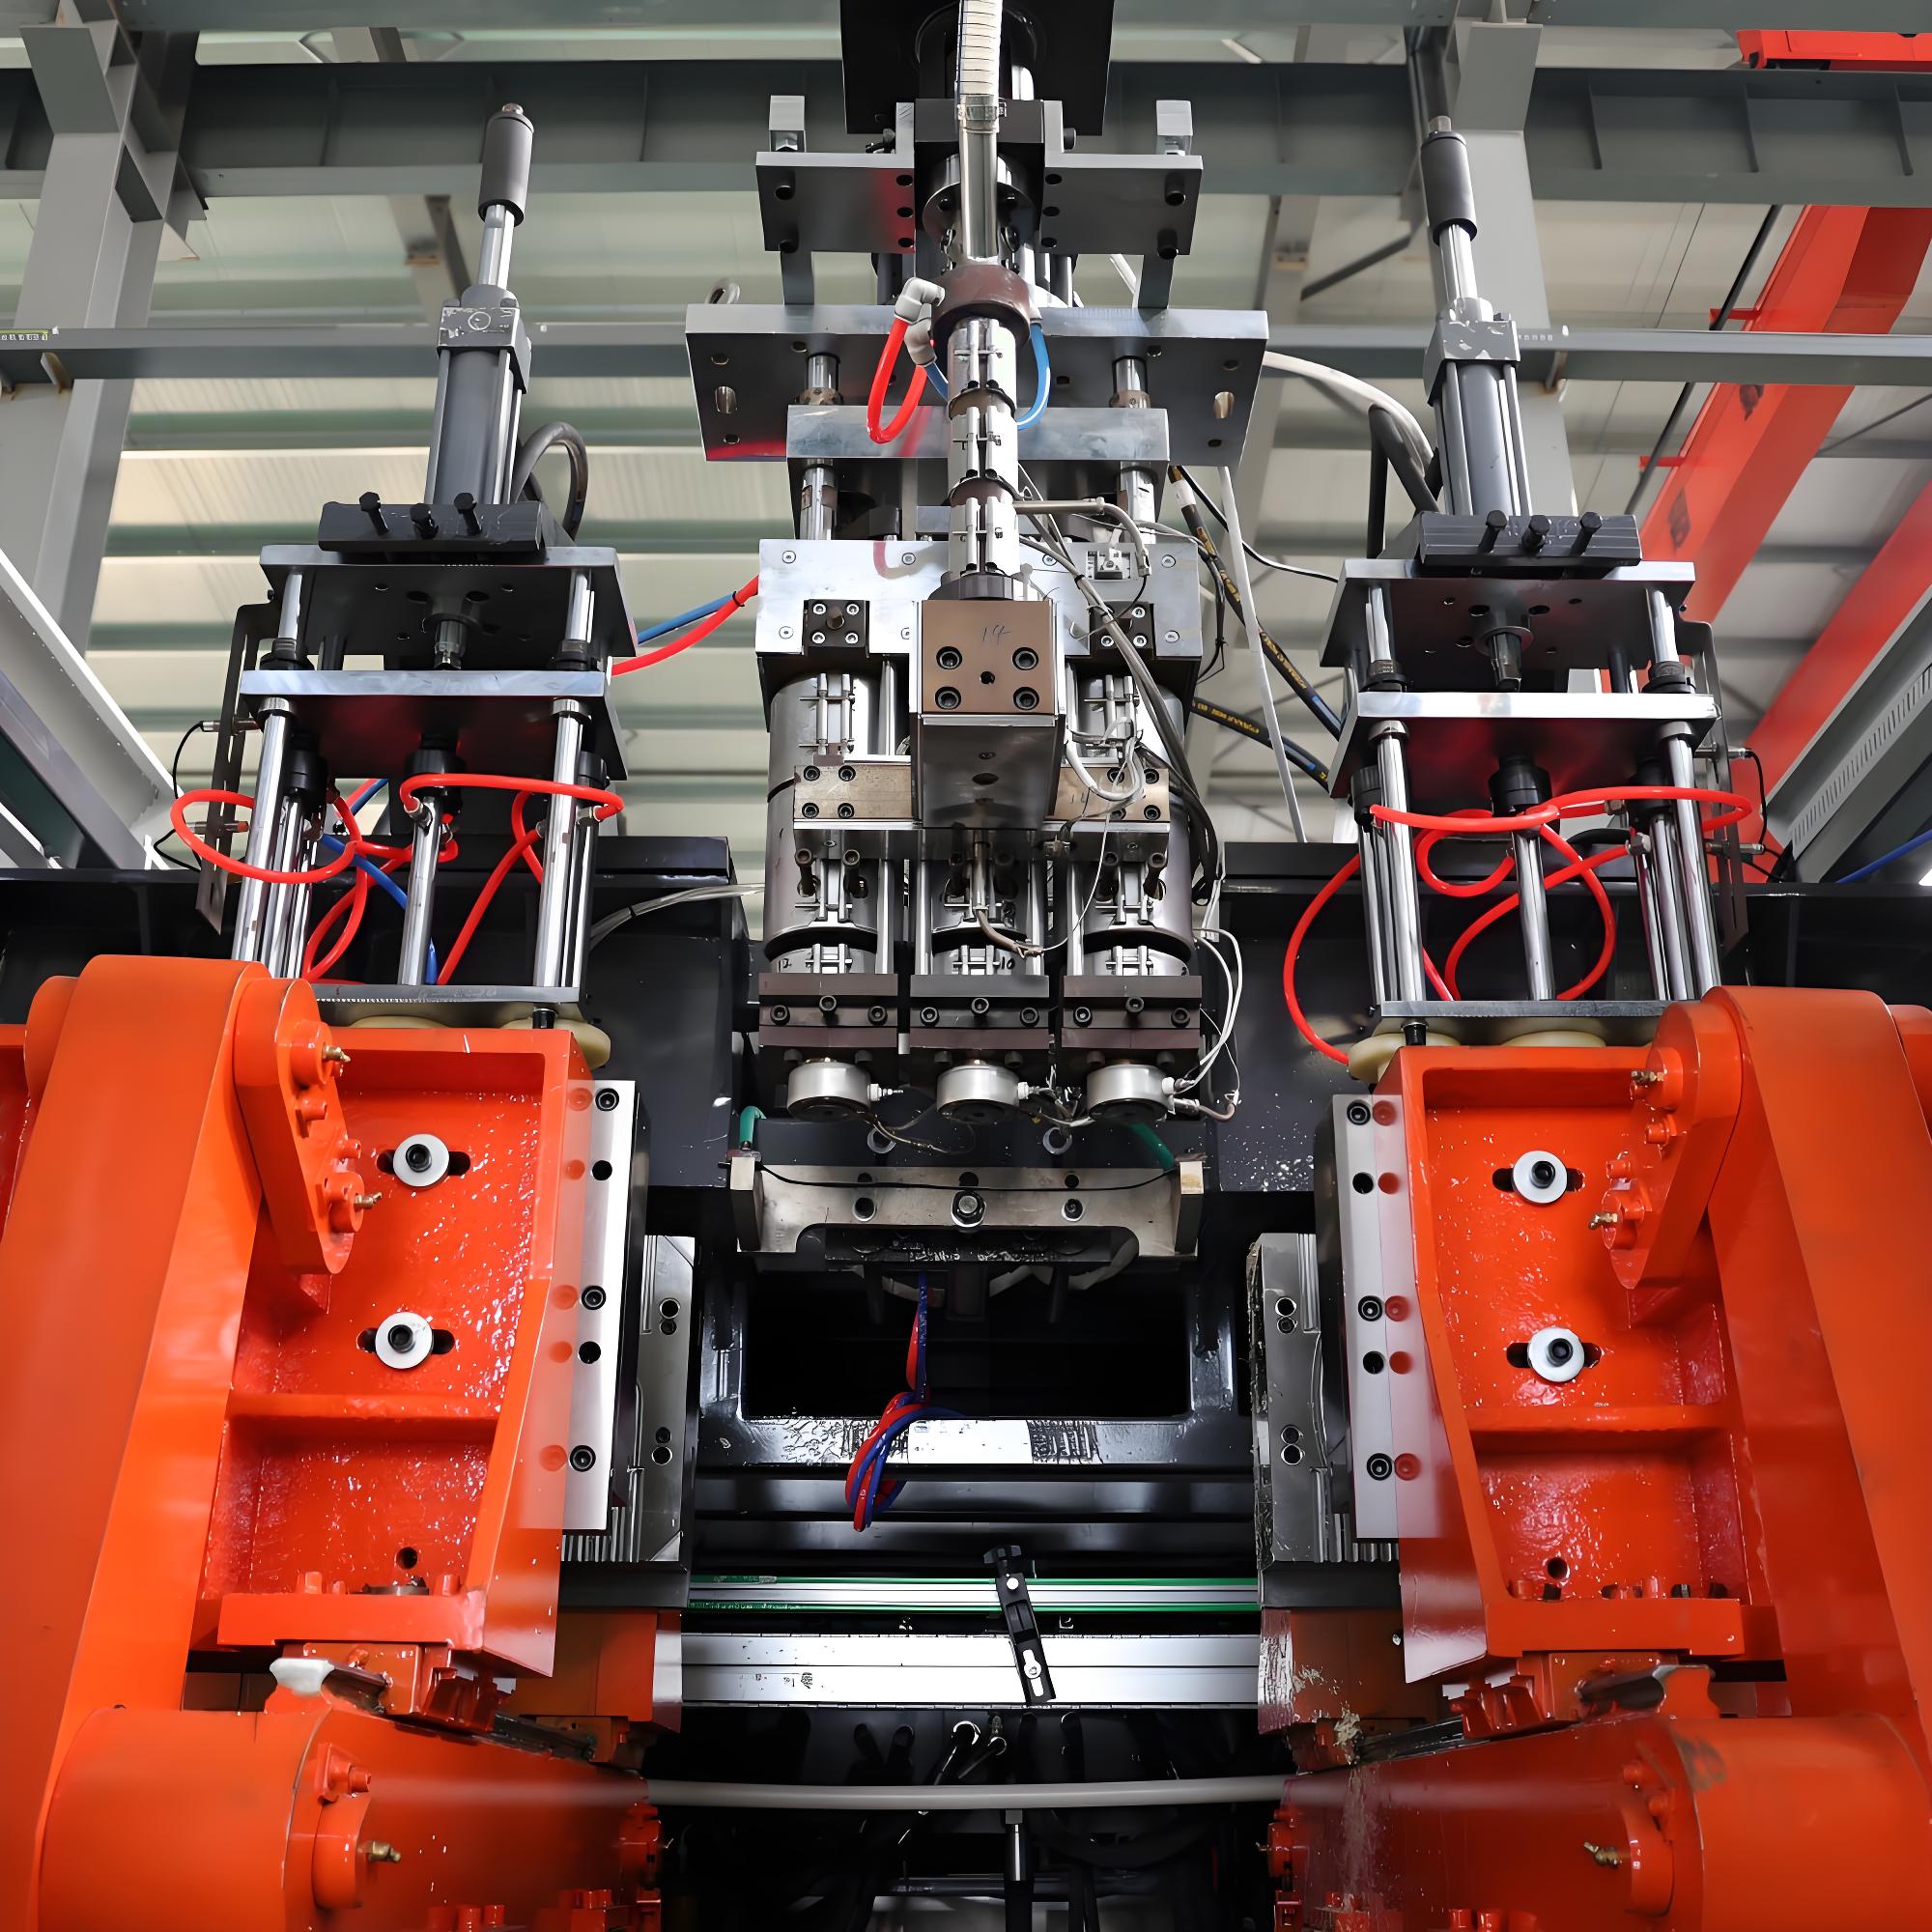
O motor econômico e de qualidade dos produtos medicinais moldados por sopro é a programação do parison. Um controlador varia o espaço entre matrizes e a espessura do parison ao longo de sua extensão para que o material atinja onde se concentram os esforços, como próximo aos gargalos e das embasques, enquanto se estreita nas paredes cilíndricas para economizar resina. Sem uma programação cuidadosa, um recipiente ficaria engrossado em todos os lugares para evitar pontos finos, desperdiçando polímero em cada unidade. Com isso, o mesmo desempenho em relação a rompimentos, quedas e vazamentos é alcançado com menor peso, e as economias se multiplicam em centenas de milhões de unidades medicinais por ano. O gerenciamento de receitas armazena o perfil do parison por tamanho do recipiente, permitindo mudanças rápidas e repetíveis entre famílias de produtos sem a reengenharia da ferramentaria. Para recipientes médicos na qual a uniformidade da parede define tanto a segurança do paciente quanto o custo, a precisão da programação é a habilidade mais importante que uma linha médica pode investir.
Esterilidade, limpeza e controle de partículas
Os produtos medicinais moldados por sopro são definidos menos pela forma do que pela limpeza. Dependendo do produto, o requisito varia de visualmente limpo a esterilizado, e cada nível altera o ambiente de produção. As salas de ambiente controlado limitam as partículas no ar e os contaminação microbiana. O tratamento do molde e do ar é projetado para evitar a produção de partículas finas e o ar comprimido para sopro é filtrado e, muitas vezes, secado para evitar a contaminação por umidade e óleo. A vestimenta de pessoal, duches de ar e fluxo de ar unidirecional protegem a superfície do produto. Tendo em vista que uma única partícula ou colônia microbiana em uma linha de infusão pode causar uma infecção séria, os produtores documentam a monitorização do ambiente, validam os procedimentos de limpeza e os auditam a intervalos. Para fornecedores, a certificação da limpeza é um requisito de entrada no mercado regulamentado, e é a razão pela qual a moldagem por sopro médica carrega mais sobrecarga ambiental do que o empacotamento geral.
Vedação, fechos e integração do sistema
Um recipiente médico raramente é uma cápsula vazia; ele se torna um sistema através dos fechos, portos e integração. Gargalos moldados recebem tampas de rosca, vedações resistentes a adulteração e portos esterilizados. Portos spike e locais de injeção permitem que os médicos conectem linhas de infusão sem danificar a esterilidade. Tampas de cobertura e lacres de arranque protegem o conteúdo até o uso. Tendo em vista que estas características concentram o esforço e representam a interface entre o produto e o paciente, devem estar localizadas em regiões de parede mais espessa e ser terminadas com cuidado para evitar caminhos de vazamento e bordas afiadas. Projetar o recipiente e seu fecho como um sistema engenhado, ao invés de montar as peças posteriormente, é o que separa um produto médico confiável de um perigoso, e é um critério fundamental quando qualificando uma linha de produção para serviços farmacêuticos.
Biocompatibilidade e compatibilidade química
Os recipientes medicinais passam suas vidas em contato com drogas, salina, nutrientes ou líquidos biológicos, muitos dos quais interagem com plásticos. Os poliolefinos resistem a uma vasta gama de infusatos, mas sua compatibilidade depende da qualidade, tempo de contato, temperatura e da formulação específica que está sendo entregue, então os produtores validadam os materiais do recipiente contra o agente real ou fluido. Para os agentes mais sensíveis, camadas internas de barreira ou de baixa extracção e polímeros especiais protegem a estabilidade do produto e a segurança do paciente. Os estudos de compatibilidade, testes de extração e remoção e validação documentada orientam a especificação, e fornecedores reputados publicam quais infusatos seus recipientes podem manter. Fazer isso errado é perigoso: um recipiente que elija uma substância ou se amolecer sob um medicamento pode prejudicar um paciente, razão pela qual a validação da compatibilidade é uma etapa negociante no produção médica.
Produção regional e resiliência da cadeia de suprimentos
Os produtos medicinais moldados por sopro seguem a demandatura da saúde e os ecossistemas regulamentares de perto, e as recentes emergências sanitárias globais remodelaram a forma como a oferta é organizada. Os clusters farmacêuticos e de dispositivos estabelecidos na Ásia, Europa e América do Norte concentram a maior parte da capacidade qualificada, mas o valor estratégico de oferta regional e redundante é agora compreendido de forma mais nítida. A resina é sourçada globalmente, por isso os produtores observam os preços e a logística dos insumos poliméricos, mas o recipiente esterilizado acabado é volumoso e sensível a tempo, favorecendo a produção local ou em áreas próximas às unidades essenciais. A máquina, os produtos de limpeza de quartos limpos e o fornecimento de resinas certificadas estão mais concentrados, com um grupo de fornecedores mundiais de moldadores por sopro de plástico médico e polímeros de baixa extracção. Para os sistemas de saúde, uma oferta regional de recipientes médicos qualificados melhora a resiliência e reduz o frete e o tempo de espera, enquanto para compradores de equipamentos o mercado global de máquinas apresenta uma gama de capacidade e preço. A política comercial e os impostos podem gerar um repuxamento da sourcing, mas a lógica de fabricar plásticos médicos essenciais perto do paciente permanece dominante.
Quadros regulatórios e de qualidade
Os produtos médicos moldados por sopro seguem quadros regulamentares exigentes que variam de acordo com a região, mas convergem para a segurança do paciente. Práticas de boa fabricação regem as instalações, a documentação e a rastreabilidade. Os standards de biocompatibilidade, como a norma ISO 10993 e os testes de farmacopeia, como a USP Class VI, avaliam a segurança dos materiais para contato com o corpo. Autoridades médicas e de dispositivos, como a FDA dos EUA, a EMA da Europa e suas controterpartes, analisam as solicitações e inspecionam os locais. Para produtos esterilizados, é necessário a validação da esterilização e do processamento asseptico. Como um design único pode ser comercializado em várias regiões, os fornecedores líderes certificam-se ao padrão mais rigoroso relevante e mantêm a documentação que os auditoros exigem. Para os produtores, o regulamento é uma porta de entrada no mercado, e é a razão pela qual a moldagem por sopro médica envolve mais custos de compliance do que os recipientes industriais gerais, mas também é a razão pela qual é um negócio defensável e de grande valor.
Controle de qualidade e testes
Os produtos médicos moldados por sopro deixam o processo vulnerável a desvios, pois qualquer falha tem riscos de infecção, vazamentos ou dosagem. A mapeamento da espessura das paredes verifica se nenhuma seção cai abaixo da especificação, especialmente perto de gargantas e bases. Exames de vazamento e pressão verificam se o revestimento e as juntas resistem à carga para confirmar que não provocarão derrame em uma linha de infusão. Inspeção visual e automática por visão detectam manchas, disparos curtos e defeitos de superfície que podem abrigar contaminantes. Para produtos esterilizados, testes microbiológicos e de partículas confirmam o nível de limpeza. A resposta correta a qualquer defeito é tratá-lo como dados de processo, rastreá-lo a um parâmetro controlável, como o programa de separação da matriz, a temperatura do molde ou o tempo de sopro, e corrigir a causa raiz em vez de corrigir partes individuais, o que apenas esconde um problema sistêmico que se repetirá na próxima série de milhões.
Defeitos e correção de problemas
Vários defeitos recorrentes em programas médicos apontam para causas controláveis. As paredes finas na base ou na garganta indicam uma programação de parison ruim e um risco de estouro sob pressão. A fraqueza na linha de solda ou pinch-off, onde os frentes do molde se encontram, sinaliza temperatura desigual ou baixa pressão de sopro e é perigosa em um recipiente de fluido. Manchas ou marcas de corte refletem ferramentas desgastadas ou problemas de clamps e podem comprometer os selos ou ferir os manipuladores. Marcas de poças ou disparos curtos revelam problemas de material ou temperatura. Bolhas, géis ou contaminação indicam problemas de resina ou ambientais em um processo dependente da limpeza. A resposta disciplinada é estabilizar o programa de parison, verificar a temperatura do molde e a pressão do sopro e inspecionar os instrumentos em um programa, porque um produto médico que falha no campo pode prejudicar diretamente um paciente em vez de apenas vazar água.
Dispositivos monouso e resíduos
Os dispositivos médicos monouso transformaram o controle de infecção, eliminando a reprocessagem e a contaminação cruzada, e a moldagem por sopro é central em muitos deles. Portas de fulcro, câmaras de nebulizador, frascos de lavagem e caixas de dispositivos são produzidos como itens limpos, selados e descartáveis que os clínicos abrem e descartam. A pandemia reforçou o valor estratégico do suprimento monouso, mas também intensificou o escrutínio dos resíduos de plástico médico. Os principais produtores respondem com design para reciclagem, opções de materiais únicos e programas de recolha ou recuperação de energia onde a regulamentação permite. Para um produto frequentemente criticado durante o debate sobre o plástico, demonstrar que um dispositivo médico é necessário, eficiente e reciclado de forma responsável é uma história poderosa, e recompensará os produtores que controlam a pureza e a contaminação dos materiais com precisão em vez de procurar a matéria-prima mais barata.
Automação e Indústria
0
As linhas médicas são altamente automatizadas porque o custo da mão-de-obra, a consistência e a rastreabilidade são importantes sob a regulamentação. O manuseio robótico move os revestimentos limpos e frágeis sem tocá-los ou marcá-los. A desmanchação automática, a finalização de gargantas, os testes de vazamento e a inspeção visual integram-se ao redor do soprador para um fluxo praticamente sem contato manual. O gerenciamento de receitas, os diagnósticos remotos e o registro de dados apoiam a rastreabilidade por lote que os reguladores e os clientes farmacêuticos exigem. Os sites avançados enviam dados de ciclo e qualidade para os sistemas de fabricação e aplicam a manutenção preditiva para evitar paradas não programadas que podem interromper o fornecimento de um produto médico essencial. Porque uma linha médica parada pode bloquear a provisão de líquidos de um hospital, a camada digital não é opcional; é um requisito contratual, e os compradores de equipamento devem escolher máquinas com interfaces de dados abertas em vez de controles isolados.
Escolher a máquina certa para um programa médico
Requisitos de segurança e funcionais
A segurança dos produtos médicos é projetada, não inspecionada. O projeto estrutural mantém o espessamento da parede e a geometria dentro de limites que sobrevivem à enchimento, transporte e manipulação clínica. Os recipientes de líquido devem resistir aos infusatos específicos e permanecer estanques sob pressão. Os produtos esterilizados devem proteger o conteúdo até o ponto de uso e resistir à contaminação durante a abertura. As carcaças dos dispositivos devem abrigar instrumentos sem bordas afiadas ou partículas. A ventilação, a retenção da tampa e a integridade das portas evitam derrames e rompimentos. Uma falha numa parte médica pode prejudicar diretamente um paciente, portanto, os produtores documentam os limites de projeto e as orientações de operação, e os principais fornecedores oferecem suporte de especificações e validação, e não apenas vendem um recipiente.
Comparando peças médicas de moldagem a pavio com alternativas
Entender a peça médica de moldagem a pavio requer compará-la com alternativas. Os recipientes de vidro são inertes, mas frágeis, pesados e perigosos quando quebrados próximo aos pacientes. Os recipientes de moldagem a injeção a dois elementos exigem soldagem e apresentam uma junta que é penalizada pelas especificações médicas. O ponto de sweet spot da poliolefina de moldagem a pavio é um item hoso, sem juntas, leve, de baixa solubilidade, estanque quando sob pressão, com controle de parede programável e compatibilidade com salas limpas, produzido em quantidades médicas. Escolher o método certo é uma função da esterilidade, do volume e do custo total, e não uma única melhor tecnologia, mas para produtos intravenosos, de irrigação e enteral predominantes, a moldagem a pavio a plástico extrudido é a escolha estabelecida que equilibra a segurança e a economia.
Aplicações por ambiente de atendimento
O produto médico de moldagem a pavio serve a um conjunto inusualmente amplo de ambientes de atendimento, é por isso que a demanda global é profunda e resistente. Hospitais e centros cirúrgicos utilizam recipientes de infusão, de irrigação e enteral em quantidades enormes. O atendimento domiciliar e crônico se baseia em produtos de infusão e alimentação para pacientes a longo prazo. O atendimento respiratório utiliza câmaras de nebulização e humidificação para asma, DPOC e recuperação pós-cirúrgica. As análises laboratoriais e os laboratórios utilizam garrafas de reação e lavagem para testes. Os programas de vacinação e emergência utilizam recipientes de líquido em larga escala durante surtos. Cada setor acrescenta a sua própria esterilidade, biocompatibilidade ou padrão farmacêutico sobre a necessidade estrutural comum, mas todos se baseiam no mesmo DNA de fabricação: a poliolefina sem juntas, a moldagem a pavio precisa e o rigoroso controle de qualidade. Essa amplitude significa que uma única plataforma de moldagem a pavio pode servir muitos programas do sistema de saúde, estabilizando a utilização da capacidade para os produtores através das mudanças na demanda.
Erros comuns na produção médica
Vários enganos se repetem em programas médicos. Investir insuficientemente no controlo do parião desmonta o mais fácil peso e custo de economia em uma peça de elevado volume. Ignorar a limpeza e o monitoramento do ambiente introduz risco de partículas ou microorganismos que passam na inspeção apenas até que seja danificado um paciente. Tratar os moldes como produtos leads a close e áudio ocupados que comprometem as juntas. Ignorar ou fazer amostragem inadequada de testes de vazamento e visão envia riscos em um produto de segurança crítica. Negligenciar a certificação de resinas e a rastreabilidade desestabiliza a conformidade com a biocompatibilidade. Deixar de documentar as receitas e a história do lote torna mais difíceis auditorias e recalls. Ignorar ou poupar na automação envolve problemas de laboração e consistência em volumes médicos. Cada um destes é evitável com um ingegneria disciplinado, e evitá-los é, muitas vezes, a diferença entre um fornecedor médico confiável e em conformidade e uma fonte constante de desvios e escalada de clientes.
Um estudo de caso de economia e conformidade
Para ilustrar as economias, considere um produtor de garrafas de infusão que aplica uma programação precisa do parião para mover a espessura da parede de uma seção uniforme e pesada para um perfil programado que engrossa apenas na glande e na base. À escala de centenas de milhões de unidades por ano, mesmo uma redução do peso por garrafa remove uma substa do tonelagem de resina da cadeia de abastecimento e reduz o custo da matéria-prima, desde que os testes de vazamento e de queda ainda passem com margem. Combinados com uma atualização da sala limpa, a inspeção manual de visão automatizada e um pacote de validação de extração documentado, o produtor transforma um recipiente banal em um produto demonstrabamente seguro e em conformidade. O investimento visa principalmente a capacidade de controle de parião, a disciplina da sala limpa e os sistemas de dados de qualidade, o que paga através de economias de matéria-prima, aprovação regulamentar e preferência da marca. Multiplicando este logico por um fornecimento nacional de cuidados de saúde, o controle da espessura e da limpeza tornam-se duas das ações mais lucrativas disponíveis, o que explica por que os principais moldadores de soldadura a pavio médicos investem neles actualmente.
Perguntas frequentes
Por que muitas partes médicas são moldadas por pavio? Porque o processo produz peças hosas, leves, de baixa solubilidade e estanques sob pressão, com controle programável da espessura da parede e produção em condições limpas, ideais para produtos intravenosos, de irrigação e respiratórios. As peças médicas de moldagem a pavio são seguras para o corpo? São seguras quando feitas de resina biocompatível certificada e conformes a padrões como ISO 10993 e USP Classe VI e validadas para o contato específico. Podem armazenar todas as drogas? Os poliolefinas resistem a vários infusatos, mas a compatibilidade deve ser validadada contra a droga específica, a concentração e o tempo de contato. Como são mantidas esterilizadas ou limpas? Pela produção em ambientes controlados, ar filtrado, uso de jalabertas, validação da limpeza e fechamentos selados até o ponto de uso. Por que a moldagem médica a pavio é regulamentada? Porque os produtos entram em contacto com o corpo humano, de modo que as Boas Práticas de Fabricação, a biocompatibilidade e as autoridades farmacêuticas regem a produção.
Conclusão Os produtos médicos e farmacêuticos moldados por sopro estão entre os produtos mais essenciais da máquina de moldagem por sopro por extrusão, apoiando silenciosamente a terapia por infusão segura, a cirurgia, os cuidados respiratórios, o diagnóstico e a resposta a pandemias para bilhões de pessoas. Desde a integridade de poliolefinas sem juntas e a programação do parada até a disciplina das salas limpas, à validação da biocompatibilidade, aos fechos esterilizados, à segurança dos dispositivos de uso único e à recuperação responsável do plástico médico, o sistema de produção é maduro, mas em constante evolução. Para fornecedores e compradores, o sucesso está na adequação da máquina e do equipamento à combinação de produtos e ao volume regulamentado, no projeto para esterilidade e biocompatibilidade, no controle da distribuição da parede e da limpeza para economizar massa e risco e na seleção de parceiros que suportam a linha por meio de auditorias e surtos de demanda. À medida que a atenção mundial sobre o acesso à saúde, as populações envelhecidas e a preparação para pandemias intensifica, a capacidade da indústria de moldagem por sopro médica em fornecer produtos conformes, esterilizados e acessíveis definirá sua próxima década, e a máquina de moldagem por sopro por extrusão permanecerá no centro dessa história essencial.
Os produtos médicos e farmacêuticos moldados por sopro são uma das saídas mais importantes da máquina de extrusão e sopro, fornecendo terapias de infusão seguras, cirurgias, cuidados respiratórios, diagnóstico e respostas a pandemias para bilhões de pessoas. Desde a integridade sem costura de poliolefinas e o programação de parafusos até a disciplina em salas limpas, a validação de biocompatibilidade, os fechamentos esterilizados, a segurança dos dispositivos de uso単利款卡ker único e a recuperação responsável dos plásticos médicos, o sistema de produção está maduro, mas continua evoluindo. Para fornecedores e compradores, o sucesso reside no alinhamento da máquina e do maquinário à combinação de produtos e ao volume regulado, no design com foco na esterilidade e na biocompatibilidade, no controle da distribuição e da limpeza das paredes para economizar massa e minimizar os riscos, e na escolha de parceiros que apoiam a linha por meio de auditorias e surto de demanda. À medida que a atenção global sobre o acesso à saúde, as populações envelhecidas e a preparação para pandemias se intensifica, a capacidade da indústria de realizar produtos conformes, esterilizados e acessíveis definirá a próxima década e a máquina de extrusão e sopro continuará sendo o centro desta história essencial.