

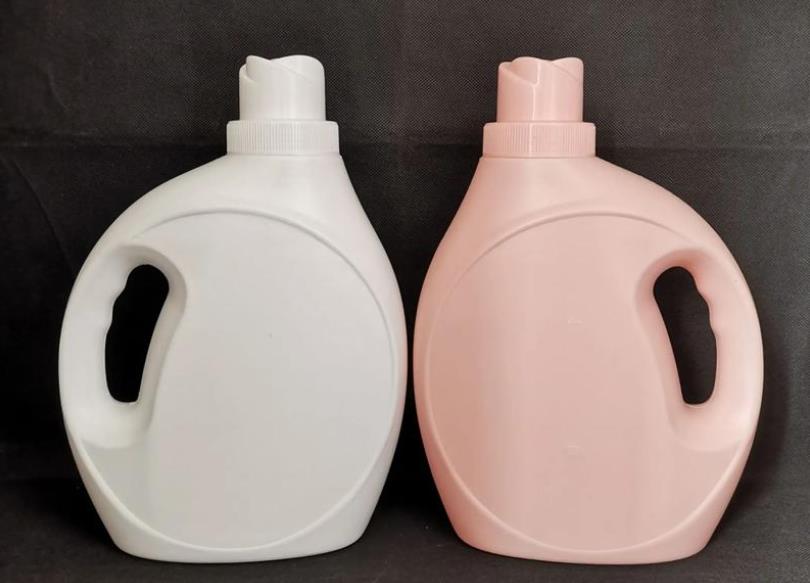
Deterjan şişelerinin yüksek üretim verimi, az ekipman yatırımı ve çok sayıda hammaddeye uyumlu olması nedeniyle extrüzyon sert hurda teknolojisi, ana üretilim yöntemi haline gelmiştir. Ancak, üretimde, hammadde özellikleri, makine durumları, işlem parametreleri ve kalıp hassasiyetleri gibi çeşitli faktörlerin etkisiyle, çeşitli kalite defektleri ve üretim hataları meydana gelebilir ve doğrudan ürün sınıflama oranını ve üretim verimliliğini etkiler. Deterjan şişesi üretim özelliklerini birleştiren bu makale, yaygın sorunları sistematik olarak sıralar, nedenleri ayrıntılı olarak analiz eder ve hedeflenen çözümler önerir, üretim pratiği için teknik öneri sağlar.
I. Process Molding Defects and Solutions
(I) Uneven Wall Thickness
Olay: Deterjan şişelerinin aynı kesit noktasında veya farklı bölümlerinde duvar kalınlık farkı %10'ü aşar, en çok üstü kalın, altı ince, çevresel kalınlık eşit olmayan durumlar gözlenir. Bu, şişenin yeterli dayanıklılığından kaynaklanır, doldurma ve taşımada zarar görme olasılığı vardır.
Nedenler:
Ani kalıp tasarımı, eşit olmayan runner dağılımı veya hava üfleme deliği konumundaki sapması nedeniyle plastik eriyiğin eşit doldurulmamasından kaynaklanır;
(II) Surface Defects
Blow molding hava basıncının büyük dalgalanması, erken veya gecikmiş pre-blowing süresi, parisonun homojen genişlemesini etkiler;
Hammadde erime sıcaklığı eşit değildir, bacanın her bölümünün sıcaklık eğrisi gereksizdir, erimiş sıvının akışında farklılıklar oluşur;
Parison düşer, aşırı erime sıcaklığı ve yavaş extrüzyon hızı nedeniyle parison kendi ağırlığı altında yatay doğrultuda eşit olarak esnekleşir.
Çözümler:
Kalıp yapısını optimize etmek, runner tasarımını geliştirmek, hava üfleme deliklerinin konumunu kalibre etmek, plastik eriyiğin eşit dağıtılmasını sağlamak;
Blow molding hava basıncını istikrarlı hale getiren duvar kalınlığı kontrol sistemi kullanarak hava basıncının dalgalanmasına ±0,02MPa'lık bir sınırla ayarlanması, duvar kalınlığı farkından bağımsız olarak pre-blowing zamanlamasının ayarlanması (üst kısım kalın ve alt kısım ince olduğunda pre-blowing zamanı geciktirme);
Bacak sıcaklık eğrisini düzenlemek, homojen erime sıcaklığını sağlamak için basamaklı ısıtma stratejisini kullanmak için HDPE hammadde için her bölümün sıcaklığını 170-180 °C'ye ayarlamak önerilir;
Die hava tepesinin sıcaklığını 10-15 °C azaltmak, extrüzyon hızını 10%-15% artırmak, hissetme cihazları ile die delik aralığının ±0,05mm'ye kalibre etmek ve parison düşmesini azaltmak.
Nedenler: Aşının aşırı ısınması, malzemenin bozulmasına neden olur; vidanın ve barıktaki iç duvarın aşınması, bu da metal kısımların eritmeye karışmasına yol açar; filtretin tıkanması, kirleticilerin kalması nedeniyle yanmaya neden olur.
Çözümler: Barıktaki ısınmayı kontrol edin ve ayarlayın, hasarlı ısıtıcı tellerini değiştirin; yıpranmış vidaları veya barıkları değiştirin ve yüzeyleri sert krom kaplamayla kaplayın; eritenin temizliğini sağlamak için filtre ekranını düzenli olarak temizleyin veya değiştirin.
(III) Ürün Deformasyonu ve Boyut Aşımı
Fenomen: Şişe gövdesi kısalma deformasyonu, eğiklik, oval ve diğer koşullar görmektedir ve hacmi, dış çapı ve diğer boyutları tolerans aralığı aşan bir düzeydedir; bu nedenle doldurma ve paketleme gereksinimlerini yerine getiremez.
Nedenler: İstenmeyen soğuma süresi veya dengesiz soğumalardan dolayı, şişe gövdesinin yeterince kurulamaması; aşırı kalıplama ısısı, kristalleme kalıblamasına etki eder; aşırı şişirme oranı, malzemenin taşıma sınırını aşar; istikrarsız çekim hızı ve kötü ekipman senkronizasyonu.
Çözümler: Soğuma süresini 20-30% artırın, soğutmada daha fazla etkileştirmek için soğuk suya başvurun, böylece demontajdan önce şişe gövdesinin tamamen soğumması sağlanır. Kalıbın sıcaklığı 15-25 °C aralığında tutun ve kristalleme kalıbıyla tam olarak sıcaklık kontrolü sağlayın; şişenin boşaltma oranını 2:1-2,5:1 aralığında çevirmek için parison kontrol cihazını ayarlayın, aşırı gerilmeyi önleyin; çekim hızını istikrara getirin, düzenli olarak ekipman senkronizasyon valfini kalibre edin, 2 saatte bir şişe boyutunu ölçün ve zamanında parametreleri ayarlayın.
(IV) Erimek Kırılması ve Parison Kusurları
Fenomen: Parison yüzeyi kabartmalar ve kırıklar göstermektedir ve kalıbı doldurduktan sonra şişe gövdesi çatlaklara sahiptir, bu da şişenin dayanıklılığını ciddi oranda yetersiz kılar ve kolayca bozulur ve sızıntı yapar.
Nedenler: Aşırı hızlı extrüzyon hızı aşırı erime kopma gerilmesine yol açar; malzemenin aşırı derecede erime ısısının yetersiz olması, plastikleşmeyi sağlamaz; kalıbın yanlış tasarımı, erimenin aşırı akış direncine neden olur; malzemelerin aşırı nem içeriği, işlemede su buharının etkisiyle oluşur.
Çözümler: Extrüzyon hızını azaltarak, malzemenin homojen bir şekilde extrüze edilmesini sağlamak; barıktaki ve die başının sıcaklığını artırarak, malzemelerin yeterli plastikleşmesini sağlamak; kalıbının yapısını optimize ederek, erimenin akış direncini azaltmak, kalıbın kenarını 0,5 mm genişletmek; malzemelerin nem oranını kesinlikle kontrol etmek, gerekirse kurutma süresini uzatmak.
(V) Bottle Mouth Defects
Fenomen: Şişe ağzı malzeme yetersizliği, deformasyon, aşırı kumlanma, kötü sızdırma performansı ve dolum sırasında sızıntıya neden olur.
Nedenler: Air blow sistemi bozuldu, pres buharlama basıncı yetersiz; kalıp kademi gevşek, kalıbı sıkma kuvveti yetersiz olduğundan flash oluştu; şişe ağzı kalıbının aşırı ısı, soğuma düzgün değil; parison yerleşimindeki sapmalar, şişe ağzının dolmasında yetersizliklere yol açar.
Çözümler: Hava üfleme sistemi yenilenir, solenoid valfin kirlenmeleri temizlenir ve kararlı bir ön-üfleme basıncı sağlanır; germe kuvveti cihazın nominal değerinin %80-90'ına yükseltilir, yıpranmış rehber direkleri ve kapaklar değiştirilir; şişe ağzı ayağının kalıbının sıcaklığı azaltılır, yerel soğutma cihazları eklenir; parison yerleştirme aracı kalibre edilir ve parison ile kalıbın kesinlikle birbirine takılması sağlanır.
II. Cihaz İşletme Sorunları ve Çözümleri
(I) Cihaz Başlatılamama ve Eksik Hareketler
Fenomen: Cihazın başlama düğmesine basılmasıyla yanıt vermemesi veya kalıbın sıkılması, hava üflemesi veya demotaj gibi tek bir eylemin durması.
Nedenler: Elektrik devre sorunları, soluk olan solenoid vana bağlantı uçları veya zarar görmüş kontaktörler; anormal pnomatik / hidrolik sistemler, yetersiz hava kaynağı basıncı, yağ devresinin tıkalı olması; güvenlik aygıtının tetiklenmesi, kapalı olmayan güvenlik kapısı ve yeniden ayarlanmamış acil durdurma düğmesi.
Çözümler: Multimetre ile elektrik devrelerini kontrol edin, soluk olan bağlantı uçlarını bağlayın, zarar görmüş bileşenleri değiştirin; havanın kaynağı basıncını 0,6-0,8MPa'ya ayarlayın, yağ devresi filtresini temizleyin ve hidrolik yağ seviyesini kontrol edin; güvenlik kapısının kapalı olup olmadığını doğrulayın, acil durdurma düğmesini yeniden ayarlayın ve güvenlik kilit ayarını onarın.
(II) Abnormal Die başı sıcaklığı
Fenomen: Aygıt sıcaklık ekran değeri, lokal aşırı ısınma veya yetersiz soğutma nedeniyle ayar değeriyle büyük ölçüde farklılık göstererek, plastikleştirme maddesinin kalitesini etkiler.
Nedenler: Isıtma bobinlerinin zarar görmesi veya bağlantı telleri gevşeyen durumda; sıcaklık kontrolörünün PID parametrelerinin yanlış ayarlanması; kalıbın kayış kafasının yetersiz soğutma suyu akışı, az soğutma etkisi.
Çözümler: Gerçek sıcaklığı infraruj termometre ile kontrol edin, hasarlı ısıtıcı bobinleri değiştirin ve bağlantı uçlarını takın; sıcaklık kontrolörünün PID parametrelerini yeniden kalibre ederek sıcaklık kontrolunun doğruluğunu sağlayın; soğutma suyu boru hattını kontrol edin, tıkanmış kirletmeleri temizleyin ve soğutma suyu akışı oranı ≥5L/dakikayı sağlamaktan emin olun.
(III) Malzeme Kaçaklanması ve Kalıbın Tıkanması
Fenomen: Kalıbın kayış kafasına olan bağlantı noktasında malzeme kaçakları veya kalıbın içinden tıkanma, extrudüsün kesilmesine neden olur.
Nedenler: Kalıbın sökme kapakları kırılması ve yıpranması; tornavidaların ve boruların yıpranması, eriyik malzemenin bozulmuş taşınması; kalıbın sıcaklığı çok düşük olma, eriyik malzemenin akışkanlığı az olması.
Çözümler: Yaşlanan yapışkanları değiştirerek bağlantıda sıkı bir sızdırmazlık sağlanır; çubukların ve fişlerin aşınmasını kontrol etmek ve gerekirse yüzeyunda sprey ile dayanıklı hale getirmek gerekir; filtir çerçevesini ve dökme başını haftada bir kez temizlemek; dökme başının sıcaklığını uygun şekilde artırarak akışkanlığı iyileştirmek.
III. Raw Material and Auxiliary System Problems and Solutions
(I) Raw Material Adaptability Problems
Fenomen: Malzemelerin plastikleşmesinin zor olması, şekillenen şişe gövdesinin düzgün mukavemetine ve kimyasal direncine uygun olmayan olması, deterjan paketlemesinin dayanıklılığını karşılayamaması.
Nedenler: Katı içme balonlama kalitesi özel madde seçimi yapılmaması, örneğin, 1-5g/10 dakika aralığında olmayan akışkanlık değerine sahip HDPE malzemeler; malzemelerin karışımının dengesiz olması, katkıların orantısı sağlanamaması; geri dönüştürülmüş malzemelerin aşırı karıştırılması, malzeme performansını etkilemesi.
Çözümler: Standartlara uygun katı içme balonlama kaliteli malzemeler seçilir ve dengesiz sıvı akışkanlığının stabilleşmiş olması garantili HDPE reçineler tercih edilir; yüksek hızlı bir karıştırıcı kullanılarak malzemelerin ve katkıların yeterli karışımı sağlanır, karıştırma süresi 15 dakikadan uzun olmalıdır; geri dönüştürülmüş malzemelerin karıştırma oranını sıkı bir şekilde kontrol etmek (30%’ü geçmemesi önerilir) ve geri dönüştürülmüş malzemelerin temiz ve sızma ile kirlenmeden kalmasını sağlamak gerekir.
(II) Feeding System Jamming
Fenomen: Hopper içerisindeki beslemeyi düz olmayan, sık rastlanan köprüleme fenomeni, taneli malzemenin eksiltme hacminde dalgalanmaya yol açarak üretim sürecinin kesintisizliği üzerinde etkili bir rol oynamaktadır.
Nedenler: Malzemelerin nem oranı aşırı yüksek, hijyenik özellikteki reçinelerin kümelenmesi; hopper tepesinin açısının yetersiz olması ile materyal akışının engellenmesi; titreşim motorunun arızalanması, beslemeyi destekleyemez; eksiltme bölümesinin dişli aşınması, taşıma kapasitesinin azalması.
Çözümler: Malzemelerin kurutma işlemlerini güçlendirmek, geri dönüştürülmüş malzemeler arasında cemat oluşumu varsa nemi gidermek ve kullanmadan önce kurutmak gerekir; hopperün tepe açısını artırmak veya köprüleme koruyucu bir düzen kurmak; titreşim motorunun bakımını yapmak, normal çalışmasını sağlamak; çift düz dişli besleme bölümünü değiştirmek, yüzeyine koruyucu kaplamayı püskürtmekle taşımada daha fazla kapasite sağlamak.
(III) Abnormal Pneumatic System
Fenomen: Cihaz çalışırken hava sisteminin anormal gürültü ürettiği, pistonun yavaş çalışması, balonlama kesinliğini ve üretim verimliliğini etkilemektedir.
Nedenler: Kompresördeki hava kaynağının yanlış tedavi edilmesi, kompresör hava suyundaki yağ miktarının veya nem oranının aşırı olması; küratörin tıkalı olması, gaz geri basıncının aşırı olması; hava borularının yaşlanması, dış duvarın sersemlemesi nedeni ile rezonansa uğraması.
Çözümler: ünitelerinin üçlü (filtre + basınç düşürme ventili + yağ bulanıklığı yağlayıcısı) kurulması, ortam sıcaklıkında suyu rahatça tahliye etmek, kompresör havaının temiz ve kuru olmasını sağlamak için düzenli olarak tutulur; küratı temizlemek veya tıkayıcı değiştirerek gaz geri basıncını
IV. Prevention and Daily Maintenance Suggestions
05MPa’ya kadar düşürmek gerekir; duvar kalınlığı ≥3mm olan PU hava borularını değiştirmek, boru çapının 5 katı veya daha fazla bükme yarıçapına izin vermek, rezonansı önlemek.
1. Malzemedenetimi: Malzemelere yeni giriş kontrol mekanizmasını kurmak, malzemelerin akışkanlıktan, nem içeriğinden ve sızma içeriğinden üzerindeki göstergeleri düzenli bir şekilde kontrol ederek, üretime geçmeyecek olan kalıtsal malzemelerin girmesini önlemek; malzemelerin farklı parça gruplarına yönelik küçük miktar doğrulaması yaparak, süreç uyumluluğunu sağlamak gerekir.
3. İşlem Kontrolü: Ana işlem parametreleri veritabanını oluşturun ve farklı spesifikasyonlarda deterjan şişe için standart işlem prosedürleri (SOP) geliştirin; üretim sırasında sıcaklık, basınç ve duvar kalınlığı gibi temel parametreleri 2 saatte bir kaydederek kalite izlenebilirliğini sağlayın.
4. Personel Eğitimi: Operatörlerin ekipman çalışması, parametre ayarlaması, arıza tespiti ve diğer beceriler konusunda uzmanlaşması için teknik eğitimleri güçlendirin; düzenli olarak kalite analiz toplantıları yapın, ortak sorunları çözmede edindiğiniz tecrübeleri özetleyin ve tüm çalışanların kalite farkındalığını artının.
Sonuç
Ekstrüzyon şişirme makineleri tarafından üretilen deterjan şişeleri için kalite kontrolü, ham maddeler, ekipman, işlemler ve personel gibi çeşitli faktörleri dikkate alan sistematik bir proje. Gerçek üretimde, "önleme öncelikli ve hızlı tepki" ilkesini uygulamalıyız ve çeşitli ortak sorunları proses parametrelerinin optimize edilmesi, ekipman bakımının güçlendirilmesi ve ham maddelerin sıkı kontrol edilmesi ile etkili bir şekilde çözmeliyiz. Aynı zamanda, üretim pratiğiyle birleştirerek deneyimi sürekli bir şekilde biriktirmek ve üretim planlarını sürekli olarak optimize etmek için çalışmamız gerekmektedir, böylece ürün kalite oranını istikrarlı bir şekilde artırabilir, üretim maliyetlerini azaltabilir ve üretim verimliliğini en üst düzeye çıkarabiliriz.






