

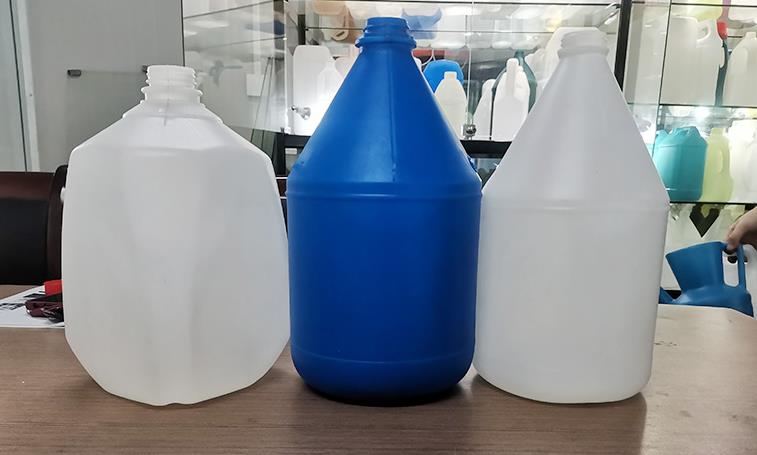
HDPE túi (HDPE bottles) là một sản phẩm đóng gói được sử dụng phổ biến, chủ yếu được sử dụng để chứa thức ăn, hóa chất hàng ngày, dược phẩm, mỹ phẩm và hóa chất có khối lượng nhỏ (chẳng hạn như chất thử, chất bổ sung). Nó có các ưu điểm của trọng lượng nhẹ, độ cứng tốt, khả năng chống ăn mòn, không độc, không có mùi và khả năng tái chế. Theo nhu cầu ứng dụng và dung tích, chúng có thể được phân thành túi HDPE nhỏ (100ml-500ml), túi HDPE trung bình (500ml-2L) và túi HDPE lớn (2L-5L), với yêu cầu không tải nặng (lực động cơ 0,05t-0,2t, lực qui cố định 0,1t-0,5t). Túi HDPE phải đáp ứng các yêu cầu về hiệu quả cơ bản như vệ sinh tuyệt vời, đóng gói tin cậy, độ dày của lớp vỏ đều đặn, trọng lượng nhẹ, khả năng chống chịu va đập và tuân thủ các tiêu chuẩn vệ sinh và an toàn của ngành. Cấu trúc sản xuất đặt các yêu cầu nghiêm ngặt đối với độ bền ổn định của hệ thống ép, độ chính xác khuôn dáng, hiệu suất vệ sinh và hiệu quả sản xuất của máy ép bện nhiệt.
I. Hệ thống ép đùn: Ensuring Hygienic Melt and Uniform Plasticization
Hệ thống ép là bộ phận trung tâm của máy ép bện nhiệt cho sản xuất túi HDPE, trực tiếp quyết định về hiệu ứng làm nhũ hóa của nguyên liệu HDPE loại thực phẩm/loại y tế, mức độ đồng đều của chất úm, và hiệu suất vệ sinh, độ bền và khả năng chốt kín của các túi HDPE. Do kích thước nhỏ, lớp vỏ mỏng và sự đòi hỏi nghiêm ngặt về vệ sinh của túi HDPE, hệ thống ép phải đáp ứng các chuẩn nghiêm ngặt về vệ sinh, ổn định và độ chính xác.
1. Screw Tùy chỉnh Adapted to Food-Grade/Medical-Grade HDPE Raw Materials
Nguyên liệu chính để sản xuất túi HDPE là HDPE loại thực phẩm, loại y tế hoặc loại hóa chất hàng ngày, đòi hỏi không độc, không mùi, không có tạp chất và khả năng gia công tốt. Một số túi HDPE đặc biệt (chẳng hạn như các loại cho dầu hoặc các hóa chất nhỏ có khả năng ăn mòn) sử dụng HDPE có tác dụng chống ăn mòn dầu hoặc ăn mòn cải thiện. Hầu hết các túi HDPE có cấu trúc một lớp, và một lượng nhỏ các sản phẩm cao cấp (chẳng hạn các ống ngăn đựng dầu ăn) sử dụng cấu trúc co bộ ép hai lớp. Vì vậy, ống ép phải được thiết kế tùy biến:
- Đĩa trục: tỷ lệ chiều dài-dài răng (L/D) nên được kiểm soát ở khoảng 28:1 - 32:1, phù hợp để plastic hóa các nguyên liệu HDPE, đảm bảo việc plastic hóa đủ nhưng không làm hủy hoại nóng chảy, và đảm bảo chất liệu nóng chảy có độ dai tốt và đồng đều; đường kính của đĩa trục được điều chỉnh theo dung tích bình HDPE. Một đĩa trục có đường kính từ 50-65mm có thể được lựa chọn cho bình HDPE nhỏ (100mL - 500mL), một đĩa trục có đường kính từ 65-80mm cho bình có dung tích trung bình (500mL - 2L), và một đĩa trục có đường kính từ 80-90mm cho bình lớn (2L - 5L), với dung tích plasticizing tương ứng (100-300kg/h) để đáp ứng nhu cầu cung cấp chất liệu nóng chảy của các bình HDPE có các đặc điểm khác nhau và đảm bảo hiệu quả sản xuất lớn.
- Cấu trúc vòng má: Qua sử dụng vòng má có tỷ số giảm dần với phần trộn, tỷ số giảm được kiểm soát trong khoảng 3,5:1 đến 4,5:1. Phần trộn được thêm vào nhằm tăng hiệu quả phân tán của các chất phụ gia (như chất chống oxy hóa, chất chống tia UV) và tránh phân bố không đều của phụ gia, dẫn đến hiệu suất giảm của chai HDPE; Đối với chai HDPE có co hoặc vật liệu lấp xung hai lớp (chẳng hạn như HDPE + lớp ngăn chặn EVOH), hai cặp vòng má được kết cấu để thực hiện phun đồng thời các lớp chức năng khác nhau, đảm bảo sự kết dính chặt giữa các lớp (cường độ kết dính ≥1,2MPa) và ngăn chặn sự thâm nhập của vật liệu. Vòng má có thiết kế giảm khắp để tránh sự phân xoang quá mức gây ra hủy hoại của HDPE, ảnh hưởng đến sự vệ sinh và cường độ của chai.
- Vật liệu nam châm: Ngăn sử dụng được có khả năng chịu mài mòn cao, chống ăn mòn và là hợp kim phù hợp với tiêu chuẩn thực phẩm (chẳng hạn như 38CrMoAlA). Bề mặt được xử lý nitrid hóa sâu (sừng nitrid có độ dày ≥0,5mm) và đánh bóng, với độ dày bề mặt Ra ≤0,4µm, để tránh nhiễm tạp chất do mài mòn nam châm và đảm bảo sự sạch sẽ của chai HDPE. Bề mặt tiếp xúc của nam châm và túi có bề mặt trơn và không có góc chết, tránh được việc giữ lại và phá vỡ chất liệu nguyên liệu.
Ống và đầu máy định hình đáp ứng các yêu cầu vệ sinh và định hình bao gồm mỏng:
- Đảm bảo nhiệt độ hơi thiêu chính xác (giữa 160-200°C) theo yêu cầu của HDPE, tránh ảnh hưởng đến hiệu suất hơi thiêu bởi nhiệt độ quá cao hoặc quá thấp, giúp bơm hơi định hình ổn định và hạn chế hiện tượng giãn dãn phần mục (≤1mm/m), từ đó đáp ứng được các yêu cầu về độ đồng đều của dày mỏng ống và chất lượng ngoại hiện của các loại tuýp HDPE mỏng.
- Kết cấu đầu: trong trường hợp tuýp HDPE có một lớp, sử dụng đầu máy tích trữ trung tâm có đài hơi chính xác và âm thanh, và điều chỉnh dung lượng tích trữ theo trọng lượng tuýp HDPE (ví dụ, dung lượng tích trữ của mẫu tuýp HDPE 5l cần đạt 5–30l). Nếu tuýp có hai lớp, sử dụng đầu máy định hình hai lớp, với các kênh lưu thông độc lập cho mỗi lớp, và có thể điều chỉnh nhanh độ lưu thông của mỗi lớp (sự chính xác trong điều chỉnh ±0.5%), nhằm đảm bảo độ đồng đều về dày mỏng của mỗi lớp chức năng (dày mỏng lớp ngăn chặn EVOH kiểm soát trong phạm vi
1–0.2mm). Khe nét là do kết hợp giữa động cơ Servo và hệ thống điều khiển chương trình định hình ra, sao cho hiện ra ra tuýp mỏng (ngoài ra còn có độ dày từ 1–3mm) ổn định, không gây biến động, khúc hở và phân biệt độ dày, ổn định độ dày ra theo phương bộ và dọc theo vách tuýp, làm giảm sự co ngót bất thường của miệng tuýp, khoang thân và phần đáy (khu vực liên quan tới quá trình đóng nén), và thực hiện cài đặt các đặc tính độ dày thích hợp nhằm tăng cường độ cứng kết cấu và hiệu quả chèn đè của tuýp HDPE. Kênh lưu thông của đầu máy được phun qua mặt bên, độ chính xác cao (Ra ≤0.4μm) và hoàn toàn không có hông, đảm bảo không tồn tại tạp chất tại vùng không thể tẩy rửa, đáp ứng các yêu cầu về vệ sinh.
Lưu ý: Các tuýp LDPE tán ướt o, sung kết cấu đồng đều dày mỏng trong quá trình ép nén, còn các tuýp ra sau và đèn LED cũng cần có độ đồng đều dày mỏng.
1. Kiểm soát xương mẫu Accuracy Meets Thin-Wall and Hygiene Standards
Việc điều khiển tuýp từ đầu ra tại các điểm duy nhất, đảm bảo độ dày đồng đều cho từng lớp.
- Được trang bị hệ thống kiểm soát độ dày thành parison cao độ chính xác (tối đa 100 điểm kiểm soát), có thể điều chỉnh chính xác độ dày thành của parison theo chiều trục và theo chiều dài. Đối với vấn đề nghiêng chảy của parison, dễ xảy ra trong parison có thành dày, có thể khắc phục bằng cách tối ưu hóa mô hình tốc độ vặn ép và tăng độ dày ban đầu ở phần trên của parison, để đảm bảo độ dày thành khác nhau của chai HDPE (khu vực miệng chai, thân chai, phần dưới) là ≤ 0,03mm.
- Độ dày parison được kiểm soát chính xác (chỉ số kiểm soát ±0,3%), và trọng lượng parison tối đa nên phù hợp với trọng lượng chai HDPE (ví dụ, trọng lượng parison của chai HDPE 5L có thể đạt 500-800g, và trọng lượng của chai nhỏ 100mL chỉ là 10-20g), để tránh trọng lượng parison quá thấp dẫn đến độ dày thành quá mỏng và độ bền của chai không đủ, hoặc trọng lượng quá lớn gây lãng phí nguyên vật liệu và ảnh hưởng đến tính nhẹ của chai.
2. Stable and High-Precision Hệ thống phun
- Bước áp suất và tốc độ luân chuyển: điều chỉnh theo kích thước, độ dày thành và yêu cầu dán như của chai HDPE. Bước áp suất của chai nhỏ HDPE (100mL-500mL) được kiểm soát ở 0,3-0,5MPa, và của chai lớn HDPE (2L-5L) cần tăng lên đến 0,5-0,6MPa. Công nghệ kiểm soát áp suất nhiều giai đoạn được áp dụng. Một áp suất thấp được sử dụng trong chu kỳ đầu để tránh kéo quá mức địa phương và làm biến dạng vật liệu, và áp suất được tăng lên sau khi vật liệu tiếp xúc với khuôn để đảm bảo khu vực miệng, hồ dây và lỗ dính (bộ phận quan trọng) được hình thành đầy đủ; Tốc độ luân chuyển là ổn định (chênh lệch tốc độ luân chuyển ≤3%), để tránh các khiếm khuyết của chai HDPE như dốc, chảy về phía ngoài, lỗ nhỏ và lông dây không hoàn chỉnh do biến thiên áp suất. Tỷ số nở là được kiểm soát trong khoảng 1,8:1 và 3:1, phù hợp với hình dáng hình trụ, hình vuông hoặc hình dạng đặc biệt của chai HDPE trong khi đảm bảo độ dày thành, độ bền và hiệu suất cách dính.
- Thời điểm nở và làm nguội: thời điểm nở được điều chỉnh chính xác theo tốc độ vặn ép parison (thời gian phản ứng ≤0,08s), quá sớm hoặc quá muộn sẽ ảnh hưởng đến phân bố vật liệu, tránh cho parison quá lạnh để nở hoặc biến dạng do nguội không đúng thời điểm sau khi nở; Mô hình nở sử dụng khí nén khép kín, khô ráo, không dầu và không bụi, đạt tiêu chuẩn an toàn thực phẩm (năng suất ẩm ≤0,01%, năng suất dầu ≤0,001%), để tránh khuyết điểm bọt, vết dầu và vết xước trên mặt trong của chai HDPE do ẩm, vết dầu và chất cặn trong không khí gây ảnh hưởng đến vệ sinh, hiệu quả cách dính và chất lượng ngoại hình. Sau khi nở, lựa chọn làm nguội khí chủ yếu, và có thể sử dụng làm nguội nước cho các chai HDPE lớn để tăng tốc độ làm nguội, đảm bảo hình dạng chai được ổn định nhanh chóng và cải thiện hiệu quả sản xuất.
3. Mold Adaptability and Efficient Hệ thống làm mát
- Phù hợp với khuôn: kích thước khuôn được điều chỉnh chính xác theo kích thước thiết kế của chai HDPE (lưỡng sát kích thước ±0,05mm), đáp ứng các tiêu chuẩn kích thước bao bì cho thực phẩm, thuốc dược và hóa chất gia dụng. Bề mặt lớp pha trong khuôn được đánh bóng với độ chính xác cao (độ nhám bề mặt Ra ≤0,6μm), phẳng và không có vết lõm, vết xước và đáy uốn, để đảm bảo chai HDPE có bề mặt bằng phẳng, màu trong hoặc đồng màu và không có khiếm khuyết; Khuôn được thiết kế có định vị thanh và lỗ dính (phù hợp với tiêu chuẩn nắp chai) để đảm bảo hiệu quả cách dính giữa thân chai và nắp; Khuôn có hiệu quả cách dính tốt (tỷ lệ tràn không khí ≤ 0,005L/phút) để tránh nước tràn trong quá trình đùn nở, dẫn đến việc chế tạo không hoàn chỉnh chai HDPE; Hệ thống thiết bị phải tương thích với khuôn chai HDPE nhiều dung tích (100mL-5L) và hình dạng (hình trụ, hình vuông, hình dạng đặc biệt), với phạm vi chỉnh sửa độ dày khuôn từ 300-800mm để cải thiện tính linh hoạt của thiết bị. Vật liệu khuôn sử dụng hợp kim chống ăn mòn an toàn thực phẩm, bề mặt lớp pha được xử lý bằng công nghệ chống dính để tránh vật liệu bám và đảm bảo vệ sinh và chất lượng ngoại hình của chai.
- Hệ thống làm nguội: sử dụng hệ thống làm nguội nhiều vòng tuần hoàn, cao năng suất, có thể kiểm soát độc lập nhiệt độ của các khu vực khác nhau trong khuôn (đặc biệt là khu vực miệng chai, lông dây và phần dưới), và sự sai biệt nhiệt độ trên bề mặt khuôn được kiểm soát trong phạm vi ±2oC, để tránh chai HDPE co lại, biến dạng và hỏng lông dây do làm nguội không đồng đều (làm biến dạng sẽ ảnh hưởng đến hiệu quả cách dính); Hệ thống khử nước bao gồm hệ thống lạnh dày mật ở các phần dày thành (phần dưới, phần miệng chai) và bố trí đồng đều ở các phần mỏng thành (bộ phận thân chai). Hiệu quả làm nguội đáp ứng các yêu cầu chu trình sản xuất tần số cao. Thời gian làm nguội của chai HDPE nhỏ được kiểm soát ở 10-30s, và của chai HDPE lớn cần được kéo dài lên 30-60s, để đảm bảo chai HDPE nhanh chóng kết tinh sau khi chế tạo, cải thiện hiệu quả sản xuất (80-200 phần/giờ cho chai nhỏ, 30-80 phần/giờ cho chai lớn), và đảm bảo sự ổn định kích thước, độ bền cấu trúc và hiệu quả cách dính của chai HDPE. Khuôn cũng được trang bị thiết bị hồi thông nhiệt để thực hiện điều chỉnh nhiệt độ làm nguội động.
III. Hệ thống kẹp: đảm bảo độ ổn định nén khuôn và hiệu quả cao
Khuôn chai HDPE có kích thước nhỏ, độ chính xác cao, và yêu cầu tần suất sản xuất cao (sản xuất hàng loạt). Hệ thống kẹp chịu trách nhiệm mở, đóng và khóa khuôn, và lực kẹp, khoảng cách kẹp và độ chính xác của nó trực tiếp ảnh hưởng đến chất lượng quy trình chế tạo chai HDPE, hiệu quả sản xuất và tuổi thọ khuôn.
- Lực kẹp: được xác định theo kích thước, độ dày thành và áp suất nở của chai HDPE. Lực kẹp của các mẫu chai HDPE nhỏ cần đạt 300-600KN, và của các mẫu chai HDPE lớn (2L-5L) không nên thấp hơn 600-800KN, để đảm bảo khuôn không bị mất phanh hoặc tràn ra trong quá trình nở, và tránh khiếm khuyết của chai HDPE như phồng, râm và sai lệch kích thước (phồng sẽ ảnh hưởng đến hiệu quả cách dính và chất lượng ngoại hình). Lực kẹp có thể điều chỉnh (chỉ số điều chỉnh chính xác là ±5KN), để phù hợp với các chỉ tiêu của chai HDPE khác nhau.
- Khoảng kẹp và mẫu giấy: khoảng kẹp được thiết kế theo kích thước lớn nhất của khuôn và hình dạng chai HDPE, thường là 500-1200mm, để đáp ứng nhu cầu mở, đóng khuôn và đưa ra chai HDPE. Kích thước mẫu giấy được điều chỉnh theo khuôn (ví dụ, mẫu 800×1000mm thích hợp cho khuôn chai HDPE 5L), và sai lệch dọc vuông của mẫu giấy là trong phạm vi 0,03mm, để tránh sai lệch độ dày thành của chai HDPE hoặc làm hỏng khuôn do việc áp suất không đồng đều lên khuôn trong quá trình kẹp; Khoảng điều chỉnh độ dày khuôn đạt 300-800mm, tương thích với các khuôn chai HDPE có kích thước và độ dày thành khác nhau.
- Tiện ích ổn định và an toàn: được trang bị các hệ thống kẹp, xả khuôn và thay đổi khuôn tự động. Hệ thống tự động xả khuôn được thiết kế theo hình dạng của chai HDPE (có một phần kẹp mềm), để tránh làm hư hại, xước và biến dạng chai HDPE do xả khuôn thủ công và giảm sức nặng lao động. Hệ thống thay đổi khuôn sử dụng thiết kế thay đổi nhanh (thời gian thay đổi khuôn ≤ 20 phút) để cải thiện hiệu quả sản xuất khi thay đổi giữa các chai HDPE có dung tích và hình dạng khác nhau. Hệ thống kẹp có độ ổn định và độ bền cao, có thể chịu tác động mở, đóng nhiều lần (≥30000 lần/tháng) trong một thời gian dài, hạn chế ảnh hưởng của sự cố trên thiết bị đối với sản xuất hàng loạt. Đồng thời, hệ thống kẹp được trang bị thiết bị kỹ thuật bảo vệ để tránh việc điều khiển kéo khuôn ngẫu nhiên xảy ra, đảm bảo an toàn trong quá trình sản xuất.
IV. Hệ thống điều khiển: Realizing Precise Regulation and Batch Consistency
Sản xuất chai HDPE là sản xuất hàng loạt trên quy mô lớn của các sản phẩm bao bì, có yêu cầu rất cao về sự đồng nhất của hiệu suất, kích thước, ngoại hình và vệ sinh của sản phẩm. Hệ thống điều khiển phải thực hiện việc điều chỉnh chính xác tất cả các tham số, giảm sai sót giữa các lô, và đảm bảo rằng mỗi chai HDPE đáp ứng các tiêu chuẩn của ngành.
- Tổng quan về yêu cầu làm HDPE chai bằng công nghệ ép phun Lấy ví dụ cho chuỗi loãng HDPE, dựa trên các yêu cầu chung của chuỗi dày HDPE, ngay cả cách xử lý vô trùng và các quy trình quá trình, … Hầu hết các máy ép phun tiêu chuẩn cho dòng loãng HDPE đều không đáp ứng được các yêu cầu đặc biệt của HDPE chai. Mặc dù cần thiết, các yêu cầu làm HDPE chai cho máy ép phun khá cụ thể, bao gồm:
- Độ chính xác kiểm soát: Sử dụng hệ thống điều khiển PLC độ chính xác cao (như Siemens S7-1200/S7-1500 series) với khả năng xử lý nhanh, có thể kiểm soát chính xác các tham số quan trọng như tốc độ ép, nhiệt độ van, nhiệt độ đầu, áp lực thổi, lực cài và thời gian làm mát. Độ chính xác chỉnh sửa tham số cao (sự biến thiên tốc độ ép ≤0,5%, độ chính xác kiểm soát nhiệt độ ±0,5℃), và tốc độ phản hồi nhanh (thời gian phản hồi ≤0,05s), đảm bảo sự ổn định đồng bộ của mỗi quá trình và thực hiện sự đồng nhất của sản xuất hàng loạt (chênh lệch kích thước giữa mỗi hộp ≤0,05mm).
- Chức năng tự động hóa: Có các chức năng sản xuất tự động như tự động nạp liệu, tự động ép, tự động thổi ép, tự động làm mát, tự động tháo cuộn, tự động bớt lượng thừa (nghiền bỏ thừa), tự động kiểm tra chai và tự động đóng gói, giảm sự can thiệp người (tỷ lệ can thiệp người ≤3%), giảm chi phí lao động, và tránh những lỗi về sản phẩm do hành động không chính xác của người làm việc. ; Trang bị hệ thống giám sát và phản hồi về độ dày vách bề mặt thời gian thực (dùng công nghệ đo độ dày bằng siêu âm, độ chính xác đo ≤0,005mm), giám sát sự thay đổi độ dày vách của cuộn tròn và chai HDPE, cung cấp dữ liệu cho hệ thống xử lý để điều chỉnh chính xác, và tăng cường sự đồng nhất về độ dày vách. Đồng thời, trang bị hệ thống phát hiện rò rỉ trực tuyến (thực hiện theo phương thức phát hiện áp suất chân không, chưa ≥10s) và hệ thống kiểm tra ngoại hình, có thể tự động phát hiện được sản phẩm không đạt yêu cầu (rò rỉ, bất thường về độ dày vách, vết nứt, biến dạng) và loại bỏ chúng, đảm bảo tỷ lệ chấp nhận sản phẩm ≥99,9%.
Ghi nhớ cảnh báo lỗi và quản lý dữ liệu: Có chức năng cảnh báo và chẩn đoán lỗi đầy đủ, có thể phát hiện sớm các vấn đề như lỗi bất thường của quá trình ép, sai số nhiệt độ, rò rỉ không khí, lỗi bóp và rò rỉ của chai HDPE, và phát ra tín hiệu cảnh báo bằng âm thanh và hình ảnh, hiển thị vị trí lỗi và đề xuất xử lý, tránh sản xuất ra những hộp không đạt yêu cầu; Đồng thời, có thể ghi lại các thông số sản xuất (tốc độ ép, nhiệt độ, áp suất, …), thông tin lỗi và kết quả kiểm tra sản phẩm, lưu trữ dữ liệu trong thời gian ≥1 năm, hỗ trợ quá trình khắc phục các vấn đề sau này, tối ưu hóa quy trình sản xuất và làm theo dõi chất lượng, đáp ứng yêu cầu quản lý chất lượng của các ngành sản xuất bao bì thực phẩm, hàng hóa hàng ngày và thuốc men.
V. Hệ thống phụ trợ: Phù hợp với nhu cầu đặc biệt về vệ sinh và hiệu quả của chai HDPE
- Ngoài hệ thống cơ bản, hệ thống phụ trợ của máy ép phun buộc phải được thiết kế phù hợp với đặc điểm sản xuất chai HDPE, đặc biệt là về việc xử lý nguyên liệu, bảo vệ vệ sinh, bảo vệ môi trường và đạt hiệu quả cao, đảm bảo mọi quá trình sản xuất hàng loạt được diễn ra liên tục và vệ sinh tốt, đồng thời đảm bảo độ bền và hiệu quả của chai HDPE.
- Hệ thống xử lý nguyên liệu: Trang bị thiết bị làm khô, lọc và trộn nguyên liệu thực phẩm cao cấp. Để tránh những lỗ hở và vết nứt do ẩm mốc trong chai HDPE gây ảnh hưởng đến hiệu quả bọc kín và vệ sinh, các nguyên liệu HDPE thực phẩm/quy định chất lượng cho thuốc men cần được làm khô kỹ (nồng độ độ ẩm ≤0,03%), lọc (mềm lọc ≤100 mẩu) để loại bỏ các tạp chất trong nguyên liệu, tránh làm mòn các trục và bộ khuôn, và lỗi chai HDPE, đảm bảo vệ sinh; Hệ thống nạp liệu và cung cấp nguyên liệu cho hệ thống trộn sử dụng các thiết bị trộn độ chính xác ±0,5% để trộn đều HDPE và các chất phụ gia dành cho thực phẩm (phụ gia chống oxy hóa, chống tia UV), đảm bảo hiệu quả trộn nguyên liệu đồng nhất. Đối với những chai HDPE có cấp phối hai lớp nguyên liệu, sẽ thiết lập các thiết bị xử lý nguyên liệu độc lập cho mỗi lớp nguyên liệu, nhằm tránh suy tác động. Hệ thống lưu trữ và cung cấp nguyên liệu sử dụng thiết bị đựng nguyên liệu bằng thép không gỉ, có hệ thống vận chuyển khép kín (hạn chế sự tác động của bụi, độ ẩm và tạp chất), đáp ứng yêu cầu vệ sinh.
- Hệ thống khử khí: Trang bị hệ thống hút khí hiệu quả để loại bỏ không khí, các chất hữu cơ thoáng hơi và khí độc hại phát sinh trong quá trình plastic hóa các nguyên liệu, tránh những lỗ hở trong chai HDPE, đảm bảo độ dày đồng đều và cấu trúc cố định của chai HDPE, và tăng độ bền và hiệu quả bọc kín. Hơi khí được xử lý bằng thiết bị xử lý chuyên dụng (hiệu quả xử lý ≥98%) trước khi thải ra, đáp ứng yêu cầu bảo vệ môi trường và bảo vệ chống ô nhiễm không khí.
- Hệ thống bảo vệ vệ sinh và an toàn lao động: Trang bị hệ thống bảo vệ vệ sinh và an toàn lao động đầy đủ để đáp ứng các yêu cầu về an toàn sản xuất và vệ sinh trong các ngành sản xuất bao bì thực phẩm, hàng hóa hàng ngày và thuốc men. Thiết bị bảo vệ được trang bị trong khu vực đóng chặt, đầu máy và khu vực cung cấp nguyên liệu, nhằm ngăn chặn người làm việc tiếp xúc với chảy nóng, các bộ phận chuyển động và khí áp suất cao; Hệ thống thổi không khí và hệ thống thủy lực được trang bị các thiết bị bảo vệ áp lực để ngăn chặn việc xảy ra hỏng thiết bị hoặc tai nạn an toàn do áp suất quá cao; Các bộ phận tiếp xúc với các vật liệu nguyên liệu (có trục, van, đầu máy, khuôn) được làm bằng các nguyên liệu chống ăn mòn thực phẩm và có thể tháo rời, dễ dàng vệ sinh, phòng tránh những mốc nguyên liệu và sự phát triển của vi khuẩn, đáp ứng các tiêu chuẩn vệ sinh; Đối với khu vực sản xuất, trang bị các thiết bị loại bỏ bụi và lọc để đảm bảo không có bụi trong khu vực sản xuất.
VI. Other Yêu cầu đặc biệt
- Bảo vệ môi trường và tiết kiệm năng lượng: Các thiết bị đáp ứng các tiêu chuẩn bảo vệ môi trường quốc gia, giảm khí thải, tiếng ồn và thải rác (âm lượng tiếng ồn kiểm soát dưới 75dB, thấp hơn so với các thiết bị sản xuất bao bì khác); Sử dụng hệ thống sưởi tiết kiệm năng lượng (đường điện từ gây nhiễm từ, hiệu suất nhiệt ≥92%), hệ thống làm mát và các động cơ biến tần để giảm mức tiêu thụ năng lượng. Để so sánh, mức tiêu thụ điện trung bình của mô hình chai HDPE nhỏ là 80-150kw, và của mô hình chai HDPE lớn là 150-180kw, cải thiện mức kinh tế sản xuất. Đồng thời, các lượng thừa và các sản phẩm bị lỗi gây ra trong quá trình sản xuất có thể được tái chế và sử dụng vào lại (tỉ lệ tái chế ≤30%, đảm bảo vệ sinh và hiệu quả của chai HDPE), giảm lượng nguyên liệu bị lãng phí.
- Tính linh hoạt về khả năng điều chỉnh các thông số theo công suất và hình thức của chai HDPE, thích hợp với sản xuất chai HDPE có công suất và hình thức khác nhau (100mL-5L) , bao gồm các sản phẩm hình trụ, hình vuông, hình elip và kiểu dáng đặc biệt. Ví dụ, mô hình chai HDPE nhỏ có thể thích hợp với các loại chai dung lượng từ 100mL đến 500mL, và mức hiệu quả sản xuất điều chỉnh theo công suất (150-200 hộp/ giờ cho những loại chai dung lượng 100mL, 80-100 hộp/ giờ cho các loại chai dung lượng 500mL); Mô hình chai HDPE lớn có thể tương thích với các loại chai dung lượng từ 2L đến 5L, với mức hiệu quả sản xuất là 30-80 hộp/ giờ, nâng cao mức sử dụng thiết bị. Đối với các loại chai HDPE được tùy chỉnh (như loại có vòng đệm, mang nắp đậy, đầu bơm), thiết bị có thể điều chỉnh để thích hợp với các bộ khuôn và quy trình sản xuất đặc biệt.
Tuân thủ và linh hoạt về các yêu cầu về chất lượng đặc biệt, chai HDPE cần đáp ứng các tiêu chuẩn quốc tế và quốc gia nghiêm ngặt (như tiêu chuẩn thực phẩm FDA, GB




