

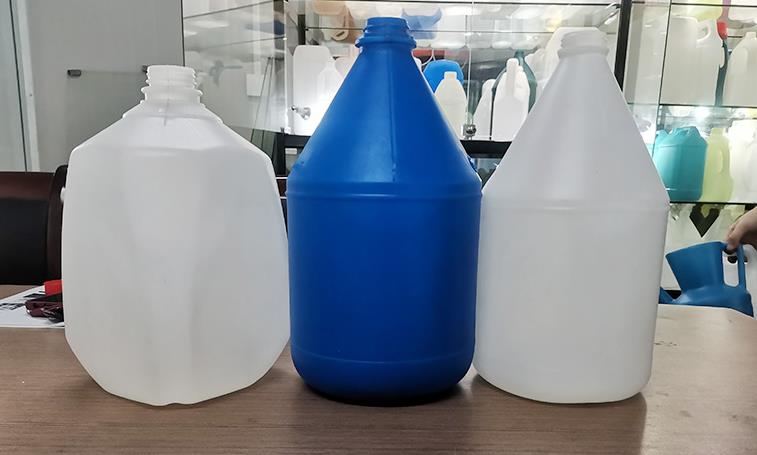
Como um produto de embalagem amplamente utilizado, as garrafas de HDPE (Garrafas de Polietileno de Alta Densidade) são principalmente utilizadas para armazenar alimentos, produtos químicos diários, produtos farmacêuticos, cosméticos e produtos químicos de baixo volume (como reagentes e aditivos). Possuem os seguintes vantagens: peso leve, boa resistência à trincagem, resistência à corrosão, não-toxicidade, sabor inodoro e reciclabilidade. De acordo com as necessidades de aplicação e capacidade, podem ser divididas em garrafas pequenas de HDPE (100mL-500mL), garrafas médias de HDPE (500mL-2L) e garrafas grandes de HDPE (2L-5L), com requisitos baixos de carga (carga dinâmica de 0,05t-0,2t, carga estática de 0,1t-0,5t). As garrafas de HDPE devem atender a requisitos de desempenho básicos, como excelente higiene, selagem confiável, espessura constante da parede, peso leve, resistência ao choque e conformidade com os padrões de higiene e segurança do setor. O processo de produção impõe exigências rígidas à estabilidade da extrusão, à precisão do moldeamento, ao desempenho de higiene e à eficiência de produção das máquinas de moldeamento por sopro por extrusão. Especificamente, pode ser dividido na seguinte linha de dimensões, levando em consideração tanto o desempenho do equipamento como as necessidades especiais de higiene e leveza da produção de garrafas de HDPE.
I. Sistema de Extrusão: Garantir uma fusão higiênica e plasticização uniforme
O sistema de extrusão é o núcleo da máquina de moldagem por sopro a quente para a produção de garrafas em HDPE, o que determina diretamente o efeito de plastificação das matérias-primas em HDPE de grau alimentício/médico, a uniformidade da mistura fundida e os níveis finais de higiene, resistência e performance de vedação das garrafas em HDPE. Devido ao pequeno volume, à parede fina e aos rigorosos requisitos de higiene das garrafas em HDPE, o sistema de extrusão deve cumprir padrões rigorosos de higiene, estabilidade e precisão.
Adaptando a configuração da broca para matérias-primas de HDPE de classe alimentícia e médica
As matérias-primas de HDPE para a produção de garrafas são, à norma, de classe alimentícia, de classe médica ou de classe de produtos químicos diários, exigindo que sejam não tóxicas, sem gosto, sem impurezas nem processabilidade inadequada. Algumas garrafas de HDPE especiais (como para petróleo ou produtos químicos corrosivos de volume baixo) adotam HDPE modificado com maior resistência ao petróleo ou à corrosão. A maioria das garrafas de HDPE é de estrutura de uma camada, e um pequeno número de produtos de alta qualidade (como garrafas de barreira para óleo comestível) adoptam uma estrutura de coextrusão de duas camadas. Portanto, a broca deve ser projetada de maneira adaptável:
- Parâmetros da broca: A relação comprimento-diametro (L/D) deve ser controlada entre 28:1 e 32:1, o que é adequado à plasticização de matérias-primas de HDPE, garantindo uma plasticização suficiente sem degradação do derretimento e assegurando que o derretimento tenha excelente tenacidade e uniformidade; O diâmetro da broca é ajustado de acordo com a capacidade da garrafa de HDPE. Uma broca de Φ50-65mm pode ser seleccionada para garrafas de HDPE pequenas (100ml-500ml), uma broca de Φ65-80mm para garrafas médias (500ml-2L) e uma broca de Φ80-90mm para garrafas grandes (2L-5L), com uma capacidade de plasticização correspondente (100-300kg/h) para satisfazer as necessidades de fornecimento de derretimento de garrafas de HDPE de diferentes especificações e garantir uma produção em massa de alta eficiência.
- Estrutura do parafuso: Adota-se um parafuso de taxa de compressão gradativa com seção de mistura, e a taxa de compressão é controlada entre 3,5:1 e 4,5:1. A seção de mistura é adicionada para reforçar o efeito de dispersão dos aditivos (tais como antioxidantes e agentes anti-UV) e evitar a distribuição desigual dos aditivos, o que pode reduzir o desempenho das garrafas de HDPE; Para garrafas de HDPE de co-extrusão de duas camadas (como camada de barreira HDPE + EVOH), dois conjuntos de parafusos são configurados para realizar a extrusão síncrona de diferentes camadas funcionais, garantindo uma ligação forte entre as camadas (resistência de ligação ≥ 1,2MPa) e evitando a penetração de material. O parafuso adota um design de baixo esforço, visando evitar a degradação do HDPE causada por um esforço excessivo, o que afeta a Higiene e a resistência da garrafa.
- Material do parafuso: é selecionado um material de ligação altamente resistente ao desgaste, resistente à corrosão e de qualidade alimentar (como 38CrMoAlA), e a superfície é submetida a um tratamento de nitruração profunda (com espessura da camada de nitruração ≥ 0,5mm) e polimento, com um brilho superficial Ra ≤0,4μm, para evitar a contaminação da matéria-prima causada pelo desgaste do parafuso e garantir o desempenho higiênico das garrafas de HDPE. A superfície de contato entre o parafuso e o barril é lisa e livre de cantos mortos, evitando a retenção e deterioração da matéria-prima.
2. Design do cilindro e da cabeça que cumpre os critérios de higiene e moldagem de paredes finas
- Controle da temperatura do barril: Adota um projeto de aquecimento zonado de alta precisão (seção de alimentação, seção de compressão, seção de homogeneização, seção de mistura) e de resfriamento, com precisão de controle de temperatura que atinge ± 0,5 °C. A temperatura de cada seção pode ser ajustada com precisão de acordo com o desempenho do HDPE (a temperatura do barril é controlada em 160-200 °C), para evitar a deterioração do derretimento causada por temperatura excessiva e a falta de plasticização causada por temperatura muito baixa, garantir uma extrusão estável do derretimento e controlar eficazmente a flacidez do parison (a quantidade de flacidez é ≤ 1 mm/m) - o que é crucial para a uniformidade do espessamento da parede e a qualidade da aparência de garrafas de parede fina de HDPE.
- Para as garrafas de HDPE de uma única camada, é utilizado uma cabeça acumuladora de pequeno tamanho de alimentação central com canal de fluxo de alta precisão, e a capacidade do acumulador é ajustada em função do peso das garrafas de HDPE (por exemplo, a capacidade do acumulador do modelo de garrafa grande de 5L precisa atingir 5-30L), permitindo a saída estável de parison de parede fina (espessura do parison de 1 a 3mm) e evitando flutuações, desvios e espessuras irregulares do parison; Para as garrafas de HDPE com co-extrusão de duas camadas, é utilizada uma cabeça de co-extrusão dupla, com canais de fluxo independentes para cada camada, e a velocidade de fluxo de cada camada pode ser ajustada com precisão (com precisão de ajuste de ±0,5%), para garantir a uniformidade da espessura de cada camada funcional (a espessura da camada de barreira de EVOH é controlada em 0,1 a 0,2mm). A separação do matriz é acionada por um motor servo com alta precisão (com precisão de ajuste de ±0,005 mm), combinada com o sistema de controle do programa do parison, para realizar o controle preciso da espessura axial e circunferencial do parison, compensar a esticagem irregular da abertura da garrafa, do corpo da garrafa e do fundo (partes principais de selagem) durante a moldagem por sopro e predefinir parâmetros de espessura correspondentes para melhorar a resistência estrutural e o desempenho de selagem das garrafas de HDPE. O canal de fluxo da cabeça é polido com alta precisão (Ra ≤0,4 μm) e sem cantos mortos, garantindo que não haja retenção de matérias-primas e atendendo aos requisitos de higiene.
II. Sistema de moldagem por sopro: Garantia de desempenho de vedação e uniformidade de paredes finas
Os frascos de HDPE são geralmente usados para armazenar produtos líquidos ou em pó e têm exigências extremamente rígidas em relação ao desempenho de selagem, uniformidade do espessamento da parede, qualidade de aparência e precisão dimensional. O sistema de formagem por sopro, como o elo principal da moldagem, deve atender às exigências de moldagem precisa, espessamento uniforme, ausência de defeitos e selagem confiável, ao mesmo tempo em que garante alta eficiência de produção.
1. Exatidão do Controle de Parison Atende às Normas de Espessamento Uniforme e Higiene
Os frascos de HDPE têm exigências extremamente rígidas em relação à uniformidade do espessamento da parede (a diferença deve ser controlada dentro de ±0,05 mm). Um espessamento irregular da parede pode levar a estrutura local fraca do frasco, contração de resfriamento irregular, fácil deformação, vazamento e esquirrota, e afetar a vida útil e aparência do frasco. Portanto, o controle do parison deve atender:
- Equipado com um sistema de controle de espessamento da parede de alta precisão (até 100 pontos de controle), que pode ajustar com precisão o espessamento axial e circunferencial do parison. Para o problema de desvanecimento do parison, que é fácil de ocorrer em parisones de espessamento fino, é compensado otimizando a curva de velocidade de extrusão e aumentando o espessamento inicial da parte superior do parison, para garantir que a diferença de espessamento entre diferentes partes do frasco de HDPE (cabo, corpo, fundo) seja ≤0,03 mm.
- O peso do parison é controlado com precisão (precisione de controle de ±0,3%) e o peso máximo do parison deve corresponder ao peso do frasco de HDPE (por exemplo, o peso do parison do frasco de HDPE de 5L pode atingir 500-800g, e o do frasco pequeno de 100mL é de apenas 10-20g), para evitar que o peso insuficiente do parison resulte em espessamento muito fino e força insuficiente do frasco, ou peso excessivo, causando desperdício de matéria-prima e afetando o peso luz do frasco.
2. Stable and High-Precision Sistema de sopro
- Pressão e taxa de fluxo de sopro: ajustados de acordo com o tamanho, o espessamento e os requisitos de selagem dos frascos de HDPE. A pressão de sopro dos frascos pequenos de HDPE (100mL-500mL) é controlada entre 0,3 e 0,5MPa, enquanto que os frascos grandes de HDPE (2L-5L) precisam ser aumentados para 0,5-0,6MPa. A tecnologia de controle de pressão em várias fases é adotada. Uma pressão inferior é usada na fase inicial para evitar o estiramento excessivo local e o dano da matéria-prima, e a pressão é aumentada após o contato da matéria-prima com o molde para garantir que o cabo, o roscado e a fenda de selagem (partes chave) sejam totalmente formados; A taxa de fluxo de sopro é estável (fluxo flutuante ≤3%), para evitar defeitos nos frascos de HDPE, como depressão, protuberância, furos e rosqueamento incompleto, causados por flutuações de pressão. A razão de espessação é controlada entre 1,8:1 e 3:1, para se adaptar à forma cilíndrica, quadrada ou especial dos frascos de HDPE, enquanto se garantem a fiação fina, a resistência e o desempenho de selagem.
- Sistema de resfriamento: Adota-se um sistema de resfriamento multircircuito e de alta eficiência para controlar de maneira independente a temperatura de diferentes áreas do molde (especialmente a boca da garrafa, o fio e a parte inferior) e controlar a diferença de temperatura na superfície do molde dentro de ±2°C, para evitar o encolhimento, a deformação e o dano do fio da garrafa de HDPE causados pela resfriamento desigual (a deformação afetará o desempenho de vedação); O circuito de resfriamento do líquido é projetado de acordo com a estrutura da garrafa de HDPE, com pontos de resfriamento densos em partes de parede grossa (boca da garrafa, parte inferior da garrafa) e layout uniforme em partes de parede fina (corpo da garrafa). A eficiência de resfriamento atende aos requisitos de ciclo de alta frequência. O tempo de resfriamento das garrafas de HDPE pequenas é controlado em 10-30s, e das grandes em 30-60s, para garantir que a garrafa de HDPE se solidifique rapidamente após a moldagem, melhorar a eficiência de produção (80-200 peças/hora para garrafas pequenas, 30-80 peças/hora para garrafas grandes) e garantir a estabilidade dimensional, a resistência estrutural e o desempenho de vedação da garrafa de HDPE. O molde também está equipado com um dispositivo de feedback de temperatura para realizar uma ajuste dinâmico da temperatura de resfriamento.
3. Mold Adaptability and Efficient Sistema de refrigeração
- Sistema de fixação: garantia da estabilidade de moldagem e alta eficiência
- Os moldes para garrafas de HDPE são de tamanho pequeno, de alta precisão e exigem uma alta frequência de produção (produção em massa). O sistema de fixação é responsável por abrir, fechar e bloquear o molde, e sua força de tração, curso e precisão afetam diretamente a qualidade de moldagem da garrafa de HDPE, a eficiência de produção e a vida útil do molde.
Força de fixação: determinada de acordo com o tamanho da garrafa de HDPE, o espessamento da parede e a pressão de sopro. A força de fixação dos modelos de garrafas de HDPE pequenas deve atingir 300-600KN e, para os modelos de garrafas de HDPE grandes (2L-5L), não deve ser inferior a 600-800KN, para garantir que o molde não se afrouxe ou se esgose durante a sopração, e evitar os defeitos das garrafas de HDPE, como flashes, rebarbas e desvios dimensionais (os flashes afetam o desempenho de vedação e a aparência). A força de fixação é ajustável (precisão de ajuste de ±5KN), para se adaptar às garrafas de HDPE de diferentes especificações.
Os moldes para frascos de HDPE são de tamanho pequeno, de alta precisão e necessitam de uma alta frequência de produção (produção em massa). O sistema de fixação é responsável por abrir, fechar e trancar o molde, e sua força de fixação, curso e precisão afetam diretamente a qualidade do moldagem do frasco de HDPE, a eficiência de produção e a vida útil do molde.
- Força de fixação: Determinada de acordo com o tamanho do frasco de HDPE, o espessamento da parede e a pressão de sopro. A força de fixação dos modelos de frasco de HDPE pequenos precisa atingir 300-600KN, e a dos modelos de frasco de HDPE grandes (2L-5L) não pode ser menor que 600-800KN, para garantir que o molde não se solte ou escoa durante a moldagem por sopro e evitar defeitos no frasco de HDPE, como flash, buraquinha e desvio dimensional (o flash afetará o desempenho de vedação e o aspecto). A força de fixação é ajustável (exatação de ajuste ± 5KN) para se adaptar aos frascos de HDPE de diferentes especificações.
- Estrutura do movimento de fixação e molde: A estrutura do movimento de fixação foi concebida de acordo com o tamanho máximo do molde e a forma da garrafa de HDPE, geralmente 500-1200mm, para atender às necessidades de abertura, fechamento e retirada de garrafas de HDPE. O tamanho do molde é compatível com o molde (por exemplo, o molde de 800×1000mm é adequado para moldes de garrafas de HDPE de 5L), e o erro de paralelismo do molde é controlado dentro de 0,03mm, para evitar a variação do espessamento da parede da garrafa de HDPE ou danos ao molde causados pela aplicação de forças desbalanceadas no molde durante a fixação; O intervalo de ajuste do espessamento do molde é de 300-800mm, compatível com moldes de garrafas de HDPE de diferentes espessuras e capacidades.
- Conveniência e segurança operacional: Equipado com mecanismos de fixação, desencaixamento automático e mudança de forma. O mecanismo automático de desencaixamento é projetado de acordo com a forma da garrafa HDPE (com válvulas de aperto suaves) para evitar danos nas garrafas HDPE, arranhões e deformações causados pelo desencaixamento manual e reduzir a intensidade do trabalho manual; O mecanismo de mudança de molda adopta um projeto de troca rápida (tempo de mudança de molda ≤ 20min) para melhorar a eficiência da produção ao mudar entre garrafas HDPE de diferentes capacidades ou formatos. O mecanismo de fixação possui boa estabilidade e durabilidade, e pode suportar ações de abertura e fechamento de alta freqüência (≥30000 vezes/mês) por um longo período, reduzindo os impactos das falhas do equipamento na produção em massa. Ao mesmo tempo, está equipado com um dispositivo de travamento de segurança para evitar operações acidentais durante a fixação, garantindo a segurança da produção.
IV. Sistema de controle: obtenção de regulação precisa e consistência entre os lotes
A produção de garrafas de HDPE é uma produção em massa de produtos de embalagem em grande escala, que possui requisitos extremamente elevados em relação à consistência dos desempenhos do produto, das dimensões, da aparência e da higiene. O sistema de controle deve realizar uma regulação precisa de todos os parâmetros, reduzir os erros entre lotes e garantir que cada garrafa de HDPE atenda aos padrões da indústria.
- Precisão de controle: Adota um sistema de controle PLC de alta precisão (como a série S7-1200/S7-1500 da Siemens) com capacidade de processamento de alta velocidade, que pode controlar com precisão parâmetros chave, como a velocidade de extrusão, a temperatura do tanque, a temperatura da cabeça, a pressão de sopro, a força de fixação e o período de resfriamento. A precisão da regulação dos parâmetros é alta (variação da velocidade de extrusão ≤0,5%), a precisão do controle de temperatura é de ±0,5 °C e a velocidade de resposta é rápida (tempo de resposta ≤0,05s), garantindo a estabilidade coordenada de cada processo e a consistência da produção em massa (desvio dimensional entre lotes ≤0,05mm).
- Função de automação: Possui funções de produção totalmente automáticas, como alimentação automática, extrusão automática, sopro automático, refrigeração automática, dessopragem automática, retalho automático (retalho de flash e rebites), inspeção automática da garrafa e embalagem automática, reduzindo a intervenção manual (taxa de intervenção manual ≤3%), reduzindo os custos de mão de obra e evitando defeitos nos produtos causados por erros de operação manual; Equipado com um sistema de monitoramento e feedback de espessura da parede em tempo real (que adopta a tecnologia de medição de espessura ultrassônica, com precisão de medição de ±0,005 mm), monitora em tempo real as variações da espessura da parede da parison e da garrafa de HDPE, fornece os dados ao sistema de controle para ajustes dinâmicos e melhora ainda mais a consistência da espessura da parede. Ao mesmo tempo, está equipado com um sistema de detecção de vazamentos online (método de detecção a vácuo, pressão de detecção de -0,08 a -0,06 MPa, tempo de detecção ≥10s) e sistema de inspeção de aparência, que podem detectar automaticamente produtos não qualificados (vazamentos, espessura da parede irregular, arranhões, deformação) e removê-los, garantindo a taxa de qualificação dos produtos (≥99,9%).
- Sistema Auxiliar: Adaptado às Necessidades Especiais de Higiene e Eficiência das Garrafas de HDPE
Além do sistema principal, o sistema auxiliar da máquina de molde por sopro de extrusão deve ser projetado de forma adaptável às particularidades da produção de garrafas de HDPE, principalmente em termos de processamento de matérias-primas, proteção de higiene, proteção ambiental e alta eficiência, para garantir o avanço suave da produção em massa e a higiene e o desempenho das garrafas de HDPE.
Sistema de Processamento de Materiais-Primas: Equipado com dispositivos de secagem, peneiramento e mistura de alta precisão de matérias-primas de qualidade alimentar. As matérias-primas de HDPE de qualidade alimentar e médica precisam ser totalmente secas (conteúdo de umidade ≤0,03%) para evitar a formação de bolhas e ranhuras na garrafa de HDPE causadas pela umidade, o que afeta o desempenho de selagem e a higiene. O dispositivo de peneiramento (tela de peneira de tamanho ≤100 mesh) remove impurezas nas matérias-primas para evitar o desgaste de parafusos e formas e defeitos das garrafas de HDPE, garantindo a higiene. O dispositivo de mistura (precisão de mistura de ±0,5%) mistura uniformemente o HDPE e os aditivos de qualidade alimentar (antioxidantes, agentes anti-UV) para garantir o desempenho uniforme da garrafa de HDPE. Para garrafas de HDPE de co-extrusão dupla camada, sistemas independentes de processamento de matérias-primas são configurados para cada camada de materiais, para evitar contaminação cruzada. O sistema de armazenamento e alimentação de matérias-primas adota um design fechado (tanque de armazenamento de aço inoxidável, transportador fechado) para evitar a contaminação de matérias-primas por poeira, umidade e impurezas, atendendo às exigências de higiene.
- Sistema de Exaustão: Um sistema de exaustão altamente eficiente é montado no tambor, na cabeça e na forma para descarregar ar, substâncias voláteis e gases nocivos gerados durante o processo de plástico do HDPE, evitando assim as bolhas dentro da garrafa de HDPE, garantindo a espessura uniforme das paredes e a densidade da garrafa de HDPE, melhorando a resistência e o desempenho de selagem. O gás de exaustão é tratado por um dispositivo de purificação profissional (eficiência de purificação ≥98%) antes da emissão, atendendo às exigências de proteção ambiental e evitando a poluição do ar.
- Sistema de Proteção de Segurança e Higiene: Equipado com um dispositivo de proteção de segurança e higiene completo para atender às exigências de produção segura e higiene de embalagens para alimentos, produtos químicos diários e farmacêuticos. Rampas de proteção, cortinas de luz e botões de parada de emergência estão montados na área de fixação, na área da cabeça e na área de alimentação para evitar que os operadores entrem em contato com a mistura de alta temperatura, peças móveis e gás sob alta pressão, garantindo a segurança de produção; O sistema de sopro de alta pressão e o sistema hidráulico estão equipados com dispositivos de proteção da pressão para evitar danos aos equipamentos ou acidentes de segurança causados por pressão excessiva; As peças em contato com o equipamento e as matérias-primas (parafusos, tambor, cabeça, forma) são feitas de materiais resistentes à corrosão de qualidade alimentar e podem ser desmontados e limpos facilmente, evitando resíduos de matérias-primas e crescimento de bactérias, atendendo aos padrões de higiene; A área de produção está equipada com dispositivos de remoção de pó e purificação para garantir a limpeza do ambiente de produção.
- Sistema de proteção de segurança e higiene: Equipado com um dispositivo completo de proteção de segurança e higiene para atender às exigências de produção segura e de higiene dos embalagens de alimentos, produtos químicos diários e produtos farmacêuticos. Centros protetores, cortinas de luz e botões de parada de emergência são configurados na área de fixação, área da cabeça e área de alimentação para evitar que os operadores entrem em contato com a mistura em altíssima temperatura, peças móveis e gás a alta pressão, garantindo a segurança da produção; O sistema de jateamento a alta pressão e o sistema hidráulico estão equipados com dispositivos de proteção contra a pressão para prevenir danos ao equipamento ou acidentes de segurança causados por pressão excessiva; As partes de contato do equipamento e da matéria-prima (rosca, tambor, cabeça, molde) são feitas de materiais resistentes à corrosão de qualidade alimentar e podem ser desmontadas e limpas facilmente, evitando resíduos de matéria-prima e crescimento de bactérias, atendendo aos padrões de higiene; A área de produção está equipada com dispositivos de remoção de poeira e purificação para garantir a limpeza do ambiente de produção.
- Proteção do Ambiente e Economia de Energia: O equipamento atende aos padrões nacionais de proteção ambiental, reduzindo os gases de eflúvio, o ruído e as emissões de resíduos (o nível de ruído é controlado abaixo de 75dB, inferior ao de outros equipamentos de produção de embalagens); Adota calefação de economia de energia (aquecimento por indução eletromagnética, eficiência térmica ≥92%), sistemas de resfriamento e motores de frequência variável para reduzir o consumo de energia. Por exemplo, o consumo médio de energia dos modelos de garrafas de HDPE pequenas é controlado em 80-150kw, e o dos modelos de garrafas de HDPE grandes em 150-180kw, melhorando a economia de produção. Ao mesmo tempo, os resíduos de flash e produtos defeituosos gerados durante a produção podem ser reciclados e reutilizados (ratios de reciclagem ≤30%, para evitar afetar a higiene e o desempenho das garrafas de HDPE), reduzindo o desperdício de matérias-primas.
VI. Other Requisitos especiais
- Capacidade e adequação à forma: O equipamento deve ser capaz de ajustar de forma flexível os parâmetros de acordo com os requisitos de capacidade e forma das garrafas de HDPE, compatível com a produção de garrafas de HDPE de diferentes capacidades (de 100mL a 5L) e formas (cíclicas, quadradas, ovaladas, de forma especial). Por exemplo, o modelo de garrafa pequena de HDPE pode ser compatível com garrafas de 100mL a 500mL, e a eficiência de produção é ajustada de acordo com a capacidade (150 a 200 peças/hora para garrafas de 100mL, 80 a 100 peças/hora para garrafas de 500mL); O modelo de garrafa grande de HDPE pode ser compatível com garrafas de 2L a 5L, com uma eficiência de produção de 30 a 80 peças/hora, melhorando a utilização do equipamento. Para garrafas de HDPE personalizadas (como as com alças, bicos de pulverização, cabeças de bombas), o equipamento pode ser adaptado para moldes especiais e processos de moldagem.
- Conformidade e adaptabilidade de desempenho especial: as garrafas de HDPE devem cumprir rigorosas normas internacionais e nacionais (por exemplo, a norma sanitária da indústria alimentar da FDA, o GB
1-2016 "Requisitos gerais de segurança para materiais e produtos de contato com alimentos", o GB 13113-2014 "Garrafas de plástico para embalagens alimentares", a norma médica da USP). A máquina de extrusão e formação por sopro deve ser compatível com essas normas, e as garrafas de HDPE produzidas podem passar por testes de higiene, prevenção de vazamentos, resistência ao impacto, resistência a altas e baixas temperaturas, rigidez à tração e resistência à pressão; para garrafas de HDPE que armazenam óleo comestível, o equipamento deve ser compatível com a tecnologia de coextrusão a dois níveis para garantir o desempenho de barreira; para garrafas de HDPE de classe médica, o equipamento e o ambiente de produção devem cumprir os padrões de GMP, para garantir a ausência de poluição; para garrafas de HDPE utilizadas ao ar livre (como garrafas de pesticidas), o equipamento deve ser compatível com matérias-primas modificadas anti-UV, para garantir que a garrafa não envelheça, rache ou se deforme sob a luz solar por longos períodos de tempo.




