

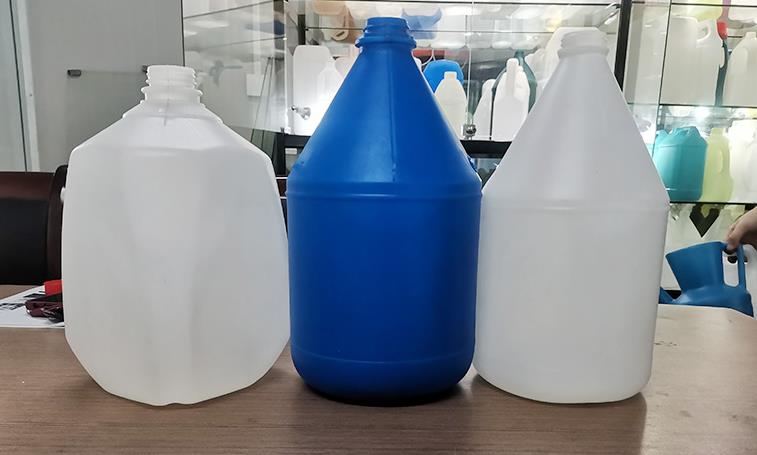
HDPE бутылки (бутылки из полиэтилена высокой плотности) в качестве широко используемого упаковочного продукта обычно применяются для хранения продуктов питания, бытовых химикатов, фармацевтических препаратов, косметических средств и химических веществ небольшого объема (таких как реагенты, добавки). Они обладают такими преимуществами, как небольшой вес, хорошая прочность, герметичность, отсутствие токсичности, безвкусица и возможность переработки. В зависимости от потребностей в применении и объеме они могут быть разделены на небольшие HDPE бутылки (по 100 мл-500 мл), средние HDPE бутылки (от 500 мл до 2 л) и большие HDPE бутылки (от 2 л до 5 л), требующие небольшой несущей способности (динамическое нагрузание 0,05 т-0,2 т, статическое нагрузка 0,1 т-0,5 т). HDPE бутылки должны соответствовать таким основным требованиям, как отличная гигиена, надежная герметизация, равномерная толщина стенки, небольшой вес, ударопрочность и соответствие стандартам гигиены и безопасности в промышленности. Процесс производства предъявляет строгие требования к стабильности экструзии, прецизности формования, показателям гигиены и эффективности производства экструзионно-ударной формовки. В частности, его можно разделить на следующие основные размеры, учитывая и специфические требования к гигиене и легкому весу, предъявляемые к производству HDPE бутылок.
I. Система экструзии: Ensuring Hygienic Melt and Uniform Plasticization
Система экструзии является основой машины экструзионно-формования для выпуска бутылок из HDPE, напрямую определяющей эффект пластификации пищевых и медицинских HDPE-источных материалов, однородность расплава и заключительную гигиеническую, прочностную и герметизационную характеристики бутылок из HDPE. Из-за небольшого объема, тонких стенок и высоких требований к гигиене бутылок из HDPE система экструзии должна соответствовать строгим стандартам в отношении гигиены, стабильности и точности.
1. Screw Конфигурация, Adapted to Food-Grade/Medical-Grade HDPE Raw Materials
Основными сырьевыми материалами для производства бутылок из ПЕВД являются пищевого, медицинского или ежедневного химического качества, которые должны не быть токсичными, без вкуса, не содержать примесей и отличаться высокой технологичностью. Некоторые специальные бутылки из ПЕВД (например, для нефти или агрессивных химикатов малого объема) изготавливаются из модифицированного ПЕВД с улучшенной устойчивостью к воздействию нефти или коррозии. Большинство бутылок из ПЕВД имеет однослойную структуру, и небольшое количество высококачественной продукции (например, барьерные бутылки для едкого масла) имеет структуру коэкструзии двух слоев. Поэтому экструдерная шнекка должна быть адаптивно спроектирована:
- Параметры винта: отношение длины к диаметру (L/D) должно контролироваться в пределах от 28:1 до 32:1, что подходит для пластификации исходного сырья из ПЭВД, обеспечивая достаточную пластификацию без ухудшения состояния расплава и гарантируя, что расплав имеет превосходную прочность и однородность; диаметр винта настраивается в зависимости от вместимости бутылки из ПЭВД. Для небольших бутылок ПЭВД (100мл-500мл) можно выбрать винт диаметром 50-65 мм, для средних бутылок (500мл-2л) - винт диаметром 65-80 мм, а для больших бутылок (2л-5л) - винт диаметром 80-90 мм, при этом соответствующий объем пластификации (100-300 кг/ч) позволяет удовлетворять потребности в поставке расплава для бутылок из ПЭВД различных спецификаций и обеспечивать высокопродуктивное массовое производство.
- Структура шнека: Применен шаговый шнек с смешивающей секцией, где отношение сжатия регулируется в диапазоне от 3,5:1 до 4,5:1. Смешивающая секция предназначена для улучшения эффекта дисперсии добавок (например, антиоксидантов и анти-UV агентов) и предотвращения неравномерного распределения добавок, что может привести к снижению качества бутылок из HDPE. Для бутылок из HDPE с двойным слоем соэкструзии (например, HDPE + барьерный слой EVOH) применяются два набора шнеков, обеспечивающих синхронную экструзию различных функциональных слоев, надежное сцепление слоев (сила сцепления ≥1,2 МПа) и предотвращение проникновения материала. Шнек имеет конструкцию с низким моментами изгибания, что позволяет предотвратить деградацию HDPE в результате чрезмерного прогиба, что влияет на гигиену и прочность бутылки.
- Материал винта: выбирается высокоустойчивый к износу, коррозионно-стойкий и пищевой легированный материал (например, 38CrMoAlA), и поверхность подвергается глубокому нитридированию (толщина нитридного слоя ≥ 0,5 мм) и полировке, с степенью гладкости поверхности Ra ≤ 0,4 мкм, чтобы избежать загрязнения исходного материала в результате износа винта и обеспечить гигиенические характеристики бутылок из HDPE. Контактная с батоном и бутылкой поверхность винта гладкая и без заусенцев, чтобы избежать задержки исходного материала и его деградации.
2. Конструкция цилиндра и головки отвечает требованиям гигиены и листового литья тонких стенок
- Управление температурой барабана: применяется система зонального нагрева (распределительная секция, секция компрессии, секция гомогенизации, секция смешивания) и системы охлаждения с точностью контроля температуры, достигающей ±0,5°C. Температуру каждой секции можно точно регулировать в зависимости от характеристик HDPE (температура барабана контролируется в диапазоне 160-200°C), чтобы избежать деградации расплава, вызванной чрезмерно высокими температурами, и недостаточной пластификации, вызванной слишком низкими температурами, обеспечить стабильное выдавливание расплава и эффективное управление провисанием отстойника (количество провисания ≤1 мм/м) — что имеет решающее значение для обеспечения равномерности толщины стенок и качества внешнего вида тонкостенных бутылок из HDPE.
- Конструкция головки: Для бутылок из ОПП с одним слоем используется небольшой центрострелочный накаточный блок с высокоточным потоком. Емкость накатки настраивается в соответствии с массой бутылок из ОПП (например, для бутылок модели большой емкостью 5 л требуется накаточная емкость 5 -30 л), что позволяет стабильно выпускать тонкостенный нариз (толщина нарлиза 1-3 мм) и устранять колебания, отклонения и неоднообразную толщину нарлиза. Для бутылок из ОПП с двумя слоями используется двойной накаточный блок с независимыми каналами потока для каждого слоя, а скорость потока каждого слоя можно точно регулировать (точность регулировки ±0,5%), что обеспечивает равномерность толщины каждого функционального слоя (толщина барьерного слоя EVOH контролируется в диапазоне 0,1-0,2 мм). Расстояние между матрицей и стенкой накаточного головки приводится в движение сервоприводом с высокой точностью (точность регулировки ±0,005 мм), комбинированным с системой управления программой нарлиза, что позволяет точно контролировать толщину стенок и продувного диаметра нарлиза, компенсировать неравномерное растяжение горлышка, корпуса и дна бутылок (критические участки для герметизации) при продувании и предварительно задавать соответствующие параметры толщины, обеспечивающие повышенную структурную прочность и герметичность бутылок из ОПП. Каналы потока накаточных головок полируются с высокой точностью (Rа ≤ 0,4 мкм) и не имеют мертвых углов, что обеспечивает отсутствие застоя сырья и соответствие гигиеническим требованиям.
II. Система литьевого формования: гарантия надежности уплотнения и равномерности тонких стенок
Управление модерированием Точность соответствует стандартам тонкого стенки и гигиены
1. Управление моделированием Accuracy Meets Thin-Wall and Hygiene Standards
Оборудован система контроля толщины стенки параприза с высокой точностью (до 100 контрольных точек), которая может точно регулировать осевую и окружную толщину стенки параприза. Для проблемы с провисанием парапризов с тонкой стенкой, которая легко возникает в тонкостенных парапризах, ее компенсируют, оптимизируя закон кривой скорости экструзии и увеличение начальной толщины верхней части параприза, чтобы гарантировать, что разница в толщине стенки разных частей HDPE бутылки (крышка бутылки, корпус бутылки, дно) составляет ≤0,03 мм.
- Вес параприза точно контролируется (точность контроля ±0,3%), и максимальный вес параприза должен соответствовать весу HDPE бутылки (например, вес параприза 5л бутылки может достигать 500-800 г, а вес небольшой бутылки объемом 100 мл составляет только 10-20 г), чтобы избежать недостаточного веса параприза, приводящего к недостаточно толстой толщине стенки и недостаточной прочности бутылки, или избыточного веса, вызывающего пустую трату сырья и влияющего на легкий вес бутылки.
- Напор и скорость потока при надувании: регулируйте в зависимости от размера, толщины стенок и требований герметизации HDPE бутылок. Напор при надувании небольших HDPE бутылок (100 мл – 500 мл) контролируется на уровне 0,3 – 0,5 МПа, а при надувании крупных HDPE бутылок (2л – 5л) необходимо увеличить давление до 0,5 – 0,6 МПа. Используется технология многоступенчатого регулирования давления. В начальной стадии используется меньшее давление, чтобы избежать местного чрезмерного раздувания и повреждения материала, а давление увеличивается после соприкосновения материала с формой, чтобы гарантировать полное формирование горловины, резьбы и прорези для герметизации (важные части); Скорость потока при надувании стабильна (флуктуация скорости ≤3%), чтобы избежать дефектов HDPE бутылки, таких как депрессия, выпуклость, дырочка и неполная резьба, вызванные колебаниями давления. Коэффициент раздувания контролируется в диапазоне от 1,8:1 до 3:1, чтобы приспособляться к цилиндрической, квадратной или специальной форме HDPE бутылок, при этом обеспечивая тонкостенность, прочность и герметизацию.
2. Stable and High-Precision Система воздушного охлаждения
- Напор и скорость подачи: регулируются в зависимости от габаритов, толщины стенок и требований по герметизации бутылок из ПВХ. Напор при выдувке маленьких бутылок из ПВХ (от 100 мл до 500 мл) контролируется на уровне 0,3-0,5 МПа, а больших бутылок из ПВХ (от 2 л до 5 л) необходимо увеличить до 0,5-0,6 МПа. Применяется технология многопоступенчатого управления давлением. На низких стадиях используется меньшее давление, чтобы избежать локального слишком сильного растяжения и повреждения материала, а после контакта материала с формой давление увеличивается, чтобы обеспечить полное формирование горловины, резьбы и герметизирующей прорези (важнейших частей бутылки); скорость подачи при выдувке стабильна (вариация скорости подачи ≤3%), чтобы избежать дефектов в бутылках из ПВХ, таких как вдавливание, выпуклость, проколы и неполная резьба, вызванные колебаниями давления. Коэффициент выдувания контролируется в пределах 1,8:1 и 3:1, чтобы адаптироваться к цилиндрической, квадратной или специальной форме бутылок из ПВХ при обеспечении низких стенок, прочности и герметичности.
- Время закачки и охлаждение: время закачки точно совпадает со скоростью экструзии распара (время реакции ≤0,08с), слишком раннее или слишком позднее закачивание влияет на распределение материала, предотвращает слишком быстрый охлаждение распара или деформацию в результате неразумного охлаждения после закачивания. Средство для закачки представляет собой сухую, чистую, безмасляную и пылеотделимую сжатый воздух пищевого стандарта (влажность ≤0,01%, содержание масла ≤0,001%), чтобы избежать пузырей, масляных пятен и царапин на внутренней стенке HDPE бутылки, вызванных влажностью, масляными пятнами и примесями в воздухе, что влияет на гигиену, герметичность и качество внешнего вида. После закачки применяется охлаждение с помощью воздуха, в то время как для крупных HDPE бутылок можно использовать вспомогательное охлаждение водой для ускорения скорости охлаждения, гарантии быстрого установления формы бутылки и повышения эффективности производства.
3. Mold Adaptability and Efficient Система охлаждения
- Универсальность прессы: размер пресса точно совпадает с проектируемым размером бутылки из ПЭВД (мерная допустимая погрешность ±0,05 мм), что соответствует стандартам упаковки для продуктов питания, бытовой химии и фармацевтических препаратов. Поверхность полости пресса обработана с высокой точностью (грубующину поверхности Ra ≤0,6 мкм), она гладкая и не имеет меток, царапин и заушков, что гарантирует, что бутылка из ПЭВД имеет плоскую поверхность, прозрачный или однородный внешний вид и отсутствует никаких дефектов. Пресс спроектирован с встроенной резьбой и уплотняющей канавкой (соответствующей техническим характеристикам крышки бутылки), что обеспечивает герметичность между корпусом бутылки и крышкой. Пресс обладает отличными показателями герметичности (степень утери воздуха ≤0,005 л/мин), чтобы избежать утечки воздуха при формовании путем нагнетания, что приводит к неполному формованию бутылки из ПЭВД. Оборудование должно быть совместимо с пресс-формами бутылок различных объемов (от 100 мл до 5 л) и форм (цилиндрической, квадратной, специальной формы) с диапазоном регулировки толщины пресса в пределах 300−800 мм, что повышает универсальность оборудования. Материал пресса представляет собой коррозионноустойчивую сплав пищевой категории, а поверхность полости обработана технологией против прилипания, что предотвращает прилипание материала и обеспечивает гигиену и привлекательный внешний вид бутылки.
- Система охлаждения: Введена мультицикловая система высокой эффективности охлаждения, которая обеспечивает независимое регулирование температуры различных зон формы (особенно усадки горловины бутылки, резьбы и дна), а разница температур по поверхности формы контролируется в пределах ±2°C, что позволяет исключить обесцвечивание, усадку и повреждение резьбы бутылки, вызванное неравномерным охлаждением (деформация оказывает влияние на свойства герметизации). Цикл охлаждающей воды разработан с учетом структуры бутылок из ПЭВД, он отличается плотной распределением точек охлаждения в зонах с толстыми стенками (дне бутылок, ее горловина) и равномерным распределением в отделах с тонкими стенками (тело бутылки). Эффективность охлаждения соответствует требованиям высокоскоростного производственного цикла. Время охлаждения маленьких бутылок из ПЭВД контролируется в диапазоне 10-30 сек, для больших бутылок нужно продлить до 30-60 сек, чтобы как можно быстрее застыло ПЭВД, повысить эффективность производства (от 80 до 200 бутылок в час для маленьких бутылок, от 30 до 80 бутылок в час для больших бутылок) и обеспечить стабильность размеров, структурную прочность и герметичность бутылок из ПЭВД. На форме установлено устройство обратной связи, которое обеспечивает динамическое регулирование температуры охлаждения.
III. Система захватывания.: Ensuring Molding Stability and High Efficiency
Формы для бутылок из ПЭХД имеют небольшие размеры, отличаются высокой точностью и требуют высокой частоты производства (серийное производство). Система зажима отвечает за открывание, закрывание и блокировку форм, а ее сила зажима, ход и точность напрямую влияют на качество литья бутылок из ПЭХД, эффективность производства и срок службы форм.
- Упруга бобышек: определяется исходя из размера бутылки из ПВХ, толщины стенок и давления надуваемого воздуха. Упругость бобышек для малых моделей бутылок из ПВХ должна составлять 300–600 кН, а для больших моделей бутылок (2 л–5 л) — не менее 600–800 кН, чтобы гарантировать, что пресс не ослабнет или не переполнится при самонесущем надувании, и исключить дефекты бутылок из ПВХ, такие как торчание, заусеницы или отклонения от номинальных размеров (торчание влияет на герметичность и внешний вид). Упругу можно регулировать (точность регулировки составляет ±5 кН), чтобы соответствовать бутылкам из ПВХ разного размера.
- Движение бобышек и шаблон: размер движения бобышек рассчитан с учетом максимального размера пресса и формы бутылки из ПВХ, как правило, 500–1200 мм, чтобы обеспечить возможности открытия, закрытия и выдвижки бутылок из ПВХ. Размер шаблона совпадает с размером пресса (например, шаблон размером 800×1000 мм подходит для прессов для бутылок из ПВХ объемом 5 л), а ошибка параллельности шаблона контролируется в пределах 0,03 мм, чтобы исключить отклонения толщины стенок бутылок из ПВХ или повреждение пресса в результате неравномерного действия силы на пресс при зажиме; диапазон регулировки толщины пресса составляет 300–800 мм, что позволяет работать с прессами для бутылок из ПВХ различной толщины и объема.
- Удобство эксплуатации и безопасность: комплектуется автоматическими механизмами зажима, демонтажа и замены прессформ. Автоматический механизм демонтажа снабжен механизмами для фиксации (при использовании мягких креплений) с учетом формы бутылок из ПВХ, чтобы исключить повреждение бутылок, появление царапин и деформации, вызванные ручным демонтажем, и снизить интенсивность рабочей силы; механизм замены прессформ имеет конструкцию быстрого переключения (время переключения прессформами составляет не более 20 минут), что повышает эффективность производства при переключении между бутылками из ПВХ различного объема или формы. Механизм зажима обладает высокой стабильностью и долговечностью и может при регулярном использовании выдерживать высокочастотные действия открывания и закрывания (не менее 30 000 раз в месяц) в течение продолжительного времени, минимизируя влияние сбоев в работе оборудования на массовое производство. При этом установлен механизм непрерывной аварийной блокировки, предотвращающий случайную операцию при зажиме, что гарантирует безопасность производства.
IV. Система управления: Realizing Precise Regulation and Batch Consistency
HDPE бутылка производственная линия переходит к масштабному серийному производству упаковочных изделий, которые предъявляют к себе чрезвычайно высокие требования по стабильности эксплуатационных характеристик, размерного исполнения, внешнего вида и гигиеничности. Контрольная система должна обеспечивать точные регулировки всех параметров, снижение ошибок между партиями и гарантировать, что каждая HDPE бутылка соответствует отраслевым стандартам.
- Точность контроля: используется высокоточная компьютерная система управления (например, серия Siemens S7-1200/S7-1500), обладающая высокой скоростью обработки, которая позволяет точно контролировать ключевые параметры, такие как скорость экструзии, температура барреля, температура головки, давление удаления, усилие зажима и время охлаждения. Точность регулировки параметров высока (перепад скорости экструзии не превышает 0,5 %), точность регулирования температуры ±0,5 °C, а скорость реагирования быстра (временной интервал реакции не превышает 0,05 с), что обеспечивает согласованную стабильность всех процессов, а в целом – согласованность массового производства (погрешность в измерении размеров между партиями не превышает 0,05 мм).
- Функция автоматизации: имеет полноценные производственные функции, такие как автоматическое подачи, автоматическое экструдирование, автоматическое выдувное прессование, автоматическое охлаждение, автоматическое извлечение из формы, автоматическое поправка (удаление флюса и заусенцев), автоматическая проверка бутылок и автоматическая пакетировка, что сокращает ручное вмешательство (пропорция ручного вмешательства ≤3%), снижает трудозатраты и предотвращает появление дефектов продукции, вызванных ошибками ручного управления; оснащен системой мониторинга и обратной связи по толщине стенки изделия в режиме реального времени (применена технология ультразвукового измерения толщины с точностью ±0,005 мм), которая в реальном времени следит за изменениями толщины стенки полуфабриката и ПЭТ-бутылки, передает данные управлению системы для их динамического регулирования и дальнейшего повышения коэффициента однородности толщины стенок. При этом установлена система мониторинга утечек в режиме реального времени (метод выкачивания, давление детекции -0,08..-0,06 МПа, время детекции ≥10 с) и система визуального контроля, которая способна автоматически обнаруживать некачественный продукт (утечки, неоднородности толщины стенок, царапины, деформации) и удалять его, обеспечивая коэффициент качества продукции ≥99,9%.
- Система предупреждения о неисправностях и управление данными обладает полной функцией предупреждения о неисправностях и диагностики, которая может своевременно обнаруживать такие проблемы, как неисправности экструзии, отклонения температуры, утечка воздуха, сбои в торможении и утечка бутылок HDPE, издавать визуальные и звуковые сигналы предупреждения и отображать точки неисправности и рекомендации по их устранению, что позволяет избежать выпуска партии неэффективной продукции. В то же время система может записывать производственные параметры (скорость экструзии, температуру, давление и т. д.), информацию о неисправностях и результаты проверки продукции, храняя данные в течение не менее 1 года, что упрощает последующее устранение неполадок, оптимизацию производственного процесса и отслеживание качества, что соответствует требованиям к управлению качеством в пищевой, ежедневной химической и фармацевтической упаковке.
V. Вспомогательная система: адаптация к особенностям гигиены и эффективности бутылок из ПЭВД
Кроме основной системы, вспомогательная система машины для экструзионно-выдувного литья должна быть адаптивно адаптирована к особенностям производства бутылок из ПЭ-90, особенно с точки зрения обработки сырья, защиты гигиены, охраны окружающей среды и высокой эффективности, для обеспечения бесперебойного проведения массового производства и гигиены и эксплуатационных характеристик бутылок из ПЭ-90.
- Система обработки сырья: Оборудована высокоточными устройствами для сушки, сортировки и смешивания пищевых порообразных или гранулированных сырьевых материалов. Пищевые порообразные или гранулированные сырьевые материалы из ПЭ-90 необходимо полностью высушить (влажность ≤0,03%), чтобы избежать образования пузырьков и дырок в ПЭ-90 бутылках, вызванных влагой, что влияет на герметизацию и гигиену; Устройство для сортировки (размер сита ≤100 мешков) удаляет примеси из сырья, чтобы избежать изнашивания винтов и форм и дефектов бутылок ПЭ-90, а также обеспечить гигиену; Устройство для смешивания (точность смешивания ±0,5%) равномерно смешивает ПЭ-90 и пищевые добавки (антиоксиданты, анти-UV соединения), чтобы обеспечить равномерные эксплуатационные характеристики бутылок ПЭ-90. Для бутылок двойного слоя коэкструзии независимые устройства для обработки сырья конфигурируются для каждого слоя материалов, чтобы избежать перекрестного загрязнения. Система хранения и подачи сырья использует закрытую конструкцию (резервуар из нержавеющей стали, закрытый конвейер), чтобы избежать загрязнения сырья пылью, влагой и примесями, отвечающими требованиям гигиены.
- Система отвода газов: На коническом корпусе, головке и пресс-форме установлена система отвода газов с высокой эффективностью, которая предназначена для удаления воздуха, летучих веществ и вредных газов, образующихся при пластификации сырья из ПВХ, предотвращает возникновение пузырьков внутри бутылки ПВХ, обеспечивает равномерную толщину стенок и плотную структуру бутылки ПВХ, а также повышает прочность и герметичность. Отводные газы обрабатываются профессиональным устройством очистки (еффективность очистки ≥98%), перед выделением в атмосферу, что соответствует требованиям охраны окружающей среды и позволяет избежать повреждения воздуха.
- Система защиты безопасности и гигиены: Оборудован системами полной защиты безопасности и гигиены, отвечающей требованиям безопасности производства и гигиены в упаковке продуктов питания, средств бытовой химии и фармацевтических препаратов. В зоне зажима, зоне перемещения и зоне подачи установлены защитные перила, световые завесы и кнопки экстренной остановки, чтобы операторы не контактировали с высокотемпературным расплавом, движущимися частями и высоконапорным газом, обеспечивая безопасность производства; Система высокого давления и гидравлическая система оборудованы устройствами защиты от давления для предотвращения повреждения оборудования или происшествий, связанных с повышенным давлением; Детали, контактирующие с оборудованием и сырьем (винт, барабан, головка, форма) выполнены из нетоксичных, коррозионно-стойких материалов, используемых в производстве продуктов питания, и могут легко разбираться и очищаться, обеспечивая отсутствие остатков сырья и роста бактерий, соответствуя гигиеническим стандартам; В производственной области установлены системы удаления пыли и очистки, обеспечивающие чистоту производственной среды.
- Защита окружающей среды и энергосбережение: Оборудование соответствует национальным стандартам защиты окружающей среды, снижая выбросы вредных газов, шума и отходов (шум контролируется ниже 75дБ, ниже, чем у других поющих оборудований для производства упаковки); Обеспечена экономия энергии путем применения систем отопительных и охладительных устройств с регулируемой частотой вращения двигателя. Например, среднее потребление энергии для маленького моноцветного HDPE-чашки составляет 80-150кВт, а для большой моноцветной HDPE-чашки составляет 150-180кВт, что повышает экономику производства. В то же время, выбросы эмуссии и бракованной продукции, образуемые в процессе производства, могут быть переработаны и повторно использованы (коэффициент рециклинга ≤30%, чтобы не повредить гигиену и характеристики HDPE-капсул), снижая отходы материала.
VI. Other Специальные требования
- Относительная приспособляемость к производству и формам: Оборудование должно иметь возможность гибко регулировать параметры в соответствии с требованиями, как по мощности, так и по формам HDPE-капсул, быть совместимым с производством HDPE-капсул различной мощности (от 100мл до 5л) и форм (цилиндрических, квадратных, овальных, специальных). Например, маленькая модель HDPE-капсул может быть совместима с капсулами от 100мл до 500мл, а производительность работ в пределах масштаба производительности регулируется по литражу (150-200 шт/час для 100мл, 80-100 шт/час для 500мл); Большая модель HDPE-капсул может иметь совместимость с капсулами от 2л до 5л, производительность работ в пределах масштаба производительности составляет 30-80 шт/час, что повышает расход оборудования. Для настраиваемых HDPE-капсул, например с ручками, наконечниками для распыления, головками насосов, оборудование может быть адаптировано к специальным формам и технологиям прессования.
- Соответствие и приспособление к специфической производительности: HDPE-капсулы должны соответствовать строгим международным и национальным стандартам (например, стандарту FDA для защиты здоровья человека, стандарту Государственного комитета по стандартизации ГОСТ
1-2016 «Общие требования безопасности к материалам и изделиям для контакта с пищевыми продуктами», стандарту ГОСТ 13113-2014 «Пластиковые бутыли для сферы пищевой упаковки», нормам стандарта USP для медицинского ордена». Поставляемая машина для экструзионно-пускового формования должна быть совместима со стандартами, и производящиеся HDPE-капсулы могут пройти проверку гигиены, защиты от протекания, коррозионной устойчивости, сопротивления высоким и нисшим температурам, предельной прочности и сопротивления давлению; В случае HDPE-капсул для хранения еды жирного типа оборудование должно комбинироваться с двойным технологическим способом экструдирования для гарантии, что формула барьера устойчива к протеканию и потере ингредиентов. Для медицинских жиростойких HDPE-капсул необходимо, чтобы оборудование и производственные условия соответствовали стандартам GMP, которые гарантируют отсутствие загрязнения. Специально изготовленные HDPE-капсулы, например аналоги ароматизированных жидкостей, рекомендуется изготавливать с применением модифицированных материалов, устойчивых к ультрафиолетовому излучению, чтобы предохранить капсулу от старения, трещин и деформации под воздействием ультрафиолета.




