

Diseño del barril y de la cabeza Se cumplen los requisitos de higiene y moldeo de paredes delgadas
Sistema de extrusión: Se garantiza el estado deltiomel y la plasticización uniforme
Parámetros del engranaje: La relación longitud-diámetro (L/D) debe controlarse entre 28:1 y 32:1, lo que es adecuado para la plasticización de materias primas de HDPE de calidad alimentaria, garantizando una plasticización suficiente sin degradación del estado deltiomel y asegurando que el estado deltiomel tenga una excelente resistencia y uniformidad; El diámetro del engranaje se ajusta según el volumen de la botella de HDPE. Se puede seleccionar un engranaje de Φ50-65mm para botellas de HDPE pequeñas (100mL-500mL), un engranaje de Φ 65–80 mm para botellas de mediano tamaño (500mL-2L) y un engranaje de Φ 80–90 mm para botellas grandes (2L-5L), con capacidad de plasticización correspondiente (100-300kg/h) para satisfacer las necesidades de suministro de estado deltiomel de botellas de HDPE de distintas especificaciones y garantizar una producción masiva de alta eficiencia.
1. Screw Configuración. Adapted to Food-Grade/Medical-Grade HDPE Raw Materials
The mainstream raw materials for HDPE bottle production are food-grade, medical-grade or daily chemical-grade HDPE, which require non-toxicity, tastelessness, no impurities and good processability. Some special HDPE bottles (such as those for oil or corrosive small-volume chemicals) adopt modified HDPE with enhanced oil resistance or corrosion resistance. Most HDPE bottles are single-layer structure, and a small number of high-end products (such as barrier bottles for edible oil) adopt double-layer co-extrusion structure. Therefore, the extruder screw must be adaptively designed:
- Estructura del engranaje: Se adopta un engranaje de proporción de compresión gradual con sección de mezcla y la relación de compresión se controla entre 3,5:1 y 4,5:1. La sección de mezcla se agrega para mejorar el efecto de dispersión de los aditivos (como antioxidantes y agentes antiu.V) y evitar la distribución desigual de los aditivos que reduce el desempeño de la botella de HDPE; Para botellas de HDPE de coextrusión de doble capa (como HDPE + capa de barrera EVOH), se configuran dos grupos de engranajes para realizar la coextrusión síncrona de las capas funcionales diferentes, garantizar la unión estrecha entre capas (fuerza de unión ≥1,2MPa) y evitar la penetración de los materiales. El engranaje adopta un diseño de bajo deslizamiento para evitar la degradación del HDPE causada por el deslizamiento excesivo, lo que afecta la higiene y la resistencia de la botella.
- Material del engranaje: Se selecciona un material de aleación resistente al desgaste, resistente a la corrosión y de calidad alimentaria (como 38CrMoAlA), y la superficie se somete a un tratamiento de nitrurización profunda (espesor de la capa de nitruración ≥ 0,5 mm) y pulido, con un alisado superficial Ra ≤0,4μm, para evitar la contaminación de la materia prima causada por el desgaste del engranaje y garantizar el desempeño higiénico de las botellas de HDPE. La superficie de contacto entre el engranaje y el barril es suave y sin esquinas muertas, lo que evita la retención y degradación de la materia prima.
- Diseño del barril y de la cabeza Se cumplen los requisitos de higiene y moldeo de paredes delgadas
Control de la temperatura del barril: Se adopta un diseño de calentamiento zonificado (sección de alimentación, sección de compresión, sección de homogeneización, sección de mezcla) y de enfriamiento, con una precisión de control de la temperatura que alcanza ± 0,5 ℃. La temperatura de cada sección se puede ajustar de forma precisa en función del rendimiento del HDPE (la temperatura del barril se controla a entre 160-200 ℃), para evitar la degradación del estado deltiomel causada por la temperatura excesiva y el inadecuado plasticizado debido a la temperatura demasiado baja, garantizar una extrusion del estado deltiomel estable y controlar efectivamente el relajamiento del parison (la cantidad de relajamiento es ≤ 1 mm/m) — lo que es crucial para la uniformidad del espesor de la pared y la calidad de la superficie de las botellas de HDPE de paredes delgadas.
- Estructura de la cabeza: Para las botellas de HDPE de una sola capa, se adopta una cabeza acumuladora de tamaño pequeño y con canal de flujo de alta precisión, y el volumen del acumulador se ajusta según el peso de las botellas de HDPE (por ejemplo, el volumen del acumulador del modelo de botella grande de 5L debe alcanzar 5-30 l), que puede expulsar de forma estable un parison delgado (espesor del parison 1-3 mm) y evitar la fluctuación, deflexión y espesor desigual del parison; Para las botellas de HDPE de coextrusión de doble capa, se adopta una cabeza de coextrusión de doble capa, con canales de flujo independientes para cada capa, y el caudal de cada capa se puede ajustar con precisión (accuracy of adjustment ±0.5%), para garantizar la uniformidad del espesor de cada capa funcional (el espesor de la capa de barrera EVOH se controla a 0,1-0,2 mm). El espacio entre los aletes se controla mediante un motor servo con alta precisión (precision of adjustment ±0.005 mm), combinado con el sistema de control del programa del parison, para realizar un control preciso del espesor axial y circunferencial del parison, compensar la estirado desigual de la boca de la botella, el cuerpo de la botella y la parte inferior (partes clave de sellado), durante la termoformación, y establecer parámetros de espesor de pared correspondientes para mejorar la resistencia estructural y el desempeño de sellado de las botellas de HDPE. El canal de flujo de la cabeza está pulido con alta precisión (Ra ≤ 0,4μm) y sin esquinas muertas, garantizando que no haya retención de materia prima y cumpliendo con los requisitos de higiene.
- Sistema de termoformación: Se garantiza el desempeño de sellado y la uniformidad del espesor delgado Sistema de moldeo por termoformación
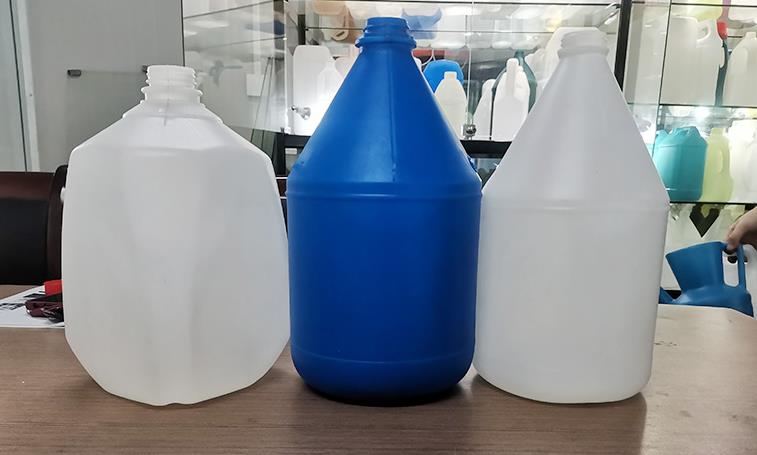
Precisión del control del parison Se cumplen los requisitos de desempeño de moldeo preciso, pared delgada uniforme, sin defectos y sellado confiable, al tiempo que se garantiza una alta eficiencia de producción
Los botellas de HDPE se utilizan principalmente para almacenar productos líquidos o en polvo, y tienen requisitos extremadamente estrictos en cuanto a rendimiento de sellado, uniformidad del espesor de la pared, calidad de apariencia y precisión dimensional. El sistema de moldeo por soplado, como el enlace principal del moldeado, debe cumplir con los requisitos de moldeo preciso, pared delgada uniforme, ausencia de defectos y sellado confiable, al tiempo que se garantiza una alta eficiencia de producción.
1. La precisión del control de parison cumple con los estándares de paredes delgadas e higiene
Los frascos de HDPE tienen requisitos extremadamente estrictos sobre la uniformidad del espesor de la pared (la desviación debe controlarse dentro de ±0.05 mm). Un espesor de pared irregular conducirá a una estructura local débil del frasco, una contracción por enfriamiento desigual, una fácil deformación, fugas y roturas, y afectará a la vida útil y el aspecto del frasco. Por lo tanto, el control del parison debe cumplir con los siguientes criterios:
- Está equipado con un sistema de control de espesor de pared de parison de alta precisión (hasta 100 puntos de control), que puede ajustar con precisión el espesor axial y circunferencial de la pared del parison. Para el problema de descuadernamiento del parison, que es fácil de ocurrir en los parisones de pared fina, se puede compensar mediante la optimización de la curva de velocidad de extrusión y el aumento del espesor inicial de la parte superior del parison, de manera que la diferencia de espesor de pared entre las diferentes partes de la botella de HDPE (boca, cuerpo, parte inferior) sea ≤0,03 mm.
- El peso del parison se controla con precisión (precisión del control ±0,3%), y el peso máximo del parison debe coincidir con el peso de la botella de HDPE (por ejemplo, el peso del parison de la botella de HDPE de 5 l puede alcanzar los 500-800 g, y el de la botella pequeña de 100 ml es solo de 10-20 g), para evitar que un peso del parison insuficiente conduzca a un grosor de pared demasiado delgado y a una resistencia insuficiente de la botella, o un peso excesivo que cause desperdicio de materia prima y afecte al peso bajo de la botella.
2. Stable and High-Precision Sistema de soplado
- Presión de soplado y velocidad de flujo: Se ajustan según el tamaño, el espesor de la pared y los requisitos de sellado de las botellas de HDPE. La presión de soplado de las botellas de HDPE pequeñas (100mL-500mL) se controla a 0,3-0,5 MPa, y la de las botellas grandes de HDPE (2L-5L) debe aumentarse a 0,5-0,6 MPa. Se adopta una tecnología de control de presión en varias etapas. En la etapa inicial se utiliza una presión más baja para evitar el estiramiento excesivo local y el daño del material, y la presión se aumenta después de que el material entre en contacto con el molde para garantizar que la boca de la botella, el hilo y la ranura de sellado (partes clave) estén completamente formadas. La velocidad de flujo de soplado es estable (la variación de la velocidad de flujo ≤3%), para evitar defectos en las botellas de HDPE tales como depresión, abultamiento, agujeros de burbuja e hilo incompleto causados por fluctuaciones de presión. La relación de soplado se controla entre 1,8:1 y 3:1, para adaptarse a la forma cilíndrica, cuadrada o especial de las botellas de HDPE y garantizar el grosor delgado, la resistencia y el rendimiento de sellado.
- Tiempo de soplado y enfriamiento: El tiempo de soplado se ajusta con precisión a la velocidad de extrusión del parison (tiempo de respuesta ≤ 0,08 s). Si es demasiado temprano o demasiado tarde, afectará la distribución del material, evitando que el parison esté demasiado frío para que se inflate o que se deforme debido al enfriamiento inoportuno después del inflado. El medio de soplado adopta aire comprimido de grado alimenticio, seco, limpio, libre de aceite y libre de polvo (contenido de humedad ≤ 0,01% y contenido de aceite ≤ 0,001%), para evitar burbujas, manchas de aceite y arañazos en la pared interna de la botella de HDPE, causadas por la humedad, las manchas de aceite y las impurezas en el aire, lo que afecta a la higiene, el rendimiento de sellado y la calidad de la apariencia. Después del soplado, se utiliza principalmente el enfriamiento por aire y se puede emplear enfriamiento por agua adicional en las botellas de HDPE de gran tamaño, para acelerar la velocidad de enfriamiento, garantizar que la forma de la botella se fije rápidamente y mejorar la eficiencia de producción.
3. Mold Adaptability and Efficient Sistema de enfriamiento
- Adaptabilidad del molde: el tamaño del molde se adapta exactamente al tamaño diseñado de la botella de HDPE (tolerancia dimensional ±0,05 mm), lo que cumple con los estándares de tamaño de embalaje para alimentos, productos químicos de uso diario y productos farmacéuticos. La superficie de la cavidad del molde está pulida con alta precisión (rugosidad superficial Ra ≤0,6 μm), es lisa y no presenta bordes, arañazos ni esquinas muertas, para garantizar que la botella de HDPE tenga una superficie plana, un aspecto transparente o uniforme y no tenga defectos; el molde está diseñado con un hilo integrado y una ranura de sellado (conforme con la especificación del tapón de la botella) para garantizar el rendimiento de sellado entre el cuerpo de la botella y el tapón; el molde presenta un rendimiento de sellado excelente (tasa de escape de aire ≤0,005L/min) para evitar la filtración de aire durante el moldeado por soplado, lo que conduce a una formación incompleta de la botella de HDPE; el equipo debe ser compatible con moldes para botellas de HDPE de diferentes capacidades (100 mL-5 L) y formas (cónicas, cuadradas, de forma especial), con un rango de ajuste del espesor del molde de 300-800 mm para mejorar la versatilidad del equipo. El material del molde adopta una aleación resistente a la corrosión de grado alimenticio, y la superficie de la cavidad se trata con tecnología antideslizante para evitar la adhesión de material y garantizar la higiene y el aspecto de la botella.
- Sistema de fijación: Garantizar la estabilidad del moldeo y la alta eficiencia
Los moldes de botellas de HDPE son de tamaño pequeño, de alta precisión y requieren una alta frecuencia de producción (producción masiva). El sistema de fijación se encarga de abrir, cerrar y bloquear el molde, y su fuerza de fijación, recorrido y precisión afectan directamente a la calidad del moldeo de las botellas de HDPE, la eficiencia de producción y la vida útil del molde.
Fuerza de fijación: Determinada según el tamaño, el grosor de la pared y la presión de soplado de la botella de HDPE. La fuerza de fijación de los modelos de botellas de HDPE pequeñas debe alcanzar entre 300 y 600 kN, y la de los modelos de botellas de HDPE grandes (2L-5L) no debe ser inferior a 600-800 kN, para garantizar que el molde no se afloje ni se desborde durante el soplado y evitar defectos en las botellas de HDPE como golpeteo, astillado y desviación dimensional (el golpeteo afectará al rendimiento y el aspecto de la sellada). La fuerza de fijación es ajustable (precisión de ajuste de ±5 kN) para adaptarse a las botellas de HDPE de diferentes especificaciones.
- Recorrido de fijación y plantilla: El recorrido de fijación se diseña según el tamaño máximo del molde y la forma de la botella de HDPE, generalmente de 500 a 1200 mm, para satisfacer las necesidades de apertura, cierre y extracción de la botella de HDPE del molde. El tamaño de la plantilla se ajusta con el molde (por ejemplo, una plantilla de 800 × 1000 mm es adecuada para moldes de botellas de HDPE de 5 L), y el error de paralelismo de la plantilla se controla dentro de 0,03 mm, para evitar el desviación del grosor de la pared de la botella de HDPE o el daño del molde debido a una fuerza desigual sobre el molde durante la fijación; el rango de ajuste del grosor del molde es de 300 a 800 mm, compatible con moldes de botellas de HDPE de diferentes grosores y capacidades.
- Conveniencia y seguridad operativas: Equipado con mecanismos automáticos de fijación, desmoldeo y cambio de molde. El mecanismo automático de desmoldeo se diseña según la forma de la botella de HDPE (con soportes de fijación suaves) para evitar daños, arañazos y deformaciones de la botella de HDPE causados por el desmoldeo manual y reducir la intensidad del trabajo; el mecanismo de cambio de molde adopta un diseño de cambio rápido (tiempo de cambio de molde ≤ 20 minutos) para mejorar la eficiencia de producción al cambiar entre botellas de HDPE de diferentes capacidades o formas. El mecanismo de fijación es estable y duradero, y puede soportar acciones de apertura y cierre de alta frecuencia (al menos 30 000 veces/mes) durante mucho tiempo, reduciendo el impacto de los fallos de equipos en la producción masiva. Al mismo tiempo, se equipa un dispositivo de interbloqueo para evitar el funcionamiento accidental durante la fijación, garantizando la seguridad de la producción.
- Conveniencia y seguridad operativa: Está equipado con mecanismos automáticos de fijación, desmoldado y cambio de moldes. El mecanismo automático de desmoldado está diseñado de acuerdo con la forma de la botella de HDPE (con fijaciones de sujeción suaves) para evitar daños, arañazos y deformaciones en la botella de HDPE causados por el desmoldado manual, y reducir la intensidad de la mano de obra; el mecanismo de cambio de moldes adopta un diseño de cambio rápido (tiempo de cambio de moldes ≤20 min) para mejorar la eficiencia de producción al cambiar entre botellas de HDPE de diferentes capacidades o formas. El mecanismo de sujeción tiene una buena estabilidad y durabilidad, y puede soportar acciones de apertura y cierre de alta frecuencia (≥30000 veces al mes) durante un largo período de tiempo, reduciendo el impacto de los fallos del equipo en la producción en masa. Al mismo tiempo, está equipado un dispositivo de conexión de seguridad para evitar operaciones accidentales durante la sujeción, asegurando la seguridad de la producción.
IV. Sistema de control: Realizar una regulación precisa y la coherencia entre lotes
La producción de botellas de HDPE es una producción masiva a gran escala de productos de envasado, que tiene requisitos extremadamente altos en cuanto a la coherencia de los parámetros de rendimiento, las dimensiones, el aspecto y la higiene. El sistema de control debe permitir una regulación precisa de todos los parámetros, reducir los errores entre lotes y garantizar que cada botella de HDPE cumpla con los estándares industriales.
- Exactitud del control: se adopta un sistema de control PLC de alta precisión (como las serie S7-1200/S7-1500 de Siemens) con capacidad de procesamiento de alta velocidad, que puede controlar de manera precisa parámetros clave como la velocidad de extrusión, la temperatura del cilindro, la temperatura de la cabeza, la presión de soplado, la fuerza de fijación y el tiempo de enfriamiento. La precisión de ajuste de los parámetros es alta (fluctuación de la velocidad de extrusión ≤ 0,5%), y la precisión de control de la temperatura es de ±0,5 ℃. Además, la velocidad de respuesta es rápida (tiempo de respuesta ≤ 0,05 s), lo que garantiza la estabilidad coordinada de cada proceso y realiza la coherencia de la producción masiva (desviación dimensional entre lotes ≤ 0,05 mm).
- Función de automatización: cuenta con funciones de producción completamente automáticas, como alimentación automática, extrusión automática, blow molding automático, enfriamiento automático, desmoldeo automático, recorte automático (recorte de resinas y bolitas), inspección automática de las botellas y embalaje automático, reduciendo la intervención manual (tasa de intervención manual ≤ 3 %), disminuyendo los costos laborales y evitando defectos en los productos causados por errores en las operaciones manuales. Incluye además un sistema de monitorización y retroalimentación de espesor real en tiempo de pared (que utiliza la tecnología de medición del espesor mediante ultrasonidos, con una precisión de medición de ± 0,005 mm) para monitorear en tiempo real los cambios en el espesor de la pared del paro y la botella de HDPE y suministrar los datos al sistema de control para ajustarlos de manera dinámica, mejorando así la coherencia del espesor de la pared. Al mismo tiempo, cuenta con un sistema de detección de fugas en línea (método de detección por vacío, presión de detección -0,08 a -0,06 MPa, tiempo de detección ≥10 s) y un sistema de inspección del aspecto, que pueden detectar de manera automática productos no aptos (fugas, espesor de pared desigual, arañazos y deformaciones) y eliminarlos, garantizando una tasa de cualificación de los productos de ≥ 99,9 %.
- Aviso de fallas y gestión de datos: cuenta con una completa función de aviso y diagnóstico de fallas, que puede detectar a tiempo problemas como anomalías de la extrusión, desviaciones de temperatura, fugas de aire, fallos de ajuste y fugas de botellas de HDPE, y emitir señales de aviso sonoras y visuales, así como mostrar los puntos de falla y sugerencias de manejo, evitando la generación de productos de baja calidad en cada lote; al mismo tiempo, puede registrar los parámetros de producción (velocidad de extrusión, temperatura, presión, etc.), la información de fallas y los resultados de la inspección del producto, almacenar datos durante un período de tiempo ≥1 año, lo que facilita el diagnóstico posterior de problemas, la optimización del proceso de producción y la trazabilidad de la calidad, lo cual cumple con los requisitos de gestión de calidad de los sectores de embalaje alimentario, químico de uso cotidiano y farmacéutico.
V. Sistema auxiliar: Adaptación a las necesidades particulares de higiene y eficiencia en los envases de HDPE
Además del sistema principal, el sistema auxiliar de la máquina de extrusión y moldeo por soplado debe diseñarse adaptativamente de acuerdo con las particularidades de la producción de botellas de HDPE, especialmente en términos de procesamiento de materia prima, protección de la higiene, protección del medio ambiente y alta eficiencia, para garantizar el transcurso continuo de la producción masiva y la higiene y el rendimiento de las botellas de HDPE.
- Sistema de procesamiento de materias primas: Está equipado con dispositivos de secado, tamizado y mezcla de artículos alimenticios de alta precisión. Las materias primas de polietileno de alta densidad (HDPE) de calidad alimenticia/graus medicinal deben estar completamente secas (contenido de humedad ≤0,03%) para evitar que las burbujas y los agujeros de la botella HDPE causen humedad, lo que afecta el rendimiento de la hermética y la higiene; El dispositivo de tamizado (tamaño de malla ≤100) elimina las impurezas de las materias primas para evitar el desgaste de los tornillos y los moldes y los defectos de las botellas HDPE, garantizando la higiene; El dispositivo de mezcla (acierto de mezcla ±0,5%) mezcla uniformemente el HDPE y los aditivos alimenticios (antioxidantes, agentes anti-UV) para garantizar el rendimiento uniforme de la botella HDPE. En el caso de las botellas de extrusión de 2 capas de HDPE, se configuran dispositivos de procesamiento de materias primas independientes para cada capa de materiales para evitar la contaminación cruzada. El sistema de almacenamiento y alimentación de materias primas adopta un diseño cerrado (tanque de almacenamiento de acero inoxidable, cintas transportadoras cerradas) para evitar la contaminación de las materias primas por polvo, humedad e impurezas y cumplir los requisitos de higiene.
- Sistema de escape: Un sistema de escape de alta eficiencia se instala en el tambor, la cabeza y el molde para descargar el aire, las sustancias volátiles y los gases nocivos generados durante la plasticización de las materias primas de HDPE, evitar burbujas en el interior de la botella de HDPE, garantizar un grosor de pared uniforme y una estructura compacta de la botella de HDPE y mejorar la resistencia y el rendimiento de sellado. El gas de escape se trata con un dispositivo de purificación profesional (eficiencia de purificación ≥98%) antes de su emisión, cumpliendo los requisitos de protección medioambiental y evitando la contaminación del aire.
- Sistema de protección de seguridad e higiene: Está equipado con un dispositivo completo de protección de seguridad e higiene para cumplir con los requisitos de producción segura y de higiene en el embalaje de productos alimenticios, productos químicos de uso diario y productos farmacéuticos. Se han instalado rejas de protección, cortinas de luz y botones de parada de emergencia en la zona de fijación, la zona de la cabeza y la zona de alimentación para evitar que los operadores entren en contacto con el fundido a alta temperatura, las partes móviles y el gas a alta presión, lo que garantiza la seguridad de la producción; El sistema de soplado a alta presión y el sistema hidráulico están equipados con dispositivos de protección contra la presión para evitar daños en el equipo o accidentes de seguridad causados por una presión excesiva; Las partes en contacto con los equipos y las materias primas (tornillos, barriles, cabezas, moldes) están hechas de materiales resistentes a la corrosión aptos para alimentos y pueden desmontarse y limpiarse fácilmente, evitando residuos de materias primas y el crecimiento de bacterias, lo que cumple con los estándares de higiene; La zona de producción está equipada con dispositivos de eliminación de polvo y purificación para garantizar la limpieza del entorno de producción.
- Adaptabilidad de capacidad y forma: el equipo debe ser capaz de ajustar de manera flexible los parámetros en función de los requisitos de capacidad y forma de las botellas de HDPE, compatibilizándolos con la producción de botellas de HDPE de diferentes capacidades (100 ml-5 l) y formas (cilíndricas, cuadradas, ovaladas, de forma especial). Por ejemplo, el modelo de botella pequeña de HDPE puede ser compatible con botellas de 100 ml-500 ml, y la eficiencia de producción se ajusta en función de la capacidad (150-200 unidades por hora para botellas de 100 ml, 80-100 unidades por hora para botellas de 500 ml); el modelo de botella grande de HDPE puede ser compatible con botellas de 2 l-5 l, con una eficiencia de producción de 30-80 unidades por hora, lo que mejora la utilización del equipo. Para botellas de HDPE personalizadas (como aquellas con asas, boquillas de aspersión, tapones de bomba), el equipo se puede adaptar a moldes especiales y procesos de moldeo.
VI. Other Requisitos especiales
- Adaptabilidad a normas y prestaciones especiales: las botellas de HDPE deben cumplir con estrictas normas internacionales y nacionales (como el estándar de calidad alimentaria FDA, GB
- 1-2016 «Requisitos generales de seguridad para materiales y productos en contacto con alimentos», GB 13113-2014 «Botellas de plástico para envasado alimentario», el estándar médico USP). La máquina de moldeo por soplado de extrusión debe ser compatible con estos estándares, y las botellas de HDPE producidas pueden superar pruebas de higiene, prevención de escapes, resistencia al impacto, resistencia a altas y bajas temperaturas, resistencia a la tracción y a la presión; para las botellas de HDPE que almacenan aceite comestible, el equipo debe ser compatible con la tecnología de coextrusión de doble capa para garantizar el rendimiento de barrera; para las botellas de HDPE de calidad médica, el equipo y el ambiente de producción deben cumplir con los estándares GMP, garantizando que no haya contaminación; para las botellas de HDPE utilizadas al aire libre (como las de pesticidas), el equipo debe ser compatible con materiales modificados anti-UV, que garanticen que la botella no envejece, se fisura ni se deforma bajo la luz solar durante mucho tiempo.
En resumen, los requisitos centrales de la producción de botellas de HDPE para las máquinas de extrusión por moldeo por soplado son "precisión, eficiencia, higiene y consistencia". En comparación con la producción de tanques de agua, tanques de combustible para vehículos y palets huecos, tiene mayores requisitos sobre la uniformidad de la plastificación, la precisión de la moldeo de paredes delgadas, el rendimiento de higiene y la eficiencia de producción, centrándose en garantizar la higiene, el rendimiento de sellado, la reducción de peso y la consistencia de los lotes de las botellas de HDPE. Es necesario garantizar la precisión dimensional, la resistencia estructural, la higiene y el rendimiento de sellado de la botella de HDPE mediante una configuración razonable de sistemas de tornillo, cabezal y sujeción, un control preciso de los parámetros y sistemas auxiliares completos, cumplir con los estrictos estándares de los sectores de embalaje alimentario, químico de uso cotidiano y farmacéutico, y lograr una producción en masa estable y eficiente. Al mismo tiempo, debe ser compatible con botellas de HDPE de diferentes capacidades y formas, mejorando la eficiencia de producción y la tasa de cualificación de los productos.




