

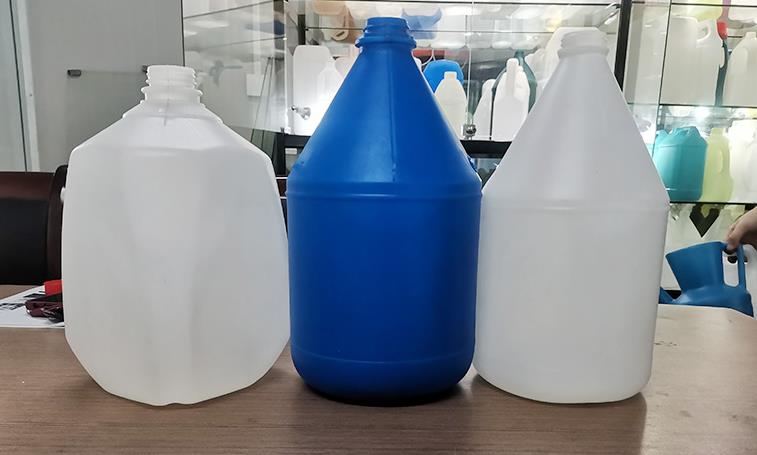
Geniş bir şekilde kullanılan bir paketleme ürünü olan HDPE (Yüksek Yoğunluklu Polietilen) şişeleri, genellikle gıda, günlük kimyasallar, ilaçlar, kozmetikler ve küçük hacimli kimyasallar (örnekler, katkılar) saklamak için kullanılır. Hafiflik, iyi dayanım, korozyon dayanımı, toksisite olmaması, tat almaması ve geri dönüştürülebilirlik gibi avantajlara sahiptir. Uygulama ve kapasite gereksinimlerine göre, küçük HDPE şişeleri (100 mL-500 mL), orta boyutlu HDPE şişeleri (500 mL-2 L) ve büyük HDPE şişeleri (2 L-5 L) olarak sınıflandırılabilir, düşük yüklü gereksinimlere (dinamik yük 0,05 t-0,2 t, statik yük 0,1 t-0,5 t) uygun olabilir. HDPE şişeleri, iyi hijyen, güvenilir kapaklanma, birim duvar kalınlığı, hafiflik, darbelere dayanımı ve endüstri hijyen ve güvenlik standartlarına uygunluk gibi temel performans gereksinimlerini karşılayabilmelidir. üretim süreçü, şişelerin olarak üretim cihazlarının performansını ve HDPE şişe üretiminin özel hijyenik ve hafiflik gereksinimlerini dikkate alarak, aşağıdaki temel ölçülerine göre ayrılabilir:
I. Ekstrüzyon Sistemi: Hijyenik bir erimeyi ve homojen plastikleşmeyi sağlamak
Sıkma sistemi HDPE şişe üretimi için sıkma şişme makinesinin çekirdeğidir ve doğrudan gıda sınıfı/tıbbi sınıf HDPE ham maddenin plastifikasyon etkisini, eritimin şekil birliğini ve HDPE şişelerin son halindeki hijyen, mukavemet ve sızdırmazlık performansını belirler. HDPE şişelerin küçük hacmine, ince duvarına ve yüksek hijyen gereksinimlerine bağlı olarak, sıkma sistemi hijyen, istikrar ve hassasiyet için zorlu standartlara uymalıdır.
1. Gıda standartlarına uygun, medikal standartlara uygun ya da günlük kimyasal standartlara uygun HDPE ham maddeler için kullanılan temel malzemeler, toksisite olmayışı, tatlımsızlığı, kimyasal kalıntıların olmaması ve iyi işlenebilirlik özelliklerine sahip olmalıdır. Bazı özel HDPE şişeleri (örneğin yağ ya da korozif olan küçük miktarda kimyasal ürünler içerenler), yağ direnci veya korozyon direncini artıran modifiye edilmiş HDPE malzemeye dayanır. En çok HDPE şişeler tek katmanlı yapıdadır ve bir küçük miktar yüksek standartlı ürün (örneğin edible yağ için bariyer şişeleri) iki katmanlı koekstrüzyon yapıyı benimser. Bu nedenle, matkap adaptif bir şekilde tasarlanmalıdır:
HDPE şişe üretimi için yaygın olarak kullanılan ham maddeler, gıda sınıfı, tıbbi sınıf veya günlük kimyasal sınıf HDPE'dir. Bunlar toksik olmayandan tadın tamamen yok olmasına, zararlı maddeler bulunmamasından ve iyi işlenebilirliğe ihtiyaç duyuyor. Bazı özel HDPE şişeleri (yağ veya korozif olan küçük hacimli kimyasallar için olanlar gibi) yağ dayanımı veya korozyon direncini artırılmış modifiye edilmiş HDPE ile üretiliyor. En çok HDPE şişeler tek katmanlı bir yapıya sahiptir ve çok az miktarda yüksek performanslı ürün (yiyeceklik yağ için engelleyici şişeler gibi) çift katmanlı ikili ekstrüzyon yapısına sahip. Dolayısıyla, ekstruder dişinin uyumlu bir şekilde tasarlanması gerekir:
- Şantiye parametreleri: HDPE ham maddelerinin plastikleştirilmesine uygun olan 28:1 ile 32:1 arasında uzunluk-diametro oranını kontrol etmek gerekir. Bu sayede, erime bozulmadan yeterli plastikleştirme sağlanır ve malzemenin sertleşme yeteneği ve homojenliği mükemmel olur. Şantiye çapı, HDPE şişe kapasitesine göre ayarlanır. Küçük HDPE şişeler için (100mL-500mL) Φ50-65mm çapa sahip bir şantiye, orta boy şişeler için (500mL-2L) Φ65-80mm çapında bir şantiye, büyük şişeler için (2L-5L) Φ80-90mm çapında bir şantiye seçilebilir. Bu durumda, karşılık gelen plastikleştirme kapasitesi (100-300kg/sa) sayesinde, farklı özelliklere sahip HDPE şişelerin erime tedarik ihtiyaçlarını karşılayabilir ve yüksek verimli seri üretim sağlayabilir.
- Siklo yapısı: Yavaş bir kompresyon oranı ve karıştırma bölümü olan bir siklo kullanılır ve kompresyon oranı 3,5:1 ile 4,5:1 arasında kontrol edilir. Karıştırma bölümü, ilave bileşenlerin (örneğin antioksidanlar, antiyayın ajanlar) yayılma etkisini artırır ve HDPE şişelerin performansını düşüren bileşenlerin eşit olmayan dağıtımını önler. İkili katmanlı coextrusion HDPE şişeler için (örneğin HDPE + EvOH baraj katmanı), farklı fonksiyonel katmanların birbiriyle uyumlu düşürülmesini sağlamak için iki takım siklo konfigüre edilir, katmanlar arasında sıkı bağ oluşturulur (bağlama gücü ≥1,2MPa) ve malzeme geçişlerini önler. Siklo, fazla sürtme nedeniyle HDPE bozulmasına neden olmamak için düşük sürtme tasarımına sahiptir, bu da şişenin hijyen ve esnekliği üzerinde etkili olur.
- Siklo malzemesi: Yüksek aşınma direnci, korozyona dirençli ve gıda kalitesindeki bir alaşımlı malzeme (örneğin 38CrMoAlA) seçilir ve yüzey derin nitrürme işlemine (nitrürme katman kalınlığı ≥0,5mm) ve sertleştirmeye tabi tutulur, yüzey gerilimi Ra ≤0,4μm düzeyindedir, siklo aşınmasından kaynaklanan ham madde hasta edilmemesi ve HDPE şişelerin hijyen performansını garantilemek için. Siklo ve boru temas yüzeyleri düzgündür ve ölü köşelerden arındırılmıştır, böylece ham maddenin tutulması ve bozulması önlenir.
Boru sıcaklık kontrolü: Yüksek hassasiyetli bölümlenmiş ısıtma (alım bölümü, kompresyon bölümü, homojenleştirme bölümü, karıştırma bölümü) ve soğutma tasarımı tercih edilir, sıcaklık kontrolunun hata oranı ±0,5℃'ye ulaşır. Her bölümün sıcaklığı HDPE performansına göre doğru şekilde ayarlanır (boru sıcaklığı 160-200℃ ayarlanır), fazla sıcaklıktan kaynaklanan pürüzlenmeyi önlemek ve yetersiz plastifikasyona neden olan aşırı düşük sıcaklıktan kaçınmak için. Stabil egzotermik basınç düşürme, ince duvar HDPE şişelerinin kalınlık birliği ve görünüm kalitesini sağlamak için.
- Kafa yapısı: Tek katmanlı HDPE şişeler için, yüksek hassasiyetli akış kanalı olan küçük boyutlu merkezi beslenen bir akümülatör kafa kullanılır ve akümülatör kapasitesi HDPE şişelerin ağırlığına göre ayarlanır (örneğin, 5L büyük HDPE şişe modelinin akümülatör kapasitesi 5-30L'I'e ulaşmalıdır), böylece ince duvar parison (parison kalınlığı 1-3mm) sabit bir şekilde çıkabilir ve parison dalgalanması, saplanması ve eşit olmayan kalınlık önlenebilir. İki katmanlı coextrusion HDPE şişeler için ise, her katmanın bağımsız akış kanalları olan bir ekstrüzyon kafası kullanılır, her katmanın akış hızı 0,5%'lik kesinlikle ayarlanabilir, böylece her fonksiyonel katmanın kalınlığıdan eşitlik sağlanabilir (EVOH baraj katmanının kalınlığı 0,1-0,2mm'de kontrol edilir). Die boşluğu, yüksek hassasiyetli (ayarlama hata ±0,005mm) doğrultucu motorla çalıştırılır, bu da parison program kontrol sistemiyle birleşerek parisonun eksenel ve çevresel duvar kalınlığını tam olarak kontrol etmek, şişe ağzı, gövdesi ve tabanındaki (ana sızdırma parçaları) balonlama sırasında bozulmadan yayılmayı telafi etmek ve HDPE şişelerin yapısal güç ve sızdırma performansını artırmak için uygun kalınlık parametrelerini önceden ayarlamak için sağlar. Kafa akış kanalı yüksek hassasiyetle (Ra ≤0,4μm) polish edilir ve ölü köşelerden arındırılır, böylece hiçbir ham madde tutulmaz ve hijyen gereksinimleri sağlanır.
- B) Balonlama sistemi: Sızdırma performansı ve ince duvar birliğinin sağlanması
II. Blow Molding Sistemi: Kapama Performansını ve İnce Duvarların Eşitliğini Garantliyor
HDPE şişeler genellikle sıvı veya tozlu ürünleri depolamak için kullanılır ve kaplama performansı, duvar kalınlığı eşitsizliği, görünüm kalitesi ve ölçüsel doğrulukla ilgili çok sıkı gerekliliklere sahiptir. Blow molding sistemi, kalıbın temel bağlantısı olarak, hassas tanım, homojen ince duvar, hatalar ve güvenilir kaplama gereksinimlerini karşılarken, yüksek üretim verimliliğini sağlamalıdır.
1. Parison Kontrol Genişliği İnce Duvar ve Hijyen Standartlarına Uygun
HDPE şişelerin duvar kalınlığı eşitsizliği için çok sıkı gereklilikleri vardır (deviasyonu ±0,05mm seviyesinde kontrol edilmelidir). Eşitsiz duvar kalınlığı şişenin yerel yapısını zayıflatmakta, eşit olmayan soğuma gerilmesi, kolay biçim değişikliği, sızdırma ve deforme olma gibi zorluklara neden olmaktadır ve şişenin hizmet ömrü ve görünümünü etkilemektedir. Bu nedenle, parison kontrolü şunları karşılamalıdır:
- Yüksek hassasiyette parison duvar kalınlığı kontrol sistemiyle donatılmış (en fazla 100 kontrol noktasına kadar), parisonun aksiyel ve çevresel duvar kalınlığının doğru bir şekilde ayarlanmasını sağlar. Ince duvar parisonunda kolayca oluşabilecek parison kısalık sorununa karşı, presleme hız eğrisini optimize ederek parisonun üst kısmının ilk kalınlığını artırmak suretiyle, HDPE şişesinin farklı bölgelerinin (şişe ağzı, şişe vücutu, altı) duvar kalınlığı farkının ≤0,03mm olması için çözüm bulur.
- Parison ağırlığı doğru bir şekilde kontrol edilir (kontrol hızı ±0,3%), ve en büyük parison ağırlığı HDPE şişesinin ağırlığıyla eşleşmelidir (örneğin, 5L HDPE şişesinin parison ağırlığı 500-800g arasında olabilir ve 100mL küçük şişenin parison ağırlığı sadece 10-20g'dir), parison ağırlığının yetersiz olması şişenin duvar kalınlığını çok ince yapmaya ve yeterli dayanıklılığını sağlamamaya, veya parison ağırlığının fazla olması ham madde atılımına ve şişenin hafifliğine olan etkisini azaltmaya yol açabilir.
2. Stable and High-Precision Eşanjör sistemi
- Blowleme Basıncı ve Akış Hızı: HDPE şişelerinin boyut, duvar kalınlığı ve kaplama gereksinimlerine göre ayarlanır. Küçük HDPE şişelerinin (100mL-500mL) blowleme basıncı 0,3-0,5MPa arasında kontrol edilir ve büyük HDPE şişelerinin (2L-5L) basıncı 0,5-0,6MPa'a çıkartılmalıdır. Çok aşamalı basınç kontrol teknolojisi uygulanmaktadır. İlk aşamada yerel aşırı germe ve malzeme hasarı önlemek için düşük bir basınç uygulanır, ve malzeme kalıba temas ettiğinde basınç artırılır, böylece şişe ağzı, iplik ve kaplama deliği (ana parcalar) tam olarak oluşur; blowleme akış hızı sabit (akış hızında %3'ten fazla dalgalanma yoktur), bu durumda şişe çöktürme, kabarcık, pıhtı ve ipliğin tamamlanmaması gibi HDPE şişesi kusurlarının basınç dalgalanmasından kaynaklanmasını önleyecektir. Çevirme oranı 1,8:1 ile 3:1 arasında kontrol edilmelidir, böylece HDPE şişelerinin silindirik, kare veya özel şekillerine uyum sağlanırken, ince duvar, güç ve kaplama performansı da sağlanmalıdır.
- Blowleme Zamanı ve Soğutma: Parison çıkarma hızına doğru bir şekilde uyarlanmış blowleme zamanı (tepkime süresi ≤0,08s), erken veya geç blowleme durumunda malzeme dağılımının etkilenmesi, parison'un blowleme sırasındaki üşümesi veya blowleme sonrasında zamanla soğutumdan dolayı biçim değiştirmesi gibi sorunlara karşı önlem alınır; Blowleme ortamı gıda sınıfı kuru, temiz, yağsız ve tozlu, butana dayanmaktadır (nem oranı ≤0,01%, yağ oranı ≤0,001%), böylece şişenin iç duvarına hava kabarcıkları, yağ lekeleri ve kırıklar gibi sorunları, bu durumda oluşan nem, yağ leke ve hava maddelerinden kaynaklanan hijyen, kaplama performansı ve görünüm kalitesini etkilemekten önlem alınacaktır. Blowleme işleminden sonra soğutma, genellikle havadan soğutma yoluna gidilir ve büyük HDPE şişeler için Soğutma hızını hızlandırmak ve şişenin şeklinin hızla sabitlenmesini sağlamak ve üretim verimliliğini arttırmak için su soğutması yardımcı olarak kullanılabilir.
3. Mold Adaptability and Efficient Soğutma sistemi.
- Kalıp Uyarlanabilirlik: Kalıbın boyutu, HDPE şişesinin tasarım boyutuyla doğru bir şekilde eşleşmelidir (boyut toleransı ±0,05mm), bu sayede gıda, günlük kimyasal ve ilaçlar için ambalaj boyut standartlarını karşılar. Kalıp bölümü yüzeyinin yüksek hassasiyeti (yüzey eni Ra ≤0,6μm) sağlanır, parlak bir yüzey elde edilir ve gerilme, kazınma ve köşelerden arındırılmış kalır, böylece şişe bir düz yüzey, açık veya eşit görünecektir ve hiçbir kusuru olmayacaktır; Kalıp, şişenin kapağına uygun bir iplik ve kaplama deliği (hazır kapağı spesifikasyonuna uygun) ile tasarlanmıştır, böylece kapağın ve kapağın şişe vücuduna arasındaki kapama performansı sağlanacaktır; Kalıp, muhteşem bir kapama performansı sağlar (hava sızıntısı hızı ≤0,005L/dakika), böylece blow molding sırasında hava sızıntısı, yüzde tam şişe formunu yerine getirmeyen şişe formunun oluşmasına neden olacaktır; Cihazın farklı kapasiteli (100mL-5L) ve şekilli (silindirik, kare, özel şekilli) HDPE şişe kalıplarına uyarlanabilmesi için, kalıbın kalınlık ayarlama aralığı 300-800mm'dir, böylece ekipmanın çeşitliliği arttırılır. Kalıb malzemesi gıda sınıfı paslanmaz alaşımdır ve bölge yüzeyi, maddelerin yapışıklığına karşı koruma teknolojisi ile işlenir, böylece maddenin yapışması önlenir ve şişenin hijyenik ve görünüm kalitesi korunur.
- Soğutma Sistemi: Birçok döngü, yüksek verimli bir soğutma sistemi uygulanarak, kalıbın farklı bölgelerinin (özellikle şişe ağzı, iplik ve altı) sıcaklığı ayrı ayrı kontrol edilir ve kalıp yüzeyindeki sıcaklık farkı ±2℃ arasındadır, böylece şişenin soğumasında seklindeki eşitsizliklerin şişenin soğuması, biçim değişikliği ve iplik hasarına neden olmasına karşı önlem alınacaktır; Soğutma suyu devresi, HDPE şişesinin yapısına göre tasarlanır, ince duvarlarda (şişe altı, şişe ağzı), kalın duvarlarda (şişe vücutu) yoğun ısı alma noktaları yer alır ve ince duvardaki (şişe vücutu) birleşim noktaları düzenli olarak mesafe atlayarak yerleştirilir, böylece kalibrasyon döngülerine uygun soğutma verimliliği sağlanır. Küçük HDPE şişelerin soğutma süresi 10-30sn'dır ve büyük HDPE şişelerinin soğutma süresi 30-60sn'a çıkartılmalıdır, böylece şişe formlandığında hızlı bir şekilde dondurulur, üretim verimliliği artırılır (küçük şişeler için 80-200 adet/saat, büyük şişeler için 30-80 adet/saat), ve şişenin ölçüsel dökümlülüğü, yapısal dayanıklılığı ve kapama performansı korunur. Kalıb, soğutma sıcaklığının dinamik olarak ayarlanabilmesi için kullanılan bir sıcaklık geri bildirim cihazıyla donatılmıştır.
III. Takıma Sistem: Kalıbın Stabilitesi ve Yüksek Verimliliği Garantisi
HDPE şişe kalıpları, küçük boyutlara, yüksek hassasiyete ve yüksek üretim sıklığına (masa satım) sahiptir. Tutma sistemi, kalıbı açma, kapama ve kilitleme işlemlerini yapar ve tutma kuvveti, gerginlik ve hassaslığı, HDPE şişe işlenme kalitesi, üretim verimliliği ve kalıp ömrü üzerinde doğrudan etkili olur.
- Tutma Kuvveti: HDPE şişe boyutuna, duvar kalınlığına ve hava basıncına göre belirlenir. Küçük HDPE şişe modellerinin tutma kuvveti 300-600KN arasında olmalı, büyük HDPE şişe modellerinin (2L-5L) olmaması gereken 600-800KN´ın altındadır. Bu sayede blow formlama sırasında kalıp eğilir veya taşınır ve flash, kalınlık ve boyut sapması gibi HDPE şişe kusurları oluşmaz (flash, sızdırma performansını ve görünüşü etkiler). Tutma kuvveti değişik özgülüklikli HDPE şişelere uyum sağlamak için ayarlanabilmektedir (ayarlama doğruluğu±5KN).
- Toklama Süresi ve Şablon: Toklama süresi, maksimum kalıp büyüklüğü ve HDPE şişe şekline göre tasarlanmıştır ve genellikle 500-1200 mm arasıdır. Bu sayede kalıp açılması, kapanması ve HDPE şişenin çıkarılması ihtiyacı karşılanır. Şablon boyutu kalıpa uyarlanır (örneğin, 800 × 1000 mm şablon 5L HDPE şişe kalıpları için uygundur) ve şablon yataylığı hata
- 03 mm içinde tutulur, böylece HDPE şişenin duvar kalınlığı sapması veya tokmakta oluşan dengesiz kuvvetin kalıba zarar vermesi gibi durumlar önlenir; Kalıp kalınlığı ayarlama aralığı 300-800 mm olup, bu da farklı kalınlık ve kapasiteli HDPE şişe kalıplarıyla uyumludur.
IV. Kontrol Sistemi: Ayrıntılı düzenleme ve parti içi uyum sağlamak
HDPE şişe üretimi, ürün performansının, boyutlarının, görünümünün ve hijyeninin oldukça yüksek belirtilerle sahip olan, büyük ölçekli toplu ürün üretimidir. Kontrol sistemi, tüm parametreleri kesin olarak ayarlamak, gruplar arası hataları azaltmak ve her HDPE şişenin endüstri standardlarına uygun olmasını sağlamalıdır.
- Kontrol hassasiyeti: Yüksek hızlı işlem yeteneğine sahip yüksek hassaslıklı PLC kontrol sistemi (Siemens S7-1200/S7-1500 serisi gibi) kullanılır. Bu sistem, ekstrüzyon hızı, silindir sıcaklığı, baş sıcaklığı, fırlatma basıncı, tutma kuvveti ve soğutma süresi gibi ana parametrelere tam olarak kontrol sağlayabilir. Parametre ayarlama hassasiyeti yüksek (ekstrüzyon hızının dalgalanması ≤0.5%, sıcaklık kontrolunun hassaslığı ±0.5℃) ve yanıt hızı hızlı (yanıt süresi ≤0.05 saniye) olduğu için, her işlemin uyumlu istikrarlı çalışması sağlanır ve seri üretimin birliğini gerçekleştirilir (aralıklar arasındaki boyut sapması ≤0.05 mm).
- Otomatik işlevler: Otomatik besleme, otomatik extrüzyon, otomatik blow-molding, otomatik soğutma, otomatik çözülme, otomatik kesme (püskürtme ve parmak izinin kesilmesi), otomatik şişe denetimi ve otomatik paketleme gibi tam otomatik üretim işlevleri vardır. Bu sayede, manuel müdahale oranı azaltılır (manuel müdahale oranı ≤3%), işçi giderleri azaltılır ve manuel işlem hatalarından kaynaklanan ürün kusurları önlenir. Gerçek zamanlı duvar kalınlığı izleme ve geri besleme sistemi (ultra ses kalınlık ölçüm teknolojisini kullanır, ölçüm doğruluğu ±0.005mm) ile donatılmıştır. Parison ve HDPE şişenin duvar kalınlığı değişimlerini gerçek zamanlı olarak izler, bu verileri dinamiği ayarlamak için kontrol sistemine geri besler ve duvar kalınlığı uyumunu daha da artırır. Aynı zamanda, on-line sızıntı tespit sistemi (vakum tespit yöntemi, tespit basıncı -0.08 ila -0.06MPa, tespit süresi ≥10s) ve görsel denetim sistemi ile donatılmıştır. Bu sistem, uygun olmayan ürünleri (sızıntı, eşit olmayan duvar kalınlığı, çizikler, deformasyonlar) otomatik olarak tespit edip çıkartır ve ürünlerin sertifikasyon oranını (% ≥99.9) garanti eder.
- Arıza Uyarısı ve Veri Yönetimi: Tamamen arıza uyarı ve tanı fonksiyonu bulunan makine, takılma anormallikleri, sıcaklık sapmaları, hava kaçağı, kilitleme hataları ve HDPE şişelerin sızmaları gibi sorunları zamanında tespit edebilir ve işitsel ve görsel uyarı sinyalleri göndererek, arıza noktalarını ve işlem önerilerini ekrana yansıtarak, parti kalitesinde sorun yaşanmasını engelleyebilir. Aynı zamanda, üretim parametrelerini (takma hızı, sıcaklık, basınç vb.), arıza bilgilerini ve ürün kontrol sonuçlarını kayıt altına alabilir, ≥ 1 yıl boyunca verileri saklayabilir, daha sonra problemlerin soruşturulması, üretim sürecinin optimizasyonu ve kaliteli izlenebilirlik amacıyla kolaylık sağlayabilir. Bu özellik, gıda, günlük kimyasal ve ilaç paketleme endüstrilerinin kalite yönetimi gereksinimlerini karşılar.
V. Yardımcı Sistemi: HDPE şişelerin özel hijyen ve etkinlik ihtiyaçlarına uyum sağlamak
Kör sistemin yanı sıra, extrüzyon blow molding makinesinin yardımcısı sistemi, özellikle hammadde işleme, hijyen koruma, çevre koruma ve yüksek verimlilik açısından HDPE şişe üretiminin özgüllüğüne uyarlanmalıdır, böylece seri üretimin sorunsuz devamı ve HDPE şişelerin hijyen ve performansı sağlanmalıdır.
- Ham madde işleme sistemi: Yüksek hassasiyetle gıda sınıfı ham madde kurutma, ayırma ve karıştırma cihazları ile donatılmıştır. Gıda ve tıbbi sınıf HDPE ham maddeleri nemden dolayı HDPE şişesinin içerisindeki kabarcık ve delik oluşumunu önlemek için (nem oranı ≤0.03%) tamamen kurutulmalıdır, bu da sızdırmazlık performansı ve hijyen etkilerini negatif etkilemektedir; Ayırma cihazı (sinek mesafesi ≤100 mesaj) ham maddelerin içinde bulunan kalıntıları temizler ve HDPE şişelerin paslanması ve kusurlarından kurtarır, aynı zamanda hijyen koşullarını sağlar; Karıştırma cihazı (karıştırma doğruluğu ±0.5%) HDPE ve gıda sınıfı katkı maddelerini (antioksidanlar, UV koruyucu maddeler) uygun olarak karıştırarak HDPE şişesinin aynı performansını sağlar. Çift katmanlı koeksztrüzyon HDPE şişeler için, katmanlar için ayrı ayrı ham madde işleme cihazları yapılmıştır, enlemesine atılımı önleyerek karıştırma geçişini engeller. Ham madde depolama ve besleme sistemi, toz, nem ve kalıntıların ham maddeyi kirletmesini önlemek için kapalı bir tasarım (paslanmaz çelik depo, kapalı konveyör) kullanır ve hijyen standartlarına uyarlanır.
- Yakıt Sistemi: HDPE ham maddelerinin plastize edilmesi sırasında ortaya çıkan havayı, uçucu maddeleri ve zararlı gazları tahliye etmek için yüksek verimli bir çıkarım sistemi silindir, baş ve kalıba yerleştirilir. Bu da HDPE şişenin içindeki kabarcıkları önler, iç duvar kalınlığının eşitliğini ve yoğun yapısını garanti eder, güç ve sızdırma performansını artırır. Atık gaz, salınım öncesinde profesyonel bir temizleme cihazıyla (temizleme verimi ≥98%) işlem görerek, çevre koruma gerekliliklerini karşılar ve havayolu kirliliğini önler.
- Güvenlik ve hijyen koruma sistemi: Gıda, günlük kimyasal ve ilaç paketlemesinin güvenlik üretimi ve hijyen gereksinimlerini karşılamak için tamamen güvenlik ve hijyen koruma aygıt ile donatılmıştır. Tutma alanı, başlık alanında ve besleme alanında koruyucu parmaklıklar, ışık perdeleri ve acil durdurma düğmeleri yerleştirilerek, operatörlerin yüksek sıcaklıkta eriyen malzeme, hareketli parçalar ve yüksek basınçlı gazla temas etmemesini önler, üretim güvenliğini sağlar. Yüksek basınçlı fıskiye sistemi ve hidrolik sistemde basınç koruma aygıtları yerleştirilerek, aşırı basıncı nedeniyle meydana gelebilen ekipman hasarları veya güvenlik krizleri önlenmiştir. Cihaz ve ham madde temas alanları (vit, silindir, başlık, kalıp) gıda dereceli korozyon dayanımlı malzemelerden yapılmış olup, kolayca sökülüp temizlenebilir ve ham madde kalıntıları ve bakteri oluşumunu önler, bu sayede hijyen standartlarını karşılayabilir. Üretim alanı toz giderme ve temizleme sistemleriyle donatılmıştır ve üretim ortamının temizliğini sağlar.
- Çevre Koruma ve Enerji Tasarrufu: Cihaz, atık gaz, gürültü ve atık emisyonlarını azaltarak, ulusal çevre koruma standartlarına uygun olup (gürültü, diğer paketleme üretim ekipmanlarının aksine 75dB altında kontrol edilir), enerji tasarrufu sağlayan ısıtma (elektromanyetik induksiyon ısıtma, termal verimlilik ≥92%), soğutma sistemleri ve değiştirilebilir frekans motorları kullanır. Örneğin, küçük HDPE şişe modellerinin ortalama enerji tüketimi 80-150kw, büyük HDPE şişe modellerinin ise 150-180kw sınırında kontrol edilebilmekte olup, üretim ekonomisini geliştirir. Aynı zamanda üretim sırasında oluşan atık alev ve kusurlu ürünler tekrar tekrar kullanılabilir (döngüleme oranı ≤30%, HDPE şişelerin hijyen ve performanslarına zarar vermemek için), ham maddede atık oluşumunu azaltır.
VI. Other Özel Şartlar
- Kapasite ve Form Adaptasyonu: Cihaz, HDPE şişelerin kapasite ve şekil gereksinimlerine göre parametrelere esnek olarak ayarlanabilmelidir, farklı kapasitelerdeki (100ml-5L) ve şekillerdeki (sarılmış, dikdörtgen, oval, özel şekilli) HDPE şişelerinin üretimine uygun olmalıdır. Örneğin, küçük HDPE şişe modeli 100ml-500ml şişelerin üretimine uygun olabilir, kapasiteye bağlı olarak üretim verimliliği 150-200 adet/gün için 100ml şişelerde, 80-100 adet/gün için 500ml şişelerde ayarlanabilir; büyük HDPE şişe modeli 2L-5L şişelerin üretimine uygun olabilir, üretim verimliliği 30-80 adet/gün olabilecek şekilde ayarlanabilir, ekipman kullanım verimliliğini geliştirir. özelleştirilmiş HDPE şişeler için (örneğin manşetli, püskürtme uçlu, pompa kapağı), özel kalıplar ve şekillendirme süreçlerine uyarlanabilir.
- Uyumluluk ve Özel Performans Adaptasyonu: HDPE şişeleri, zorlu uluslararası ve ulusal standartlara (örneğin FDA gıda kalite standartı, GB
1-2016 “Gıda Kontakt Malzemelerinin ve Ürünlerinin Genel Güvenlik Gereksinimleri”, GB 13113-2014 “Gıda Paketlemesi için Plastik Şişeler”, USP Medical Kalite Standartı) uymak zorundadır. Ekstrüzyon blower makinesi, bu standartlara uygun olmalı ve üretilen HDPE şişeler higiene, boşluk önleme, darbe direnci, yüksek ve düşük sıcaklık dayanımı, gerilme dayanıklılığı ve basınç direncine yönelik testlere geçebilmelidir; Edible yağ saklayan HDPE şişeler için, ekipman çift katmanlı ko-ekstrüzyon teknolojisiyle uyumludur ve bariyer performansını sağlamakla yükümlüdür; Tıbbi kalite HDPE şişeleri için, ekipman ve üretim ortamı GMP standartlarına uygun olmalıdır, herhangi bir kirlenmenin olmadığını garanti etmelidir; Pesticit şişeleri gibi açık alanlarda kullanılan HDPE şişeler için, ekipman UV değiştirilmiş hammaddelere uygun olmalı ve geniş kıvrımlı güneş altında şişenin yaşlanması, çökmesi veya şekil bozulması durumunda görünmemesini sağlamalıdır.




