

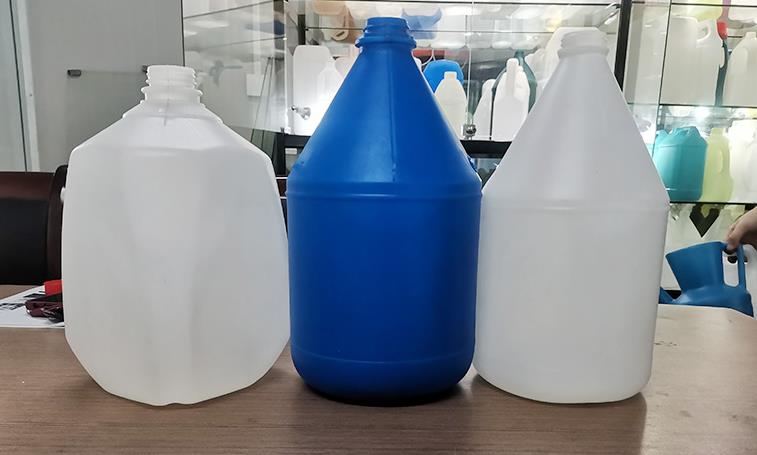
Sebagai produk pembungkus yang banyak digunakan, botol HDPE (botol dari Polietilena Tinggi Kekerasan) terutama digunakan untuk menyimpan makanan, bahan kimia sehari-hari, obat-obatan, kosmetik, dan bahan kimia dengan volume kecil (seperti reagens, pengawet). Mereka memiliki keunggulan yaitu berat yang ringan, ketahanan yang baik, ketahanan terhadap korosi, tidak beracun, tidak berbau, dan dapat didaur ulang. Berdasarkan aplikasi dan kebutuhan kapasitas, botol HDPE dapat dibagi menjadi botol HDPE kecil (100 mL-500 mL), botol HDPE sedang (500 mL-2 L), dan botol HDPE besar (2 L-5 L), dengan persyaratan beban yang rendah (beban dinamis 0,05 ton-0,2 ton, beban statis 0,1 ton-0,5 ton). Botol HDPE harus memenuhi syarat kinerja inti, seperti kebersihan yang sangat baik, pemecahan yang dapat dipercaya, ketebalan dinding yang seragam, berat yang ringan, ketahanan terhadap dampak, dan mematuhi standar keamanan dan kebersihan industri. Proses produksi meletakkan persyaratan yang ketat pada stabilitas ekstrusinya, presisi pembentukan, kinerja kebersihan, dan efisiensi produksi mesin ekstrusinya. Lebih spesifik, dapat dibagi menjadi dimensi inti berikut, dengan memperhatikan kinerja peralatan dan kebutuhan kebersihan dan bobot ringan khusus untuk produksi botol HDPE:
I. Sistem Ekstrusi: Menjamin Melting yang Higienis dan Plastifikasi yang Seragam
Sistem ekstrusi adalah inti mesin ekstrusi pembentukan tiup untuk produksi botol HDPE, yang secara langsung menentukan efek plastifikasi bahan baku HDPE kelas makanan/medis, kesatuan melas, serta kualitas kesehatan, kekuatan, dan kinerja pemeliharaan kualitas botol HDPE. Karena volume kecil, dinding tipis, dan persyaratan higiene yang tinggi dari botol HDPE, sistem ekstrusi harus memenuhi standar ketat untuk kesehatan, stabilitas, dan presisi.
1. Konfigurasi skru yang Diadaptasi untuk Bahan Baku HDPE Jenis Makanan dan Medis Bahan baku utama untuk produksi botol HDPE adalah bahan-bahan HDPE jenis makanan, medis, atau bahan kimia sehari-hari, yang memerlukan sifat tidak beracun, tidak berasa, tidak mengandung bahan-bahan serta mudah diedit. Beberapa botol HDPE khusus (seperti untuk minyak atau bahan kimia berukuran kecil yang korosif) menggunakan bahan diubah HDPE dengan ketahanan terhadap minyak atau korosi yang ditingkatkan. Sebagian besar botol HDPE adalah struktur satu lapis, dan sejumlah kecil produk kelas atas (seperti botol penghalang untuk minyak untuk makan) menggunakan struktur co-eksustusi dua lapis. Oleh karena itu, torsi corkscrew harus dikonfigurasi secara adaptif:
Bahan baku utama untuk produksi botol HDPE adalah HDPE kelas makanan, HDPE kelas medis, atau HDPE kelas kimia sehari-hari, yang memerlukan non-toksisitas, tidak memiliki rasa, tidak mengandung bahan-bahan pengotor, dan dapat diproses dengan baik. Beberapa botol HDPE khusus (seperti untuk minyak atau bahan kimia berukuran kecil yang beracun) menggunakan HDPE yang telah dimodifikasi dengan ketahanan minyak atau ketahanan terhadap korosi yang diperkuat. Kebanyakan botol HDPE memiliki struktur lapisan tunggal, dan sejumlah produk kelas atas (seperti botol pembatas untuk minyak edible) menggunakan struktur co-penyemperitan dua lapisan. Oleh karena itu, propeller ekstruder harus dirancang secara adaptif:
- Parameter sekrup: Rasio panjang-diameter (L/D) harus dikontrol antara 28:1 dan 32:1, yang cocok untuk plastifikasi bahan baku HDPE, menjamin plastifikasi yang memadai tanpa kerusakan pencairan, serta memastikan bahwa pencairan memiliki ketahanan yang baik dan keseragaman; diameter sekrup disesuaikan dengan kapasitas botol HDPE. Satu sekrup Φ50-65mm dapat dipilih untuk botol HDPE kecil (100mL-500mL), sekrup Φ65-80mm untuk botol sedang (500mL-2L), dan sekrup Φ80-90mm untuk botol besar (2L-5L), dengan kemampuan plastifikasi yang sesuai (100-300kg/jam) untuk memenuhi kebutuhan pemasokan pencairan botol HDPE dengan spesifikasi yang berbeda dan memastikan produksi massal yang efisien.
- Struktur Tangki: Tangki dengan rasio kompresi bertahap dengan bagian pencampuran diterapkan, dan rasio kompresi diatur antara 3,5: 1 dan 4,5:
- Bagian pencampuran ditambahkan untuk meningkatkan efek dispersi aditif (seperti anti-oksidan, anti-UV) dan mencegah distribusi tidak merata aditif yang mengakibatkan penurunan kinerja botol HDPE; Untuk botol HDPE ekstrusi berdua lapis (seperti HDPE + lapisan penghalang EVOH), dua set tangki didesain untuk mencapai ekstrusi sinergis lapisan dengan fungsi berbeda, menjamin pengikatan yang kuat antara lapisan (kekuatan ikatan ≥1,2MPa), dan mencegah penetrasi bahan. Tangki mengadopsi desain ringan untuk menghindari degradasi HDPE yang disebabkan oleh pengikatan berlebihan, yang mempengaruhi keamanan dan kekuatannya.
2. Desain tabung dan kepala memenuhi persyaratan kebersihan dan pengolahan dinding yang tipis
- Pengaturan Suhu Silinder: Mengadopsi desain pemanas zona yang tinggi akurasinya (sektor pemasokan, sektor kompresi, sektor homogenisasi, sektor pencampuran), dan pengoperasian air dingin, dengan akurasi pengaturan suhu mencapai ±0,5°C. Suhu setiap sektor dapat diatur secara akurat sesuai dengan kinerja HDPE (suhu silinder diatur pada 160-200°C), untuk mencegah degradasi pengelasan yang disebabkan oleh suhu terlalu tinggi dan kekurangan plastifikasi yang disebabkan oleh suhu terlalu rendah, sehingga menjamin pengelasan yang stabil, dan mengendalikan peregangan parison (kematangan ≤1 mm/m) — hal ini sangat penting untuk keseragaman ketebalan dinding dan kualitas tampilan botol HDPE tipis.
- Struktur kepala: Untuk botol HDPE satu lapisan, digunakan kepala akumulasi yang berukuran kecil dengan saluran arus dengan akurasi tinggi, dan kapasitas akumulasi diatur sesuai dengan berat botol HDPE (misalnya, kapasitas akumulasi 5 L model botol HDPE besar perlu mencapai 5-30 L), yang dapat mengeluarkan parison dinding tipis (kepadatan parison 1-3 mm) dengan stabil dan menghindari fluktuasi, defleksi, dan ketidak-setimbangan tebalnya; Untuk botol HDPE co-extrusion dua lapisan, digunakan kepala co-extrusion dua lapisan, dengan saluran arus yang terpisah untuk setiap lapisan, dan kecepatan aliran setiap lapisan dapat diatur dengan akurat (presisi penyesuaian ±0,5%), agar bisa menentukan ketepatan ketebalan setiap lapisan fungsional (kepadatan lapisan penghalang EVOH ditentukan pada 0,1-0,2 mm). Kesenjangan Cutter diarahkan oleh motor servo dengan akurasi tinggi (presisi penyesuaian ± 0,005 mm), yang dikombinasikan dengan sistem kontrol program parison, agar bisa memastikan kontrol yang akurat pada ketebalan dinding axial dan perkantoran parison, mengkompensasi ketidak-setimbangan pengisian mulut botol, badan botol, dan bagian bawah (bagian penyegelan utama) saat proses blow-molding, dan mengatur parameter ketebalan yang sesuai untuk meningkatkan daya tekannya struktural dan kinerja penyegelan botol HDPE. Saluran arus kepala dibersihkan dengan akurasi tinggi (Ra ≤0,4 µm) dan bebas sudut mati, untuk memastikan tidak ada retensi bahan baku dan memenuhi persyaratan kebersihan.
II. Sistem pembentukan tiup: Memastikan Kinerja Pengisian dan Keseragaman Dinding yang Halus
HDPE botol umumnya digunakan untuk menyimpan produk cair atau berupa bubuk, dan memiliki persyaratan yang sangat ketat pada performa pengunci, konsistensi ketebalan dinding, kualitas penampilan, dan presisi dimensi. Sistem pembentukan tiup, sebagai tautan inti pengecoran, harus memenuhi persyaratan pengecoran yang akurat, konsistensi dinding tipis, tidak adanya cacat, dan pengunci yang dapat diandalkan, sambil memastikan efisiensi produksi yang tinggi.
1. Kesalahan Pengukuran Parison Memenuhi Syarat Ketebalan Dinding yang Tipis dan Kesihatan
Botol HDPE memiliki persyaratan yang sangat ketat pada konsistensi ketebalan dinding (kesalahan harus dapat dikontrol dalam ±0.05mm). Ketebalan dinding yang tidak rata akan menyebabkan struktur botol lokal yang lemah, mengecil pangkasan yang tidak beraturan, mudah mengalami deformasi, kebocoran, dan patah, serta mempengaruhi umur pakai dan kualitas penampilan botol. Oleh karena itu, kontrol parison harus memenuhi:
- Dilengkapi dengan sistem kontrol ketebalan dinding parison dengan keakuratan yang tinggi (hingga 100 titik kontrol), yang dapat menjaga ketebalan dinding axial dan lingkaran parison dengan akurat. Untuk masalah melonggar parison yang sukar terjadi pada parison dinding tipis, dikompensasikan dengan mengoptimalkan kurva kecepatan ekstruksi dan meningkatkan ketebalan awal bagian atas parison, agar ketebalan dinding yang berbeda di berbagai bagian botol HDPE (mulut botol, tubuh botol, bagian bawah) tidak lebih dari ±0.03mm.
- Berat parison dikendalikan dengan akurat (kesalahan kontrol ±0.3 persen), dan berat parison paling tinggi seharusnya cocok dengan berat botol HDPE (misalnya, berat parison botol HDPE 5L dapat mencapai 500-800g, dan berat parison botol kecil 100mL hanya 10-20g), untuk menghindari kekurangan berat parison yang menyebabkan ketebalan dinding yang terlalu tipis dan kekuatan yang rendah dari botol, atau berat yang berlebihan yang menyebabkan pemborosan bahan baku dan mempengaruhi bobot ringan dari botol.
2. Stable and High-Precision Sistem pengisapan
- Tekanan Blow dan Kecepatan Aliran: Diuji sesuai dengan ukuran, ketebalan dan persyaratan pengeringan botol HDPE. Tekanan blow untuk botol HDPE kecil (100mL-500mL) dikendalikan pada
- 3-0.5MPa, dan untuk botol HDPE besar (2L-5L) perlu ditingkatkan menjadi
3. Mold Adaptability and Efficient Sistem pendinginan
- 5-0.6MPa. Teknologi pengaturan tekanan dalam beberapa tahap digunakan. Tekanan yang lebih rendah digunakan dalam tahap awal untuk menghindari penebalan lokal dan kerusakan bahan, dan tekanan dinaikkan setelah bahan bersentuhan dengan cetakan untuk memastikan bahwa mulut, garis keliling, dan saluran pengeringan (partis besar) terus terbentuk. Kecepatan aliran blow stabil (fluktuasi kecepatan ≤3%), untuk menghindari cacat botol HDPE seperti penurunan, pembentukan, lubang kecil, dan tidak lengkapnya garis keliling yang disebabkan oleh perubahan tekanan. Laju pemaksaan dinaikkan antara
- 8:1 dan 3:1, untuk beradaptasi dengan bentuk silinder, persegi atau khusus dari botol HDPE, sambil memastikan ketebalan yang tipis, kekuatan, dan kinerja pengeringan.
III. SISTEM PEMATANG: Ensuring Molding Stability and High Efficiency
Waktu Blow dan Pendinginan: Waktu blow disesuaikan dengan tepat dengan kecepatan ekstrusi parison (waktu tanggap ≤0.08s), terlambat atau terlalu cepat akan mempengaruhi distribusi bahan, menghindari parison yang terlalu dingin untuk diplaga atau deformasi akibat pendinginan yang tidak tepat setelah blow; Menyerap media blow menggunakan udara bertekanan yang berbobot, bersih, bebas minyak, dan tidak mengandung debu (kelembaban ≤0.01%, kandungan minyak ≤0.001%), untuk menghindari ada partikel, noda minyak dan kerusakan pada dinding bagian dalam botol HDPE yang disebabkan oleh kelembaban, noda minyak dan partikel dalam udara, yang mempengaruhi kesihatan, kinerja pengeringan, dan kualitas penampilan. Setelah diterangi, pendinginan udara dominan digunakan, dan pendinginan air tambahan dapat digunakan untuk botol HDPE besar untuk mempercepat kecepatan pendinginan, memastikan bentuk botol yang terpasang dengan cepat, dan meningkatkan efisiensi produksi.
- Kemampuan Adaptif Cetakan: Ukuran cetakan disesuaikan secara akurat dengan ukuran yang dirancang dari botol HDPE (toleransi dimensi ±0.05mm), yang sesuai dengan standar ukuran kemasan untuk makanan, produk kimia sehari-hari, dan obat-obatan. Permukaan lubang cetakan dicerminkan dengan keakuratan yang tinggi (keran permukaan Ra ≤0.6μm), halus dan bebas dari kari, kemerahan, dan sudut mati, untuk memastikan bahwa botol HDPE memiliki permukaan yang rata, penampilan yang jernih atau seragam, dan tidak ada cacat; Cetakan dirancang dengan lubang keliling dan saluran pengeringan yang dibawakan (menunjukkan spesifikasi tutup botol) untuk memastikan performa penguncian antara tubuh botol dan tutup; Cetakan memiliki performa penguncian yang sangat baik (pengikisan udara ≤0.005L/min) untuk menghindari kebocoran udara selama pembentukan tiup, menyebabkan pengecoran botol HDPE yang tidak lengkap; Peralatan harus kompatibel dengan cetakan botol HDPE berkapasitas yang berbeda (100mL-5L) dan bentuk (silinder, persegi, khusus), dengan rentang penguatan cetakan yang berkisar 300-800mm untuk meningkatkan kemilau alat. Bahan cetakan menggunakan serat kuning yang tahan karat, dan permukaan lubang diolah dengan teknologi anti-menempel untuk menghindari menempel bahan dan memastikan kesihatan dan penampilan botol.
- Sistem Pendinginan: Sistem pendinginan multi-lintang, yang efisien, digunakan untuk mengendalikan suhu pada berbagai area cetakan (terutama mulut botol, keliling, dan dasar), dan perbedaan suhu pada permukaan cetakan dikendalikan dalam besaran ±2°C, untuk menghindari kontraksi, deformasi, dan kerusakan keliling dari botol HDPE yang disebabkan oleh pendinginan yang tidak merata (deformasi akan mempengaruhi performa pengeringan); Sirkulasi air pendinginan dirancang sesuai dengan struktur botol HDPE, dengan titik pendinginan yang padat di bagian dinding yang tebal (dasar botol, mulut botol) dan tata letak yang seragam di bagian dinding yang tipis (tubuh botol). Kehandalan pendinginan memenuhi persyaratan siklus produksi yang tinggi. Waktu pendinginan untuk botol HDPE kecil dikendalikan pada 10-30s, dan untuk botol HDPE besar perlu diperpanjang menjadi 30-60s, untuk memastikan bahwa botol HDPE dengan cepat menyempit setelah pengecoran, meningkatkan efisiensi produksi (80-200 botol/jam untuk botol kecil, 30-80 botol/jam untuk botol besar), dan memastikan stabilitas dimensi, kekuatan struktural, dan performa pengeringan botol HDPE. Cetakan juga dilengkapi dengan perangkat pengambilan data suhu untuk merealisasikan penyesuaian dinamis suhu pendinginan.
- Operasi yang nyaman dan aman: Dilengkapi dengan mekanisme pemangkasan otomatis, pembongkaran dan penggantian cetakan. Mekanisme pembongkaran otomatis dirancang sesuai dengan bentuk botol HDPE (dengan fixture pemangkasan yang lembut) untuk mencegah kerusakan, goresan, dan deformasi botol HDPE yang disebabkan oleh pembongkaran manual, serta mengurangi intensitas tenaga kerja; Mekanisme penggantian cetakan mengadopsi desain pengubahan cepat (waktu penggantian cetakan ≤20 menit) untuk meningkatkan efisiensi produksi saat beralih antara botol HDPE berkapasitas atau bentuk yang berbeda. Mekanisme pemangkasan memiliki stabilitas dan ketahanan yang baik, dan dapat bertahan terhadap aksi pembukaan dan penutupan yang berfrekuensi tinggi (≥30000 kali/minggu) dalam waktu yang lama, mengurangi dampak kegagalan peralatan pada produksi massal. Pada saat yang sama, terdapat perangkat pengaman interlock agar menghindari operasi yang tidak disengaja saat pemangkasan, sehingga menjamin keamanan produksi.
Sistem kontrol: Miringkan Regulasi yang Akurat dan Keseragaman Kelompok
Produksi botol HDPE adalah produk kemasan massal pada skala besar, yang memiliki persyaratan yang sangat tinggi terhadap konsistensi kinerja produk, dimensi, tampilan, dan kebersihan. Sistem kontrol harus meraih pengaturan yang akurat untuk semua parameter, mengurangi kesalahan antar-kelompok, dan memastikan bahwa setiap botol HDPE memenuhi standar industri.
- Akurasi Kontrol: Menerapkan sistem kontrol PLC (seri S7-1200/S7-1500, misalnya) dengan kemampuan pemrosesan cepat, yang dapat mengontrol parameter kunci seperti kecepatan ekstrusi, suhu tabung, suhu kepala, tekanan memuaskan, daya pemangkasan, dan waktu pendinginan. Akurasi penyesuaian parameter cukup tinggi (fluktuasi kecepatan ekstrusi ≤0.5%, akurasi pengaturan suhu ±0.5℃), dan kecepatan respons cukup cepat (waktu respons ≤0.05 detik), yang memastikan stabilitas yang terkoordinasi dari setiap proses dan meraih konsistensi produksi massal (deviasi dimensi antar-kelompok ≤0.05mm).
- Fungsionalitas otomatisasi: Dilengkapi dengan fungsi produksi otomatis seperti pengisian otomatis, ekstrusi otomatis, blow-pembentukan otomatis, pendinginan otomatis, pembongkaran otomatis, pemotongan otomatis (pemotongan residu dan butiran residu), pengawasan botol otomatis, dan penyusunan paket otomatis, yang mengurangi intervensi manual (nilai proporsi intervensi manusia adalah ≤3%), menurunkan biaya tenaga kerja, dan menghindari kesalahan kinerja operasi manual yang menyebabkan kerusakan produk; Dilengkapi dengan sistem pengawasan tebal dinding real-time (menerapkan teknologi pengukuran tebal ultrassonik, akurasi pengukuran ±0.005mm), mengawasi perubahan tebal dinding parison dan botol HDPE, mengisi data ke dalam sistem kontrol untuk penyesuaian dinamis, dan menguatkan konsistensi tebal dinding. Pada saat yang sama, sistem deteksi kebocoran on-line (metode deteksi kebocoran, tekanan deteksi -0.08 hingga -0.06MPa, waktu deteksi ≥10 detik), dan sistem inspeksi tampilan dilengkapi, yang dapat secara otomatis mendeteksi produk yang tidak memenuhi syarat (kebocoran, tebal dinding yang tidak seragam, goresan, deformasi), dan menyelesaikannya, menjamin persentase kelayakan produk (≥99.9%).
- Pengingatan kesalahan dan penentuan data: Dilengkapi dengan fungsi pengingatan dan diagnosa kesalahan, yang secara tepat dapat mendeteksi masalah seperti abnormalitas ekstrusi, keluar acuan suhu, kebocoran, kegagalan pemangkasan dan kebocoran botol HDPE, mengeluarkan sinyal pengingatan yang dapat didengar dan ditonton, serta menampilkan titik kesalahan dan masukan pengambilan langkah, menghindari terjadinya produk kualitas grup yang tidak memenuhi syarat; Pada saat yang sama, ia dapat merekam parameter produksi (kecepatan ekstrusi, suhu, tekanan, dsb), informasi kesalahan, dan hasil inspeksi produk, menyimpan data selama ≥1 tahun, memfasilitasi pemecahan masalah saat kemudian, pengoptimalan proses produksi, dan pemetaan kualitas, yang memenuhi persyaratan manajemen kualitas industri kemasan makanan, bahan kimia sehari-hari, dan farmasi.
Sistem tambahan: Mengadopsi kebutuhan kebersihan khusus dan efisiensi produk botol HDPE
Selain sistem inti, sistem tambahan mesin ekstrusi blow-pembentukan perlu didesain secara adaptif untuk kepentingan produksi botol HDPE, terutama dalam hal pengolahan bahan baku, perlindungan kebersihan, proteksi lingkungan, dan efisiensi tinggi, untuk menjamin kemajuan produksi massal yang lancar dan kebersihan dan kinerja botol HDPE.
- Sistem pengolahan bahan baku: Dilengkapi dengan perangkat pengeringan, pemisahan, dan percampuran bahan baku makanan/medisiasi HDPE kelas makanan yang tinggi. Bahan baku HDPE kelas makanan/medisiasi perlu di-upulkan sempurna (kelembaban ≤0.03%) untuk menghindari gelembung dan lubang pinhole dalam botol HDPE yang disebabkan oleh kelembaban, yang mempengaruhi kinerja penyegelan dan kebersihan; Perangkat pemisahan (mesin penyaringan mesh ≤100) menghilangkan zat campuran dalam bahan baku untuk menghindari kerusakan gigi, molds, dan defek bontol HDPE, serta memperkukuh kebersihan; Perangkat percampuran (akurasi pencampuran ±0.5%) menerapkan campuran yang seragam pada HDPE dan pengawet makanan (anti-oksidan, pengawet UV), untuk menjamin kinerja yang seragam dari botol HDPE. Untuk botol HDPE yang mengalami ekstrusi berdua-lapisan, perangkat pengolahan bahan baku terpisah diperlukan untuk masing-masing lapisan bahan baku, untuk menghindari kontaminasi lintas. Sistem penyimpanan dan pengisi bahan baku menerapkan desain tertutup (tanah penyimpanan stainless steel, sistem conveyor tertutup), untuk menghindari kontaminasi bahan baku oleh debu, kelembaban, dan zat campuran, memenuhi persyaratan kebersihan.
- Sistim keluar: Perangkat pengeluaran yang tinggi efisien disisipkan di tabung, kepala, dan cetak, untuk mengekskusi udara, zat-zat yang dapat menguap, dan gas bercacah-mata yang dihasilkan selama proses pemanasan bahan baku HDPE, untuk menghindari gelembung internal botol HDPE, memperkuat tebal dinding dan konstruksi yang padat dari botol HDPE, dan meningkatkan kekuatan dan kinerja penyegelan. Gas keluar diperolih oleh perangkat pembersihan profesional (efisiensi pembersihan ≥98%) sebelum diikis, memenuhi persyaratan proteksi lingkungan dan menghindari polusi udara.
- Sistem Perlindungan Kebersihan dan Keamanan: Dilengkapi dengan perangkat perlindungan keamanan dan kebersihan yang lengkap, untuk memenuhi persyaratan produksi yang aman dan kebersihan pada kemasan makanan, bahan kimia sehari-hari, dan produk farmasi. Barikek, jaringan cahaya, dan tombol berhenti darurat ditetapkan pada daerah pemangkasan, daerah kepala, dan daerah pengisian, untuk menghindari adanya kontak antara operator dengan partikel plastis yang panas, komponen bergerak, dan gas bertekanan tinggi, menjamin keamanan produksi. Sistem pengeksiskopan bertekanan dan sistem hidrolik dilengkapi dengan perangkat proteksi tekanan, untuk mencegah kerusakan peralatan dan kecelakaan keamanan yang disebabkan oleh tekanan berlebih. Komponen peralatan dan bahan baku kontak (skru, tabung, kepala, cetak) terbuat dari bahan pelar yang tahan karat, dan dapat dipotong dengan mudah, menghindari sisa-sisa bahan baku dan peningkatan bakteri, memenuhi syarat kebersihan; Produksi dilengkapi dengan perangkat pengurutan dan pembersihan untuk menjaga kebersihan lingkungan produksi.
- Perlindungan Lingkungan dan Penghematan Energi: Peralatan ini memenuhi standar nasional perlindungan lingkungan, mengurangi gas buang, suara, dan emisi limbah (suara dikendalikan di bawah 75dB, lebih rendah dari peralatan produksi kemasan lainnya); Menggunakan pemanasan yang menghemat energi (pemanasan induksi elektromagnetik, efisiensi termal ≥92%), sistem pendinginan, dan motor frekuensi variabel untuk mengurangi konsumsi energi. Contohnya, konsumsi daya rata-rata untuk model botol HDPE kecil dikendalikan pada 80-150kW, dan untuk model botol HDPE besar pada 150-180kW, meningkatkan ekonomi produksi. Pada saat yang sama, kerangka waktu dan produk yang cacat yang dihasilkan selama produksi dapat diulangkan dan digunakan kembali (persentase ulangan ≤ 30%, untuk menghindari pengaruh terhadap kebersihan dan kinerja botol HDPE), mengurangi pembuangan bahan baku.
VI. Other Kebutuhan Khusus
- Kapasitas dan Adaptabilitas Bentuk: Peralatan harus dapat menyesuaikan parameter dengan fleksibel sesuai dengan kapasitas dan kebutuhan bentuk botol HDPE, kompatibel dengan produksi botol HDPE berkapasitas berbeda (100mL-5L) dan bentuk yang beragam (cilindris, persegi, bulat, bentuk khusus). Misalnya, model botol HDPE kecil dapat kompatibel dengan botol berkapasitas 100mL-500mL, dan efisiensi produksi dapat disesuaikan dengan kapasitas (150-200 potong/jam untuk botol 100mL, 80-100 potong/jam untuk botol 500mL); Model botol HDPE besar dapat kompatibel dengan botol berkapasitas 2L-5L, dengan efisiensi produksi 30-80 potong/jam, meningkatkan penggunaan peralatan. Untuk botol HDPE yang disesuaikan (misalnya dengan pegangan, nozzle penyemprot, kepala pompa), peralatan dapat disesuaikan dengan cetakan khusus dan proses pengolahan.
- Kesesuaian dan Adaptabilitas Kinerja Khusus: Botol HDPE perlu memenuhi standar internasional dan nasional yang ketat (seperti standar kesehatan makanan FDA, GB
1-2016 "Kebutuhan Umum Keselamatan untuk Bahan dan Produk Mengenai Pengujian Kontak Makanan", GB 13113-2014 "Botol Plastik untuk Kemasan Makanan", standar kualitas medis USP). Mesin pembentukan tiup ekstrusi harus kompatibel dengan standar-standar ini, dan botol HDPE yang dihasilkan dapat lulus uji seperti kebersihan, pencegahan kebocoran, ketahanan kejam, ketahanan suhu tinggi dan rendah, kekuatan tarik, dan ketahanan tekanan; Untuk botol HDPE yang menyimpan minyak edible, peralatan harus kompatibel dengan teknologi ekstrusi serampangan ganda untuk memastikan kinerja barier; Untuk botol HDPE medis, peralatan dan lingkungan produksi harus memenuhi standar GMP untuk memastikan tidak ada polusi; Untuk botol HDPE yang digunakan di luar ruangan (seperti botol pestisida), peralatan harus kompatibel dengan bahan baku yang diproses anti-UV, memastikan botol tidak berusia, retak, atau merosot akibat sinar matahari dalam jangka waktu lama.




