

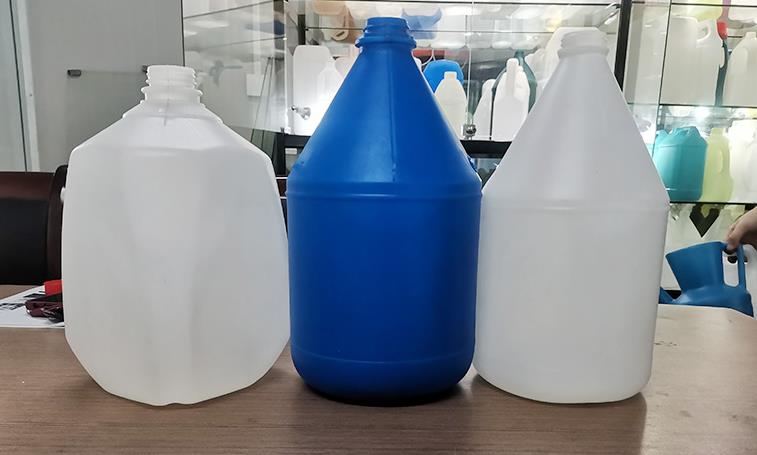
Sebagai produk kemasan yang banyak digunakan, botol HDPE (botol High-Density Polyethylene) digunakan terutama untuk menyimpan makanan, bahan kimia sehari-hari, produk farmasi, kosmetik, dan bahan kimia dalam volume kecil (seperti reagen, aditif). Ini memiliki keuntungan berat ringan, ketangguhan yang baik, ketahanan terhadap korosi, ketidaktoksik, tidak berbau, dan dapat didaur ulang. Berdasarkan aplikasi dan kebutuhan kapasitas, mereka dapat dibagi menjadi botol HDPE kecil (100mL-500mL), botol HDPE menengah (500mL-2L), dan botol HDPE besar (2L-5L), dengan persyaratan daya tahan yang rendah (tekanan dinamis
05 ton-0.2 ton, tekanan statis
1 ton-0.5 ton). Botol HDPE harus memenuhi standar kinerja inti seperti kebersihan yang sangat baik, penutupan yang dapat diandalkan, ketebalan dinding yang seragam, berat ringan, ketahanan terhadap gaya berat, dan mematuhi standar keamanan dan kebersihan industri. Proses produksi meletakkan persyaratan yang ketat pada stabilitas ekstrusi, presisi pemotongan, kinerja kebersihan, dan efisiensi produksi mesin ekstrusi dengan penaur. Secara spesifik, ini dapat dibagi menjadi dimensi inti berikut, dengan mempertimbangkan baik kinerja peralatan dan kebutuhan kebersihan dan berat ringan khusus untuk produksi botol HDPE:
1. Penataan sekrup yang disesuaikan dengan bahan baku HDPE bermutu makanan/dokter Citra: Bahan baku utama untuk produksi botol HDPE adalah HDPE bermutu makanan, bermutu dokter, atau bermutu kimia sehari-hari, yang memerlukan kemurnian, tidak memiliki rasa, tidak terdapat belerang dan mudah diproses. Beberapa botol HDPE khusus (seperti yang digunakan untuk minyak atau bahan kimia berukuran kecil yang berkorosi) menggunakan HDPE yang dimodifikasi dengan ketahanan minyak atau korosi yang ditingkatkan. Mayoritas botol HDPE adalah struktur satu lapis, dan sedikit produk kelas atas (seperti botol barier untuk minyak yang dapat dikonsumsi) menggunakan struktur ekstrusi ganda. Oleh karena itu, sekrup ekstruder harus diukur secara adaptif:
Malamiah utama untuk produksi botol HDPE adalah HDPE kelas makanan, kelas medis atau kelas bahan kimia sehari-hari, yang membutuhkan keamanan dari bahan kimia, tanpa rasa, tidak mengandung kadar kimia dan kemudahan proses. Beberapa botol HDPE khusus (seperti yang digunakan untuk minyak atau bahan kimia beracun dalam jumlah kecil) menggunakan HDPE modifikasi dengan ketahanan terhadap minyak yang ditingkatkan atau ketahanan terhadap korosi. Kebanyakan botol HDPE adalah struktur satu lapisan, dan sejumlah kecil produk berkualiti tinggi (seperti botol tawas untuk minyak makanan) menggunakan struktur ekstrusi berdua lapisan. Oleh karena itu, tangki ekstruder harus dirancang secara adaptif:
- Parameter-parameter paku: Rasio panjang-diameter (L/D) seharusnya dikendalikan antara 28:1 dan 32:1, yang sesuai untuk plastikasi bahan baku HDPE, memastikan plastikasi yang cukup tanpa degradasi cair, dan memastikan bahwa cairan memiliki tangguh dan keseragaman yang luar biasa; Diameter paku disesuaikan sesuai kapasitas botol HDPE. Paku Φ50-65mm dapat dipilih untuk botol-botol HDPE kecil (100mL-500mL), paku Φ65-80mm untuk botol-botol menengah (500mL-2L), dan paku Φ80-90mm untuk botol-botol besar (2L-5L), dengan kapasitas plastikasi yang sesuai (100-300kg/h) untuk memenuhi kebutuhan pasokan cairan botol-botol HDPE dengan spesifikasi yang berbeda dan memastikan produksi massal yang berkapasitas tinggi.
- Struktur Propeller: Proses kompresi proporsi terus menerus dengan bagian pemampatan diterapkan, dan rasio kompresi diatur antara
- 5:1 dan
5:1. Bagian pemampatan ditambahkan untuk meningkatkan efek pemecahan aditif (seperti anti-oksidan, anti-UV) dan mencegah distribusi tidak merata dari aditif yang menyebabkan penurunan kinerja botol HDPE; Untuk botol HDPE ekstrusi ganda lapis (seperti lapisan barier HDPE + EVOH), dua set propeller dikonfigurasi untuk mencapai ekstrusi serasi dari lapisan fungsi yang berbeda, memastikan pengikatan yang ketat antara lapisan (keseragaman pengikatan ≥
- Struktur kepala: Untuk botol HDPE tunggal, digunakan kepala akumulator berukuran kecil dengan saluran aliran yang berakurasi tinggi, dan kapasitas akumulator diatur sesuai dengan berat botol HDPE (misalnya, kapasitas akumulator model botol HDPE 5L besar perlu mencapai 5-30L), sehingga dapat menghasilkan parison tipis (tebal parison 1-3mm) dengan stabil dan menghindari fluktuasi, tabrakan, dan ketidakmerataan tebal; Untuk botol HDPE ekstrusi ganda dua lapis, digunakan kepala ekstrusi ganda dua lapis, dengan saluran aliran yang terpisah untuk setiap lapis, dan kecepatan aliran setiap lapis dapat diatur dengan akurasi tinggi (akurasi penyesuaian ±0,5%), untuk memastikan kesamaan ketebalan setiap lapis fungsi (ketebalan lapis penghalang EVOH diatur pada 0,1-0,2mm). Jarak pemotong di kuasai oleh motor servo dengan presisi tinggi (akurasi penyesuaian ±0,005mm), dikombinasikan dengan sistem kontrol program parison, untuk mencapai pengendalian tekanan akurasi pada ketebalan dinding berikat dan bersirkuit parison, sekaligus mengatasi ketidakmerataan peregangan mulut, tubuh, dan dasar botol (bagian penutup kunci) selama blow molding, serta mengatur parameter ketebalan yang sesuai untuk meningkatkan kekuatan struktur dan kinerja penutup botol HDPE. Saluran aliran kepala diperlakukan dengan ukuran yang sangat akurat (Ra ≤0,4μm) dan tidak memiliki sudut mati, sehingga memastikan tidak ada retensi bahan mentah dan memenuhi syarat keamanan makanan.
- Perangkat harus dapat menyesuaikan parameter sesuai dengan kapasitas dan bentuk HDPE bottle, kompatibel dengan produksi HDPE bottle dengan kapasitas yang berbeda (100mL-5L) dan bentuk (serong, persegi, oval, bentuk khusus). Misalnya, model HDPE kecil dapat mengakomodasi botol 100mL-500mL, dan produktivitas dipengaruhi oleh kapasitas (150-200 pc/h untuk botol 100mL, 80-100 pc/h untuk botol 500mL). Model HDPE besar dapat mengakomodasi botol 2L-5L, dengan produktivitas 30-80 pc/h, meningkatkan efisiensi penggunaan perangkat. Untuk HDPE bottle yang disesuaikan (seperti dengan pegangan, nozzle penyapu, kepala pompa), perangkat dapat disesuaikan dengan cetakan khusus dan proses pemanggang.
II. Sistem pembentukan tiup: Memastikan kinerja penutup dan kesetaraan dinding yang tipis
HDPE botol kebanyakan digunakan untuk menyimpan produk cair atau bubuk, dan memiliki persyaratan yang sangat ketat pada kinerja penyegelan, kesamaan ketebalan dinding, kualiti tampilan, dan ketepatan ukuran. Sistem pembentukan tiup, sebagai sambungan utama pembentukan, harus memenuhi persyaratan pembentukan yang tepat, tebal dinding yang seragam, kualiti tampilan yang baik, dan kinerja penyegelan yang dapat dipercaya, sekaligus memastikan tingkat produktivitas yang tinggi.
1. Keakuratan Pengendalian Parison Memenuhi Standar Teh Dalam dan Higenis
Botol HDPE memiliki persyaratan yang sangat ketat pada keseragaman ketebalan dinding (deviasi harus dapat dikendalikan dalam ±0.05mm). Ketebalan dinding yang tidak seragam akan memicu struktur lokal yang lemah pada botol, penyusutan pendinginan yang tidak seragam, mudah terdeformasi, mengalami kebocoran dan patah, dan mengganggu umur pemakaian dan kualiti tampilan botol. Oleh itu, pengendalian parison harus memenuhi:
- Disediakannya sistem pengendalian ketebalan dinding parison yang tinggi presisi (hingga 100 titik kontrol), yang dapat menyesuaikan ketebalan dinding aksial dan perbatasan parison. Untuk masalah lengket parison yang mudah terjadi pada parison yang tebal, diterima dengan melakukan pengoptimalan kurva kecepatan ekstrusi dan peningkatan ketebalan awal bagian atas parison, agar ketebalan dinding yang berbeda di bagian-bagian botol HDPE (bukit, tubuh botol, dasar) dapat berkurang hingga ≤0.03mm.
- Berat parison diatur dengan akurat (keakuratan kontrol ±0.3%), dan berat parison maksimum harus sesuai dengan berat botol HDPE (misalnya, berat parison botol HDPE 5L dapat mencapai 500-800g, sedangkan berat botol kecil 100mL hanya 10-20g), untuk menghindari berat parison yang terlalu rendah menyebabkan ketebalan dinding yang terlalu tebal dan kekuatan botol yang tidak memadai, atau berat yang berlebih yang menyebabkan penambahan bahan baku dan mempengaruhi ringanbotol.
2. Stable and High-Precision Sistem pemanasan
- Tekanan dan aliran saat menggulung: disesuaikan sesuai dengan ukuran, ketebalan dinding dan persyaratan penyegelan pada botol HDPE. Tekanan menggulung botol kecil HDPE (100mL-500mL) ditetapkan pada
- 3-0.5MPa, dan bertambah besar pada botol HDPE besar (2L-5L) sebesar
3. Mold Adaptability and Efficient Sistem Pendingin
- 5-0.6MPa. Teknologi kontrol tekanan berkepadatan diterapkan. Tekanan yang lebih rendah digunakan pada tahap awal untuk menghindari penebalan lokal yang berlebih dan kerusakan bahan, dan tekanan diincrease setelah bahan menyentuh cetakan untuk memastikan bahwa mulut botol, benang dan saluran penyegelan (ruang yang penting) tersusun dengan lengkap; aliran saat menggulung stabil (fluktuasi aliran ≤3%), untuk menghindari kelainan botol HDPE seperti depresi, mata ngengat, lubang kecil dan benang yang tidak lengkap disebabkan oleh fluktuasi tekanan. Rasio penggulung diatur antara
- 8:1 dan 3:1, agar dapat menyesuaikan dengan bentuk silinder, persegi, atau khusus pada botol HDPE, sekaligus memastikan ketebalan dinding yang tebal, kekuatan, dan kinerja penyegelan.
Waktu dan isolasi pemompaan: waktu pengisaran ditentukan dengan menggunakan kecepatan ekstrusi parison (waktu respon ≤0.08s), terlalu cepat atau terlalu lambat akan memengaruhi distribusi bahan, menghindari parison menjadi terlalu dingin untuk tergulung atau deformasi akibat pengerasan yang tidak tepat setelah tergulung; media pemompaan menggunakan udara kompresi yang bersih, kering, bebas dari minyak, dan debu, yang berkonsentrasi makanan (kandungan air ≤0.01%, kandungan minyak ≤0.001%), untuk menghindari butiran udara, lecet minyak dan timbul pada dinding dalam botol HDPE yang disebabkan oleh air, lecet dan kotoran dalam udara, yang memengaruhi tingkat higenis, kualiti penyegelan, dan kualiti tampilan. Setelah digulung, pengisapan dengan udara digunakan secara mayoritas, dan pengisapan air tambahan dapat digunakan untuk botol HDPE besar guna mempercepat kecepatan pengerasan, memastikan bentuk botol yang terkunci dengan cepat, dan meningkatkan produktivitas.
Adaptabilitas Cetakan: Ukuran cetakan ditentukan dengan menggunakan ukuran yang direncanakan pada botol HDPE (tingkat toleransi ukuran ±0.05mm), yang memenuhi standar ukuran kemasan untuk makanan, bahan bersih, dan obat-obatan. Permukaan ruang cetakan diselesaikan dengan presisi yang tinggi (kecerahan permukaan Ra ≤0.6μm), halus dan bebas dari peci, luka, dan sudut mati, untuk memastikan bahwa botol memiliki permukaan yang rata, transparan atau seragam, dan bebas dari kelainan; cetakan dirancang dengan benang yang dibangun dan saluran penyegelan (persis dengan spesifikasi tutup botol) untuk memastikan kualiti penyegelan antara tubuh botol dan tutup; cetakan memiliki kualiti penyegelan yang sangat baik (kehilangan udara ≤0.005L/detik) untuk menghindari kebocoran udara selama pengisapan, yang memicu pembentukan botol HDPE yang tidak lengkap; fasilitas harus kompatibel dengan cetakan botol HDPE berkapasitas berbagai (100mL-5L) dan bentuk (silinder, persegi, khusus), dengan rentang penyesuaian ketebalan cetakan sebesar 300-800mm untuk meningkatkan bagus-bersifat fasilitas. bahan cetakan menggunakan makuran antidarat, dan permukaan ruangnya diperlakukan dengan teknologi tahan menempel untuk menghindari menempelkan bahan dan memastikan tingkat higenis dan tampilan botol.
- Sistem Isolasi: Sistem Isolasi Multi-Sirkulasi, Hasil Efisien Memastikan suhu pada bagian-bagian yang berbeda pada cetakan (terutama mulut botol, benang dan bagian bawah) diatur secara independen, dan selisih suhu pada permukaan cetakan diatur dalam kadar ±2°C, untuk menghindari penyusutan, deformasi, dan kerusakan benang yang disebabkan oleh pengerasan yang tidak seragam (deformasi akan memengaruhi kualiti penyegelan); sirkulasi air pendingin didesain sesuai dengan struktur botol HDPE, dengan titik isolasi yang padat di bagian tebal dinding (bagian bawah, mulut botol) dan berorientasi secara teratur di bagian tebal dinding (tubuh botol). Hasil isolasi memenuhi persyaratan siklus produktif yang berkecepatan tinggi. Waktu pengerasan botol kecil digulung ditetapkan pada 10-30s, dan untuk botol HDPE besar perlu diperpanjang menjadi 30-60s, untuk memastikan bahwa botol HDPE segera menyusut setelah pembentukan, meningkatkan produktivitas (80-200 pisau per jam untuk botol kecil, 30-80 pisau per jam untuk botol besar), serta memastikan stabilitas ukuran, kekuatan struktur, dan kualiti penyegelan botol HDPE. Cetakan juga dilengkapi dengan perangkat pengembalian suhu untuk merealisasikan penyesuaian dinamis temperatur isolasi.
- Pukulan dan bantalan: Pukulan dirancang sesuai dengan ukuran cetakan maksimum dan bentuk botol HDPE, biasanya 500-1200mm, untuk memenuhi kebutuhan dalam membuka, menutup dan mengambil botol HDPE. Ukuran bantalan sesuai dengan cetakan (seperti bantalan 800 × 1000mm cocok untuk cetakan botol HDPE 5L), dan keseragaman bantalan terkendali dalam
- 03mm, untuk menghindari perubahan tebal dinding pada botol HDPE atau kerusakan pada cetakan karena gaya yang tidak seragam pada cetakan selama pemasangan; Jangkauan penyesuaian ketebalan cetakan adalah 300-800mm, yang kompatibel dengan cetakan botol HDPE dengan ketebalan dan kapasitas yang berbeda.
Kenyamanan dan keamanan operasional: Didukung dengan mekanisme pukulan otomatis, pembongkaran dan perubahan cetakan. Mekanisme pembongkaran otomatis dirancang sesuai dengan bentuk botol HDPE (dengan penandaan pukulan yang lembut) untuk menghindari kerusakan pada botol HDPE, goresan dan deformasi yang disebabkan oleh pembongkaran manual dan mengurangi intensitas tenaga kerja; Mekanisme perubahan cetakan mengadopsi desain ganti cepat (waktu ganti cetakan ≤20 menit) untuk meningkatkan efisiensi produksi saat menukar antara kapasitas atau bentuk botol HDPE yang berbeda. Mekanisme pukulan memiliki stabilitas dan ketahanan yang baik, dan dapat menahan tindakan pembukaan dan penutupan yang sering (≥30000 kali/bulan) dalam jangka waktu yang lama, mengurangi dampak kegagalan peralatan pada produksi massal. Pada saat yang sama, terdapat perangkat serasi keamanan yang disiapkan untuk mencegah operasi yang tak sengaja selama pukulan, menjamin keselamatan produksi.
Pembuatan botol HDPE adalah produksi berkelas besar dari produk kemasan, yang memiliki kebutuhan yang sangat tinggi terhadap konsistensi kinerja produk, ukuran, penampilan, dan kesehatan. Sistem kontrol harus menyelesaikan pengaturan akurat terhadap semua parameter, mengurangi kesalahan antar-batch, dan memastikan bahwa setiap botol HDPE memenuhi standar industri.
- Keakuratan Kontrol: Menggunakan sistem kontrol PLC yang sangat akurat (seperti seri Siemens S7-1200/S7-1500) dengan kemampuan pemrosesan cepat, yang dapat mengendalikan parameter kunci seperti kecepatan ekstrusi, suhu tabung, suhu kepala, tekanan menciptakan, kekuatan pemangkasan, dan waktu pendinginan secara akurat. Ketepatan penyesuaian parameter sangat tinggi (frekuensi fluktuasi kecepatan ekstrusi ≤0,5%, ketepatan kontrol suhu ±0,5ºC), dan kecepatan responsnya juga cepat (waktu respons ≤0,05 detik), menjamin kestabilan koordinatif setiap proses dan menciptakan konsistensi produksi dalam jumlah besar (deviasi ukuran antar-batch ≤0,05mm).
- Fungsi Otomasi: Ini memiliki fungsi produksi otomatis seperti pengisian otomatis, ekstrusi otomatis, menciptakan rongga otomatis, pendinginan otomatis, pemisahan otomatis, pengamplasan otomatis (pengamplasan rambut dan luka), pemeriksaan otomatis botol, dan pengemasan otomatis, sehingga mengurangi intervensi manual (persentase intervensi manual ≤3%), mengurangkan biaya tenaga kerja, dan menghindari kelainan produk yang disebabkan oleh kesalahan operasi manual; Dikenakan sistem pemantauan dan pengembalian tebal dinding secara real-time (menyadari teknologi pengukuran tebal ulang, keakuratan pengukuran ±0,005mm), memantau perubahan tebal dinding parasimon dan botol HDPE secara real-time, memberikan data ke sistem kontrol untuk penyesuaian dinamis, dan meningkatkan konsistensi tebal dinding. Pada saat yang sama, ini dilengkapi dengan sistem deteksi kebocoran online (metode deteksi vakum, tekanan deteksi -0,08 hingga -0,06MPa, waktu deteksi ≥10 detik), dan sistem pemeriksaan penampilan, yang dapat mendeteksi produk tidak layak (kebohongan, tebal dinding tidak merata, garis-garis, deformasi) dan menghapusnya, memastikan tingkat kelayakan produk (≥99,9 %).
- Peringatan Kesalahan dan Pengelolaan Data: Miliknya fungsi peringatan dan pengujian kesalahan yang lengkap, yang dapat mendeteksi secara tepat masalah-masalah seperti anomali pemisahan, perbezaan suhu, kebocoran udara, kerosakan pengeras dan kebocoran botol HDPE, dan mengeluarkan sinyal peringatan yang jelas dan visual, serta menampilkan titik-titik kesalahan dan saran pengaturan, yang mencegah produksi produk yang tidak layak di setiap lusin; Sama sekali, itu dapat menyimpan data parameter produksi (kecepatan pemisahan, suhu, tekanan, dll.), informasi kesalahan dan hasil inspeksi produk selama ≥ 1 tahun, memudahkan pemecahan masalah selanjutnya, peningkatan proses produksi, dan pelacakan kualiti, yang memenuhi persyaratan manajemen kualiti industri pembungaan makanan, kimia sehari-hari dan pengobatan.
V. Sistem Zurücklag: Menyesuaikan dengan kebutuhan kebersihan dan efisiensi khusus pada botol HDPE
Selain sistem inti, sistem kedua mesin pembentukan tiup ekstrusi perlu dirancang secara adaptif sesuai dengan keunikan produksi botol HDPE, terutama dalam hal pengolahan bahan baku, perlindungan kesehatan, perlindungan lingkungan, dan efisiensi tinggi, untuk memastikan kelancaran produksi massal serta keamanan dan kinerja botol HDPE.
- Sistem pengeluaran: Sistem pengeluaran yang tinggi efisiensi ditetapkan pada cawan, kepala dan cetakan untuk memasang udara, zat yang mudah terbakar dan gas berbahaya yang dihasilkan selama pembalutan bahan baku HDPE, menghindari gelembung di dalam botol HDPE, memastikan ketebalan dinding yang seragam dan struktur yang padat botol HDPE, dan meningkatkan kekuatan dan kinerja penutup. Gas buangan ini diperlakukan oleh perangkat pemurnian profesional (efisiensi penyerapan ≥98%) sebelum dipancarkan, memenuhi persyaratan perlindungan lingkungan dan menghindari polusi udara.
- Sistem Perlindungan Keselamatan dan Kebersihan: Disediakan perangkat keselamatan dan kebersihan lengkap untuk memenuhi syarat pembuatan yang aman dan kebersihan kemasan makanan, bahan kimia sehari-hari, dan obat. Schoting atap, pelataran merah, dan tombol penghentian darurat ditempatkan di area pengekalan, area kepala, dan area pengadaan untuk menghindari pekerjaan menabrak cairan dengan suhu tinggi, komponen bergerak, dan gas dengan tekanan tinggi, memastikan keselamatan pekerjaan. Sistem peningkatan tekanan dan sistem hidraulik dilengkapi dengan perangkat perlindungan tekanan untuk mencegah kerusakan peralatan atau kecelakaan yang disebabkan oleh tekanan yang terlalu tinggi; komponen yang bersinggungan dengan peralatan dan bahan baku (skru, cawan, kepala, cetakan) terbuat dari bahan kimia ramah makanan yang tahan korosi, dan dapat dirobah dan dicuci dengan mudah, menghindari residu bahan baku dan pertumbuhan bakteri dan melewati standar kebersihan. Area produksi dilengkapi dengan perangkat penyaringan dan pemurnian debu untuk memastikan kebersihan lingkungan produksi.
- Sistem Perlindungan Keselamatan dan Kebersihan: Dikawal dengan perangkat perlindungan keselamatan dan kebersihan yang lengkap untuk memenuhi persyaratan produksi dan kebersihan dalam kemasan makanan, bahan kimia harian dan obat. Pembatas pelindung, tirai sinar dan tombol penghentian darurat dipasang di area pemegang, area kepala dan area penyempitan untuk mencegah operator terpapar panas tinggi, komponen bergerak dan gas bertekanan tinggi, memastikan keselamatan produksi. Sistem pemompaan tekanan tinggi dan sistem hidrolik dilengkapi dengan perangkat perlindungan tekanan untuk mencegah kerusakan peralatan atau kejadian keselamatan yang disebabkan oleh tekanan berlebih. Komponen yang terkontak dengan peralatan dan bahan mentah (profil, silinder, kepala, mesin lilin) terbuat dari bahan tahan korosi yang berkualitas makanan, dan dapat dirobah dan dibersihkan dengan mudah, mencegah sisa bahan mentah dan pertumbuhan bakteri, sehingga memenuhi standar kebersihan. Area produksi dilengkapi dengan perangkat pengurangan debu dan penyaringan untuk memastikan kebersihan lingkungan produksi.
- Kriteria Seleksi Apabila Anda tertarik untuk memilikinya, jangan lupa untuk membaca skema spesifikasi ini! Ternyata ini adalah kriteria wajib dan spesifikasi teknis untuk memilihnya dan direkomendasikan sebagai referensi untuk Anda.
VI. Other Persyaratan Khusus
- Kesesuaian dan kemampuan adaptasi spesifik: HDPE bottle perlu memenuhi standar internasional dan nasional yang ketat (seperti standar FDA untuk bahan dan produk berhubungan dengan makanan, GB
- 1-2016 “Persyaratan Keselamatan Umum untuk Bahan dan Produk Berhubungan dengan Makanan”, GB 13113-2014 “Botol Plastik untuk Kemasan Makanan”, standar medis USP). Mesin pemanggang ekstrak memerlukan kompatibilitas dengan standar-standar ini, dan botol HDPE yang diproduksi dapat lulus uji kualitas seperti kebersihan, penyelamatan dari kebocoran, ketahanan guncangan, ketahanan suhu tinggi dan rendah, kekuatan tenaga tarik, dan ketahanan tekanan. Untuk HDPE bottle penyimpanan minyak makanan, mesin perlu kompatibel dengan teknologi pemanggang eksklusif dua lapis untuk menjamin fungsi penghalang. Untuk HDPE bottle medis, mesin dan lingkungan produksi harus memenuhi prinsip GMP, memastikan tidak adanya polusi. Untuk HDPE bottle yang digunakan di luar ruangan (seperti botol pestisida), mesin perlu kompatibel dengan bahan baku yang diperlakukan pembasakan anti-UV, memastikan kalau botol tidak berusia, retak, atau memburuk di bawah cahaya matahari sepanjang waktu.
Kompatibilitas dan Adaptabilitas Kinerja Khusus: Botol HDPE perlu memenuhi standar internasional dan nasional yang ketat (seperti standar kuliner FDA, GB




